Моделирование тепловых процессов при наплавке порошковой проволокой
Министерство образования и науки Украины
Донбасская государственная машиностроительная академия
Кафедра компьютерных информационных технологий
ДИПЛОМНЫЙ ПРОЕКТ (ДП) №____
Тема: Моделирование тепловых процессов при наплавке порошковой проволокой
Выполнил студент
гр. ІТ 01-1з В.М. Богдюк
Краматорськ, 2007 г.
Реферат
Пояснительная записка к дипломной работе содержит _ страниц машинописного текста, 16 рисунков, 6 таблиц, 1 приложение.
Тема дипломной работы "Моделирование тепловых процессов при наплавке порошковой проволокой".
Объект исследования - тепловые процессы при наплавке порошковой проволокой.
Цель работы - разработка программно-методического комплекса для расчета температурного поля вылета порошковой проволоки.
В работе содержатся общие сведения о процессе наплавки, порошковых проволоках, их строении и применении. Рассматриваются тепловые процессы при наплавке порошковой проволокой. Описываются математические модели нагрева оболочки вылета и сердечника. Производится анализ решения дифференциального уравнения теплопроводности. Разработаны логическая и информационные модели программного комплекса.
Разработанный программный комплекс позволяет выполнить расчет температурного поля вылета порошковой проволоки, определить температуру в любой точке сердечника, зависимость температуры нагрева оболочки от плотности тока и теплофизических свойств. Результаты моделирования представлены в виде графических зависимостей и таблиц. Программный комплекс предусматривает сохранение полученных результатов на магнитных носителях и удобство использования для неподготовленного пользователя.
Данный комплекс программ предназначен для использования в научных разработках.
моделирование, тепловой процесс, порошковая проволока, оболочка, сердечник, уравнение теплопроводности, предварительный подогрев.
Ведомость работы
| Формат |
№ п/п |
Наименование документа |
Наименование объекта или изделия | Кол-во листов |
| А4 | 1 |
Пояснительная записка |
КИТ 982.00.00.00. ДР. ПЗ | |
| Графическая часть | ||||
| А4 | 2 | Тепловой баланс нагрева порошковой проволоки | КИТ 982.01.00.00 ДР. ПЛ | 2 |
| А4 | 3 | Математическая модель нагрева оболочки вылета порошковой проволоки | КИТ 982.02.00.00 ДР. ПЛ | 1 |
| А4 | 4 | Математическая модель нагрева сердечника порошковой проволоки | КИТ 982.03.00.00 ДР. ПЛ | 1 |
| А4 | 5 | Матем. модель нагрева порошковой проволоки при наплавке с предва-рительным подогревом | КИТ 982.04.00.00 ДР. ПЛ | 1 |
| А4 | 6 | Контекстная DFD-диаграмма програм-много комплекса | КИТ 982.05.00.00 ДР. ПЛ | 1 |
| А4 | 7 | Детализирующая DFD-диаграмма програм-много комплекса | КИТ 982.06.00.00 ДР. ПЛ | 1 |
| А4 | 8 | STD-диаграмма прог-раммного комплекса | КИТ 982.07.00.00 ДР. ПЛ | 1 |
| А4 | 9 | Структура программно-методического комплекса | КИТ 982.08.00.00 ДР. ПЛ | 1 |
| А4 | 10 | Структура отдельных модулей | КИТ 982.09.00.00 ДР. ПЛ | 3 |
| А4 | 11 | Исследование темпера-турного поля вылета порошковой проволоки | КИТ 982.10 00.00 ДР. ПЛ | 3 |
Содержание
Реферат
Введение
1. Анализ состояния вопроса и постановка задачи
1.1 Тепловые процессы при наплавке порошковой проволокой
1.2 Анализ и выбор средств разработки программного обеспечения
1.3 Техническое задание на разработку программно-методического комплекса
1.4 Цель и задачи исследований
2. Математическое моделирование теплового состояния вылета порошковой проволоки
2.1 Модель нагрева оболочки вылета порошковой проволоки
2.2 Модель нагрева сердечника порошковой проволоки
2.3 Анализ решения дифференциального уравнения теплопроводности
2.4 Исследование теплового состояния вылета порошковой проволоки при наплавке с предварительным подогревом
2.4.1 Способ наплавки с предварительным подогревом
2.4.2 Исследование электротермических процессов на участке подогрева
2.4.3 Исследование теплового состояния сердечника подогреваемой на вылете порошковой проволоки
3. Разработка компонентов программно-методического комплекса
3.1 Разработка логической модели ПМК
3.1.1 Разработка диаграммы потоков данных
3.1.2 Разработка диаграммы переходов состояний
3.1.3 Разработка диаграммы компонентов
3.1.4 Разработка диаграммы использования
3.2 Структура программно-методического комплекса
3.3 Информационное обеспечение комплекса
3.4 Техническое обеспечение комплекса
3.5 Программное обеспечение комплекса
4. Специальная часть
4.1 Структура и функциональное назначение отдельных модулей ПМК
4.1.1 Модуль расчета
4.1.2 Модуль построения графиков
4.1.3 Модуль формирования отчетов
4.2 Описание интерфейса пользователя
4.3 Исследование температурного поля вылета порошковой проволоки
4.4 Программа и методика испытаний
5 Охрана труда
5.1 Анализ опасных и вредных производственных факторов
5.2 Мероприятия по обеспечению безопасных и комфортных условий труда
5.3 Расчет естественного освещения
Выводы
Список использованных источников
Приложение А
Введение
Наплавка является важным технологическим процессом при изготовлении деталей машин, обеспечивающая экономию расхода металла.
Производители металлоконструкции всегда стоят перед проблемой выбора сварочных материалов, способных обеспечить требуемое качество металла шва и сварного соединения при максимальной производительности сварки.
Сегодня на отечественных заводах для механизированной сварки в среде защитных газов применяют, в основном, сварочную проволоку сплошного сечения марок Св-08Г2С, Св-08ГС. Одним из достоинств сварочной проволоки является ее сравнительно низкая цена. Однако при изготовлении конструкций ответственного назначения производственники затрачивают столько людских ресурсов и средств на зачистку швов и околошовной зоны, доводку формы шва и его поверхности, отвечающих требованиям технической документации, что это достоинство проволоки становится ее недостатком.
Необходимость применения других видов сварочных материалов, а это, прежде всего, должна быть порошковая проволока, особенно остро ощущают производители сварных конструкций, выполняющие зарубежные заказы. В этом случае предъявляют требования не только к надежности конструкции, но и к внешнему виду сварных швов и эффективности (стоимости) изготовления.
На многих крупных заводах-производителях металлоконструкций, где основным способом сварки является механизированная в среде защитных газов, и большой объем применения сплошной проволоки, основными причинами ограниченного использования порошковой проволоки является не столько изношенность сварочного оборудования или недостаточное количество специализированных подающих механизмов, сколько недооценка технологических и экономических преимуществ применения порошковой проволоки.
Порошковая проволока обеспечивает мягкое стабильное горение дуги, мелкокапельный перенос и минимальное разбрызгивание электродного металла, отличное формирование шва. Тонкая шлаковая корка легко удаляется с поверхности шва, в том числе и при сварке в узкий зазор. Поверхность шва гладкая, блестящая, аналогичная поверхности швов при сварке под флюсом.
Порошковая проволока обладает хорошими сварочно-технологическими свойствами в широком диапазоне режимов сварки, чем выгодно отличается от проволок сплошного сечения.
Производственные испытания новых порошковых проволок на ряде машиностроительных заводов показали высокую технико-экономическую эффективность их применения
Применение порошковой проволоки взамен сплошной обеспечивает рост производительности сварки. При сварке, преимущественно в нижнем положении, увеличение производительности сварки составляет 20-40%. Если доля швов, которые необходимо выполнять в вертикальном и потолочном положениях более 50% от общего количества швов, то производительность сварки порошковой проволокой увеличивается в два и более раза.
При использовании сплошной порошковой проволоки подобная производительность может быть достигнута при сварке на форсированных режимах. Однако в этом случае растет расход углекислого газа, увеличивается количество выбросов вредных веществ в зону дыхания сварщика, растет интенсивность излучения дуги, увеличиваются затраты на вспомогательные операции и т.д. Все это не повышает, а снижает суммарный эффект от сварки на форсированном режиме.
Применение порошковой проволоки позволяет решать не только проблемы повышения производительности сварки. Основным достоинством сварки порошковой проволокой является обеспечение хорошего формирования шва правильной формы с блестящей, гладкой поверхностью, малого разбрызгивания электродного металла, глубокого проплавления корня шва.
При сварке порошковыми проволоками обеспечивают более высокие механические свойства металла шва (ударная вязкость, пластичность), чем при сварке сплошной проволокой.
Порошковые проволоки рутилового типа находят широкое применение при изготовлении ответственных металлоконструкций, когда необходимо выполнять сварку в вертикальном или потолочном положениях, например, в судостроении.
В современных рыночных условиях для производителя сварных конструкций при выборе того или иного сварочного материала, определяющим является не только технические характеристики материала, но и его стоимость.
При более высокой стоимости главное преимущество порошковой проволоки в сравнении с проволокой сплошного сечения - возможность изготовить в 1,3-1,5 раза больше готовой продукции высокого качества [1].
В связи с высокой стоимостью порошковой проволоки является актуальным проведение комплексных теоретических и экспериментальных исследований, направленных на развитие методов расчета, уточнение исходных данных, решение оптимизационных задач и, как следствие, на совершенствование технологических режимов наплавки. Для этого необходимо изучить процессы, происходящие при наплавке, установить закономерности нагрева оболочки и сердечника, выявить факторы, влияющие не неравномерность нагрева, проанализировать результаты. Разработанный программно-методический комплекс значительно упрощает выполнение этих задач.
1. Анализ состояния вопроса и постановка задачи
1.1 Тепловые процессы при наплавке порошковой проволокой
В процессе сварки порошковая проволока проходит стадии нагрева и плавления, сопровождающиеся окислением железа и легирующих элементов, разложением органических материалов, карбонатов и фторидов, комплексообразованием и пр. Развитие этих процессов в сердечнике оказывает существенное влияние на взаимодействие расплавленного металла с газами и шлаком и во многом определяет технологические показатели сварки [2]. Исследованию характера плавления порошковой проволоки посвящено значительное число работ [3-8], однако вопросы управления этим процессом изучены недостаточно.
Определяющее влияние на характер плавления порошковой проволоки оказывает соотношение скоростей плавления оболочки и сердечника, которое определяется тепловым состоянием системы "оболочка-сердечник".
В процессе сварки нагрев и плавление сердечника проволоки происходит за счет тепла, поглощаемого сердечником от излучения сварочной дуги Qu и, теплопередачи от расплавленной капли металла Qk, тепла, полученного сердечником путем теплопередачи от оболочки, нагретой протекающим по ней током, Qоб, тепла, выделяемого в сердечнике от прохождения части сварочного тока (тока шунтирования) Qш, тепла экзотермических реакций на плавящемся торце проволоки Qэ. Кроме того, часть тепла Qб уходит на охлаждение проволоки путем теплоотдачи с боковой поверхности в окружающую среду. Т. е. можно записать, что:
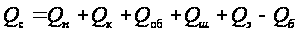 .
(1.1)
Это тепло расходуется на нагрев и плавление компонентов сердечника:
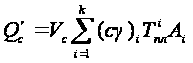 ,
(1.2)
где Vc - скорость плавления сердечника порошковой проволоки;
 - теплоемкость
i-го компонента
шихты сердечника;
 - температура
плавления i-го
компонента
шихты сердечника;
 - концентрация
i-го компонента
шихты сердечника.
Если
 ,
то обеспечивается
равенство
скоростей
плавления
оболочки и
сердечника.
Однако на практике
чаще всего
 <
 ,
то есть имеет
место отставание
плавления
сердечника
от оболочки.
Оболочка правится
быстрее, а сердечник
может поступать
в сварочную
ванну, минуя
стадию капли.
Такой характер
плавления и
перехода электродного
металла объясняется
нерациональной
конструкцией
и составом
сердечника
порошковой
проволоки [9],
а также большим
электрическим
сопротивлением
на границе
оболочка-сердечник
[10].
Наиболее распространенные способы управления величиной отставания связаны с подбором состава наполнителя порошковой проволоки [11]. Однако для наплавочных самозащитных порошковых проволок варьирование состава ограничено необходимостью получения легированного наплавленного металла, соответствующей газошлаковой защиты и удовлетворительных технологических свойств образующегося шлака.
Таким
образом, наше
влияние на
конечный результат,
определяемый
выражением
для
,
весьма ограничено.
Поэтому рассмотрим
составляющие
уравнения для
с точки зрения
управляемости
процессом
плавления
сердечника.
Неравномерность
плавления
оболочки и
сердечника
порошковой
проволоки
непосредственно
зависит от
распределения
сварочного
тока между
оболочкой и
сердечником.
Электросопротивление
сердечника
в 3000 раз больше,
чем электросопротивление
металла оболочки
[12], поэтому проводимость
шихты сердечника
составляет
обычно 3,5-4% от
проводимости
оболочки порошковой
проволоки.
Следовательно,
сварочный ток
протекает
практически
по оболочке
порошковой
проволоки, а
плотность тока
в порошковой
проволоке можно
рассчитывать
по сечению
оболочки.
Площадь оболочки S в поперечном сечении составляет обычно 2 - 5 мм2. Расчет показывает, что и процессе сварки оболочка порошковых проволок на вылете может нагреваться до температур примерно 1000 °С
В некоторых случаях отставания плавления сердечника от оболочки порошковой проволоки планируют специально, например, когда необходимо поступление легирующих составляющих в наплавленный металл в нерасплавленном состоянии. Для этого с целью ухудшения теплопередачи между сердечником и оболочкой проволоки помещают теплоизолирующую прослойку толщиной 0,1-0,2 мм с низкой теплопроводностью.
В основу расчета теплового баланса нагрева вылета порошковой проволоки положена расчетная схема Н.Н. Рыкалина [13], в которой учтены некоторые особенности теплового состояния, характерные для порошковой проволоки:
Электрическое сопротивление шихты сердечника намного больше сопротивления оболочки порошковой проволоки.
Сварочный ток проходит в основном через оболочки проволоки, поэтому плотность тока в порошковой проволоке можно считать по сечению оболочки.
При прохождении сварочного тока по порошковой проволоке все тепло выделяется в ее оболочке.
Выделившееся тепло идет на нагрев оболочки проволоки, сердечника и частично теряется через боковую поверхность порошковой проволоки путем теплоотдачи в окружающую среду.
Поскольку нас интересует нагрев порошковой проволоки сварочным током на вылете, а составляющие теплового баланса Qu, Qk, Qэ оказывают влияние на нагрев сердечника только на заключительной стадии плавления порошковой проволоки (на участке вылета длиной 3-5 мм в области дуги), где температура сердечника приближается к температуре плавления компонентов шихты, то при расчете уравнения теплового баланса мы их учитывать не будем.
Итак,
выделим элементарный
участок порошковой
проволоки
длиной
 ,
находящийся
на расстоянии
 от токоподвода.
Тогда тепловой
баланс нагрева
участка порошковой
проволоки
сварочным током
с учетом принятых
допущений
выразится
уравнением:
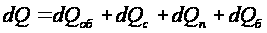 ,
(1.3)
где
 -
джоулево тепло,
выделившееся
в оболочке на
данном участке
вылета;
 - приращение
теплосодержания
оболочки проволоки;
 - приращение
теплосодержания
сердечника
порошковой
проволоки;
 - приращение
теплосодержания
изолирующей
прослойки;
 - теплоотдача
с боковой поверхности
данного участка
вылета в окружающую
среду.
Слагаемые
правой части
уравнения (1.3)
различаются
по величине.
Максимальной
величиной
обладает член
,
поскольку
источник теплоты
находится
именно в оболочке.
Величины
и
пропорциональны
коэффициентам
теплопередачи
соответственно
в сердечник
и в окружающую
среду.
При
прохождении
тока в элементе
оболочки вылета
за время
 выделится
теплота:
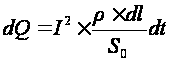 ,
(1.4)
где I - ток наплавки, А;
 - удельное
сопротивление
материала
оболочки, Ом*м;
S0 - площадь поперечного сечения оболочки порошковой проволоки, м2.
Накопление
теплоты в элементе
оболочки проволоки
при увеличении
температуры
на
 в единицу времени
за время
составит:
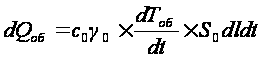 ,
(1.5)
где
 - удельная
теплоемкость
материала
оболочки порошковой
проволоки,
Дж/кг*град;
 - плотность
материала
оболочки порошковой
проволоки,
кг/м3; Тоб
- температура
оболочки, °С.
Накопление
теплоты в элементе
сердечника
вылета порошковой
проволоки при
увеличении
температуры
шихты на
 в единицу времени
за время
составит:
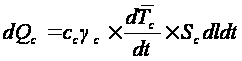 ,
(1.6)
где
 - удельная
теплоемкость
материала
сердечника
порошковой
проволоки,
Дж/кг*град;
 - плотность
материала
сердечника
порошковой
проволоки,
кг/м3;
 - площадь поперечного
сечения сердечника
порошковой
проволоки, м2;
 -
средняя объемная
температура
сердечника
порошковой
проволоки, °С.
Величину
можно найти
из соотношения
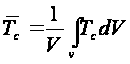 .
(1.7)
Накопление
теплоты в элементе
изолирующей
прослойки при
увеличении
температуры
на
 в единицу времени
за время
составит:
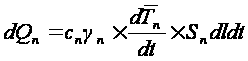 (1.8)
где
 - удельная
теплоемкость
материала
прослойки,
Дж/кг*град;
 - плотность
материала
прослойки, кг,
м3;
 - средняя температура
изолирующей
прослойки, °С;
 - площадь поперечного
сечения прослойки,
м2.
Тепло,
отдаваемое
с боковой поверхности
участка
вылета порошковой
проволоки за
время
составит:
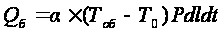 ,
(1.9)
где
 - коэффициент
теплообмена
с окружающей
средой, Вт/м2;
Т0 - температура окружающей среды, °С;
Р - периметр оболочки порошковой проволоки, м.
Температуры
Тоб,
 и
 являются функциями
времени, а удельное
сопротивление
- функцией Тоб,
т.е. также функцией
времени, заданной
в неявной форме.
Связь
между
и Тоб задается
формулой:
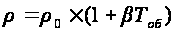 ,
(1.10)
где
 - удельное
сопротивление
при начальной
температуре
Тоб=Т0, ОмЧм;
 -
температурный
коэффициент
сопротивления
материала
оболочки, °С-1.
Поскольку изолирующая прослойка имеет толщину 0,1-0,2мм, что на порядок ниже диаметра сердечника порошковой проволоки, то с достаточной точностью можно принять, что распределение температуры по толщине прослойки имеет линейный характер (в действительности логарифмический) и в месте контакта с шихтой сердечника прослойка имеет температуру, равную:
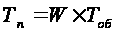 ,
(1.11)
где величина W находится в диапазоне 0<WЈ1. Коэффициент W=1, если прослойка отсутствует.
Тогда
среднюю температуру
изолирующей
прослойки
можно вычислить
по формуле:
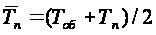 ,
или,
подставляя
значение
 из формулы
(1.11), получим:
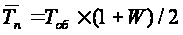 .
(1.12)
За исключением небольшого участка, нагреваемого с торца, сердечник можно представить в виде цилиндра бесконечной длины, нагреваемого с поверхности. Из теории переноса тепла применительно к дисперсным системам и капиллярно-пористым телам следует, что для определения температуры в произвольной точке цилиндра в момент времени t требуется решить дифференциальное уравнение теплопроводности Лапласа. Решение этого уравнения будет приведено ниже.
1.2 Анализ и выбор средств разработки программного обеспечения
Вся мировая индустрия средств разработки приложений движется в направлении максимального упрощения процесса создания программ, переводя его на визуальный уровень. Это позволяет программисту сосредоточиться только на логике решаемой задачи [14].
В настоящее время существует множество средств разработки программного обеспечения. Каждое средство имеет как достоинства, так и недостатки. Наиболее признанными являются Visual Basic, Delphi, Visual C++. Сравним их и выберем наиболее удобное средство разработки.
Методика определения подходящего программного продукта заключалась в следующем.
Сначала выбиралось несколько доступных и известных программных продуктов. В данном случае это были Delphi 5.0, Visual C++ 6.0 и Visual Basic. Каждому критерию давалось значение веса исходя из целей проектирования таким образом, что сумма весов всех критериев равнялась 1 [15].
После рассматривались критерии, которые имели параметры, каждому параметру критерия давалось значение веса таким образом, чтобы сумма их весов равнялась 1. Данные для анализа экспертной оценки были получены путем изучения специальной периодической печати: журналов "РС World", "Компьютеры + программы", по результатам были получены среднестатистические оценки характеристик средств разработки программных продуктов, представленные в таблице 1.1
Таблица 1.1 - Сравнительная характеристика средств разработки программного обеспечения
| Критерий | Вес | Delphi 5.0 | Visual C++ 6.0 | Visual Basic 6.0 |
| 1 | 2 | 3 | 4 | 5 |
| Инсталляция | 0,05 | 7,4 | 6,9 | 7,3 |
| Простота | 0,7 | 8 | 6 | 7 |
| Возможность кастомизации | 0,3 | 6 | 9 | 8 |
| Производительность компилятора | 0,15 | 9,2 | 6,4 | 7,6 |
| Скорость компиляции | 0,6 | 10 | 4 | 8 |
| Оптимизация кода | 0,4 | 8 | 10 | 7 |
| IDE | 0,1 | 8,1 | 7,7 | 6,3 |
| Наличие макроязыка | 0,1 | 4 | 9 | 6 |
| Наличие помощников | 0,2 | 9 | 8 | 9 |
| Навигация по коду | 0,3 | 9 | 4 | 5 |
| Интегрированный отладчик | 0,4 | 8 | 10 | 6 |
| GUI среды | 0,05 | 6,9 | 6,9 | 6,4 |
| Наглядность | 0,5 | 10 | 7 | 9 |
| Структурированность информации | 0,2 | 5 | 5 | 5 |
| Наличие диаграмм | 0,3 | 3 | 8 | 3 |
| Язык программирования | 0,2 | 9 | 8,8 | 8,7 |
| Поддержка ООП | 0,2 | 8 | 10 | 8 |
| Поддержка COM | 0,1 | 8 | 10 | 7 |
| Поддержка OLE Automation | 0,3 | 10 | 10 | 10 |
| Поддержка обработки исключительных ситуаций | 0,2 | 8 | 9 | 7 |
| Восприятие языка человеком | 0,2 | 10 | 5 | 10 |
| Поддержка БД | 0,1 | 9,6 | 8 | 6,6 |
| Создание одноуровневых приложений | 0,5 | 10 | 8 | 7 |
| Создание многоуровневых приложений | 0,3 | 10 | 8 | 5 |
| Наличие библиотек на языке среды | 0,2 | 8 | 8 | 8 |
| Программная поддержка | 0,05 | 7,8 | 9,2 | 8,6 |
| Наличие дополнительных компонентов | 0,2 | 8 | 8 | 8 |
| Наличие компонентов сторонних фирм-разработчиков | 0,2 | 10 | 8 | 5 |
| Документация | 0,6 | 7 | 9 | 10 |
| Ресурсоемкость | 0,1 | 6,6 | 7,2 | 7,2 |
| Требования к ОЗУ | 0,7 | 6 | 6 | 6 |
| Требования к свободному месту на диске | 0,3 | 8 | 9 | 10 |
| Стоимость | 0,2 | 8 | 10 | 7 |
| ИТОГО | 1 | 8,315 | 8,16 | 7,405 |
Интегральная оценка для критерия вычисляется по формуле:
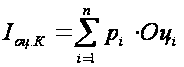 ,
где Iоц.К. - интегральная оценка критерия;
pi - весовой коэффициент i-ой части критерия;
Оцi - оценка i-ой части критерия.
Интегральная оценка для продукта определяется по формуле:
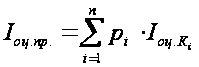 ,
где Iоц. пр. - интегральная оценка продукта.
Таким образом, видно, что наиболее мощным и удобным средством разработки программного обеспечения является интегрированная среда разработки Delphi.
Delphi превосходит другие программные продукты по следующим важнейшим критериям:
инсталляция;
производительность компилятора;
IDE;
язык программирования;
поддержка БД.
1.3 Техническое задание на разработку программно-методического комплекса
Введение
Наименование программного изделия - "Программно-методический комплекс для расчета температурного поля вылета порошковой проволоки". Область применения программного изделия - сварочное производство.
Основание для разработки
Основанием для разработки данного программного комплекса является задание на дипломную работу утвержденное приказом по академии № 07-17 от 07.02.2003 года.
Наименование организации: ДГМА.
Тема разработки: "Моделирование тепловых процессов при наплавке порошковой проволокой".
Специальная часть: "Программно-методический комплекс для расчета температурного поля вылета порошковой проволоки".
Назначение разработки
Функциональное назначение программно-методического комплекса:
расчет температурного поля вылета порошковой проволоки и построение графических зависимостей;
расчет неравномерности нагрева;
расчет плотности тока и тока наплавки;
моделирование температуры оболочки;
моделирование температуры сердечника;
Эксплуатационное назначение - исследование тепловых процессов при наплавке порошковой проволокой, решение оптимизационных задач, совершенствование технологических режимов наплавки.
Требование к программному изделию
Требования к функциональным характеристикам
Программно-методический комплекс должен выполнять следующие функции:
обеспечивать максимально удобный и доступный ввод входной информации;
осуществлять проверку корректности входных данных;
обеспечивать наглядное представление выходной информации;
осуществлять контроль действий пользователя;
обеспечить удобство работы пользователя, а именно: пользовательский интерфейс должен быть интуитивно понятным, должны обеспечиваться различные уровни доступа к функциям.
Кроме этого необходимо предусмотреть возможность расширения и