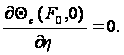Моделирование тепловых процессов при наплавке порошковой проволокой
Коэффициент Вn ряда Фурье (2.27) находится по формуле
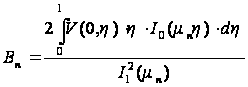 ,
(2.30)
где I1 - функция Бесселя первого рода первого порядка.
Подставим выражение для V (0,h) (формула (2.28)) в формулу (2.30) и получим:
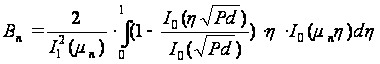 ,
или
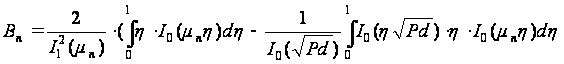 .
(2.31)
При интегрировании воспользуемся известными интегралами Бесселя [19]:
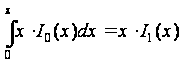 ;
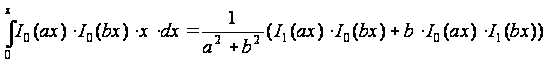 .
(2.32)
Итак, будем иметь:
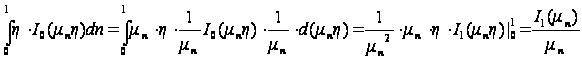
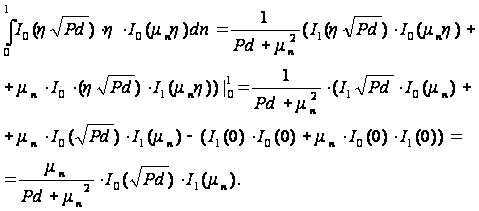 .
(2.34)
Подставляя
полученные
значения интегралов
(2.33), (2.34) в выражение
(2.31) для
 ,
получим:
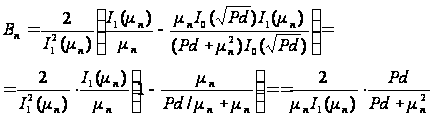
Тогда
для коэффициента
 получим выражение:
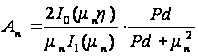 ,
а частное решение (2.27) будет иметь вид:
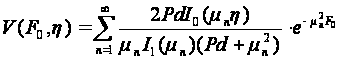 .
(2.35)
Подставляя
значение
 из формулы
(2.26) и значение
 из формулы
(2.35) в выражение
для
 ,
получим:
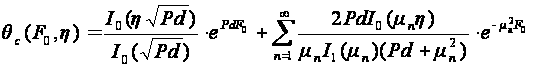 .
(2.36)
Это выражение позволяет рассчитать относительную безразмерную температуру в любой точке сердечника порошковой проволоки, находящейся на вылете.
2.3 Анализ решения дифференциального уравнения теплопроводности
1. Выполним анализ решения уравнения (2.36). 1 Общее решение уравнения теплопроводности:
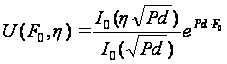
пропорционально
безразмерной
температуре
оболочки, т.е.
граничному
условию (2.20). Это
слагаемое можно
назвать регулярной
составляющей
безразмерной
температуры
 .
2. Частное решение уравнения теплопроводности:
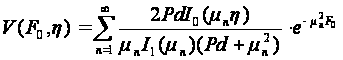
отражает
внутреннее
тепловое состояние
сердечника
перед началом
нагрева, т.е.
начальное
условие (2.19). Это
слагаемое можно
назвать нерегулярной
составляющей
безразмерной
температуры
.
3. Слагаемые
и
по разному
зависят от
времени нагрева
(т.е. от числа
Фурье F0).
Регулярная
составляющая
пропорциональна
 и увеличивается
с ростом F0
по экспоненциальной
зависимости,
т.е. очень быстро.
Нерегулярная
составляющая
пропорциональна
 ,
напротив, с
ростом F0
очень быстро
уменьшается.
Следовательно,
существует
такое значение
числа Фурье,
за которым
нерегулярная
составляющая
становится
пренебрежительно
малой. Эта граница
считается
началом наступления
регулярного
режима нагрева
сердечника.
Регулярным
режимом можно
считать нагревание,
когда нерегулярная
составляющая
составляет
не более 5% регулярной,
т.е.:
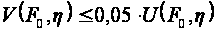 .
(2.37)
4. На
оси порошковой
проволоки, т.е.
при
 выражение
(2.36) примет вид:
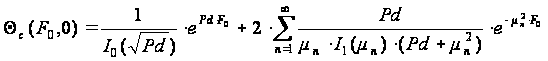 .
(2.38)
Из (2.37) следует, что температура нагрева оси проволоки обладает двумя характеристиками:
она
минимальна
в данном элементарном
участке, т.к
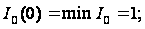
она
наиболее зависит
от
 ,
т.е. от начального
распределения
температур,
поскольку
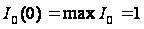 .
Пользуясь
формулой (2.38)
можно, задаваясь
скоростью
нагрева (т.е.
числом
 ),
вычислить
наступление
регулярного
режима на оси
порошковой
проволоки, а,
следовательно,
для всего вылета:
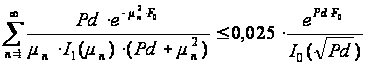 .
(2.39)
Числовые значения членов ряда в выражении (2.39) быстро уменьшаются с возрастанием номера члена, так как при этом возрастает значение mn. Поскольку ряд знакопеременный, то он быстро сходится. Кроме того, для больших значений критерия Фурье F0 ряд сходится быстрее, чем для малых. Уже при F0 = 0,2 каждый последующий член ряда составляет не более 2-3% предыдущего. Поэтому можно учитывать лишь первый член этого ряда. Тогда от неравенства (2.39) можем перейти к выражению:
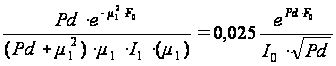 .
(2.40)
Из соотношения (2.40) найдем значение F0. Имеем:
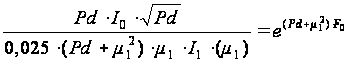 .
Откуда:
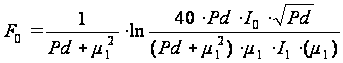 .
(2.41)
Произведем
расчет критерия
F0 для
 и Pd = 4, охватывая
практически
весь применяемый
диапазон нагрева.
Поскольку
 ,
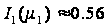 ,
то в результате
расчета по
формуле (2.35) получим:
при
критерий Фурье
F0=0,22; при
 критерий F0=0,256.
Таким образом, при возрастании скорости нагрева время перехода в регулярный режим несколько замедляется, оставаясь в пределах 0,22 - 0,26 для применяемых на практике режимов наплавки. Следовательно, при F0і0.25 неравномерность нагрева оболочки и сердечника полностью определяется скоростью нагрева.
При F0 і 0.25 формулы (2.36) можно упростить:
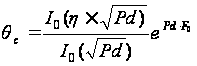 .
(2.42)
Средняя безразмерная температура вычисляется по формуле:
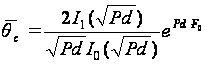 .
(2.43)
Исходя из формулы (2.17), температуру любой точки сердечника порошковой проволоки можно определить по формуле:
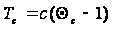 .
Тогда,
пользуясь
формулами
(2.42), (2.43), можно вычислить
температуру
в любой точке
сердечника
Тс и среднюю
температуру
 :
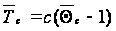
Или
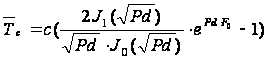 .
Поскольку

 ,
то последнюю
формулу можно
представить
в виде:
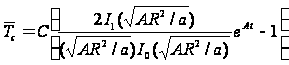 .
Введем новую переменную:
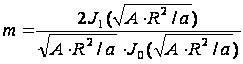 .
(2.44)
Тогда формула для расчета средней объемной температуры сердечника порошковой проволоки примет вид:
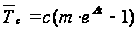 .
(2.45)
Совместное решение уравнений (2.1) и (2.15) позволяет находить среднюю температуру сердечника по формуле:
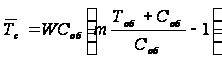 ,
или
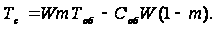 (2.46)
Если
известны температура
оболочки Тоб
и средняя температура
сердечника
порошковой
проволоки, то
неравномерность
нагрева m
можно найти
по формуле:
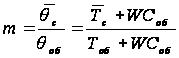 .
(2.47)
2.4 Исследование теплового состояния вылета порошковой проволоки при наплавке с предварительным подогревом
2.4.1 Способ наплавки с предварительным подогревом
Одним из перспективных способов увеличения производительности и улучшения качества наплавки является дополнительный подогрев. В литературе имеется достаточно сведений по вопросу применения предварительного подогрева для сварки и наплавки проволокой сплошного сечения в СО2, инертных газах, под флюсом. Однако, вопрос использования предварительного подогрева для случая наплавки порошковой проволокой проработан недостаточно.
Дополнительный подогрев можно осуществлять двумя способами:
увеличением вылета;
нагревом порошковой проволоки от отдельного источника на участке, расположенном выше или ниже токоподвода тока наплавки.
Способ наплавки с увеличенным вылетом, как отмечено выше, не исчерпывает всех резервов повышения производительности и улучшения качества наплавки порошковой проволокой.
Предварительный подогрев от отдельного источника питания на участке, расположенном выше токоподвода, позволяет существенно снизить расход дорогостоящего наплавленного металла и повысить качество наплавленного слоя. Предварительные эксперименты и анализ литературных данных [20, 21] показали, что в этом случае имеет место перераспределение тепла, затрачиваемого на нагрев и плавление основного и электродного металла.
При обычном дуговом способе наплавки источником нагрева и плавления основного и электродного металла является дуга [21]. При этом доля тепла, затрачиваемая на нагрев соответственно основного металла и электрода равна:
 ;
 ,
где W - тепловая мощность;
I - ток наплавки;
U - напряжение дуги;
h - к. п. д. нагрева.
Для увеличения производительности наплавки, т.е. Wэ, необходимо увеличивать мощность дуги, что неизбежно приведет к повышению тепловложения в основной металл. Известно [22], что при повышении тока возрастает объем жидкой ванны. Следовательно, увеличивается опасность прожогов и стекания жидкого металла. Приходится ограничивать диапазон размеров (нижнюю границу) наплавляемого изделия.
Кроме того, повышение тепловложения в основной металл приводит к увеличению доли его в наплавленном металле. Это приводит к перерасходу легирующих элементов и снижению качества наплавки за счет перехода вредных примесей из основного металла в металл наплавки [22]. При наплавке с подогревом можно избежать этих недостатков.
Сущность перераспределения тепла заключается в том, что к части тепловой мощности дуги, расходуемой на нагрев и плавление электрода, добавляется мощность источника подогрева. При этом тепловложение в основной металл не изменяется, а производительность наплавки резко возрастает. Вследствие этого удается добиться меньшей доли основного металла в металле наплавки. Дополнительный подогрев расширяет диапазон рабочих напряжений, как в сторону меньших, так и в сторону больших значений. Это вызвано тем, что:
подогрев оболочки проволоки облегчает условия образования и переноса электродных капель, при этом стабильность процесса не нарушается при изменении разрядного промежутка;
интенсификация нагрева сердечника способствует более полному разложению газообразующих компонентов на ранней стадии и, тем самым, обеспечивается надежная зашита металла капли и ванны при удлинении дуги.
Это особенно важно при наплавке крупных деталей с их предварительным подогревом, когда жидкая сварочная ванна имеет большие размеры.
Обычно порошковую проволоку перед наплавкой подвергают прокалке для удаления смазки, т.е. источника водорода. Однако, органические вещества при этом полностью не удаляются, поскольку температура прокалки не превышает 270-300°С. Кроме того, в промышленных условиях трудно обеспечить использование проволоки для наплавки непосредственно после прокалки. Поэтому сердечник снова насыщается влагой, которая является источником водорода, что служит причиной образования газовых пор в наплавленном металле.
При использовании дополнительного подогрева прокалка осуществляется непосредственно перед поступлением проволоки в зону плавления. При этом возможно использование высокотемпературной прокалки (более 700-800°С), что позволяет полностью удалить органическую смазку с поверхности оболочки проволоки без увеличения окисления легирующих элементов шихты за счет малого времени нагрева.
Анализ теплового состояния вылета подогреваемой порошковой поволоки представляет несомненный интерес, так как он должен помочь наметить пути управления технологическими характеристиками процесса наплавки порошковой проволокой.
2.4.2 Исследование электротермических процессов на участке подогрева
Участок подогрева обладает определенным электрическим сопротивлением. При прохождении тока через это сопротивление на нем будет выделяться теплота. Мощность тепловыделения можно вычислить по закону Джоуля-Ленца:
 ,
где W - тепловая мощность, Вт;
I - ток наплавки, А;
R - сопротивление участка, Ом.
Электротермические процессы на участке подогрева имеют ту же физическую сущность, что и процессы при наплавке с удлиненным вылетом. Следовательно, они описываются одинаковыми уравнениями.Т. е. температура оболочки порошковой проволоки распределена по участку подогрева следующим образом:
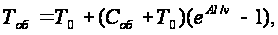 (2.48)
где l - расстояние от данного элементарного участка до токоподвода тока нагрева;
n - скорость подачи проволоки;
Соб - коэффициент, рассчитанный выше;
А - коэффициент, рассчитанный выше;
Т0 - температура окружающей среды.
Сопротивление элементарного участка оболочки порошковой проволоки dl будет равно:
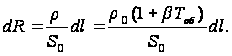
Для упрощения расчетов положим, что Т0=0 и не будем учитывать потери тепла боковой поверхностью порошковой проволоки. Тогда коэффициент Соб вычисляется по формуле:
Соб = 1/b.
Подставляя значение Тоб из (2.48), с учетом допущений получим:
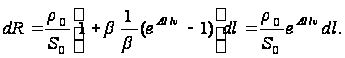 (2.49)
Чтобы получить величину сопротивления участка подогрева вылета длиной Lн, нужно проинтегрировать выражение (2.49) в пределах от 0 до Lн.
Имеем:
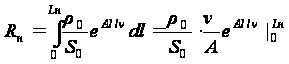 ;
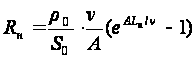 .
(2.50)
Мы получили зависимость сопротивления участка нагрева оболочки порошковой проволоки от n, Lн и A, который, в свою очередь, зависит от плотности тока нагрева.
Используя правило Лопиталя, упростим выражение (2.50). Имеем:
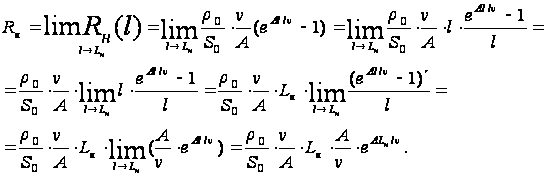
После упрощения получим
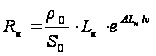 .
(2.51)
Учитывая, что:
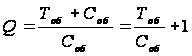
это относительная безразмерная температура оболочки порошковой проволоки, то:
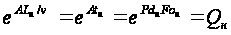 ,
где
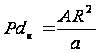 - безразмерная
скорость нагрева
оболочки порошковой
проволоки
(критерий
Предводителева)
на участке
подогрева;
 - безразмерное
время нагрева
оболочки порошковой
проволоки
(критерий Фурье)
на участке
подогрева.
Тогда:
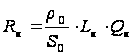 .
(2.52)
Нами получена формула для расчета сопротивления участка подогрева оболочки порошковой проволоки по технологическим данным: Lн и безразмерной температуре подогрева:
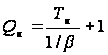 .
(2.53)
Зная Lн и скорость подачи (плавления) проволоки n можно вычислить ток подогрева Iн из условия равенства тепловой и электрической мощностей.
Мощность, выделенная на участке подогрева оболочкой, равна мощности, поглощенной порошковой проволокой.
Это условие можно записать так:
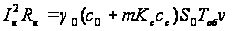 .
Подставляя в это уравнение Rн из (2.52), получим:
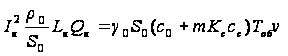 .
Откуда можно найти скорость подачи проволоки:
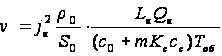 (2.54)
или плотность тока подогрева:
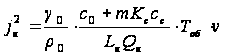 .
(2.55)
Можно сделать также расчет параметров подогрева и источника подогрева по заданным величинам: n, Tоб=Tн, неравномерности нагрева сердечника и оболочки проволоки m, физическим свойствам порошковой проволоки (с0, сс, Кс, b, r0, g0).
Этап 1. По формуле (2.53) вычислить Qн, а также величины:
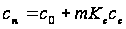 ,
 ,
где сп - приведенная теплоемкость порошковой проволоки;
М - характеристика теплопроводности сердечника порошковой проволоки.
Этап
2. Задаваясь
начальным
значением Lн,
определить
jн, а
затем рассчитать
 .
Этап 3. По заданной температуре Qн, рассчитанному коэффициенту А и полученному Pdн определить необходимое время нагрева:
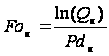 ;
 .
(2.56)
Этап 4. Рассчитать длину участка нагрева:
 .
(2.57)
Этап 5. Этапы 2 - 4 повторять до совпадения полученных на этапах 2 и 4 длин участка подогрева Lн.
Этап 6. Рассчитать Rн, по формуле (2.52).
Этап 7. По величинам Rн, и Iн рассчитать параметры источника подогрева:
падение напряжения на участке подогрева
 .
(2.58)
рабочее напряжение
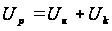 ,
где Uk - падение напряжения на подвижном контакте;
рабочую мощность источника подогрева
 .
2.4.3 Исследование теплового состояния сердечника подогреваемой на вылете порошковой проволоки
Выполним анализ теплового состояния сердечника подогреваемой порошковой проволоки. Поставим задачу в общем виде. Заданы параметры подогрева и ток наплавки. Необходимо определить температуру в любой точке сердечника на любом участке вылета порошковой проволоки.
Имеем
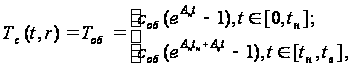 (2.59)
где tн - время подогрева; tв - общее время нагрева вылета порошковой проволоки. Требуется найти температуру сердечника Тс (t, r). Решение выполним в безразмерных критериях (2.14) - (2.17). Уравнение теплопроводности примет вид (2.18). Решение этого уравнения на участке подогрева tО [0, tн] (т.е. F0О [0, F0н]) проводится аналогично решению для удлиненного вылета. В итоге получим:
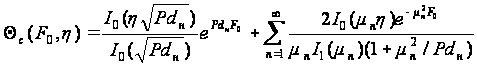 .
(2.60)
Теперь на вылете меняются краевые условия. Начальная температура сердечника порошковой проволоки будет равна:
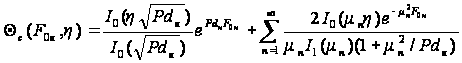 .
(2.61)
Граничные условия будут иметь вид:
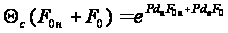 ;
(2.62)
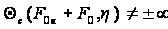 ;
(2.63)