Разработка технологического процесса сборки и монтажа блока стробоскопа
Паспортная производительность современного монтажного оборудования достигает 20000–60000 электронных компонентов/час при уровне ошибок монтажа 100–200 ppm (для простых ЭК). Производительность при монтаже ЭК сложной формы может быть меньше на порядок. Основными параметрами оборудования, помимо перечисленных выше, являются геометрические характеристики ЭК и ПП, которые подлежат установке:
− диапазон либо дискретный набор расстояний между выводами (рядами выводов);
− максимальный диаметр и высота ЭК (в зависимости от его типа – с осевыми либо радиальными выводами);
− диапазон диаметров выводов;
− диапазон габаритных размеров ПП.
Для оснащения автоматов монтажа THT-компонентов используются загрузочные устройства (питатели) следующих основных типов:
− ленточные для ЭК с радиальными и осевыми выводами – предназначены для пошаговой подачи ЭРЭ, вклеенных в ленту; лента может быть намотана на бобину (Tape and Reel) или упакована в "магазин"-коробку (Ammo Pack);
− из трубчатых кассет для ИС в DIP-корпусе, компонентов сложной формы – с наклонным транспортным лотком и горизонтальные (для ЭК, которые не скользят свободно по наклонному лотку вследствие своих конструктивных особенностей – массы, формы корпуса либо выступающих острых выводов);
− вибробункерные для подачи различных ЭК из россыпи с возможностью их одновременной ориентации перед захватом;
− матричные (сотовые) для ЭК сложной формы – из матричных поддонов, магазинов. [12]
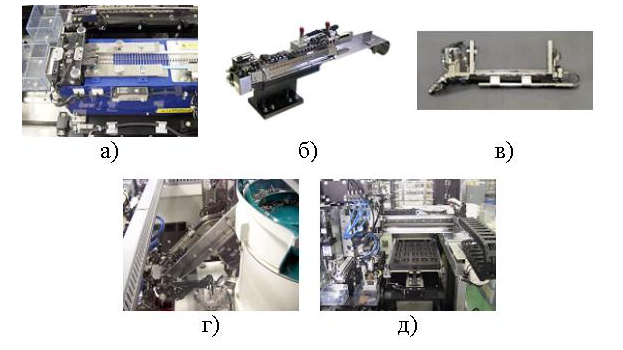
Рисунок 1.8 Примеры питателей для THT-компонентов: а) с осевыми выводами; б) с радиальными выводами; в) из трубчатых кассет; г) вибробункерный; д) из матричных поддонов.
Установщики Siemens Siplace серии D, обладающие высочайшей точностью установки, позволяют использовать питатели от уже существующих линий, что не только является очевидным удобством, но и сможет снизить себестоимость изделий. Диапазон монтируемых элементов расширится до размера 01005-200Ч125 мм. Платформа Siemens оснащена новыми интеллектуальными питателями, новой системой технического зрения, новым уникальным программным обеспечением и новой установочной головкой. Машина быстро самообучается, что позволяет безошибочно распознавать форму компонентов. [12]
Siplace D2 (рисунок 1.9) оборудован одним порталом, перемещение которого осуществляется за счёт линейных двигателей. На портал устанавливаются 12-ти или 6-ти насадочная револьверная головка, работающая по принципу "Collect&Place" ("собрал и поставил") и одиночная прецизионная головка, работающая по принципу "Pick&Place" ("взял и поставил"). Данная комбинация установочных головок позволяет производить монтаж компонентов размерами от 0,6 х 0,3 ммІ (0201) до 85 х 85 ммІ (макс. 200 x 125 ммІ) со скоростью 27000 комп./ч. [12]
Впервые компания SIEMENS применила на автоматах такого уровня новейшую разработку − цифровую оптическую систему технического зрения. Данная система предусмотрена для работы с установочными головками, помощью которой компоненты устанавливаются с точностью:
1) 12-ти насадочная револьверная головка C&P12: ± 60 мкм, ± 0,53° / (3σ), ± 80 мкм, ± 0,71° / (4σ)
2) 6-ти насадочная револьверная головка C&P6: ± 52.5 мкм, ± 0,225° / (3σ), ± 70 мкм, ± 0,3° / (4σ)
Установщик Siemens Siplace D2 обладает следующими техническими характеристиками:
− Точность установки компонентов ± 50мкм;
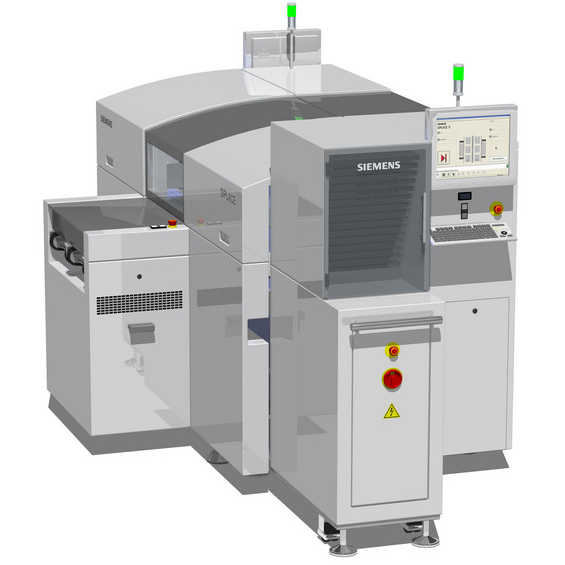
Рисунок 1.9 Установщик Siemens Siplace D2
− Диапазон габаритов устанавливаемых компонентов от типоразмера 01005 до 200x125 мм;
− Габариты печатной платы: от 40х40 мм до 508х460 мм;
− Ширина технологического поля для захвата фиксирования платы 5мм;
− Толщина печатной платы: от 0,5 до 4,5мм;
− Типы питателей: паллеты, пеналы, лента;
− Возможность установки до 448 различных наименований компонентов в ленточных питателях, устройство автоматической подачи поддонов (до 28 различных наименований комплектующих).
Компания Viscom, мировой лидер в области разработок и производства систем оптического и рентгеновского контроля, разработала недорогие и компактные автоматические системы оптического контроля C3041E-TopView и C3042E-BottomView для инспектирования установки компонентов и паяных соединений. Основными преимуществами этих систем являются компактные габаритные размеры и невысокая стоимость, что делает их очень привлекательным и экономичным решением для технологических линий поверхностного монтажа с небольшой производительностью. Они предназначены для контроля печатных плат с сочетанием SMD компонентов и выводных компонентов, например, разъемов или больших конденсаторов. Также эти системы предназначены для инспектирования печатных плат, на поверхности которых применялась комбинированная пайка, например, конвекционная и ручная системы отличаются высокой гибкостью и могут быть быстро и легко адаптированы к требованиям конкретного технологического процесса. Закрытая конструкция корпуса гарантирует полную безопасность работы. C3041E-TopView применяется для инспектирования печатных плат с компонентами, установленными сверху (при конвекционной или ручной пайке). Существует 3 варианта данных систем с различными габаритными размерами, что позволяет легко адаптировать их к небольшому помещению. C3042E-BottomView применяется для инспектирования печатных плат с компонентами, установленными снизу (при пайке волной). Принцип действия систем основан на передвижении камеры со встроенной подсветкой в плоскости X/Y либо поверх платы (C3041E-TopView), либо снизу платы (C3042E-BottomView). Первоначально производится запись изображения, а во время перемещения камеры в следующую позицию − его оценка, за счет чего значительно сокращается время рабочего цикла. [14]
Рисунок 1.10 Система оптического контроля C3041E-TopView
Выходной контроль важен с точки зрения получения годных изделий. Здесь необходимо точное и высокопроизводительное оборудование.
Существуют различные виды контроля. На рисунке 1.11 представлена система рентгеновского контроля.
Рисунок 1.11 Система рентгеновского контроля Viscom X8050
Базовая модель серии X8050 может использоваться, как ручная, полуавтоматическая или полностью автоматическая система, в зависимости от производства, на котором она функционирует. Система предназначена для работы, как в составе производственной линии, так и как отдельное устройство.
Система X8050 оборудована рентгеновской микрофокусной трубкой VISCOM с уникальной системой TAF (система авто фокуса), гарантирующей отличное качество изображения. Рентгеновская трубка VISCOM обладает практически неограниченным сроком службы. В зависимости от конкретной задачи, может быть выбран оптимальный источник рентгеновского излучения с потенциалами 120 кВ, 160 кВ, 200 кВ или 225 кВ и трубкой с прямым или отраженным лучом. Система может быть оборудована различными цифровыми датчиками, для получения наиболее качественного изображения в случаях, когда необходима инспекция объекта расположенного к трубке под большим углом. Датчики используются для определения угла наклона поворотного стола. Рентгеновские системы серии X8050 могут инспектировать площадь размером 765 х 610 мм, что делает возможным проведение проверок поверхностей больших печатных плат и блоков весом до 15 килограмм. Опционально серия X8050 оборудуется отдельной станцией программирования в режиме "offline", ремонтной станцией и серверами SPC. [14]
Плата после сборки покрывается лаком ФП-525 ТУ 6-10-1653-78. В своем составе лак содержит пленкообразующие вещества, растворитель, улетучивающийся при сушке, наполнители. [9]
Покрытие печатной платы стробоскопа осуществляется кистью вручную.
Существуют такие способы влагозащиты, как влагозащита погружением, влагозащита распылением.
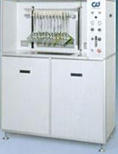
Рисунок 1.12 Установка влагозащиты погружением DC2001
Установки влагозащиты DC2001 и DC2002 предназначены для прецизионного нанесения влагозащитных покрытий на печатные узлы методом погружения. Ориентирована на применение в серийном производстве. Держатель плат перемещается в вертикальном направлении с помощью воздушно-масляного пневмоцилиндра, обеспечивающего плавность хода. В комплект поставки установки входит газомагистраль для аргона, вентиляционный канал, система рециркуляции с насосом и сливом, а также ванна из нержавеющей стали, габариты которой определяются при заказе. Установка DC2001 дополнительно оснащена системой контроля вязкости материала влагозащитного покрытия, колпаком и вентиляционным патрубком для вытяжки паров растворителя. Подвешенный к держателю ПУ опускается в ванну с материалом покрытия с помощью пневмопривода до ограничителя хода, выдерживается в течение заданного времени и извлекается из ванны. Скорости погружения и извлечения ПУ регулируются раздельно. Глубина погружения может быть изменена путем перемещения датчика. Габариты ванны 600х175х400мм. [15]
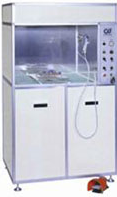
Рисунок 1.13 Установка влагозащиты распылением
Установка влагозащиты SB2900 предназначена для нанесения влагозащитных покрытий на печатные узлы методом распыления материала покрытия из пистолета-распылителя. Конструктивно установка влагозащиты представляет собой шкаф, выполненный на основе обшитого стальными листами каркаса из профилированного алюминия. Верхняя открытая часть установки служит рабочей камерой. Обрабатываемый ПУ размещается на поворотном столе, вращаемом вручную или от педали (поставляется по заказу). Под поворотным столом смонтирован трехступенчатый воздушный фильтр, через который производится отсос паров из рабочей зоны. В нижней части установки расположена воздушная магистраль, размещаются баллоны с материалом влагозащиты и растворителем, система пожаротушения (поставляется по заказу) и хранится пистолет-распылитель и средства индивидуальной защиты оператора. Панель управления установки, содержащая необходимые для эксплуатации элементы управления и индикации, размещается с правой стороны рабочей камеры [15].
Для сушки печатных плат будет применяться сушильный шкаф AIR 2000. Установка используется для сушки ПП после мокрых процессов, например перед ламинированием. Технические характеристики AIR 2000 представлены в таблице 1.3.
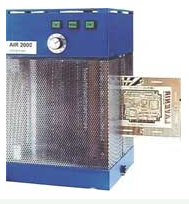
Рисунок 1.14 Сушильный шкаф AIR 2000
Таблица 1.3 Технические характеристики сушильного шкафа AIR 2000
| Рабочая ширина | 300 мм |
| Минимальная длина платы | 80 мм |
| Скорость конвейера | 0,2 – 1,2 м/мин |
| Время прогрева | 5 мин |
| Глубина | 362 мм |
| Ширина | 352 мм |
| Высота | 520 мм |
| Электропитание | 230 В |
| Потребляемая мощность | 2000 Вт |
2 АНАЛИЗ ТЕХНОЛОГИЧНОСТИ КОНСТРУКЦИИ ИЗДЕЛИЯ
Проектирование технологического процесса сборки и монтажа радиоэлектронной аппаратуры начинается с тщательного изучения исходных данных (ТУ и технических требований, комплекта конструкторской документации, программы выпуска, условий запуска в производство и т.д.). На этапе анализа технологичности изделия основным критерием, определяющим пригодность аппаратуры к промышленному выпуску, является технологичность конструкции. По техническому заданию комплексный показатель технологичности должен быть не менее 0,7.
Под технологичностью конструкции понимают совокупность ее свойств, проявляемых в возможности оптимальных затрат труда, средств, материалов и времени при технической подготовке производства, изготовлении, эксплуатации и ремонте по сравнению с соответствующими показателями конструкций изделий аналогичного назначения при обеспечении заданных показателей качества.
Целями, которые преследует оценка технологичности, являются:
1) определение соответствия показателей технологичности нормативным значениям;
2) выявление факторов, оказывающих наибольшее влияние на технологичность изделий;
3) установление значимости этих факторов и степени их влияния на трудоемкость изготовления и технологическую себестоимость изделий.
Вил изделия, объем выпуска, тип производства и уровень развития науки и техники являются главными факторами, определяющими требования к технологичности конструкции изделия.
Для оценки технологичности конструкции используются многочисленные показатели, которые делятся на: качественные и количественные. К качественным относят: взаимозаменяемость, регулируемость, контролепригодность, инструментальная доступность конструкции.
Количественные показатели согласно ГОСТ 14.201-73 ЕСТПП классифицируются на:
1) базовые (исходные) показатели технологичности конструкций, регламентируемые отраслевыми стандартами
2) показатели технологичности конструкций, достигнутые при разработке изделия
3) показатели уровня технологичности конструкции, определяемые как отношение показателей технологичности разрабатываемого изделия к соответствующим значениям базовых показателей.
Номенклатура показателей технологичности конструкций выбирается в зависимости от вида изделия, специфики и сложности конструкции, объема выпуска, производства и стадии разработки конструкторской документации.
Базовые
показатели
технологичности
блоков РЭА
установлены
стандартом
отраслевой
системы технологической
подготовки
производства
"Методы количественной
оценки технологичности
конструкций
изделий РЭА".
Согласно ОСТ
4ГО.091.219-81, все блоки
по технологичности
делятся на
четыре основные
группы: электронные,
радиотехнические,
электромеханические
и коммутационные.
[3, стр.39]. Для каждого
типа блоков
из общего состава
определяется
семь показателей
технологичности,
оказывающих
наибольшее
влияние, каждый
из которых
имеет свою
весовую характеристику
 ,
определяемую
в зависимости
от порядкового
номера частного
показателя
и рассчитываемую
по формуле:
 ,
(2.1)
где q − порядковый номер ранжированной последовательности частных показателей. [3, стр.39]
Комплексный показатель технологичности находится в пределах 0<K≤1 и определяется по формуле:
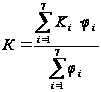 (2.2)
В данном курсовом проекте рассматривается электронный блок стробоскопа. Он относится к радиотехническим устройствам. Показатели технологичности стробоскопа определим по методике, изложенной в [3, стр.39-42].
Определяем коэффициент автоматизации и механизации монтажа по формуле:
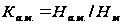 ,
(2.3)
где
 − количество
монтажных
соединений
изделий электронной
техники (ИЭТ),
которые предусматривается
осуществить
автоматизированным
или механизированным
способом. Для
блоков на печатной
плате (ПП) механизация
относится к
установке ИЭТ
и последующей
пайке волной
припоя. [3, стр.39-40]
Для печатной
платы стробоскопа
автоматизированным
способом
устанавливаются
все ЭРЭ за
исключением
светодиодов.
Таким образом

 − общее количество
монтажных
соединений,
для разъемов,
реле, микросхем
и ЭРЭ определяется
по количеству
выводов (для
печатной платы
стробоскопа
 ).
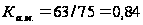
Определяем коэффициент автоматизации и механизации подготовки ИЭТ к монтажу по формуле:
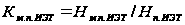 ,
(2.4)
где
 − количество
ИЭТ, шт., подготовка
выводов которых
осуществляется
с помощью
полуавтоматов
и автоматов;
в их число включаются
ИЭТ, не требующие
специальной
подготовки
(патроны, реле,
разъемы и т.
д.). Для печатной
платы стробоскопа
количество
ИЭТ, подготовка
выводов которых
осуществляется
с помощью
полуавтоматов
и автоматов
составляет
 шт.
 − общее число
ИЭТ, шт., которые
должны подготавливаться
к монтажу в
соответствии
с требованиями
КД [3, стр.40]. Для
печатной платы
стробоскопа
 шт.
Таким образом:
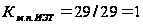
Определяем коэффициент освоенности деталей и сборочных единиц (ДСЕ) по формуле:
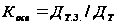 ,
(2.5)
где
 − количество
типоразмеров
заимствованных
ДСЕ, ранее освоенных
на предприятии.
Для печатной
платы стробоскопа
 .
 − общее количество
типоразмеров
ДСЕ [3, стр.40]. Для
печатной платы
стробоскопа
 .

Определяем коэффициент применения микросхем и микросборок по формуле:
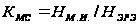 ,
(2.6)
где
 − количество
микросхем и
микросборок,
примененных
в изделии. Для
печатной платы
стробоскопа
 .
 − общее количество
ЭРЭ в изделии.
Для печатной
платы стробоскопа
 .
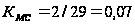
Определяем коэффициент повторяемости печатных плат по формуле:
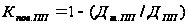 ,
(2.7)
где
 − число типоразмеров
печатных плат
в изделии. Для
печатной платы
стробоскопа
 .
 − общее печатных
плат в изделии
[3, стр.41]. Для печатной
платы стробоскопа
 .
Таким образом:
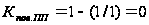
Определяем коэффициент применения типовых ТП по формуле:
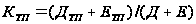 ,
(2.8)
где
 ,
 − число деталей
и сборочных
единиц, изготавливаемых
с применением
типовых и групповых
ТП. Для печатной
платы стробоскопа
 ,
 .
 ,
 − общее число
деталей и сборочных
единиц, кроме
крепежа [3, стр.40].
Для печатной
платы стробоскопа
 ,
 .
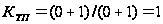
Определяем коэффициент автоматизации и механизации регулировки и контроля по формуле:
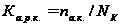 ,
(2.9)
где
 − количество
операций контроля
и настройки,
которые можно
осуществить
автоматизированным
или механизированным
способом.
 − общее количество
операций контроля
и настройки.
В рассматриваемой
сборочной
единице стробоскопического
прибора, операции
контроля напряжения
питания и выходного
контроля
осуществляется
автоматизированным
методом. Операция
регулировки
длительности
управляющих
импульсов
осуществляется
вручную, путём
подбора конденсатора
С4. Операция
регулировки
яркости свечения
светодиодов
также осуществляется
вручную путём
подбора сопротивления
резистора R6.
Таким образом,
для печатной
платы стробоскопа
 ,
 .
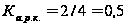
Таблица 2.1 – Показатели технологичности печатного узла
| Показатели технологичности печатного узла | Обозна-чение |
Значе- ние |
| Количество монтажных соединений ИЭТ, которые предусматривается осуществить автоматизированным или механизированным способом, шт. | Hам | 63 |
| Общее количество монтажных соединений, шт. | Hм | 75 |
| Количество ИЭТ, подготовка выводов которых осуществляется с помощью полуавтоматов и автоматов, а так же ИЭТ не требующие специальной подготовки, шт. | HмпИЭТ | 29 |
| Общее число ИЭТ, которые должны подготавливаться к монтажу, шт. | HпИЭТ | 29 |
| Число операций контроля и настройки, выполняемых на полуавтоматических и автоматических стендах | nам | 2 |
| Общее количество операций регулировки и контроля | Nк | 4 |
| Количество типоразмеров заимствованных деталей и сборочных единиц | Дтз | 1 |
| Общее количество типоразмеров деталей и сборочных единиц | Дт | 1 |
| Общее число дискретных элементов, замененных микросхемами и микросбороками, шт. | Hми | 2 |
| Общее число ИЭТ, не вошедших в микросхемы, шт. | HЭРЭ | 29 |
| Число типоразмеров печатных плат в изделии, шт. | ДтПП | 1 |
| Общее количество печатных плат, шт. | ДПП | 1 |
| Всего деталей и сборочных единиц | Д+Е | 1 |
| Детали и сборочные единицы изготовленные по типовым ТП | Дтп,+ Етп | 1 |
Таблица 2.2 – Показатели технологичности радиотехнических устройств
| qi | φi | Коэффициенты | Обозначение | Значение |
| 1 | 1,0 | Автоматизации и механизации монтажа | Кам | 0,84 |
| 2 | 1,0 | Автоматизации и механизации подготовки ИЭТ к монтажу | КмпИЭТ | 1 |
| 3 | 0,8 | Освоенности деталей и сборочных единиц | Косв | 1 |
| 4 | 0,5 | Применения микросхем и микросборок | Кмс | 0,07 |
| 5 | 0,3 | Повторяемости печатных плат | КповПП | 0 |
| 6 | 0,2 | Применения типовых ТП | Ктп | 1 |
| 7 | 0,1 | Автоматизации и механизации регулировки и контроля | Карк | 0,5 |
По формуле (2.2) с учетом значений весовых характеристик, взятых из таблицы 1.11 [3, стр.40] определяем значение комплексного показателя технологичности:
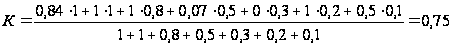
На основании результатов расчетов можно сделать вывод о том, что конструкция печатной платы стробоскопического прибора технологична (для установившегося серийного производства радиотехнических устройств нормативное значение комплексного показателя технологичности должно находиться в пределах 0,75…0,85 [3, стр.42]). Полученный результат удовлетворяет техническому заданию – не менее 0,7. Дополнительных мероприятий по повышению технологичности изделия проводить не следует.
3. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОЙ СХЕМЫ СБОРКИ
Технологическая схема сборки изделия является одним из основных документов, составляемых при разработке ТП сборки.
Технологии сборки РЭА уделяется много внимания. Это объясняется высокой удельной трудоемкостью сборочных процессов, а также значительным влиянием сборочных операций на выходные параметры изделий.
Технологическим процессом сборки называют совокупность операций, в результате которых детали соединяются в сборочные единицы, блоки, стойки, системы и изделия.
При разработке схемы сборочного состава руководствуются следующими принципами:
1) схема составляется независимо от программы выпуска изделия на основе сборочных чертежей, электрической и кинематической схем изделия;
2) сборочные единицы образуются при условии независимости их сборки, транспортирования и контроля;
3) минимальное числа деталей, необходимое для образования сборочной единицы первой ступени сборки, должно быть равно двум;
4) минимальное число деталей, присоединяемых к сборочной единице данной группы для образования сборочного элемента следующей ступени, должно быть равно единице;
5) схема сборочного состава строится при условии образования наибольшего числа сборочных единиц;
6) схема должна обладать свойством непрерывности, т.е. каждая последующая ступень сборки не может быть осуществлена без предыдущей [3].
Различают две основные технологические схемы