Разработка технологического процесса сборки и монтажа блока стробоскопа
Расчетное
количество
единиц оборудования
(рабочих мест)
определяется
как отношение
штучного времени
данной операции
 к такту выпуска
r:
 (4.12)
Результаты полученных расчетов заносим в таблицу 4.7.
Таблица 4.7 Значение коэффициентов загрузки оборудования
| № |
Технологическое оборудование |
Значение
штучного времени
|
Значение коэффициента
|
Значение коэффициента
|
Значение коэффициента
|
| 1 | ТР6 | 0.782 | 2,44375 | 3 | 0,81 |
| 2 | Siplace D2 | 0.1725 | 0,54 | 1 | 0,54 |
| 3 | Master Wave | 0,5 | 1,56 | 2 | 0,78 |
| 4 | UNICLEAN II – 500 | 0,85 | 2,66 | 3 | 0,887 |
| 5 | Т212М-С | 0,24 | 0,75 | 1 | 0,75 |


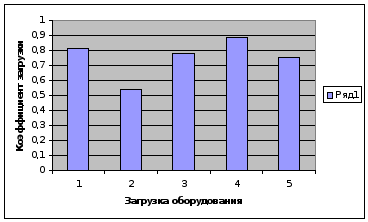
Рисунок 4.1 – График загрузки оборудования
Среднее значение коэффициента загрузки оборудования равно Кз.ср=0.75, что соответствует нормативному значению для массового производства, для которого Кз>0,65-0,77.
Таким образом, в результате анализа двух вариантов маршрутной технологии, один из которых (вариант 2) характеризуется большим уровнем автоматизации и механизации, чем второй можно сказать о том, что сборка и монтаж узла стробоскопа по второму варианту технологического процесса целесообразнее.
4.4 Разработка маршрутно-операционной технологии
После установления маршрута сборки и монтажа печатного узла дадим описание каждой операции с указанием технологического оснащения, режимов проведения и норм расхода материалов.
1. Расконсервация печатной платы.
Извлечь печатную плату из тары поставщика. Промыть печатную плату при помощи кисти от консервирующего покрытия в ванне со спирто-нефрасовой смесью.
Средства технологического оснащения:
стол монтажный СМ-З-10-АС-1;
вытяжной шкаф 2Ш-ИЖ;
ванна цеховая 92.АЮР.53.003;
кисть КХФК №10 ТУ 17-15-07-89;
пинцет 92.7872-1374 ОСТ 92-3890-85;
тара АЮР 7877-4048.
Расход спирто-нефрасовой смеси: 0,001 л/плату ( площадь промывки S =4050мм2);
Расход кисти: 0,005 шт./плату.
Суммарное оперативное время Топ = 0,43 мин.
2. Входной контроль печатной платы: контролировать поверхность печатной платы визуально на отсутствие дефектов (отслоение дорожек, непротравы, расслоение диэлектрика). При наличии дефектов плату отложить в тару с надписью "Брак". Проверенную плату положить в тару АЮР 7877-4048.
Средства технологического оснащения:
стол монтажный СМ-З-10-АС-1;
линза 4-х кратная ГОСТ 25076-83;
тара АЮР 7877-4048.
Суммарное оперативное время Топ = 0,207 мин.
3. Распаковка и контроль ИЭТ. Извлечь ИЭТ из тары поставщика, произвести визуальный контроль на целостность корпусов и выводов, отсутствие внешних дефектов (вздутий, трещин, сколов). Годные элементы разложить в тару по типономиналу. Отбраковать поврежденные ИЭТ в тару с надписью "Брак".
Средства технологического оснащения:
стол монтажный СМ-З-10-AC-1;
тара АЮР 7877- 4048;
пинцет ППМ 120 РД 107.290.600.034-89;
линза 4-х кратная ГОСТ 25076-83;
тара АЮР 7877- 4048.
Суммарное оперативное время Топ = 0,43 мин.
4. Комплектование групп.
Комплектовать группы ИЭТ для сборки согласно спецификации КССТ.703132.010. Элементы укладываются в тару АЮР 7877-4048. Произвести доставку укомплектованных групп на рабочие места.
Средства технологического оснащения:
1) стол монтажный СМ-З-10-AC-1,
2) пинцет ППМ 120 РД 107.290.600.034-89,
3) тара АЮР 7877-4048.
Суммарное оперативное время Топ = 0,5 мин.
5. Обрезка и формовка выводов элементов. Установить ленту с элементами поз.: 3 в устройство формовки и обрезки выводов ТР6. Формовать выводы элемента поз.3. Повторить указанные действия для элементов поз.4, 5, 6, 7, 9, 10, 11, 12, 13, 14, 15, 16.
Средства технологического оснащения:
1) полуавтоматическое устройство ТР6;
2) стол монтажный СМ-З-10-AC-1;
3) тара АЮР 7877-4048.
Суммарное оперативное время Топ = 0,782 мин
6. Установка ИЭТ, монтируемых в отверстия. Установить ИЭТ по заданной программе на автомате Siplase D2. Фиксация элементов осуществляется подгибкой выводов.
Средства технологического оснащения:
автомат Siplase D2;
тара АЮР 7877-4048.
Суммарное оперативное время Топ = 0,1725 мин.
7. Контроль установки. Контролировать визуально правильность установки ИЭТ, монтируемых в отверстия. В случае обнаружения дефектов исправить с помощью пинцета ППМ 120 РД 107.290.600.034-89. В случае невозможности устранения дефектов плату отложить в тару АЮР 7877-4048 с надписью "Брак".
Средства технологического оснащения:
стол монтажный СМ-З-10-AC-1;
пинцет ППМ 120 РД 107.290.600.034-89;
тара АЮР 7877-4048.
Суммарное оперативное время Топ = 0,207 мин.
8. Пайка волной припоя. Извлечь пачку плат с установленными на ней компонентами, монтируемыми в отверстия, из тары и установить их в каретку на ленте транспортера установки Master Wave. После пайки снять плату с конвейера печи и положить ее в тару. Поскольку в процессе пайки волной происходит испарение припоя, установка размещается в отдельном помещении, оборудованном вытяжкой.
Средства технологического оснащения:
вытяжной шкаф 2Ш-ИЖ,
установка пайки волной припоя Master Wave;
тара АЮР7877-4048.
Режимы пайки: скорость движения ленты транспортера 1,0±0,15 м/мин, угол наклона ленты конвейера 5 °, температура припоя в ванне 210 °С.
Суммарное оперативное время Топ = 0,5мин.
9. Контроль пайки. Контролировать визуально качества пайки (отсутствие перемычек, мостиков из припоя, непропаев). Годные платы положить в тару. Дефектные платы отложить в тару АЮР 7877-4048 с надписью "Брак".
Средства технологического оснащения:
стол монтажный СМ-З-10-AC-1;
тара АЮР7877-4048.
Суммарное оперативное время Топ = 0,207 мин.
10. Установка светодиодов пинцетом. Установить светодиоды поз.15 с помощью пинцета. Фиксация светодиодов осуществляется подгибкой выводов.
Средства технологического оснащения:
1) стол монтажный СМ-З-10-AC-1;
2) пинцет ППМ 120 РД 107.290.600.034-89;
3) тара АЮР7877-4048.
Суммарное оперативное время Топ = 2,67 мин.
11. Пайка паяльником. Извлечь плату из тары. Паять светодиоды поз.15. После пайки плату положить в тару.
Средства технологического оснащения:
1) вытяжной шкаф 2Ш-ИЖ;
2) паяльник ЭПСН-25/36 ЯЛГК.681815.002 ТУ;
3) браслет заземляющий АЮР 7056-4002;
4) пинцет ППМ 120 РД 107.290.600.034-89;
5) тара АЮР7877-4048.
Суммарное оперативное время Топ = 0,522мин.
12. Отмывка. Отмыть печатную плату от остатков флюса.
Средства технологического оснащения:
вытяжной шкаф 2Ш-ИЖ,
установка UNICLEAN II - 500;
тара АЮР7877-4048.
Температура: 60±10 °С. Частота УЗ генератора: 25 кГц.
Суммарное оперативное время Топ = 0,85 мин.
13. Маркирование. Маркировать согласно КССТ.703132.010 СБ дату изготовления и серийный номер. Дату изготовления и серийный номер печатать на принтере Т212М-С по заранее установленной программе на этикетке. Этикетку липкой стороной наклеить на печатную плату.
Средства технологического оснащения:
стол монтажный СМ-З-10-АС-1;
принтер Т212М-С;
тара АЮР7877-4048.
Суммарное оперативное время Топ = 0,24 мин.
14. Лакирование. Лакировать печатную плату лаком ФП-525 ТУ 6-10-1553-78. Элементы поз. 11-13, 21, 26 от покрытия лаком предохранить.
Средства технологического оснащения:
1) вытяжной шкаф 2Ш-ИЖ;
2) кисть КХФК №10 ТУ 17-15-07-89;
3) тара АЮР 7877-4048.
Расход лака: 0,0015 кг/плату.
Суммарное оперативное время Топ = 0,50 мин.
15. Сушка: Сушить после лакирования в сушильном шкафу AIR 2000.
Средства технологического оснащения:
1) сушильный шкаф AIR 2000;
2) тара АЮР 7877-4048.
Режимы сушки: температура 60 °С.
Суммарное оперативное время Топ = 1 мин.
16. Выходной контроль печатного узла и регулировка. Извлечь узел из тары. Произвести визуальный контроль на отсутствие внешних дефектов. Протестировать на испытательном стенде устройство, при необходимости произвести регулировку. Неисправные узлы отложить в тару с надписью "Брак". Годные платы уложить в тару и доставить на склад готовой продукции.
Средства технологического оснащения:
стол монтажный СМ-З-10-АС-1;
автоматизированный стенд АРМ.
паяльник ЭПСН-25/36 ЯЛГК.681815.002 ТУ;
браслет заземляющий АЮР 7056-4002;
пинцет ППМ 120 РД 107.290.600.034-89;
тара АЮР 7877-4048.
Суммарное оперативное время Топ = 2 мин.
Комплект технологической документации на технологический процесс сборки и монтажа блока стробоскопического прибора приведен в приложении.
5. ПРОЕКТИРОВАНИЕ УЧАСТКА СБОРКИ И МОНТАЖА
Внедрение на предприятии механизированных, автоматизированных и автоматических поточных линий позволяет увеличить производительность труда. Автоматическая линия представляет собой систему автоматических станков и агрегатов, которые устанавливаются в технологической последовательности и объединяются общими системами транспортирования заготовок, удаления отходов и управления.
Поточная линия – цепочка рабочих мест, расположенных по ходу технологического процесса. В зависимости от номенклатуры закрепленных за линией изделий поточные линии могут быть однопредметными и многопредметными. За однопредметной линией закреплена сборка изделий одного наименования, за многопредметной - изделий разных наименований, сходных по конструктивно-технологическим признакам. Так как разработка техпроцесса производится для одного изделия, то проектирование участка сборки и монтажа стробоскопа будет выполняться по методике для однопредметной поточной линии.
Основным оборудованием автоматизированных транспортных систем, в том числе поточно-механизированных линий, являются конвейеры. Выбор типа конвейера зависит от массы и габаритных размеров собираемых деталей, возможности выполнения работ со съемом изделий или без него, наличия параллельных рабочих мест и других факторов. [17]
Конвейеры для поточных линий классифицируют по ряду признаков несущего органа:
1) по конструкции: ленточные, пластинчатые, тележечные, роликовые, элеваторы;
2) по назначению: распределительные и рабочие;
3) по съему предметов: ручные и механизированные;
4) по положению в пространстве: горизонтально- и вертикально-замкнутые;
5) по характеру движения: непрерывно-поступательные и периодические.
Ленточные конвейеры предназначены для транспортирования насыпных или штучных грузов и широко применяются из-за простоты их конструкции и низкой стоимости изготовления. Несущий орган — ленту — изготавливают из прорезиненного ремня или эластичного пластика. На ней могут транспортироваться изделия массой до 15 кг. В зависимости от габаритных размеров изделий ширина несущего органа может быть 200, 300, 400 и 500 мм.
Типы ленточных конвейеров: непрерывно-поступательные; периодические.
Для удобства монтажа типовые ленточные конвейеры изготавливают из отдельных секций (приводной и натяжной станций, промежуточных секций длиной 2500 мм на 4 рабочих места), при этом рабочие места могут располагаться в одностороннем, двустороннем или в шахматном порядке. Верхняя и нижняя ветви ленты поддерживаются роликовыми парами. Постоянное натяжение ленты обеспечивается винтовым натяжным устройством. Но сравнительно малая прочность несущего органа такого конвейера не дает возможности закреплять на нем технологические приспособления и собирать детали большой массы, поэтому ленточные конвейеры чаще всего используют как распределительные.
Пластинчатые конвейеры применяются в основном для сборки более тяжелых изделий массой до 40 кг и длиной до 500 мм, а также в том случае, когда предъявляются повышенные требования к точности и качеству сборки или к механизации съема изделий. В качестве несущего органа конвейера применяется стальная пластина, которая одновременно выполняет функцию цепи.
Тяговым органом тележечных конвейеров является бесконечная цепь шарнирного типа, замкнутая между звездочками: Несущим органом является тележка, прикрепленная к цепи шарнирами. Размеры тележки находятся в пределах от 200x250 до 450x500 мм, грузоподъемность − 50 кг и более. Применение цепных горизонтально-замкнутых конвейеров обеспечивает удобную компоновку линий с рациональным использованием площади.
Распределительный конвейер применяют, если на линии необходимо иметь параллельные рабочие места и масса изделий составляет менее 8 кг.
Рабочий конвейер используют только при отсутствии параллельных рабочих мест и массе передаваемых изделий более 8 кг.
Расположение несущего органа в пространстве зависит от формы и размеров помещения, где размешается поточная линия сборки, а также от возможности создания прямоточного производства. Горизонтально-замкнутые конвейеры отличаются большей гибкостью и обеспечивают планировку линий различной формы (прямолинейную, Ш-образную, Т-образную). [17]
Проектирование однопредметной непрерывно-поточной линии, выполненной на конвейере, осуществляют в приведенной ниже последовательности.
Для организации конкретной поточной линии выбирается распределительный тип конвейера.
Расчет однопредметной непрерывно-поточной линии, выполненной на конвейере, осуществляется следующим образом.
Из предыдущих расчетов значение для ритма выпуска изделия:

Количество рабочих мест, выполняющих параллельно одну и ту же операцию CPi:
 (5.1)
где ТOi – норма времени i-ой операции.
Результаты расчета количества рабочих мест по формуле (5.1) заносим в таблицу 5.1.
Таблица 5.1 Результаты расчета количества рабочих мест
| № операции | Последовательность операций | Tоп | СPi |
| 1 | Расконсервация ПП | 0,43 | 1,34 |
| 2 | Контроль ПП | 0,207 | 0,65 |
| 3 | Распаковка и проверка ЭРЭ | 0,0378 | 0,12 |
| 4 | Комплектование элементов по операциям | 0,5 | 1,56 |
| 5 | Обрезка и формовка выводов навесных элементов | 0,782 | 2,44 |
| 6 | Установка ЭРЭ | 0.1725 | 0,54 |
| 7 | Контроль установки ЭРЭ | 0,207 | 0,65 |
| 8 | Пайка элементов | 0,5 | 1,56 |
| 9 | Контроль пайки | 0,207 | 0,65 |
| 10 | Установка светодиодов пинцетом с подгибкой | 2,67 | 8,34 |
| 11 | Пайка паяльником | 0,522 | 1,63 |
| 12 | Отмывка плат после пайки | 0,85 | 2,66 |
| 13 | Маркирование | 0,24 | 0,75 |
| 14 | Лакирование ПП | 0,5 | 1,56 |
| 15 | Сушка | 1,000 | 3,13 |
| 16 | Выходной контроль печатного узла и регулировка | 2,0 | 6,25 |
Для синхронизации объединяем операции 1, 2 и 3; 4 и 5; 6 и 7; 8 и 9; 10 и 11; 14 и 15. Коэффициент загрузки рабочего места ηi определяется как отношение расчетного числа рабочих мест к принятому (округленному до целого числа):
 (5.2)
где СnPi – принятое число рабочих мест.
Результаты расчета количества рабочих мест и коэффициента загрузки рабочих мест заносим в таблицу 5.2.
Таблица 5.2 – Результаты расчета количества рабочих мест на поточной линии
|
№ операции |
№рабочего места |
Tоп | СPi | СПРi | Место расположения | ηi |
| 1,2 и3 | 1 | 0,6748 | 2,11 | 2 | Вне поточной линии | 1,055 |
| 4 и 5 | 2 | 1,282 | 4 | 4 | Вне поточной линии | 1 |
| 6 и7 | 3 | 0,3795 | 1,19 | 1 | Поточная линия | 1,19 |
| 8 и 9 | 4 | 0,707 | 2,21 | 2 | Вне поточной линии | 1,105 |
| 10 и 11 | 5 | 3,192 | 9,975 | 10 | Поточная линия | 0,998 |
| 12 | 6 | 0,85 | 2,66 | 3 | Вне поточной линии | 0,89 |
| 13 | 7 | 0,24 | 0,75 | 1 | Вне поточной линии | 0,75 |
| 14 и15 | 8 | 1,5 | 4,69 | 5 | Вне поточной линии | 0,94 |
| 16 | 9 | 2 | 6,25 | 6 | Поточная линия | 1,04 |
Общее количество рабочих мест:
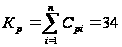
Из числа Кр только 17 требуется на поточной линии, остальные заняты либо во вспомогательном производстве, либо вне линии.
Максимальное количество рабочих мест на участке Kmax определяется по формуле:
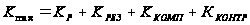 (5.3)
где КРЕЗ – количество резервных мест;
KКОМП – количество рабочих мест комплектовщиков;
KКОНТР – количество рабочих мест контролеров.
Принимаем КРЕЗ = 3; ККОМП = 1; ККОНТР =1;
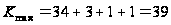
Оптимальным выбором при заданных условиях производства будет являться распределительный пластичный вертикально-замкнутый конвейер с ручным съемом изделий периодического характера действия.
Размеры пластины. Ширина рассчитывается по формуле:
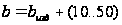 (5.4)
где
 - ширина изделия,
в мм.
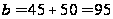 (мм)
Длина пластин
выбирается
с условием,
чтобы между
изделиями было
целое число
пластин,
 100
мм.
Определяем длину конвейера по формуле:
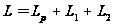 (5.5)
где L1, L2 - длина проводной и натяжной станций соответственно, выбираем по справочным данным, L1, L2 =1.5 м, Lp − рабочая длина несущего органа конвейера, определяется по формуле:
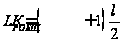 (5.6)
где l - расстояние между двумя соседними рабочими местами (с одной стороны конвейера обычно принимается 1,2 м)
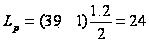 (м)
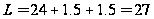 (м)
Количество предметов в заделе Z:
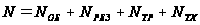 (5.7)
где NОБ – оборотный задел;
NРЕЗ – резервный задел;
NТР – транспортный задел;
NТХ – технологический задел.
Оборотный задел равен размеру сменной потребности линии:
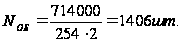
Резервный задел равен 3% от сменного выпуска изделий:
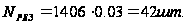
Транспортный задел:
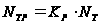 (5.8)
где NТ – количество изделий, транспортируемое в пачке NТ =10.
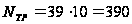
Технологический задел:
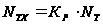 (5.9)
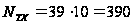
Подставляя в формулу 5.7 полученные значения, получим:
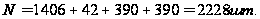
При разработке планировок в зависимости от их назначения должны быть предусмотрены площади для размещения: технологического и контрольно-испытательного оборудования; обслуживающих подразделений; рабочих мест; проходов и проездов; средств и путей перемещения материалов, изделий и технологических отходов; материалов, заготовок, полуфабрикатов и комплектующих изделий; готовой продукции; вспомогательных помещений.
При разработке планировок должны быть решены следующие задачи: обеспечение технологической последовательности выполнения операций; создание поточности движения материалов, полуфабрикатов, комплектующих и готовых изделий; сокращение расстояний перемещений грузов; эффективное использование производственного оборудования, рабочих мест и площадей; обеспечение безопасности работы.
Планировки разрабатываются в следующей последовательности:
сбор исходных данных;
определение состава и количества технологического оснащения для выполнения технологических операций;
разработка схем расположения цехов, участков и групп оборудования с технико-экономическим обоснованием вариантов;
определение рациональной последовательности расстановки оборудования и рабочих мест согласно нормам;
выполнение чертежа планировки;
утверждение планировки.
При составлении планировок должны быть учтены следующие требования:
технологический поток изготовления изделия должен быть непрерывным;
транспортно-складские работы должны быть максимально механизированы или автоматизированы, и входить в общий технологический поток;
должна быть обеспечена сохранность материальных ценностей, а также возможность учета деталей, полуфабрикатов и готовых изделий;
капитальные затраты должны быть оптимальными, а окупаемость оборудования - укладываться в действующие в отрасли нормативы;
для распределительного конвейера при расположении рабочих столов в шахматном порядке:
ширина прохода между линиями двух конвейеров, мм не менее 1300;
ширина прохода между линией и стеной, мм: не менее 1000;
расстояния между рабочими местами, мм: 1200 — 1600;
расстояния между рабочими местами и колоннами, мм: 500.
Кроме конвейера используются также следующие напольные транспортные средства тележки - для обеспечения рабочих мест деталями со склада комплектующих и автопогрузчики - для загрузки деталями склада и транспортирования готовой продукции из склада на отгрузку. Следовательно, необходимо предусмотреть ширину проездов и расстояния между рядами оборудования достаточные для передвижения соответствующих транспортных средств: 1200 мм для тележечного транспорта, 2000 мм для автопогрузчиков.
Ориентировочная планировка участка сборки и монтажа приведена в приложении.
Кроме конвейера используются также следующие напольные транспортные средства тележки - для обеспечения рабочих мест деталями со склада комплектующих и автопогрузчики - для загрузки деталями склада и транспортирования готовой продукции из склада на отгрузку. Следовательно, необходимо предусмотреть ширину проездов и расстояния между рядами оборудования достаточные для передвижения соответствующих транспортных средств: 1200 мм для тележечного транспорта, 2000 мм для автопогрузчиков.
Ориентировочная планировка участка сборки и монтажа приведена в приложении.
6. РАЗРАБОТКА ОСНАСТКИ ДЛЯ СБОРОЧНО-МОНТАЖНЫХ РАБОТ
В данном курсовом проекте в качестве оснастки разрабатывается устройство фиксации печатных плат малых размеров в каретке при пайке волной припоя на установке Master Wave. Стандартная каретка предназначена для плат с размерами 304Ч406 мм. При пайке печатных плат меньших размеров появляется необходимость использования дополнительных устройств для фиксации платы в каретке. Кроме того, при использовании специальных устройств для фиксации печатных плат малых размеров можно будет использовать групповой метод пайки. То есть, в каретке будут закреплены несколько печатных плат одновременно. Это позволит снизить Топ на операцию пайки волной припоя, и в конечном итоге уменьшит общее энергопотребление установки пайки волной припоя. При разработке оснастки для пайки следует использовать следующие рекомендации:
1) Материал фиксаторов должен иметь температуру плавления значительно превышающую температуру припоя в ванне установки пайки волной припоя.
2) Материал фиксаторов должен достаточно жестким и твердым.
3) Материал фиксаторов должен иметь слабую адгезию с припоем.
4) Материал фиксаторов должен быть достаточно легким.
Всем этим требованиям удовлетворяет металл титан ГОСТ 26492-85. Плотность титана составляет примерно 4,5 г/см3, он примерно в три раза легче стали и в несколько раз прочнее ее. Рамка и ползунки устройства фиксации печатной платы изготавливаются из дюралюминия ГОСТ 13617—68. Дюралюминий—сплав алюминия с медью (до 5,2%) и легирующими добавками марганца, магния, железа и кремния; плотностью 2,8. Чертеж устройства фиксации печатной платы для каретки представлен в приложении.
7. Требования по технике безопасности и охране труда
Охрана труда − система законодательных правовых актов, направленная на обеспечение безопасности труда и соответствующих социально-экономических, организационных, технических и санитарно-гигиенических мероприятий, направленных на улучшение условий труда, повышение его безопасности. Это имеет большое экономическое значение: возрастают экономические показатели производства, а себестоимость выпускаемой продукции снижается. Экономическое содержание условий труда тесно связано с его социальным значением. В условиях ускорения научно-технического прогресса постоянно внедряются новые технологические процессы, осуществляется интенсификация существующих, происходит усиление влияния на работающих многих производственных факторов, таких, как различные виды электромагнитных излучений, ультразвук, вибрация, шум, пыль, органические и неорганические соединения. [4, стр.294]
Концепция государственного управления охраной труда, утвержденная Советом Министров Республики Беларусь в 2005 году, нацеливает нанимателя на профилактику травматизма и обеспечение безопасных и здоровых условий труда для всех трудящихся. Совершенствование условий труда приводит к таким социальным результатам, как: улучшение здоровья трудящихся, повышение степени удовлетворенности трудом, укрепление дисциплины, повышение престижа ряда профессий и т.п. [5, стр.5]
Абсолютно безопасных и безвредных производств не существует. Минимальная вероятность поражения или заболевания рабочих с одновременным обеспечением комфорта при максимальной производительности труда − основная задача охраны труда.
Законодательством установлена норма продолжительности рабочей недели, которая не должна превышать 40 часов при пятидневной рабочей неделе. Согласно правилам внутреннего распорядка предприятия через 5 часов после начала работы устанавливается перерыв на отдых и питание продолжительностью не менее 1 часа.
Согласно ГОСТ 12.0.003 ССБТ. "Основные и вредные производственные факторы. Классификация". Опасные и вредные производственные факторы подразделяются по природе действия на группы:
физические; химические; биологические; психо-физиологические.
К физическим факторам относятся; подвижные части производственного оборудования, запыленность, загазованность воздуха рабочей зоны, шум, вибрация, ультрозвук и т.д.
Химические опасные и вредные производственные факторы подразделяются по характеру воздействия на организм человека на: токсические; раздражающие; канцерогенные; мутагенные.
Биологические опасные и вредные производственные факторы включают биологические объекты: патогенные микроорганизмы (бактерии, вирусы, грибы и т.д.); микроорганизмы (растения, животные).
Психофизические опасные и вредные производственные факторы по характеру действия подразделяются на: физические перегрузки; нервно-психические перегрузки.
Вредные вещества по степени воздействия на организмы человека подразделяются на четыре класса: вещества чрезвычайно опасные; вещества высокоопасные; вещества умеренно опасные; вещества малоопасные.
Вредные вещества: классификация, примерный перечень.
В соответствии с ГОСТ 12.1.007 "ССБТ. Вредные вещества. Классификация и общие требования безопасности" "вредное вещество – вещество, которое при контакте с организмом человека в случае нарушения требований безопасности может вызвать производственные травмы, профессиональные заболевания или отклонения в состоянии здоровья, обнаруживаемые современными методами как в процессе работы, так и в отдаленные сроки жизни настоящего и последующих поколений.
По степени воздействия на организм человека данный ГОСТ подразделяет вредные вещества на четыре класса опасности:
– вещества чрезвычайно опасные;
– вещества высокоопасные;
– вещества умеренно опасные;
– вещества малоопасные.
Класс опасности вредных веществ устанавливают в зависимости от норм и показателей, из которых наибольшее практическое значение для характеристики токсичности веществ представляют их предельно допустимые концентрации (ПДК) в воздухе рабочей зоны.
Каждое конкретное вредное вещество относится к классу опасности по показателю, значение которого соответствует наиболее высокому классу опасности.
Вредные вещества классифицируют по характеру токсического действия на организм человека.
Классификация вредных веществ по характеру токсического действия на организм человека:
-нервные – вызывают расстройство функций нервной системы, судороги, паралич;
-раздражающие – поражают верхние и глубокие дыхательные пути;
-прижигающие – поражают кожные покровы , вызывают образование нарывов, язв;
-ферментные – нарушают структуру ферментов;
-печеночные – вызывают структурные изменения ткани печени;
-кровяные – ингибируют ферменты, участвующие в активизации кислорода, взаимодействуют с гемоглобином крови;
-мутагены – воздействуют на генетический аппарат клетки;
-аллергены – вызывают изменения в реактивной способности организма;
-канцерогены – вызывают образование злокачественных опухолей.
В условиях современного радиоэлектронного производства отдельные частные мероприятия по улучшению условий труда, предупреждение травматизма и заболеваний оказывается недостаточно эффективными. Необходимо чтобы они осуществлялись комплексно, образуя в системе управления производством подсистему управления безопасностью труда. При этом открываются наиболее широкие возможности для целенаправленного регулирования процесса формирования безопасных условий труда на производстве. Система управления безопасностью труда может быть определена как функциональная подсистема управления предприятием, целью которой является обеспечение безопасных условий труда.
К числу норм по технике безопасности и производственной санитарии относятся нормы, устанавливающие меры индивидуальной защиты работающих от профессиональных заболеваний и производственных травм.
На работах с вредными условиями труда, а также на работах, производимых в условиях особых температур или связанных с загрязнением, рабочим и служащим необходимо выдавать бесплатно по установленным нормам спецодежду и спецобувь, другие средства индивидуальной защиты.
На работах, связанных с загрязнением, рабочим и служащим бесплатно выдается мыло по установленным нормам. На работе, где возможно воздействие на кожу вредно действующих веществ, выдаются бесплатно по установленным нормам смывающие или обезжиривающие вещества и средства.
На работах с вредными условиями труда рабочим и служащим выдаются бесплатно по установленным нормам молоко и другие равноценные пищевые продукты, также предоставляется бесплатно по установленным нормам профилактическое питание. Для рабочих и служащих, занятых на работах с вредными условиями труда сокращается продолжительность рабочего дня, и предоставляются дополнительные ежегодные отпуска. На таких производствах длительность рабочей недели, в общем, составляет 36 часов.
Рабочие и служащие, занятые на тяжелых работах с вредными или опасными условиями труда, а также на работах, связанных с движением транспорта, проходят обязательные медицинские осмотры для определения пригодности их к поручаемой работе и предупреждения профессиональных заболеваний. В целях охраны труда на администрацию предприятия возлагается проведение инструктажа рабочих и служащих по ТБ производственной и противопожарной профилактике.
Инструктаж, проводимый при поступлении на работу, называется вводным. Один раз в 6 месяцев проводится повторный инструктаж с отметкой в личной карте. Существует также внеплановый инструктаж, который проводится в случае нарушения каких-либо правил, либо после несчастных случаев. Специальный инструктаж производится при направлении работника на временную работу.
Создание благоприятных условий труда, исключающих быстрое утомление зрения, возникновение несчастных случаев и способствующих повышению производительности труда, возможно только при правильно спроектированной осветительной системе. Необходимая освещенность рабочего места должна составлять 250 лк.
Искусственное освещение может быть общее, равномерно распределенное и комбинированное, когда к общему добавляется местное освещение, концентрирующее световой поток на рабочее место.
Метеорологические условия или микроклимат в производственных условиях определяется следующими параметрами: температурой воздуха