Технологія виробництва біойогурту
Стабілізатори фірм «HANN» (Германія), «Superior» (Польща) та інші, які мають дозвіл на використання Міністерством Охорони Здоров’я України. Стабілізатори – це речовини, які входять до складу молочних продуктів для зміцнення їх структури та надання стійкості під час зберігання.
За хімічною будовою стабілізатори можна поділити на полісахариди і білки. За походженням гідроколоїди бувають натуральні і штучні. Натуральні стабілізатори поділяють на рослинні (пектин, агар, карагінан, камеді, альгінати, нативні крохмалі) та тваринні (желатин). Використовують також штучні стабілізатори (гідроксиметилцелюлоза).
Стабілізатори природного походження нешкідливі для людини. Пектин і альгінат застосовують у продуктах функціонального призначення в якості лікувально-профілактичних добавок.
Стабілізатори штучного походження мають певні гігієнічні обмеження, які регламентуються відповідними нормативними документами.
В технології йогуртів необхідні такі стабілізатори, які не впливають на процеси сквашування, легко розчиняються у сумішах, не погіршують органолептичну оцінку, збільшують в’язкість та усувають синерезис продукту.
Для виробництва кисломолочних напоїв використовують не тільки окремі стабілізатори, але й їх суміші – стабілізаційні системи. Стабілізаційні системи діють ефективніше, ніж окремі компоненти.
Застосування стабілізаційних систем забезпечує необхідну консистенцію навіть нежирних і маложирних продуктів, усуває необхідність підвищення СЗМЗ молока.
Гідроколоїди, що осаджують білки (камедь ріжкового дерева, гуарова смола) додають у сквашене молоко. Такі стабілізатори, як альгінат, карагінан, камедь ріжкового дерева, пектин, карбоксиметилцелюлоза, здатні гальмувати наростання кислотності.
У деяких країнах використання стабілізаторів заборонено законом або дозволено лише в окремих продуктах.
Спирти жирного ряду. Аліфатичні спирти жирного ряду, отримують в результаті гідрування відповідних жирних кислот, являються натуральними компонентами жирів. У більшості випадків це стеролові і олеілові спирти. Вони застосовуються або у вигляді складних ефірів оцетової, молочної, фумарової, яблучної, лимонної та інших кислот в якості стабілізаторів. До таких харчових добавок відносять, наприклад, ацилірований моноацилгліцерон (Е472і), малат – ефір (Е472с), стеароілмолочна кислота (Е481і), стеароіллактилат натрію (Е481іі), олеіллактилат кальцію (Е482іі) та ін.
Екстракт мильного кореня – це класичний стабілізатор піни. В мильному корені міститься сапоніни, які мають токсичні властивості, у зв'язку з чим в нашій країні його використання в харчовій промисловості не дозволяється.
Фосфати (Е450 – Е452). У виробництві харчових продуктів використовуються як нейтральні, так і кислі моно фосфати, дифосфати, трифосфати і вищі поліфосфати, ступінь конденсації яких знаходиться в межах 4…4600.
1.2 Класифікація та загальна характеристика асортименту і товарних форм продукту. Мета та задачі проекту
На формування асортименту біойогурту впливають такі чинники: масова частка сухих речовин і жиру, вид закваски, харчові добавки, технологія виготовлення.
Залежно від масової частки сухих речовин біойогурт поділяють на питний, десертний і желейний.
Питний біойогурт за своєю консистенцією нагадує кефір, а желейний – густу сметану. Желейний не п’ють, а їдять.
Біойогурт виробляють згідно ТУ. Їх класифікують в залежності від масової частки жиру.
Біойогурт нежирний – масова доля білку 3,2%, масова доля сахарози 7,0%, енергетична цінність 41 кКал/100г продукту.
Біойогурт 1,5% жирності – масова частка жиру 1,5%, масова частка білку 3,2%, масова доля сахарози 7,0%, енергетична цінність 54 кКал/100г продукту.
Біойогурт 3,5% жирності – масова частка жиру 3,5%, масова частка білку 3,0%, масова частка сахарози 7,0%, енергетична цінність 72 кКал/100г продукту.
Біойогурт 6% жирності – масова частка жиру 6%, масова частка білку 2,8%, масова частка сахарози 7,0%, енергетична цінність 93 кКал/100г продукту.
Біойогурт 10% жирності – масова частка жиру 10,0%, масова частка білку 2,6%, масова частка сахарози 7,0%, енергетична цінність 128 кКал/100г продукту.
Залежно від виду харчових добавок асортимент біойогуртів надзвичайно широкий. На ринок країни надходить біойогурт без добавок, солодкий (містить до 5% цукру), із смаком абрикосу, банана, винограду, вишні, дині, ківі, грейпфруту, кокоса, малини, меду, персика, полуниці, чорниці, чорної смородини, ванілі та ін. Виготовляють біойогурт з додаванням подрібнених горіхів, частинок чорносливу і свіжих фруктів.
Біойогурт пакують масою нетто від 50 г. до 100 г. у споживчу тару: стаканчики з полістирольної стрічки та інших полімерних матеріалів, паперові пакети, мішки з поліетиленової плівки, пляшки скляні або з полімерних матеріалів та іншу споживчу тару вітчизняного виробництва згідно з чинними нормативними документами або закордонного виробництва, що дозволена для пакування молочних продуктів Міністерством охорони здоров’я України та забезпечує їх якість під час зберігання, транспортування та реалізації.
Метою даного курсового проекту є вивчення технології виробництва біойогурту.
В проекті передбаченні такі задачі: вивчення асортименту, основної сировини, товарних форм продукту; аналіз та обґрунтування технології продукту; складання продуктового розрахунку; визначення показників якості та умов зберігання продукту; підбір обладнання; розрахунок площі цеху для виробництва продукту.


 2. Обґрунтування технології продукту
2.1 Аналіз та обґрунтування технології
Йогурти виготовляють двома способами – термостатним і резервуарним. Технологічний процес виготовлення йогуртів термостатним способом містить такі операції: приймання і підготовку сировини; нормалізацію молока за жиром і сухими речовинами; підготовку молочної суміші, її очищення, гомогенізацію, пастеризацію та охолодження; заквашування суміші; внесення наповнювачів і барвників; сквашування; перемішування; охолодження і розливання у споживчу тару; маркування і зберігання.
Для приготування йогурту резервуарним способом усі технологічні операції до охолодження підготованої суміші аналогічні виготовленню йогурту термостатним способом. Ці операції здійснюють у спеціальних резервуарах (танках). Після охолодження суміші до температури сквашування вносять наповнювачі, заквашують, розливають у споживчу тару, маркують, сквашують та охолоджують.
Резервуарний спосіб – це спосіб, під час якого сквашування молока та визрівання йогурту відбувається у резервуарах з подальшим фасуванням у споживчу тару. Під час термостатного способу сквашування молока та визрівання йогурту відбувається в спеціальних камерах у споживчій тарі.
Термостатний спосіб виробництва йогурту відомий досить давно, головна його перевага – отримана продукція має традиційну непорушну консистенцію. Впровадження резервуарного способу виробництва має ряд переваг: зменшуються затрати ручної праці, для виробництва йогурту не потрібні термостатні камери, а значить, зменшуються виробничі площі. Але недоліком цього способу вважають отримання продукту з порушеним згустком і в міру рідкою консистенцією.
Технологічний процес виробництва йогурту резервуарним способом складається із слідуючих операцій: приймання і підготовка сировини і матеріалів, нормалізація по жиру і сухим речовинам, очищення, гомогенізація суміші, пастеризація, охолодження, розлив, пакування, маркування і зберігання.
Молоко, відібране за якістю, нормалізують за масовою часткою і сухих речовин. За жиром молоко нормалізують в потоці, використовуючи сепаратор – нормалізатор, або додаючи до знежиреного молока незбираного молока чи вершків. За сухими речовинами молоко нормалізують додаванням сухого молока, яке повинно відповідати вимогам нормативної документації. Крім того, нормалізацію за сухими речовинами проводять випаровуванням пастеризованого і гомогенізованого молока при температурі 55–60 С.
При виробництві солодкого йогурту нормалізоване молоко підігрівають до 41–45 С, вносять цукор, попередньо розчинений в частині нормалізованого молока при тій же температурі в співвідношенні 1:4. Суміш очищають на сепараторах – молокоочисниках, гомогенізують при тиску 15 мПа і температурі 45–85 С. Допускається гомогенізація і при температурі пастеризації. В суміш вносять підготовлений стабілізатор. Очищену і гомогенізовану суміш пастеризують при температурі 90–94 С з витримкою 2–3 хвилини або при температурі 85–89 С з витримкою 10–15 хвилин і охолоджують до температури заквашування 38–42 С. Суміш заквашують відразу після її охолодження підібраними заквасками (наприклад, виготовляючи на чистих культурах термофільного стрептококу, болгарської палички і типу КД в співвідношенні 7:1:7). Кількість внесеної закваски складає 3–5% об’єму заквашеної суміші, а заквасці, приготованій на стерилізованому молоці в кількості, – 1-3%. Закваску вносять в молоко в резервуар для кисломолочних продуктів при ввімкненій мішалці. Після заповнення резервуару всю суміш додатково перемішують на протязі 15 хвилин. Закваску можна вносити і перед завантаженням резервуара молоком.
При виробництві вітамінізованого йогурту аскорбінову кислоту додають в нормалізовану суміш за 30–40 хвилин до сквашування, перемішують 10–15 хвилин і витримують на протязі 30 хвилин. Кількість вітаміну С складає 180 г. на 1000 кг, аскорбінату натрію – 210 г. на 1000 кг продукту. Ароматичні і смакові наповнювачі вносять в нормалізовану суміш перед сквашуванням.
Закінчення сквашування визначають за утворенням міцного згустку кислотністю 95–100 Т. Згусток охолоджують протягом 10–30 хвилин і перемішують з метою отримання однорідної консистенції молочного згустку і запобігання видалення сироватки. Згусток, охолоджений до 16–20 С, направляють на розлив, упакування, маркування і доохолодження в холодильних камерах до температури 2–6 С. Після цього технологічний процес вважають закінченим, продукт готовий до реалізації.
2.2 Продуктовий розрахунок
Виробити біойогурт 6% в кількості 6000 кг. Для розрахунку сировини використовувати молоко коров’яче незбиране з масовою часткою жиру 3,7%.
Режим роботи молочного цеху по виробництву продукції з незбираного молока за даними норм проектування: кількість умовної доби максимального навантаження протягом року – 300 діб, розрахункова кількість змін роботи у добу максимального навантаження – 2 зміни.
У рік 300×2=600 діб. Кількість годин роботи за рік 600×8 год = 4800 год. Розподіл продуктів за асортиментом поданий в таблиці 2.2.8
Таблиця 2.2.8 Розподіл продукту за асортиментом
| Найменування | Маса асортименту | |||
| 1 зміна | 2 зміна | |||
| % | т | % | т | |
| Йогурт | 100 | 6 | 100 | 12 |
| Всього | 100 | 6 | 100 | 12 |
Розрахунок біойогурту 6%.
Керуючись вимогами наказу № 1025 від 13.12.87 року норма витрат суміші на 1000 кг йогурту при фасуванні в поліетиленову плівку становить 1015 кг/т
Визначаємо кількість суміші з масовою часткою жиру 6% на 6000 кг біойогурту з урахуванням втрат при виробництві за пропорцією
1000–1015
6000‑х
Х=6000 × 1015 / 1000 = 6090 кг
Оскільки нормалізація суміші проводиться методом змішування розрахунок ведемо за правилом квадрата.
Знаходимо кількість молока коров’ячого незбираного з масовою часткою жиру 3,7%, що потрібно для виробництва суміші в кількості 6090 кг.
Визначаємо кількість молока коров’ячого незбираного:
Км3,7= 6090 ×24 / 26,3 =5557 кг
Знаходимо кількість вершків з масовою часткою жиру 30%.
6090 – 26,3
Кв30 - 2,3
Визначаємо кількість вершків:
Кв30 = 6090 ×2,3 / 26,3 =533 кг
Визначаємо кількість молока коров’ячого незбираного з масовою часткою жиру 3,7%, що необхідно про сепарувати, щоб отримати 533 кг вершків за формулою 2.1
Км = 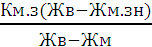 ×
 , де: (2.2.1)
Км – кількість молока коров’ячого незбираного, кг;
Кв – кількість вершків, кг;
Жв – масова частка жиру вершків, %;
Жм – масова частка жиру молока, %;
Жмзн – масова частка жиру молока знежиреного, %;
П – втрати при нормалізації, %.
Згідно вимог наказу № 1025 від 31.12.87 року втрати при сепаруванні становлять 0,4% (П=0,4%)
Км = 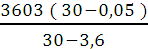 ×
 = 4071 кг
Визначаємо кількість вершків за формулою 2.2.2
Кв = Км – Км.зн, де: (2.2.2)
Кв – кількість вершків, кг;
Км – кількість молока коров’ячого незбираного, кг;
Км.зн – кількість молока знежиреного, кг.
Кв = 4071 – 3603 = 468 кг
Знаходимо загальну кількість молока
Км.заг = 2487 + 4071 = 6558 кг
Дані розрахунку зводимо в таблицю 2.2.9
Таблиця 2.2.9 Зведена таблиця продуктового розрахунку
| Найменування | Кількість кг | % жиру | кг жиру | Втрати | ||
| % | кг | кг жиру | ||||
| Поступило молоко коров’яче незбиране | 6558 | 3,6 | 236 | - | - | - |
| Вироблено йогурт 1,5% | 6000 | 1,5 | 90 | 1,5 | 90 | 1,35 |
| Залишок вершки | 468 | 30 | 140 | 0,4 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |