Организация работы предприятия по производству колбасных изделий
телятина
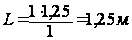 принимаем
стол №6 – 1 шт.
свинина
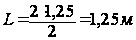 принимаем
стол №6 – 1 шт.
Стол для
вязки:
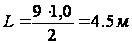 принимаем
стол № 14– 1 шт.
Стол №2: L=3000 мм, B=1000мм, h=100мм, H=900мм;
Стол №6: L=1500 мм, B=1000 мм, h=100 мм, H=900 мм;
Стол №14: L=4500 мм, В=1200 мм, h=100 мм, H=900 мм. [4]
Потребное количество машин и аппаратов, работающих в непрерывном режиме, определяют по формуле (6.1.2) [3]:
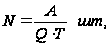 (6.1.2)
где А – количество сырья, перерабатываемого в смену на данной операции, кг;
Q – производительность машины, кг/ч;
Т – количество часов работы в смену, ч.
Количество машин и аппаратов, работающих циклически, определяют по формуле (6.1.3) [3]:
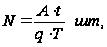 (6.1.3)
где t – длительность цикла, ч;
q – загрузка машины или аппарата (кг).
Проведем сравнительную характеристику мешалок для выбора наиболее подходящей для данной технологической схемы.
Требования к данному виду оборудования исходя из условий нашего производства:
- мешалка должна обеспечивать качественное перемешивание различных видов сырья в течении 3…5 мин;
- мешалка должна обеспечивать перемешивание сырья в виде крупных и
мелких кусков;
- мешалка должна быть обеспечена набором сменных насадок;
- материал мешалки должен допускать контакт с пищевыми продуктами;
- конструкция мешалки должна допускать полное и быстрое санитарно-гигиеническое обслуживание и разборку.
Сравнительная характеристика мешалок представлена в таблице 6.1.
Таблица 6.1– Сравнительная характеристика мешалок
| Факторы | Наименование мешалок | |||||
| Л2-ФЮБ | ФМВ-0,15 | Л5-ФМ2-М-150 | ||||
| 1.Производительность, кг/ч | 500 | 1000 | 1050 | |||
| 2. Вместимость емкости, мі | 0,25 | 0,15 | 0,15 | |||
| 3. Занимаемая площадь, м2 | 1,8 | 1,1 | 1,2 | |||
| 4. Масса, кг | 570 | 500 | 466 | |||
| 5. Качество продукции | Хорошее | Хорошее | Хорошее | |||
| 6. Длит. раб. цикла, мин | 3-8 | 3-4 | 3-5 | |||
| 7. Установленная мощность, кВт | 3 | 5,2 | 3,0 | |||
Учитывая данные таблицы и производительность линии, выбираем фаршемешалку Л2-ФЮБ. Данная фаршемешалка имеет большую производительность, вместимость емкости, экономное потребление электроэнергии и занимаемую площадь, что очень важно при малых производственных площадях.
Необходимое число фаршемешалок определим по формуле (6.3)
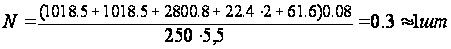
Принимаем 2 фаршемешалки марки Л2-ФЮБ.
Проведем сравнительную характеристику волчков для выбора наиболее подходящего для данной технологической схемы.
Требования к данному виду оборудования исходя из условий нашего производства:
- волчок должен обеспечивать полное качественное измельчение сырья;
- волчок должен измельчать различные виды сырья до размеров 2…3 мм за как можно меньшие промежутки времени;
- волчок должен иметь запасной набор режущих ножей и решеток;
- затраты на ремонт оборудования должны быть минимальными;
- загрузочный бункер волчка должен обеспечивать непрерывность процесса;
- материал волчка должен допускать контакт с пищевыми продуктами;
- конструкция должна допускать полное и быстрое санитарно-гигиеническое обслуживание и разборку волчка.
Сравнительная характеристика волчков представлена в таблице 6.2.
Таблица 6.2 – Сравнительная характеристика волчков
| Факторы | Наименование волчков | ||
| ВИМ-500 | АW-14 | 221ФВО12 | |
| 1. Производительность, кг/ч | 500 | 2500 | 2500 |
|
2. Диаметр ножевых решеток, мм |
120 | 114 | 120 |
| 3. Мощность, кВт |
7,5 |
12,5 | 12,5 |
| 4. Габаритные размеры, мм | 1080Ч880Ч1220 | 900Ч770Ч1200 | 1600Ч900Ч1700 |
| 5.Вместимость бункера,л | 120 | 150 | 250 |
| 6. Масса, кг | 700 | 600 | 800 |
Проанализировав данные таблицы, останавливаем свой выбор на отечественном волчке ВИМ-500. Этому способствовало главным образом то, что этот волчок прост в обслуживании и эксплуатации, и так как он отечественного производства, то и затраты на ремонт будут гораздо меньше, чем ремонт, например, того же немецкого АW-14 .
Необходимое количество волчков определим по формуле (6.2)
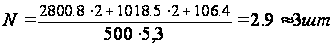
Принимаем 3 волчков марки ВИМ-500.
Проведем сравнительную характеристику куттеров для выбора наиболее подходящего для данной технологической схемы.
Требования к данному виду оборудования исходя из условий нашего производства:
- куттер должен работать как в режиме измельчения, так и в режиме перемешивания сырья;
- куттер должен обеспечивать необходимую скорость перемешивания сырья, сырье должно находиться в куттере не более 8 – 12 мин;
- куттер должен быть обеспечен устройством механизированной выгрузки сырья;
- куттер должен иметь запасные рабочие органы, как для измельчения, так и для перемешивания сырья;
- материал куттера должен допускать контакт с пищевыми продуктами;
- конструкция куттера должна допускать полное и быстрое санитарно-гигиеническое обслуживание и разборку.
Сравнительная характеристика куттеров представлена в таблице 6.4.
Таблица 6.4– Сравнительная характеристика куттеров
Факторы |
Наименование куттеров | ||
| Л5-ФКБ | К-40 | Л23-ФКВ-0.325 | |
| 1. Производительность, кг/ч | 2250 | 650 | 1700 |
| 2. Вместимость чаши, мі | 0,25 | 0,04 | 0,325 |
| 3. Установленная мощность, кВт | 50,23 | 25 | 123 |
| 4. Занимаемая площадь, м2 | 7,74 | 3,68 | 11,9 |
| 5. Масса, кг | 3180 | 2000 | 4800 |
| 6. Затраты электроэнергии, кВт ч | 14,2 | 7,8 | 83,6 |
Сравнив показатели различного оборудования, выбираем куттер Л5-ФКБ. Этот куттер обладает высокой мощностью при небольших затратах электроэнергии, высокой производительностью. Площадь, занимаемая куттером невелика, что позволяет устанавливать его практически в любом месте технологической линии.
Необходимое количество куттеров определим по формуле (6.3)
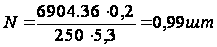
Принимаем 1 куттер марки Л5-ФКБ.
Проведем сравнительную характеристику шприцов для выбора наиболее подходящего для данной технологической схемы.
Требования к данному виду оборудования исходя из условий нашего производства:
- шприц-автомат должен быть прост и надежен в эксплуатации;
- шприц-автомат должен иметь сменные цевки для перехода к работе с оболочками других диаметров;
- шприц-автомат должен работать при разных режимах (различное давление в гидравлической системе);
- шприц-автомат должен обеспечивать необходимое для наполнения оболочек давление в системе;
- шприц-автомат должен производить наполнение оболочек на определенную длину и после этого производить открутку;
- производительность шприца-автомата должна обеспечивать непрерывность производственного процесса;
- затраты на ремонт оборудования должны быть минимальными;
- материал шприца-автомата должен допускать контакт с пищевыми продуктами;
- конструкция должна допускать полное и быстрое санитарно-гигиеническое обслуживание и разборку шприца-автомата
Сравнительная характеристика шприцев представлена в таблице 6.5.
Таблица 6.5– Сравнительная характеристика шприцев
Факторы |
Наименование шприцев | ||
| Е8-ФНА-01 | МШ-1000 | В3-ФКА | |
| 1.Производительность, кг/ч | 1000 | 1000 | 1600-3000 |
| 2. Вместимость фаршевого цилиндра, м3 | 0,07 | 0,25 | 0,25 |
| 3. Установленная мощность, кВт | 3 | 4 | 8,3 |
| 4. Габаритные размеры, мм | 1120Ч860Ч2000 | 1000Ч600Ч1000 | 2750х1200х2300 |
| 5. Масса, кг | 1080 | 400 | 1320 |
Сравнив показатели различного оборудования, выбираем шприц МШ-1000. Его преимущества в высоком уровне удельной производительности, большой вместимости фаршевого цилиндра.
Необходимое количество шприцев определяем по формуле (6.2)
Производительность шприца составляет 1000 кг/ч=16 кг/мин. При вместимости бункера 250 л =263 кг фарша. Продолжительность цикла: 263/16=16,4 мин=0,27 ч
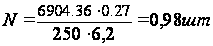
Принимаем 1 шприц марки МШ-1000.
Проведем сравнительную характеристику термокамер для выбора наиболее подходящей для данной технологической схемы.
Требования к данному виду оборудования исходя из условий нашего производства:
- термокамера должна быть проста и надежна в эксплуатации;
- термокамера должна обеспечивать проведение процессов варки и обжарки;
- термокамера должна обеспечивать необходимую температуру в центре батона (в камере должны быть установлены электронные термодатчики, измеряющие температуру в центре батона);
- производительность термокамеры должна обеспечивать непрерывность производственного процесса;
- термокамера должна иметь необходимый объем;
- затраты на ремонт оборудования должны быть минимальными;
- материал термокамеры должен допускать контакт с пищевыми продуктами;
- конструкция должна допускать полное и быстрое санитарно-гигиеническое обслуживание и разборку.
Сравнительная характеристика термокамер представлена в таблице 6.6.
Таблица 6.6– Сравнительная характеристика термокамер
| Факторы | Наименование термокамер | ||
| ФКУ-2 | «Утоки» | Ц.8.45.185.00-0 | |
| Производительность, кг/ч | 250 | 110-450 | 125 |
|
Масса одноразовой загрузки, кг |
600 | 250-300 | - |
| Установленная мощность, кВт | 52 | 36 | 61 |
| Занимаемая площадь, мІ | 7,756 | 4,5 | 5,061 |
| Масса, кг | 6500 | 1272 | - |
Сравнивая требования и характеристику факторов, характеризующих стандартные виды универсальных термокамер, выбираем термокамеру марки ФКУ-2.Она подходит для реализации нашего технологического процесса своей мощностью и массой одноразовой загрузки.
Необходимое количество термокамер определяем по формуле (6.3)
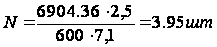
Принимаем 4 термокамеры марки ФКУ-2.
Проведем сравнительную характеристику весов для выбора наиболее подходящих для данной технологической схемы.
Требования к данному виду оборудования исходя из условий нашего производства:
- весы должны обеспечить взвешивание полутуш животных массой до 250-300 кг, нижний предел измерения не должен быть меньше 5 кг;
- весы должны обеспечивать точность при измерении максимального и минимального груза в пределах ± 0,1…0,25 %;
- конструкция должна обеспечивать взвешивание полутуш при непосредственном их перемещении с приёмной платформы;
- весы должны быть пригодны для взвешивания других видов сырья в процессе работы технологической линии;
- материал весов должен допускать контакт с пищевыми продуктами.
Сравнительная характеристика весов представлена в таблице 6.7.
Таблица 6.7 – Сравнительная характеристика весов
Факторы |
Наименование весов | ||
| ВЦП-250 | СМИ- 250 | ВПС-500 | |
| 1.Производительность, кг/ч | 2000 |
3000 |
5000 |
| 2. Предел взвешивания, кг | 50-250 |
12,5-250 |
25-500 |
| 3. Допустимая погрешность, % | ±0,1 |
±0,25 |
±0,5 |
| 4. Габаритные размеры, мм | 826Ч802Ч1060 |
1250Ч1140Ч1750 |
950Ч630Ч950 |
| 5. Масса | 60 | 300 | 185 |
| 6.Механизм взвешивания | циферблатный | циферблатный | рычажный |
| 7. Контакт с пищевыми продуктами | разрешен | разрешен | разрешен |
| 8.Условия эксплуатации | В сухом помещении | Допускается влажность до 70-80% | Допускается влажность до 90-95% |
Сравнивая требования и характеристику факторов, характеризующих стандартные виды весов, выбираем весы марки ВЦП-250. Данное оборудование имеет небольшую погрешность измерения и оптимальные пределы взвешивания. Оно выигрывает у «конкурентов» тем, что имеет меньшую массу, габаритные размеры.
Также исходя из производительности линии подбираем нестандартное оборудование.
Количество полимерных тазов рассчитываем исходя из количества посолочного сырья, продолжительности посола, вместимости тазов.
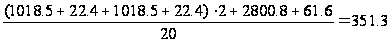
 тазов
С учетом запаса 252+8=360 тазов
Стеллажи
для посола
берем размером
1600Ч800Ч1600. Из
расчета размеров
тазов: по длине
входит 4 таза
(1600/370=4,3 таза), по ширине
2 таза (800/370=2,3
 таза) , значит
на одной полке
стеллажа 8тазов,
по высоте стеллажа
8 полок. Значит
на стеллаже
вмещаются 64
таза грузоподъемностью
по 200 кг. В камере
для посола
необходимо
6 стеллажей,
еще 1 стеллаж
необходим в
кишечной, 1 стеллаж
на складе для
специй, 1 стеллаж
в лаборатории
для реактивов,
оборудования
и т.д. Всего
получается
9 стеллажей.
Тележки для перевозок необходимы для обвалки и жиловке говядины- 1, для обвалки и жиловке телятины- 1, для обвалки и жиловки свинины-4 шт, около волчков -3 шт, у мешалок– 2шт, у куттера -1 шт. Итого 12 тележек.
Рамы выбираем из производительности предприятия, время осадки, охлаждения и хранения, количества работников на шприце и грузоподъемности рамы.
 -
это необходимое
количество
рам по производительности,
значит 23 рам
необходимо
для охлаждения,
столько же для
хранения, 15 рам
для осадки, 8
рам в термокамеры,
3 рам для шприцевания.
Итого 72 рамы.
Одтнаковые весы необходимы для взвешивания мяса в накопителе-дефростере 1шт, в сырьевом отделении 1 шт, в камере для посола 1 шт, в складу для специй 1 шт.
Перечень выбранного оборудования и оргоснастки представлен в таблице 6.8.
Таблица 6.8 – Оборудование для технологического процесса
№ |
Наименование оборудования |
Тип, марка, обозначение |
Техническая характеристика, габаритные размеры |
Кол-во, шт. |
| 1 | Мешалка | Л2-ФЮБ |
производительность, кг/ч -500, вместимость чаши, мі - 0,25, мощность, кВт - 3,0, габариты, мм - 1220Ч825Ч1510 |
1 |
| 2 | Волчок | ВИМ-500 |
производительность, кг/ч - 500, вместимость чаши м3- 0,25 мощность, кВт - 7,5, габариты, мм - 1080Ч880Ч1220 |
3 |
|
3 |
Куттер |
Л5-ФКБ |
производительность, кг/ч - 2250, вместимость чаши, мі - 0,25, мощность, кВт - 50,23, габариты, мм - 3000Ч1850Ч1800 |
1 |
| 4 | Шприц | МШ-1000 |
производительность, кг/ч - 1700, вместимость бункера, мі - 0,25, мощность, кВт – 8,3, габариты, мм 2750х1200х2300 |
1 |
| 5 | Термокамера | ФКУ |
производительность -250 кг/ч, масса загрузки, кг – 600, мощность, кВт – 52, занимаемая площадь, м2 – 7,756, габариты, мм 2770Ч2800Ч2500 |
4 | |
| 7 | Весы | ВЦП-250 | Производительность 2000 кг/ч; предел взвешивания 50…250 кг; допустимая погрешность ±0,1%; габаритные размеры 826Ч802Ч1060 мм; механизм взвешивания – циферблатный; контакт с пищевыми продуктами - разрешен; условия эксплуатации – в сухом помещении | 4 | |
| 9 | Полимерные тазики |
Габариты, мм 370ґ370ґ150 Вместимость, кг – 25 |
360 | ||
| 10 | Штрикер | Собственное изготовление |
Глубина прокола, мм - 15-20 |
1 | |
| 11 | Воздухоохладитель | Я20-АВ2-50 | Хладагент R-717; мощность 3,7 кВт; габариты 70ґ470ґ150 мм | 2 | |
| 12 | Тележка с рамами | колбасная |
грузоподъёмность, кг - 300 каркас и рамы – Ст3; габариты, мм 1000ґ1035ґ2005 |
72 | |
| 13 | Тележка для перевозки полимерных тазиков | Грузоподъемность 200 кг;габариты 850ґ720ґ695 мм | 12 | ||
| 14 | Стеллаж | Собственное изготовление |
Габариты 1600Ч800Ч1600 мм Грузоподьемность 1300 кг |
9 | |
| 15 | Весы лабораторные | ВР-20 |
Пределы взвешивания 1-20 гр Диаметр чашек 60 мм Габаритные размеры 140*200 мм |
1 | |
| 16 | Стол | Собственное изготовление | Габариты 1500Ч1200Ч1200 мм | 1 | |
| 17 | Стул | Собственное изготовление | Габариты 50Ч50Ч60 мм | 1 | |
6.2 ГРАФИК ЗАГРУЗКИ ОБОРУДОВАНИЯ
При построении графика загрузки оборудования рассчитывается продолжительность работы каждого агрегата в течение суток и определяется время включения и отключения его в процессе приготовления вареной колбасы «Любительская».
Определим время обвалки говядины, телятины и свинины.
Количество сырья для обвалки говядины 1434,5 кг/см. Вместимость фаршемешалки в технологической линии составляет 150 литров, что составляет 158 кг жилованного мяса. Количество мяса на костях, которое необходимо переработать обвальщику с учетом выхода составляет:
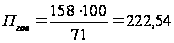 кг
Норма выработки одного обвальщика составляет 1224 кг/см.
Продолжительность смены 480 минут, значит средняя производительность обвальщика составит 1224/480=2,55 кг/мин.
Исходя из этого определим продолжительность одного цикла обвалки говядины:
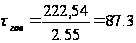 мин
Тогда количество циклов обвалки говядины составляет:
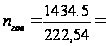 6,5
циклов
Количество сырья для обвалки телятины 1434,5 кг/см. Вместимость фаршемешалки в технологической линии составляет 150 литров, что составляет 158 кг жилованного мяса. Количество мяса на костях, которое необходимо переработать обвальщику с учетом выхода составляет:
кг
Норма выработки одного обвальщика составляет 1224 кг/см.
Продолжительность смены 480 минут, значит средняя производительность обвальщика составит 1224/480=2,55 кг/мин.
Исходя из этого определим продолжительность одного цикла обвалки телятины:
мин
Тогда количество циклов обвалки телятины составляет:
6,5
циклов
Количество сырья для обвалки свинины 3836,7 кг/см. Количество мяса на костях, которое необходимо переработать обвальщику с учетом выхода составляет:
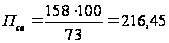 кг
Норма выработки одного обвальщика составляет 1224 кг/см.
Продолжительность смены 480 минут, значит средняя производительность обвальщика составит 1224/480=2,55 кг/мин, а так как мы принимаем двух обвальщиков, то они могут перерабатывать 2,55Ч3=7,6 кг/мин.
Исходя из этого определим продолжительность одного цикла обвалки свинины:
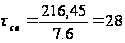 мин
Тогда количество циклов обвалки свинины составляет:
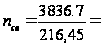 17,7
циклов
Определим время жиловки говядины, телятины и свинины.
Количество сырья для жиловки говядины 1018,5 кг/см. Зная норму выработки 1224 кг/см и вместимость фаршемешалки 150 литров, что составляет 158 кг мяса. Норма выработки одного жиловщика составляет 1224 кг/см.
Продолжительность смены 480 минут, значит средняя производительность жиловщика составит 1224/480=2,55 кг/мин. Мы принимаем одного жиловщика на говядину.
Исходя из этого определим продолжительность одного цикла жиловки говядины :
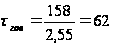 мин
Тогда количество циклов жиловки говядины составляет:
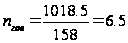 циклов
Количество сырья для жиловки телятины 1018,5 кг/см. Зная норму выработки 1224 кг/см и вместимость фаршемешалки 150 литров, что составляет 158 кг мяса. Норма выработки одного жиловщика составляет 1224 кг/см.
Продолжительность смены 480 минут, значит средняя производительность жиловщика составит 1224/480=2,55 кг/мин. Мы принимаем одного жиловщика на телятину.
Исходя из этого определим продолжительность одного цикла жиловки телятины :
мин
Тогда количество циклов жиловки телятины составляет:
циклов
Количество сырья для жиловки свинины 2800,8 кг/см. Зная норму выработки 1224 кг/см и вместимость фаршемешалки 150 литров, что составляет 158 кг мяса. Норма выработки одного жиловщика составляет 1224 кг/см.
Продолжительность смены 480 минут, значит средняя производительность жиловщика составит 1224/480=2,55 кг/мин. Мы принимаем двух жиловщиков на свинину.
Исходя из этого определим продолжительность одного цикла жиловки свинины :
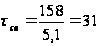 мин
Тогда количество циклов жиловки свинины составляет:
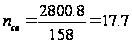 циклов
Определим время работы волчка при первичном измельчении свинины.
Количество сырья для первичного измельчения составляет 2800,8 кг. Производительность волчка 500 кг/ч = 8,3 кг/мин. За один цикл на волчке перерабатывают 158 кг мяса.
Исходя из этого продолжительность первичного измельчения составляет:
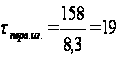 мин
Учитывая время на загрузку продолжительность составит: 19+5=24 мин.
Тогда количество циклов составляет:
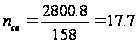 циклов
Определим время работы фаршемешалки.
Время перемешивания ограничено использованием других оборудований, принимаем равной 5 минуты по технологии.
Учитывая, что время, затрачиваемое на погрузку – выгрузку 10 мин., продолжительность цикла будет:
Т=5+10=15 мин.
Количество циклов :
-для говядины:

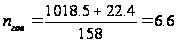 циклов
-для телятины: