Управление товарно-материальными затратами на ОАО "Русполимет"
Оборудование использовалось лишь на 29%.
Рассмотрим текущие простои по причинам.
Таблица 12. – Текущие просто оборудования
| Виды простоев | Базисный год (отчет) | Анализируемый год | ||||
| план | факт | |||||
| часы | % | часы | % | часы | % | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Механические | 58,4 | 1,6 | 130 | 2,9 | 78,5 | 1,5 |
| Электрические | 83,2 | 2,2 | 81 | 1,6 | 127,2 | 2,4 |
| Технологические | 649,4 | 17,4 | 476 | 3,7 | 710,3 | 13,1 |
| В том числе: | ||||||
| Перевалка дисковых ножниц | 3 | 0,1 | 2 | 0 | ||
| Перевалка валков | 408 | 10,9 | 448 | 8,3 | ||
| Технологические настройки | 87,1 | 2,3 | 159,8 | 3,0 | ||
| Замена инструмента | 44,3 | 1,2 | 66,3 | 1,2 | ||
| Отсутствие электроэнергии | 107 | 2,9 | 34,2 | 0,6 | ||
| ИТОГО | 791 | 21,2 | 687 | 8,2 | 916 | 17,0 |
Сравнивая плановые показатели с отчетными за предыдущий год мы видим, что простои оборудования увеличились и составили 916 часов (17 %). Это произошло из–за того, что частая смена сортамента ведет к увеличению количества перевалов, времени технологических настройки. В 2008 году цех основал новую технологию снятия грата, поэтому наблюдается рост простоев по электро- и механической части по сравнению с 2007 годом .
Одних из важнейших показателей работы цеха является ритмичность. Задачей анализа ритмичности цеха является выполнение причин нарушения производительного ритма. Анализ выполняется методом наименьшего числа по натуральным показателям в декадном разрезе.
Таблица 13 Ритмичность работы цеха по декадам.
| Декады | Выпуск продукции | Выполнение плана, % | Выполнение в пределах плана, т | |||
| План | Факт | |||||
| Т | % | Т | % | |||
| I | 5100 | 25 | 5700 | 36 | 1,8 | 5100 |
| II | 7500 | 36,8 | 4900 | 31 | 65,3 | 4900 |
| III | 7800 | 38,2 | 5200 | 33 | 66,7 | 5200 |
| ИТОГО | 20400 | 100 | 15800 | 100 | 77,5 | 15200 |
Критм. =
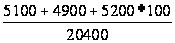 = 74,5
Коэффициент ритмичности производства характеризует равномерность выпуска продукции за определенный период. Данные таблицы показывают, что в 2008 году цех работал не ритмично. Это связано с рядом причин:
увеличение простоев оборудования;
перебои в материально- техническом снабжении.
Все оказывает неблагоприятное влияние на результаты его хозяйственной деятельности.
Для ремонтообслуживания оборудования с ЧПУ принята структура ремонтного цикла:
К – О – М – О – М – О – С – О – М – О – М – О – С – О – М – О – М – О − К
где О − осмотр; М − малый ремонт; С − средний ремонт;
К − капитальный ремонт.
Мастера ремонтных бригад РМЦ и механики цехов, не входящие в структуру РМЦ, получают материалы, запчасти и комплектующие, согласно копий поданных ранее заявок, по требованиям со складов ОГМ, ОВК, ОМТС, ПДО.
Основные показатели, характеризующие деятельность ремонтной службы:
- удельный вес плановых работ в общем объёме выполненных:
Кпл = 10570 / (10570 + 8284) * 100 = 56 %
где- плановая трудоёмкость работ − Тпл = 10570 − определяется по данным плана-графика ППР;
- трудоёмкость внеплановых работ − Твп = 263 * 3,5 * 9 = 8284 (263 раб.дня, 3,5 часа − средние ежедневные затраты времени на внеплановое обслуживание в расчёте на одного человека, 9 − количество членов бригады);
- плановая величина простоев определяется из расчёта 80 % -ных плановых остановок оборудования при малых, средних ремонтах и поверок.
- величины простоев оборудования во внеплановых ремонтах:
Кпр = 7405 / (7405 + 8284) * 100 = 47,2 %
Таким образом. Необходима реструктуризация РМЦ с целью увеличения эффективности и производительности его работы.
2. Технологическая часть
2.1 Общая характеристика изделия
В технологической части дипломного проекта разработан новый технологический процесс механической обработки детали "Вал".
Существующий технологический процесс использует в качестве заготовки прокат. В нашем же случае мы предлагаем рассмотреть технологический процесс изготовления вала из заготовки-штамповки с применением нового оборудования с ЧПУ,
При разработке технологического процесса применено новейшее оборудование (станки с ЧПУ), приспособление, применение которого позволяет быстро надежно закрепить обрабатываемую деталь, применены режущие инструменты с пластинами из твердого сплава, что способствует значительному повышению качества обрабатываемых поверхностей, сокращению времени обработки детали.
Деталь "Вал" предназначена для передачи крутящего момента. В детали "Вал" обработка концов производится по 6 классу (Ra 1,25мкм). При обработке поверхностей детали "Вал" не возникает трудностей, т.к. для всех поверхностей доступ режущего инструмента свободен. Заготовкой является штамповка.
Деталь имеет хорошие базовые поверхности для первоначальных операций, допускает применение высокопроизводительных режимов обработки и довольно проста по конструкции. Поверхности вращения обрабатываются на станках с ЧПУ (черновое и чистовое точение).
Изготовление детали производят в ремонтно-механическом цехе. При обработке детали на станке с ЧПУ возможным становится охватить всю номенклатуру валов. При этом уменьшается время производственного цикла и происходит значительное снижение себестоимости благодаря использованию заготовки-штамповки.
В качестве измерительного инструмента применена скоба для контроля диаметра вала.
2.2 Выбор и обоснование технологического процесса
Деталь "Вал" предназначена для передачи крутящего момента. В детали "Вал" обработка концов производится по 6 классу (Ra 1,25мкм). Высокая точность обработки говорит о том, что на концы вала устанавливаются подшипники. В детали имеется шпоночный паз. При помощи шпонки на вал насаживается зубчатое колесо, при помощи которого происходит зацепление с другим колесом и производится передача крутящего момента.
Деталь имеет хорошие базовые поверхности для первоначальных операций, допускает применение высокопроизводительных режимов обработки и довольно проста по конструкции. Поверхности вращения обрабатываются на станках с ЧПУ за один установ ( черновое и чистовое точение).
Деталь "Вал" изготавливается из стали 45 ГОСТ 1050-88.
Таблица 1. Химический состав стали 45 ГОСТ 1050-88
| C | Si | Mn | S | P | Ni | Cr | Cu |
| не более | не более | ||||||
| 0,40-0,50 | 0,17-0,37 | 0,50-0,80 | 0,045 | 0,045 | 0,30 | 0,30 | 0,30 |
Таблица 2. Механические свойства стали 45 [1]
| σт,МПа | σвр,МПа | δ5,% | Ψ,% |
ан, |
НВ(не более) | |
|
горячека- танной |
отоженной | |||||
| 360 | 610 | 16 | 40 | 50 | 241 | 197 |

Деталь "Вал" подвергается закалке ТВЧ до твердости ≥ НRC 50.
Разработку технологического процесса обработки детали начинают с установления типа производства.
Предварительно тип производства определяется по известному годовому объему выпуска и массе детали.
Годовая программа выпуска N=12000 шт., масса детали – mg=12,85кг.
Производство будет среднесерийным.
Окончательное определение типа производства осуществляется после разработки технологического процесса и расчета количества рабочих мест по ГОСТ 3,1121-84, коэффициентом закрепления операций:
Кз.о.=
 ,
где
О – число различных операций, выполняемых в течение планового периода,
Р – число различных мест, выполняющих различные операции.
Все расчеты сведем в таблицу:
Таблица 3. Выбор типа производства.
| Операции | Тшт | mp. | Р |
|
О |
| Фрезерно-центровальная | 2,65 | 0,03 | 1 | 0,03 | 26,7 |
| Токарная с ЧПУ | 5,34 | 0,066 | 1 | 0,066 | 12,1 |
| Токарная с ЧПУ | 4,53 | 0,056 | 1 | 0,056 | 14,3 |
| Вертикально-фрезерная | 8,34 | 0,104 | 1 | 0,104 | 7,7 |
| Круглошлифовальная | 2,19 | 0,027 | 1 | 0,027 | 29,6 |
| Круглошлифовальная | 2,86 | 0,036 | 1 | 0,036 | 22,2 |
| Итого | 25,91 | Σ6 | Σ112,6 |

Кз.о.=
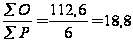 ,
- производство будет среднесерийным.
Технологическую характеристику детали приведем в табличной форме. (Приложение 2 Таблица 1)
Значение полученного коэффициента точности близко к единице, что свидетельствует о низкой точности большинства поверхностей детали. Значение коэффициента шероховатости свидетельствует о низкой шероховатости поверхностей детали "Вал".
Механическая обработка вала данной конфигурации не вызывает значительных трудностей. При обработке вала возможно применение станков с ЧПУ, режущего инструмента с пластинами из твердого сплава.
Деталь имеет хорошие базовые поверхности для первоначальных операций. В качестве баз на токарных и шлифовальных операциях используются торцевые поверхности вала и центровочные отверстия, обработанные на первой операции (операция 005 – фрезерно-центровальная). Это способствует снижению погрешности базирования, достижению высокого качества обрабатываемых поверхностей детали. При обработке шпоночного паза в качестве баз используются обработанные поверхности вращения.
Обработка поверхностей вращения, фрезерование шпоночного паза достигается за один проход. При обработке детали "Вал" режущий и измерительный инструменты имеют свободный доступ и выход. Поверхности вращения обрабатываются на станках с ЧПУ.
В целом, деталь достаточно технологична, обрабатываемые поверхности с точки зрения обеспечения точности и шероховатости не представляют технологических трудностей.
Для получения заданной прочности поверхностей вала i80h6, i80js6 целесообразно применить термическую обработку (закалка ТВЧ), что возможно для стали 45.
Выбор заготовки.
Сравним стоимость двух заготовок – заготовку-штамповку и заготовку из проката - круг.
Степень сложности штамповки определяется путем вычисления отношения массы Gп штамповки к массе Gф геометрической фигуры, в которую вписывается форма поковки. В нашем случае геометрической фигурой будет цилиндр.
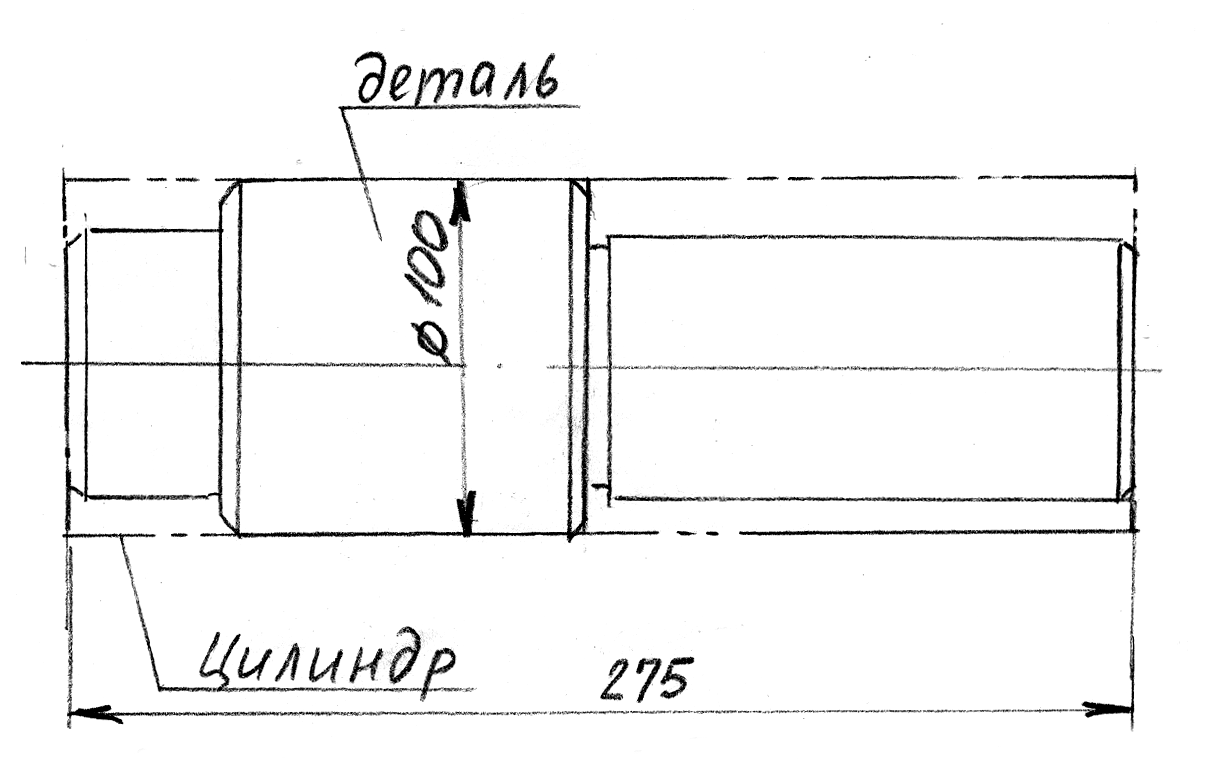
Рис.1. Определение степени сложности штамповки.
Gф
=
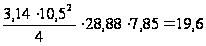 кг.
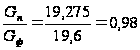
Степень сложности поковки – С1
Определяем исходный индекс штамповки – 15.
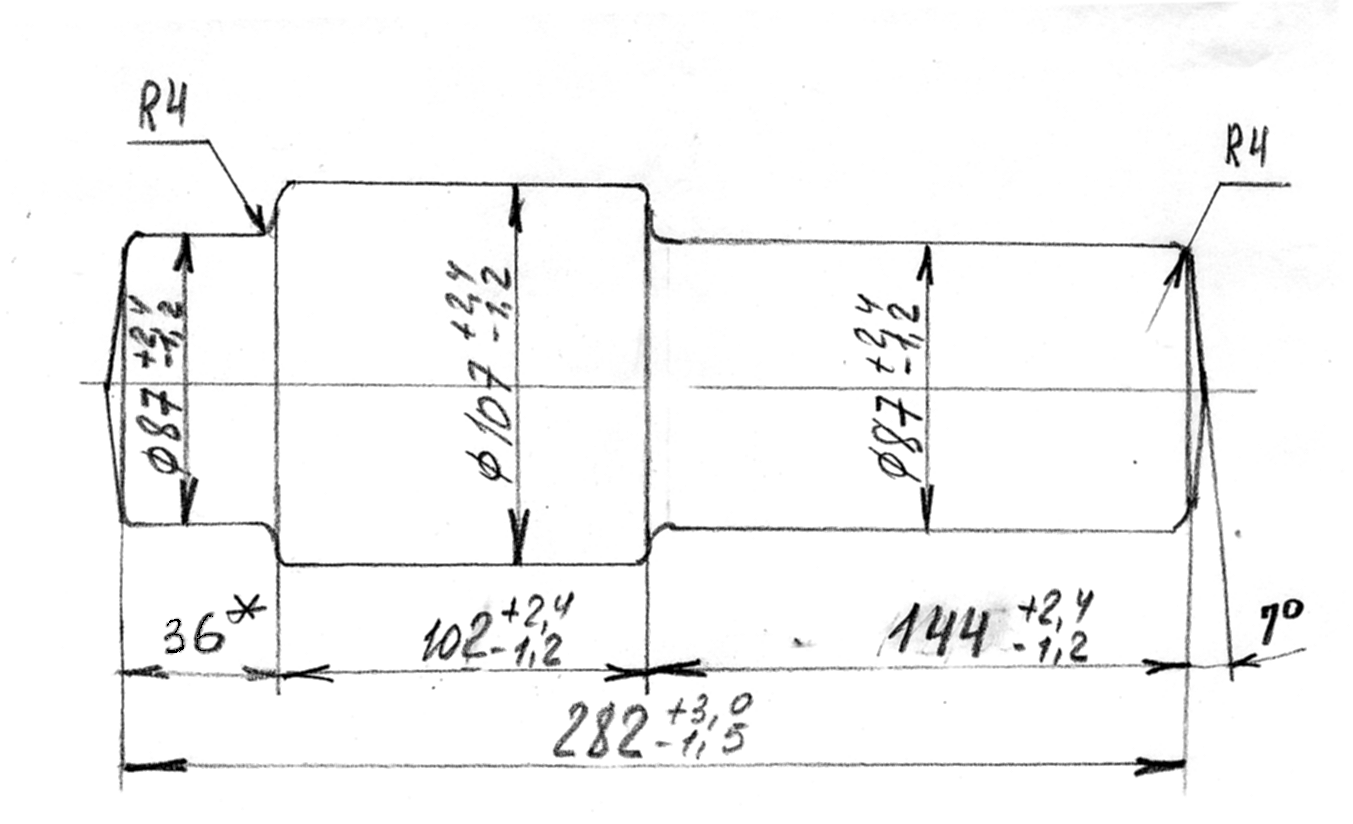
Рис.2. Заготовка-штамповка.
Сравним два варианта изготовления вала и выберем оптимальный.
Вариант 1. Штамповка на ГКМ.
Заготовкой для детали "Вал" является штамповка, получаемая на горизонтально-ковочной машине (ГКМ). Для определения припусков на механическую обработку штамповки необходимо определить ее исходный индекс по ГОСТ 7505-89.
Исходный индекс определяется в зависимости от класса точности штамповки, группы стали, степени сложности. Рассчитанная масса штамповки определяется исходя из ее номинальных размеров.
Ориентировочно определим массу поковки по формуле:
Мп.р.=МM @ Кр, где
МM – масса детали, кг.;
Кр – расчетный коэффициент;
МM=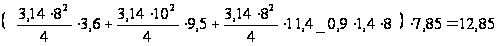 кг.
Кр=1,3 – 1,6, принимаем Кр=1,5
Мп.р.= 12,85 @1,5= 19,275 кг.
Стоимость штамповки, получаемой на ГКМ определяется по формуле:
Sзаг
= (
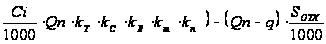 ,
руб., где
Q – масса заготовки, кг.; q – масса детали, кг.;
Ci – базовая стоимость 1т. заготовок, руб.;
Sотх – цена 1т. отходов ( стружки ), руб.;


 - коэффициенты,
зависящие от
класса точности,
группы сложности,
массы, марки
материала и
объема производства
заготовок.
 =1,05
=
1
=
0,75
=
0,8
=1
Sотх = 900 руб. за 1т. ( по данным завода);
Ci = 20800 руб. за 1т. (по данным завода);
Sзаг
= (
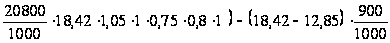 =236,36,
руб
Вариант 2. Заготовкой для вала служит круг i105 мм.,
R = 282мм.
Себестоимость заготовки из проката:
Sзаг. = М+ΣСо.з, где
М – затраты на материал заготовки, руб.;
ΣСо.з. – технологическая себестоимость операций правки, калибрования прутка, резки на штучные заготовки.
Со.з.=
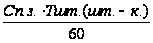 ,
руб., где
Сп.з. – приведенные затраты на рабочем месте, руб./ч.
Тшт.(шт.-к.) – штучное или штучно-калькуляционное время выполнения заготовительной операции (правки, резки и др.).
 Со.з.
=
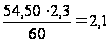 руб.
Тшт.(шт.-к.) = 0,19@D2@10-3=2,1 мин.
 Со.з.
= 7,5 руб.
М = Q @S
– (Q – q) @

 Q
заг
=
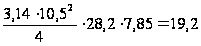 кг.
М = 19,2@20,8 – (19,2 – 12,85) @
 =
393,64 руб.
Sзаг. = 393,64 + (2,1 + 7,5) = 403,24 руб.
2.3 Проектирование технологического маршрута обработки детали
Операция 005 фрезерно-центровальная.
Станок: фрезерно-центровальный мод. 2Г942
Приспособление: специальное пневматическое.
Режущий инструмент: фреза торцевая i125мм; сверло центровочное.
Переход 1: установить, закрепить деталь, снять после обработки.
Переход 2: фрезеровать торцы 1,2 размером i87мм, выдерживая размер 275мм.
Переход 3: сверлить отв. 2i6,3мм.
Операция 010 токарная с ЧПУ.
Станок: токарный с ЧПУ мод. 16К20Ф3.
Приспособление: патрон вращающийся.
Режущий инструмент: резцы Т5К10 (пластина из твердого сплава) – резец проходной, резец канавочный.
Переход 1. установить, закрепить деталь, снять после обработки.
Переход 2. точить поверхность 2 длиной 144мм, точить фаски размером 2х450.
Переход 3. точить канавку 9 размером 5мм, выдерживая размер 3 i79.
Операция 015 токарная с ЧПУ. См.операцию 010.
Переход 1. установить, закрепить деталь, снять после обработки.
Переход 2. точить поверхность 3 длиной 36мм, точить фаски размером 2х450 поверхность 1 i100
Переход 3. чистовое точение длинного конца вала.
Операция 020 термическая .
Закалка ТВЧ.
Операция 025 круглошлифовальная.
Станок: круглошлифовальный мод. 3М151.
Приспособление: центра.
Режущий инструмент: круг шлифовальный.
Переход 1. установить, закрепить деталь, снять после обработки.
Переход 2. шлифовать поверхность 1 i80.
Операция 030 круглошлифовальная.
См. операцию 025.
Переход 1. установить, закрепить деталь, снять после обработки.
Переход 2. шлифовать поверхность 1 i80.
Операция 035 вертикально-фрезерная.
Станок: вертикально-фрезерный мод. 6Р12.
Приспособление: специальное пневматическое.
Режущий инструмент: фреза шпоночная, i14мм, ГОСТ 9140-78.
Переход 1. установить, закрепить деталь, снять после обработки.
Переход 2. фрезеровать шпоночный паз L=80мм.
Операция 040 слесарная.
Верстак слесарный;
Напильник;
Операция 045 моечная.
Моечная машина.
Операция 050. технический контроль.
Стол контрольный
Погрешность установки вала в центрах на шлифовальной операции равна нулю: E3=0. Параметры, характеризующие точность и качество поверхности заготовки после механической обработки, необходимые для расчета припусков, приведем в таблицу.
Таблица 4. Данные для расчета припуска.
| Вид обработки | квалитет | Допуск Td,мкм | Rz, мкм | h, мкм |
| 1. Точение черновое | 12 | 300 | 50 | 50 |
| 2. Точение чистовое | 11 | 190 | 25 | 25 |
| 3. Шлифование | 6 | 19 | 5 | 10 |
При шлифовании деталей после термической обработки поверхностный слой должен быть сохранен; следовательно, слагаемое h должно быть исключено из расчетной формулы.
Определяем расчетную величину минимального припуска:
- на черновое точение
2Zmin1=2@[(200+250)+
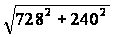 ]=2433мкм.
- на чистовое точение
2Zmin2=2@[(50+50)+
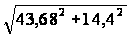 ]=292мкм.
- на шлифование
2Zmin3=2@[(25+25)+(141+1,75)]=385,5мкм.
Рассчитанные припуски по всем переходам заносим в таблицу. (Приложение 2 Таблица 2)
После определения предельных значений припусков рассчитаем размер поковки на изготовление детали "Вал". Рассчитанный наименьший предельный размер поковки определяется по формуле:
D3min = DДmin+ 2Z0min
D3min = 79,981+6,219 = 86,2мм.
Округляем в большую сторону, получаем:
D3min = 87мм.
Определим межоперационные размеры и сведем все расчеты в таблицу (Приложение 2 Таблица 3).
i87мм до i80h6
Черновое точение– припуск 5,2мм на i;
Чистовое точение – припуск 1,2мм на i;
Шлифование однократное – 0,6мм
Размер для шлифования i80h6
Размер для чистового точения i80+0,6=i80,6h10
Размер для чернового точения i80,6+1,2=i81,8h12
i107мм до i100мм.
Черновое точение– припуск 5,2мм на i;
Чистовое точение – припуск 1,8мм на i;
Размер для чистового точения i107-5,2=i101,8мм;
Размер для чернового точения i101,8-1,8=i100мм (i100h14).
2.4 Определение расхода металла
Коэффициент использования металла (КИМ) определяется после выбора заготовки, определения ее массы и нормы расхода материала по формуле:
КИМ=
 ,
где
mM - масса детали, кг.
Нрасх – норма расхода материала на деталь, кг.
Нрасх = V@ρ , где ρ=7,85 г/см3, V – объем заготовки-поковки, см3 .
Vп - объем металла, идущего непосредственно на поковку с учетом допусков, см3 .
Vу – объем металла на угар, см3 .
V3 - объем металла на заусенцы, см3 .
Основной отход металла – облой (заусенец) составляет 8-10% массы заготовки. Угар металла составляет при электронагреве 1% массы заготовки.
Vп =
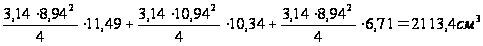
mп = 16,6 кг.;
V = Vп + 0,01@Vп +0,1@Vп =1,11@Vп = 1,11@2113,4 = 2345,9см3 .
Нрасх = 2345,9 @7,85 = 18,42 кг.
КИМ =
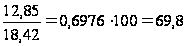 %
mM = 12,85 кг.
2.5 Определение режимов резания
Произведем расчет режимов резания для фрезерно-центровальной операции (операция 005), остальные режимы резания выберем по справочнику.
Все расчеты по режимам резания сведем в таблицу (Приложение 2 Таблица 4).
Технические нормы времени в условиях серийного производства устанавливаются расчетно-аналитическим методом.
В серийном производстве определяется штучно-калькуляционное время:
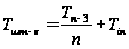 ,
где
Тшт. = Т0 + Тв + Тоб + Тот, мин.
Тn-з – подготовительно-заключительное время, мин.;
То – основное время, мин.;
n – количество деталей в настроечной партии, шт.;
Тв – вспомогательное время, мин.;
Ту.с. – время на установку и снятие детали, мин.;
Тз.о. – время на закрепление и открепление детали, мин.;
Туп.. – время на приемы управления, мин.;
Тиз. – время на измерение детали, мин.;
Тоб - время на обслуживание рабочего места, мин.;
Тоб = Ттех. + Торг., мин.;
Ттех. - время на техническое обслуживание рабочего места, мин.;
Торг. - время на организационное обслуживание рабочего места, мин.;
Тот, - время перерывов на отдых и личные надобности, мин.
Данные о содержании переходов и основном времени работы станка при обработке каждой поверхности детали на каждом переходе приведены в таблицу 5.
Табличные данные, применяемые при расчете вспомогательного времени работы станка сведем в таблицу 5.
Таблица 5.
|
Nо пере-хода |
Содержание перехода |
Тву, мин |
Твси, мин |
Тоа, мин |
Тмв, мин |
| 1 | Установить, закрепить, снять деталь после обработки. | 0,72 | 0,34 | ____ | ___ |
| 2 | Точить поверхность j,k предварительно. | ____ | ____ | 1,07 | 0,17 |
| 3 | Точить поверхность l, j,k окончательно. | ____ | ____ | 1,06 | 0,19 |
| 4 | Точить поверхность m. | ____ | ____ | 0,3 | 0,19 |
| итого | 0,72 | 0,34 | 2,43 | 0,55 | |
Расчет вспомогательного времени по переходам сведем в таблицу 6.
Таблица 6.
|
Nо пере-хода |
Число пере-ходов, i |
Машинно-вспомоготельное время по элементам затрат и на переход, Тмв, мин. | ||||
| Одновременное перемещение рабочих органов станка по оси z и х. | Поворот резцовой на одну позицию | На переход | ||||
| Уско-ренное | Устано-вочное | Установочное (холостое в зоне резания) | ||||
|
2 3 4 |
1 1 1 |
0,03 0,03 0,03 |
0,1 0,1 0,1 |
0,04 0,04 0,04 |
____ 0,02 0,02 |
0,17 0,19 0,19 |
| итого | 0,09 | 0,3 | 0,12 | 0,04 | 0,55 | |
Все расчеты по нормированию операций, по переходам сведем в таблицу (Приложение 2 Таблица 5)
2.6 Определение необходимого количества оборудования
Определим количество оборудования участка. При серийном методе производства производится по формуле:
Qр=Nв@tшт/Фд@Кв.н. , шт.,
где Nв@= 120000 шт.;
t- норма штучного калькуляционного времени на единицу изделия.
Фд – действительный фонд времени работы станка за год.
Кв.н – планируемый коэффициент выполнения норм.
Фд = Фн @ Кст
Где Фн – номинальный фонд времени
Номинальный фонд времени работы единицы оборудования определяется по формуле:
Фн =( Дк -( Дв + Дп)) @ Фс @С, ч
где Дк – число календарных дней в году, Дк =365.
Дв – число выходных дней, Дв =104,
Дп - число праздничных дней в году. Дп =12,
Фс – продолжительность рабочей смены,
С – число смен.
Фн =(365-(104+12)) @8,2@2=4083,6 ч.
Коэффициент использования оборудования определяется по формуле:
Кст=1- Ар /100
где Ар – планируемый процент потерь времени. Определяется в зависимости от категории сложности ремонта.
Определим количество оборудования на каждой операции
005 Q=120000@1,69/3838,6@1,1@60=0,8
Принимаем 1
010 Q=(120000@4,47)/ (3756,9@1,1@60)=2,16
Принимаем 3 станка.
015 Q=(120000@3,66)/ (3756,9@1,1@60)=1,77
Принимаю 2 станка
020 Q=(120000@7,45)/ (3756,9@1,1@60)=3,6
Принимаю 4 станка
030 Q=(120000@1,9) /(3756,9@1,1@60)=0,92
Принимаю 1 станок
035 Q=(120000@2,57)/ (3756,9@1,1@60)=1,24
Принимаю 2 станка
Таблица 7. Количество оборудования.
| Наименование оборудования | Количество | Коэффициент загрузки | |
| рассчитанное, шт. | принятое, шт. | ||
| Фрезерно-центровальный 2Г942 | 0,8 | 1 | 0,08 |
| Токарный с ЧПУ 16К20Ф3 | 2.16 | 3 | 0,72 |
| Токарный с ЧПУ 16К20Ф3 | 1,77 | 2 | 0,89 |
| Вертикально-фрезерный 6Р12 | 3,6 | 4 | 0,9 |
| Круглошлифовальный 3М151 | 0,92 | 1 | 0,92 |
| Круглошлифовальный 3М151 | 1,24 | 2 | 0,62 |
| итого | 13 | 0,8 | |
2.7 Определение количества производственных рабочих
Правильное определение численности работающих влияет на организацию труда, так же на ее производительность. Планирование численности работающих осуществляется по каждой профессии с учетом разряда работы.
Численность основных производственных рабочих определяется по формуле:
Рсп = Nв @ tшт /Фэф @ Квн @ Робсл ,где
Фэф – эффективный годовой фонд времени рабочего, ч.;
Квн – средний коэффициент выполнения норм рабочего по участку.
Робсл – количество станков, обслуживаемых рабочим.
Фэф = (365 – (П+В) – (О+Б)) @ tсм , ч.
П – количество праздничных дней;
В – количество выходных дней в году;
О – количество дней в очередном отпуске;
Б – количество невыходов на работу, связанных с болезнью.
tсм – продолжительность рабочей смены, %
Невыходы на работу, связанных с болезнью определяются из расчета 4% от номинального фонда времени работы рабочего.
Фн = 365 – (12+104) = 269 дн.
Б = (269 @4)/ 100 = 9,96 . 10 дн.; О = 28 дн.
Фэф = (365 – (12+104) – (28+10)) @ 8,2 = 1730,2 ч.
005 Рсп =(120000@1,69)/(1730,2@1,1@60)=1,8
Принимаем 2 чел.
010 Рсп =(120000@4,47)/ (1730,2@1,1@60)=5,2
Принимаем 6 чел.
015 Рсп =(120000@3,66)/ (1730,2@1,1@60)=3,98
Принимаю 4чел.
020 Рсп =(120000@7,45)/ (1730,2@1,1@60)=7,8
Принимаю 8 чел.
030 Рсп =(120000@1,9) /(1730,2@1,1@60)=1,9
Принимаю 2 чел.
035 Рсп =(120000@2,57)/ (1730,2@1,1@60)=3,4
Принимаю 4 чел.
Σ Рсп = 26 чел.
Определение количества наладчиков
Численность вспомогательных рабочих определяется из расчета 30 % от численности производственных рабочих.
Рвсп = 0,3 @ Σ Рсп = 0,3 @26 = 7,8 . 9 чел.
Таблица 8. Штат основных и вспомогательных рабочих.
| Наименование профессии | Количество | Разряд | ||
| 5 | 6 | 7 | ||
|
Токарь Шлифовщик Фрезеровщик |
10 6 10 |
2 3 5 |
5 3 5 |
3 __ __ |
| итого | 26 | 10 | 13 | 3 |
|
Слесарь Электрик Механик |
3 3 3 |
2 1 1 |
1 2 2 |
__ __ __ |
| итого | 9 | 4 | 5 | __ |
Количество руководителей и специалистов принимается из расчета 3% от численности основных и вспомогательных рабочих.
Ррук = 0,03 @35 = 1,1 .2 чел.
Численность служащих = 1% от численности основных и вспомогательных рабочих.
Рсл = 0,01 @35 = 0,35 .1 чел.
2.8 Расчёт площадей и планирования участка
Расчёт производственной площади для каждого станка.
Таблица 9. Расчёт площадей станков.
| станок | Длина, мм | Ширина,мм | Кол-во, шт | Площадь 1 ст. | Общая площадь |
| Фрезерно-центровальный 2Г942 | 4500 | 1800 | 9 | 8,1 | 16,2 |
| Токарный с ЧПУ 16К20Ф3 | 3800 | 2300 | 5 | 8,44 | 43,72 |
| Вертикально-фрезерный 6Р13 | 2300 | 1950 | 4 | 4,5 | 18,0 |
| Круглошлифовальный 3М151 | 4600 | 2450 | 3 | 11,3 | 33,9 |
| Верстак | 2000 | 1000 | 1 | 2,0 | 2,0 |
| итого | 113,82 |
Расчёт вспомогательной площади:
Sвсп.=Sобщ. х 0,06=113,82 х 0,06=9 м2
Расчёт складской площади:
Sсклад.=Sобщ х 0,04=113,82 х 0,04=4,6 м2
Расчёт общей площади
Sобщ=113,82+9+4,6=127,5 м2
Принимаем высоту здания H=10м.
Vзд.=127,5 х 10=1275 м3
Принимаем ширину пролёта цеха 12м, шаг – 6м, высоту цеха – 10м.
2.9 Технико-экономические расчёты
Определение годового расхода и стоимости основных материалов
Стоимость материала на единицу изделия определяется по формуле:
М=Q х Цп – q х Цотх, руб
Где Q –расход материала на единицу изделия, т
Цп – цена 1 т материала, руб.
Цотх – цена 1т отходов руб,
q – расход отходов на единицу изденлия.
Q=0,01842т,
Q=0,00557 т.
Цп – 20800 руб/тон
Цотх – 900 руб/тн
М=20800 х 0,01842-900 х 0,00557=383,13-5,13=378 руб.
Стоимость основных материалов для годовой прграммы выпуска
М=378 х 120000=45360000=45360 тыс.руб.
Определение годового фонда заработной платы работающих.
Определяю заработную плату сдельную основных рабочих:
Зсд.о.р.=Рсд х N
Сдельная заработная плата основных рабочих с учетом премии:
Зсд.о.р.=Рсд х N+П
где:
N - годовой выпуск, шт;
Рсд - сдельная расценка за единицу работы;
П - премия, руб;
Сдельная расценка за единицу работы:
Рсд=Тшт х Сcр.ч.т.ст
где:
Тшт - трудоемкость операции, ч;
Ср. ч. т.ст. - среднечасовая тарифная ставка;
Среднечасовую тарифную ставку определяю по формуле:
Ср.ч.т.ст=Сч.1разр х Кср.т.к.
где:
Сч.1разр = 5,24 руб. - часовая тарифная ставка 1 разряда,
Кср.т.к. - средний тарифный коэффициент, руб.;
Средний тарифный коэффициент определяю по формуле:
Кср.т.к.=(Р5 х К5+Р6 х К6+Р7 х К7)/Росн,
где:
P5, Р6, Р7, - количество рабочих по данному разряду;
К5=4,68 руб
K6=5,43 руб
K6 =6,25 руб.-тарифные коэффициенты данного разряда.
Определяю средний тарифный коэффициент:
Кср.т.к.=(2,5 х 10+3 х 13+9,5 х 3)/26=2,86 руб.
Определяю среднечасовую тарифную ставку:
Сср.ч.т.ст=5,24 х 2,86=15 руб.
Определяю сдельную заработную плату основных рабочих с учетом премии:
З.П.сд.о.р.= (120000 х 25,91 х 15 х 1,9)/60=1476870 руб.
Определяю дополнительную заработную плату основных рабочих (20% от основной зарплаты):
З.П.доп.=0,2 х 1476870=295374,0 руб.
Основной фонд заработной платы основных рабочих
Зосн=Зпл+Зд,руб
Зосн = 1476840+295374=1772244 руб.
Основная заработная плата основных рабочих за месяц
Зср=Зосн/Рсп х 12,