Организация и нормирование труда
 ).
В ее состав
входит часть
подготовительно-заключительного
времени, приходящаяся
на единицу
продукции:
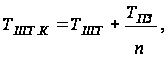 (3.5)
где n – количество изделий в партии;
 – сумма
подготовительно-заключительного
времени на
партию изделий.
Норму времени на изготовление всей партии изделий определяют из выражения:
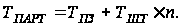 (3.6)
В некоторых отраслях производства (строительстве, горной промышленности) подготовительно-заключительное время определяется аналогично другим элементам в процентах к оперативному времени:
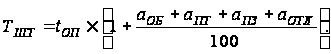 (3.7)
Норма выработки – количество операций, изделий, продукции, которое должно быть изготовлено, или объем работы (в штуках, метрах, тоннах и других натуральных единицах), который должен выполнить рабочий (или группа рабочих) соответствующей квалификации в единицу времени (час, смену, месяц) в определенных организационно-технических условиях.
В общем виде
норма выработки
( )
определяется
по формуле:
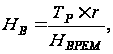
где
 – период времени,
на который
устанавливается
норма (час, смена,
сутки, месяц);
r – число рабочих, участвующих в выполнении работы;
 – норма времени
на единицу
работы (чел-час,
чел-мин).
В зависимости от специфики производства, условий выполнения работы норма выработки может быть рассчитана:
по норме штучного времени:
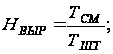
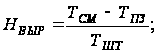 (3.8)
по норме штучно-калькуляционного времени:
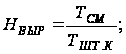 (3.9)
по норме оперативного времени:
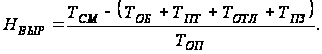 (3.10)
Если процент
увеличения
нормы выработки
обозначить
через
 ,
а процент уменьшения
нормы времени
через
 ,
то зависимости
между изменениями
нормы выработки
и нормы времени
можно выразить
равенствами:
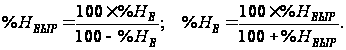 (3.11)
Норма обслуживания – это установленное количество единиц оборудования (число рабочих мест, квадратных метров площади и т.д.), которое должно обслуживаться одним или группой рабочих соответствующей квалификации в определенных организационно-технических условиях.
Норма времени обслуживания – это количество времени, необходимое для обслуживания в течение смены единицы оборудования, квадратного метра производственной площади и т.д.
Величина
нормы обслуживания
( )
обратно пропорциональна
норме времени
обслуживания
(
 ),
то есть:
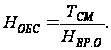 (3.12)
Норма численности – это численность рабочих определенного профессионально – квалификационного состава, необходимая для выполнения определенных объемов работ или для обслуживания конкретных объектов (агрегатов, складов, рабочих мест и т.п.).
Нормированное задание – это установленный методами технического нормирования конкретный объем работ, который должен быть выполнен в данных производственных условиях за регламентированный срок одним или группой рабочих с соблюдением установленных требований к качеству продукции или работы.
Технически обоснованной называется норма, установленная с учетом полного использования оборудования, рабочего времени и психофизиологических возможностей человека.
Опытно-статистические нормы рассчитываются на основе метода аналогии, личного опыта нормировщика, отчетных данных; они устанавливаются на всю работу (суммарно на операции), без расчленения ее на составляющие элементы.
Дифференцированные нормы устанавливаются на одну операцию; применяются преимущественно в массовом и крупносерийном производстве и обеспечивают достаточно высокую точность.
Укрупненные нормы устанавливаются на изделие, технологический процесс, определенный объем работы (например, норма на ремонт тягового двигателя электровоза, на ремонт 1 км железнодорожного полотна и т.п.).
Комплексная норма времени рассчитывается на конечный укрупненный показатель, который характеризует комплекс взаимосвязанных работ (1 т угля, 1 куб. метр кладки и т.д.).
По сроку действия различают разовые, временные, сезонные и условно-постоянные нормы. Разовые нормы устанавливаются на выполнение одного неповторяющегося задания и применяются в основном в опытном и единичном производстве. Временные нормы устанавливаются на выполнение работ в период их освоения. Сезонные нормы рассчитаны на применение в течение определенного периода (сезона) времени.
3.3 Методы изучения затрат рабочего времени и виды наблюдений
Изучение затрат рабочего времени и времени использования оборудования производят двумя методами: методом непосредственных измерений затрат времени и методом моментных наблюдений. Эти методы включают следующие виды наблюдений: фотографию, хронометраж и фотохронометраж.
Метод непосредственных замеров времени заключается в последовательной и подробной записи с отсчетом всех без исключения видов затрат и потерь рабочего времени, времени работы и простоев оборудования. Этот метод имеет ряд преимуществ, однако в сравнении с методом моментных наблюдений он трудоемкий.
3.3.1 Фотография рабочего времени.
Фотография рабочего времени – это исследование всех затрат времени, выявление их содержания, последовательности и повторяемости на протяжении рабочего дня или его части.
Индивидуальная фотография рабочего времени – это наблюдение за действиями одного рабочего, занятого на одном или нескольких механизмах. Признак индивидуальности устанавливается не по механизму, а по рабочему - исполнителю.
Групповая фотография рабочего времени – одновременное наблюдение за действиями нескольких рабочих, выполняющих работу на одном рабочем месте.
Самофотография – это наблюдение за отдельными потерями рабочего времени и перерывами, не зависящими от рабочего. Это наблюдение проводят сами рабочие-исполнители.
Комплексная фотография – одновременное наблюдение за действиями рабочего, использованием оборудования и ходом технологического процесса. Это – наиболее трудоемкий и дорогой вид наблюдения, поскольку в нем участвуют несколько человек, осуществляющих одновременное наблюдение за исполнителями и оборудованием.
При проведении фотографии рабочего времени наблюдение и измерение затрат рабочего времени ведется по текущему времени.
Рассмотрим пример обработки данных, полученных при фотографии рабочего времени. Порядок обработки полученных результатов и их анализ осуществляются в следующей последовательности:
Составляется фактический баланс рабочего времени исполнителя и проводится его сопоставление с нормативным балансом рабочего времени (табл. 3.1).
Таблица 3.1
Нормативные значения затрат времени
| Тип производства | Норма времени, мин. | |||
| Подготовительно-заключительное время | Время обслуживания рабочего места | Время на отдых и личные надобности | ||
| Организационное | Техническое | |||
| Крупносерийное | - | 8 | 4 | 20 |
Таблица 3.2
Баланс рабочего времени исполнителя
|
Наименование затрат времени |
Индекс | Фактические затраты | Нормативные затраты | Затраты, подлежащие сокращению | ||
| минут | % к итогу | минут | % к итогу | |||
| ВРЕМЯ РАБОТЫ | ||||||
| Подготовительно-заключительное время |
ПЗ |
29 | 6,04 | 0,00 | 0,00 |
29 |
| Оперативное время |
ОП |
360 | 75,00 | 448 | 93,33 | |
| Обслуживание рабочего места |
ОБ |
25 | 5,21 | 12 | 2,5 |
13 |
| Итого времени работы | 414 | 86,25 | 460 | 95,83 | ||
|
ВРЕМЯ РЕГЛАМЕНТИРОВАННЫХ ПЕРЕРЫВОВ |
||||||
| Отдых и личные надобности |
ОТЛ |
29 | 6,04 | 20 | 4,17 |
9 |
|
ВРЕМЯ НЕРЕГЛАМЕНТИРОВАННЫХ ПЕРЕРЫВОВ 37 мин., в т.ч.: |
||||||
| Опоздание на работу |
ПНД |
8 | 1.67 |
8 |
||
| Непроизводительные затраты времени |
ПН |
9 | 1,87 |
9 |
||
| Простои по организационно-техническим причинам |
ПНТ |
20 | 4,17 |
20 |
||
|
ИТОГО: |
480 | 100 | 480 | 100 |
88 |
|
Рассчитывается общий коэффициент использования рабочего времени.
Определяется максимально возможный рост производительности труда за счет устранения всех потерь и непроизводственных затрат рабочего времени (табл. 3.1 и 3.2).
По данным табл. 3.1 и 3.2 рассчитывается норма времени на выполнение единицы работы. На основе нормы времени определяется норма выработки за смену.
Расчет баланса рабочего времени смены сведем в табл. 3.2.
Для упрощения расчетов норм труда обычно составляется сводка одноименных затрат рабочего времени, которая в рассматриваемом примере имеет вид (табл. 3.3):
Таблица 3.3
Сводка одноименных затрат рабочего времени
| Наименование затрат времени | Затраты времени, мин. |
|
Подготовительно-заключительное время Оперативное время Обслуживание рабочего места Отдых и личные надобности Простои по организационно-техническим причинам Опоздание на работу Непроизводительные затраты времени |
29 360 25 29 20 8 9 |
|
ИТОГО: Количество выполненной работы, единиц |
480 28 |
Фактические затраты рабочего времени устанавливаются по данным наблюдательного листа (табл. 3.2 и 3.3). Нормативные затраты рабочего времени определяются в соответствии с действующими на предприятии нормами труда.
Из сопоставления фактического и нормативного балансов времени следует, что:
из-за недостатков в подготовке производства исполнитель затрачивает 29 минут на подготовку к работе, в то время как подготовительно-заключительного времени вообще быть не должно, так как производство – крупносерийное;
время обслуживания рабочего места должно быть сокращено на 13 мин.;
время регламентированных перерывов (на отдых и личные надобности) превышает нормативное на 9 минут. Следует ознакомиться с условиями работы, при возможности сократить время регламентированных перерывов, а при необходимости – увеличить;
низка производственная дисциплина, и администрации следует принять меры по ее укреплению;
организация и обслуживание рабочего места находятся на недостаточном уровне, так как непроизводительные затраты времени составляют 9 мин (1,87%).
По результатам баланса рабочего времени рассчитываются основные показатели, характеризующие соотношение фактических и нормативных, или проектных затрат труда: коэффициент использования рабочего времени, коэффициент потерь рабочего времени и процент возможного повышения производительности труда [24]. Коэффициент использования рабочего времени характеризует удельный вес, или долю времени выполнения работы во времени смены и определяется по формуле:
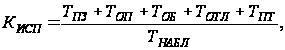 (3.13)
где
– подготовительно-заключительное
время;
 – оперативное
время;
 – время обслуживания
рабочего места;
 – нормативное
время перерывов
на отдых и личные
надобности;
 – время перерывов,
установленных
технологией
и организацией
производственного
процесса;
 – продолжительность
времени наблюдения.
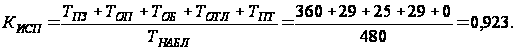
Максимально
возможный рост
производительности
труда ( )
за счет устранения
всех потерь
и непроизводственных
затрат рабочего
времени составит:
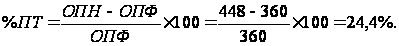 (3.14)
Норматив оперативного времени рассчитывается как отношение фактических затрат оперативного времени к числу изготовленных деталей:
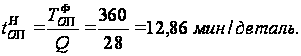 (3.15)
Нормативы времени на ПЗ, ОБ, ОТЛ рассчитываются как отношение нормативных величин к числу изготовленных деталей:
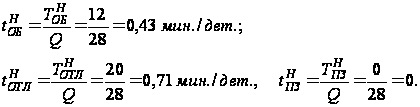 (3.16)
Норма времени составит:
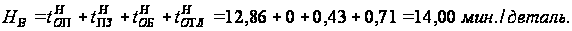
Тогда норма выработки
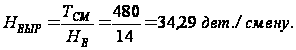 (3.17)
Возможное повышение производительности труда в результате устранения потерь времени рассчитывается по следующим формулам:
за
счет устранения
потерь времени
по организационно-техническим
причинам
 :
 (3.18)
где
 –
потери рабочего
времени по
организационно-техническим
причинам,
 – время оперативное
фактическое;
за счет устранения потерь, зависящих от рабочего:
 (3.19)
где
 – потери рабочего
времени из-за
нарушений
трудовой дисциплины;
за счет устранения всех непроизводительных затрат и потерь рабочего времени:
 (3.20)
где
 – перерывы,
вызванные
нарушением
нормального
течения производственного
процесса.
Можно оценить эффективность мероприятий по совершенствованию организации и нормирования труда.
Например, пусть нормативная трудоемкость выполняемых работ составляет ТрБАЗ = 20000 нормо-часов, средняя часовая тарифная ставка рабочего
Сm = 18 руб., доплаты к тарифному заработку с учетом премий КДОП = 45%, отчисления в фонды социальной защиты КСЗ = 35,6%; возможный рост производительности труда по результатам фотографии рабочего времени составляет %ПТ = 24,4%.
Снижение трудоемкости выполняемых работ составит:
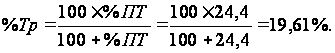 (3.21)
Тогда экономия средств в фонде оплаты труда составит:
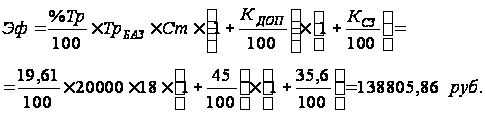 (3.22)
Групповая фотография рабочего дня проводится для изучения равномерности загрузки рабочих, рационального использования рабочего времени членов бригады, для выявления потерь рабочего времени и их причин.
Результаты наблюдений записываются индексами через определенные, заранее установленные промежутки времени.
Продолжительность каждого вида затрат определяется путем умножения количества зафиксированных одноименных затрат на интервал. Дальнейшая обработка данных групповой фотографии рабочего дня проводится как при индивидуальной фотографии.
Маршрутная фотография рабочего дня применяется в тех случаях, когда наблюдатель не может с одного места хорошо видеть действия всех рабочих. При подготовке к ней намечается маршрут следования и устанавливаются интервалы, через которые фиксируются затраты рабочего времени. Результаты наблюдений записываются индексами. Форма и содержание наблюдательного листа, обработка полученных данных проводится как при групповой фотографии.
3.3.2 Хронометраж
Хронометраж – это наблюдение и измерение во времени циклически повторяющихся действий рабочего.
Объектом хронометража является основное и вспомогательное (оперативное) время работы.
При подготовке к хронометражу исследуемую операцию разделяют на элементы: комплексы приемов, приемы, действия, движения. Степень деления зависит от типа производства.
После разделения операции на составные элементы определяют их фиксажные точки. Фиксажные точки – это резко выраженные моменты начала и окончания элемента операции.
Число замеров при хронометраже зависит от точности наблюдений и нормативного коэффициента устойчивости хроноряда. Для определения числа наблюдений (замеров) целесообразно руководствоваться данными табл. 3.4 [8].
Таблица 3.4
Рекомендуемое число замеров при проведении хронометража [15]
| Характер работы и продолжительность элементов, входящих в операцию | Число замеров при продолжительности операции, мин. | |||
| до 1 | 1 – 5 | 5 – 10 | свыше 10 | |
| Активное наблюдение за работой машины (аппарата) или на потоке с установленным ритмом: | 10 20 |
10 20 |
6 8 |
4 5 |
| свыше 10 с | ||||
| до 10 с | ||||
| Машино–ручная работа: | 15 30 |
15 30 |
10 10 |
6 6 |
| свыше 10 с | ||||
| до 10 с | ||||
| Ручная работа: | 30 60 |
20 30 |
12 12 |
8 8 |
| свыше 10 с | ||||
| до 10 с | ||||
Таблица 3.5
Нормативные коэффициенты устойчивости хроноряда
| Вид производства на данном рабочем месте и продолжительность изучаемого элемента работы | Нормативный коэффициент устойчивости хроноряда при работе | ||
| машинной | машинно - ручной | ручной | |
|
Массовое до 6с 6 – 18 свыше 18с |
1,2 1,1 1,1 |
1,5 1,3 1,2 |
2,0 1,7 1,5 |
|
Крупносерийное до 6с 6 – 18 свыше 18с |
1,2 1,1 1,1 |
1,6 1,5 1,3 |
2,3 2,0 1,7 |
|
Серийное до 6с свыше 6с |
1,1 1,2 |
1,6 1,5 |
2,5 2,3 |
| Мелкосерийное производство | 1,2 | 2,0 | 3,0 |
Точность замеров времени при хронометраже зависит от длительности изучаемой операции. При длительности элементов до 10 секунд затраты времени замеряют с точностью до 0,1секунды, а при длительности более 10 секунд допускается точность до 0,5 секунды [5].
Допустимая погрешность наблюдений устанавливается для массового производства в пределах 3 – 5%, крупносерийного – 5 – 8%, серийного – 8 – 10%, мелкосерийного и единичного – 10 – 20% [8].
Коэффициент
устойчивости
хроноряда
(Куст) характеризует
качество наблюдений
и определяется
отношением
максимальной
продолжительности
элемента операции
(Тмакс) к минимальной
(Тмин):
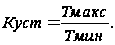 Значения нормативного
коэффициента
устойчивости
хроноряда
приведены в
табл. 3.5.
Если фактический коэффициент устойчивости хроноряда меньше или равен нормативному коэффициенту, хроноряд считается устойчивым, а само наблюдение качественным. Если фактический коэффициент устойчивости хроноряда больше нормативного, то хроноряд считается неустойчивым. В этом случае из него можно исключить одно или оба крайних значения – максимальное и минимальное. Количество дефектных и исключенных значений не должно превышать 15% всех замеров. Если коэффициент вновь превышает нормативный, то хроноряд признается неустойчивым и хронометраж этого элемента проводится заново.
Средняя
продолжительность
каждого элемента
операции ( )
определяется
как среднеарифметическая
величина всех
годных замеров
хроноряда:
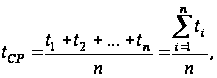
где t1, …, ti – продолжительность выполнения элемента операции;
n – число годных замеров.
Для проведения хронометража может использоваться фото – киносъемка. В этом случае получается наглядное изображение выполняемых приемов и движений. Рассмотрим пример обработки хронометражных данных (см. хронометражную карту 1).
ХРОНОМЕТРАЖНАЯ КАРТА № 1
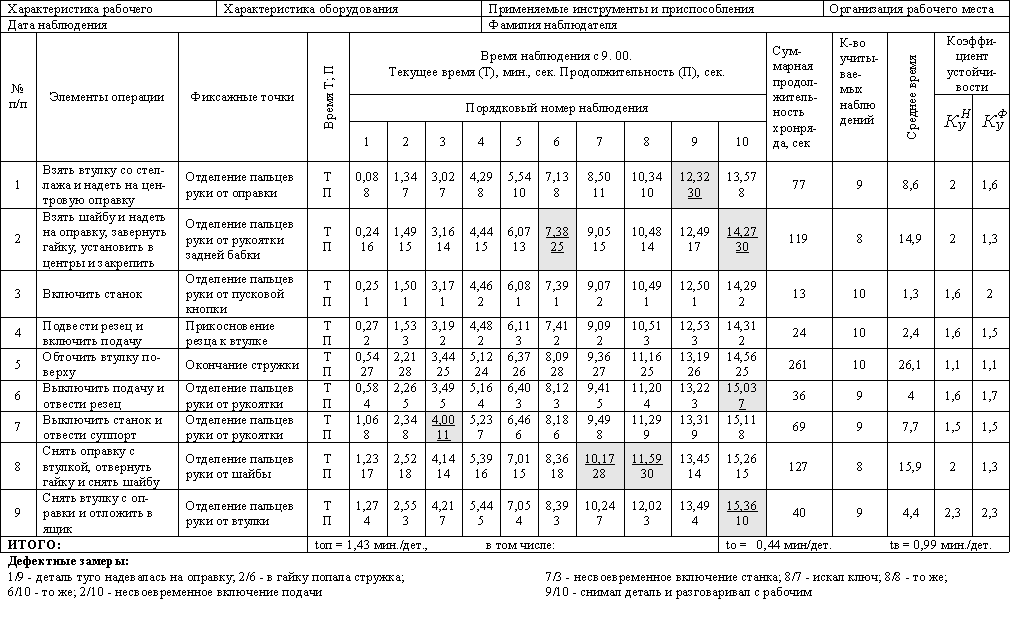
Для определения суммарной продолжительности хроноряда построчно просуммируем продолжительности всех наблюдений за исключением продолжительности дефектных замеров.
Среднее время найдем путем деления суммарной продолжительности хроноряда на количество учитываемых наблюдений:
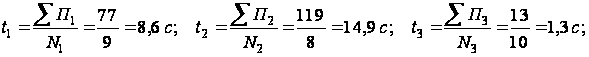
и так далее.
При проведении анализа устойчивости хронорядов используем данные табл. 3.6:
Таблица 3.6
|
Тип производства |
Продолжительность элементов операции, c. | Нормативный коэффициент устойчивости хроноряда | ||
| машинные работы | машино - ручные работы | ручные работы | ||
| Крупносерийное |
до 6с 6 - 18 свыше 18с |
1,2 1,1 1,1 |
1,6 1,5 1,3 |
2,3 2,0 1,7 |
Для определения качества полученных результатов установим фактические значения коэффициента устойчивости хроноряда:
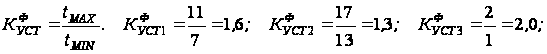
и так далее.
Определим
нормативные
значения коэффициента
устойчивости:
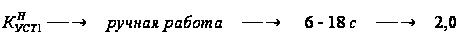 ,
и так далее.
Сравним
значения
 и
 :
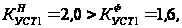 и так далее.
Вывод: Нормативные коэффициенты устойчивости всех хронорядов, кроме третьего и шестого, выше фактических.
В третьем хроноряде отбросим максимальное значение продолжительности элемента операции «2», тогда фактическое значение коэффициента устойчивости станет равно 1 и хроноряд будет устойчив.
В шестом хроноряде отбросим минимальное значение продолжительности элемента операции «3», тогда фактическое значение коэффициента устойчивости станет равно 5/4 = 1,25 и хроноряд будет устойчив.
Проверку
очищенного
хроноряда можно
проводить
другим, более
точным методом,
который предусматривает
расчет доверительных
интервалов
( )
по следующей
формуле [5,6]:
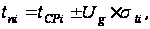 (3.23)
где
 — средняя
арифметическая
i – го хроноряда;
 — число
среднеквадратических
отклонений,
соответствующее
доверительной
вероятности
g;
 — среднеквадратическое
отклонение
величины t,
определяемое
по формуле:
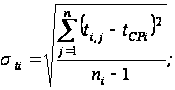 (3.24)
где
 – продолжительность
j - го элемента
операции i-го
хроноряда;
 – количество
замеров в очищенном
хроноряде.
Среднеквадратическое отклонение (стандарт) является одной из важнейших характеристик случайной величины, его значение определяет абсолютную амплитуду ее наиболее характерных колебаний. В пределах стандарта располагается 68,3% отклонений значений случайной величины; удвоенного и утроенного среднеквадратического значения – соответственно 95,4% и 99,7% всех отклонений, то есть
дляg = 0,683 U = l,0;
g = 0,954 U = 2,0;
g = 0,997 U = 3,0.
Значения продолжительности элемента операции при принятом уровне доверительной вероятности не должны выходить за пределы доверительных интервалов. В противном случае их исключают из данного хроноряда; если количество отброшенных замеров превышает 15%, то наблюдение признается некачественным и проводится заново.
В нашем случае
среднеквадратические
отклонения
величины t
девяти элементов
операции
соответственно
составляют:
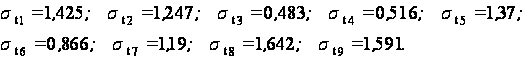
Выберем
границы доверительных
интервалов
в пределах
 ;
в результате
расчетов по
формуле (3.23) получим
следующие
значения (табл.
3.7):
Таблица 3.7
Границы доверительных интервалов продолжительности элементов операции при 5% уровне значимости
| Номер элемента операции | Границы доверительных интервалов | |
|
Верхняя:
|
Нижняя:
|
|
| 1 | 11,45 | 5,75 |
| 2 | 17,393 | 12,407 |
| 3 | 2,266 | 0,334 |
| 4 | 3,433 | 1,367 |
| 5 | 28,841 | 23,359 |
| 6 | 5,732 | 2,268 |
| 7 | 9,937 | 5,463 |
| 8 | 19,185 | 12,615 |
| 9 | 7,581 | 1,219 |
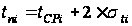
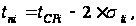
Сопоставление данных хронометражной карты со значениями границ доверительных интервалов, представленных в табл. 3.7, показывает, что ни одно значение продолжительности элементов операции не выходит за эти границы; следовательно, хронометраж произведен качественно, и полученные средние продолжительности элементов могут быть приняты за нормативные значения.
Рассчитаем основное время. Основным элементом является пятый: обточить втулку поверху, поэтому:
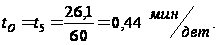
Рассчитаем вспомогательное время:
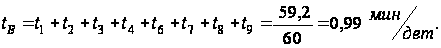
Рассчитаем оперативное время:
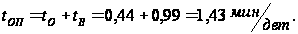
Определим норму штучного времени и норму выработки на 8-часовую смену, используя нормативные данные для крупносерийного производства (табл. 3.8):
Таблица 3.8
| Тип производства | Подготовительно - заключительное время | Время обслуживания рабочего места | Время на отдых и личные надобности | |
| организационное | техническое | |||
| Крупносерийное | Нет | 8 | 4 | 20 |
Чтобы найти норму выработки, сначала необходимо рассчитать норму штучного времени. В крупносерийном производстве она рассчитывается по формуле:
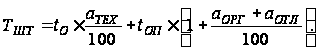
Поскольку в крупносерийном производстве время обслуживания рабочего места подразделяется на время технического и время организационного обслуживания, а время технического обслуживания выражается в процентах к основному времени, организационного обслуживания – в процентах к оперативному, то вначале необходимо определить время выполнения оперативной и основной работы в течение смены:
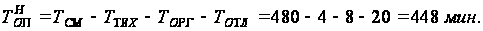
Рассчитаем удельный вес основной работы в составе оперативной:
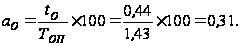
Время выполнения основной работы в течение смены составит:
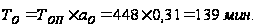
Тогда затраты времени на выполнение технического и организационного обслуживания в процентах от основного и оперативного времени соответственно составят:
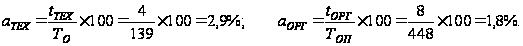
Затраты времени на отдых и личные надобности в процентах от оперативного времени:
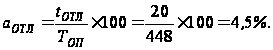
Норма штучного времени
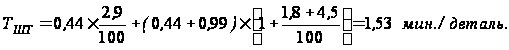
Норма выработки на смену:
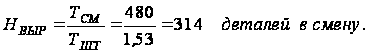
Следует отметить, что в серийном и мелкосерийном производствах время технического обслуживания из времени обслуживания не выделяется и расчет нормы штучного времени производится по формуле:
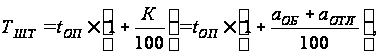
где К – время на обслуживание рабочего места, отдых