Организация и нормирование труда
профилактическую ремонтную – обслуживание и своевременный ремонт основного и вспомогательного оборудования;
энергетическую – обеспечение рабочего места всеми видами энергии – электричеством, водой, сжатым воздухом, паром и т.д.;
ремонтно-строительную – ремонт производственных помещений;
хозяйственно-бытовую – уборка производственных помещений, санитарно-гигиеническое и бытовое обслуживание.
Второй принцип определяет необходимость внедрения планового процесса обслуживания. В данном случае планирование регламента обслуживания строго увязывается с планом основного производственного процесса и полностью подчиняется производственному ритму на рабочем месте.
Из этого вытекает третий принцип – комплексность – согласование и увязка регламента по каждой функции с целью обеспечения полного обслуживания в комплексе.
Четвертый принцип предусматривает обеспечение предупредительности процесса обслуживания. Конкретное выражение требований этого принципа заключается, во-первых, в своевременности обслуживания, обеспечивающего бесперебойную работу производства; во-вторых, в своевременном предупреждении возможности перебоев в производственном процессе; в третьих, в предварительном комплектовании материалов, заготовок, инструментов, приспособлений, технической документации перед подачей на рабочее место.
Пятый принцип – оперативность – определяет необходимость своевременного устранения выявленных недостатков, неисправностей, отказов.
Критерием совершенства обслуживания рабочего места является высокое качество и надежность обслуживания при наименьших затратах материальных и трудовых ресурсов, времени на организацию обслуживания.
Системы организации обслуживания рабочих мест.
Существуют децентрализованная, централизованная и смешанная системы организации обслуживания рабочих мест.
При децентрализованной системе функции обслуживания выполняются либо основными рабочими, либо вспомогательными, занятыми в тех подразделениях, которые они обслуживают.
Преимущество этой системы для отдельных подразделений заключается в автономности: все вспомогательные работы выполняются силами подразделения. Недостаток децентрализованной системы состоит в низкой эффективности использования вспомогательного персонала, так как практически невозможно иметь набор всех необходимых специалистов разной квалификации: это значительно удорожает выполнение вспомогательных работ. Поэтому приходится ограничивать число таких специалистов. С другой стороны, квалификация ограниченной численности рабочих в редких случаях соответствует квалификации работ, так как каждый вид работ требует определенной квалификации. В одном случае будет перерасход средств из-за использования высококвалифицированного работника на выполнении простых работ, в другом случае высока вероятность брака при выполнении сложных работ рабочим низкой квалификации.
При децентрализованной системе обслуживания невозможно обеспечить стабильную занятость всех вспомогательных работников. Существуют ситуации, когда потребность в обслуживании временно отсутствует; а иногда необходимо выполнение большого объема определенных работ, что ведет к перерасходу средств из-за отвлечения основных рабочих на сверхурочные работы.
Отмеченные недостатки устраняются при централизации вспомогательных работ.
Централизованное обслуживание заключается в сосредоточении всех функций обслуживания в одном специализированном подразделении в рамках цеха, производства или предприятия. Это создает условия для централизованного планирования всех видов обслуживания и их органической увязки с планированием производства. Эффективность такой системы заключается в создании специализированных участков по выполнению разных работ на специализированном оборудовании. Экономические и организационные преимущества такого обслуживания по сравнению с децентрализованным заключаются в возможности рационального использования квалификации рабочих, внутрипроизводственного планирования вспомогательных работ, повышении качества обслуживания, его надежности, своевременности и экономичности. Недостатком этой системы является необходимость обеспечения высокого уровня организации труда и производства для выполнения плана обслуживания.
Смешанная (комбинированная) система основана на выполнении части функций обслуживания из единого центра (то есть, централизовано) и части функций – децентрализовано. Эта система получила наибольшее распространение; в ней сохраняются достоинства и недостатки рассмотренных выше систем. Эффективность такой системы зависит от доли централизовано выполняемых работ: чем выше их удельный вес, тем выше эффективность обслуживания.
Формы обслуживания рабочих мест.
Различают дежурную, планово-предупредительную и стандартную формы обслуживания рабочих мест.
При дежурном обслуживании рабочие места обслуживаются по вызовам или сменно-суточным заданиям. Эта форма отличается малой экономичностью, возможностью возникновения простоев рабочих и оборудования и относительной простотой организации. Такая форма обслуживания преобладает в единичном и мелкосерийном производствах.
Планово-предупредительное обслуживание предусматривает выполнение всех соответствующих работ по календарным планам-графикам, разработанным с учетом оперативно-производственного плана. При этой форме выполнение функций обслуживания связано с построением процесса обеспечения рабочего места и включает планирование и активно-предупредительное обслуживание. При таком обслуживании существует уверенность в том, что необходимые материалы поступят на рабочее место в срок, а осмотр и ремонт машин и станков будут проведены в заранее определенное время. Эта форма отличается ритмичностью работы вспомогательных служб, минимальной возможностью простоев и большим объемом подготовительных работ при её внедрении. Такая форма обслуживания получила распространение в крупносерийном и серийном производстве.
Стандартное обслуживание предусматривает выполнение работ в строго регламентированном порядке: по стандартным расписаниям и стандарт-планам. Такая форма со всеми ее компонентами (видами, нормами, регламентами и персонификацией) включается в стандарт предприятия – обязательный для исполнения документ. По такой форме обслуживания выполняются, например, стандартный ремонт оборудования, смена и заточка инструмента через строго определенные промежутки времени.
Стандартная форма обслуживания применяется в поточно-массовом производстве, ей присущи высокая экономичность и полная ликвидация возможностей простоев, однако требуется четкая организация и ритмичная работа основного производства.
Рассмотрим примеры расчета эффективности совершенствования организации системы обслуживания рабочих мест.
I. По данным
фотографии
рабочего времени
затраты времени
на заточку
режущего инструмента
у станочников
составили
 минуты в смену
на каждого,
оперативное
время станочника
по результатам
фотографии
рабочего дня
ТОПС = 379 мин.
за смену. В цехе
работают N
= 120 станочников,
месячная выработка
каждого из них
Выр = 28000 рублей,
доля заработной
платы dЗП
= 30% от стоимости
продукции,
доля условно-постоянных
расходов dУПР=
32% от стоимости
продукции.
Рассчитать,
сколько необходимо
ввести в штат
цеха вспомогательных
рабочих по
заточке инструмента
(их оперативное
время ТОПВ
= 396 минут) и какой
от этого будет
экономический
эффект, если
среднемесячная
заработная
плата этих
рабочих с учетом
всех видов
доплат и премий
составляет
ZВ = 3500
рублей. Месячный
фонд рабочего
времени ФРВ
= 176 рабочих часов.
Процент отчислений
в фонды социальной
защиты
 = 35,6%.
РЕШЕНИЕ
1. При введении в штат цеха вспомогательных рабочих по заточке инструмента оперативное время основного рабочего увеличится:
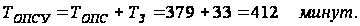
2. Возможный рост производительности труда станочников за счет устранения затрат времени на заточку инструмента составит (процентов):
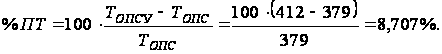
3. Снижение трудоемкости составит (процентов):
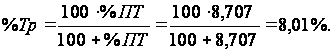
4. Экономия заработной платы станочников за счет роста производительности труда, руб./месяц:
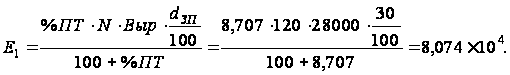
5. Экономия отчислений в фонды социальной защиты за счет роста производительности труда станочников, руб./месяц:
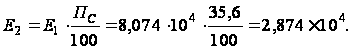
6. Экономия вследствие увеличения объема производства и снижения доли условно–постоянных расходов, руб./месяц:
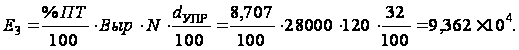
7. Время, затрачиваемое станочниками на выполнение вспомогательных работ (заточку резцов) в течение смены, минут:
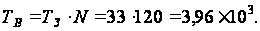
8. Явочная численность вспомогательных рабочих, человек:
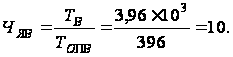
9. Затраты на заработную плату вспомогательных рабочих и связанные с ней отчисления, рублей в месяц:
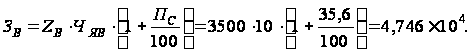
10. Экономическая эффективность от разделения труда составит (руб.):
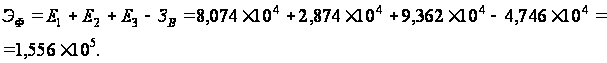
II. Имеется
возможность
улучшить организацию
труда и обслуживание
рабочих мест,
что приведет
к экономии
численности
рабочих: за
счет снижения
брака продукции
 человек, уменьшения
потерь рабочего
времени
 ,
совершенствования
технологии
 ,
сокращения
аппарата управления
 человек. Всего
в цехе работает
1000 человек. Определить
рост производительности
труда за счет
каждого мероприятия
и в целом по
цеху.
РЕШЕНИЕ
1. Рост производительности труда за счет снижения брака:
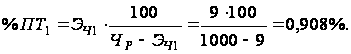
2. Рост производительности труда за счет уменьшения потерь рабочего времени:
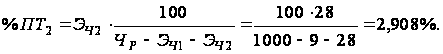
3. Рост производительности труда за счет совершенствования технологии, процентов:
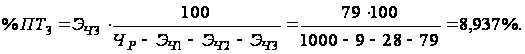
4. Рост производительности труда за счет сокращение аппарата управления:
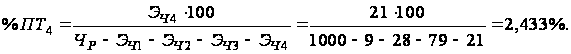
5. В целом по цеху рост производительности труда (процентов) составит:
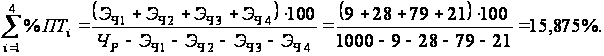
Термины и понятия
| Система обслуживания | Стандартное обслуживание |
|
Функции обслуживания Виды обслуживания |
Децентрализованная система обслуживания |
| Планово-предупредительное обслуживание | Централизованная система обслуживания |
| Дежурное обслуживание | Комбинированная система обслуживания |
Вопросы для повторения и обсуждения
Применяется ли стандартное обслуживание в мелкосерийном производстве? Почему?
Какие особенности характеризуют стандартное обслуживание?
В чем сущность планово-предупредительного обслуживания?
В чем сущность принципа предупредительности процесса обслуживания?
8. Расчет показателей многостаночного обслуживания
Одной из
прогрессивных
форм организации
труда является
многостаночное
обслуживание.
Многостаночным
называется
такой вид
обслуживания,
при котором
один человек
работает одновременно
на нескольких
станках, выполняя
ручные приемы
на каждом из
них в период
автоматической
работы всех
остальных
станков. Одним
из основных
условий организации
многостаночного
обслуживания
является большая
продолжительность
свободного
машинного
времени (ТмС)
работы оборудования
(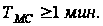 ).
В основе
многостаночного
обслуживания
лежит использование
свободного
машинного
времени работы
одних машин
для выполнения
ручных и машинно-ручных
работ на других
обслуживаемых
машинах и для
переходов от
одной машины
к другой. При
этом время
свободное
машинное время
ТмС, в течение
которого станок
работает без
участия рабочего,
должно быть
значительно
больше времени
занятости
рабочего
обслуживанием
с учетом переходов
от машины к
машине (ТЗ):

В заводской практике применяют различные варианты многостаночного обслуживания. В зависимости от степени технологической однородности или взаимной связи операций осуществляется многостаночное обслуживание станков-дублеров, выполняющих одинаковые операции над одной деталью; станков, занятых последовательными операциями по обработке одной и той же детали; однотипных или разнотипных станков, загруженных различными деталеоперациями.
Массовое производство, характеризующееся постоянно повторяющимися операциями, применением специального, автоматизированного и автоматического оборудования, открывает наибольшие возможности для организации многостаночного обслуживания, поскольку программные задания столь велики, что появляется возможность и целесообразность организации обработки (сборки, сварки) детали (узла) на однопредметных поточных линиях.
При организации многостаночного обслуживания очень важен правильный подбор деталей и операций по их обработке. Критерием рациональной организации многостаночного обслуживания можно считать такой подбор операций, при котором обеспечивается полная загрузка оборудования и полная занятость рабочего-многостаночника.
Производительность станков, включенных в рабочее место многостаночника в условиях поточной обработки, должна согласовываться с тактом поточной линии. Время такта работы поточной линии (время запуска-выпуска изделия в обработку):
 (8.1)
где
 – действительный
годовой, квартальный
или месячный
фонд времени
работы линии,
мин;
 – соответствующая
фонду времени
программа
выпуска изделий,
шт.
Циклом многостаночного обслуживания (ТЦ) называется период времени, в течение которого на обслуживаемых станках полностью повторяются все элементы оперативной работы (установка и снятие деталей, подвод режущего инструмента, измерения деталей и т.д.).
Простейшим вариантом многостаночной работы является такая организация многостаночного обслуживания, при которой время занятости многостаночника кратно свободному машинному времени. График циклов для такого варианта (рис.7) отражает работу многостаночника на полностью синхронизированной поточной линии при кратности свободного машинного времени на одном станке времени занятости многостаночника на каждом станке.
Для такого варианта количество станков, обслуживаемых одним многостаночником, определяется формулой:
 (8.2)
где
 – свободное
машинное время,
мин;
 – время
занятости
рабочего на
одном станке,
мин.
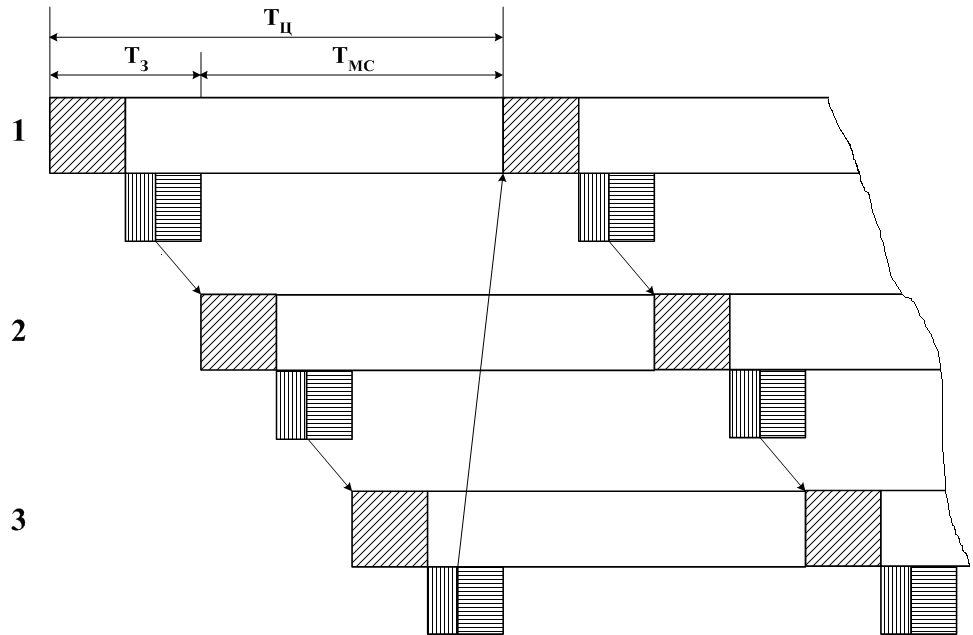 Рис.
7. График циклов
многостаночника
на синхронизированной
поточной линии
 – вспомогательное
время на установку,
снятие детали
и управление
станком;
 – активное
наблюдение
за работой
станка;
– время
на подход к
станку;
 – машинное
время.
В данном случае имеет место полное использование рабочего времени многостаночника и времени работы станков. Из графика следует, что в таком случае
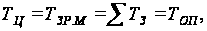 (8.3)
где
 – оперативное
время при работе
на одном станке,
мин,
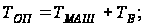
 – машинное
время;
 – вспомогательное
время;
 – время занятости
рабочего на
многостаночном
рабочем месте,
минут (определяется
как суммарное
время занятости
 по всем станкам,
входящим в
многостаночный
комплект).
Производственная программа на поточных линиях, как правило, требует выполнения разных по технологическому содержанию и не полностью синхронизированных операций. В таких случаях при возможности в первую очередь выделяют операции (синхронизируют работу станков) с кратной продолжительностью свободного машинного времени. График циклов многостаночника для такого варианта представлен на рис. 8.
При проектировании многостаночного обслуживания несинхронизированных станков могут возникнуть следующие два варианта.
Вариант 1. Работа на несинхронизированных станках при условии:
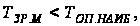
где
 – наибольшее
оперативное
время при работе
на одном станке,
мин;
Вариант 2. Работа на несинхронизированных станках при условии:
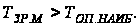
На рис. 9 приведен
график работы
многостаночника
на поточной
линии при различном
времени обработки
деталей (табл.
8.1) на станках
при условии,
что время занятости
рабочего на
многостаночном
рабочем месте
меньше наибольшего
оперативного
времени одного
станка (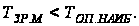 ).
Таблица 8.1
Составляющие времени цикла многостаночного обслуживания при
соотношении
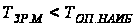
| Номер станка | ТМС + ТЗ | ТМС | ТЗ | ТСВ | ТП |
| 1 | 40 | 30 | 10 | 8 | 0 |
| 2 | 35 | 22 | 13 | 0 | 5 |
| 3 | 37 | 28 | 9 | 0 | 3 |
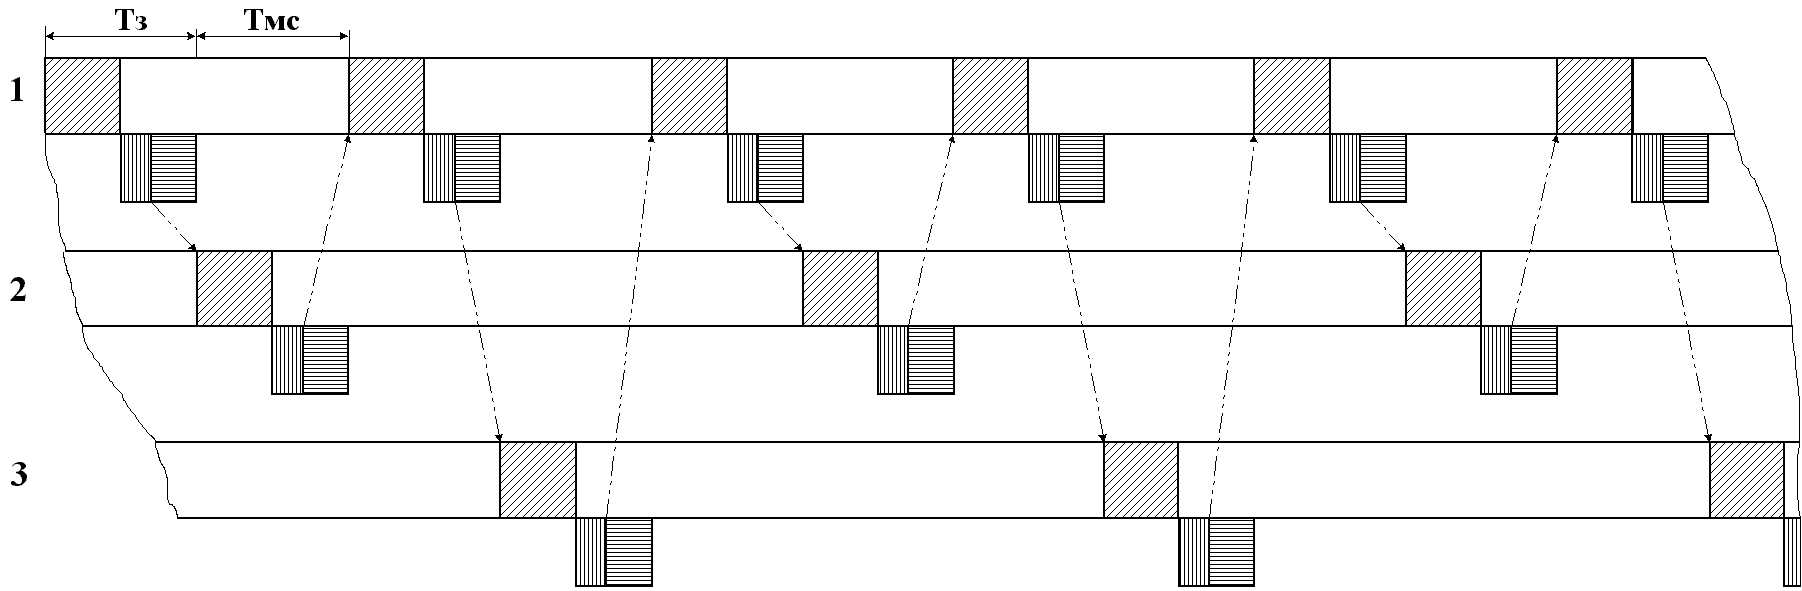
Рис. 8. График циклов многостаночного обслуживания с кратной продолжительностью свободного машинного времени (ТМС 2 = ТМС 3 = 3ТМС 1).
– вспомогательное
время на установку,
снятие детали
и управление
станком;
– активное
наблюдение
за работой
станка;
– время
на подход к
станку;
– машинное
время.
В данном
случае время
цикла равно
наибольшему
оперативному
времени, то
есть
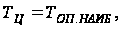 и внутри цикла
могут иметь
место как перерывы
в работе станков,
так и свободное
время рабочего.
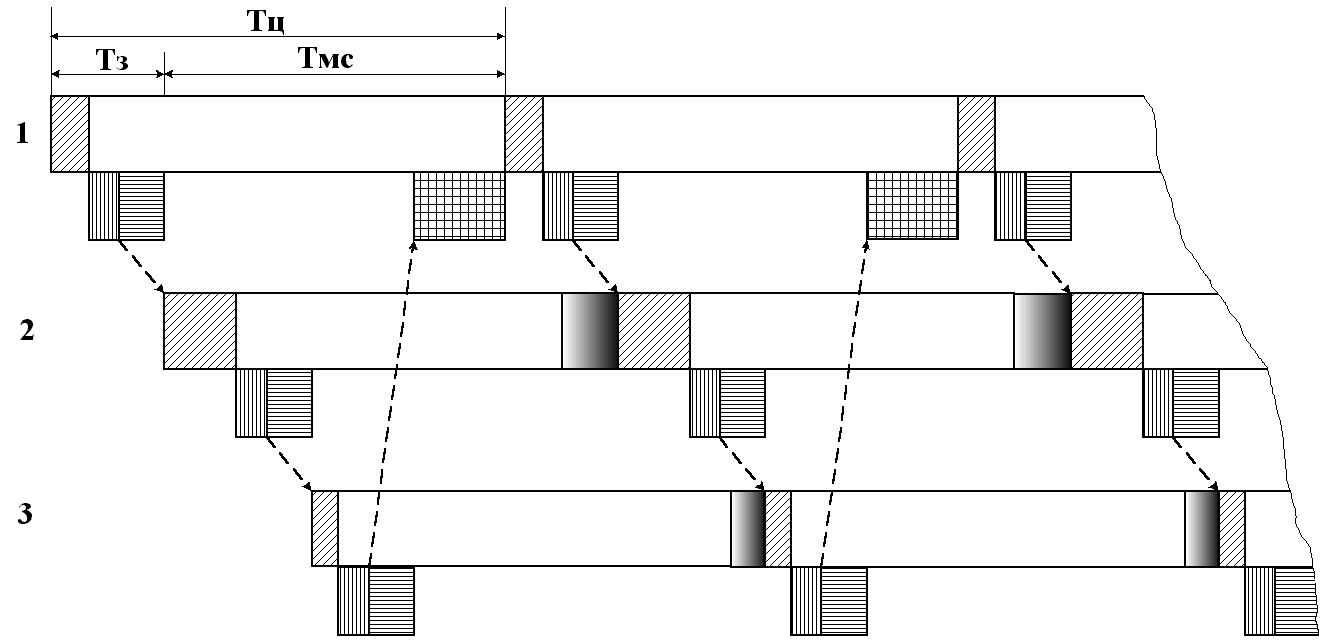
Рис. 9. График
циклов многостаночного
обслуживания
при не синхронизированной
работе станков
().
– вспомогательное
время на установку,
снятие детали
и управление
станком;
– активное
наблюдение
за работой
станка;
– время
на подход к
станку;
– машинное
время;
 – перерыв
в работе станка
(ТП);
– свободное
время рабочего.
На рис. 10 приведен
график работы
многостаночника
на поточной
линии при различном
времени обработки
деталей (табл.
8.2) на станках
при условии,
что время занятости
рабочего на
многостаночном
рабочем месте
больше наибольшего
оперативного
времени одного
станка (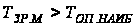 ).
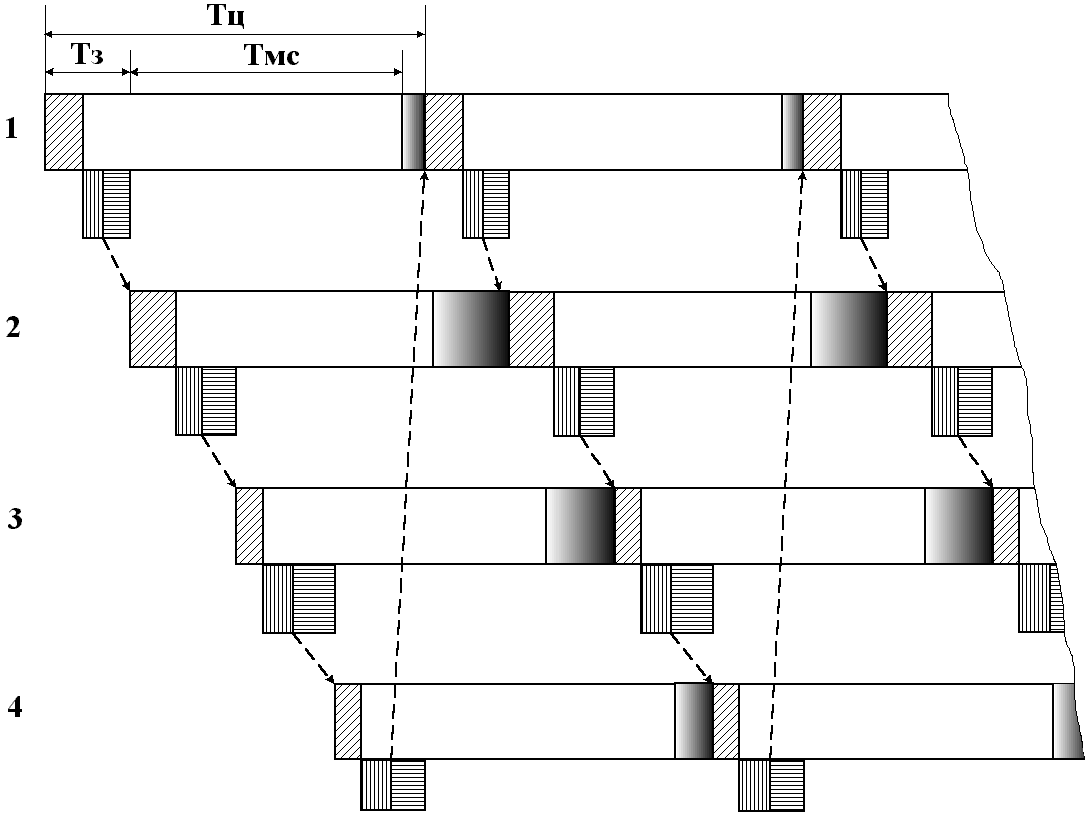
Рис. 10. График
циклов многостаночного
обслуживания
при не синхронизированной
работе станков
().
– вспомогательное
время на установку,
снятие детали
и управление
станком;
– активное
наблюдение
за работой
станка;
– время
на подход к
станку;
– машинное
время;
– перерыв
в работе станка.
В данном случае время цикла равно сумме времени занятости рабочего на всех обслуживаемых станках и внутри цикла имеются перерывы станков. Работать по этой схеме можно при плановой недогрузке поточной линии.
Таблица 8.2
Составляющие времени цикла многостаночного обслуживания при
соотношении
| Номер станка | ТМС + ТЗ | ТМС | ТЗ | ТП |
| 1 | 47 | 36 | 11 | 3 |
| 2 | 40 | 26 | 14 | 10 |
| 3 | 41 | 28 | 13 | 9 |
| 4 | 45 | 33 | 12 | 5 |
В состав времени занятости внутри цикла включается как неперекрываемое, так и перекрываемое ручное и машинно–ручное время, в том числе:
время на установку и снятие деталей;
время на управление станками;
время на смену инструментов, если смена производится после обработки каждой детали или нескольких одновременно обрабатываемых деталей;
время на пробные и контрольные измерения деталей;
основное машинно-ручное время;
время активного наблюдения за обработкой;
время на подходы к станку и на транспортировку деталей в пределах рабочего места;
основное время кратковременных операций, если оно меньше вспомогательного времени на следующем станке, включая время переходов.
Нормирование труда и расчет количества станков, обслуживаемых одним рабочим на поточной линии, производится в следующем порядке.
1.
Определяется
основное
(технологическое)
время по всем
операциям
технологического
процесса ( ,
мин.) с разделением
его на машинное
и машинно-ручное.
2.
Находится
вспомогательное
время по всем
операциям
технологического
процесса (,
мин.) с разделением
его на неперекрываемое
и перекрываемое.
При определении основного и вспомогательного времени рекомендуется пользоваться Общемашиностроительными нормативами на режимы резания и времени для технического нормирования работ на различных станках. Эти нормативные материалы составлены для различных типов производств.
3. Составляется планировка поточной линии.
4. Рассчитывается время активного наблюдения за работой станка по всем операциям технологического процесса.
В массовом производстве время активного наблюдения принимается равным машинному времени от момента пуска станка до начала резания. В первом приближении с достаточной точностью можно принимать его равным 5% от основного времени для всех станков, кроме многошпиндельных автоматов, для которых это время может доходить до 17%.
5. Определяется время на подходы от одного станка к другому. Это время устанавливается с учетом норматива 0,015 мин. на 1 метр пути в зависимости от планировок рабочих мест и выбранного маршрута.
6. Рассчитывается
оперативное
время ()
в минутах по
всем операциям
технологического
процесса:
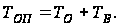
7. Рассчитывается свободное машинное время (ТМС, мин.) и время занятости (ТЗ, мин.) по всем операциям техпроцесса. Состав времени занятости ТЗ описан выше.
8. Предварительно поточная линия разбивается на многостаночные рабочие места, строятся графики многостаночной работы. Разрабатываются и осуществляются мероприятия (табл. 8.3) по организационно-технологической синхронизации процесса обработки.
9. Определяется время цикла многостаночного обслуживания (ТЦ, мин.).
Из представленного выше материала следует, что длительность цикла многостаночного обслуживания зависит от принятого варианта обслуживания.
Таблица 8.3
Комплекс организационно–технологических мероприятий по организации многостаночного обслуживания и синхронизации процесса обработки
| Автоматизация вспомогательных операций подачи, управления станком, контроля | Механизация вспомогательных операций, применение подъемно-транспортных средств, облегчающих труд, рациональная организация рабочего места | Рационализация обслуживания рабочего места, освобождение станочника от операций обслуживания, заблаговременная подготовка очередной смены | Обеспечение условий устойчивости работы, закрепление деталей и операций за станками, создание условий для ритмичной работы |
|
Установка магазинной подачи и загрузочных приспособлений (питающих и загрузочных устройств). Установка упоров, остановов и блокирующих устройств. Введение автоматических контрольных измерительных приборов. Автоматизация возвратного хода станка |
Внедрение быстродействующих зажимных устройств, пневматических патронов. Улучшение конструкции управления станков. Внедрение дополнительных резцедержателей и поворотных столов. Введение подручных рабочих, а также применение специальной тары и подъемно–установочных механизмов. Оснащение станков средствами автоматического останова и сигнализацией. Рациональная планировка оборудования. |
Перепланировка оборудования с учетом маршрута многостаночника. Централизация подачи эмульсии и смазки. Комплексное обеспечение инструментом и выдача запасного комплекта рабочим. Внедрение унифицированных наладок и безналадочной работы на станках. Принудительная смена и переточка инструмента. Упорядочение уборки стружки. Введение подготовительных смен. |
Пересмотр технологического процесса загрузки станков с учетом их совмещенного обслуживания. Установление нормативных заделов и графиков работы. |
При работе
многостаночника
на синхронизированной
поточной линии
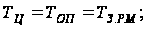 при несинхронизированных
станках и условии
время цикла
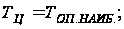 при
время цикла
 .
10. Находится
время занятости
рабочего на
многостаночном
рабочем месте
в течение цикла
многостаночного
обслуживания:
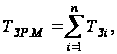
где п – количество станков в многостаночном комплекте, то есть время занятости многостаночника в течение цикла многостаночного обслуживания равно сумме времени занятости многостаночника на всех станках многостаночного рабочего места за время цикла ТЦ.
Далее, как отношение приведенной занятости рабочего на многостаночном рабочем месте ко времени цикла, определяется коэффициент занятости многостаночника:
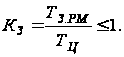
При
этом коэффициент
занятости
 не должен превышать
величины, приведенной
в табл. 8.4 [18].
Таблица 8.4
Значения коэффициента занятости в зависимости от веса обрабатываемой детали и расстояния ее перемещения