Организация и нормирование труда
При пользовании таблицей предварительно необходимо для каждого многостаночного рабочего места определить величины веса и расстояния перемещения деталей в течение смены. В табл. 8.5 приведен пример расчета среднего веса и расстояния перемещения деталей в течение смены на многостаночном рабочем месте поточной линии.
Так как в процессе обработки вес детали меняется, то на первых операциях принимается вес, близкий к черновому, а на последних – близкий к чистовому.
Если рабочий перемещает деталь вместе с оправкой, то вес оправки прибавляется к весу детали. Если на оправке несколько деталей, то прибавляется вес оправки, деленный на количество деталей.
Таблица 8.5
Расчет среднего веса и расстояния перемещения деталей в течение смены на многостаночном рабочем месте
| Рабочее место | Номер операции | Вес, кг | Количество деталей на оправке | Вес детали с оправкой, кг | Расстояние перемещения одной детали, м. | Сменная программа выпуска деталей, шт. | Средневзвешенный вес детали, кг. | Расстояние перемещения деталей в течение смены, км. | ||
| детали | оправки | |||||||||
| Соответствующим весом | суммарное | |||||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
| 1 | 1 | 10,9 | 4 | 1 | 14,9 | 6,7 | 9,7 | 232 | 13,66 | 2,25 |
| 2 | 10,9 | – | – | 10,9 | 3,0 | |||||
Средневзвешенный вес детали определяется по расстоянию (табл. 8.5, графа 10):
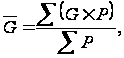
где G – вес детали с оправкой, кг (табл. 8.5, графа 6);
Р – расстояние перемещения одной детали в соответствии с перемещенным весом, м. (табл. 8.5, графа 7);
 – суммарное
расстояние
перемещения
одной детали,
м (табл. 8.5, графа
8).
При подсчете расстояния перемещения деталей в течение смены (табл. 8.5, графа 11) суммарное расстояние перемещения одной детали (табл. 8.5, графа 8) перемножается на сменную программу (табл. 8.5, графа 9) и делится на 1000. Для использования табл. 8.4 необходимы данные графы 10 и графы 11 табл. 8.5.
11. Уточняется время цикла ТЦ с учетом значения коэффициента занятости КЗ.
12. Определяется количество деталей, обрабатываемых на многостаночном рабочем месте за время цикла ТЦ.
Следует помнить, что на поточных линиях с регламентированным тактом соблюдается условие: за время такта с каждой операции процесса должна сойти обработанная деталь. Ритмичность и пропорциональность в работе линии не нарушается, если на какой-либо операции занято два станка, каждый из которых обрабатывает одну деталь за два такта, либо на операции занят один станок, обрабатывающий сразу две детали за два такта.
13. Определяется время цикла в расчете на одну обработанную деталь (данные п. 11 делятся на данные п.12).
14.
Определяется
штучное время
( )
обработки
детали для
условий многостаночного
обслуживания:
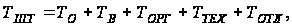
где
 - основное время
при многостаночном
обслуживании,
мин;
 – вспомогательное
время при
многостаночном
обслуживании,
мин;
 – время
организационного
обслуживания
станков при
многостаночном
обслуживании,
мин;
 – время на
техническое
обслуживание
станков при
многостаночном
обслуживании,
мин;
 – время на
отдых и личные
надобности,
мин.
Сумма основного времени и вспомогательного времени составляет оперативное время. Для условий многостаночной работы за оперативное время принимается время цикла многостаночного обслуживания в расчете на одну обработанную деталь (данные п.13).
Время организационного обслуживания многостаночного рабочего места (минут) рассчитывается по формуле:
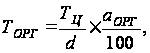
где
 – время цикла
многостаночного
обслуживания
(или приведенное
время цикла)
в расчете на
одну обработанную
деталь (данные
п.13);
 – время
организационного
обслуживания
рабочего места
в процентах
от оперативного
времени.
Время организационного
обслуживания
рабочего места
обычно определяется
в зависимости
от типа обслуживаемых
станков, от их
количества
и принимается
в пределах
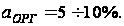
Время технического обслуживания многостаночного рабочего места рассчитывается по формуле:
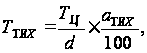
где
 – время технического
обслуживания
рабочего места
в процентах
от оперативного
времени.
Время технического
обслуживания
рабочего места
определяется
также в зависимости
от типа обслуживаемых
станков, их
количества.
При проектировании
многостаночного
обслуживания
его величина
принимается
в пределах
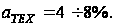
Время на отдых и личные надобности рассчитывается по формуле:
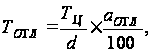
где
 – время на отдых
и личные надобности
в процентах
от оперативного
времени (табл.
8.6) [18].
Таблица 8.6
Время на отдых и личные надобности в зависимости от способа установки детали, ее веса, коэффициента занятости и оперативного времени
| Способ установки детали | Вес детали, кг |
Коэффициент занятости многостаночника3 |
Оперативное время операции, мин | |||
| 3 | 5 | 10 | свыше 10 | |||
| время на отдых и личные надобности в процентах от оперативного времени | ||||||
| Ручной | 1 | 0,2 | 7 | 6 | 5 | 5 |
| 0,4 | 7 | 6 | 6 | 5 | ||
| 0,8 | 7 | 6 | 6 | 6 | ||
| 1,0 | 8 | 7 | 7 | 6 | ||
| 5 | 0,2 | 7 | 6 | 6 | 5 | |
| 0,4 | 7 | 6 | 6 | 6 | ||
| 0,8 | 7 | 6 | 6 | 6 | ||
| 1,0 | 8 | 7 | 7 | 7 | ||
| 10 | 0,2 | 7 | 6 | 6 | 5 | |
| 0,4 | 7 | 6 | 6 | 6 | ||
| 0,8 | 8 | 6 | 6 | 6 | ||
| 1,0 | 9 | 7 | 7 | 7 | ||
| 20 | 0,2 | – | 7 | 7 | 6 | |
| 0,4 | – | 8 | 8 | 7 | ||
| 0,8 | – | 8 | 8 | 7 | ||
| 1,0 | – | 9 | 9 | 8 | ||
| Подъемником | Свыше 20 | – | – | 5 | – | – |
Если многостаночное обслуживание входит в состав поточной линии, то должно быть выдержано соотношение:

где
–
штучное время
при многостаночном
обслуживании,
мин.;
 – такт
линии, мин.
Норма выработки деталей в смену по каждому станку многостаночного комплекта (шт.):
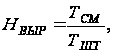
где
 – продолжительность
рабочей смены,
минут;
– норма
штучного времени
для условий
многостаночной
работы, мин./деталь.
Для установления расценки за деталь необходимо часовую тарифную ставку рабочего-многостаночника распределить пропорционально нормам выработки деталей в час с каждого станка многостаночного комплекта:
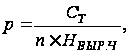
где р – расценка за деталь;
 – часовая
тарифная ставка
рабочего-сдельщика;
п – количество станков многостаночного комплекта;
 – норма выработки
деталей в час
по одному станку
многостаночного
комплекта.
Для обоснования нормы обслуживания с учетом вероятностного характера времени занятости рабочего и правильного выбора метода обслуживания при проектировании многостаночного обслуживания применяют теорию массового обслуживания.
Пусть один
рабочий обслуживает
i станков;
каждый станок
– источник
заявок; остановка
станка – подача
заявки на
обслуживание;
интенсивность
потока заявок,
порождаемых
каждым источником
 ;
интенсивность
потока обслуживаний:
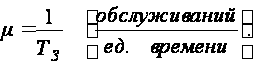 (8.5)
Заявка, пришедшая от станка (источника) в момент, когда рабочий (канал) занят, становится в очередь и ждет обслуживания. При этом станок может подать следующую заявку только в том случае, если поданная им предыдущая заявка уже обслужена.
Поскольку по окончании обслуживания станки не покидают систему, а остаются в ней и через некоторое время вновь подают заявку, то имеем замкнутую одноканальную систему массового обслуживания (СМО), содержащую конечное число станков (источников заявок), каждый из которых может находиться в одном из двух состояний: активном или пассивном.
Активное состояние источника — это такое состояние, при котором уже обслужена поданная им последняя заявка. Пассивное состояние характеризуется тем, что поданная источником последняя заявка еще не обслужена, т. е. либо стоит в очереди, либо находится под обслуживанием.
Параметры и показатели многостаночного обслуживания при индивидуальной работе рабочего – многостаночника приведены в табл. 8.7 и 8.8.
Таблица 8.7.
Параметры многостаночного обслуживания как замкнутой одноканальной СМО [13]
| № | Параметры | Обозначения, значения |
| 1 | Число каналов обслуживания (рабочих) | n = 1 |
| 2 | Число обслуживаемых рабочим станков (источников заявок) |
|
| 3 | Интенсивность простейшего потока заявок, порождаемого каждым станком (источником) (заявок в мин.) |
|
| 4 | Интенсивность простейшего потока обслуживаний Поб (обслуживаний в мин.) |
|


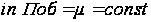
Таблица 8.8
Показатели многостаночного обслуживания как замкнутой одноканальной СМО [13]
| № п/п | Показатели | Обозначения, формулы |
|
1 |
2 |
3 |
| 1 | Трафик (показатель нагрузки) системы, порождаемой каждым станком (источником заявок) |
|
| 2 | Вероятность простоя рабочего (канала обслуживания) |
|
| 3 | Вероятность того, что рабочий занят (коэффициент занятости рабочего) |
|
| 4 | Абсолютная пропускная способность СМО |
|
| 5 | Относительная пропускная способность | Q = 1 |
| 6 | Среднее число станков в системе (то есть среднее число источников, находящихся в пассивном состоянии) |
|
| 7 | Средняя интенсивность входящего потока станков (заявок) |
|
| 8 | Среднее число станков, находящихся под обслуживанием |
|
| 9 | Среднее число станков, находящихся в очереди |
|
| 10 | Среднее время обслуживания одного станка |
|
| 11 | Среднее время пребывания станка в обслуживании |
|
| 12 | Среднее время ожидания заявки в очереди |
|
| 13 | Коэффициент готовности — вероятность того, что произвольный источник (станок) находится в активном состоянии |
|
| 14 | Производительность каждого станка (источника) при совершении им полезной работы в активном состоянии, изделий в мин. | l = const |
| 15 | Средняя производительность группы обслуживаемых рабочим станков |
|
| 16 | Средняя потеря производительности за счёт группы станков, находящихся в пассивном состоянии | Pt =l∙NS |

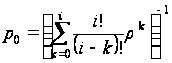

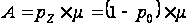
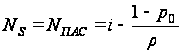
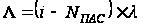

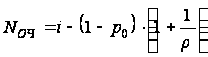


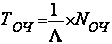
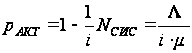
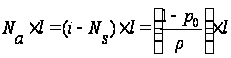
Приведенные в табл.8.8 показатели дают возможность оценки эффективности проведения мероприятий по сокращению времени занятости рабочего обслуживанием многостаночного комплекта.
Пусть требуется оценить целесообразность проведения комплекса организационно–технологических мероприятий по совершенствованию многостаночного обслуживания и синхронизации процесса обработки в соответствии с данными, приведенными в табл. 8.9.
Таблица 8.9
Исходные данные для расчета эффективности комплекса организационно–технологических мероприятий по совершенствованию многостаночного обслуживания и синхронизации процесса обработки
| Наименование показателя | Значение |
|
1 |
2 |
| Машинно-свободное время станка, минут | TМС = 25 |
| Время занятости рабочего обслуживанием одного станка при существующей организации многостаночного обслуживания, минут | Тз1 = 5 |
| Время занятости рабочего обслуживанием одного станка после совершенствования организации многостаночного обслуживания и синхронизации процесса обработки, минут |
Тз2 = 4 |
| Значение коэффициента допустимой занятости рабочего с учетом типа и вида производства |
КДЗ = 0,85 |
| Отчисления в фонды социальной защиты, процентов | γ = 35,6 |
| Производительность станка за 1 мин. машинно-свободного времени, единиц продукции | ŀ = 10 |
| Стоимость единицы продукции, руб. | с = 1 |
| Прибыль по базисному уровню, % от стоимости | р = 15 |
| Затраты на проведение мероприятий, отнесенные к одному станку, руб. | Н = 150000 |
| Продолжительность внедрения мероприятий, суток | N = 30 |
| Продолжительность смены, часов | ТСМ = 8 |
| Коэффициент сменности | КСМ = 2 |
| Рост заработной платы после проведения мероприятий, % | %Zp = 5 |
| Удельный вес заработной платы в структуре себестоимости, % | d = 0,2 |
| Доля условно-постоянных затрат в структуре себестоимости, % | L = 30 |
| Доля оперативного времени во времени смены, % | δ = 85 |
Необходимо сопоставить показатели обслуживания до и после проведения комплекса организационно–технологических мероприятий по совершенствованию многостаночного обслуживания и синхронизации процесса обработки; рассчитать экономию средств за счет повышения производительности труда и снижения трудоемкости производства продукции; определить время, через которое внедрение мероприятий начнет приносить прибыль.
РЕШЕНИЕ
Определим параметры многостаночного обслуживания до и после проведения комплекса организационно–технологических мероприятий в соответствии с методикой.
Интенсивность простейших потоков заявок, порождаемых каждым станком (источником заявок) до и после проведения комплекса организационно–технических мероприятий (заявок в час):
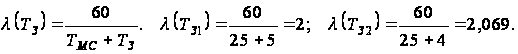
Соответственно интенсивность простейшего потока обслуживаний (обслуживаний за один час оперативного времени) составит:
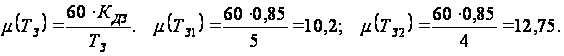
Показатель нагрузки (трафик) системы до и после внедрения комплекса мероприятий соответственно равен (эрлангов):
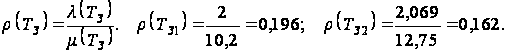
Количество станков, обслуживаемых рабочим, определится из равенства интенсивностей потоков заявок и обслуживаний:
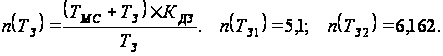 (8.6)
Коэффициент
допустимой
занятости
 устанавливают
в следующих
пределах [22]:
а) для однородных
систематически
выполняемых
работ на автоматическом
оборудовании
(ткацкое и прядильное
производство,
станочные
поточные линии)
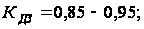
б) неоднородные технологические операции при изменяющейся номенклатуре изготавливаемых деталей или другой продукции, выполняемые на: автоматическом оборудовании – 0,8 – 0,9; полуавтоматическом оборудовании – 0,75 – 0,85; универсальном неавтоматическом оборудовании – 0,7 – 0,8.
При неблагоприятных
условиях труда
значение
 ограничивается
следующими
пределами: для
третьей категории
тяжести труда
– 0,8; четвертой
категории –
0,75; пятой – 0,7.
Следовательно, при существующей организации многостаночного обслуживания рабочий может обслужить пять станков; после проведения комплекса организационно–технологических мероприятий – 6 станков, поскольку при дальнейшем увеличении нормы обслуживания будут «запланированы» простои оборудования из-за ожидания обслуживания.
Вычисление предельных вероятностей состояний системы удобно проводить в таблице (табл. 8.10) в соответствии с методикой, представленной в работе Л.Г. Лабскер и Л.О. Бабешко [13].
Сначала производим
вычисления
во втором столбце
по формуле (i
- k)!, или для
нашего случая
(5 - k)!, k
= 0, 1, 2, ... , 5 (k —
возможное число
требующих
обслуживания
станков). Напоминаем,
что 0! = 1; факториал
числа k
равен произведению
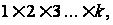 например, 6! = 720.
Таблица 8.10
Предельные вероятности состояний СМО при существующей организации многостаночного обслуживания
| Значения ki случайной величины NПАС (число требующих обслуживания станков) | (i-k)! |
|
|
|
pk | k∙pk |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
| 0 | 120 | 1 | 1 | 1 | 0,292929 | 0 |
| 1 | 24 | 5 | 0,19608 | 0,980392 | 0,287185 | 0,287185 |
| 2 | 6 | 20 | 0,03845 | 0,768935 | 0,225243 | 0,450486 |
| 3 | 2 | 60 | 0,00754 | 0,452314 | 0,132496 | 0,397488 |
| 4 | 1 | 120 | 0,00148 | 0,177378 | 0,051959 | 0,207837 |
| 5 | 1 | 120 | 0,00029 | 0,034780 | 0,010188 | 0,05094 |
|
|
3,413800 | 1 | 1,393936 | |||
|
|
0,292928 |


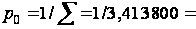 =1/3,413800=
0,292928
Вычисляются
значения в
столбцах 3, 4 и
5. Затем определяется
сумма всех
элементов
столбца (5):
 =
3,4138003. Вероятность
простоя рабочего
или того, что
рабочий свободен,
р0 = 1/=
1/3,4138003 = 0,2929287 (см. формулу
в строке 2 табл.
8.8).
Предельные
вероятности
системы pk,
столбец (6), вычисляются
умножением
элементов
столбца (5) на
вероятность
p0. Сумма
элементов
столбца (6) в
соответствии
с нормировочным
условием должна
быть равна 1 +
 ,
где
— ошибка округления,
которая в данном
случае оказалась
равной нулю.
Значения элементов столбца (7) получаются умножением элементов столбца (1) на соответствующие элементы столбца (6).
Сумма элементов столбца (7) равна среднему числу NПАС требующих обслуживания станков (см. формулу в строке 6 табл. 8.8): NПАС = 1,393936.
Коэффициент занятости рабочего (вероятность того, что рабочий занят обслуживанием станков), равен (см. формулу в строке 3 табл. 8.8)
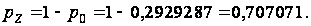
Значение среднего числа станков в пассивном состоянии NПАС (находящихся в обслуживании и в очереди на обслуживание) мы получили ранее, используя вычисленные предельные вероятности состояний системы. Однако значение NПАС можно получить и по более удобной для вычисления формуле, использующей из вероятностей состояний только р0:
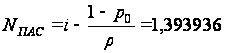 (станков).
Возможное
различие в
значениях
величины
 ,
полученных
здесь и ранее,
связано с ошибками
округлений.
Среднее число станков в очереди на обслуживание (ожидающих обслуживания) определяем по формуле:
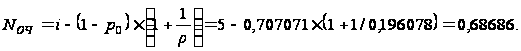
Среднее число обслуживаемых станков можно получить по формуле
NОБ = NПАС – NОЧ = 1 – р0 = 1 – 0,2929287 = 0,707071.
Средняя интенсивность входящего потока станков
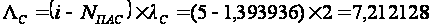 .
Среднее время пребывания станка в обслуживании, минут:
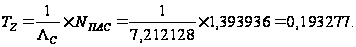
Среднее время ожидания станка в очереди, минут:
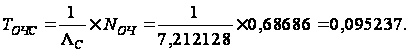
Средняя производительность группы обслуживаемых рабочим станков определится из формулы, приведенной в строке 13 табл. 8.8:
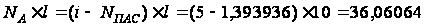
изделий за
одну минуту,
или
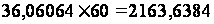 изделия за 1
час.
Средняя потеря производительности за счёт группы станков, находящихся в пассивном состоянии определится из формулы, приведенной в строке 14 табл. 8.8:
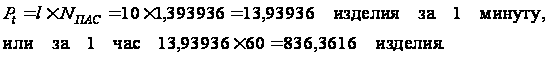
Расчеты значений показателей после внедрения комплекса организационно–технических мероприятий производим, как для существующей организации многостаночного обслуживания. Для удобства сопоставления и проведения анализа сведем рассчитанные показатели эффективности в табл. 8.11.
Таблица 8.11
Показатели эффективности многостаночного обслуживания при существующей организации и после внедрения комплекса организационно–технических мероприятий
| Показатели | Значения показателей | |
| при существующей организации многостаночного обслуживания | после внедрения комплекса организационно–технических мероприятий | |
| Коэффициент занятости рабочего | 0,707071 | 0,7237665 |
| Вероятность простоя рабочего | 0,2929287 | 0,2762335 |
| Среднее число требующих обслуживания станков | 1,393936 | 1,539789 |
| Среднее время ожидания станком обслуживания |
|
|
| Среднее время пребывания станка в обслуживании |
|
|
| Средняя производительность группы обслуживаемых рабочим станков (производительность труда рабочего) |
|
|
| Средняя потеря производительности за счет группы станков, находящихся в пассивном состоянии |
|
923,8734 |
| Средняя производительность одного станка | 432,72768 | 446,0167 |
| Средняя потеря производительности одного станка | 167,27232 | 153,9833 |


Для определения последних двух показателей разделим значения средней производительности и средней потери производительности групп станков соответственно на числа станков в обслуживаемой рабочим группе.
Проведем анализ полученных показателей многостаночного обслуживания.
После внедрения комплекса организационно–технических мероприятий коэффициент занятости рабочего увеличится:
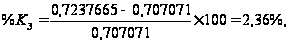
следовательно, занятость рабочего несколько возрастет.
Вероятность простоя рабочего уменьшится:
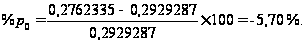
Увеличение среднего числа требующих обслуживания станков составит:
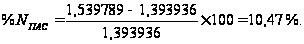
Среднее время ожидания станком обслуживания уменьшится:
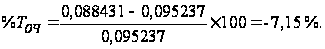
Среднее время пребывания станка в обслуживании уменьшится:
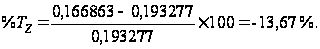
Часовая производительность труда рабочего (средняя производительность группы обслуживаемых рабочим станков) возрастет:
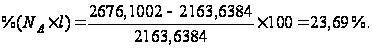
Средняя потеря производительности группы обслуживаемых рабочим станков возрастет:
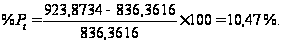
Часовая производительность одного станка увеличится:
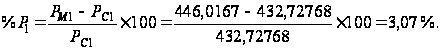
Средняя потеря производительности одного станка уменьшится:
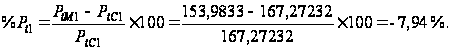
Полученные результаты дают возможность провести сравнительный расчет показателей эффективности многостаночного обслуживания при существующей организации, и после проведения комплекса организационно–технических мероприятий.
Объемы производства в единицу