Анализ методов сокращения пригара на стальном литье
Таблица 4
Глубина проникновения металла в форму и величина неровностей в мм
(давление 2, 5 кГ/см2)[9]
|
Марка стали |
Смеси | |||
|
Хромомагнезитовая с жидким стеклом |
Хромомагнезитовая с сульфитной бардой |
Песчано-глинистая с жидким стеклом |
Песчано-маршалитовая |
|
|
20Х13НЛ....… 20ГСЛ......….. 30Л......……... |
0, 16 0, 14 0, 12 |
0, 57 0, 32 0, 17 |
0, 82 0, 36 0, 22 |
0, 28 0, 12 0, 12 |
Общая закономерность заключается в том, что чем более высоколегированна сталь (в данных опытах хромом и никелем), тем больше величина механического пригара при всех испытанных составах смесей.
Наилучшие результаты были получены при хромомагнезитовых смесях с жидким стеклом..
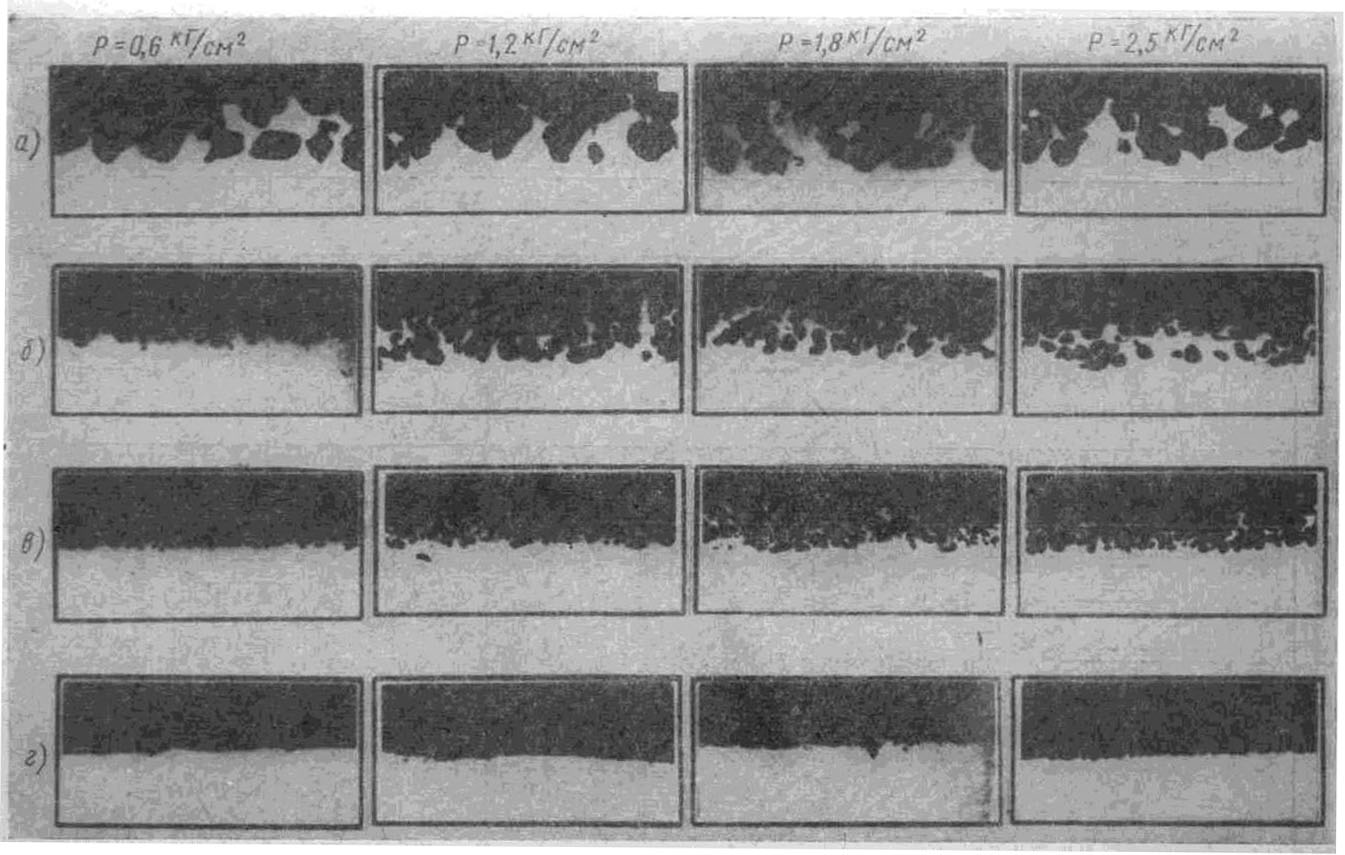
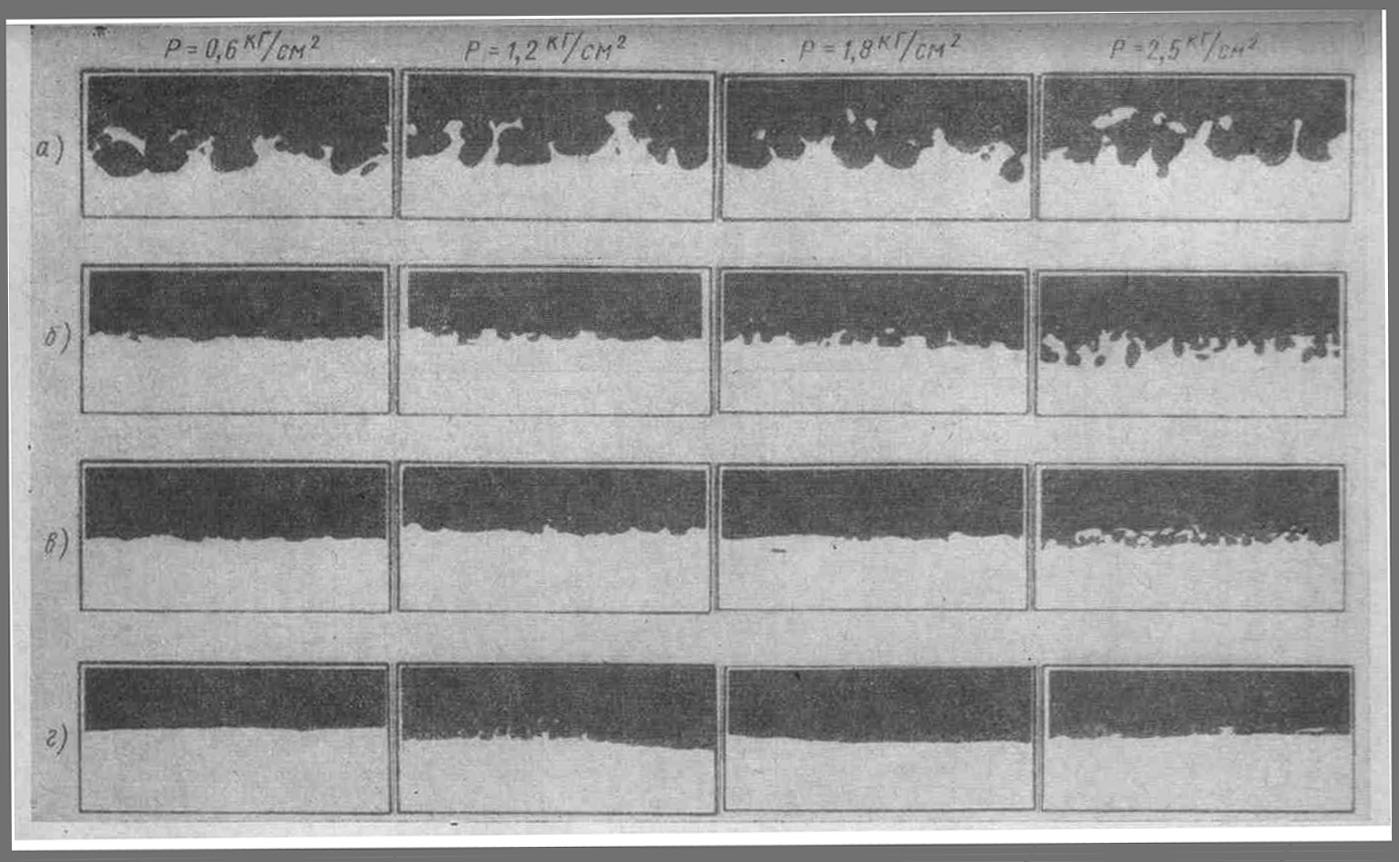
В многочисленных работах П. П. Берга, А. А. Рыжикова, А. Д. Попова, Р. И. Кузина и других была отмечена и изучена зависимость образования механического пригара от гранулометрического строения смесей. П. А. Борсук [9] экспериментально показал зависимость величины критического давления металла от гранулометрического строения смесей при разных сталях (рис. 2, 3).
Рис. 2. Влияние давления стали 20Х13НЛ на величину механического пригара при размерах зерен в смеси, мм:
а-0,61-0,85; б-0,22-0,30; в - 0,106- 0,150;
г - 0,053.
Рис. 3. Влияние давления стали 30Л на величину механического пригара при размерах зерен в смеси, мм:
а-0,61-0,85; б-0,22-0,30; в - 0,106-0,150;
г - меньше 0,053.
2.3. Влияние вязкости металла на глубину
проникновения пригарного слоя
Согласно выведенной формуле глубина проникновения пригарного слоя в форму обратно пропорциональна корню квадратному из вязкости. Достоверных непосредственных опытов в подтверждение этого положения проведено не было. Косвенно влияние вязкости видно из табл.5[2], связывающей увеличение жидкотекучести с увеличением глубины проникновения в форму пригарного слоя.
Таблица 5
Влияние жидкотекучести на глубину проникновения пригарного слоя [2]
Температура заливки 1320° С. Давление металла 1,0 кГ/см2
-
Количество фосфора в % Жидкотекучесть по длине спирали в мм Глубина проникновения в мм 0,2
1,0
2,0
630
800
920
0,8
1,2
1,8
Влияние температуры на пригар
Повышение температуры приводит к увеличению глубины проникновения пригарного слоя в форму из-за уменьшения вязкости и увеличения продолжительности пребывания при повышенной температуре. На основании выведенной формулы можно ожидать, что повышение температуры будет способствовать увеличению глубины проникновения пригарного слоя в форму.
В подтверждение этих положений приводится табл.6, из которой видно, что при нарастании температуры уменьшается «критический диаметр» зерна, характеризующийся величиной газопроницаемости.
Таблица 6
Влияние температуры заливки на глубину проникновения пригарного слоя [2]
-
Характеристика
Опытные данные при газопроницаемости
Температура заливки в °С 602 383 188 94 75 Глубина проникновения окислов в мм
1640
1629
1600
0,40 0,06 0,06 0,35 0,08 0,05 0,25 0,06 0,08 0,17 0,18 0,07 0,15 0,13 0,12
Глубина
проникновения
пригарного
слоя при увеличении
продолжительности
выдержки
увеличивается
по-разному
также и в зависимости
от атмосферы
окружающей
среды, как это
видно из табл.7,
закономерность
изменения
глубины проникновения
(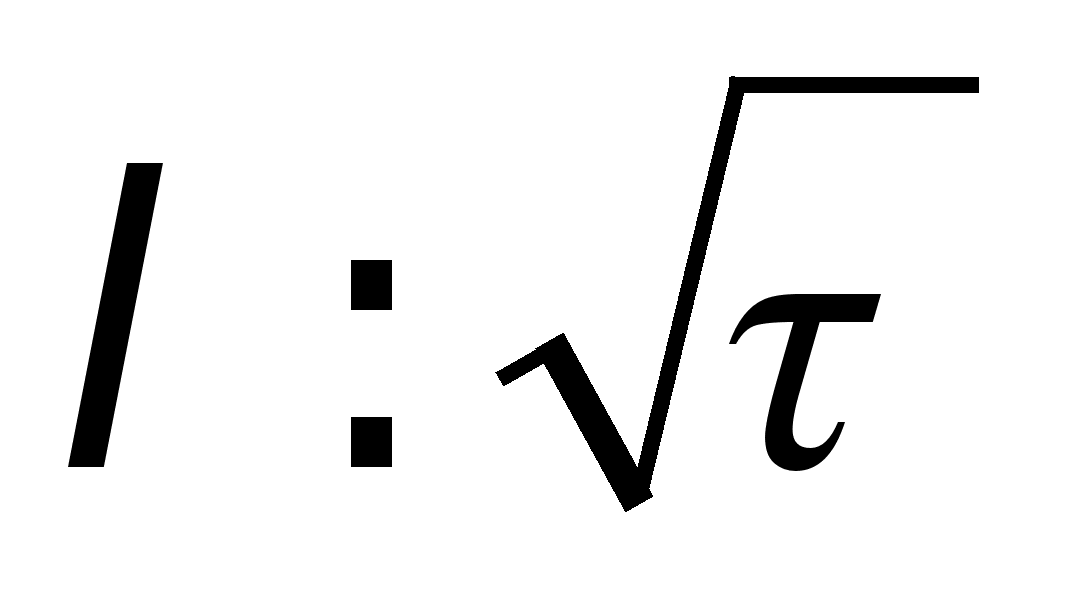 )
сохраняется,
но значительное
уменьшение
глубины проникновения
наблюдается
только при
создании сильно
восстановительной
атмосферы. В
нейтральной
среде глубина
проникновения
отличается
незначительно
по сравнению
с условиями
нагрева в атмосфере
воздуха.
Этот опыт подтверждает наличие окислов на поверхности металла, и замена окислительной атмосферы на нейтральную не может значительно изменить глубины проникновения окислов в форму. Только создание резко восстановительной атмосферы может уменьшить количество окислов на поверхности металла, а следовательно, и изменить глубину их проникновения в форму.
Таблица 7
Влияние продолжительности выдержки на глубину проникновения пригарного слоя в форму [2]
-
Газ
Продолжительность выдержки в мин
0 15 30 60 Глубина проникновения окислов в мм Кислород ......
Воздух ........
Аргон ........
Водород ........
0
0
0
0
1,8
1,15
1,1
0,0
2,5
1,9
1,8
0,0
3,2
2,6
2,0
0,0
Приведенные коэффициенты были получены при выдержке образцов при температуре 1300 С. При понижении температуры глубина контактной зоны уменьшается, как это видно из приведенных данных.
-
Температура в °С
Глубина контактной зоны в мм
800
1000
1200
1400
0,1
0,5
1,0
2,25
Влияние химического состава металла на пригар
С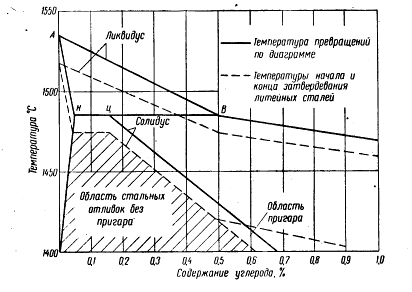 остав
металла может
оказывать
влияние на
пригар в нескольких
направлениях:
на вязкость
и температуру
солидуса
[2].
Особое внимание следует обратить на сделанный вывод о резком снижении пригара в случае, когда температура на поверхности форма - отливка получается ниже температуры солидуса к моменту окончания заполнения формы жидким металлом.
Е
Рис.4. Схема связи между содержанием углерода в стали и областью появления отливок с пригаром.
сли принять, что температура на поверхности форма - отливка составляет 0,9 от температуры заливки, то для уменьшения пригара желательно заливать при температуре около 1/0,9 = 1,1 температуры солидуса. По это требование становится тем более затруднительным, чем больше разница между температурами солидуса и ликвидуса.
На рис.4 приведена диаграмма изменения температур начала и конца затвердевания стальной части железоуглеродистых сплавов. Из диаграммы видно, что опасность увеличения пригара увеличивается при повышении содержания С в стали свыше 0,5%.
2.6. Влияние восстановительных добавок на пригар
Создание восстановительной атмосферы в форме не всегда способствует уменьшению пригара[2,4,6,9]. Можно полагать, что в отдельных случаях восстановительная атмосфера может облегчить протекание процессов науглероживания поверхности малоуглеродистой отливки, что повлечет за собой снижение температуры ее плавления и облегчение проникновения в форму пригарного слоя.
Подтверждение возможности увеличения пригара при введении в смесь науглероживающей добавки можно усмотреть из опытов, приведенных в табл. 8: снижение критической температуры при заливке стали, обнаруживается при введении в смесь масла.
Можно полагать, что именно процессом науглероживания могут быть объяснены неудачи борьбы с пригаром стальных малоуглеродистых отливок при введении в смесь науглероживающих добавок, хотя они и создают восстановительную атмосферу.
Также частично снижением температуры плавления пригарного слоя может быть объяснено увеличение пригара при введении в смесь пирита, выделяющегося при нагреве серы.
Таблица 8
Влияние добавок на критическую температуру пригара стали
Средний состав стали: 0,3% углерода; 0,6% марганца; 0,3% кремния; 0,03% фосфора
и 0,03% серы
-
Добавка
Критическая температура в С
Натриевый бентонит
Крахмалистые добавки
Масло
Окалина
Портланд – свинец
1620 – 1640
1640 – 1660
1540 – 1560
1620 – 1640
1600 – 1620
2.7. Влияние окислительных добавок на пригар
В процессе заливки металл неизбежно окисляется. Однако в первый момент, благодаря недостаточной его окисленности, капиллярные силы препятствуют проникновению металла в поры формы. Вместе с тем за счет свободного кислорода, находящегося в порах, происходит дополнительное его окисление. Это вызывает увеличение смачиваемости и снижение критического давления, что способствует проникновению металла в поры формы. Одновременно при заливке увеличивается металлостатический напор.
Жидкий металл с повышенным содержанием кислорода в поверхностных слоях проникает в поры формы под действием сил капиллярного и металлостатического давлений. Проникший в поры формы твердый металл подвергается дальнейшему окислению, которое может протекать двояко.
В первом случае прожилки окисляются не полностью. Образующиеся окислы железа (FeO) растворяются в силикате, который прочно связывает металлические прожилки и зерна песка. Из-за малого содержания окислов железа силикат при затвердевании образует преимущественно стекловидную фазу. Указанный конгломерат прочно удерживается на поверхности отливки, а формовочная смесь отделяется по слою самой смеси: на поверхности отливки остается пригарная корка.
Во втором случае достигается полное окисление проникших прожилок металла, вследствие введения в формовочную смесь окислительных добавок [6].
Образующиеся окислы железа частично растворяются в силикате, а частично накапливаются на границе металла и пригарной корки. Благодаря повышенному содержанию окислов железа, силикат при затвердевании образует преимущественно кристаллическую фазу. При температуре ниже 560°С происходит распад фаялита в силикате на магнетит и железо, протекающий с увеличением объема—7, 15%. Кроме того, на поверхности раздела в слое окислов (преимущественно вюститном), в межзерновом пространстве, по микротрещинам и поверхности пор образуется магнетит. Указанные превращения дают начало микротрещинам в контактном слое. Этому способствует наличие в железистом силикате разнородных структур с преобладающим количеством кристаллических фаз. Благодаря усадочным процессам, возникшие микротрещины раскрываются и пригарная корка легко отделяется—либо самопроизвольно, либо под действием небольших дополнительных усилий. В этом случае наблюдается чистая поверхность, которая воспринимается как металлическая. Только в отдельных местах обнаруживаются остатки силикатов, отторженные частички кварцевых зерен пли отдельные песчинки.
Как уже было сказано, можно ожидать облегчения отделения поверхности отливки от поверхности формы при увеличении толщины пригарного слоя. При обдувании пригоревшей корки окислительным пламенем газовой горелки происходит не только увеличение толщины пригоревшего слоя, но и переход закиси железа FeO в окись Fе2O3, не вступающую в реакцию с кремнеземом. В результате ослабляются создавшиеся кристаллические связи, что вызывает отслаивание пригоревшей корки.
2.8. Смачиваемость
Образование механического пригара предотвращается если Ркап увеличивается, если уменьшается радиус пор, величина которых тем меньше, чем тоньше структура наполнителя. Ркап уменьшается при уменьшении величины поверхностного натяжения металла и снижении краевого угла смачивания. При стальном литье увеличение температуры стали приводит к увеличению поверхностного натяжения. Поверхностное натяжение стали существенно снижается при увеличении содержания в ней углерода, фосфора, серы, кислорода, азота. Поэтому увеличение содержания этих компонентов в стали может приводить к увеличению механического пригара.
Величина краевого угла смачивания зависит от ряда факторов: типа сплава, степени его окисленности, продолжительности контакта жидкой и твердой фаз, размера зерен формовочных смесей и др.
Из результатов экспериментальных исследований, проведенных И. В. Валисовским [4,2,13], отметим установленную зависимость степени смачивания от химического состава поверхностных слоев жидкого металла и формы. Чем больше химический потенциал реакций, протекающих на поверхности раздела металл-форма, тем меньше краевой угол смачивания.
Поэтому увеличение степени окисленности стали резко уменьшает краевой угол смачивания при изготовлении форм из кварцевого песка (рис.5) и значительно в меньшей мере при изготовлении форм из хромомагнезита или хромистого железняка (рис.5)[2].
Влияние размера зерен песка на условия смачивания зависит от контакта металла с поверхностью зерен и с газом, находящимся в порах смеси. Установлено, что при отрицательном смачивании (cos θ<0 ) независимо от газовой среды увеличение размера зерен приводит к значительному увеличению смачивания. При положительном смачивании (cos θ> 0) изменение размера зерен не влечет за собой изменения краевого угла смачивания.
Повышение температуры металла в пределах до 100°С над ликвидусом не изменяет величины краевого угла смачивания.
Эти и другие примеры свидетельствуют о том, что создание в форме нейтральной и восстановительной среды является благоприятным в ряде случаев стальных отливок, если поверхностные покрытия формы не науглероживают поверхности стальных отливок.
И. В. Валисовский, И. Б. Куманин и А. М. Лясс [9,4] изучали влияние различных крепителей на значение краевого угла смачивания формовочной смеси армко-железом. Опыты показали, что в условиях слабо окислительной атмосферы, т. е. в условиях близких к реальным, крепители ведут себя по-разному (табл.9). В смесях с крепителями органического происхождения, например с льняным маслом, образуется малый краевой угол смачивания (50°). Это объясняется науглероживанием металла, приводящим к возрастанию его жидкотекучести. При использовании смеси кварцевого песка с 6% жидкого стекла получается высокое значение краевого угла (106°), что объясняется малой пористостью этой смеси. Последнее является одной из причин, препятствующих проникновению металла в поры формовочной смеси.
На смачиваемость формовочных материалов расплавленным металлом и связанное с этим механическое проникновение металла в стенки формы оказывает влияние и характер газовой атмосферы в литейной форме. В условиях окислительной атмосферы, создаваемой углекислым газом, наименьший угол смачивания (52°) наблюдается на кислом материале (кварцевый песок), наибольший (90°)-на основном материале (магнезит) (табл.9).
В слабо окислительной атмосфере все формовочные смеси на кварцевой основе смачивались металлом, а основные формовочные материалы не смачивались (табл.9), причем по сравнению с окислительной атмосферой значения краевых углов возросли.
В нейтральной и восстановительной атмосферах отсутствует взаимодействие между жидким железом и формовочным материалом. Поэтому краевой угол армко-железа на формовочных смесях резко возрастает, и смачивание становится отрицательным. Данные но смачиваемости различных формовочных материалов в нейтральной атмосфере приведены в табл.9.
При переходе от слабо окислительной атмосферы к нейтральной несколько возрастает смачиваемость хромистого железняка армко-железом. Это объясняется восстановлением окиси железа, входящей в состав хромистого железняка, железом с образованием закиси железа. Образующаяся закись железа растворяется в жидком металле, и сродство жидкого металла с хромистым железняком увеличивается. Образование и растворение закиси железа в жидком металле при применении хромистого железняка подтверждается фактом повышенного содержания кислорода в металле после проведения опыта.
Так, при применении кварцевого песка армко-железо после проведения опыта содержало 0, 0128% кислорода, при применении хромистого железняка содержание кислорода в металле возрастало почти в 4 раза (0, 042%). Процесс растворения закиси железа в металле, хотя и в несколько более слабой степени, протекает и при смачивании армко-железом хромомагнезита.
Из данных работы И. В. Валиссовского и др.[13,4] вытекает, что для уменьшения смачиваемости формы жидким металлом и предотвращения механического проникновения металла в поры песчаной формовочной смеси следует создавать в литейной форме условия, исключающие окисление жидкого металла. Практически это может быть достигнуто введением в формовочную смесь углеродистых противопригарных добавок (каменноугольной пыли, мазута, сланцевой смолы, древесных опилок и т. д.).
Таблица9
Смачиваемость формовочных материалов металлом
-
Смесь
Состав,
Смачиваемость в момент расплавления
В слабо окислительной атмосфере
в нейтральной атмосфере В окислительной атмосфере θ град. θ град θ град Кварцевый песок
Сульфитная барда
98
2
68 119 - Кварцевый песок 100 83 111 52 Маршалит 100 90 105 90 Хромистый железняк
100 93 81 - Хромомагнезит
100 101 102 63 Кварцевый песок
Жидкое стекло
94
6
106 118 - Кварцевый песок
Льняное масло
98
2
50 131 - Магнезит 100 107 113 90
При применении формовочных смесей на основе хромомагнезита, хромистого железняка и магнезита отпадает необходимость создания восстановительной атмосферы в форме, так как в этом случае краевой угол смачивания в условиях окислительной атмосферы практически не меняется.
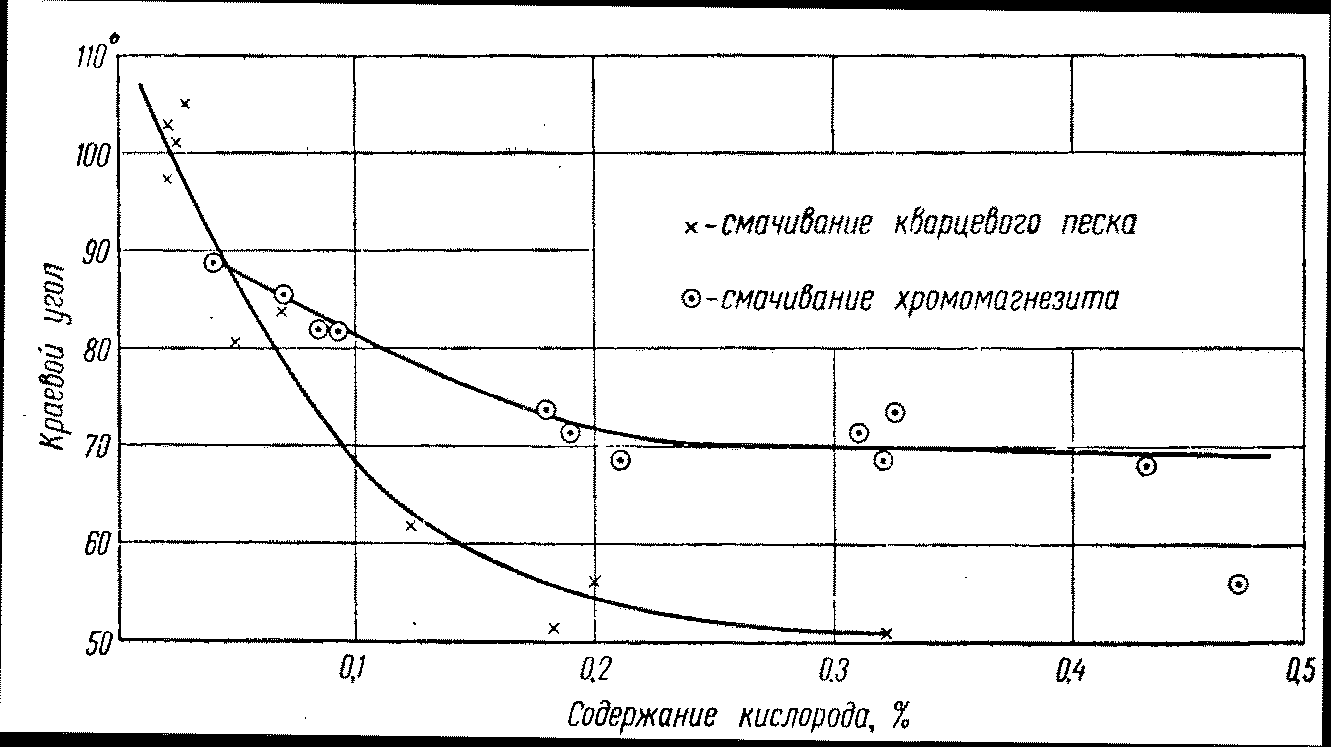
Рис.5 Влияние содержания кислорода в железе на краевой угол.
Таким образом, применять хромомагнезит и хромистый железняк особенно эффективно при наличии в форме окислительной среды.
В случае нейтральной или восстановительной среды вполне удовлетворительные результаты дает использование кварцевых песков.
2.9. Влияние состава формовочной смеси
Возможность формирования легкоотделимого пригара за счет изменения состава сплава и температуры заливки весьма ограничено.
Управлять процессами образования химического пригара можно лишь изменяя состав формовочной смеси[4]. Необходимо учитывать, что первоначальные формовочные материалы выбирают из условий предотвращения образования металлизированного пригара.
В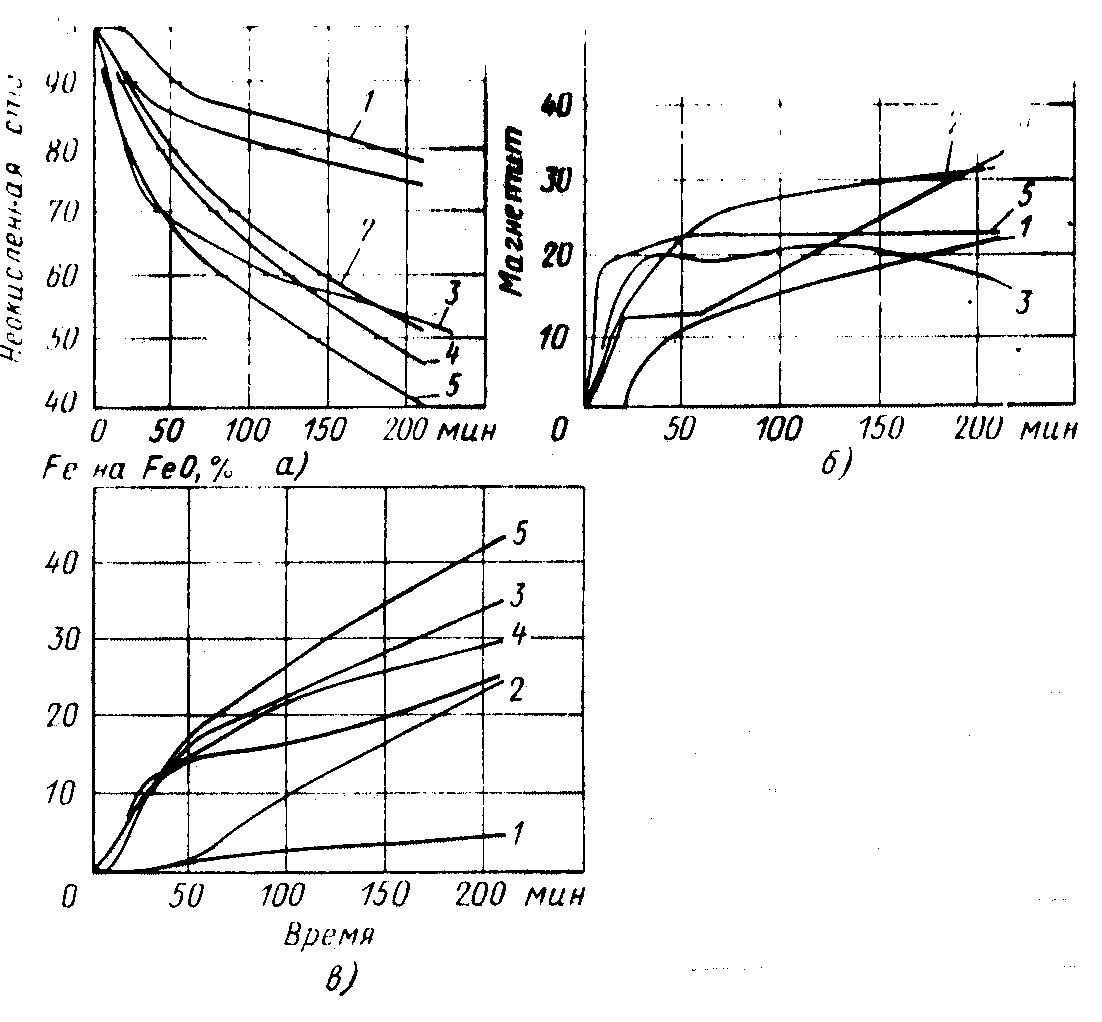 лияние
литейной формы
и ее материалов
проявляется
в той степени,
в какой они
способствуют
образованию
и сохранению
окисной пленки
требуемой
структуры на
границе раздела
металл- форма.
П
Рис.6 Кинетика окисления (а), образования магнетита (б) и вюстита (в) в процессе контакта стали 30Л при 1000˚С с формовочными материалами:
1- кварцем; 2- корундом; 3- цирконом; 4- хромомагнезитом; 5- хромитом
ри контакте жидкого железа с хромомагнезитом и, особенно с хромистым железняком насыщенность железа O2 резко возрастает.На рис.6 приведены данные термомагнитного анализа, характеризующие взаимодействие некоторых формовочных материалов без связующих со сталью ЗОЛ при 1000 °С, из которых следует, что характер взаимодействия зависит как от природы материалов, так и от продолжительности выдержки[4,10]. В наибольшей степени сталь окисляется при контакте с хромитовыми и хромомагнезитовыми песками: через 3, 5 ч содержание неокисленного железа в образцах снижалось соответственно до 40 и 46%. Меньше сталь окисляется при контакте с кварцевым песком, при этом образуется и минимальное количество парамагнитных соединений, в том числе и вюстита. В остальных образцах количество вюститной фазы довольно большое; максимальное содержание вюстита наблюдается в продуктах взаимодействия углеродистой стали с хромитом.
В литейной форме продукты окисления отливки или взаимодействия окислов металла с формовочными материалами не остаются в зоне реакции, а под действием капиллярных сил проникают в толщу формы, определяя тем самым толщину химического пригара.
При температуре 1500 в жидком состоянии находится закись железа (температура плавления 1371°С), а образование окиси железа (1457С) маловероятно. В случае контакта стали ЗОЛ с хромитом и хромомагнезитом на границе раздела образуется большее количество окислов и толщина химического пригара максимальна.
Рентгеноструктурный анализ пригара, образовавшегося при использовании смеси на основе хромистого железняка, показал наличие Fe3O4 и следов фаялита Fe2SiO4. Зерна хромистого железняка окружены аморфным стеклом неременного состава; встречаются незначительные участки с мелкими кристаллами фаялита. Однако количество железистого стекла в этом случае меньше, чем в пригаре при использовании кварцевой смеси. Очевидно, железистые стекла образовались лишь в результате взаимодействия силиката натрия (которого в смеси мало) и окислов железа, основная же часть окислов либо существует в виде самостоятельной фазы, либо, взаимодействуя с огнеупорным наполнителем, входит в состав различных шпинелей, образующих хромит. Аналогичная картина наблюдается и при использовании хромомагнезитовой смеси. При взаимодействии расплава углеродистой стали с цирконовыми и корундовыми смесями образуется пригар, состоящий из зерен наполнителя и железистого стекла, на фоне которого изредка встречаются небольшие участки с мелкими зернами фаялита.
Таким образом, химический пригар, появившийся в процессе взаимодействия углеродистой стали со смесями на основе различных наполнителей, состоит из зерен песка, сцементированных железистым стеклом: каких-либо соединений, кроме фаялит;), и заметном количестве в нем обнаружено не было, хотя термодинамически образование их возможно, например, герцинита (FeAlaOl). Во всех случаях слой пригара отделен от металла окалиной, прочность которой и определяет силы связи пригара с отливкой. Влияние наполнителя смеси сказывается лини, в той степени, в какой он может затормозить или ускорить окисление отливки с поверхности и способствовать образованию окисного слоя определенной структуры.
На рис.7 показана
кинетика
взаимодействия
стали ОХ12НДЛ
с различными
формовочными
материалами
при 1000°.
Окисление
хромистой стали
в контакте
с формовочными
материалами
происходит
довольно интенсивно.
По мере
увеличения
продолжительности
контакта с
рутилом и кварцем
непрерывно
увеличивается
содержание
магнетита и
окалине 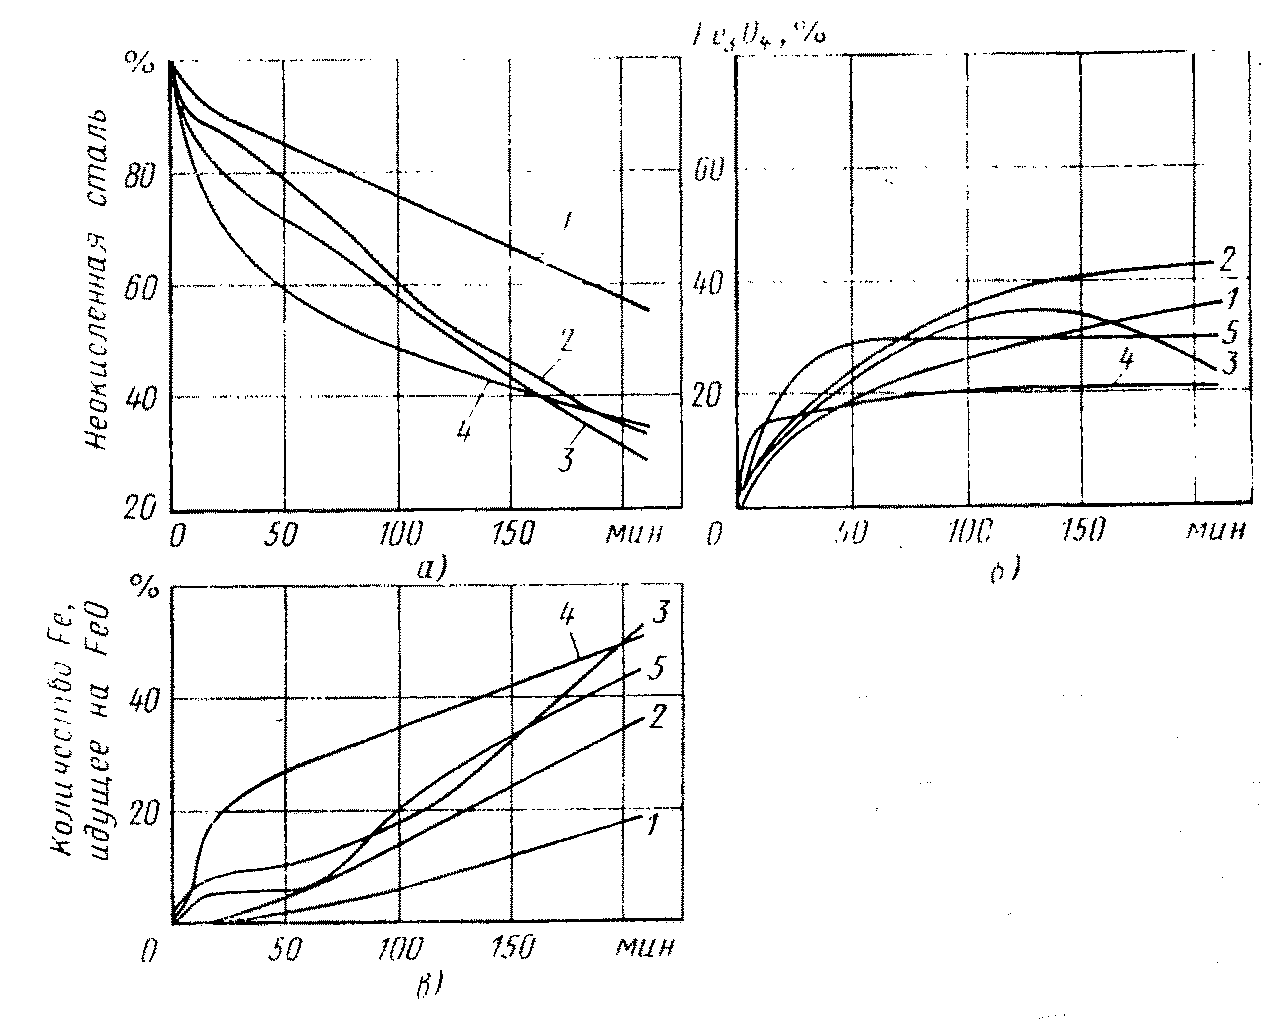 (рис.
7,б), при
контакте с
цирконом в
xpoмитом
количество
магнетита
возрастает
до некоторого
уровня, а затем
остается постоянным;
при контакте
с корундом
после достижения
некоторого
максимума
содержание
магнетита
начинает резко
уменьшаться.
При в
Рис.7 Кинетика окисления (а) образования Fe3O4 (б) и парамагнитных окислов(в) в процессе контакта стали 0Х12НДЛ при 1000˚С с различными формовочными материалами: 1- кварцем; 2- рутилом; 3 – корундом; 4- хромитом; 5- цирконом
заимодействии с кварцевым песком образуется минимальное количество вюстита (рис.7, в). Все остальные материалы способствуют образованию вюстита в довольно большом количестве. Следовательно, наибольшая прочность сцепления пригара с металлом будет в случае использования кварцевых смесей, наименьшая - при использовании корундовых, цирконовых и хромитовых смесей.
Н
рис.9. Влияние продолжительности выдержки стали 12Х18119ТЛ при 1500 °С на глубину проникновения окислов в формовочные смеси на основе:
1 - кварца, 2- хромита 3-корунда
а рис.8 представлена зависимость глубины проникновения окислов в продуктов взаимодействия стали ОХ12НДЛ в различные жидкостекольные смеси при 1550 °С.
Рис.8 Влияние продолжительности выдержки стали ОХ12НДЛ при 1550 °С на глубину проникновения окислов в формовочные смеси на основе:
1 -кварца; 2 –хромомагнезита; 3-циркона; 4 - хромистого железняка;5- корунда
С увеличением времени выдержки глубина проникновения на всех материалах. кроме корунда, возрастала; в корундовые смеси глубина проникновения в течение 30 мин была минимальной. Наибольшая глубина проникновения наблюдалась в смесь на кварцевом песке.
Т
На рис.9 приведено влияние продолжительности выдержки стали 12Х18Н9ТЛ при 1500 °С на толщину химического пригара. И здесь минимальный пригар наблюдается на корундовых смесях. Очевидно, что корундовые смеси обеспечивают минимальный пригар и наилучшую поверхность отливок из всех хромистых и хромоникелевых сплавов.
Г
рис.10 Влияние продолжительности выдержки стали 110Г13Л при 1400 °С на глубину проникновения окислов в формовочные смеси на основе:
1 - кварца, 2- циркона 3- хромома-гнезита 4- силлиманита 5-корунда 6 - оливина
лубина проникновения окислов, образующихся на поверхности стали 110Г13Л, характеризуется данными рис.10, Видно что наибольшая глубина проникновения наблюдается при использовании смеси на основе кварцевого песка, наименьшая - на основе оливина, корунда и дистен-силлиманита.2.10. Влияние газопроницаемости формы
Газопроницаемость может влиять на пригар только косвенно: повышение газопроницаемости связано с увеличением зерна[3,2,10].
Допуская, что связь между газопроницаемостью К и диаметром зерна 2r выражается формулой:
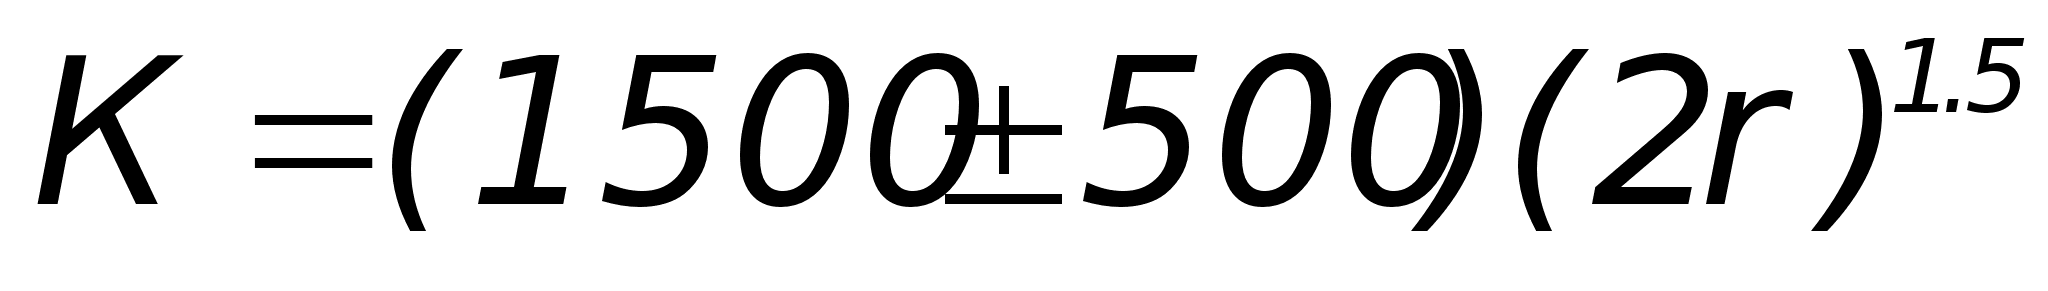
можно принять в среднем
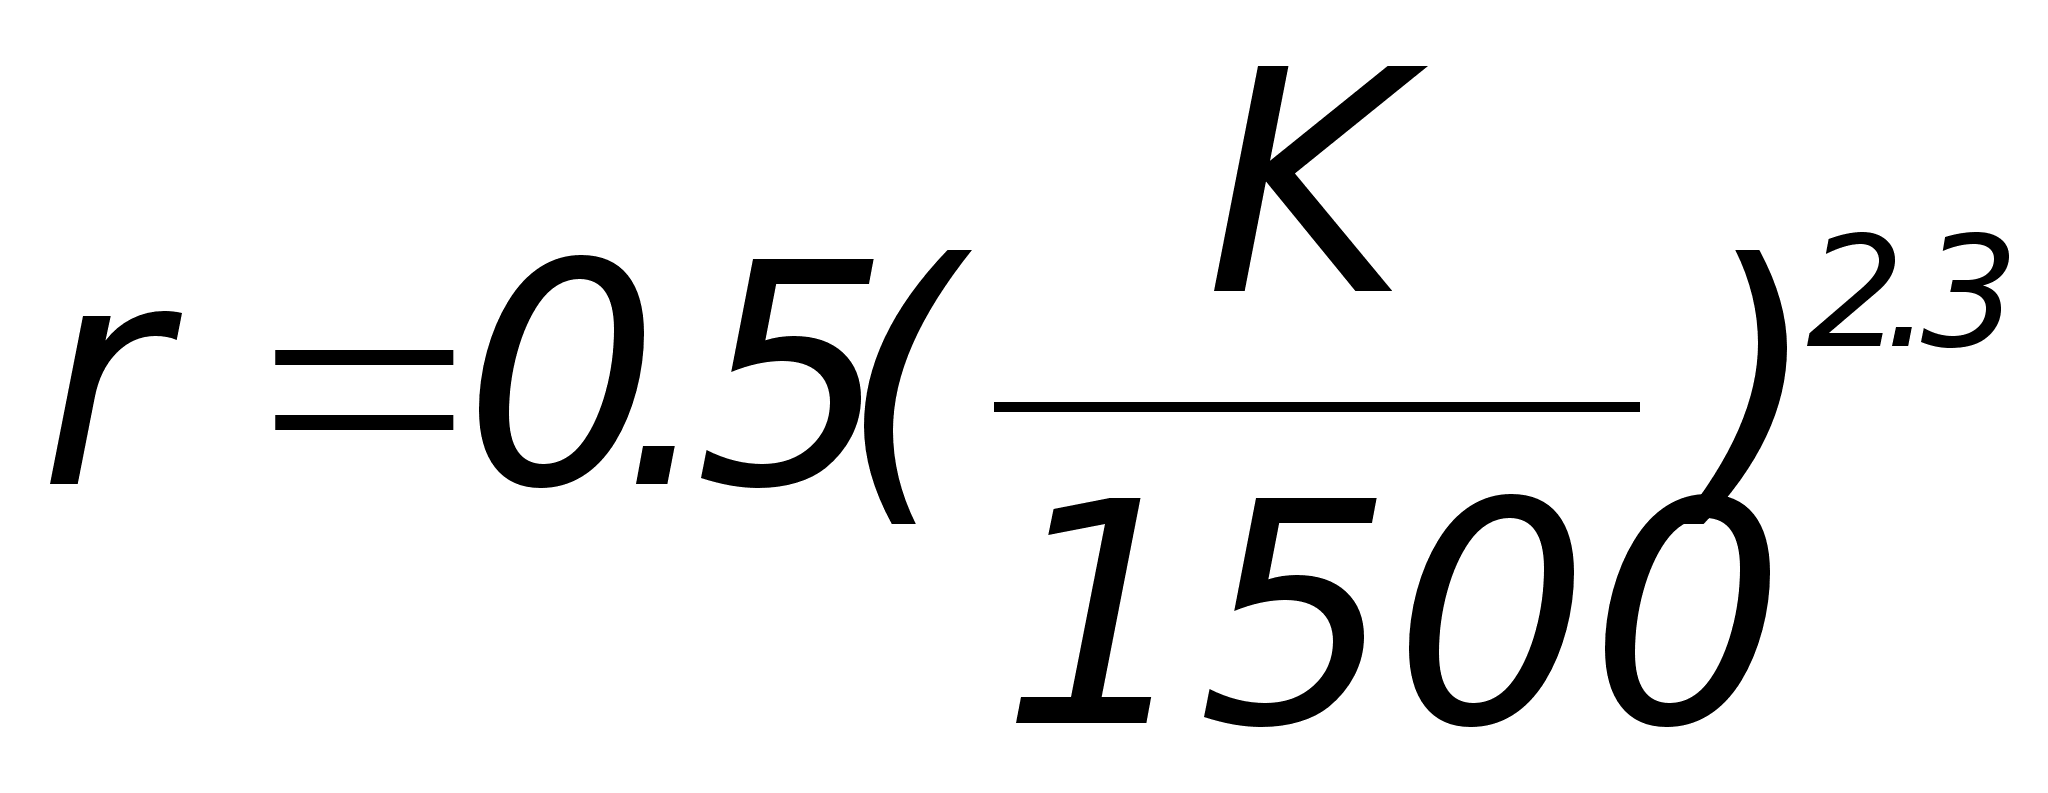
Следовательно,
даже при повышении
газопроницаемости
вдвое и при
пренебрежении
давлением
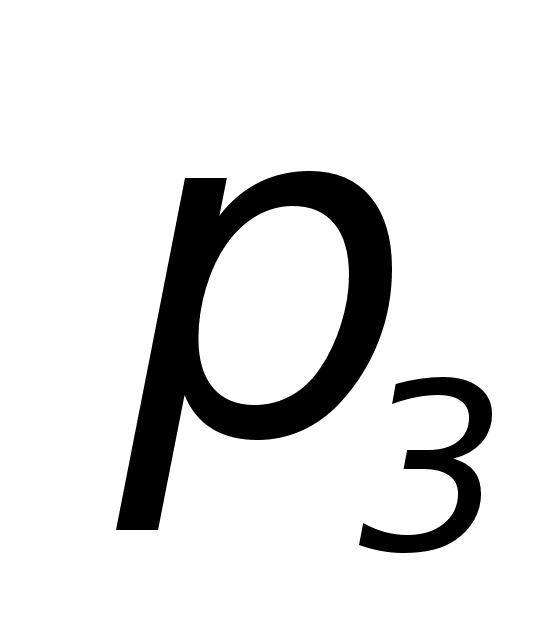 опасность
увеличения
пригара возрастает
в
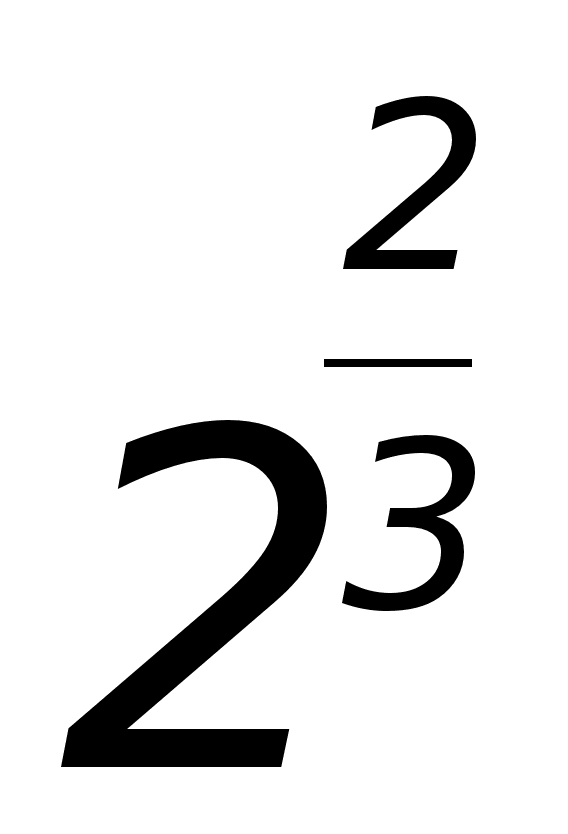 =1,6
раза.
Это увеличение
заведомо завышено
не только из-за
резкого изменения
газопроницаемости
вдвое, но и потому
что при увеличении
газопроницаемости
давление
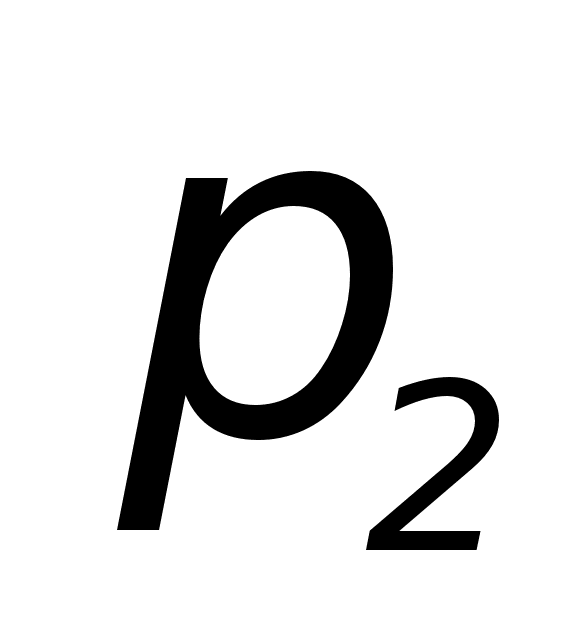 снижается.
Увеличить
газовое давление
в порах формы
можно путем
увеличения
газотворной
способности
формы и уменьшения
ее газопроницаемости.
Учитывая опасность
образования
газовых дефектов
в отливках,
увеличивать
газовое давление
в форме нерационально.
Обычно стремятся создать в форме направленный газовый режим, для чего повышают плотность только поверхности формы (нанесением противопригарной краски), а в последующих слоях, по мере удаления от поверхности контакта металл-форма, газопроницаемость повышают снижением степени уплотнения или накалыванием вентиляционных отверстий.
3.Мероприятия сокращающие пригар на отливках.
3.1. Классификация методов борьбы с пригаром.
Эти методы можно разделить на несколько групп по признакам связанным с величинами, входящими в формулу (2)
с продолжительностью затвердевания и приведенной толщиной стенок детали;
с величиной пор формовочной смеси
3) с высотою отливки, определяющей напор металла;
4) с активностью металла, определяющей смачиваемость;
5) с созданием условий препятствующих образованию промежуточных соединений
6) с изменением огнеупорности
7) с увеличением промежуточного соединения
Рассмотрим эти методы более подробно
При изготовлении средних стальных отливок применяют часто смеси, содержащие кварцевую муку. Высушенные формы крупных отливок окрашивают. В формах очень крупных отливок, когда невозможно надежно обеспечить восстановительную атмосферу может оказаться действенным средством создание окислительной атмосферы на поверхности формы, чтобы увеличить толщину пригарного слоя и облегчить его удаление с поверхности отливки.
3.2. Сокращение химического пригара
В последнее время наметились следующие основные пути предупреждения химического пригара: предохранение металла в форме от окисления; создание между поверхностью отливки и коркой пригара пленки окислов оптимальной толщины с целью получения легкоотделяемого пригара; применение покрытий и формовочных материалов повышенной огнеупорности и химически инертных к металлу и его окислам.
По результатам исследований были разработаны практические рекомендации по предотвращению пригара на отливках из углеродистой стали[14,13,11].
При изготовлении отливок с толщиной стенки до 10-12 мм целесообразнее получать малоразвитый пригар стадия а (см. рис. 1), для чего в смесь необходимо добавлять органические вещества, образующие восстановительные газы (битум, мазут, каменноугольная пыль и др.), замедляющие окисление металла и, следовательно, наступление стадии б в строении пригара (см. рис.1). На отливках со стенками 10-35 мм из-за большого времени воздействия высокой температуры процесс развивается до стадии трудно отделимого пригара (см. рис.1б). Органические добавки здесь уже малоэффективны, но покрытия на основе маршалита, глинозема, циркона, корунда, алюминиевой пудры снова позволяют получать малоразвитый пригар. Отливки с толщиной стенок свыше 35 мм получаются с легкоотделимым пригаром, так как процессы переходят в стадию в. Добавки в смесь, создающие восстановительные газы, которые могут задержать развитие процессов на стадии б, в этом случае вредны. Нежелательны глины, шпаты, шлаки и т. д., увеличивающие вязкость и снижающие скорость миграции контактного расплава в форму. При использовании песчано-глинистых смесей для отливок с толщиной стенки до 20-25 мм из исходного песка должны быть удалены глина, пыль; в формовочной смеси не должны быть остатков жидкостекольной смеси, примесей железных руд, шпатов и других легко спекающихся плавней. Добавка в смесь малозольных веществ (мазута, раствора битума) дает положительные результаты. Небольшие 0,2-2% добавки в формовочную смесь Мg2СО3, NaCl и других солей, а также замена глин бентонитами создают условия для получения; легкоотделимого пригара. Формы отливок со стенками 25-50 мм рекомендуется покрывать красками или пастами на основе маршалита, циркона, корунда, так как при таких толщинах отливок наступает трудноотделимая стадия; пригара б (см. рис.1).
Наружные сферические поверхности отливок со стенкам 50-70 мм получаются с легкоотделимым пригаром в (см рис.1). Здесь сказываются усадка металла и прочность формы в горячем состоянии, чему способствует зазор. Увеличит прочность формы при высокой температуре можно добавкам в исходную смесь жидкого стекла, железных руд и других плавней. Внутренние поверхности таких отливок рекомендуется покрывать пастами или облицовками на основе циркона корунда, хромомагнезита и магнезита.
В формах из песчано-масляных и песчано-смоляных смесей отливки с толщиной стенки до 15-25 мм получаются с мало развитым пригаром. Песок в этом случае должен быть очищенным от глин и других плавней, а крепители не должны после выгорания оставлять много золы. Более толстостенные отливки следует изготовлять с применением высокоогнеупорных покрытий из маршалита, циркона (для стенок 30-60 мм) и корунда, хромомагнезита, магнезита (для стенок толщиной более 60 мм).
При превышении критического напора металла в форме следует применять либо более мелкозернистые пески, либо специальные мелкозернистые высокоогнеупорные материалы в виде покрытий и облицовок на формах. Характер атмосферы в форме после заливки при применении перечисленных высокоогнеупорных материалов влияет менее заметно, чем при применении кварцевых песков. С увеличением окислительной способности газов лишь несколько снижается огнеупорная стойкость противопригарного покрытия, особенно на основе маршалита и циркона. Меры по устранению пригар сводятся к подбору вида покрытия в зависимости от толщины стенки. Для форм отливок с толщиной стенки 20-25 мм достаточно маршалитовых красок. Формы отливок со стенками 25-50 мм требуют покрытия красками или пастами на основе глинозема, циркона или корунда.
Формы более толстостенных отливок целесообразно покрывать пастами на основе корунда, хромомагнезита магнезита[10,1].
3.3. Сокращение пористости
Для уменьшения проникновения металла в форму необходимо сократить размер пор на ее поверхности. Для этого применяются следующие методы: уменьшается размер зерновых составляющих, увеличивается уплотняемость формовочных материалов, на поверхность формы наносятся краски и применяют спекающиеся формовочные смеси. На основание этих данных проанализируем их.
3.3.1. Уменьшение размеров зерна
Зерновые составляющие изменяют сопротивление проходу пригарного вещества в глубь формы. Чтобы снизить механический пригар, прежде всего надо сократить размер пор в поверхностном слое формы. Для этого применяют более мелкие пески или в крупные и среднезернистые пески вводят мелкие фракции, в том числе пылевидный кварц[2,3,6,9,10,13].
Средняя величина зерна определяется главным образом требованиями газопроницаемости. Уменьшение газопроницаемости может быть достигнуто применением более мелкого песка и добавлением более мелких зерен к более крупным. Во втором случае можно опасаться увеличения скорости образования промежуточных пригарных соединений, что увеличивает пригар. При одинаковой газопроницаемости пригар будет меньше у смеси однородных, но более мелких зерен, по сравнению со смесью из более крупных и мелких зерен. Однако при однородном песке увеличивается опасность образования ужимин.
По влиянию количества добавляемых мелких зерен на относительный пригар можно различать три области (рис.11)[3]: I- количество добавляемых мелких зерен недостаточно и их влияние неэффективно; II-достигается наибольшая эффективность при определенном соотношении между крупными и мелкими зернами; III-ухудшаются технологические свойства главным образом за счет изменения физико-химических свойств смеси.
Н
Рис.11 Влияние количества мелких зерен на глубину проникновения промежуточного соединения в литейную форму.
 аибольшая
эффективность
достигается
при добавлении
в смесь до 25%
кварцевой