Анализ методов сокращения пригара на стальном литье
Противопригарные краски, приготовленные из материалов с повышенной теплоаккумулирующей способностью, не оказывают охлаждающего воздействия на отливки ввиду незначительной толщины слоя.
Установлено, что глубина проникновения жидкого металла в форму уменьшается с увеличением ее теплоаккумулирующей способности и с понижением температуры заливки стали.
На рис.24 показано влияние температуры заливки (кривая 1) и теплоаккумулирующей способности формы (кривая 2) на наибольшую глубину проникновения стали в литейную форму.
С увеличением толщины стенок отливки и перегревом заливаемой стали для уменьшения проникания металла необходимо использовать формовочную смесь с более высокой теплоаккумулирующей способностью.
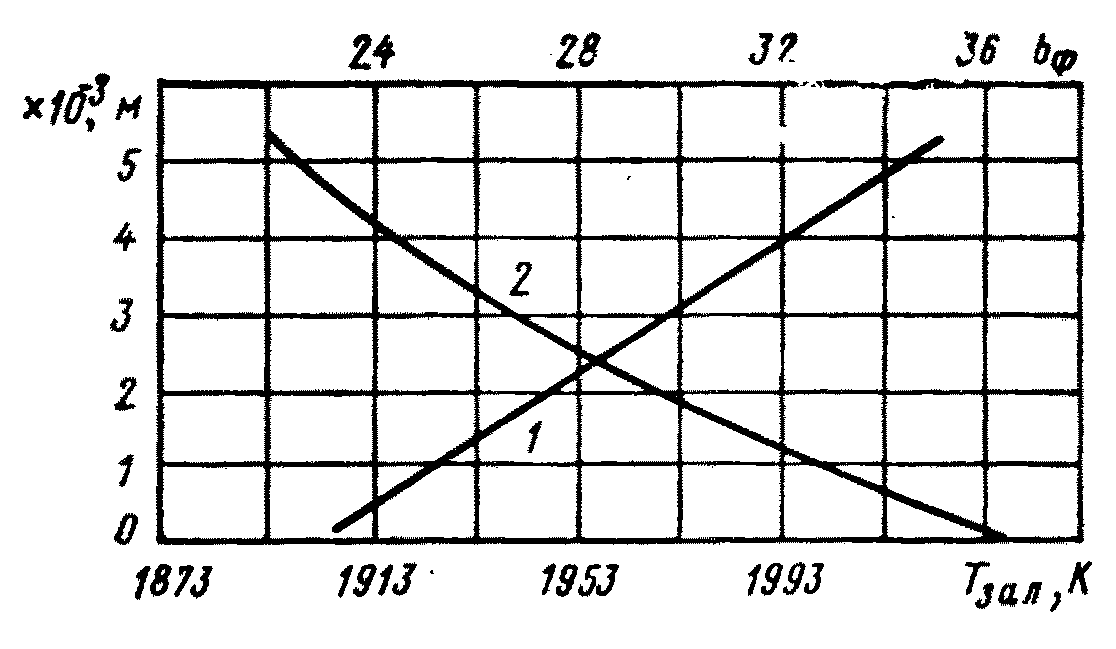
Рис.24.
Влияние температуры
заливаемого
металла (кривая
1) и теплоаккумулирующей
способности
формы (кривая
2) на глубину
проникновения
в нее металле
[bф
в (ккал/(м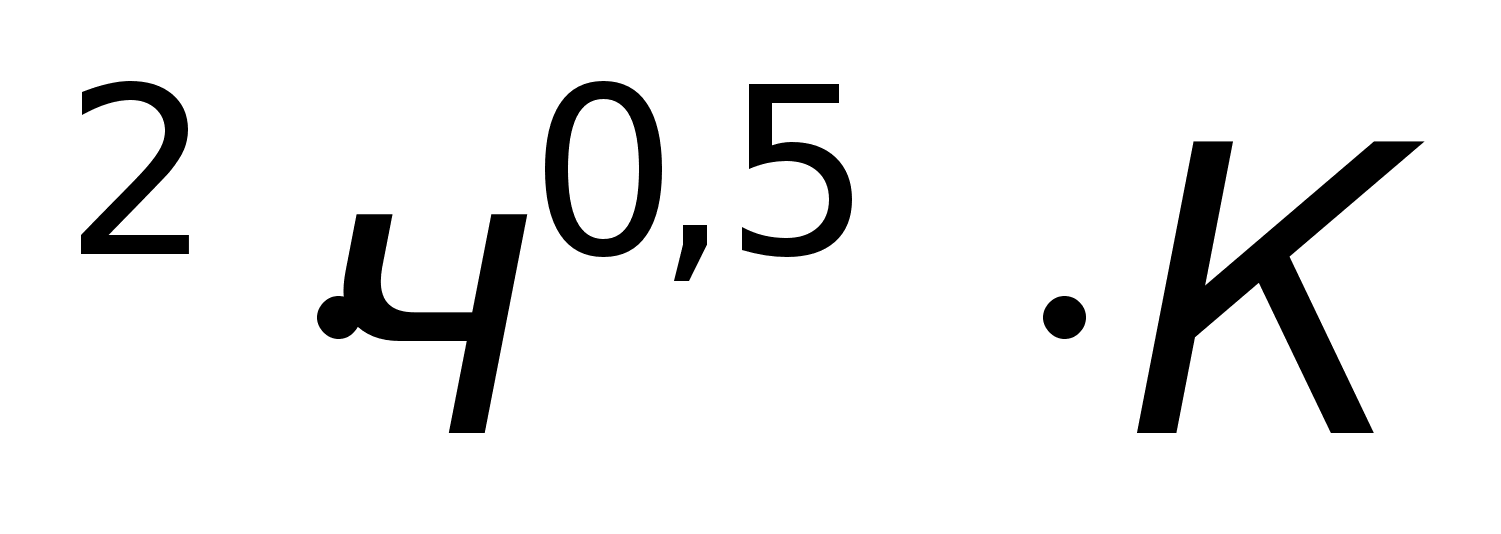 ))]
При этом влияние степени перегрева будет сильнее влияния толщины стенок отливки.
Использование формовочной смеси с высокой теплоаккумулирующей способностью значительно повышает температуру заливки, при этом механический пригар не образуется. Установлено, что нерационально использовать смесь с высокой теплоаккумулирующей способностью, толщина слоя которой больше 0,05-0,08 толщины стенки плоской отливки.
На основании аналитических, экспериментальных исследований и практических данных предложены номограммы[1] для выбора состава, типа и толщины противопригарных покрытий в зависимости от теплофизических параметров металла, покрытия и формовочной смеси, температуры заливки стали, а также приведенной толщины отливки. Противопригарные покрытия, предупреждающие образование пригара стальных отливок, выбирают с помощью номограмм, показанных на рис.25.
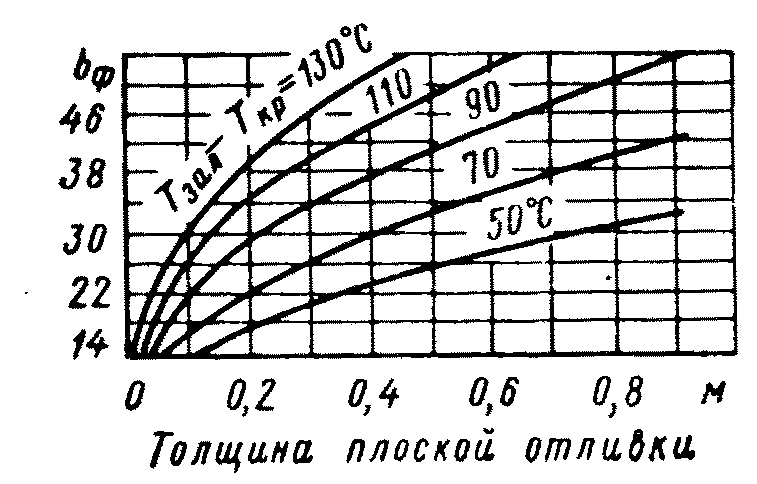
Рис.25
Номограммы
для определения
условий получения
стальных отливок
без механического
пригара:
I
-
определение
наименьшей
теплоаккумулирующей
способности
покрытия и II -
наименьшей
относительной
толщины покрытия
[bф
в
ккал/(м2
ч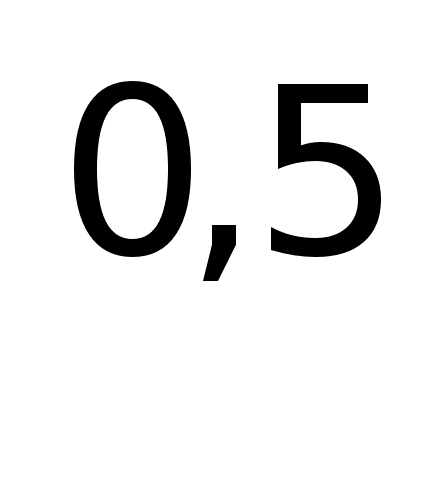 К)]
В зависимости от приведенной толщины отливки R (для отливок с тонкими и массивными частями определяют приведенную толщину массивных частей) и перегрева стали выше температуры кристаллизации или солидуса по номограммам (рис.25, a, 6) определяют наименьшую теплоаккумулирующую способность покрытия, исключающего образование механического пригара. По полученной теплоаккумулирующей способности покрытия и данным табл.17 выбирают соответствующую смесь.
Таблица 17
Теплоаккумулирующая способность формовочных смесей
Смесь |
Теплоаккумулирующая способность смеси,
ккал/(м2
ч |
|
Песчано-глинистая, 1096 глины Песчано-глинистая, 3096 маршалита Песчано-глинистая, 6% жидкого стекла Песчано-маршалитовая, 2096 маршалита и 6% жидкого стекла Хромомагнезитовая, 6% жидкого стекла Хромомагнезитовая с сульфитным щелоком |
20-25 30-35 28-30 32-34 40-55 40-50 |
В работах[9,13,7]
показано, что
наиболее эффективным
средством
борьбы с механическим
пригаром на
отливках является
использование
смесей и противопригарных
покрытий с
высоким коэффициентом
теплоаккумулирующей
способности
bф,
в первую очередь
с хромомагнезитом
и хромистым
железняком
(bф
=40-45); смеси из
цирконового
песка имеют
bф
до 50. Более высокие
bф
могут быть
получены лишь
принудительным
охлаждением
формы во время
заливки и охлаждения
металла. Так,
при продувке
формы воздухом
bф
может
быть повышена
до 70-80 ккал/мІчС.
Опыт многих заводов показывает, что смеси, пасты и краски из хромомагнезита, хромистого железняка и обезжелезенного циркона действительно улучшают чистоту поверхности отливок), в том числе из высоколегированных хромоникелевых сталей
П. А. Борсуком [9]было изучено также влияние теплоаккумулирующей способности смесей на величину механического пригара. В опытах (табл.18) гранулометрическое строение смесей было одинаковым.
Таблица 18
Влияние теплоаккумулирующей способности смесей на величину механического пригара
|
Давление в кГ/см |
Характеристика пригара |
Смеси | |||
|
Песчано-глинистая с жидким стеклом |
Песчано-маршалитовая с жидким стеклом |
Хромомагнезитовая с сульфитным щелоком |
Хромомагнезитовая с жидким стеклом |
||
|
1, 2 |
Глубина проникновения в мм |
0, 55 |
0, 27 |
0, 23 |
0, 14 |
|
1, 8 |
Глубина проникновения в мм |
0, 58 |
0, 31 |
0, 25 |
0, 14 |
|
2, 5 |
Глубина проникновения в мм |
0, 65 |
0, 33 |
0, 20 |
0, 15 |
|
Теплоаккумулирующая
способность
смеси в ккал
/м2
* град *
|
20 | 30 | 40 | 45 | |
Таким образом,
испытания
смесей, отличавшихся
только теплоаккумулирующей
способностью,
показали, что
при увеличении
последней с
20 до 30ккал (мІ*град*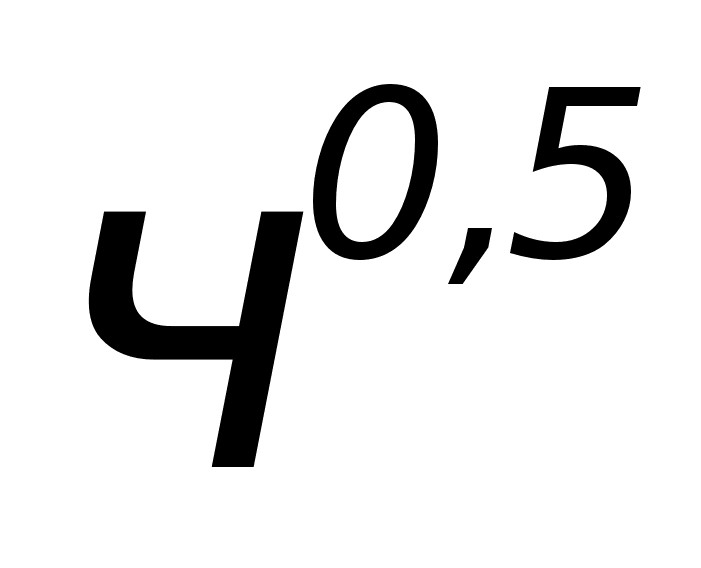 ),
соответственно
с 40 до 45 ккал (мІ*град*)
глубина проникновения
металла уменьшается
почти в 2 раза.
3.6. Применение восстановительных добавок
Для предохранения металла от окисления во время заливки в состав покрытий и смесей вводят органические вещества, которые при соприкосновении с расплавом сгорают или, пирогенно разлагаясь, способствуют созданию в форме восстановительной атмосферы. При получении наиболее сильно окисляющихся легированных стальных отливок для создания восстановительной атмосферы сухие формы поверх обычных противопригарных покрытий окрашивают дополнительно кузбасслаком или асфальтовым лаком[3]. Образующаяся при этом восстановительная атмосфера либо препятствует образованию химического пригара, либо восстанавливает высшие окислы железа до низших, чем способствует образованию легкоотделяемого пригара. Восстановительная атмосфера должна возникать в полости формы с момента поступления первых порций расплава и сохраняться в ней до окончания химического взаимодействия между окислами металла и формы. Для восстановления уже образовавшихся окислов в состав покрытий вводят активные окислители: алюминий, марганец, титан и др.
Одним из путей предотвращения окисления затвердевающей отливки является искусственное создание на поверхности формы вязкой расплавленной пленки шлака, препятствующей поступлению кислорода. Для этой цели в состав красок вводят щелочи, жидкое стекло или соли, образующие при расплавлении вязкие шлаки.
Создание в форме восстановительной или нейтральной среды в ряде случаев оказывает положительное влияние на условия образования пригара.
Так, Л. Е. Плотинский показал, что создание восстановительной среды в форме и нанесение на ее поверхность каменноугольной смолы позволяет получать стальные отливки (в том числе из высоколегированных хромоникелевых сталей) с поверхностью, свободной от плен и пригара. Но так как углеродосодержащие добавки быстро сгорают в форме то их рекомендуется применять только для мелких отливок[10].
Применять в качестве добавки в формовочные смеси для стального литья углеродосодержащие вещества (мазут, каменный уголь и др.) не следует, так как при этом может происходить науглероживание поверхности стальной отливки и вследствие этого усиление проникновения стали в поверхность формы и увеличение толщины пригара[4,6,9].
3.7. Применение окислительных добавок
При заливке формы на поверхности стальной отливки образуется пленка из металлических окислов. Температура плавления некоторых из них ниже температуры заливки. Такие окислы оказываются перегретыми и жидкоподвижными. Поэтому они проникают в поры формы и, взаимодействуя с формовочными материалами, образуют легкоплавкие силикаты, которые увеличивают пригар.
Наиболее активно взаимодействует с железными окислами кварцевый песок (кремниевая двуокись реагирует с FeO и МnО, образуя легкоплавкие соединения).
Термодинамические исследования дают возможность представить протекание вероятных реакций в форме:
Fe +
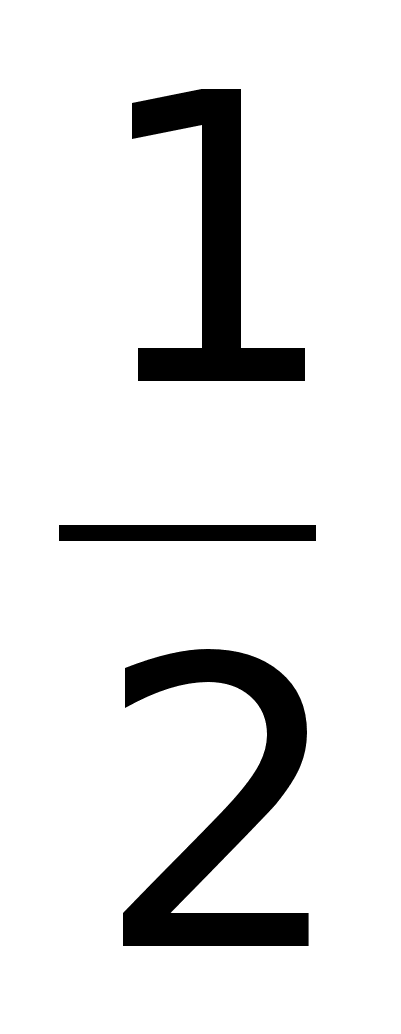 O2
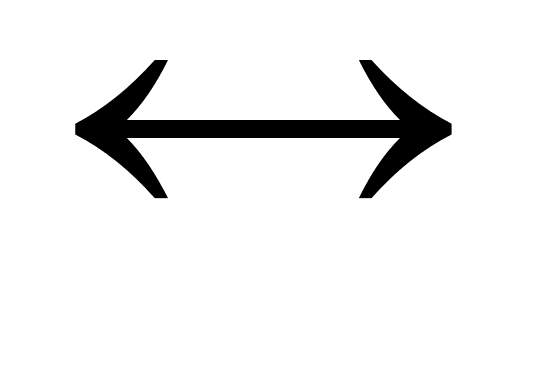 FeO;
Fe
+ Н2О
FeO + 2Н;
2FeO
+ SiO2
2FeO •
SiO2;
В формах из быстротвердеющих смесей с жидким стеклом протекает следующая реакция:
Na2O
• SiO2
+ 2Fe +O2
2FeO • SiO2
+ Na2O
Предполагается, что связующим звеном между поверхностью отливки в
2 FeO •SiО2 служит находящийся между ними слой железных окислов. Для уменьшения вероятности образования пригара необходимо создавать условия, затрудняющие проникновение металла в поверхностный слой формы и его окисление. Это достигается введением в смесь неорганических добавок, выделяющих кислород при нагреве[6,10,4,11].
Лучших результатов можно достичь введением в быстротвердеющую смесь (в равных соотношениях в частях по массе) 0,1-0,3 V2O5 и Na2SО4[6]. В этом случае основной причиной образования легкоудаляемого пригара и получения чистой поверхности отливки являются процессы, протекающие на границе металл - форма, в результате которых окисляется проникший в форму металл и уменьшается контактная поверхность между отливкой и формой. При этом образуется силикат соответствующего состава и структуры, который снижает адгезию к поверхности отливки и облегчает устранение пригарной корки.
В результате введения в смесь окислителей могут создаться условия, препятствующие образованию пригара: разрыв связи между пригарными соединениями, проникшими в поры формы и приставшими к ее поверхности, этот разрыв наблюдается при введении в смесь окислителей, сжигающих пригарное соединение.
Анализ литературных данных[10,4,6,13], а также результаты проведенных опытов подтверждают, что в реальных условиях неизбежно, происходит проникновение металла в поры песчаной формы. Поэтому возникает задача уменьшить проникновение, устранить прожилки проникшего металла, а следовательно, уменьшить поверхность сцепления отливки с формой и адгезию контактирующих фаз. В условиях производства стальных отливок в сырых песчано-глинистых и песчано-бентонитовых формах это достигается путем создания на границе металла с формой сильноокислительной среды.
Испытания проводились на челябинских заводах: механическом и тракторном им. В. И. Ленина. Использовались для опытов наиболее распространенные формовочные пески: кичигинский марки К0315, басьяновский марки К016 и нижнеуральский марки Т01; в качестве связующего - оглинский и биклянский бентониты и нижнеуральская огнеупорная глина. Составы испытанных формовочных смесей и их физико-механические свойства приведены в табл.19. Как и следовало ожидать, лучшими свойствами обладают песчано-бентонитовые смеси. Их преимущества в том, что уменьшается количество связующего, улучшаются технологические свойства смеси, расширяется область применения сырых форм, сокращается трудоемкость изготовления отливок, улучшаются условия труда. Поэтому проблема замены огнеупорной глины более - качественным связующим требует практического решения.
Испытанию подвергались смеси из биклянского бентонита и огнеупорной глины[6].
Введение окислительных добавок в формовочные смеси практически не влияет на физико-механические свойства последних в исходном состоянии.
Таблица 19
Оценка чистоты поверхности стальных отливок
-
Наименование (формула) окислителей
% окислителя
Связующее (бентонит, глина, каолин), %
Физико-химические свойства смеси Температура заливки по пирометру
Беспригарная поверхность, К
К ед. σ, кг/ смІ W, % низ верх Al2 (SO4) 3
Na2SO4
FeSO4
Fe2O3
Аl2 (SO4) з
Na2SO4
FeSO4
Fe2O3
Цеховая смесь
Смесь без окислителей
Fе2Oз+
Na2SO4
Fе20з+
Na2SO4
1, 0
1, 0
1, 0
1, 0
2. 0
2, 0
2, 0
2, 0
1, 5
3, 5
0, 75
1, 0
Огланл.
8, 0
8, 0
108
108
108
102
99
105
102
99
102
102
102
102
0, 40
0,42
0, 42
0, 43
0, 35
0, 65
0, 35
0, 43
0, 62
0, 34
0, 60
0, 55
5
5
5
5
5
5
5
5
6
5
4, 9
5. 5
1445
1445
1445
1445
1445
1460
1450
1445
1445
1450
1450
1450
60 -65
55
70
30
25
20
55
55
20-30
50-55
50
20-25
70
90-95
40-45
30
98
80-90
90
15-20
5-10
45-50
40
45-50
Fе20з+
Na2SO4
Fе2Оз+
Na2SO4
Fе2Оз+
Na2SO4
T01 Na2S04+ Fе2Оз
T01 Na2SO4+
Fe2O3
K016 Na2S04+
Fe2O3
K016 Na2S04+
Fe2O3
T01 Na2SO4+
Fe2O3
T01 Na2SO4+ Fе2Оз
K0315 Na2SO4+ Fe2O3
K0315 Na2SO4+
Fe2O3
0, 4
1, 0
1, 25
3, 5
0, 6
1, 75
1, 0
0, 35
1, 0
0, 35
1, 0
0, 35
1, 0
0, 35
1, 0
0, 35
1, 0
0, 35
1, 0
0, 35
0, 1
0, 35
8,0
--
---
Бикл.10
--
--
--
--
--
--
глина18
108
119
99
75
75
99
88
99
80
326
241
0, 45
0, 60
0, 35
0, 48
0, 40
0, 42
0, 40
0, 50
0, 42
0, 50
0. 66
4, 5
5, 0
5, 0
4. 8
5, 0
4. 9
5, 0
4, 7
5, 4
4, 5
5, 2
1450
1450
1450
1480
1480
1480
1480
1470
1470
1470
1470
50
0
0
60
70
70
80
40
40
60
55
75-80
45-50
90
90-95
85-90
75-80
90-95
96-98
90-95
90
80-85
Это позволяет считать, что формовочные смеси с окислительными добавками
обладают такими технологическими свойствами в исходном состоянии, которые применимы для производственных условий.
Промышленные
испытания на
Челябинском
механическом
заводе.
Опыты проводились
на отливках
из стали 20Л, весом
30 кг, с толщиной
стенки 20-35 мм.
Сталь заливали
из стопорного
ковша при температуре
1460-1500°
С. На отливке,
изготовленной
из цеховой
смеси, образовался
сильный пригар.
Составы испытанных облицовочных смесей готовились преимущественно на басьяновском песке, а также на кичигинском и нижнеувельском песках. В качестве связующего использовались бентониты, нижнеувельская огнеупорная глина и каолин (табл.20).
Таблица 20
Химические составы связующих материалов и глинистых составляющих песков, %
| Материал |
SiO2 |
Fe2O3 |
FeO |
Al2O3 |
CaO | MgO |
Na2O + К2O |
|
Нижнеувельская огнеупорная глина Биклянскин бентонит Огланлинский бентонит Каолин Глинистая составляющая кичигинского песка То же, нижнеувельского песка То же, басьяновского песка |
53,60 54,60 69,71 46,46 50,19 63,62 49,22 |
2,23 6,25 1,17 0,78 2,38 2,45 11,95 |
0,21 0,53 0,21 - 0,32 0,25 0,56 |
27,94 20,08 11,58 38,80 27,07 23,29 15,84 |
0,34 1,20 1,86 0,56 0,45 0,77 1,84 |
0,64 2.15 2,12 - 0,60 0,62 1,70 |
0,80 2,18 2,86 - 1,69 1,88 3,13 |
Анализ приведенных в таблице данных показывает, что химический состав материалов изменяется в довольно широких пределах. Содержание Fe2Oз и окислов щелочных металлов в биклянском бентоните и глинистой составляющей басьяновского песка высокое, что способствует образованию легкоплавких силикатов. Учитывая их более высокую окислительную способность и благоприятные условия образования легкоплавких составляющих, применение этих материалов наиболее целесообразно.
Полученные данные показывают, что применение песчано-бентонитовых смесей несколько улучшает чистоту поверхности стальных отливок, по сравнению с цеховой смесью, однако пригар полностью не устраняется. Производственные испытания свидетельствуют, что введение в формовочную смесь (песчано-глинистую или песчано-бентонитовую) окислительных добавок определенного состава заметно улучшает чистоту поверхности стальных отливок. Лучшие результаты показали смеси со следующими окислительными добавками: 1% Fe2(SO4)3; 0,8-0,9% Аl(SO4)з; 0,8-1% FeSO4; 2% МnO2+0,66% Na2SO4; 0,25% VOSO4; 0,7% Na2B4O7+0,35% Fe2O3, 1% Na2SO4+0,35% Fе2Оз. Однако стабильно хорошие результаты показали облицовочные смеси с 1% сульфата натрия и 0,3% гематита (табл.19). Указанные окислительные добавки вводились в смеси на басьяновском, кичигинском и нижнеувельском песках с применением различных связующих: бентонитов, огнеупорной глины и каолина. Опыты показали, что добавки 1% сульфата натрия и 0,35% гематита обеспечивают образование легкоотделимото пригара как при использовании в смесях мелкого К016, так и крупного К0315 песков. Это дает основание считать, что при введении в смесь окислительных добавок определенного состава расширяются возможности применения песков различных марок. Таково немаловажное преимущество смесей с окислительными добавками, позволяющими использовать местные пески с безусловным экономическим эффектом. Однако применение мелких песков, способствующих уменьшению глубины и толщины прожилок металла, создает условия для более быстрого их окисления и поэтому более целесообразно, с точки зрения снижения пригара.
Кроме того, опыты показали, что вид связующего при использовании эффективных окислительных добавок не является главным фактором, определяющим чистоту поверхности отливок. Чистые отливки были получены как при использовании в качестве связующего бентонитов, так глины и каолина. Вместе с тем уменьшение количества связующего в смеси само по себе способствует образованию более качественной поверхности. Поэтому бентонитам, безусловно, необходимо отдать предпочтение.
Необходимо отметить, что в случае попадания в облицовочную смесь с окислительными добавками углеродистых материалов (например, не удален с поверхности графит) наблюдалось сильное увеличение пригара. Этот факт свидетельствует о недопустимости загрязнения окислительной смеси мазутом, графитом, смолой и т. д. На основании проведенной работы в цехе Челябинского механического завода был отработан и рекомендован для широкого опробования следующий состав облицовочной смеси:
1. Песок КО 16 - 100%
2. Биклянский бентонит - 10%
(или огнеупорная глина) - 18%
3. Водный раствор сульфата натрия (в пересчете на сухой материал) - 1 %
4. Гематит -0,35%
Промышленные испытания на Челябинском тракторном заводе им. В. И. Ленина
Испытания подтвердили ранее проведенные исследования о значительном улучшении чистоты поверхности стальных отливок, изготовленных в формовочных смесях с окислительными добавками. Вместо химически чистого гематита опробовали гематитовую руду. В опытах применялся химически чистый сульфат натрия.
После выбивки, ломки прибылей и литниковой системы беспригарная площадь в %:
1. Верхняя часть отливок, - 40-50
опытные нижняя часть отливок - 20-40
2. Верхняя часть отливок, - 10-20
рядовые нижняя часть отливок - 0-10
На опытных отливках пригарная корка во время обрубки легко отделялась. После дробеочистки ступица была на 85-95% чистой от пригара, тогда как у рядовых отливок на 85-100% покрыта трудноотделимым слоем пригара.
Положительные результаты опытов дали возможность перейти к более широким испытаниям новой облицовочной смеси с окислительными добавками технического сульфата натрия, с содержанием Na2SО4 = 98,8% и молотой гематитовой рудой следующего химического состава: Fе2Оз = 86,7%, SiО2 =5,48%, р== 0,025%.
Наряду с этим были проведены лабораторные опыты для определения возможности уменьшения количества сульфата натрия в облицовочной смеси. Опыты на отливках из стали 20-35Л показали, что снижение содержания сульфата натрия до 0,5-0,7% положительно сказывается на чистоте поверхности стальных отливок. Дальнейшее уменьшение количества Na2SО4 заметно увеличивает пригар, что объясняется повышением температуры плавления силиката, увеличением вязкости и снижением его реакционной способности.
Полученные результаты позволили рекомендовать для длительного опробования в условиях конвейерного производства стальных отливок следующий состав облицовочной смеси в %
1. Песок кичигинский К0315- 100 (или соотношение песков К0315 : К01 =2:1)
2. Нижнеувельская огнеупорная глина - 18-20
3. Сульфат натрия технический - 0,5-0,7 ГОСТ 1363-47 (в растворе)
4. Гематитовая руда молотая - 0,4-0,5 ТУ АК-477
Таким образом, при вводе в формовочную смесь окислительных добавок происходит окисление проникших прожилок металла и за счет этого образуются рыхлые окислы позволяющие получить легкоотделимый пригар. При этом происходит прямая потеря металла за счет его окисления. Следовательно, окислительные добавки будут эффективны для крупных стальных отливок.
3.8. Применение противопригарных красок.
К радикальным мерам борьбы с пригаром можно отнести нанесение на поверхность формы краски, паст и натирок[11,13,10,1]. Высокоогнеупорные порошки, нанесенные на поверхность в виде красок или паст, изолируют зерна кварцевого песка от контакта с залитым металлом и не допускают проникновения его в поры формы. Этим предотвращается химическое взаимодействие кварца с окислами железа и образование пригара. Важным критерием свойств противопригарных материалов является степень их смачивания жидким металлом и его окислами.
Для предотвращения пригара зерновую основу покрытий выбирают такой, чтобы она не смачивалась жидким металлом и, по возможности, его окислами. Она должна соответствовать заливаемому сплаву и материалу формы; основные окислы сплава нельзя сочетать с кислой зерновой основой покрытия и наоборот. Недопустимо применение в составе краски двух наполнителей, которые могут вступать между собой в химическое взаимодействие. Огнеупорность наполнителя краски должна быть выше температуры заливаемого сплава. Поэтому многие производства применяют краски из высокоогнеупорных материалов, несмотря на их дороговизну, так как повышенные расходы на приготовление высококачественных покрытий окупаются за счет повышения товарного вида отливок и снижения затрат на их очистку.
К связующим предъявляются следующие требования: максимальное сохранение прочности при высоких температурах заливки (термостойкость); тер-мопластичность при температурах просушки и заливки форм; чтобы предотвратить отслаивание и растрескивание покрытия; минимальная газотворность.
Поэтому для получения отливок с качественной поверхностью весьма перспективны связующие материалы с высокой термостойкостью (как органические, так и неорганические), минимально взаимодействующие с окислами железа.
При производстве крупного и толстостенного литья поверхность форм нагревается до 1000° и более. Поэтому необходимо в краски добавляют неорганические связующие материалы, отличающиеся более высокой термостойкостью чем органические. К ним относят жидкое стекло, сульфаты, фосфаты и т.д. Отличительная особенность покрытий с фосфатными связующими – высокая прочность сцепления с окрашенной поверхностью при заливке металла, низкая газотворная способность, высокая термостойкость и огнеупорность, ухудшает смачивание покрытий металлом и его окислами.
В настоящее время нет универсальных покрытий литейных форм, которые давали бы надлежащий эффект на всех видах литья. Все известные покрытия проявляют свое положительное действие только в определенном интервале температур, при данном составе формовочной смеси и на конкретном виде литья. Поэтому на ряду с выпускаемыми красками на предприятиях изготовляют свои покрытия разного состава для определенных видов литья, и они не выходят за пределы этого предприятия. Основным недостатком этого метода является усложнение технологии
3.9. Изготовление форм из высокоогнеупорных и
химически инертных формовочных материалов для
сокращения пригара.
В литейном производстве при изготовлении разовых форм большое распространение получили песчано-глинистые смеси. Объясняется это сравнительной доступностью, распространенностью и дешевизной песка и огнеупорной глины. В связи с недостатками в последние годы стали уделять большое внимание изучению возможности замены главной составляющей формовочных смесей - кварцевого песка другими минералами. К таким минералам относится циркон, оливин, хромистый железняк, магнезит и другие.
НИИПТмашем определены критические противодавления (табл.21), при которых начинается проникновение стали в поры формы из различных материалов.
Таблица 21
Критические противодавления проникновения стали в поры формы
-
Наполнитель Зернистость * Плотность,
кг/мі
Тепловая активность,
Ккал/ м2 ч
СПротиводавление,
кгс/см2
Кварц
Циркон
Силлиманит
Хромит
Хромомагнезит
Оливин
К016
010Б
010Б
27*
37*
20*
1300
2500
1750
2050
1860
1920
23,8
27,1
28,4
24,6
24,6
25,4
0,33
0,77
0,70
0,50
0,42
0,32
*Количество (%) материала, прошедшего через сито 016)
Исследования[11,10,1] показали, что смеси на основе циркона, силлиманита, хромита и хромомагнезита обеспечивают получение стальных отливок с чистой поверхностью в тепловых узлах. Например, хромитовая смесь позволяет получать отливки толщиной до 300 мм с чистой поверхностью.
Высокоогнеупорные материалы применяют в виде паст и наносят на поверхность формы слоем до 3-6 мм, или из них изготовляют полностью формы. Поскольку высокоогнеупорные материалы дороже кварцевого песка, более целесообразно применять их только для приготовления облицовочных смесей, а в ряде случаев выполнять ими только отдельные участки формы, особо подверженные пригару. В последнем случае расход огнеупорного материала существенно сокращается и обычно не превышает 10-15 кг на 1 т литья.
Из высокоогнеупорных материалов наибольшее применение получил хромистый железняк (хромит) как наиболее дешевый[10,11].
Дистен-силлиманит. Внедрение облицовочных стержневых смесей с добавкой дистен-силлиманита марки ДСК-П на жидком стекле или СДБ в сочетании со сланцевой смолой позволило получить отливки без пригара из сложнолегированных сталей.
Циркон. Циркон и другие высокоогнеупорные материалы особенно незаменимы при производстве отливок из высоколегированных сталей. Применение цирконового песка особенно экономически выгодно при регенерации отработанных смесей. Чистота поверхности и размерная точность отливок, полученных в на основе цирконового песка, значительно выше, чем отливок, полученных в таких же формах из кварцевого песка. Это объясняется большей по сравнению с кварцем, теплопроводностью и в три раза меньшим коэффициентом термического расширения. Охлаждающее действие цирконового песка значительно выше, чем кварцевого, что позволяет использовать его в качестве материала холодильников при изготовлении форм для отливок сложной конструкции. Кроме того, цирконовый песок химически инертен по отношению к окислам железа при высокой температуре. Положительным свойством этого песка является также его мелкозернистость. При применении смесей и красок, на цирконовой основе достигается особо чистая поверхность отливок.
Применение цирконовых смесей наиболее оправдано при изготовлении крупных стальных отливок, на поверхности которых обычно образуется особенно сильный пригар. Смеси на цирконовой основе отличаются малой газопроницаемостью, поэтому изготовленные из них формы должны иметь хорошую и надежную вентиляцию. Тонко измельченный цирконовый песок применяется для изготовления красок.
Таким образом, применение цирконовых смесей дает возможность получать отливки с весьма чистой поверхностью. Однако, принимая во внимание дефицитность, дороговизну и сложность технологического процесса обогащения цирконового песка, смеси на цирконовой основе могут быть рекомендованы при изготовлении массивных и сложных по конструкции стальных отливок ответственного назначения, к качеству поверхности которых предъявляются повышенные требования. Эти смеси могут быть использованы также для изготовления тех участков формы, где требуется ускорить охлаждение отливки, т. е. в качестве своеобразных холодильников.
Оливин. Отливки, получаемые с применением оливиновых формовочных смесей, имеют более чистую поверхность и менее склонны к поверхностным дефектам, чем отливки с использованием кварцевых песков. Это объясняется большей теплопроводностью, меньшим коэффициентом термического расширения (0,034%) и большей огнеупорностью оливинита (1870° С) и дунита (1863° С) ,высокая температура плавления, химическая инертность по отношению окислам железа и марганца. Оливиновые пески нельзя смешивать с кварцевыми, так как их смесь образует, легкоплавкие эвтектики и усиливает пригар.
Дуниты менее пригодны для изготовления формовочных смесей, поскольку при заливке стали происходит выделение кристаллизационной воды из серпентина. Все это приводит к повышенной газотворности дунитовых форм. Формовочная смесь из оливинового песка с угловатыми зернами имеет более высокую прочность в сыром состоянии, но менее текуча.
Оливин химически не реагирует с окислами марганца, поэтому отливки из марганцовой стали получаются без пригара и менее трудоемки при очистке и механической обработке. Установлено также, что отливки из углеродистой стали, полученные литьем в формы из оливиновой смеси, имеют более чистую поверхность, чем полученные литьем в обычные формы. В настоящее время оливиновые смеси при производстве отливок из углеродистой стали применяют только для облицовки отдельных участков формы, где при использовании обычных смесей образуется пригар.
Главными недостатками оливина являются высокая стоимость и затрудненная уплотняемость из-за остроугольной формы зерен.
Загрязнение оливиновых смесей глиной, известняком или кварцем приводит к снижению их температуры плавления и появлению пригара. В качестве связующего материала при изготовлении формовочных смесей на оливиновой основе применяется, как правило, бентонит. Введение глины в смесь не допускается
Формовочные смеси на оливиновой основе могут быть рекомендованы к применению в условиях единичного производства при изготовлении массивных отливок из углеродистых и специальных, в том числе, марганцовых, сталей.
Хромистый железняк. Хромовые руды (хромистый железняк) давно привлекают внимание литейщиков. Главными преимуществами их являются высокая огнеупорность (до 1900°), химическая инертность по отношению к окислам железа, способность противостоять проникновению жидкой стали в поры формы и высокая теплопроводность (в 5-7 раз больше, чем песчано-глинистых смесей), а также способностью его спекаться при высоких температурах и намного меньше, чем кварц, разупрочняться. Уже первые опыты показали, что хромистый железняк является прекрасным противопригарным средством при изготовлении стальных отливок. В настоящее время его с успехом применяют для изготовления формовочных смесей, а также красок с различными связующими материалами.
Формы, облицованные хромистым железняком, обладают высокими противопригарными свойствами, однако их изготовление, кроме большого расхода хромистого железняка, связано с рядом неудобств. В частности, при съеме формы с модели происходит отслаивание облицовочной смеси, при формовке в почве и на встряхивающих машинах облицовочная смесь часто перемешивается с наполнительной. В то же время известно, что для получения стальных отливок с чистой поверхностью в зависимости от толщины стенок и веса их достаточно иметь слой хромистого железняка толщиной 1,5-4 мм. Такой слой можно получить нанесением на поверхность форм пасты повышенной вязкости, которая не требует сильного измельчения хромистого железняка и хорошо удерживается даже на вертикальных поверхностях. Лучшими связующими для пасты, являются патока и декстрин. Формы для отливок весом 1,5-2,0 т следует покрывать слоем пасты толщиной 1, 5 мм, а формы для отливок весом 30 т и более слоем толщиной 2-4 мм.
Применение пасты позволяет значительно повысить качество поверхности стальных отливок и более чем в 3 раза снизить затраты труда на очистку. Особенно высока экономическая эффективность применения указанной пасты при производстве крупных стальных отливок.
При изготовлении отливок из высокомарганцовых сталей, особенно склонных к образованию пригара, лучшим средством его устранения является хромистый железняк.
Хромомагнезит. Хромомагнезит представляет собой огнеупорный материал, содержащий 15-20% Сг2Оз и не менее 42% MgO. Его огнеупорность превышает 2000°. Формовочные смеси на хромомагнезитовой основе изготовляются из отходов хромомагнезитового кирпича.
Опытами установлено, что применение хромомагнезитовых смесей на крупных отливках из нержавеющей стали обеспечивает получение чистой поверхности. Образующаяся плотная корка пригара легко отделяется от отливки.
При проведении опытов обнаружилось значительное влияние зернового состава хромомагнезитового порошка на качество отливок. Применение крупного хромомагнезита вызывает механический пригар, а очень мелкого - поверхностные раковины. При изготовлении мелких и средних отливок рекомендуется более