Устранение слабых сторон заводского технологического процесса
Федеральное агентство по образованию РФ
Министерство образования и науки РФ
Технологический институт
Кафедра «Химическая технология»
Курсовая работа
На тему
«Устранение слабых сторон заводского технологического процесса, а также снижения трудоемкости и себестоимости технологического процесса механической обработки путем перевода технологического процесса с устаревших моделей оборудования на более современные»
2007
Оглавление
Введение
1.Общая часть
1.1. Анализ технологичности конструкции детали
1.2. Определение типа производства и расчет
Количества деталей в партии
2.Технологическая часть
2.1. Расчет трудоёмкости и себестоимости вариантов
Технологических процессов
6. Расчет припусков на механическую обработку
7. Расчет нормирования операций
8. Расчет и выбор оптимальных режимов резания
Заключение
Список используемой литературы
Приложения
Реферат
Объем работы – 108 листов, имеются иллюстрации и таблицы.
Графическая часть содержит 10 листов формата А1, в качестве приложений приведены спецификации на разработанные нами приспособления и инструменты.
Ключевые слова: технологический процесс, режимы резания, металлорежущие станки, техническое нормирование.
Объектом разработки является технологический процесс механической обработки детали «Держатель 682 2110 644» на машиностроительном предприятии.
Целью проекта является устранение слабых сторон заводского технологического процесса, а также снижения трудоемкости и себестоимости технологического процесса механической обработки путем перевода технологического процесса с устаревших моделей оборудования на более современные.
Введение
Машиностроение является одной из важнейших отраслей промышленности нашей страны.
Эффективность данного производства, его технический прогресс, качество выпускаемой продукции во многом зависят от опережающего развития производства нового оборудования, машин, станков, аппаратов и материалов. Вновь разрабатываемые технологии должны учитывать последние достижения науки и техники. Поэтому в высших учебных заведениях как итог обучения предусмотрен дипломный проект. При выполнении дипломного проекта и учитываются все те факторы и новшества, разработанные за последнее время.
1. Общая часть
1.1. Анализ технологичности конструкции детали
Деталь «Держатель 682 2110644» изготовляется на энгельсском машиностроительном предприятии «Троллейбусный завод».
Заготовка детали получена литьем, поэтому получение наружного контура детали не вызывает значительных трудностей.
Для изготовления детали «Держатель» используется только универсальное оборудование, увеличивающее трудоемкость производства и себестоимость детали.
Также недостатком данного технологического процесса является большое количество переустановок детали. Это надо учесть при разработке технологических процессов.
При разработке альтернативных вариантов технологических процессов необходимо учесть возможность применения более современного и производительного оборудования, чтобы снизить трудоемкость и себестоимость детали.
Деталь «Держатель 682 2110644» изготовлена из стали 25л заготовка получена литьем.
Химический состав сталь 25л приведен в таблице 1.1.
Рабочий чертеж обрабатываемой детали содержит все необходимые сведения, дающие полное представление о детали, то есть все проекции, разрезы и сечения, совершенно четко и однозначно объясняющие её конфигурацию и возможные способы получения заготовки. На чертеже указаны все размеры с необходимыми отклонениями, требуемая шероховатость обрабатываемых поверхностей, допускаемые отклонения от правильных геометрических форм. Чертеж содержит все необходимые сведения о материале детали, массе детали и т.д.
Таблица 1.1.
Химический состав стали 25 л
| Элемент | % |
| C | 0.22 – 0.30 |
| Mn | 0,35– 0,9 |
| Железо | 0,3. |
| Si | 0,20 – 0,52 |
HB=160
В процессе анализа чертежей детали и заводского тех. Процесса значения старых допусков были переведены согласно стандарту СЭВ на новые.
В основном деталь достаточно технологична, допускает применение высокопроизводительных режимов обработки, использование многоцелевого оборудования, имеет хорошие базовые поверхности для первоначальных операции и довольно проста.
1.2. Определение типа производства и расчет количества деталей в партии
Тип производства характеризуется коэффициентом закрепления операций Кз.о., который показывает отношение всех различных технологических операций, выполняемых или подлежащим выполнению к числу рабочих мест

Где Кз.о. - коэффициент закрепления операций
О-число различных операций
Р - число рабочих мест выполняющих различные операции при Р=1
Располагая штучным или штучно калькуляционным временем, затраченным на каждую операцию, определяют количество станков:
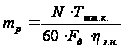
Где N – годовая программа, шт.;
 - штучно-калькуляционное
время, мин;
 - действительный
фонд рабочего
времени, ч. (
= 4029 ч);
 - нормативный
коэффициент
загрузки оборудования
(0,75 – 0,85)
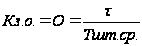
Где - такт выпуска изделий, мин.

Тогда
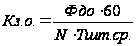
Где Фдо.=4029;действительный годовой фонд времени работы металлорежущих станков в часах.
 -
годовой выпуск
деталей (шт.)
Тшт.ср. - среднее штучное время по основным операциям Т.П.
Годовая программа N=4000шт.
Среднее
штучное время
 Тшт.ср.=8,77/5=1,755мин.
Тогда:
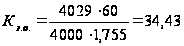
Так как 20≤34,43≤40 то производство мелкосерийное.
Определение количества деталей в партии.
Количество деталей в партии определяется по формуле:

Где а – периодичность запуска деталей в днях. (Рекомендуется следующая периодичность запуска изделий: 3, 6, 12, 24 дней)
Принимаем а = 6 дней.
Тогда:
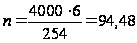 шт.
Принимаем n=95 шт.
Корректировка размера партии состоит в определении расчетного числа смен на обработку всей партии деталей на основных рабочих местах:
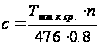
Где 476 – действительный фонд времени работы оборудования в смену, мин;
0,85 – нормативный коэффициент загрузки станков при серийном производстве.
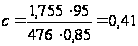
Принимаем
 =
1смену.
Теперь определим число деталей в партии необходимых для загрузки оборудования на основных операциях в течение целого числа смен:
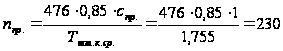 шт.
2. Технологическая часть
Выбор метода получения заготовок
Метод получения заготовки определяется назначением и конструкцией детали, материалом, техническими требованиями, масштабом и серийностью выпуска, а также экономичностью изготовления.
Заготовку для детали «держатель» 8ТД100.107, учитывая ее конфигурацию можно получить только литьем.
Рассмотрим, учитывая требования к необрабатываемым поверхностям, два вида литья:
1. Литье в земляные формы:
Себестоимость заготовки получаемой литьем рассчитывается по формуле:
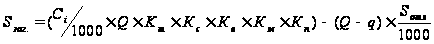
Где: Ci-базовая стоимость одной тонны заготовок.
Кт; Кс; Кв.; Км; Кп коэффициент зависящие от класса точности, группы сложности, массы, марки материала, объема производства.
Q-масса заготовки;
Q-масса детали;
Sотх-стоимость одной тонны отходов.
Сi=16600руб/т.
Q=7,2кг
Q=5,8кг.
Кт=1
Км=1,22
Кс=0.95
Кв=0,9
Кп=0,8
Sотх=1000руб/т
Тогда: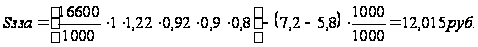
2) литье по выплавляемым моделям:
Стоимость одной тонны заготовок получаемых литьем по выплавляемым моделям
Составляет Ci=26600руб/т
Тогда: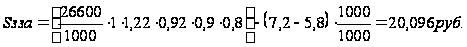
Вывод: проводя анализ способов получения заготовки детали «Держатель» и учитывая чистоту необрабатываемых поверхностей, принимаем литье в земляные формы.
2.2. Граф-структура вариантов технологического процесса
Заводской техпроцесс
|
Заготовка - отливка |
|
Фрезерная 6622 |
|
Фрезерная 6н82г |
|
Сверлильная 2Н55 |
|
Сверлильная 2Н55 |
|
Сверлильная 2Н55 |
|
Сверлильная 2Н55 |
|
Расточная 2А78 |
|
Сверлильная 2Н55 |
|
Резьбонарезная 5А05 |
|
Фрезерная 6н82г |
|
Слесарная |
|
Мойка |
|
Контроль |
|
ДЕТАЛЬ |
Первый вариант технологического процесса обработки детали “Держатель 682 2110644”
|
Заготовка-отливка |
|
Многоцелевая 2204ВМФ4 |
|
Сверлильная 2Н55 |
|
Слесарная |
|
Мойка |
|
Контроль |
|
ДЕТАЛЬ |
Второй вариант технологического процесса обработки детали “Держатель 682 2110644”
|
Заготовка – отливка |
|
Сверлильная2М55 |
|
Сверлильная с ЧПУ 2Р135Ф2-1 |
Многоцелевая 2254ВМФ4 |
|
Сверлильная 2М55 |
|
Слесарная |
|
Мойка |
|
Контроль |
|
ДЕТАЛЬ |
2.3. Расчет трудоёмкости и себестоимости вариантов технологических процессов
Стоимость механической обработки рассматриваемых операций подсчитывается по следующей формуле:
С= (Сп.з.·Тшт.к) ./ (60·1,3)
Где : Сп.з. – годовые приведенные затраты (руб./час);
Тшт.к. – штучно-калькуляционное время операции (мин).
Сп.з.=Сз.+Сэкс.+Ен.· (Кст.+Кзд.)
Где : Сз. – основная и дополнительная зарплата (руб.);
Сэкс. – годовые затраты на эксплуатацию рабочего места (руб.);
Ен. – нормативный коэффициент экономической эффективности капитальных вложений Ен.=0,15
Кст., Кзд. – удельные часовые капитальные вложения в станок и здание (руб./час).
Сз.=F·Стф.·К
Где: F – коэффициент, учитывающий дополнительную зарплату, начисления на социальное страхование F=1.53;
Стф. – часовая тарифная ставка станочника-сдельщика соответствующего разряда (руб./час);
К – коэффициент, учитывающий зарплату наладчика:
К=1 – если наладка производится самим рабочим;
К=1,1-1,5 – если наладка производится специальным тех. Персоналом.
Сэкс.=Сэк.·Км.
Где: Сэк. – часовые затраты на базовом станке;
Км. – коэффициент, показывающий во сколько раз затраты связанные с работой данного станка больше, чем аналогичные расходы у базового станка
Кст.=Ц100/Fд.·m
Где: Ц – балансовая стоимость станка (руб.);
Fд. – действительный годовой фонд времени станка (час);
M – коэффициент загрузки станка.
Кзд.=F 78.4/Fд m
Где: F – производственная площадь занимаемая станком с учетом проходов (мІ)
F=f Kf
Где: F – площадь станка в плане (мІ);
Kf – коэффициент, учитывающий дополнительную производственную площадь проходов, проездов и т.д.
Заводской процесс:
1) Фрезерная. Прод. Фрез. 6622:
Ц =9200 руб.;
F = 16.5 мІ
Сз = 115.36 коп. /ч.
Сч.з. = 54.45 коп. / ч.
Кст = 285.4 коп. /ч.
Кз = 0.39 коп. /ч.
Сп.з = 212.9 коп. /ч.
Тшт =1.95 мин.
Со = 5.33 коп. /ч.
2) Фрезерная. Гориз. Фрез.6Н82Г :
Ц =9800 руб.;
F = 13.4 мІ
Сз = 115.36 коп. /ч.
Сч.з. = 54.45 коп. / ч.
Кст = 304.05 коп. /ч.
Кз = 0.33 коп. /ч.
Сп.з = 215.5 коп. /ч.
Тшт = 1.92 мин.
Со = 5.3 коп. /ч
3) Сверлильная. Рад. Сверл. 2Н55:
Ц =6300 руб.;
F = 9.2 мІ
Сз = 115.4 коп. /ч.
Сч.з. = 58.08 коп. / ч.
Кст = 195.5 коп. /ч.
Кз = 0.22 коп. /ч.
Сп.з = 202.8 коп. /ч.
Тшт = 4.025 мин.
Со = 10.5 коп. /ч
4) Сверлильная. Рад. Сверл. 2Н55 :
Тшт = 0,99 мин
Со = 2.6 коп. /ч
5) Сверлильная. Рад. Сверл. 2Н55 :
Тшт = 0.72 мин
Со = 1.9 коп. /ч
6) Сверлильная. Рад. Сверл. 2Н55 :
Тшт = 2.5 мин
Со =6.5 коп. /ч
7) Расточная. Вертик. Раст. 2А78:
Ц =23000 руб.;
F = 6.3 мІ
Сз = 115.4 коп. /ч.
Сч.з. = 112.5 коп. / ч.
Кст = 713.6 коп. /ч.
Кз = 0.15 коп. /ч.
Сп.з = 335 коп. /ч.
Тшт = 4.095 мин.
Со = 17.6 коп. /ч
8) Сверлильная. Рад. Сверл. 2Н55 :
Тшт = 1.08 мин
Со = 2.9 коп. /ч
9) Сверлильная. Вертик. Сверл. 5А05 :
Ц =19000 руб.;
F = 9.6 мІ
Сз = 115.4 коп. /ч.
Сч.з. = 58.08 коп. / ч.
Кст = 589.5 коп. /ч.
Кз = 0.24 коп. /ч.
Сп.з = 262 коп. /ч.
Тшт = 0.98 мин.
Со = 3.3 коп. /ч
10) Фрезерная. Гориз. Фрез.6Н82Г :
Тшт = 2.44 мин.
Со = 6.7 коп. /ч
Первый вариант технологического процесса обработки детали “Держатель 682 2110644”
1) Многоцелевая. Сверл. Фрез. Раст. 2204ВМФ4 :
Ц=103000 руб.;
F = 19.1 мІ
Сз = 92.2 коп. /ч.
Сч.з. = 67.7 коп. / ч.
Кст = 3196 коп. /ч.
Кз = 0.46 коп. /ч.
Сп.з = 639.4 коп. /ч.
Тшт = 10.04 мин.
Со = 82.3 коп. /ч
2) Сверлильная. Рад. Сверл. 2Н55:
Ц =6300 руб.;
F = 9.2 мІ
Сз = 115.4 коп. /ч.
Сч.з. = 58.08 коп. / ч.
Кст = 195.5 коп. /ч.
Кз = 0.22 коп. /ч.
Сп.з = 202.8 коп. /ч.
Тшт = 0.703 мин.
Со = 1.8 коп. /ч
Второй вариант технологического процесса обработки детали “Держатель 682 2110644”
1) Сверлильная. Рад. Сверл. 2М55:
Ц =6800 руб.;
F = 9.5 мІ
Сз = 115.4 коп. /ч.
Сч.з. = 58.08 коп. / ч.
Кст = 211 коп. /ч.
Кз = 0.23 коп. /ч.
Сп.з = 205.2 коп. /ч.
Тшт = 4.025 мин.
Со = 10.6 коп. /ч
2) Сверлильная. Вертик. Сверл. 2Р135Ф2-1:
Ц = 31000 руб.;
F = 13.7 мІ
Сз = 92.2 коп. /ч.
Сч.з. = 43.56 коп. / ч.
Кст = 961.8 коп. /ч.
Кз = 0.33 коп. /ч.
Сп.з = 280.1 коп. /ч.
Тшт = 0.99 мин.
Со = 3.6 коп. /ч
3) Многоцелевая. Сверл. Фрез. Раст. 2254ВМФ4 :
Ц=140000 руб.;
F = 23 мІ
Сз = 92.2 коп. /ч.
Сч.з. = 67.7 коп. / ч.
Кст = 4343 коп. /ч.
Кз = 0.56 коп. /ч.
Сп.з = 811.4 коп. /ч.
Тшт = 6.49 мин.
Со = 67.5 коп. /ч
4) Сверлильная. Рад. Сверл. 2М55:
Тшт = 1.86 мин.
Со = 4.9 руб. /ч
2.3.1. Основные экономические параметры вариантов технологического процесса
Основные экономические параметры вариантов рассмотренных тех. Процессов приведены в таблице 2.1.
Таблица 2.1.
Основные экономические параметры вариантов технологического процесса
| Варианты технологического процесса |
Себестоимость Руб. |
Тшт.к. Мин. |
| Заводской технологический процесс | 72.6 | 20.7 |
| Технологический процесс №2 | 84.1 | 10,74 |
| Технологический процесс №3 | 86.6 | 13.37 |
Проведя анализ по себестоимости и Тшт.к. Выбираем оптимальный технологический процесс. Таковым является технологический процесс №2.
2.4. Расчет припусков на механическую обработку
При выполнении проекта расчет припусков на механическую обработку производится расчетно-аналитическим методом и по таблицам.
Рассчитаем припуск и промежуточные размеры для обработки отверстия диаметром 11Н12 мм.
В ходе расчетов получаемые данные заносим в таблицу 2.2.
Таблица 2.2.
|
Тех. Переходы обработки пов-ти Ж10Н7 + 0,015 |
Элементы припуска, мкм |
Расчетный Припуск |
Расчетный размер | Допуск |
Пред Размер, мм |
Пред. Знач. Припусков, мкм | |||||
| Rz | T | R | E | D min | D max | 2Z min | 2Z max | ||||
| Заготовка |
150 |
150 |
151 |
---- | ---- |
9,013 |
320 |
9,693 |
10,013 |
---- |
---- |
| Черновое сверление |
50 |
50 |
7,5 |
220 |
2· 320 |
9,653 |
160 |
9,493 |
10,653 |
640 |
800 |
Расчет припусков и предельных размеров по технологическим переходам на обработку р – ра 80 - 0,17 мм.
Технологический маршрут обработки р – ра 80 ± 0,17 мм. Rz=80 состоит из чернового фрезерования.
Данные расчета припусков на обработку поверхности 80 - 0,17 мм. R z = 80 занесены в таблицу 2.3.
Таблица 2.3.
|
Тех. Переходы обработки пов-ти 80 ±0.17 мм. R z=80 |
Элементы припуска, мкм |
Расчетный Припуск |
Расчетный размер | Допуск |
Пред Размер, мм |
Пред. Знач. Припусков, мкм | ||||
Rz |
T |
R |
L min |
L max |
2Z min |
2Z max |
||||
| Заготовка | 150 | 150 | 32 | ---- | 80,36 | 320 | 80,36 | 80,68 | ---- | ---- |
| Черновое фрезерование | 50 | 50 | 1.6 |
2· 181,6 |
80 | 160 | 80 | 80,16 | 360 | 720 |
2.5. Расчет нормирования операций
Тш-к =∑Тмаш+Твсп+Тобсл+Тотд+Тп. З/n
Где ∑Тмаш - сумма основного или машинного времени по переходам;
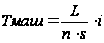
Где L – длина перемещения инструмента;
N, s – элементы режима резания (выбираются по таблицам или определяются по эмпирическим формулам теории резания);
I – число проходов инструмента.
Твсп. - вспомогательное время, определяется в условиях серийного производства по 3-м типовым комплексам: время на установку и снятие детали; время, связанное с переходами (подвод инструмента вкл. Выкл. Подачи станка.) Время на контрольные замеры.
Тобсл - время обслуживания рабочего места, затрачивается исполнителем на поддержание средств технологического оснащения в работоспособном состоянии и уход за ними и рабочим местом
Тобсл. Определяется в % от оперативного, Тобсл.=4.%То
Тотд. - время отдыха и перерывов в работе определяется в % от оперативного Тобсл.=8.%То
Тп.з.- подготовительно-заключительное время, затрачивается на подготовку исполнителя и средств технологического оснащения к выполнению технологической операции, Тп.з. Устанавливается на партию деталей, оно включает себя:
-получение материалов инструментов приспособлений;
-технологической документации и наряда на работу;
-установку инструментов, приспособлений, наладку оборудования на соответствующие режимы работы;
-снятие приспособлений и инструментов после окончания работы;
-сдачу готовой продукции, остатков материала, приспособлений, инструмента, технологической документации и наряда на работу.
2.5.1. Расчет нормы штучного времени для многоцелевой операции
005. Многоцелевая. Ст. Сверлильно – фрезерно – расточной 2204ВМФ4
Тмаш = 6.801
Твсп=Т1+Т2+Т3+Т4
Время на установку и снятие детали Т1=0,2мин;
Включить и выключить станок кнопкой Т2=0,01мин;
Время на приемы управления станком (время, связанное с переходами) для одного инструмента Т3=0,06Ч20=1,2мин;
Время на контрольные измерения Т4=0,12мин;
Тогда Твсп=0,2+0,01+1,2+0,12=1,62мин;
Время на операцию Топ=То+Твсп=6.801+1,62=8.421мин.
Тобсл=8.421Ч0,04=0,34мин;
Тотд=8.421Ч0,08=0,68мин;
Тп.з.=70мин;
Тшт-к=8.421+0.34+0.68+70/230=9.75ми
010 Сверлильная. Ст. Радиально – сверлильный 2Н55
Тмаш = 0,013
Твсп=Т1+Т2+Т3+Т4
Время на установку и снятие детали Т1=0,2мин;
Включить и выключить станок кнопкой Т2=0,01мин;
Время на приемы управления станком (время, связанное с переходами) для одного инструмента Т3=0,06мин;
Время на контрольные измерения Т4=0,12мин;
Тогда Твсп=0,2+0,01+0,06+0,12=0,39мин;
Время на операцию Топ=То+Твсп=0,013+0,39=0,403мин.
Тобсл=0,403Ч0,04=0,016мин;
Тотд=0,511Ч0,08=0,032мин;
Тп.з.=30мин;
Тшт-к=0,403+0,016+0,032+30/230=0,46мин.
2.6. Расчет и выбор оптимальных режимов резания
Расчет режимов резания одновременно ведется с заполнением операционных или маршрутных карт технологического процесса. Совмещение этих работ исключает необходимость дублирования одних и тех же сведений в различных документах, т.к. В операционных картах должны быть записаны данные по оборудованию, способу обработки, характеристики обрабатываемой детали и другие, которые используются для расчетов режимов резания и не должны вторично записываться как исходные данные для выполнения расчета.
Элементом, в значительной мере поясняющим ряд исходных данных для расчета режимов резания, является операционный эскиз.
010 Многоцелевая. Ст. Сверлильно – фрезерно – расточной 2204ВМФ4
1 переход зенкеровать отв. D51 выдерживая размер 177+1
S=0.5мм/об; t=5мм; V=25.6м/мин;
Находим необходимую частоту вращения шпинделя:
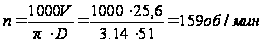
Основное машинное время:
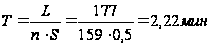
2 переход зенковать отв. D51 выдерживая размер 1.5Ч45є
S=0.5мм/об; t=5мм; V=25.6м/мин;
Находим необходимую частоту вращения шпинделя:
Основное машинное время:
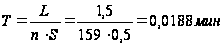
3 переход сверлить отв. D22 на проход.
S=0.45мм/об; V=21.1м/мин
Находим необходимую частоту вращения шпинделя:
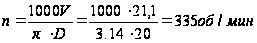
Основное машинное время:
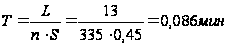
4 переход сверлить 2 отв. На проход D11H12 выдерживая размеры 52±0,5 и 100±0,5мм.
S=0.34мм/об; V=23.4м/мин;
Находим необходимую частоту вращения шпинделя:
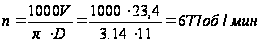
Основное машинное время:
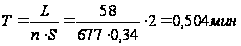
5 переход фрезеровать внутреннюю поверхность бобышки с одной стороны выдерживая размеры 102+0,23 при этом обеспечивая дальнейшую возможность выполнения размеров 188-0,3 и 43-0,34
T=3мм; Sz=0.16мм; V=180м/мин; D=250мм; z=18
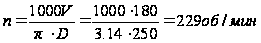
По паспорту станка принимаем n=200об/мин
Находим основное машинное время То
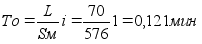
Где L=70мм длина обрабатываемой поверхности.
Sм – минутная подача которая определяется по формуле
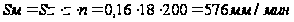
6 переход фрезеровать наружную поверхность бобышек с одной стороны выдерживая размер 43-0,34мм.
T=3мм. – глубина фрезерования; Sz=0.16мм. – подача на зуб;V=180м/мин окружная скорость фрезы или скорость резания; D=125мм – диаметр фрезы. Z=10 – число ножей
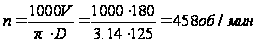
По паспорту станка принимаем n=400об/мин
Находим основное машинное время То
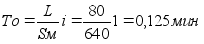
Где L=70мм длина обрабатываемой поверхности.
Sм – минутная подача которая определяется по формуле
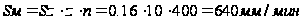
7 переход зенкеровать отв. D60.5 выдерживая размер 4,5-0,2
S=0.5мм/об; V=28,9м/мин;
Находим необходимую частоту вращения шпинделя:
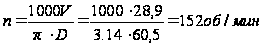
Основное машинное время:
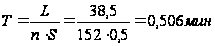
8 переход зенкеровать отв. На проход D52H12
S=0.5мм/об; t=5мм; V=25.6м/мин;
Находим необходимую частоту вращения шпинделя:
Основное машинное время:
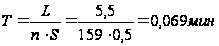
9 переход зенковать отв. D60.5 выдерживая размер 2.25Ч45є
S=0.5мм/об; V=28,9м/мин;
Находим необходимую частоту вращения шпинделя:
Основное машинное время:
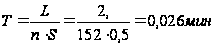
10 переход расточить отв. D62+0.3 выдерживая размер 4,5-0,2
S=0.12мм/об; V=185м/мин; t=0.75мм.
Находим необходимую частоту вращения шпинделя:
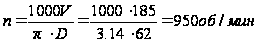
Основное машинное время:
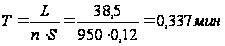
11 переход сверлить 3 отв. D5 под углом 120є выдерживая глубину 14+1
S=0.17мм/об; V=20.9м/мин;
Находим необходимую частоту вращения шпинделя:
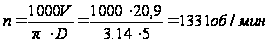
Основное машинное время:
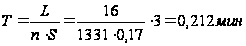
12 переход нарезать резьбу в 3 отв. М6 – 7Н выдерживая глубину 11+1
S=1мм/об; V=4.6;
Находим необходимую частоту вращения шпинделя:
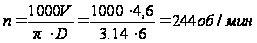
Основное машинное время:
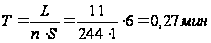
13 переход фрезеровать внутреннюю поверхность бобышки с другой стороны выдерживая размеры 102+0,23 при этом обеспечивая дальнейшую возможность выполнения размеров 188-0,3 и 43-0,34
T=3мм; Sz=0.16мм; V=180м/мин; D=250мм; z=18
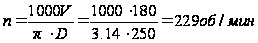
По паспорту станка принимаем n=200об/мин
Находим основное машинное время То
Где L=70мм длина обрабатываемой поверхности.
Sм – минутная подача которая определяется по формуле
14 переход фрезеровать наружную поверхность бобышки с другой стороны выдерживая размеры 188-0,3мм. 43-0,34мм.
T=3мм. – глубина фрезерования; Sz=0.16мм. – подача на зуб;V=180м/мин окружная скорость фрезы или скорость резания; D=125мм – диаметр фрезы. Z=10 – число ножей
То=0,125мин
15 переход зенкеровать отв. D60.5 выдерживая размер 4,5-0,2
N=152 об/мин, s=0.5мм/об; V=28.9м/мин; To=0.506мин.
16 переход зенкеровать отв. На проход D52H12
N=159 об/мин, s=0.5мм/об; V=25.6м/мин; To=0.069мин.
17 переход зенковать отв. D60.5 2.25Ч45є
N=152 об/мин, s=0.5мм/об; V=28.9м/мин; To=0.026мин.
18 переход расточить отв. D62+0.3 выдерживая размер 4,5-0,2
N=950 об/мин, s=0.12мм/об; V=185м/мин; To=0.337мин.
19 переход сверлить 3 отв. D5 под углом 120є выдерживая глубину 14+1
N=1331 об/мин, s=0.17мм/об; V=20.9м/мин; To=0.212мин.
20 переход нарезать резьбу в 3 отв. М6 – 7Н выдерживая глубину 11+1
N=244