Устранение слабых сторон заводского технологического процесса
Станок 6Р13Ф3: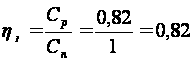
Станок 3А151: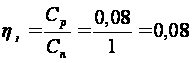
Станок 775: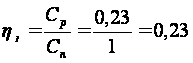
Станок 5Е32: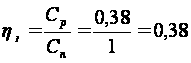
Станок К94: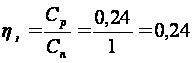
Средний коэффициент загрузки оборудования по участку, отделению или цеху:
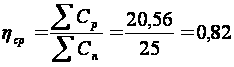
Рассчитанное значение среднего коэффициента загрузки станков по участку находится в пределах нормы для серийного производства. Построенный на основании расчета график загрузки оборудования приведен на рисунке 1.
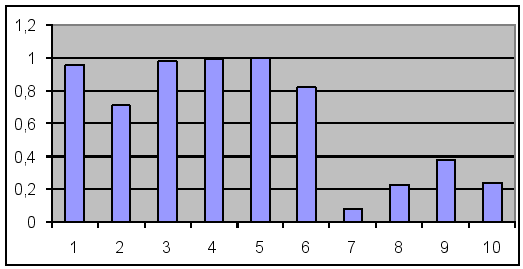
Рисунок 1. График загрузки станков на участке
Где 1 – станок 2204ВМФ4,
2 – 2Н150,
3 – 16А20Ф3,
4 – 2Н55,
5 – 1В340Ф30,
6 – 6Р13,
7 – 3А151,
8 – 775,
9 – 5Е32,
10 – К94.
4.2. Расчет количества работающих
К производственным рабочим механических цехов относятся станочники, операторы и наладчики автоматических линий, разметчики, слесари по промежуточным слесарно-сборочным работам, мойщики деталей. Так как в задании производственная программа участка выполняется на универсальных станках, то для проектируемого участка определяем только количество станочников по группам станков (профессиям - токарей, сверловщиков и т.д.). Число станочников можно определить по числу станков Сп цеха или участка:
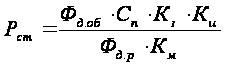
Для универсальных станков (токарных, фрезерных, шлифовальных, сверлильных и др.) Коэффициент многостаночного обслуживания Км = 1. Кз, Ки - коэффициенты загрузки и использования оборудования; для единичного, мелкосерийного и среднесерийного производства принимаются = 0,85 (коэффициент загрузки оборудования для проектируемого участка Кз = 0,82 примем на основании расчетов).
Количество токарей (станки 16А20Ф3 и 1В340Ф30):
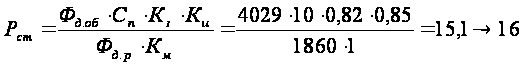
Количество сверловщиков (станки 2Н150 и 2Н55):
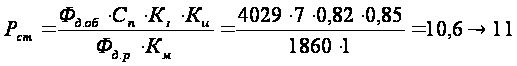
Количество фрезеровщиков (станки 2204ВМФ4 и 6Р13Ф3):
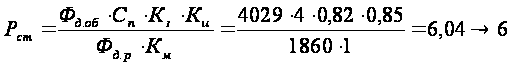
Количество шлифовщиков (станок 3А151):
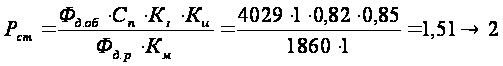
Количество зубообкатчиков (станок 5Е32):
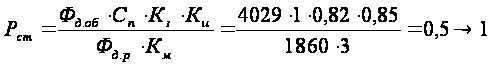
Количество протягивальщиков (станок 775):
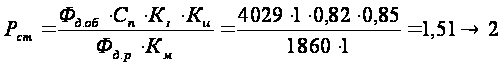
Количество кузнецов (станок К94):
Общее количество станочников на участке - 40 чел. Общее количество производственных рабочих в цехе (4 участка) - 160 чел. Прочий цеховой персонал (в соответствии с нормами для серийного производства):
Вспомогательные рабочие (18 - 20% производственных) - 32 чел.
ИТР (9,5 - 11% вспом. + произв. Рабочих) - 19 чел.
Служащие (1,4 - 2% вспом. + произв. Рабочих) - 3 чел.
Работники ОТК (4 - 6% вспом. + произв. Рабочих) - 9 чел.
Количество младшего обслуживающего персонала (уборщиков стружки, помещений и т.д.) Уточняется после разработки компоновки цеха.
4.3. Планировка расположения оборудования на участке
Основным принципом при составлении плана расположения оборудования на участке и в цехе является обеспечение прямоточности движения деталей в процессе их обработки в соответствии с технологическим процессом. Для цехов серийного производства применяется расположение станков по порядку технологических операций. Станки располагаются в соответствии с технологическими операциями для обработки одноименных или нескольких разноименных деталей, имеющих схожий порядок операций. В мелкосерийном и среднесерийном производстве каждая группа станков выполняет обработку нескольких деталей, имеющих аналогичный порядок операций, т.к. Загрузить полностью все станки одной деталью не всегда возможно.
При разработке планировки обязательно должны быть учтены нормативы для расстояний станков между собой, между станками и элементами зданий, предусмотрены проезды и проходы для обеспечения транспортировки
Деталей по участку и соблюдены нормы техники безопасности при расположении рабочих мест у станков. Пример организации рабочего места фрезеровщика приведен на рисунке 2.
5. Проектирование механического цеха
5.1. Определение площади цеха
Общее количество оборудования в цехе (4 участка) - 25 ґ 4 = 100 шт.
Производственная площадь участка определяется на основании разработанного чертежа планировки расположения оборудования на участке и составляет Sп уч = 648 м2.
Производственная
площадь цеха:
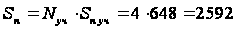 м2
В соответствии с отраслевыми нормативами металлорежущее оборудование в цехе по типам распределяется следующим образом (таблица 5.1.).
Таблица 5.1.
Типы металлорежущего оборудования
| Тип станка | % от общего кол-ва | Кол-во станков в цехе |
| Токарные | 26 | 26 |
| Сверлильные | 17 | 17 |
| Фрезерные | 9,7 | 10 |
| Зубообрабатывающие | 6,6 | 7 |
| Протяжные | 2 | 2 |
| Шлифовальные | 16,2 | 17 |
| Прочие | 20 | 20 |
| ИТОГО: | 99 | |
Удельная производственная площадь:
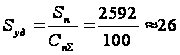 м2/станок
Рассчитанное значение площади находится в пределах норм для цехов со станками средних размеров.
5.2. Проектирование вспомогательных отделений механосборочного цеха
5.2.1. Заточное отделение
Заточное отделение организуется централизованным для всего цеха с целью улучшения качества заточки режущего инструмента. Основное оборудование – заточные и доводочные (для окончательной доводки твердосплавного режущего инструмента) станки.
Количество станков в отделении (5% от числа станков в цехе) - 5 шт.
Площадь отделения (из расчета Sуд = 10 м2 на станок) - 50 м2
Кол-во рабочих (из расчета 1,5 - 2 чел/станок для 2-х сменной работы) - 8 чел.
5.2.2. Ремонтная база цеха
Предназначается для поведения межремонтного обслуживания производственного оборудования, а также для проведения ремонтных работ (мелкий и средний ремонт).
Количество станков в ремонтной базе (для цеха с 100 станками) - 4 шт.
Число рабочих станочников:
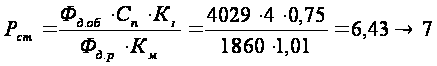
Количество слесарей (60% от числа станочников) - 4 чел.
Количество ИТР - (10% от числа рабочих) - 1 чел.
Площадь отделения (уд. Общая площадь 31 м2/станок): 124 м2;
В т.ч. Склад зап. Частей - 16 м2.
5.2.3. Кладовые инструмента и оснастки
Предназначены для хранения режущего, вспомогательного и измерительного инструмента, а также приспособлений для установки деталей на станке. Расчет выполняется на основании норм удельной площади на 1 производственный станок.
Кладовая приспособлений(0,15 м2/станок) - 15 м2
Инструментально-раздаточная кладовая
(0,2 м2/станок) – 20 м2
5.2.4. Контрольное отделение
В проектируемом цехе выполняется входной контроль поступающего в цех материала и заготовок (выполняется в заготовительном отделении и на складе заготовок), промежуточный (на рабочих местах после обработки партии деталей) летучий (периодические проверки на рабочих местах), окончательный (в контрольном отделении цеха, перед передачей деталей на сборку).
Площадь контрольного отделения:
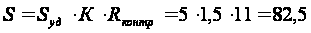 м2
5.2.5. Отделение для приготовления и раздачи СОЖ
Для проектруемого цеха предусмотрен централизованный групповой способ снабжения СОЖ. Площадь отделения:
SСОЖ = 60 м2
Площадь склада масел - 15 м2
5.2.6. Отделение для переработки стружки
Отделение предназначено для переработки стружки в брикеты. Стружку доставляют в отделение из сборных коробов, установленных на участках на электрокарах. Площадь отделения (в соответствии с нормативами) - 80 м2.
5.3. Проектирование складских помещений
5.3.1. Склад материалов и заготовок
Предназначается для хранения запасов пруткового и другого материала и заготовок (отливок, поковок, штамповок и др.) Прутковый материал хранится горизонтально в штабелях стойках, клеточных и крючковых стеллажах или вертикально в пирамидальных стеллажах. Крупные и средние поковки и отливки хранятся на полу отдельными штуками или в штабелях; мелкие – на полочных складах с гнездами.
Расчетная формула для определения площади склада:
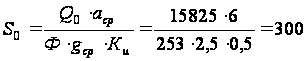 м2
Где Q0 – общий черновой вес материалов или заготовок, подлежащих механической сборке в течение года, т.(приблизительно на 20% больше массы готовых деталей приведенных в задании с учетом количества участков на которых обрабатываются детали - 5 участков).
Аср = 6 – среднее количество дней, на которое принимается запас материала;
Ф = 253 – количество рабочих дней в году;
Gср = 3– среднедопустимая нагрузка на площадь цеха, т/м2;
Ки = 0,5 – коэффициент использования площади склада – отношение полезной площади склада к его общей площади, включая проходы, проезды.
В зависимости от результатов компоновки цеха площадь склада заготовок может быть принята больше, в пределах 10 - 15% площади станочного. Полученное расчетное значение укладывается в данный норматив.
5.3.2. Склад готовых деталей и межоперационный склад
Площадь складов готовых деталей и межоперационного склада может быть принята на 10 (для межоперационного) и 20% меньше чем площадь склада заготовок.
Соответственно:
Склад готовых деталей - 240 м2
Промежуточный склад - 270 м2
5.3.3. Проектирование транспортной системы цеха
В качестве внутрицехового транспорта для цеха использованы крановый (кран-балки с нижним управлением) и электротележки (грузоподъемность - 1,5 т). Кран-балки используются также в качестве технологических подъемников для установки крупногабаритных деталей на станки.
Количество электротележек определяется по формуле:
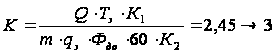 шт.
Где Q = 15825 т– годовой грузооборот, т;
Qэ = 1,5– грузоподъемность электротележки,т;
Тэ – общее время пробега (оборот) электротележки, мин;
К1 = 1,5– коэффициент неравномерности;
К2 = 0,8 – коэффициент использования грузоподъемности;
MЧФдо = 4029 час– действительный годовой фонд времени работы оборудования при соответствующем числе смен (m = 1 или 2).
6. Экономическая часть
При разработке и проектировании нового техпроцесса было применено
Более производительное и прогрессивное оборудование, станки с ЧПУ. Это дает возможность повысить качество обработки, снизить время на обработку.
Применение новых станков и технологий должно позволить решить ряд социально-экономических задач: улучшение условий труда, значительно уменьшить долю тяжелого труда, малоквалифицированного ручного труда, изменить состав работников механообрабатывающих цехов, повысить культурный уровень рабочих.
Данная работа представляет собой разработку основных вопросов организации и планирования производства на участке. В основу расчетов организации производства заложен технологический процесс на изготовление детали "Держатель".
6.1. Технико-экономическое обоснование целесообразности предлагаемой технологии организации производства
Определение объема выпуска деталей, производственной программы участка.
Производственная программа участка Nу (Таблица 6.1.) Складывается из количества деталей, необходимых для обеспечения программы сборочного цеха Nсб, плана поставок этих деталей другим предприятиям Nк, количества деталей, используемых в качестве запасных частей к выпускаемым изделиям Nзп (Nу=Nсб+Nк+Nзп).
Таблица 6.1.
Производственная программа
| Наименование |
Годовая Программа |
Nk | Nзп | Трудоемкость | |
| 1 дет., мин | Выпуск, п/ч | ||||
| Держатель 682- 2110-644 | 4000 | 500 | 150 | 50,3 | 3898 |
| Наконечник 682-3414062 | 3000 | 400 | 300 | 44,69 | 2756 |
| Диск 682В-3104017 | 9000 | 1000 | 250 | 98,22 | 16779 |
| Наконечник 682Д-3414067-10 | 9000 | 1500 | 500 | 21,84 | 4004 |
| Рычаг 682-3414086-10 | 8000 | 1200 | 600 | 26,41 | 4314 |
| Шестерня 682В-3501144 | 15000 | 2200 | 750 | 24,72 | 7395 |
| Ступица 5К-0103-01-А | 7000 | 650 | 200 | 142,96 | 18704 |
| Корпус 682Б-2110033 | 8000 | 1200 | 250 | 74,72 | 11768 |
| Опора 682Г-2110632 | 7500 | 900 | 300 | 20,38 | 2955 |
| Корпус 682-3501138-01/139-01 | 6000 | 500 | 200 | 57,83 | 6458 |
| Кронштейн 682-3414092 | 8000 | 1200 | 400 | 104,18 | 16669 |
| Кронштейн 682-3409016 | 11000 | 1800 | 450 | 20,398 | 4505 |
Итого: 95500 13050 4350 686,65 100205
6.2. Характеристика технического процесса механической обработки детали «Держатель»
| Элементы анализа | Заводской ТП | ТП1 | ТП2 |
| Количество видов оборудования | 10 | 2 | 4 |
| Трудоемкость | 20,7 | 10,74 | 13,37 |
| Себестоимость | 72,6 | 84,1 | 86,6 |
По представленным данным выбираем I вариант с использованием многоцелевого станка , так как этот вариант наиболее оптимальный. Тип производства по ГОСТ31108-74 характеризуется коэффициентом закрепления операций Кзо
Кзо=Fд*60/Q*Tшт.ср=4029*60/4000*1,755=34,44
Fд – действительный годовой фонд работы оборудования
Q – годовая программа выпуска деталей
Т шт ср – средняя норма времени по основным операциям технологического процесса
Так как 20< Кзо< 40, то производство мелкосерийное.
6.3. Определение стоимости основных производственных фондов участка
Определим стоимость здания под участок.
Кзд=F*Cзд
F-площадь участка, м2
Сзд-стоимость производственной площади (1000 руб./м2)
F=386,552 м2
Определяем стоимость здания под участок.
Кзд=386,552*1000=386552 руб.
6.3.1. Расчет стоимости оборудования и транспортных средств
Стоимость производственного и хозяйственного инвентаря 1-5 % от суммарной стоимости участка и оборудования, то есть она составляет -127366 руб. Стоимость оборудования и транспортных средств представлена в таблице 6.2.
Таблица 6.2.
Стоимость оборудования и транспортных средств
| Наименование оборудования | Цена, тыс. Руб | Олово | Затраты на | Всего | Амортизация | |
| Транспорт | Монтаж | |||||
|
Многоцелевой 2204ВМФ4 |
2700 | 1 | 34 | 34 | 2768 | 276,8 |
|
Сверлильный 2Н150 |
168 | 1 | 6 | 6 | 180 | 18 |
| Электрокар | 100 | 1 | 2 | 2 | 104 | 10,4 |
| Мостовой кран | 150 | 1 | 3 | 3 | 156 | 15,6 |
6.4. Расчет стоимости материалов
Стоимость одной заготовки равна – 297,67 руб., отсюда стоимость 4000 заготовок равна – 1190680 руб.
Стоимость отходов на одну деталь – 94,554 руб.
Стоимость отходов на 4000 деталей – 378216 руб.
Стоимость материалов на годовую программу выпуска :
1190680-378216=812464 руб.
Затраты на вспомогательные материалы (2% от стоимости основных материалов) – 16249,3руб.
6.5. Расчет энергии всех типов
Расчет электроэнергии производится по формуле:
Э=Муст*Фдо*Кз*Коб/Кп*Км,
Где Муст – установочная мощность оборудования = 35 квт
Кз – коэффициент загрузки оборудования = 0,628
Коб - коэффициент работы оборудования = 1,12
Кп - коэффициент, учитывающий потери в электроцепях = 0,9
Км – коэффициент КПД потери мотора = 0,85
Э=35*4029*0,628*1,12/0,9*0,85=129652,7 квт/ч
Стоимость 1 квт/ч=1,3 руб, тогда стоимость электроэнергии равна
Сэл=129652,7*1,3=168548,56 руб/год.
Расчет сжатого воздуха производится по формуле:
Ссж=Q*Hсж*Ст,
Где Q – объем сжатого воздуха на единицу оборудования в год
Нсж – кол-во оборудования, потребляющего сжатый воздух
Ст – стоимость 1 м3 сжатого воздуха
Расход сжатого воздуха на 1 зажимное приспособление – 0,012 м3/час на 1 станок
Q=(0,012+1)*4029=4077 м3
Нсж=2
Ссж=4077*2*0,15=1223,1 руб.
Вода на производственные цели.
Годовой расход воды определяется по формуле:
Qв=Qст*n*d*Hохл/1000
Qст – расход воды на 1 станок в смену
N – число смен
D – число рабочих дней в году
Hохл – число станков, работающих с охлаждением
Qв = 4*2*253*2/1000=4,048 м3
Стоимость 1 м3 воды 0,8 руб.
Qв=0,8*4,048=3,24 руб.
Итоговая стоимость энергии: SЭ= 169774,9 руб.
6.6. Расчет по труду и заработной плате
Фонд заработной платы вспомогательных рабочих считается из разряда и месячной ставки (Таблица 6.3.).
Фонд заработной платы специалистов и МОП (Таблица 6.4.).
Таблица 6.4.
| Категории и должности | Число рабочих | Месячный оклад | Годовой фонд |
| Начальник цеха | 1 | 7900 | 94800 |
| Старший мастер | 1 | 6000 | 72000 |
| Мастер | 1 | 5900 | 70800 |
| Наладчик участка | 1 | 5900 | 70800 |
Рассчитаем фонд заработной платы основных рабочих.
Сводная ведомость основных рабочих, работающих на участке:
Фрезеровщик – 1 чел.
Сверловщик – 2 чел.
По данным таблицы определяем средний тарифный разряд и средний тарифный коэффициент.
Р=S(Рi*p)/Pi
Kт=S(Рi*kri)/Po
Р – средний тарифный разряд
Кт – средний тарифный коэффициент
Рi – число рабочих по i-му разряду
Р – разряд рабочих
Ро – общее число рабочих
Kri – число рабочих смен i-ого тарифного коэффициента
Кт=2*3+1*4/3=3,33
Фонд заработной платы основных рабочих определяется по формуле:
Фзп=Jст*Nу*Kт*Kпр
Jст – часовая тарифная ставка рабочего 1-го разряда
Nу – производственная программа
Кт – средний тарифный коэффициент
Кпр – коэффициент премий
Фзп=14,5*100205*3,33*1,6=7741437,5 руб.
Рассчитаем общий фонд заработной платы основных производственных рабочих на участке.
Определение затрат на производство и себестоимость деталей. Затраты на производство определяются с помощью сметы.
Таблица 6.5.
Смета затрат на производство
| № | Элементы затрат | Сумма, рублей |
| 1 | Основные материалы за вычетом отходов | 812464 |
| 2 | Основная зарплата производственных рабочих | 7741437,5 |
| 3 | Дополнительная зарплата (10% от основной) | 774143,75 |
| 4 | Отчисления на социальное страхование (35,6%) | 2755951,8 |
| 5 | Расходы на содержание и эксплуатацию оборудования | 3882900 |
| 6 | Цеховые расходы | 6653318 |
|
ИТОГО |
22620215,5 | |
Таблица 6.6.
Смета расходов на содержание и обслуживание оборудования
| № | Статьи расходов | Сумма, рублей |
| 1 | Материалы для технологических и производств. Целей | 764195 |
| 2 | Топливо и энергия всех видов | 169775 |
| 3 | Зарплата вспомогательных рабочих, включая отчисления на соц.страх. | 670448 |
| 4 | Текущий ремонт оборудования и средств (7% от первоначальной стоимости). | 180740 |
| 5 | Возмещение малоценного и быстроизнашивающегося оборудования (4,5% от стоимости оборудования). | 116190 |
| 6 | Амортизация оборудования. | 2169400 |
|
ИТОГО |
4070748 | |
Таблица 6.7.
Статьи цеховых расходов
| № | Статьи расходов | Сумма, рублей |
| 1 | Содержание цехового персонала | 233280 |
| 2 | Содержание зданий и сооружений | 155520 |
| 3 | Текущий ремонт зданий и сооружений | 324430 |
| 4 | Прочие цеховые расходы | 249000 |
|
ИТОГО |
962230 | |
Таблица 6.8.
Калькуляция деталей «Держатель»
| № | Статьи расходов | Сумма, рублей |
| 1 | Основные материалы за вычетом отходов | 812464 |
| 2 | Зарплата основных производственных рабочих | 860160 |
| 3 | Отчисления в соц.страх (35,6%) | 306217 |
| 4 | Расходы на содержание и эксплуатацию оборудования(50%) | 430080 |
| 5 | Цеховые расходы (250% от з/п основных рабочих) | 2150400 |
|
ИТОГО |
4559321 | |
Таблица 6.9.
Технико-экономические показатели работы участка
| № | Показатели | Ед.изм. | Значения показателей |
| 1 | Трудоемкость производственной программы | П/час. | 100205 |
| 2 | Годовой выпуск деталей | Шт | 4000 |
| 3 | Цеховая себестоимость товарной продукции | Руб. | 22620216 |
| 4 | Списочное число рабочих | Чел. | 9 |
| 5 | Выработка на одного работающего | Руб. | 2513357 |
| 6 | Себестоимость одной детали | Руб. | 1139 |
7. Охрана окружающей среды. Техника безопасности
7.1. Анализ опасных и вредных факторов технологического процесса
При механической обработке металлов на металлорежущих станках (токарных, фрезерных, сверлильных и др.) Возникает ряд физических химических, психофизиологических и биологически опасных и вредных производственных факторов. К категории физически опасных факторов относятся – стружка, высокая температура нагрева инструмента, осколки инструмента, движущиеся объекты производственного оборудования, повышенное напряжение в сети или статического электричества. При выполнении различных работ на станке рабочий может получить травму. Металлическая стружка представляет серьезную опасность не только для работающего на станке, но и для лиц находящихся вблизи станка. Наиболее распространенными являются травмы глаз. Физическими вредными факторами на производстве характерными для процесса резания являются: 1) повышенная загазованность воздуха рабочей зоны; 2) высокий уровень шума и вибрации; 3) недостаточная освещенность рабочей зоны; 4) повышенная пульсация светового потока. При отсутствии средств защиты запыленность воздушной среды в зоне дыхания станочников (Таблица 7.1., 7.2.) Может превышать предельно допустимые концентрации. Размер пылевых частиц в зоне дыхания колеблется в широком диапазоне – от 2 до 60 мкм.
Таблица 7.1.
Значения выделения пыли при механической обработке
| Тип станка | Выделение пыли, г/ч | Тип станка | Выделение пыли, г/ч |
|
Обработка чугуна |
Обработка цветных металлов |
||
| Токарный | 20-40 | Токарный | 8-10 |
| Фрезерный | 15-25 | Фрезерный | 6-8 |
| Сверлильный | 3-5 | Сверлильный | 12-16 |
| Расточной | 6-10 | Расточной | 2-2,8 |
Таблица 7.2.
Запыленность воздуха рабочей зоны при точении, фрезеровании хрупких металлов
| Обрабатываемый материал и вид обработки | Режущий инструмент |
Режимы резания: скорость v м/мин, подача s мм/об, глубина t мм |
Концентрация пыли, мг/м3 |
| Латунь ЛЦ40С (точение) | Упорный проходной резец |
V=200-250, s=0,2-0,3, t=2-3 |
14,5-15,5 |
| Бр ОЦС 6-6-3 (точение) | Проходной резец с двумя режущими кромками | V=208, s=0,4, t=3 | 20 |
| Медь (точение) | Специальный многолезвийный резец | V=200-300,s=0,1-0,2, t=0,1-2 | 113-193 |
| Серый чугун СЧ32 (точение) |
Резцы: проходной и рас-точной, проходной с двумя режущими кромками, канавочный. Резцы: расточной, подрезной сдвумя режущи-ми кромками |
V=80-120,s=0,4-0,6, t=2-6 V=70-120,s=0,25-0,35 t=5-7,5 |
14,5-160 39-127 |
| Серый чугун СЧ32 (фрезер-е) | Многозубая торцовая фреза | V=56,2, t=2, s=1000мм/мин | 120-123 |
| Серый чугун СЧ32 (сверление) | Спиральные сверла | V=20,8, s=0,15 | 10-12 |
Концентрация вредных веществ в воздухе рабочей зоны, образующихся при обработке резанием, не должны превышать ПДК. В таблице 7.3. Приведены ПДК некоторых веществ.
Таблица 7.3.
Предельно допустимые концентрации вредных веществ В воздухе рабочей зоны по ГОСТ 12.1.005-85
| Наименование вещества | ПДК, мг/м3 | Пдкм р, мг/м3 (максимально разовое) | Пдкс с, мг/м3 (среднесуточ-ное) | Преимущественное агрегатное состояние в условиях проиводст-ва | Класс опасности | |
| Ацетон | 200 | 0,35 | 0,35 | П | 4 | |
| Железа окись | 6 | - | - | А | 4 | |
| Медь | 1/0,5 | - | - | А | 2 | |
| Сажа | 4 | 0,15 | 0,05 | А | 3 | |
| Свинец | 0,01/0,007 | - | 0,0003 | A | 1 | |
| Чугун | 6 | - | - | А | 4 |
Аэрозоль нефтяных масел входящих в состав СОЖ, может вызвать раздражение слизистых оболочек верхних дыхательных путей, способствовать снижению иммунобиологической реактивности.
К психофизиологическим факторам процессов обработки материалов резанием можно отнести физические перегрузки при установке, закреплении и съеме крупногабаритных деталей, перенапряжение зрения, монотонность труда. К биологическим факторам относятся болезнетворные микроорганизмы и бактерии, проявляющиеся при работе с СОЖ.
7.1.1. Шум
Источником шума на производстве являются: производственное оборудование, энергетическое оборудование, компрессорные и насосные станции, вентиляторные установки, трансформаторные подстанции, испытания продукции предприятия. В зависимости от металлорежущего оборудования, мощности его приводов, интенсивности и стабильности процесса резания уровни шума, создаваемые на расстоянии 1 м. От огражденных поверхностей, составляет 60-110дб. Шум на производстве наносит большой ущерб, вредно действуя на организм человека и снижая производительность труда. Шумом для человека также является всякий нежелательный звук. В таблице 7.4. Приведены допустимые уровни шума.
Таблица 7.4.
Допустимые уровни шума
| Рабочие места | Уровни звукового давления в дб в октавных полосах со среднегеометрическими частотами, Гц | Уровни звука и эквивалентные уровни звука, дба | |||||||
| 63 | 125 | 250 | 500 | 1000 | 2000 | 4000 | 8000 | ||
| 1.Помещения и участки точной сборки, машипис-ние бюро | 83 | 74 | 68 | 63 | 60 | 57 | 55 | 54 | 65 |
| 2.Помещения ла-бораторий, для проведения экс-периментальных работ, помещения для размещения шумных агрегатов | 94 | 87 | 82 | 78 | 75 | 73 | 71 | 70 | 80 |
| 3.Постоянные рабочие места и рабочие зоны в производственных помещениях и на тер-ях предприятий | 99 | 92 | 86 | 83 | 80 | 78 | 76 | 74 | 85 |
7.1.2.Вибрации
Воздействие вибраций не только ухудшает самочувствие работающего и снижает производительность труда. Возникновение вибраций на человека чаще всего связано с колебаниями. Приведенные ниже нормы одинаковы для горизонтальных так и вертикальных вибраций. В таблице 7.5. Приведены допустимые величины вибрации. Непрерывность их воздействия не должна превышать10-15% рабочего времени. Амплитуда колебаний, скорость и ускорение колебательных движений могут быть увеличены не более чем в 3 раза.
7.1.3. Микроклимат
Человек находится в процессе теплового взаимодействия с окружающей средой.
Таблица 7.5.
Допустимые величины вибрации в производственных помещениях
| Амплитуда колебаний виюрации, мм | Частота вибрации, Гц | Скорсть колеб. Движений, см/с | Ускорение колеб. Движений, см/м2 |
| 0,6-0,4 | До 3 | 1.12-0,76 | 22-14 |
| 0,4-0,15 | 3-5 | 0,76-0,46 | 14-15 |
| 0,15-0,05 | 5-8 | 0,46-0,25 | 15-13 |
| 0,05-0,03 | 8-15 | 0,25-0,28 | 13-27 |
| 0,03-0,009 | 15-30 | 0,28-0,17 | 27-32 |
| 0,009-0,007 | 30-50 | 0,17-0,22 | 32-70 |
| 0,007-0,005 | 50-75 | 0,22-0,23 | 70-112 |
| 0,005-0,003 | 75-100 | 0,23-0,19 | 112-120 |
| 1,5-2 | 45-55 | 1,5-2,5 | 25-40 |
На производстве его окружают печи, ванны с подогревом, нагретый металл, электрооборудование – источники тепла; сквозняки, повышенная влажность или пониженная температура, которые влияют на организм. Для того, чтобы физиологические процессы в его организме протекали нормально, выделяемая организмом теплота должна отводится в окружающую человека среду. В условиях комфорта у человека не возникает беспокоящих его температурных ощущений холода или перегрева. Влажность воздуха оказывает большое влияние на терморегуляцию организма. Оптимальные величины относительной влажности составляют 40-60%. При воздействии высокой температуры воздуха, интенсивного теплового излучения возникает перегрев организма, который характеризуется повышением температуры тела, обильным потовыделением, учащением пульса и дыхания, резкой слабостью. Нормы микроклимата производственных помещений приведены в таблице 7.6.
Таблица 7.6.
Оптимальные и допустимые нормы параметров микроклимата в рабочей зоне производственных помещений. (ГОСТ 12.1.005-88)
| Период года | Кате-гория рабо-ты | Температура воздуха | Относитель-ная влажность воздуха,% | Скорость движения воздуха,% | ||||||
| Оптимальная | Допустимая | Оптимальная | Допустимая, не более (на пост. И непост. Р.м.) | Оптималная, не более | Допу-сти-мая (на пост. И непост. Р. М.) | |||||
| Верхняя граница | Нижняя граница | |||||||||
| На рабочих местах | ||||||||||
| Постоянных | Непостоян-ных | Постоянных | Непостоян-ных | |||||||
| Холодный | Легкая 1а | 22..24 | 25 | 26 | 21 | 18 | 40...60 | 75 |
0,1 0,1 0,2 0,2 0,3 |
<0,1 0,2 0,3 0,4 0,5 |
| 1б | 21..23 | 24 | 25 | 20 | 17 | |||||
| Средней2а | 18..19 | 23 | 24 | 17 | 15 | |||||
| Тяжести2б | 17..19 | 21 | 23 | 15 | 13 | |||||
| Тяжелая 3 | 16..18 | 19 | 20 | 13 | 12 | |||||
| Теп-лый | Легкая 1а | 25..25 | 28 | 30 | 22 | 20 | 40…60 | 55(при 28 С) |
0,1 0,2 0,3 0,3 0,4 |
0,1-0,2 0,1-0,3 0,2-0,4 0,2-0,5 0,2-0,6 |
| 1б | 22..24 | 28 | 30 | 21 | 19 | 60(при 27 С) | ||||
| Средней2а | 21..23 | 27 | 29 | 18 | 17 | 65(при 26 С) | ||||
| Тяжести2б | 20..22 | 27 | 29 | 16 | 15 | 70(при 25 С) | ||||
| Тяжелая 3 | 18..20 | 26 | 28 | 15 | 13 | 70(при 24 С) | ||||
При проведении технологического процесса в литейных цехах на всех стадиях обработки материалов возможно появление опасных и вредных производственных факторов. Основными из них являются: пыль дезинтеграции и конденсации; выделение паров и газов; избыточное выделение теплоты; тепловой поток; повышенный уровень шума, вибрации, электромагнитных излучений.
Пыль литейных
цехов по дисперсному
составу относится
к мелкой и мельчайшей
фракциям, которые
длительно
находятся во
взвешенном
состоянии в
воздухе рабочей
зоны. Особую
опасность
представляет
пыль с размерами
частиц 1-10 мкм.
Количество
пылинок размером
до 2 мкм при
различных
процессах в
литейных цехах
составляет
62-87 % общего числа
пылинок, находящихся
в воздухе. Наряду
с пылью воздух
рабочей зоны
в литейных
цехах загрязняется
газами и парами.
Окись углерода
является основным
вредным производственным
фактором в
чугуно- и сталелитейных
цехах. Источники
выделения –
вагранки и
другие плавильные
агрегаты, залитые
формы в процессе
их остывания,
сушильные печи,
агрегаты
поверхностной
подсушки форм
и др. Например,
концентрация
окиси углерода
в колошниковых
газах вагранок
достигает 15 %.
Интенсивность
теплового
потока на ряде
рабочих мест
достигает
высоких значений.
Известно, что
интенсивность
менее 0.7 квт/м2
не вызывает
неприятного
ощущения, если
действует в
течении нескольких
минут, а свыше
3,5 квт/м2 уже
через 2 с вызывает
жжение. Содержание
вредных веществ
в воздухе рабочей
зоны не должно
превышать
предельно
допустимых
концентраций,
что должно
обеспечивается
применением
соответствующих
защитных мер.
7.2. Требования безопасности к производственным помещениям и организации рабочих мест
Производственные помещения, в которых осуществляются процессы обработки резанием, должны соответствовать требованиям. В соответствии с требованиями стандартов по обеспечению специальными санитарно-бытовыми помещениями и устройствами механические цеха относятся к 3а, 3б группам производственных помещений, кузнечно-прессовые цеха – 2а. С учетом сказанного необходимо предусмотреть:1) в механических цехах: химчиска, гардеробы с раздельным хранением спецодежды и искусственной вентиляцией. 2) в литейных цехах: гардероб, комнаты отдыха, помещения для охлаждения.
7.2.1. Требования к вентиляции
Для обеспечения чистоты воздуха и нормализации параметров микроклимата в производственных помещениях помимо местных отсасывающих устройств, обеспечивающих удаление вредных веществ из зоны резания (пыли, мелкой стружки и аэрозолей СОЖ), должна быть предусмотрена приточно-вытяжная общеобменная система вентиляции. Помещения, в которых готовятся и хранятся растворы бактерицидов для СОЖ, должны быть оборудованы местной вытяжной вентиляцией. Помещения в цехах и на участках обработки резанием, пребывание в которых связано с опасностью для работающих, должны быть отделены от других помещений изолирующими перегородками, иметь местную вытяжную вентиляцию. В соответствии с требованиями ворота, двери и технологические проемы должны быть оборудованы воздушными завесами. В цехах и на участках проведения литейных работ применяют общеобменную приточно-вытяжную и местную вентиляцию, а также систему кондиционирования воздуха. Работы, осуществляемые в кузнечных цехах, относятся к категории работ 3 и к работам средней тяжести 2б.
7.2.2. Требования к освещению
Естественное и искусственное освещение производственных помещений должно соответствовать требованиям снип 23-05-95. Для зданий, расположенных в 3 и 4 климатических районах, должны быть предусмотрены солнцезащитные устройства. В помещениях с недостаточным естественным светом и без естественного света должны применяться установки искусственного ультрафиолетового облучения. Для освещения станков предусматривают комбинированное освещение. Общее освещение создается люминесцентными лампами, а для местного освещения следует применять светильники, установленные с непросвечиваемыми отражателями с защитным углом не менее 30о. В дневное время используется совмещенное освещение. Работы, выполняемые в механических и литейных цехах, относятся к следующим разрядам зрительной работы:
Механический:
Заготовительные VI
Ремонтно-механические II в
Мет.-реж. Станки II в
Общая освещенность IV а
Литейный:
Загрузка вагранок, заливка металла в ковши,
Пути перемещения форм с
Залитым металлом VII
Производственное освещение обеспечивает возможность нормальной производственной деятельности. Сохранность зрения человека, состояние его центральной нервной системы и безопасность на производстве в значительной мере зависит от условий освещения. От освещения также зависят производительность труда и качество выпускаемой продукции. Нормы освещенности для данных разрядов приведены в таблице 7.7.
Таблица 7.7.
Освещенность и показатели качества освещения для производственных помещений
| Разряд зри-тельной работы | Искусственное освещение | При сов-мещен-ном бо-ковом ос-вещении | ||||
| Освещенность, лк | Сочетание нормируемых величин показателя ослепленности и коэффициента пульсации | |||||
| При системе комбинированного освещения | При системе общего освеще-ния | |||||
| Всего | В том числе от общего | Р | Кn, % | КЕО, % | ||
| II в | 2000 | 200 | 500 | 20 | 10 | 1,5 |
| IV а | 750 | 200 | 300 | 40 | 20 | 0,9 |
| VI | - | - | 200 | 40 | 20 | 0,6 |
| VII | - | - | 200 | 40 | 20 | 0,6 |
7.2.3. Требования к организации рабочих мест
Для работающих, участвующих в технологическом процессе обработки резанием, должны быть обеспечены удобные