Устранение слабых сторон заводского технологического процесса
21 переход фрезеровать прорезь на проход шириной 5+0,3
D=150мм; z=20; Sz=0.12; V=44.5м/мин; n=100об/мин.
Находим основное машинное время То
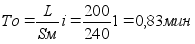
Где L=70мм длина обрабатываемой поверхности.
Sм – минутная подача которая определяется по формуле
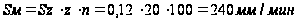
010 Сверлильная. Ст. Вертикально – сверлильный 2Н55
Зенковать отв. D22 выдерживая размер 2Ч45є
S=0.45мм/об; V=21.1м/мин
Находим необходимую частоту вращения шпинделя:
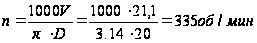
Основное машинное время:
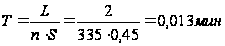
2.6.1. Расчет режимов резания методом математического моделирования
Рассчитаем режимы резания для сверления отверстия диаметром 11 мм, используя метод математического моделирования.
Ограничение №1 по стойкости инструмента:
V=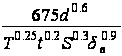
V=пдn/1000;
V=пдn/1000<
N(100S)0.3<
N(100S)0.3<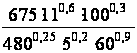 =41.56
Ln n+0.3ln(100S)<1.62
X1+X2<1.62

Ограничение № 2 по прочности механической подачи:
Px=2d1.4S0.80.75Рдоп
(100S)0.8<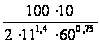 =36.64
0.8ln(100S)<1.56
0.8X2<1.56
Ограничение № 3 по мощности главного привода:
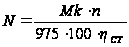 ;
MK=3d2s0.7
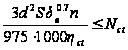
N(100S)<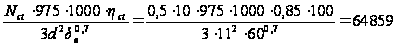
Ln n+ln(100s)<4.8
X1+X2<4.8
Ограничение № 4 по прочности сверла:
[S]=4.46*d0.81/0.9;
[S] S
(100S)=4.46*110.81/600.91=69
X2=1.84
Ограничение № 5 по подаче:
Smin0.1мм/об
; Smax
2.5мм/об
SSmin
S<Smax
100Smin0.1
100Smax
2.5
X21
X22.4
Ограничение № 6 по числу оборотов станка:
Nmin20
об/мин; nmax
2000
об/мин
Nnmax
n
nmin
Ln20=1.3 ln2000=3.3
X1=1.3 X1=3.3
Ограничение № 7 по устойчивости инструмента:
Ркр=2,467eimin/l2<Px;
Imin=bh3/12; b=d/2; n=d
2*104*10.279=2d1.4S0.80.75
(100S)0.8>1000.8*205580/2d1.40.75
(100S)0.8>7556.4
X2>3.9
На основании полученных данных составляем симплекс таблицу.
| Х1 | Х2 | Х3 | Х4 | Х5 | Х6 | Х7 | Х8 | Х9 | Х10 | Х11 | В |
| 1 | 0,3 | 1 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1,62 |
| 0 | 0,8 | 0 | 1 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1,56 |
| 1 | 1 | 0 | 0 | 1 | 0 | 0 | 0 | 0 | 0 | 0 | 4,8 |
| 0 | 1 | 0 | 0 | 0 | 1 | 0 | 0 | 0 | 0 | 0 | 1,65 |
| 0 | 1 | 0 | 0 | 0 | 0 | 1 | 0 | 0 | 0 | 0 | 1 |
| 0 | 1 | 0 | 0 | 0 | 0 | 0 | 1 | 0 | 0 | 0 | 2,4 |
| 1 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1 | 0 | 0 | 1,3 |
| 1 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1 | 0 | 3,3 |
| 0 | 1 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | 1 | 3,9 |
3. Конструкторская часть
3.1. Конструирование приспособления
3.1.1. Установочное зажимное приспособление
Спец. Приспособления предназначены для налаженных операций, закрепленных за станками. Приспособления разрабатывают согласно тех. Процессу на конкретные операции , и поэтому они рассчитаны на установку и закрепление однотипных заготовок. Такие приспособления обеспечивают высокую точность установки и быстрое закрепление. Для удешевления изготовления спец. Приспособлений в их составе предусмотрено широкое использование стандартных узлов и деталей.
Срок службы спец. Приспособлений при постоянной загрузке 3 – 5 лет. После выполнения заданной программы приспособления снимают с производства за ненадобностью, т.к. Они необратимы.
В дипломном проекте разработано спец. Приспособление с механизированным приводом.
Механизированные приводы приспособлений – устройства служащие для приведения в действие рабочих органов (силовых) приспособлений , без приложения физической силы оператора. Роль оператора сводится к общему управлению приспособлением. Механизированный привод позволяет автоматизировать процесс обрабатываемых заготовок , чаще всего используют сжатый воздух или масло (находящееся под давлением).
Механизированный привод допускает блокированное управление несколькими зажимающими устройствами, обеспечивая надежное закрепление заготовок и тем самым сокращает затраты времени на установку и снятие деталей.
Продолжительность процесса закрепления 0,5 – 1,2 секунд.
Пневматические приводы.
Непременным условием применения пневматического привода является обеспеченность механических цехов сжатым воздухом с давлением у рабочего места не ниже 4 кгс/смІ, поступающий в пневматический привод приспособления воздух, должен быть очищен от посторонних примесей и осушен.
3.1.2. Монтаж приспособления на стол станка
Приспособление фиксируется на столе станка прижимными болтами через пазы нижней плиты, так чтобы распределительный кран находился справа относительно шпинделя станка.
Производится подключение к воздушной магистрали цеха, с рабочим давлением Р = 1 мпа. Произвести проверку надежности фиксации приспособления на станке, проверку соединения с воздушной магистралью.
Произвести пробную фиксацию заготовки в приспособлении, и обработку заготовки в приспособлении.
При положительных результатах контроля детали приступить к работе.
3.1.3. Расчет требуемой силы зажима и выбор силового механизма
Деталь установлена на призмах и зажимается прихватом с силой W.
При сверлении и зенкеровании радиальных отверстий в заготовке крутящий момент поворачивает заготовку вокруг оси инструмента и приподнимает ее в призме. Сила W приложена к прихвату.
Крутящему моменту противодействует два момента трения, возникающие в местах касания детали с зажимными (прихватом) и установочными (призмой) элементами приспособления.
Сила зажима штока передается непосредственно через промежуточные звенья на зажимаемую деталь. Для обеспечения надежности зажима заготовки определяется коэффициент запаса:
Кз=Ко*К1*К2*К3*К4*К5*К6=1,5*1*1,2*1*1*1*1=1.8
На систему действует крутящий момент Мкр и осевая сила Р0, которые требует силу зажима, определяемую по формуле:
W1=kmkp / R(f+f2/sin );
W2=kpo/f1+f2/ sin
W1=1,8*124,7/80(0,15+0,25/0,61)=958,3 Н
W2=1.8*1785.8/(0,15+0,25/0,61)=5740.1 H
За требующуюся силу зажима принимается большее значение W. Значит W=5740.1 H
Из условия равновесия заготовки уравнение моментов будет иметь вид:
Ql1-Wl2=0
Введя коэффициент надежности закрепления и решив это равенство относительно Q, получим:
Q=Wl2/l1=5740,1*110/100=4157 Н
Время срабатывания пневмоцилиндра:

Где lk-длина поршня по конструкции приспособления, lk=20 мм;
Do -диаметр воздухопровода, принимается по рекомендациям в зависимости от диаметра пневмоцилиндра, do=6 мм;
Vc-скорость перемещения сжатого воздуха =180 м/с.
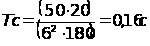
Расчет приспособления на точность.
Цель расчета на точность заключается в определении требуемой точности изготовления приспособления по выбранному параметру и допусков деталей и элементов приспособлений.
Погрешность изготовления приспособления εпр по выбранному параметру будет составлять часть допуска выполняемого размера за вычетом всех других составляющих общей погрешности обработки, т.е.
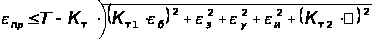
Где Т=0,7 εб =0,505
Кт=1,1 εз =0,12
Кт1=0,83 εу =0,015
Кт2=0,6 εи =0,005
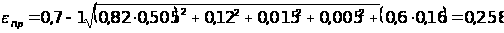 /43мм
Таким образом, погрешность приспособления в собранном виде по выбранному параметру будет εпр =0,258мм на длине 43мм.
Расчет на прочность слабого звена конструкции.
После расчета точности изготовления приспособления и силового расчета необходимо выбрать конструкционные материалы для деталей приспособления. Материалы для деталей приспособлений выбирают исходя из условий работы и эксплуатационных требований прочности, жесткости и надежности.
Проверочный расчет соединения (работа на срез):
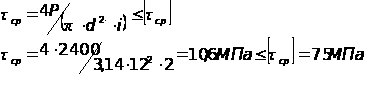
Расчет на изгиб оси:
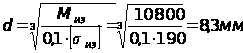
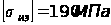
Принимаем d=12 мм, что обеспечит более надежную работу оси в приспособлении.
3.2. Автоматизированное рабочее место
Для улучшения условий труда и увеличения производительности необходима автоматизация технологии листовой штамповки, при которой труд человека становится более эффективным, используется его интеллект, способность к суждению и нахождению прямого решения поставленных задач производства, а главное, автоматизация облегчает труд человека, создавая комфортные условия для работы.
Современное состояние и перспективы автоматизации штамповочного производства связаны с переходом от создания отдельных машин к автоматизированному комплексу.
Особенность штамповки мелких деталей, по сравнению с другими методами обработки, - незначительное машинное время, затрачиваемое на обработку одной заготовки.
У современных штамповочных прессов число ходов в минуту доходит до 1500 и более. Вспомогательными операциями являются: операции транспортировки, загрузки и выгрузки штучных заготовок в зону штампа. Именно они и определяют в основном производительность технологических процессов производства деталей методами штамповки, поэтому вопрос автоматизации процессов загрузки штучных заготовок в штамповочном производстве приобретают особо важное значение. Принципиальные идеи автоматизации загрузки, практические и конструктивные пути их воплощения зависят от характера производства, а также от характеристик обрабатываемых заготовок и связанных с ними параметрами средств автоматической загрузки. Общие тенденции развития средств автоматической загрузки имеют в каждом конкретном производстве свои специфические особенности.
В массовом производстве тенденции развития направлены на создание высокопроизводительных загрузочно-разгрузочных производств, преимущественно непрерывного действия, работающих по жесткой программе с высокой степенью надежности и стабильности работы.
В крупносерийном производстве тенденции развития направлены на создание загрузочных устройств, работающих по жесткой программе.
В серийном производстве детали, изготовленные листовой штамповкой, отличаются друг от друга габаритами, формой и выпускаются мелкими и крупными партиями. Это определяет необходимость применения различных конструкций, транспортирующих устройств с различными линейными и угловыми перемещениями, что достигается выбором или переналадкой механизмов, осуществляющих эти движения.
В серийном штамповочном производстве на одном прессе выполняется обычно несколько деталей (операции). В среднем за одним прессом закрепляется обычно до 20, что вызывает необходимость применение быстро переналаживаемых устройств.
3.2.1. Работа автоматизированного рабочего места
Состав автоматизированного рабочего места:
- пресс;
- револьверный стол;
- полосоподаватель.
Полосу загружают в полосоподаватель, который подает ее на револьверный стол. Далее из полосы прессом вырубаются штучные заготовки, которые размещаются в позициях револьверного стола. Револьверный стол перемещает заготовку непосредственно в зону штампа. На поворот револьверного стола уходит 0,11 с. В это время фиксатор фиксирует за 0,02 с положение стола в момент удара пресса, который длится 0,0375 с. При помощи пресса (выбранного из каталога кузнечно-прессового оборудования по усилию) осуществляется гибка. Готовое изделие сбрасывается в бункер.
3.2.2. Выбор пресса
Рассчитаем усилие для вырубки, используя следующие формулы:
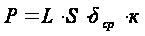 ,
Где к=1,1-1,15,
S- толщина листа,мм,
L-периметр заготовки
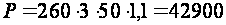 кгс
Рассчитаем усилие для гибки
Без калибровки:
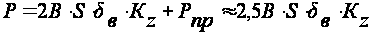 ,
Где В- ширина полосы,
Кz=0,20-коэффициент для двухугловой гибки,
 кгс/мм2
Без калибровки:
Р=2,5*30*3*30*0,20=1350 кгс
С калибровкой:
Рк=(2-4)ВSKz
Рк=4*30*3*30*0,2=2160 кгс
Общее: Р=464,1 кн
Р=46,410 тс
Из каталога кузнечно-прессовых машин выбираем пресс с номинальным усилием больше Р=464,1 кн
Выбираем пресс однокривошипный, открытый, простого действия, ненаклоняемый. Модель КД2128Е с номинальным усилием 630 кн.
3.2.3. Кинематический расчет револьверного стола
Угол
 клина принимаем
=15,
тогда
Н1=4tg=4tg15=1,0718
 =
Н1/2
 =1,0718/2*3,14=0,171
рад=9,78
ДН=600 мм
А=(0,55-0,6) ДН=(0,55-0,6)*600=330-360 мм
ДВН=600-0,2*30=584 мм
R0=0.25*( ДН+ ДВН)=0.25(600+584)=298,5 мм
Sn=(0.03-0.05)*S
Где Sn – перебег
S-
ход ползушки
S=2
R0*sin/2=2*298.5*sin9.78/2=50.89
мм
Sn=(0,03-0,05)
S=(0,03-0,05)50,89=2,54
Н1= S+
Sn=50,89+2,54=53,43
мм
Выписываем из паспортных данных пресса значения:
Н1 – ход ползуна,
Н1 табл=100 мм,
Н1 табл Н1 расч,
10053,43
3.2.4. Расчет диска (стола)
Д0=dr+l1/
sin/2
,
Где l1 – расстояние между центрами заготовок,
Dr=d 3 (1.01-1.05),
Д0=(31+50)/sin4.89=398 мм,
Dr=30(1,01-1,05)=31 мм.
Расчет скорости вращения диска:
V=6
*Д0*n/z=6*3.14*398*45/16*60=353.25
мм/с,
ДН/ d 3= 600/30=20,
Следовательно (из таблицы) число гнезд z=16
3.2.5. Силовой расчет
Р=Рст+Мст*а+Ркар+Мкар*а
Рассчитаем силу стола
Sст=ПR2=3.14*3002=2826 см2=0,2826 м2
Мст=Sст*hст*=0,2826*0,005*7,85=11,09
кг
Gст=m*g=11,09*9,8=108,7 Н
Рст=G =108.7*0.15=16.3
Н
Рассчитаем силу каретки
Sкар=а*в=0,19*1,1=0,209 м2
Мкар=
Sкар*hкар*=0,209*0,12*7850=196,9
кг
Gкар=m*g=196,9*9,8=1929 Н
Ркар=
G=1929*0,15=289,4
Н
Найдем ускорение для:
А) каретки акар=V2/t=353,252/0,3=0,416 м/с
Б) стол
 ст=ак/R2=0.416/900=4.6
м/с
Тогда: Р=16,3+108,7*0,46+289,4+819,1+196,9*4,16=1261,5 Н
Общее потребное усилие Рпресса+1261,5 Н
Расчет циклограммы
Тц=45/2*60=0,375 с
Время удара 10% от Тц, следовательно tуд=0,0375 с
Время поворота револьверного стола 0,11 с
Время действия фиксатора 0,02 с
Работа револьверного стола
На чертеже показаны штампы с механизмом подачи штучной заготовки – револьверный стол. Заготовка с помощью пресса вырубается из полосы и подеется на одну из позиций револьверного стола. Стол вращается и при его периодическом повороте заготовка попадает в рабочую зону штампа, где подвергается формообразованию. Клин перемещает ползушку справа на лево. При ходе ползуна пресса собачка, установленная на ползушке, поворачивает диск револьверного стола на одно деление. Диск после поворота фиксируется защелкой, заходящей в специально предусмотренные для этой цели вырезы на боковой поверхности. При дальнейшем ходе верхней части штампа вниз пуансон производит требуемое формообразование заготовки. При ходе ползуна пресса с верхней частью штампа вверх плоскость клина выходит из контакта с роликом ползушки, и последнее возвращается в исходное положение, в котором собачка заскакивает во впадину храпового зуба револьверного стола (диска), после чего цикл повторяется.
3.3. Проектирование гибочного штампа
Гибка – одна из наиболее распространенных формоизменяющих операций холодной штамповки для получения разнообразных деталей из листового материала, профильного проката, труб и проволоки.
Гибка характеризуется относительным поворотом части заготовки вокруг лини гиба.
Гибка представляет собой процесс упругопластической деформации, протекающей различно с обеих сторон изгибаемой заготовки. Слои металла, расположенные ближе к внутренне й поверхности изгибаемого участка, испытывают сжатие, а слои, расположенные у внешней поверхности, - растяжение.
1. Анализ технологичности детали:
Rmin=ks
K=0.8 (гибка заусенцами внутрь, линия гиба параллельна направлению проката)
Rmin=0,8*0,5=0,4 мм
2) Угол пружинения
( 35кг/мм2; R/S=2,
S до 0,8 мм)
 =2
3) в=Sh=(0,1-0,3)S=0,2*0,5=0,1 мм
2. Усилие гибки ( П- образная гибка с прижимом без правки)
Р=0,7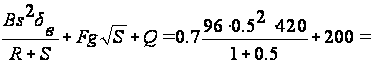 4904
кг
Конструктивные размеры штампа:
Радиусы скругления пуансона берм по изделию;
Глубина матрицы H = 15 мм;
Радиус скругления матрицы R2 = 3 мм;
Зазор между матрицей и пуансоном на сторону:
Z = S+S+f = 0.5+0.07+0.1 = 0.67 мм.
3.4. Проектирование режущего инструмента
Зенкеры – осевой режущий инструмент, предназначенный для повышения точности формы отверстия, полученных после сверления, отливки, ковки, штамповки, а также для обработки торцевых поверхностей бобышек, выступов и др. Зенкеры для обработки цилиндрических отверстий применяют для окончательной обработки отверстий с допуском по 11, 12-му квалитетам и обеспечивают параметры шероховатости поверхности Rz = 20…40 мкм или для обработки отверстий под последующее развертывание..
Расчет на прочность слабого сечения:
 ;
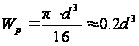
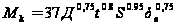
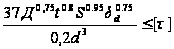
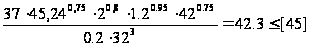
Расчет на продольный изгиб:
[Px] 2.467EI/l2;
I=Пd4/64 0.05d4
[Px]2.467*E0.05d4/
l2=2.467*2*104*0.05*304/1452=3287
Н
4. Проектирование механического цеха и разработка участка
4.1. Расчет количества основного производственного оборудования
На основании данных о трудоемкости годовой программы выпуска деталей по участку составляется таблица для расчета количества станков каждого типоразмера (Приложение 1).
Расчетное количество станков данного типа определятся по формуле:
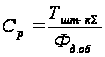 ,
Где Ср – расчетное количество станков данного типоразмера,
Тшт-кS – трудоемкость годового количества всех деталей на станках данного типоразмера в станко-часах,
Фд.об – действительный годовой фонд времени работы оборудования при 2-х сменной работе в часах.
Принятое число станков каждого типоразмера получаем округлением расчетного числа до ближайшего большего целого.
Станок 2204ВМФ4:
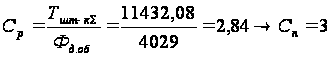
Станок 2Н150:
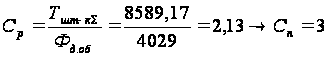
Станок 16А20Ф3:
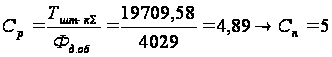
Станок 2Н55:
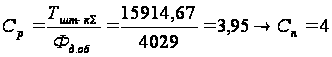
Станок 1В340Ф30:
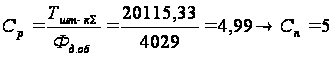
Станок 6Р13Ф3:
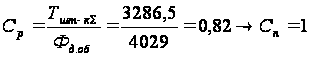
Станок 3А151:
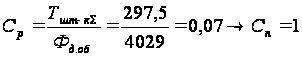
Станок 775:
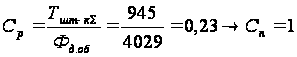
Станок 5Е32:
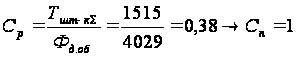
Станок К94:
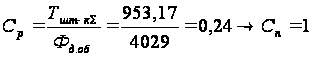
Максимальную трудоемкость годового выпуска имеет деталь "держатель", следовательно, для данного участка она является ведущей, т. Е. Расстановку оборудования по участку будем выполнять с учетом последовательности ее обработки.
Для определения степени загруженности по времени станков данного типоразмера пользуются коэффициентом загрузки оборудования, который определяется отношением расчетного числа станков к принятому:

Станок 2204ВМФ4:
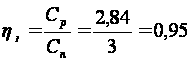
Станок 2Н150:
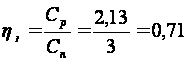
Станок 16А20Ф3:
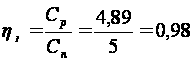
Станок 2Н55: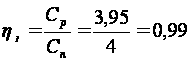
Станок 1В340Ф30: