Размерный анализ сборочной единицы (тихоходного вала редуктора)
Предельные размеры непроходного нового калибра-пробки:
НЕmax = Dmax + H / 2 = 80,030 + 0,005 / 2 = 80,0325 мм;
НЕmin = Dmax – H / 2 = 80,030 – 0,005 / 2 = 80,0275 мм.
Исполнительный размер калибра-пробки НЕ 80,0325–0,005.
Предельные
размеры для
вала
 :
dmax = d + es = 80 + 0,021 = 80,021 мм;
dmin = d + ei = 80 + 0,002 = 80,002 мм.
Подля IT6 и интервала размеров 50…80 мм находим данные для расчета калибров a1 = 0 мм; Z1 = 0,004 мм; Y1=0,003 мм; Н1=0,005 мм; Нр=0,002 мм. Формулы для расчета размеров калибров по [5, с. 270, табл. 2].
Предельные размеры проходного нового калибра-скобы:
ПРmax = dmax – Z1 + H1 / 2 = 80,021 – 0,004 + 0,005 / 2 = 80,0195 мм;
ПРmin = dmax – Z1 – H1 / 2 = 80,021 – 0,004 – 0,005 / 2 = 80,0145 мм.
Исполнительный размер калибра-скобы ПР 80,145+0,004.
Наибольший размер изношенного проходного калибра-скобы:
ПРизн = dmax + Y1 = 80,021 + 0,003 = 80,024 мм.
Когда калибр ПР будет иметь этот размер, его нужно изъять из эксплуатации.
Предельные размеры непроходного нового калибра-скобы:
НЕmax = dmin + H1 / 2 = 80,002 + 0,005 / 2 = 80,0045 мм;
НЕmin = dmin – H1 / 2 = 80,002 – 0,005 / 2 = 79,9995 мм.
Исполнительный размер калибра-скобы НЕ 79,9995+0,004.
Предельные размеры проходного контркалибра:
К–ПРmax = dmax – Z1 + Hp / 2 = 80,021 – 0,004 + 0,002 / 2 = 80,018 мм;
К–ПРmin = dmax – Z1 – Hp / 2 = 80,021 – 0,004 – 0,002 / 2 =80,017 мм.
Исполнительный размер контркалибра К–ПР 80,017–0,0015.
Предельные размеры контркалибра для контроля износа:
К–Иmax = dmax + Y1 + Hp / 2 = 80,021 + 0,003 + 0,002 / 2 = 80,025 мм;
К–Иmin = dmax + Y1 – Hp / 2 = 80,021 + 0,003 – 0,002 / 2 = 80,024 мм.
Исполнительный размер контркалибра К–И 80,024–0,0015.
Предельные размеры непроходного контркалибра:
К–НЕmax = dmin + Hp / 2 = 80,002 + 0,002 / 2 = 80,003 мм;
К–НЕmin = dmin – Hp / 2 = 80,002 – 0,002 / 2 = 80,001 мм.
Исполнительный размер контркалибра К–НЕ 80,001–0,0015
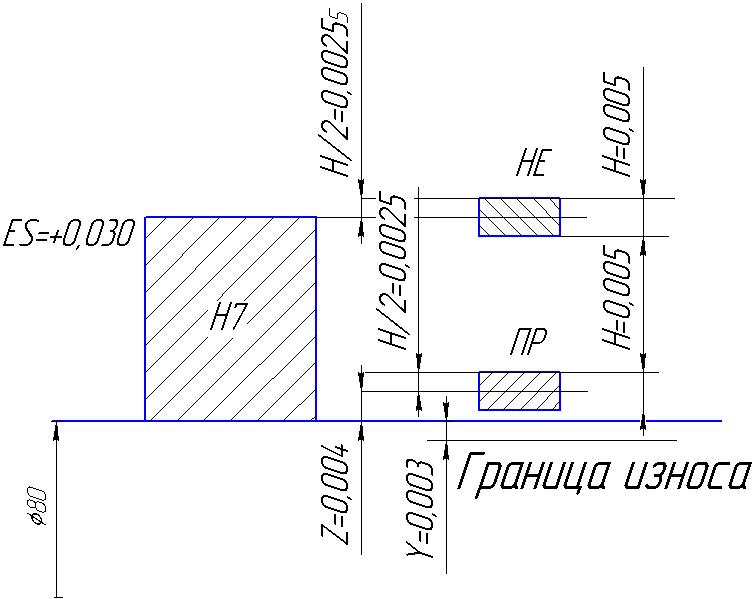
Рисунок 7.1- Схемы полей допусков на изготовление калибра-пробки
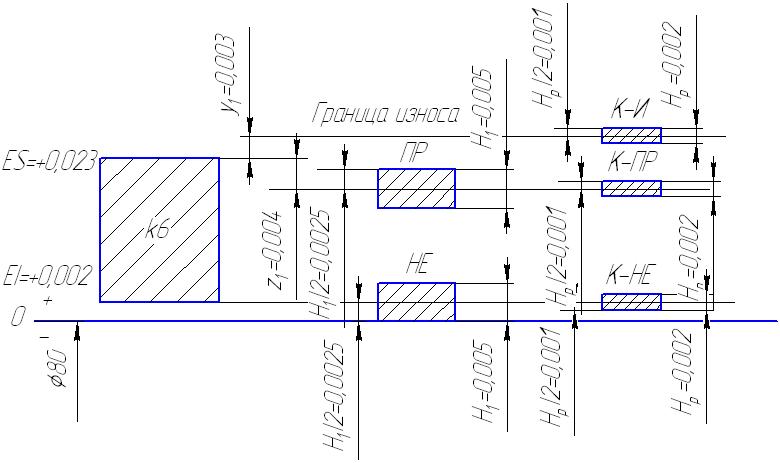
Рисунок 7.2 - Схемы полей допусков на изготовление калибра-скобы
8 КОНТРОЛЬ ТОЧНОСТИ ЗУБЧАТОЙ ШЕСТЕРНИ
Контролирую точность цилиндрического косозубого колеса со следующими параметрами:
mn = 6 мм; z = 71;
 ;
d = 420 мм;
степень точности 9-С.
Контроль бокового зазора
Боковой зазор в зубчатой передаче определяется как зазор, обеспечивающий свободный проворот зубчатого колеса при неподвижном сопрягаемом зубчатом колесе. С целью обеспечения гарантированного бокового зазора осуществляется дополнительное смещение исходного контура зубонарезного инструмента.
Боковой зазор можно контролировать хордовым зубомером путем измерения толщины зуба по постоянной хорде.
Определяю номинальную толщину зуба по постоянной хорде [2]:
Sc = 1,387· mn= 1,387·6= 8,322 мм.
Высота до постоянной хорды :
hc = 0,7476 · mn = 0,7476· 6 = 4,4856 мм.
Наименьшее отклонение толщины зуба по постоянной хорде
Ecs = - 0,090 мм.
Допуск на толщину зуба по постоянной хорде при Fr = 0,105 мм:
Тс = 0,080 мм.
Наибольшее отклонение толщины зуба по постоянной хорде:
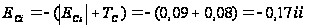 ;
Таким образом, толщина зуба по постоянной хорде, проставляемая в таблице параметров на рабочем чертеже зубчатого колеса равна:
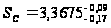
Контроль кинематической точности
В условиях крупносерийного производства в контрольный комплекс входят:
контроль
колебания
измерительного
межосевого
расстояния
за один оборот
колеса
 ;
контроль
колебания
длины общей
нормали
 .
Определяю
допуск на колебание
измерительного
межосевого
расстояния
за один оборот
колеса
 :
=
0,09 мм
Для контроля колебания измерительного межосевого расстояния применяется межосемер МЦМ-630.
Допуск на колебание длины общей нормали для колес 8 степени точности и грубее не нормируется.
Контроль плавности работы
В контрольный комплекс входят:
контроль
колебания
измерительного
межосевого
расстояния
на одном зубе
 ;
контроль
отклонения
шага зацепления

контроль
отклонения
шага

Определяем допуски на эти величины:
 =
0,040 мм;
 = ± 0,022 мм;
 = ± 0,040 мм.
Для контроля
параметров
и
применяется
межосемер
МЦМ-630.
Для контроля
параметра
 используют
шагомер БВ
5043.
Контроль полноты контакта
Основным показателем полноты контакта зубьев является суммарное пятно контакта. Относительные размеры суммарного пятна контакта:
по высоте
зубьев
 20 %;
по длине
зубьев
 25 %.
Контроль показателей полноты контакта осуществляют на контрольно-обкатном станке при зацеплении с образцовым колесом.
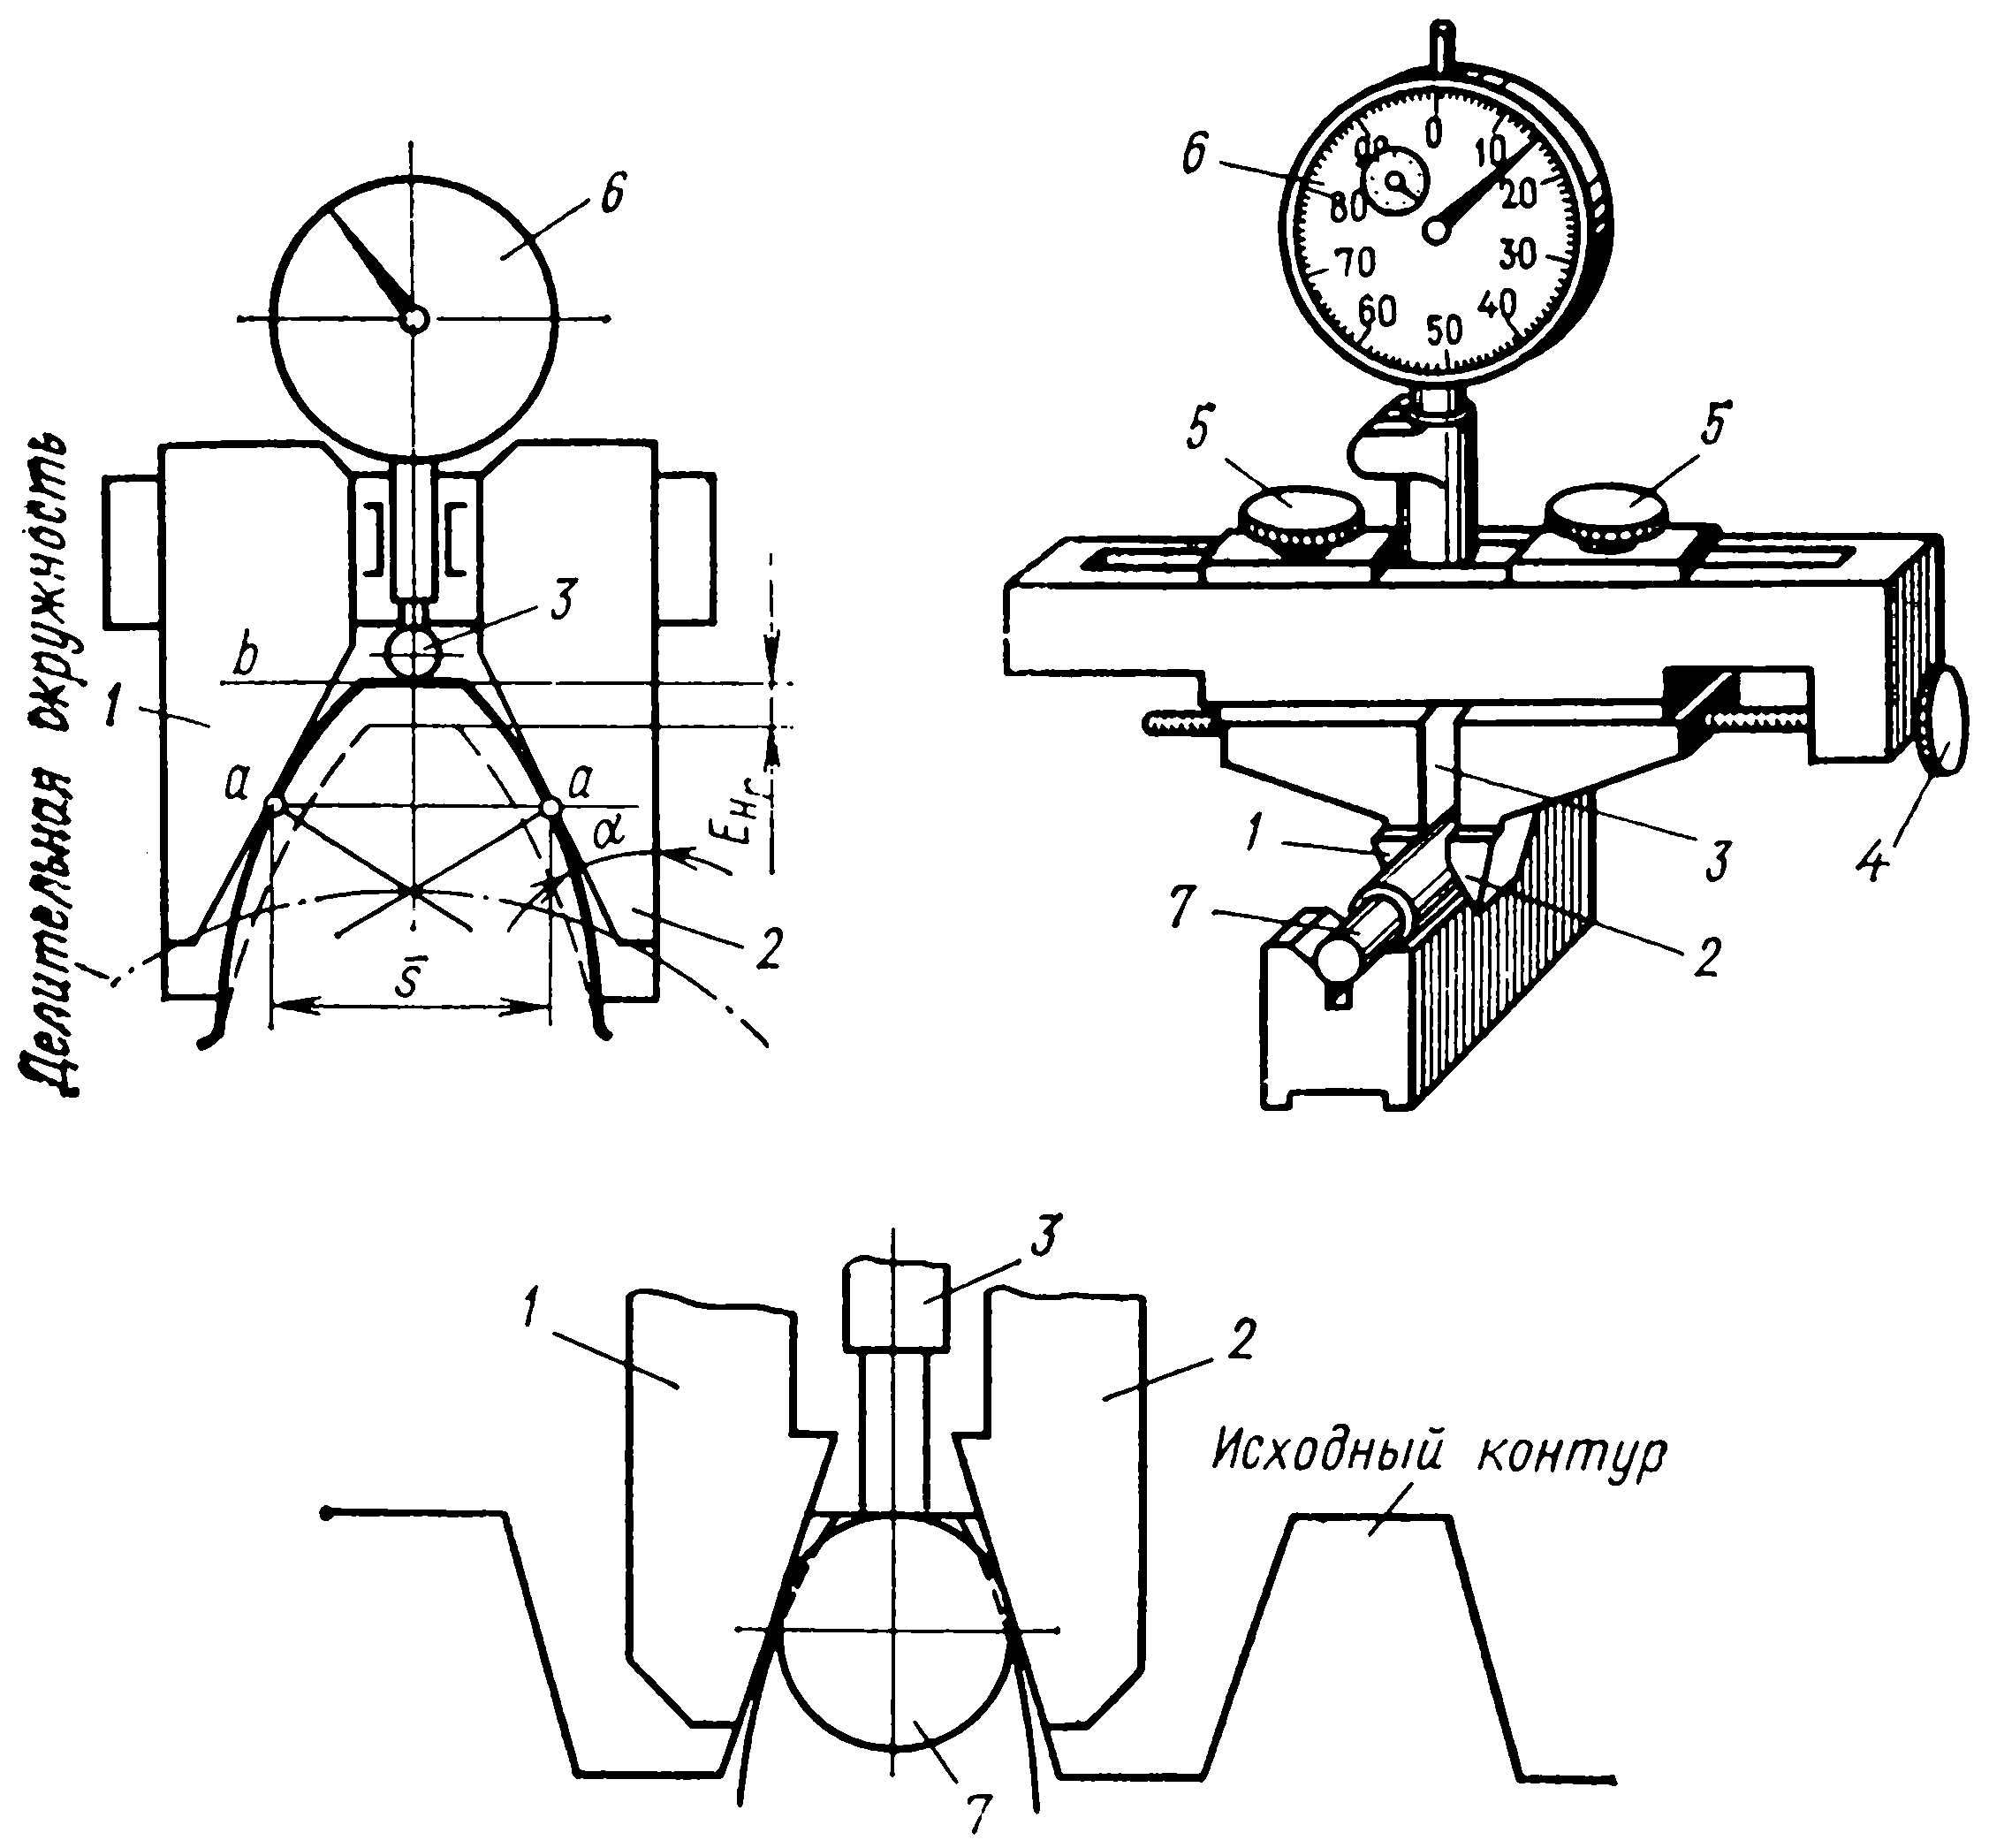
Рисунок 8.1 — Схема контроля тангенциальным зубомером: 1, 2 — измерительные губки; 3 — наконечник; 4, 5 — винты; 6 — индикатор; 7 — ролик.
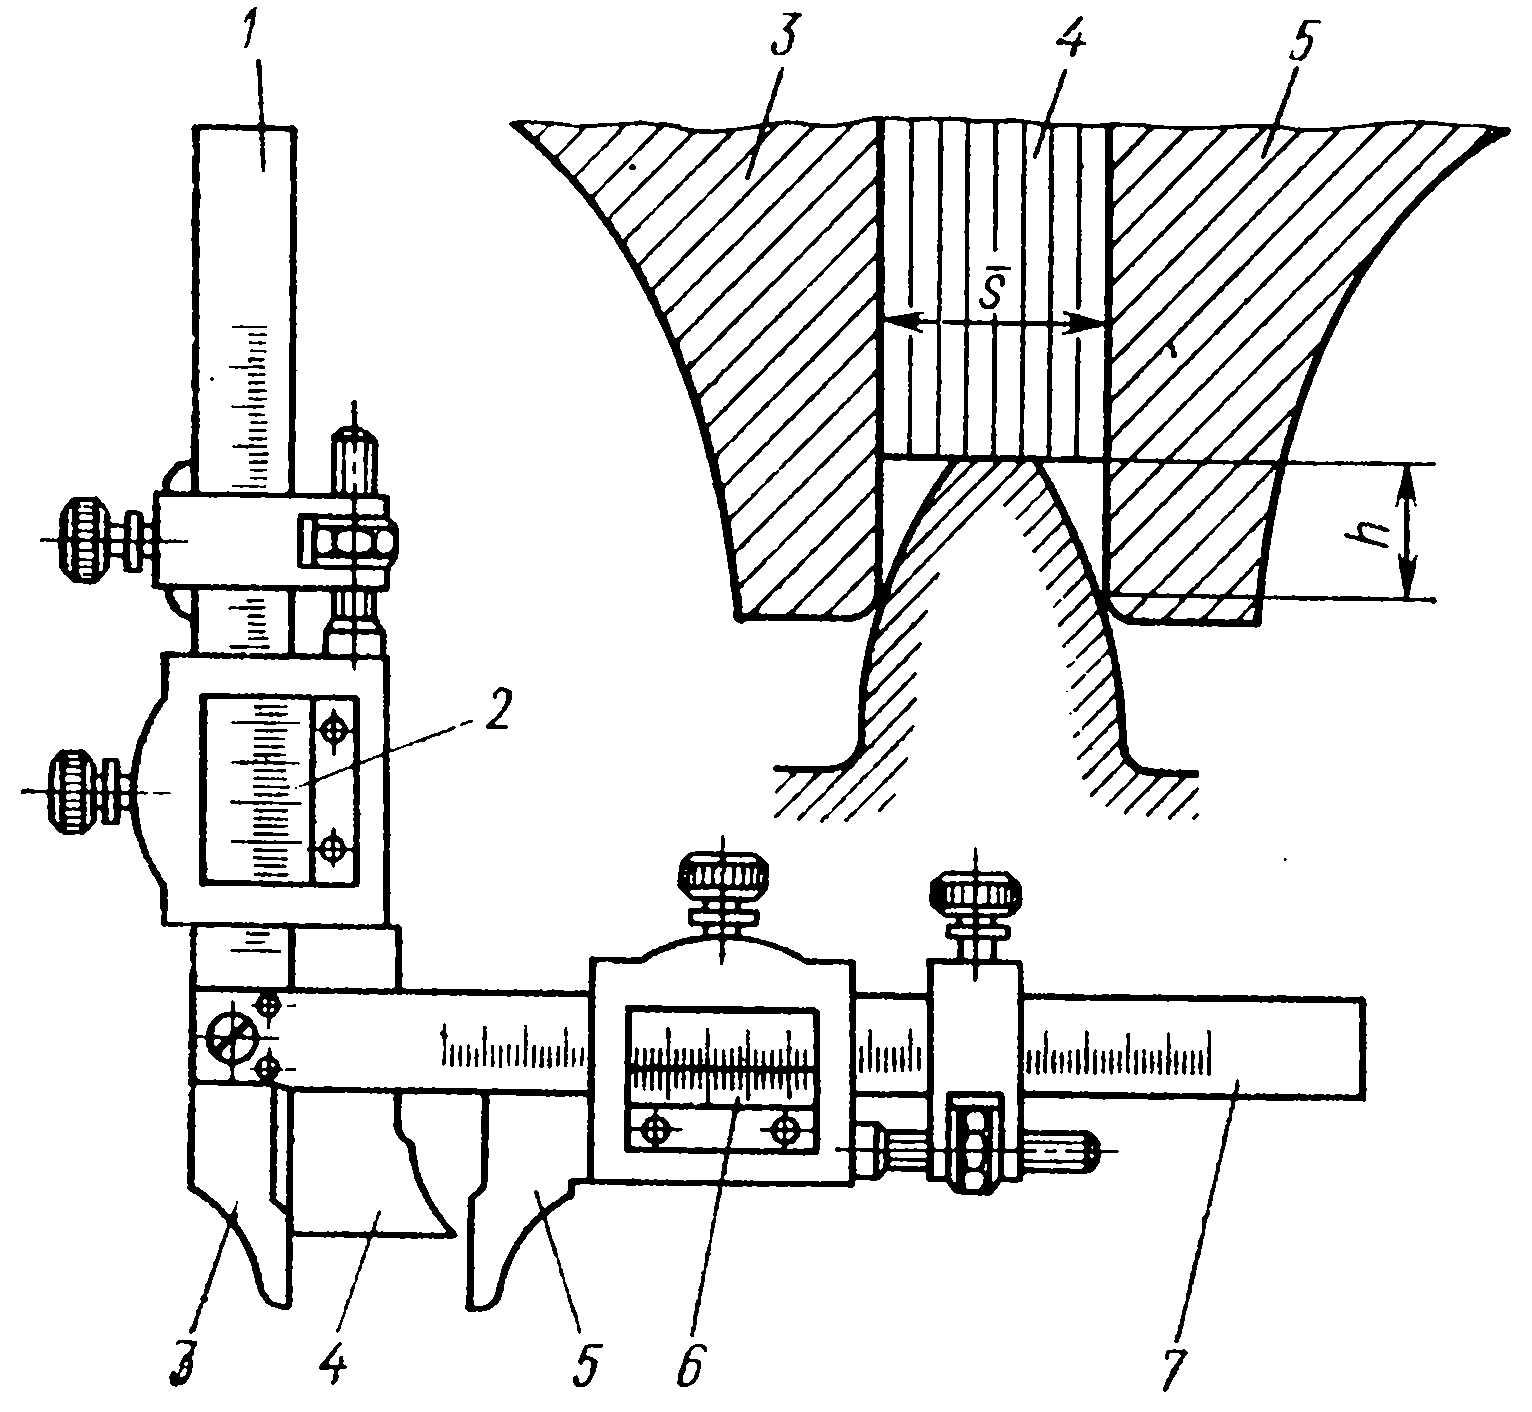
Рисунок 8.2 — Схема контроля хордовым зубомером: 1, 2 — шкала и нониус для установки прибора на размер hC; 3, 5 — измерительные губки; 4 упор, устанавливаемый на вершину зуба; 6, 7 — нониус и шкала для отсчета толщины SC
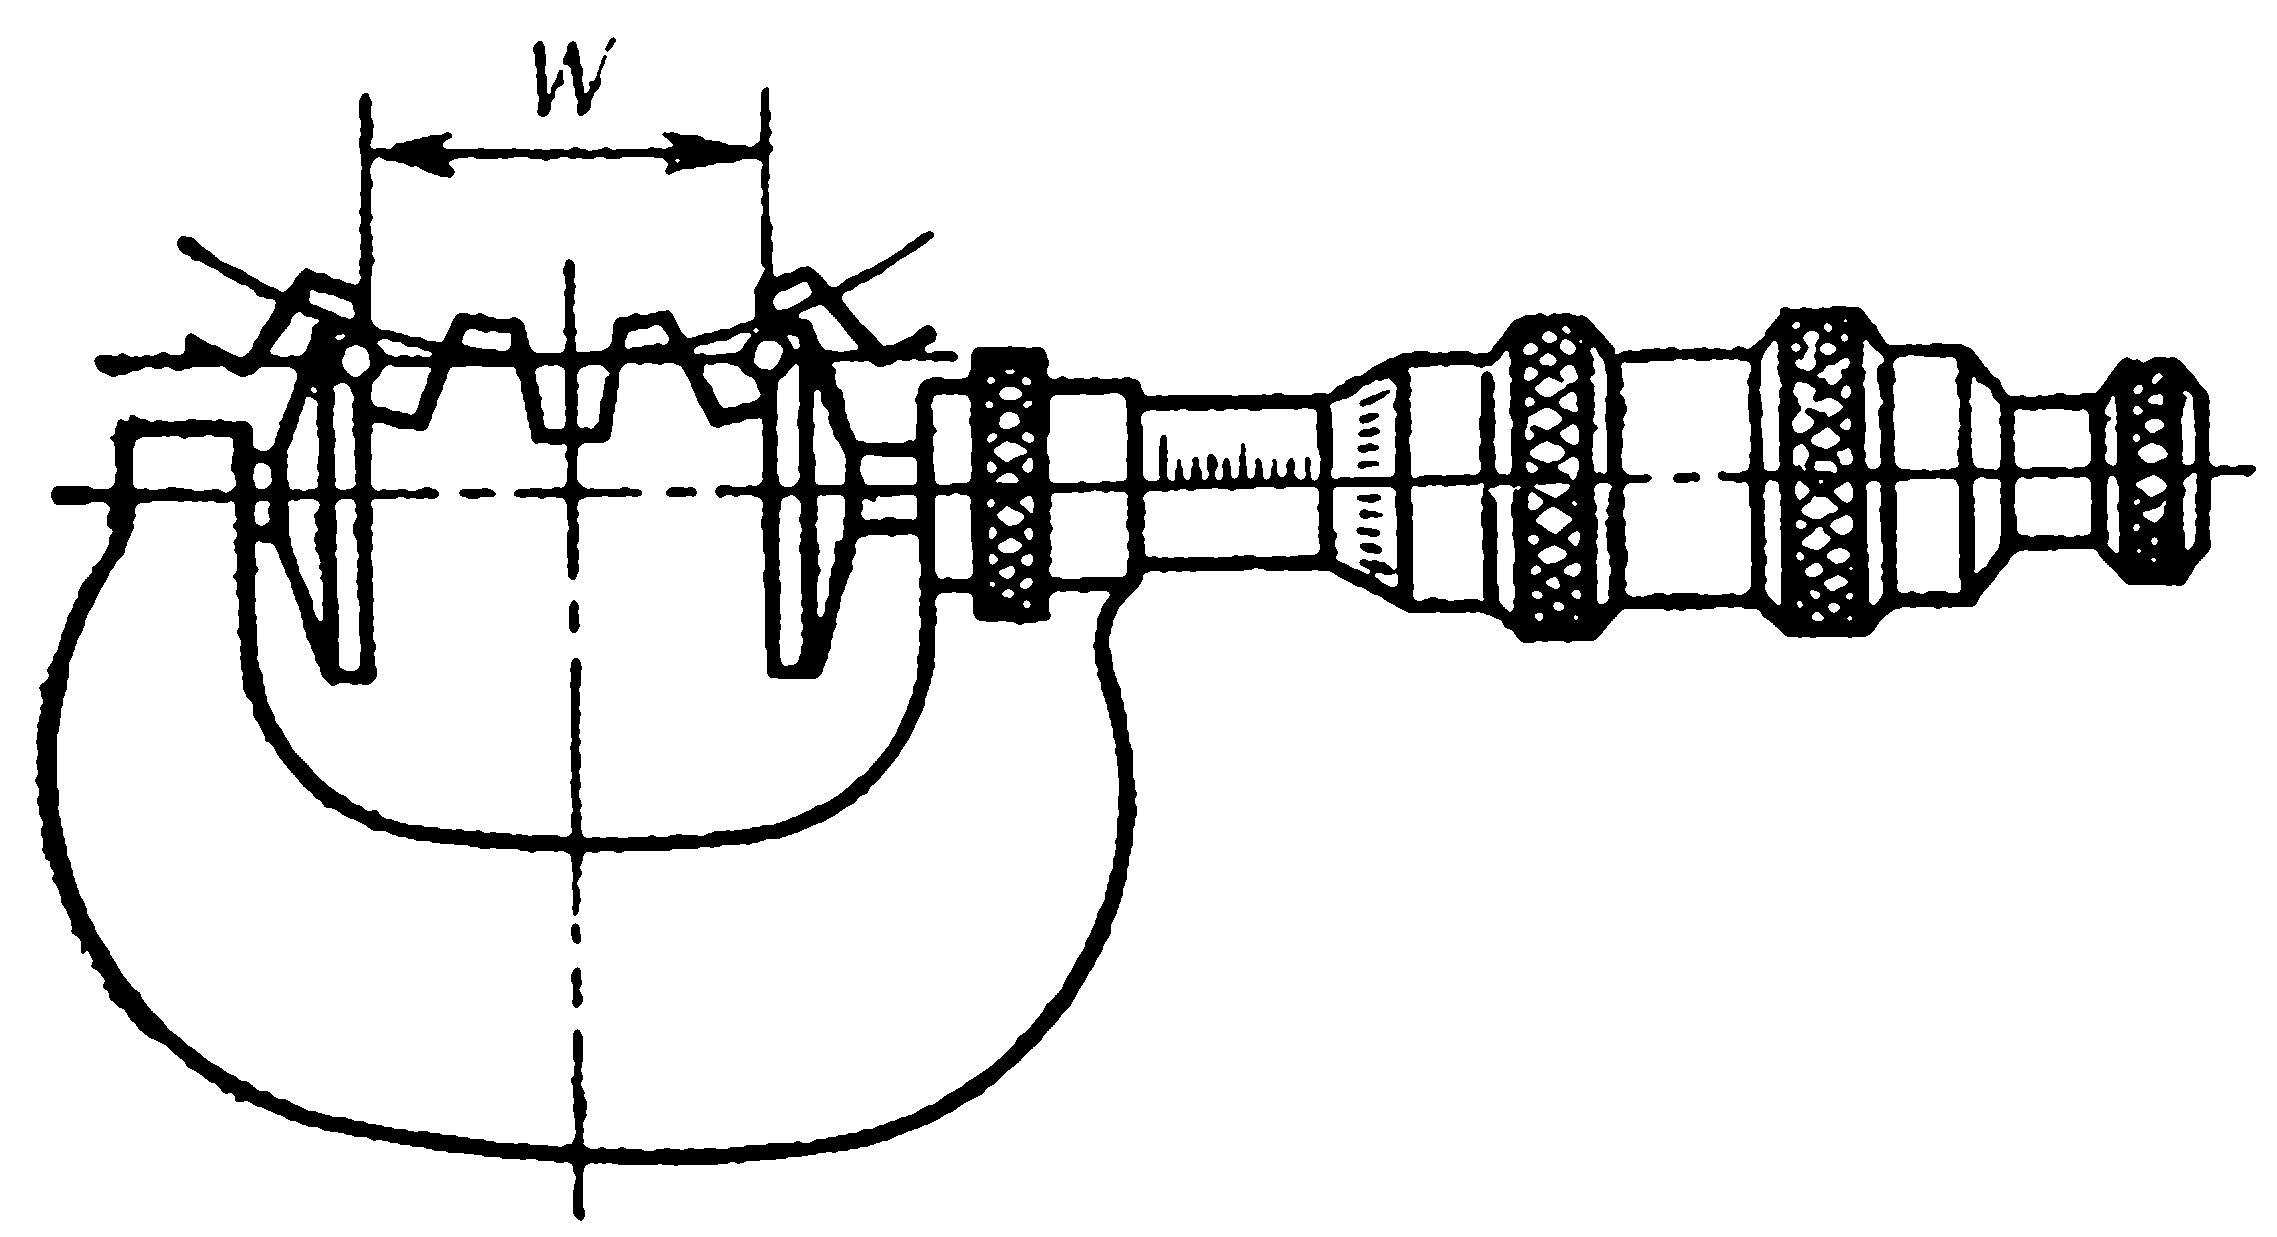
Рисунок 8.3 — Схема измерения зубомерным микрометром
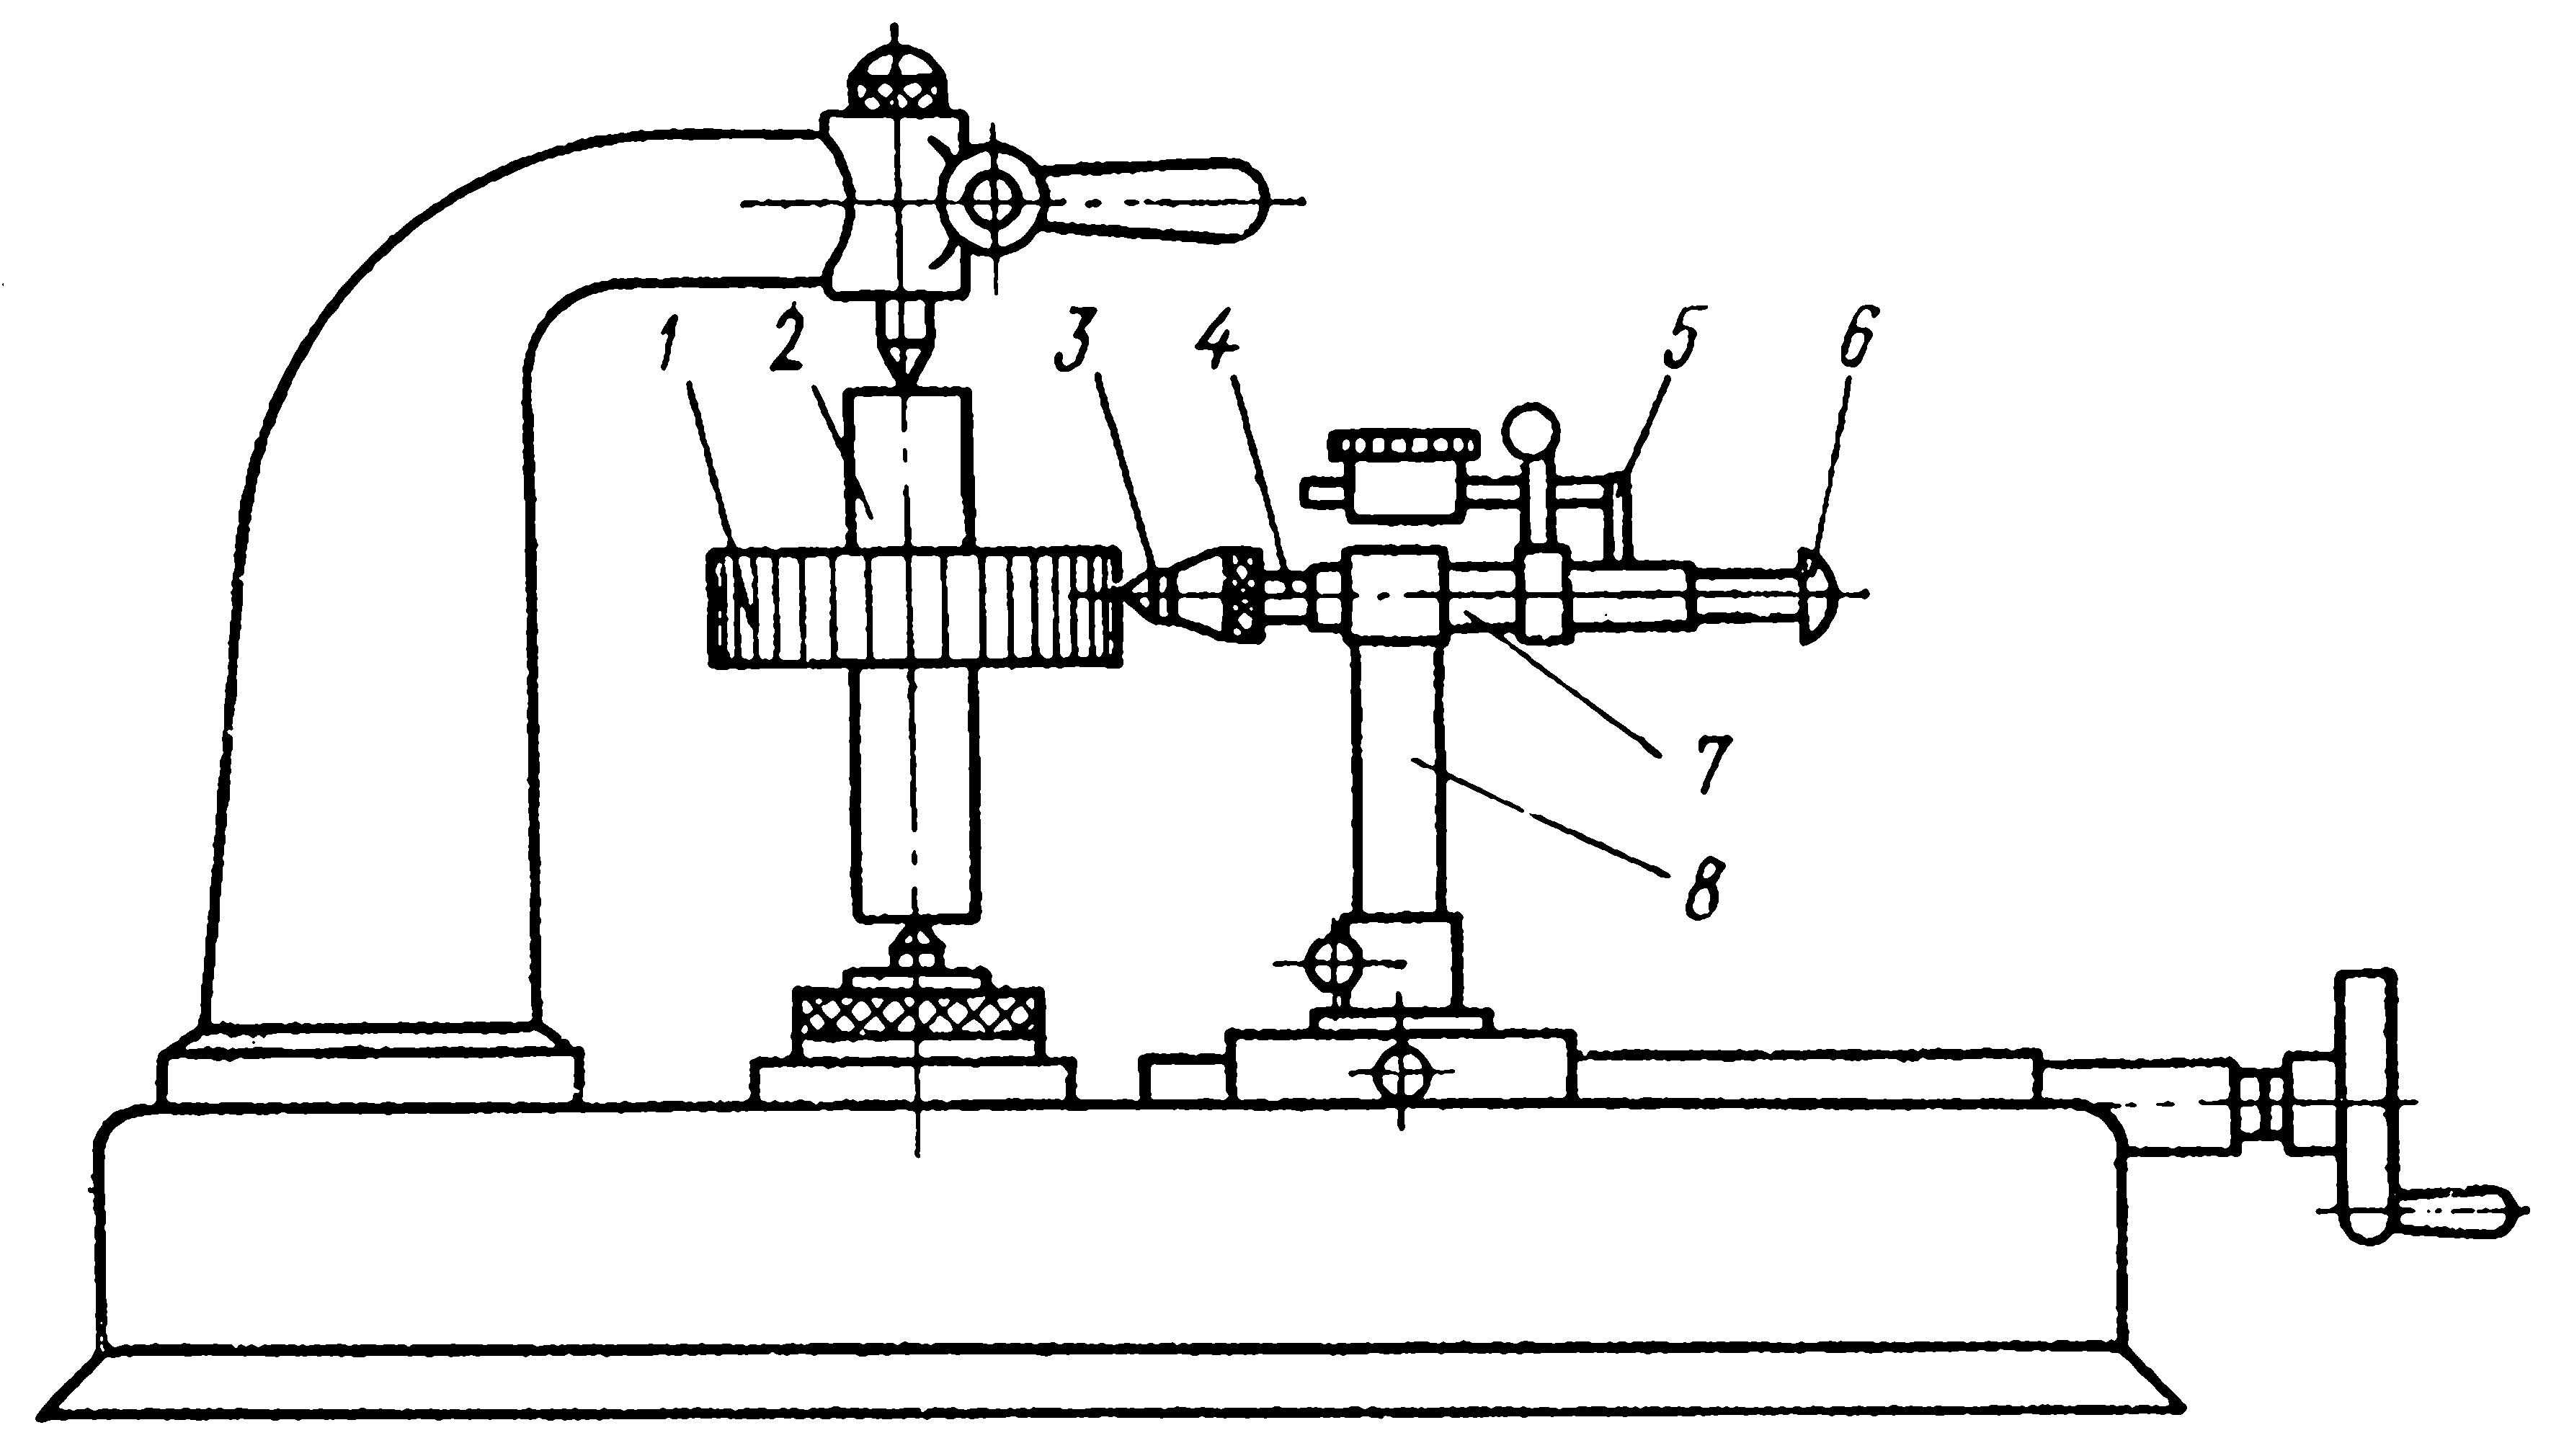
Рисунок 8.4 — Схема контроля зубчатого венца биениемером: 1 — зубчатое колесо; 2 — оправка; 3 — наконечник; 4 — измерительный стержень; 5 — планка; 6 — наконечник индикатора; 7 — направляющая втулка.
ВЫВОДЫ
В ходе выполнения курсовой работы получены практические навыки использования действующих стандартов, закреплены теоретические знания по дисциплине «Взаимозаменяемость, стандартизация и технические измерения», произведен выбор посадок для различных соединений деталей: шпоночных, цилиндрических и подшипников качения. Проведен анализ сборочной единицы, для которого была построена и рассчитана размерная цепь, выбраны универсальные контрольно-измерительные приборы.
Разработаны технические требования на изготовление детали узла –колесо зубчатое, назначена шероховатость поверхностей деталей. Проведен контроль точности колеса. Рассмотрены параметры, способы и средства контроля зубчатых колес по нормам кинематической точности, плавности работы, бокового зазора, полноты контакта.
Разработаны рабочие чертежи деталей (колесо зубчатое, калибр-пробки и калибр-скобы для гладкого цилиндрического соединения). Разработан чертеж сборочной единицы.
ПЕРЕЧЕНЬ ССЫЛОК
Шейнблит А.Е. Курсовое проектирование деталей машин: Учеб. пособие для техникумов. — М.: Высш. шк., 1991. — 432 с.
Допуски и посадки: Справочник в 2-х ч. / Под ред. В.Д. Мягкова. — 6-е изд., перераб. и доп. — Л.: Машиностроение. Ленингр. отд-ние, 1983. -Ч. 2.- 448 с.
Допуски и посадки: Справочник в 2-х ч. / Под ред. В.Д. Мягкова. — 6-е изд., перераб. и доп. — Л.: Машиностроение. Ленингр. отд-ние, 1982. -Ч. 1.- 543 с.
Бейзельман Р.Д., Цыткин Б.В., Перель Л.Я. Подшипники качения. Справочник. Изд. 6-е.- М.: Машиностроение, 1975.- 572 с.
Справочник контролера машиностроительного завода. Допуски, посадки, линейные измерения / А.Н. Виноградов, Ю.А. Воробьев, Л.Н. Воронцов и др. Под ред. А.И. Якушева. — 3-е изд., перераб. и доп. — М.: Машиностроение, 1980. — 527 с.
Дунаев П.Ф., Леликов О.П., Варламова Л.П. Допуски и посадки. Обоснование выбора. Учеб. Пособие для студентов машиностроительных вузов.- М.: Высшая школа, 1984.- 112 с.
Зябрева Н.Н. и др. Пособие к решению задач по курсу «Взаимозаменяемость, стандартизация и технические измерения». Учеб. пособие для вузов.- М.: «Высш. школа», 1977. — 203 с.
Методические указания к курсовому проектированию по курсу «Детали машин». Часть 2. «Комплекс технических требований, предъявляемых к изготовлению зубчатых и червячных колес» / Под общей редакцией Алиферова В.П.- Донецк: ДПИ, 1985.- 36 с.