Разработка технологических процессов на механическую обработку вала первичного
ГОСТ 1336-77
Фреза гребенчатая Р6М5
ГОСТ 1336-77
Оценка возможности использования режущего инструмента определяем по формуле (7):
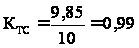
4.7 Размерный анализ различных вариантов технологического процесса
Список размерных цепей
81 – 80 – 100 - 81.
82 – 81 – 100 – 82.
10 - 11 – 100 – 10.
31 – 32 – 11 – 100 – 10 – 31.
61 – 62 – 11 – 100 – 10 – 61.
32 – 33 – 82 – 100 – 11 – 32.
62 – 63 – 82 – 100 – 11 – 62.
63 – 64 – 71 – 63.
51 – 52 – 64 – 71 – 63 – 82 – 100 – 11 – 32 – 51.
83 – 82 – 63 – 71 – 64 – 83.
41 – 64 – 71 – 63 – 41.
83 – 100 – 82 – 63 – 71 – 64 – 83.
83 – 91 – 82 – 63 – 71 – 64 – 83.
33 – 100 – 82 – 33.
Размерная информация:
Количество звеньев 43
Список звеньев размерной цепи.
Звено представляется в виде:
(номер группы) (1-я точка) (2-я точка) (параметры)
Параметры зависят от номера группы, для звеньев групп
2,3 – (мин. размер) (макс. размер)
6-й - (верхнее отклонение) (нижнее отклонение)
8,9-й – (номинальный размер) (верхнее отклонение) (нижнее отклонение)
6 10 100 2.0
6 80 100 1.2 - 1.2
6 10 31 2.0
6 10 61 3.0
2 81 80 0.5 4
6 81 100 0.5 – 0.5
2 82 81 0.5 4
6 82 100 0.74 0
6 82 91 0.3 – 0.3
2 10 11 0.5 5
2 31 32 0.5 8
6 11 32 0.125 – 0.125
2 61 62 0.5 8
6 11 62 0.2 – 0.2
8 11 100 630 0 – 0.9
2 32 33 0.5 0
6 33 82 0 - 0.25
2 62 63 0.5 5
6 63 82 0 - 0.215
6 63 71 0.2 0
6 41 63 0.25 0
6 32 51 0.75 -.075
8 11 21 10 0.55 - 0.55
8 82 91 32 0.3 - 0.3
2 63 64 0.1 5
8 64 71 49 0.2 0
2 51 52 0.1 8
8 52 64 13 0.8 - 0.8
2 83 82 0.1 5
8 64 83 422.5 0 - 0.36
3 41 64 52 52.39
3 83 100 31.35 32.65
3 83 100 57.5 58.24
3 33 100 594.25 595
9 39 109 595 0 - 0.75
9 19 109 630 0 - 0.9
9 19 29 10 0.55 - 0.55
9 69 89 422.5 0 - 0.36
9 49 69 52 0.39 0
9 89 109 57.5 0.74 0
9 59 69 13 0.8 - 0.8
9 69 79 49 0.2 0
9 89 99 32 0.65 - 0.65
4.8 Расчёт припусков
Общим припуском на обработку называется слой металла, удаляемый с поверхности исходной заготовки в процессе механической обработки с целью получения годной детали.
Операционный припуск – это слой материала, удаляемый с заготовки при выполнении одной технологической операции.
Операционный припуск равняется сумме промежуточных припусков, то есть припусков на отдельные переходы, входящие в операцию.
Из применяемых в машиностроении заготовок (проката, отливок, штамповок) в качестве заготовки для данного вала учитывая, что материал делали – сталь 45 ГОСТ1050 – 88 и типа производства массового; применяем заготовку - штамповку.
Данный тип заготовки получают на горизонтально ковочных машинах (ГКМ).
Такой вид заготовок наиболее применяем для получения требуемой детали.
Штамповка – потому, что допуски маленькие и отход металла будет минимальный.
Производим расчет припуска для самой точной поверхности детали Ш 55 согласно маршруту обработки.
Определение дефектного слоя:
Суммарные отклонения расположения штамповкой заготовки при обработки в патроне для наружной поверхности:
r = Цrсм2 + r кор2, мкм. ([11], стр. 56)
где - rкоробления – погрешность штампованных заготовок на прессах;
rсм – погрешность по смещению на штампах.
Погрешность закрепления ε ([11], табл. 3.26, стр. 68). ε = 110 мкм.
Точность и качество поверхностей штампованных заготовок после механической обработки выбираем ([11], табл. 3.25, стр. 67).
Величину удельного отклонения расположения Δy выбирают по ([11], табл. № 3.22, стр. 64):
Δy = 0,2 мм.
Расстояние LК от сечения, для которого определяется кривизна, до места опоры при установки в центрах определяется из соотношения
Lк= 107,5, мм,
где L – общая длина заготовки в мм, где L = 395 мм.
Величина отклонения расположения заготовки в центровки.
ρц = 0,25 · Цδ2заг + 1 мкм. ([11], стр. 57)
где δзаг – допуск на диаметр базовой поверхности мм. δзаг = 1,7 мм.
ρц = 0,25 · Ц1,72 + 1 = 0,37 мм. ρо.м. = 2 Δy · LК, мкм. ([11], стр. 58)
где – Δy – величина удельного отклонения расположения равная 0,2.
ρо.м. = 2 · 0,2 · 107,5 = 43 мкм.
Суммарное отклонение расположения, ([11], стр. 68). Отклонение на черновую обработку по следующей формуле:
Pо = Ц ρо.м.2 + ρц2, мкм. ([11], стр. 58)
Pо = Ц432 + 3702 = 372 мкм.
Погрешность установки при базировании в центрах заготовки выбирается ([11], табл. 3.26, стр. 82).
εy = 110 мкм.
Минимальный припуск на черновую обработку:
2Zmin = 2 (RZ + T + Цρ2 + εy2), мкм. ([11], стр. 58)
2Zmin = 2 (160 + 200 + Ц3722 + 2002) = 1564 мкм.
Максимальный припуск на черновую обработку поверхности детали определяем по формуле:
2Zmax = 2Zmin + δДП – δДВ, мкм. ([11], стр. 58)
где - δДП = 1100 мкм; δДВ = 400 мкм.
2Zmax = 1564 + 1100 – 400 = 2264 мкм.
Величину остаточного суммарного расположения заготовки после выполнения черновой обработки поверхности определяем по формуле:
ρост = Кy ρоз, мкм. ([11], стр. 58)
где - Кy = 0,06 (см. табл. № 3.19 [11]).
ρост = 0,06 · 372=22,33 мкм.
Величина погрешности установки при чистовой обработки поверхности заготовки.
εуч = 0,06 · εy, мкм. ([11], стр. 58)
εуч = 0,06 · 200 = 12 мкм.
При последовательной обработки поверхности детали погрешности установки из – за малости её величины в расчёт не принимаем.
Расчётный минимальный и максимальный припуск на чистовую обработку поверхности детали определяем по формулам:
2Zmin = 2 · (50 + 50 + Ц22,332 + 122) = 250 мкм.
2Zmax = 2 · (250 + 210 – 33) = 854 мкм.
Расчётный минимальный и максимальный припуск на шлифовальную обработку поверхности составит:
2Zmin = 2 · (5 + 15) = 40 мкм.
2Zmax = 2 · (40 + 33 –15) = 116 мкм.
Промежуточные расчётные размеры по обрабатываемым поверхностям определяем по формуле:
Для чистовой токарной обработки:
Dmin чист = Dчист + 2Zmin шл., мм. ([11], стр. 58)
Dmin чист = 55,01 + 0,04 = 50,05 мм.
Для черновой токарной обработки:
Dр черн. = Dр чист. + 2Zmin чист, мм. ([11], стр. 58)
Dр черн. = 55,05 + 0,25 =55,295 мм.
Для заготовки:
Dр.з. = Dр черн + 2 Zmin, мм. ([11], стр. 59)
Dр.з. = 55,295 + 1,6 =56,895 мм.
Промежуточные размеры определяют методом прибавления (для валов), вычитания (для отверстий) значения припусков по максимальным и минимальным значениям, начиная действия с размеров детали.
Минимальные промежуточные размеры:
Dчист = Dд + 2 Zmin, мм. ([11], стр. 59)
Dчист =55,01 + 0,05 = 55,05 мм.
D min чист = Dчист + 2 Zmin чист, мм. ([11] стр. 59)
D min чист = 55,05 + 0,25 = 55,30 мм.
D min з = D черн + 2 Zmin черн, мм. ([11] стр. 59)
D min з = 55,30 + 1,6 = 56,9 мм.
Максимальные предельные промежуточные размеры:
Dmax чист = Dmax + 2 Zmax шл, мм. ([11], стр. 59)
Dmax чист = 55,01 + 0,12 = 55,13 мм.
Dmax черн = Dmax + 2 Zmax чист, мм. ([11] стр. 59)
Dmax черн = 55,13 + 0,86 = 55,99мм.
Dmax з = D max + 2 Zmax черн, мм. ([11] стр. 59)
Dmax з = 55,99 + 2,5 = 58,4 мм.
4.9 Разработка технологических операций и операционной технологии
Окончательный выбор и обоснование оборудования.
Выбор оборудования производится в соответствии с намеченным планом операции механической обработки, исходя из габаритных размеров обрабатываемой детали.
Выбранный станок должен обеспечивать выполнение технических требований, предъявляемых точностей изготовления деталей.
Мощность, жесткость и кинематические возможности должны позволять вести обработку на оптимальных режимах с наименьшей затратой времени и себестоимости.
Таблица 11
| Наименование станка | Модель станка |
n min - max мин. |
S min - max об/мин. |
Zn | Zs |
N кВт |
| Центровальный | 6Р81 | 50-1600 | 35-1020 | 16 | 16 | 5,5 |
| Токарно гидро копировальный | 1716Ц | 100-200 | 5-1250 | - | - | 18,5 |
| Горизонтально фрезерный | 6Р82Г | 31,5-1600 | 25-12500 | 18 | 18 | 7,5 |
| Шлице фрезерный | 5350А | 80-250 | 0,63-5 | 14 | 10 | 7,5 |
| Кругло шлифовальный | 3Т160 | 55-620 | 0,05-5 | - | - | 17 |
| Резьбо фрезерный | 5Б63Г | 80-630 | 0,315-10 | - | - | 3 |
4.10 Расчёт режимов резания
1. Глубина резания: t = 3,2 мм.
2. Определяется нормативная подача Sон:
Sон = 0,07 – 0,09 мм/об ([1], карта 41).
Поправочный коэффициент на подачу в зависимости от глубины сверления:
Корректируется нормативная подача при сверлении Sон по паспорту станка
Sон = 0,056 мм/об.
3. Определяется скорость резания Vн:
Нормативная скорость резания Vн:
Поправочный коэффициент на скорость в зависимости от глубины сверления
Кlv = 1.
V = Vн · Кlv = 40 · 1 = 40 м/мин.
4. По установленной скорости резания определяем число оборотов шпинделя n:
n = V · 1000 / π · D = 40 · 1000 / 3,14 · 6,3 = 2022 об/мин.
5. Найденное число оборотов корректируется по паспорту станка, подбирается ближайшее значение:
nпр = 710 об/мин.
6. Действительная скорость резания:
Vд = π · D · n / 1000 = 3,14 · 6,3 · 710 / 1000 = 14 м/мин.
7. Из-за малой мощности резания проверку по мощности не производим.
8. Определение основного (машинного) времени:
Тм = Lрх / n · Sо = l + l1 / n · Sо, мин,
где Lрх – длина пути, проходимого инструментом в направлении подачи, мм;
Lрх = l + y + Δ, мм,
где l – длина обрабатываемого отверстия;
y – величина врезания, y = 0;
Δ – величина перебега, Δ = 2 мм;
n – принятое число оборотов инструмента, об/мин;
Sо – принятая подача инструмента, мм/об;
l1 – величина врезания и перебега инструмента, мм.
Тм = 15,5 + 4,5 / 710 · 0,056 = 0,503 мин.
010 Токарно-гидрокопировальная операция
1 проход (копировальный суппорт правый)
1. Глубина резания t1 = 4,5 мм.
2. Определяем длину рабочих ходов суппорта:
Lрх = l + l1, мм,
где l – наибольшая длина обрабатываемой пов-ти одним инструментом, мм;
l1 – величина подвода врезания и перебега инструментов, мм.
Lрх = 142 + 13 = 155 мм.
3. Определяется нормативная подача Sон:
Sон = 0,4 – 0,5 мм/об ([1], карта 1).
По паспорту станка принимается ближайшее значение подачи:
Sон = 0,5 мм/об.
4. Определяется скорость резания Vн:
Нормативная скорость резания Vн:
Vн = 130 м/мин.
Поправочный коэффициент на скорость:
Кnv = 1. Тогда
V = Vн · Кnv = 130 · 1 = 130 м/мин.
5. По установленной скорости резания определяем число оборотов шпинделя станка n:
n = V · 1000 / π · D = 130 · 1000 / 3,14 · 69 = 600 об/мин.
6. Найденное число оборотов корректируется по паспорту станка, подбирается ближайшее значение:
nпр = 630 об/мин.
7. Действительная скорость резания:
Vд = π · D · n / 1000 = 3,14 · 69 · 630 / 1000 = 136,5 м/мин.
8. Производится проверка выбранного режима по мощности.
Мощность эл. двигателя станка (с учетом его к.п.д.) должна быть больше суммарной мощности резания, т.е. ∑N ≤ Nдв · η.
Суммарная мощность по всем резцам продольного суппорта ∑N, кВт (N1 = 8,3 кВт, N2 = 8,3 кВт).
Суммарная мощность, потребная на резание – ∑N:
∑N = ∑Nпрод = 8,3 + 8,3 = 16,6 кВт.
Мощность эл. двигателя токарно-гидрокопировального станка Nдв = 28 кВт, η = 0,8, следовательно 16,6 кВт < 28 · 0,8 = 22,4 кВт.
Мощность привода достаточна для выполнения операции на расчетных режимах резания.
9. Определение основного (машинного) времени Тм:
Тм = Lрх / Sопр · nпр, мин,
где Lрх – длина рабочего хода суппорта, мм;
Sопр и nпр – принятые подача и число оборотов шпинделя.
Тм = 155 / 0,5 · 630 = 0,49 мин.
1 проход (копировальный суппорт левый)
1. Глубина резания t1 = 4,5 мм; t2 = 10 мм.
2. Определяем длину рабочих ходов суппорта:
Lрх = l + l1, мм,
где l – наибольшая длина обрабатываемой пов-ти одним инструментом, мм;
l1 – величина подвода врезания и перебега инструментов, мм.
Lрх1 = 49 + 13 = 62 мм;
Lрх2 = 1,8 + 12,2 = 14 мм.
3. Определяется нормативная подача Sон:
Sон1 = 0,4 – 0,5 мм/об ([1], карта 1);
Sон2 = 0,18 – 0,22 мм/об ([1], карта 1).
По паспорту станка принимается ближайшее значение подачи:
Sон1 = 0,5 мм/об;
Sон2 = 0,2 мм/об.
4. Определяется скорость резания Vн:
Нормативная скорость резания Vн:
Vн1 = 130 м/мин;
Vн2 = 156 м/мин.
Поправочный коэффициент на скорость:
Кnv = 1. Тогда
V1 = Vн1 · Кnv = 130 · 1 = 130 м/мин;
V2 = Vн2 · Кnv = 156 · 1 = 156 м/мин;
5. По установленной скорости резания определяем число оборотов шпинделя станка n:
n1 = V1 · 1000 / π · D = 130 · 1000 / 3,14 · 69 = 600 об/мин;
n2 = V2 · 1000 / π · D = 156 · 1000 / 3,14 · 79 = 628,8 об/мин.
6. Найденное число оборотов корректируется по паспорту станка, подбирается ближайшее значение:
nпр1 = 630 об/мин;
nпр2 = 630 об/мин.
7. Действительная скорость резания:
Vд1 = π · D · n1 / 1000 = 3,14 · 69 · 630 / 1000 = 136,5 м/мин;
Vд1 = π · D · n2 / 1000 = 3,14 · 79 · 630 / 1000 = 156,3 м/мин.
8. Производится проверка выбранного режима по мощности.
Мощность эл. двигателя станка (с учетом его к.п.д.) должна быть больше суммарной мощности резания, т.е.
∑N ≤ Nдв · η.
Суммарная мощность по всем резцам продольного суппорта ∑N, кВт (N1 = 8,3 кВт, N2 = 8,3 кВт).
Суммарная мощность, потребная на резание – ∑N:
∑N = ∑Nпрод = 8,3 + 8,3 = 16,6 кВт.
Мощность эл. двигателя токарно-гидрокопировального станка Nдв = 28 кВт, η = 0,8, следовательно 16,6 кВт < 28 · 0,8 = 22,4 кВт.
Мощность привода достаточна для выполнения операции на расчетных режимах резания.
9. Определение основного (машинного) времени Тм:
Тм = Lрх / Sопр · nпр, мин,
где Lрх – длина рабочего хода суппорта, мм;
Sопр и nпр – принятые подача и число оборотов шпинделя.
Тм1 = 155 / 0,5 · 630 = 0,49 мин;
Тм2 = 14 / 0,2 · 630 = 0,11 мин.
2 проход (копировальный суппорт правый)
1. Глубина резания t1 = 5 мм.
2. Определяем длину рабочих ходов суппорта:
Lрх = l + l1, мм,
где l – наибольшая длина обрабатываемой пов-ти одним инструментом, мм;
l1 – величина подвода врезания и перебега инструментов, мм.
Lрх = 142 + 13 = 155 мм.
3. Определяется нормативная подача Sон:
Sон = 0,4 – 0,5 мм/об ([1], карта 1).
По паспорту станка принимается ближайшее значение подачи:
Sон = 0,5 мм/об.
4. Определяется скорость резания Vн:
Нормативная скорость резания Vн:
Vн = 119 м/мин.
Поправочный коэффициент на скорость:
Кnv = 1. Тогда
V = Vн · Кnv = 119 · 1 = 119 м/мин.
5. По установленной скорости резания определяем число оборотов шпинделя станка n:
n = V · 1000 / π · D = 119 · 1000 / 3,14 · 60 = 631,6 об/мин.
6. Найденное число оборотов корректируется по паспорту станка, подбирается ближайшее значение:
nпр = 630 об/мин.
7. Действительная скорость резания:
Vд = π · D · n / 1000 = 3,14 · 60 · 630 / 1000 = 118,69 м/мин.
8. Производится проверка выбранного режима по мощности.
Мощность эл. двигателя станка (с учетом его к.п.д.) должна быть больше суммарной мощности резания, т.е.
∑N ≤ Nдв · η.
Суммарная мощность по всем резцам продольного суппорта ∑N, кВт (N1 = 8,3 кВт, N2 = 8,3 кВт).
Суммарная мощность, потребная на резание – ∑N:
∑N = ∑Nпрод = 8,3 + 8,3 = 16,6 кВт.
Мощность эл. двигателя токарно-гидрокопировального станка Nдв = 28 кВт, η = 0,8, следовательно 16,6 кВт < 28 · 0,8 = 22,4 кВт.
Мощность привода достаточна для выполнения операции на расчетных режимах резания.
9. Определение основного (машинного) времени Тм:
Тм = Lрх / Sопр · nпр, мин,
где Lрх – длина рабочего хода суппорта, мм;
Sопр и nпр – принятые подача и число оборотов шпинделя.
Тм = 155 / 0,5 · 630 = 0,49 мин.
2 проход (копировальный суппорт левый)
1. Глубина резания t1 = 1,15 мм.
2. Определяем длину рабочих ходов суппорта:
Lрх = l + l1, мм,
где l – наибольшая длина обрабатываемой пов-ти одним инструментом, мм;
l1 – величина подвода врезания и перебега инструментов, мм.
Lрх = 230 мм.
3. Определяется нормативная подача Sон:
Sон = 0,4 – 0,5 мм/об ([1], карта 1).
По паспорту станка принимается ближайшее значение подачи:
Sон = 0,5 мм/об.
4. Определяется скорость резания Vн:
Нормативная скорость резания Vн:
Vн = 135 м/мин.
Поправочный коэффициент на скорость:
Кnv = 1. Тогда
V = Vн · Кnv = 135 · 1 = 135 м/мин.
5. По установленной скорости резания определяем число оборотов шпинделя станка n:
n = V · 1000 / π · D = 135 · 1000 / 3,14 · 69 = 623,09 об/мин.
6. Найденное число оборотов корректируется по паспорту станка, подбирается ближайшее значение:
nпр = 630 об/мин.
7. Действительная скорость резания:
Vд = π · D · n / 1000 = 3,14 · 69 · 630 / 1000 = 136,5 м/мин.
8. Производится проверка выбранного режима по мощности.
Мощность эл. двигателя станка (с учетом его к.п.д.) должна быть больше суммарной мощности резания, т.е.
∑N ≤ Nдв · η.
Суммарная мощность по всем резцам продольного суппорта ∑N, кВт (N1 = 8,3 кВт, N2 = 8,3 кВт).
Суммарная мощность, потребная на резание – ∑N:
∑N = ∑Nпрод = 8,3 + 8,3 = 16,6 кВт.
Мощность эл. двигателя токарно-гидрокопировального станка Nдв = 28 кВт, η = 0,8, следовательно 16,6 кВт < 28 · 0,8 = 22,4 кВт.
Мощность привода достаточна для выполнения операции на расчетных режимах резания.
9. Определение основного (машинного) времени Тм:
Тм = Lрх / Sопр · nпр, мин,
где Lрх – длина рабочего хода суппорта, мм;
Sопр и nпр – принятые подача и число оборотов шпинделя.
Тм = 230 / 0,5 · 630 = 0,73 мин.
10. Определение основного (машинного) времени Тм на операцию:
Тм = 0,73 + 0,49 + 0,19 + 0,11 = 1,52 мин.
015 Токарная операция с ЧПУ
1. Глубина резания: t1 = 0,5 мм; t2 = 1,5 мм.
2. Определяется нормативная подача Sон:
Sон1 = 0,4 – 0,5 мм/об ([1], карта 1);
Sон1 = 0,18 – 0,22 мм/об ([1], карта 1).
Корректируется нормативная подача Sон по паспорту станка:
Sон1 = 0,5 мм/об;
Sон2 = 0,2 мм/об.
3. Определяется скорость резания Vн:
Нормативная скорость резания Vн:
Vн1 = 131 м/мин;
Vн2 = 155 м/мин.
Поправочный коэффициент на скорость:
Кlv = 1. Тогда
V1 = Vн1 · Кlv = 131 · 1 = 131 м/мин;
V2 = Vн2 · Кlv = 155 · 1 = 155 м/мин.
По установленной скорости резания определяем число оборотов шпинделя n:
n1 = V · 1000 / π · D = 131 · 1000 / 3,14 · 66,6 = 626,42 об/мин;
n2 = V · 1000 / π · D = 155 · 1000 / 3,14 · 66,6 = 626,42 об/мин.
5. Найденное число оборотов корректируется по паспорту станка, подбирается ближайшее значение:
nпр1 = 630 об/мин;
nпр2 = 630 об/мин.
Действительная скорость резания:
Vд = π · D · n / 1000 = 3,14 · 66,6 · 630 / 1000 = 131 м/мин.
7.