Разработка технологических процессов на механическую обработку вала первичного
Fэфр = 2003∙ 0,86 = 1723 часов
7.1.3 Расчет параметров участка и потребности в оборудовании
Определим размер партии детали в 2 этапа.
На первом этапе определим расчетную (минимальную) величину размера партии деталей i- го наименования.
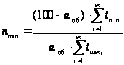 ,
где
 =2-5%
- допустимый
процент потерь
времени на
текущий ремонт
и переналадку
оборудования;
m – число операций на детали i-го наименования.
Таблица 15 – Данные по tп.з. и tн.о
| Наименование операции | Вал первичный | |||
| № операции | tшт, мин | tп.з, мин | tн.о, мин | |
| Центровальная | 1 | 0,798 | 2 | 1 |
| Токарная ЧПУ | 2 | 4,9 | 8 | 5 |
| Фрезерная ЧПУ | 3 | 1,75 | 10 | 5 |
| Шлицефрезерная | 4 | 6,51 | 16 | 12 |
| Шлицефрезерная | 5 | 19,11 | 16 | 12 |
| Круглошлифовальная | 6 | 1,35 | 5 | 5 |
| Круглошлифовальная | 7 | 2,5 | 5 | 5 |
| Торцекруглошлифовальная | 8 | 10,61 | 7 | 5 |
| Круглошлифовальная | 9 | 6,17 | 5 | 5 |
| Резьбофрезерный | 10 | 3,12 | 13 | 6 |
| Резьбофрезерный | 11 | 4,42 | 13 | 6 |
| Сверлильная ЧПУ | ||||
| 61,238 | 100 | 67 | ||
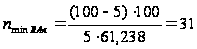 шт
За максимальный размер партии деталей i-го наименования принимаем месячную программу выпуска:
NВал = = 800/12 = 67 шт
Для корректировки предельных размеров партии деталей i-го наименованияустановим удобопланируемые ритмы. Dр = 20 рабочих дней в месяце.
Определим период чередования партий детали i-го наименования:
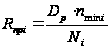
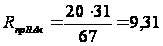 - принимаем
 10
дней
Принимаем
общий период
чередования
для всех партий
детали
 10
дней.
Оптимальный размер партии детали i-го наименования:

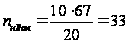 шт
Число партий по каждому i-му наименованию детали:

Хвал= 67/33=2,0
Определим потребное количество оборудования. Метод организации не поточного производства группируется по типам станков, т.е. токарные, фрезерные, сверлильные и т.д. Загрузка станков очень мала, так как участком обрабатывается большое количество деталей различных наименований, которые разбивают на группы по технологической однородности.
Поэтому, когда допустимо приближенное определение количества оборудования и номенклатуры, оборудование проектируем укрупненным способом расчета.
Так как в условиях не поточного, в данном случае среднесерийного производства. На одних и тех же станках обрабатываются различные детали. То расчет количества оборудования целесообразно выполнять в табличной форме.
Количество потребного основного технологического оборудования при проектировании участка укрупненным способом определяется по формуле:
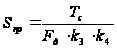 ,
где Тс – станкоемкость годового объема выпуска изделий с запасными частями, станко-часы.
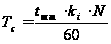 ,
где Fд – средний действительный годовой фонд времени работы оборудования для механических цехов на одну смену, ч;
k4 – средний коэффициент использования оборудования;
k3 – средний коэффициент загрузки оборудования.
Допускаемые коэффициенты использования и загрузки оборудования принимаем по [15, с.92, табл.6].
Для автоматов и полуавтоматов и станков с ЧПУ допускаемый коэффициент использования k4 =0,85.
Допускаемый коэффициент загрузки оборудования средний по группе:
Для автоматов и полуавтоматов k3 =0,85,
Для станков с ЧПУ k3 =0,9.
Таблица 16 - Для расчета количества оборудования в серийном производстве
| Наименование детали | № операции | Загрузка станков по каждой операции |
Итого |
||||||
| Токарная ЧПУ | Фрезерная | Сверлильная ЧПУ | Центровальная | Круглошлифовальная | |||||
| ЧПУ | Шлице- | Резьбо- | |||||||
| 1 | 2 | 3 | 4 | 5 | 7 | 8 | 9 | 10 | 14 |
| Вал первичный | 1 | 0,798 | 0,798 | ||||||
| 2 | 4,9 | 4,9 | |||||||
| 3 | 1,75 | 1,75 | |||||||
|
Итого Принимаемый коэффициент k3 Принимаемый коэффициент k4 |
4 | 6,51 | 6,51 | ||||||
| 5 | 19,11 | 19,11 | |||||||
| 6 | 1,35 | 1,35 | |||||||
| 7 | 2,5 | 2,5 | |||||||
| 8 | 10,61 | 10,61 | |||||||
| 9 | 6,17 | 6,17 | |||||||
| 10 | 3,12 | 3,12 | |||||||
| 11 | 4,42 | 4,42 | |||||||
| 13,96 | 9,12 | 25,62 | 7,54 | 4,16 | 0,798 | 20,63 | 81,828 | ||
| 0,9 | 0,9 | 0,85 | 0,85 | 0,9 | 0,85 | 0,85 | |||
| 0,85 | 0,85 | 0,85 | 0,85 | 0,85 | 0,85 | 0,85 | |||
| Принимаемое количество станков | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 7 | |
Форма (таблица 14) применяется для группы станков предметно-замкнутого участка и детали, обрабатываемой на этих станках. Данные для заполнения формы берутся из соответствующих граф операционных технологических карт, разрабатываемых на деталь.
Произведем расчет количества станков по формуле:
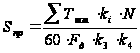
Токарная с ЧПУ:
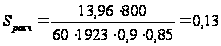
Фрезерная с ЧПУ:
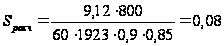
Шлицефрезерная:
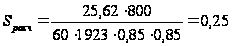
Резьбофрезерная:
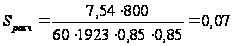
Сверлильная с ЧПУ:
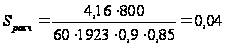
Центровальная:
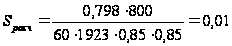
Круглошлифовальная:
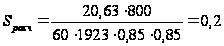
Рассчитанное количество станков заносим в таблицу 14. Число единиц оборудования принимаем по этой форме. Коэффициент загрузки из таблицы 14.
Рассчитаем длительность операционного цикла каждой партии детали i-го наименования:
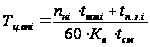
Расчет Тц.оп по каждой операции сведем в табличную форму – таблица 15.
Таблица 16 - Расчет длительности цикла обработки детали
| Наименование операции | Длительность цикла обработки деталей, смены |
| Вал первичный | |
| Центровальная | 0,1 |
| Токарная ЧПУ | 0,4 |
| Фрезерная ЧПУ | 0,1 |
| Шлицефрезерная | 0,5 |
| Шлицефрезерная | 1,4 |
| Круглошлифовальная | 0,1 |
| Круглошлифовальная | 0,2 |
| Торцекруглошлифовальная | 0,8 |
| Круглошлифовальная | 0,4 |
| Резьбофрезерный | 0,2 |
| Резьбофрезерный | 0,3 |
| Сверлильная ЧПУ | |
| Итого | 4,5 |
На основании расчетных данных таблицы 15 строим стандарт-план участка и определяем опережения запуска-выпуска партий детали и продолжительность производственного цикла комплекта каждой партии детали.
Для повышения загрузки рабочих мест перенесем выполнение операций детали Вал первичный на более поздний срок, т.к. должно быть обеспечено максимально полное и непрерывное использование рабочих мест и минимальное пролеживание партий предметов в ожидании сборки. [37, с.71].
Средняя величина заделов на участке:

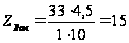 шт
Величина незавершенного производства:
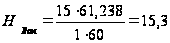 нормо-ч
Расчет производственных площадей
Перечень и основные технико-экономические характеристики оборудования принимаются на основе справочных данных и заносятся в таблицу 16.
Производственная площадь участка определяется по каждому виду оборудования по формуле:
S = Мпр ∙ Sz ∙ Кдоп ,
где Мпр – принятое число оборудования;
Sz – габаритная площадь единицы оборудования;
Кдоп – коэффициент перерасчета площади станков в производственную площадь (2 ч 4).
SТЧПУ= 1 ∙ 5,75 ∙ 3 = 17,25 м2
SФЧПУ= 1 ∙ 10,96 ∙ 3 = 32,88 м2
SШФ = 1 ∙ 3,64 ∙ 3 = 10,92 м2
SРФ= 1 ∙ 2,48 ∙ 3 = 7,44 м2
SСЧПУ= 1 ∙ 4,5 ∙ 3 = 13,5 м2
SЦ= 1 ∙ 3,6 ∙ 3 = 10,8 м2
SКШ= 1 ∙ 6,51 ∙ 3 = 19,53 м2
Sстан = 17,25+32,88+10,92+7,44+13,5+10,8+19,53=112,32 м2
Площадь вспомогательных помещений (кладовые, мастерские и т.п.):
Sвспом = Sстан ∙ 0,3 = 33,7 м2
Площадь конторских и бытовых помещений:
Sконтор = Sстан ∙ 0,2 = 22,46 м2
Общая площадь участка:
Sобщ = 112,32+33,7+22,46 = 168,48 м2
Численность работающих на участке рассчитывается по категориям: рабочие (основные и вспомогательные), руководители, специалисты, техперсонал.
Списочную численность основных рабочих определяем укрупненным способом.
При укрупненных способах расчета в не поточном производстве число производственных рабочих определяем по рассчитанной станкоемкости ∑Тс или по общему количеству принятых станков Sпр механического цеха.
При определении трудоемкости годового объема выпуска детали, не обрабатываемых в автоматических линиях, следует учитывать потери времени рабочих из-за простоев оборудования по организационно –механическим причинам.
Определим общее число производственных рабочих, пользуясь принятым количеством оборудования:
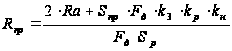 ,
где Ra – число рабочих определяемых загрузкой оборудования, Ra =1;
Sпр – принятое количество производственного технологического оборудования участка;
Fд – годовой фонд времени работы станка;
k3 – коэффициент загрузки станка;
kр – коэффициент учитывающий ручные работы, kр =1,02-1,05 ;
kн –коэффициент, учитывающий не металлорежущее оборудование на участке, если работа на нем не включена в станкоемкость;
Fдр – годовой фонд времени рабочего;
Sр – средний коэффициент многостаночного обслуживания, Sр =1,3-1,5.
С учетом двусменной работы:
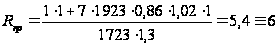 чел
Принимаем количество производственных рабочих, Rпр = 6 чел.
Списочная численность вспомогательных рабочих определяется по рабочим местам и нормам для обслуживания по формуле:
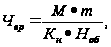
где М – количество единиц оборудования или других рабочих мест;
m – число смен;
Ноб – норма обслуживания (для наладчиков – 7 ч 10, для слесарей, электромонтеров, контролеров 20 ч 30);
Кн – коэффициент, учитывающий планируемые невыходы на работу.
Чнал = (7 ∙ 1) / (0,86 ∙9) = 0,9, принимаем Чнал =1
Чслес = (7 ∙ 1) / (0,86 ∙20) = 0,41, принимаем Чслес =1
Чэлектр =1 чел
Чконтрол = 1 чел
ЧВР = 1+1+1+1 = 4 чел
Число транспортных рабочих не определяется, так как они относятся к корпусу состоящему из 5-ти больших цехов. То же самое относиться к раздатчику инструмента, крановщику и уборщику.
ЧВРвсех = 4 чел
Численность вспомогательных рабочих не должна превышать 70% от численности основных.
ЧВРвсех = 4< 6∙ 0,7 = 4,2 чел
ЧОБЩ = 6+4=10 чел
Рабочим присваивается тарифный разряд на основе заводских данных.
Средний разряд определяется в отдельности для основных и вспомогательных рабочих по формуле:
где i = 1, n – число присвоенных разрядов;
ri – разряд группы рабочих одного разряда;
Чi – численность рабочих i-го разряда;
Чобщ – общая (списочная) численность основных или соответственно вспомогательных рабочих.
rсрТЧПУ = (6 ∙ 1) / 1 = 6
rсрФЧПУ= (5 ∙ 1) / 1 = 5
rсрФ= (5 ∙ 1) / 1 = 5
rсрСЧПУ= (6 ∙ 1) / 1 = 6
rср Ц= (4 ∙ 1) / 1 = 4
rср Ш= (5 ∙ 1) / 1 = 5
rсросн = (4 ∙ 1+5 ∙ 3+ 6 ∙ 2) / 6 = 5,17
rсрсл = (5 ∙ 1) / 1 =5
rсрнал = (6∙1) / 1= 6
rсрэлектр = (5 ∙ 1) / 1 =5
rсрконтрол =(4 ∙ 1 ) / 1 = 4
rсрвспом = (4∙ 1+ 5 ∙ 23+6 ∙ 1) / 4= 5,0
Данные по численности и квалификации рабочих заносятся в таблицу 16.
Таблица 17 - Списочная численность рабочих участка по профессиям и тарифным разрядам
| Профессия рабочих | Количество, человек | Средний разряд | ||||
| всего | в т.ч. по разрядам | |||||
| 3 | 4 | 5 | 6 | |||
| 1. Основные рабочие | ||||||
| токарь ЧПУ | 1 | 1 | 6 | |||
| фрезеровщик ЧПУ | 1 | 1 | 5 | |||
| фрезеровщик | 1 | 1 | 5 | |||
| сверловщик ЧПУ | 1 | 1 | 6 | |||
| центровальщик | 1 | 1 | 4 | |||
| шлифовщик | 1 | 1 | 5 | |||
| Итого | 6 | 0 | 1 | 3 | 2 | 5,17 |
| 2. Вспомогательные рабочие | ||||||
| слесарь | 1 | 1 | 5 | |||
| наладчик | 1 | 1 | 6 | |||
| электрик | 1 | 1 | 5 | |||
| контролер | 1 | 1 | 4 | |||
| Итого | 4 | 0 | 1 | 2 | 1 | 5,00 |
Численность руководителей по проектируемому участку (начальник участка, старший и сменный мастер), специалистов (технолог, механик, может быть экономист, инженер по нормированию труда) и техперсонала (нарядчик, учетчик, табельщик) принимается в зависимости от объёма производства, режима работы отделения и норм управляемости не более 10% от общей численности рабочих и отражается в таблице 17.
Таблица 18 - Численность руководителей, специалистов, техперсонала
| Наименование должности | Численность | |
| человек | % | |
| Специалист | 1 | 10 |
| Итого | 1 | 10 |
Обслуживать участок будут также руководители, специалисты и служащие с других участков.
Инвестиции и основные фонды
Капитальные вложения в основные фонды включают стоимость здания, оборудования, дорогостоящих инструментов, приспособлений, производственного и хозяйственного инвентаря.
Стоимость здания определяется по площади производственных, вспомогательных, служебно-бытовых помещений и стоимости 1м2 (по заводским данным).
Стоимость технологического оборудования определяется на основании расчетов в таблице 18 с добавлением транспортно-монтажных расходов в размере 10%.
Стоимость прочего оборудования и дорогостоящей оснастки определяется укрупнено в процентах от стоимости технологического оборудования:
энергетическое – 10 ч 15%,
подъёмно-транспортное – 15 ч 20%,
инструмент и приспособления – 2 ч 5%.
Стоимость дорогостоящего производственного и хозяйственного инвентаря определяется укрупнено в размере 1200ч1800 руб на одного работающего.
Стоимость здания:
Сз = 168,48 м2 ∙ 9500 руб/м = 1601 тыс.руб
Стоимость оборудования и инструментов:
СТЧПУ = 1∙434= 434 тыс.руб СФЧПУ=1∙323= 323 тыс.руб
СШФ=1∙178 = 178 тыс.руб СРФ=1∙145,3= 145,3тыс.руб
ССЧПУ=1∙328,3 = 328,3 тыс.руб СЦ=1∙88,56 = 88,56 тыс.руб
СКШ=1∙124,7 = 124,7 тыс.руб
Сосн = (434+323+178+154,3+328,3+88,56+124,7) ∙ 1,1 =1793,9 тыс.руб
Сэнерг = 0,1 ∙ Собщ = 179,39 тыс.руб
Стр = 0,15 ∙ Собщ = 269,09 тыс.руб
Спр = 0,03 ∙ Собщ = 53,82 тыс.руб
Спхи = 1500 ∙ (6+4) = 15 тыс.руб
Результаты расчетов капитальных вложений сводятся в таблицу 18.
Таблица 19 - Капитальные вложения в основные фонды
| Группы основных фондов | Стоимость | |
| сумма, тыс.руб | уд. вес, % | |
| 1. Здание | 1600,56 | 40,92 |
| 2. Оборудование | ||
| 2.1. Технологическое | 1793,95 | 45,86 |
| 2.2. Энергетическое | 179,39 | 4,59 |
| 2.3. Подъёмно-транспортное | 269,09 | 6,88 |
| 3. Инструмент и приспособления | 53,82 | 1,38 |
| 4. Производственный и хозяйственный инвентарь | 15 | 0,38 |
| Итого (ОФ) | 3911,81 | 100 |
Амортизация, ремонт и техобслуживание основных фондов
Годовая сумма амортизационных отчислений и расходов по ремонту и техобслуживанию (ТО) рассчитывается по каждой группе основных фондов на основе их стоимости и соответственно норм амортизации и затрат на ремонт и ТО (таблица 19).
Таблица 20 - Затраты по амортизации, ремонту и ТО основных фондов
| Группы основных фондов | Стоимость | Амортизация | Ремонт и ТО | ||
| Тыс.руб | % | сумма, тыс.руб | % | сумма, тыс.руб | |
| 1 Здание | 1600,56 | 5% | 80,03 | 2% | 32,01 |
| 2 Оборудование | 2242,43 | 15% | 336,36 | 12% | 269,09 |
| 3 Инструмент и приспособления | 53,82 | 20% | 10,76 | 10% | 5,38 |
| 4 Производственный и хоз. инвентарь | 15 | 10% | 1,5 | 10% | 1,5 |
| Итого | 3 911,81 | 428,66 | 307,98 | ||
Материалы и инструмент
Затраты на основные материалы для детали в таблице 20 по формуле:
М0 = (gм ∙ Цм ∙ Ктз – g0 ∙ Ц0) ∙ N,
где М0 – стоимость годовой потребности основных материалов, руб.;
gм – норма расхода материала (масса заготовки), кг;
Цм – цена 1 кг материала, руб.;
Ктз – коэффициент, учитывающий транспортно-заготовительные расходы (1,08 ч 1,06);
g0 – масса возвратных отходов на деталь, кг;
Ц0 – цена 1 кг отходов, руб.(1,8 руб/кг);
N – годовой выпуск детали, шт.
МВал= (15,7∙ 47,8∙ 1,07 – 5,7 ∙ 1,8) ∙ 800/1000 = 634,19 тыс.руб
Цены на материалы (заготовки) принимаются по заводским данным.
Стоимость вспомогательных материалов для производственных целей (эмульсии, охладительной жидкости, смазки и др.) определяется укрупнено по нормам расхода за год на один станок: для универсальных станков – 1000 руб, для автоматов, зуборезных и др – 1100 руб, для шлифовальных – 1150 руб.
Ссож = 1,1 ∙ 3 + 1,0 ∙ 3+1,15∙1 = 7,45 тыс.руб
Стоимость вспомогательных материалов для хозяйственных нужд определяется в размере 0,5%, малоценного инвентаря – 1% от стоимости здания.
Схоз.н = 0,005 ∙ 1601 = 8,0 тыс.руб
Смц.и = 0,01 ∙ 1601 = 16,01 тыс.руб
Расход малоценного режущего и измерительного инструмента, приспособлений может определяться укрупнено по средним нормам расхода за год на станок в размере от 7500 руб.
Смц.ри =7∙ 7,500 = 52,5 тыс.руб
Энергия и вода
Годовые затраты на энергоресурсы для производственных и хозяйственных целей рассчитываются по видам энергоресурсов.
Расход силовой электроэнергии определяется по формуле:
Wc = Ny ∙ Fэфоб ∙ Кз ∙ КN,
где Ny – суммарная установленная мощность электродвигателей оборудования, кВт. Берется по данным таблицы 33 с учетом коэффициента увеличения (1,2 ч 1,3) на потребление прочим оборудованием;
Fэфоб – годовой эффективный фонд времени работы единицы оборудования, ч;
Кз – средний коэффициент загрузки оборудования;
КN – средний коэффициент использования электродвигателей по мощности и времени (0,7 ч 0,8).
Wc = 1,25 ∙ 38∙ 1923 ∙ 0,86 ∙ 0,75 = 58912 кВт
Расход сжатого воздуха определяется по формуле:
WВ = НВ ∙ М∙ Fэфоб ∙ КВ ∙ КП,
где НВ - норма расхода сжатого воздуха за час работы единицы оборудования, м3;
М - количество единиц оборудования;
КВ - коэффициент, учитывающий долю станков, на которых используется сжатый воздух;
КП - коэффициент, учитывающий потери воздуха (1,2 ч 1,3).
НВ может быть принята в размере 1 м3 для обдувки, 1,5 м3 - для пневмозажимов, 4 м3 - для пневмоинструмента. Доля станков, использующих сжатый воздух, берется в пределах 0,1 ч 0,15 для обдувки, 0,15 ч 0,3 - для работы пневмозажимов и пневмоинструмента.
WВ обд = 1 ∙ 7∙ 1923 ∙ 0,1 ∙ 1,2 = 1615 м3
WВ пз = 1,5 ∙ 7 ∙ 1923∙ 0,2 ∙ 1,2 = 4846 м3
WВ пи = 4 ∙ 7 ∙ 1923 ∙ 0,2 ∙ 1,2 = 12922 м3
WВ общее= 1615+4846+12922=19383 м3
Расход технической воды определяется для приготовления охлаждающих жидкостей