Расчет технологического потока по изготовлению куртки женской для младшей возрастной группы из смесовой ткани
Единая методика конструирования женской верхней одежды предусматривает организацию современного уровня швейных предприятий с использованием максимальной унификации, типизации и автоматизации производства.
Чертеж конструкции выполняется на миллиметровой бумаге формата чертежа в М 1:4.
Все расчеты по построению чертежей изложены в табличной форме, указанной в таблице 1.7., Величины размерных признаков занесены в таблицу 1.6.
Разработка чертежей деталей одежды складывается из ряда последовательных этапов. количество этапов и их содержание зависят от используемых методов конструирования. Наиболее принятыми являются следующие этапы.
Устанавливаются общая конструкторско-технологическая характеристика одежды и требований к ней.
Выбор исходных данных: размерных признаков и прибавок по существующим нормативно – техническим документам.
Осуществляется предварительный расчет конструкции.
Построение базисной сетки чертежа изделия.
Построение основной схемы чертежа изделия.
Построение конструктивно-декоративных линий, характерных для конкретной модели.
Проверка качества построения чертежа изделия.
Таблица 1.4 - Размерная характеристика фигуры 164-88-96
| Условные обозначения | Наименование признака | Величина размерного признака | |
| 1 | ОШ | Обхват шеи | 17,7 |
| 2 | ОГ1 | Обхват груди 1 | 42,9 |
| 3 | ОГ2 | Обхват груди 2 | 46,4 |
| 4 | ОГ3 | Обхват груди 3 | 44 |
| 5 | ОТ | Обхват талии | 33,8 |
| 6 | ОБ | Обхват бёдер | 48 |
| 7 | Шг | Ширина груди | |
| 8 | Цг | Расстояние между сосковыми точками | |
| 9 | Дтп2 | Расстояние от высшей точки плечевого шва у основания шеи до талии спереди | 43,2 |
| 10 | Вг2 | Высота груди от высшей точки плечевого шва у основания шеи до выступающей точки груди | 26,6 |
| 11 | Шс | Ширина спины | 17,3 |
| 12 | Дтс | Длина спины до линии талии | 40,2 |
| 13 | Дтс2 | Расстояние от линии талии сзади до высшей точки плечевого шва у основания шеи | 42,9 |
| 14 | Впк | Высота плеча косая | 42,6 |
| 15 | Впрз2 | Расстояние от высшей точки плечевого шва у основания шеи до уровня задних углов подмышечных впадин сзади | 20,9 |
| 16 | Шп | Ширина плечевого ската | 13,1 |
Конструктивные прибавки
Одежда должна обеспечивать человеку свободу движений, создавать воздушную гигиеническую прослойку, необходимую для регулирования теплообмена, и соответствовать по форме требованиям моды. Эти требования выполняются использованием при расчетах конструкций прибавок.
При проектировании одежды используются прибавки, необходимые для выбранной конструктивной характеристики модели. При выборе прибавок следует учитывать назначение одежды и ее эргономические показатели (условия эксплуатации, смещение по антропометрическим точкам в соответствии с общими и частными динамическими нагрузками на различных участках фигуры).
В конкретной модели декоративно-конструктивная составляющая прибавки дает возможность получить заданную эскизом форму с учетом пропорций.
Прибавки по линии груди, талии, бедер и обхвату плеча – основные, определяющие силуэт, но не только их величина, но и принцип распределения по участкам чертежа конструкции имеет большое значение.
В нашем случае силуэт модель прямого, поэтому выбор прибавок в данной модели основан на свободу движения во время носки.
Таблица 1.5 - Конструктивные прибавки
| Участки изделия, где предусмотрена прибавка | Прибавки. Условные обозначения прибавки | ||
| 1 | К полуобхвату груди | Пг | 8 |
| 2 | К полуобхвату талии | Пт | 6,5 |
| 3 | К полуобхвату бёдер | Пб | 6,5 |
| 4 | К глубине проймы | Пспр | 3 |
| 5 | К обхвату плеча | Поп | 9,5 |
| 6 | К ширине спинки | Пшс | 1,5 |
| 7 | К ширине переда | Пшп | 0,5 |
| 8 | К ширине горловины | Пшгс | 1,0 |
| 9 | К длине талии спинки | Пдтс | 2,0 |
Чертеж строится на типовую базовую фигуру 164-88-96. Выполняется предварительный расчет конструкции модели с учетом силуэтных и декоративных особенностей и прибавок. Расчет оформляется в табличной форме.
Таблица 1.6 - Последовательность построения чертежа основы плечевого изделия
| Наименование отрезков и участков | Условное обозначение | Расчётная формула или значение | Расчёт |
| Базисная сетка | |||
| 1 ширина сетки | Аоа1→ |
Сг2+Пг(0,5ч2,5) 2-2,5 при наличии трёх вертикальных швов или двух швов и боковой вытачки 1,5-2,0 двух швов или одного шва и боковой вытачки 0,5-1,5 одной боковой вытачки |
54 |
| 2 ширина спинки | Аоа→ | Шс+Пшс | 18,8 |
| 3 ширина полочки | А1а2← | Шг+(Сг2-Сг1)+Пшп | 20,5 |
| 4 линия груди | АоГ↓ | Впрз2+Пспр+0,5*Пдтс | 24,9 |
| 5 линия талии | АоТ↓ | Дтс2+Пдтс | 44,9 |
| 6 линия бёдер | АоБ↓ | 0,5*Дтс2-2,0 | 20,45 |
| Из точек Г, Т, Б вправо проводят горизонтали, а из точек а1, а2 опускают вертикали. Пересечение с линией груди обозначают Г1, Г4, Г3 с талией и бёдрами – Т3, Б3 | |||
| Построение чертежа спинки | |||
| 7 отвод средней линии спинки по талии | ТТ1→ | Спинка без среднего шва 1,5ч2,0 | 2,0 |
| 8 отвод средней линии спинки вверху | АоАо1→ | 0,5- для нормальной фигуры | 0,5 |
| 9 дополнительное отведение средней линии спинки по линии талии | Т1Т11→ | 1,0ч1,5 | 1,0 |
| Горловина спинки | |||
| 10 ширина горловины спинки | Ао1А2→ | Сш/3+Пшг | 6,4 |
| 11 глубина горловины спинки | Ао1А↓ | АоА2/3 | |
| 12 длина изделия | АН↓ | Дизд+Пдтс | |
| Плечевая линия спинки | |||
| 13 конечная точка плечевого среза |
А2П1↘ Т1П1 |
Шп+посадка Посадка=0,5ч1,0 Впк2+Пдтс+Пвпк Пвпк=1,0ч1,5(плечевая накладка) |
14,1 45,6 |
| Пройма спинки | |||
| 14 вспомогательная точка П2 | П1П2← | Перпендикуляр из точки П1 к а1Г1 | |
| 15 вспомогательная точка П3 | Г1П3↑ | П2Г1/3+2,0 | |
| 16 вспомогательная точка 1 | Г1 1 | 0,2 Г1Г4+0,5- для нормальной осанки | |
| 17 середина проймы | Г1Г2→ | 0,5 Г1Г4 | |
| Высшая точка горловины полочки | |||
| 18 центр груди | Г3Г6← | Г3Г4/2-0,5 | |
| Пересечение вертикали, проведённой вниз из точки Г6 и линии талии- точка Т60 | |||
| 19 спуск по линии талии | Т60 Т6↓ | 1,0- для верхней одежды неотрезной по линии талии | |
| 20 вершина горловины полочки | Т8А3↑ |
Дтп2+Пдтс+Пур Пур=1,5ч2,0 |
47,2 |
| 21 отвод линии полузаноса | А3А31← | 0,5 | |
| Горловина полочки | |||
| 22 ширина горловины | А31А4← | А31А4-Ао1А2 | 6,4 |
| 23 глубина горловины | А31А5↓ | А31А4+1,0 | 7,4 |
| Нагрудная вытачка | |||
| 24 положение конца вытачки | А4Г7 | Вг2 | 26,6 |
| 25 раствор нагрудной вытачки |
А4А9 |
2(Сг2-Сг1):2,0 Г7А9-Г4А9 |
9 |
| Пройма полочки | |||
| 26 вспомогательная точка П4 | Г4П4↑ | П2Г1-(0,5ч1,5) | 20,5 |
| 27 контрольная точка П6 | Г4П6↑ | Г4П4/3 | 6,8 |
| 28 вспомогательная точка П61 | П6П61→ | 0,6 | |
| 29 вспомогательная точка 2 | Г4 2 | 0,2 Шпр | |
| 30 конечная точка плечевого среза |
А9П5 |
А9П5=Шп П61П4=П6П4 |
|
| 31 вспомогательные точки:3,4,51 |
3 3ч4 |
0,5 П6П5 0,8ч1,0 |
|
| Срез проймы полочки оформляется через точки П5 (П51),П6,4,2,Г2 | |||
| Построение линии борта | |||
| 33 углубление горловины | А5А6↓ | 0,5ч1,0 | |
| Построение боковых линий спинки и полочки | |||
| 34 положение бокового среза | Г1Г5 | (1/4-1/2)Г1Г4 | |
| 35 вспомогательная точка Б2 | ББ2 |
ГГ5+(ББ1-Гг)/2 Проводят вертикаль, пересечение с проймой-Г51, с линией низа- Н2 |
27 |
| 36 суммарный раствор вытачек | ∑в | Т1Т3-(Ст+Пт) | 11,7 |
| 37 раствор боковой вытачки | ∑в/4 | 2,9 | |
| 38 расширение по линии бёдер | В=(Сб+Пб)-Б1Б3 | 3,5 | |
| 39 положение боковых линий спинки и полочки по линии бёдер |
Н1Н4 Н3Н5 |
Б1Б4+(3-10)- по модели Б3Б5+(3-10)- по модели |
1,75 |
| Построение вытачек на линии талии | |||
| 40 положение талиевой вытачки на спинке | Т1Т4 |
0,4 ГГ1 Раствор вытачки -∑в/4 |
|
| 41 положение талиевых вытачек на полочке |
1.совпадает с Г6Т6 2.на продолжении вертикали- а2Г4 Если боковой срез расположен посередине проймы, то на полочке проектируют одну вытачку. Раствор вытачек -∑в/4. Минимальная длина вытачек-20,0 см. Вершины вытачек не доходят до линии груди на 2,0 см., до линии бёдер на 2,0 ч4,0 см. |
||
| Внесение изменений в спинку | |||
| 42 удлинение линии плеча | П1П11 | 0,5ч0,6 | 2 |
| 43 перевод плечевого шва |
А2А2` П11 П1 11 |
1ч2 | 1,5 |
| 44 углубление проймы |
Г1Г11 Г4Г41 |
От 2 и до линии талии | 5 |
| 45 расширение спинки |
П3П31 Г2`Г21 Г2` |
0,75ч1,5 1ч1,5 |
1 1,5 |
| Внесение изменений в чертеж полочки | |||
| 46 уменьшение раствора нагрудной вытачки | А4А9 | 2*(СГ2-СГ1) | 7 |
| 47 удлинение линии плеча | П5П51 | П5П51=П1П11 | 2 |
| 48 перевод плечевого шва | П51П51` | П51П51`=А9А9`=А4А41=П11П11` | |
| 49 расширение полочки | П6П61 | 0,75ч1,5 | 1 |
Таблица 1.7 - Построение чертежа конструкции рукава
| Наименование отрезков и участков | Условное обозначение | Расчётная формула или значение | Расчёт |
| 1 высота оката рукава | О1О2 | 9,5 | |
| 2 ширина рукава |
О2Р1 О2Р2 |
Дпр/2 (Дпр – с чертежа основы полочки спинки) | 30 |
|
3 положение переднего Локтевого переката |
О1Рп О1Рл |
О1Р1/2 | 1515 |
| 4 вспомогательные точки |
Рп1 РлР3 О22 О23 Р14 Р26 |
О1О2/2 Рп1+1 О21/2 О2Р3/2 Р11/2 Р2Р3/2 |
|
| 5 положение вспомогательных точек |
2 2`=3 3`↑ 4-5↓ 6-7↓ |
0,5ч1,5 0,1*О1О2 (4-5)/2 |
1 |
| 6 удлинение длины проймы | Ппос+1,0ч2,0 | ||
| 7 линия низа | О2М | Друк | |
| 8 ширина рукава внизу |
ММ1 ММ2 |
Ширина рукава внизу по модели | 18 |
| 9 величина прогибов по линии низа | 1ч1,5 | 1 | |
| 10 вспомогательные точки |
Р1Р1` Р2Р2` |
2,0ч5,0 | 2 |
Нормирование расхода материала, выполнение раскладки лекал
1.6.1 Определение площади лекал
Нормирование расходование материалов один из этапов технологической подготовки производства одна из самых трудоемких работ экспериментального цеха. От правильного нормирования зависит экономное расходование материала.
Поэтому, основным фактором, определяющим расход ткани, является площадь лекал изделия.
Площадь лекал зависит от размера полнотной группы, модели, припусков на швы и подгибку.
Площадь лекал определялась способом палетки.
Способ палетки является разновидностью геометрического способа.
Он выполняется так: лекала помещаются в прямоугольный контур и подсчитывается количество квадратов заключенных между контурами прямоугольника и деталей полных и неполных.
Sл = Sпр – Sвып,
где Sпр – площадь данного прямоугольника; Sвып – площадь выпадов.
Sпр = ДпрЧШпр,
где Дпр – длина прямоугольника; Ш пр – ширина прямоугольника.
Sвып = c
(N1+ ),
где
с – площадь квадрата, элементарного участка палетки.
N1 – число полных квадратов заключается между концами прямоугольника и лекала, N2 - число не полных квадратов.
Погрешность этого способа составляет 2 – 3%.
| № п/п | Наименование деталей | S лекал, см2 |
Количество деталей кроя |
| Ткань верха | |||
| 1. | Центральная часть полочки | 558 | 2 |
| 2 | Боковая часть полочки | 374 | 2 |
| 3 | Центральная часть спинки | 314 | 2 |
| 4 | Боковая часть спинки | 252 | 2 |
| 5 | Рукав | 1026 | 2 |
| 6 | Подборт | 262 | 2 |
| 7 | Планка | 312 | 4 |
| 8 | Воротник | 210 | 2 |
| 9 | Листочка | 50 | 2 |
| 10 | Пояс | 428 | 4 |
| 11 | Обтачка спинки | 68 | 1 |
| Итого: | 18250 | ||
| Подкладочная ткань | |||
| 12 | Полочки | 2688 | 2 |
| 13 | Спинки | 3688 | 2 |
| 14 | Рукав | 5184 | 2 |
| 15 | Подкладка кармана | 1232 | 4 |
| Итого: | 12972 | ||
| Утепляющая ткань | |||
| 16 | Полочка | 2688 | 2 |
| 17 | Спинка | 3688 | 2 |
| 18 | Рукав | 5184 | 2 |
| 19 | Пояс | 428 | 2 |
| 20 | Воротник | 420 | 2 |
| 20 | Планка | 624 | 2 |
| Итого: | 13032 | ||
Таблица 1.7- Спецификация деталей кроя
1.6.2 Расчет расхода материалов
После определения площади лекал приступаем к выполнению экспериментальных раскладок. Для выполнения раскладки рассчитываем предварительную норму на обмеловку согласно площади лекал и допускаемым нормативам межлекальных выпадов по формуле(1):
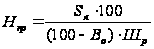 ,
(1)
где Sл – площадь лекал, см2; Во – отправной показатель межлекальных отходов, %; Шр - ширина рамки раскладки, см.
Для определения более рациональной раскладки используем две ширины ткани: ткань верха – 150,140см.
Нормативный процент для межлекальных отходов на куртку женскую равен:
18 - 25% - для ткани верха; 15% - для подкладочных; 15% - для утепляющих прокладок.
Поставив данные в формулу (1), находим предварительную длину раскладки на каждый вид материала:
для ткани верха -
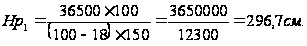
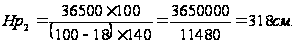
для ткани подкладки -
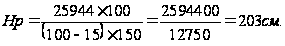
Для утеплителя-
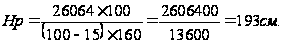
Выполнение раскладки лекал. Уточнение нормы расхода
При выполнении раскладки лекал должны учитываться вид поверхности ткани, характер рисунка, вид раскладки, способ настилания ткани.
Для выполнения экономичной раскладки необходимо руководствоваться следующими правилами:
раскладку лекал начинать с размещения крупных деталей;
детали с прямыми срезами укладывать по кромке ткани;
фигурные, сложные контуры располагать внутри раскладки, т.е. выступы одних деталей укладывать в соответствующие выемки других;
межлекальные отходы целесообразно компоновали в одном месте раскладки;
учитывалась симметрия деталей, при способе настилания лицом вниз;
лекала располагали с учетом допускаемых отклонений от нити основы
При выполнении раскладки лекал следует учитывать, что раскладка лекал в два комплекта экономнее, чем в один.
Раскладку выполняем на миллиметровой бумаге на все виды материалов: верха, подкладки, утепляющей прокладки.
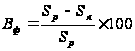
После выполнения раскладки определяем фактическую величину межлекальных отходов, Вф, % по формуле (2):
 ,
(2)
где Sл – площадь лекал, см2; Sр - площадь раскладки, см2.
Производим расчет процента межлекальных выпадов для ткани верха:
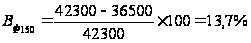
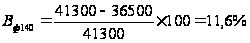
Производим расчет т процента межлекальных выпадов для подкладки:
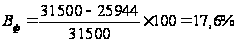
Производим расчет т процента межлекальных выпадов для утеплителя:
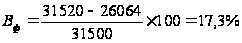
Для обеспечения технологичности конструкции предусматривается взаимосвязанное решение комплексных задач, направленных на выполнение экономичной раскладки лекал, для определения оптимального варианта взаиморасположения деталей и сокращения расходов материалов.
При выполнении раскладки лекал верха учитываются все технические условия и особенности модели в соответствии с ассортиментом и предлагаемой тканью; учитывались допускаемые разрезы, предусмотренные нормативно-технической документацией.
Особое внимание уделялось: положению деталей крупных размеров, симметрии деталей.
Для сокращения длины раскладки, использовалось расположение лекал в разные стороны, принцип симметрии раскладки, крупные детали располагались по углам рамки раскладки, мелкие в соответствии с техническими условиями на свободное, легко сопрягающееся место внутри раскладки.
В соответствии с ТУ при выполнении раскладки верха рекомендуется разрезать нижний воротник, подборта,
При выполнении раскладки подкладки необходимо уделять применению допускаемых отклонений от нити основы, так как форма деталей подкладки, как правило, крупная и количество мелких деталей ограничено.
Такие детали, как нижняя часть рукава, подкладка кармана можно резать в местах, определенных нормативно- технической документацией.
Исходя из полученных результатов, можно сделать вывод, что раскладка на ширину 150см является более экономичной и обоснованной.
Межлекальные отходы на раскладку подкладки составили:
Вф=
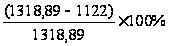 =19,9%
При раскладке лекал была сокращена ее длина и составила:
-Ткань верха при ширине 150 см, длина равна 282см;
Ткань верха при ширине 140 см, длина равна 295см;
подкладочная ткань при ширине 150 см длина равна 210см;
утеплитель при ширине 160см длина равна 197см
Экономичней получились раскладка верха на 150 см, ее длина 282см.
Фактическая величина межлекальных выпадов составляет:
для ткани верха – при ширине 150см – 13,7%.
для ткани верха при ширине 140см – 11,6%.
для подкладочной ткани – при ширине 150см – 14,9%.
Следовательно, раскладка лекал выполнена рационально, т.к. процент межлекальных отходов меньше нормативного.
Обоснование выбора режимов и методов обработки, оборудования, средств технологической оснастки
Обоснование выбора режимов обработки
В настоящее время, когда резко обострилась конкурентность отечественных и зарубежных товаров, быстрая смена моделей достигается не путем перестройки технологического прогресса, а путем организационно-технологической подготовки прогресса, что особенно характерно для малых предприятий. Отсюда появляется необходимость в разработке новых подходов к совершенствованию оборудования, технологии обработки и организации труда.
Технология современного производства все больше становится механической, ее эффективность в первую очередь зависит от применяемого оборудования: двух игольчатых машин для сборки карманов, бретелей, поясов, полуавтоматов для пришивания фурнитуры, изготовления петель, выполнения коротких и длинных швов; утюжильных линий, оснащенных устройствами для подачи пара и вакуум отсосами, многопоршневых прессов для клеевой обработки деталей.
От качества выполненных машинных строчек и швов и правильного выбора параметров влажно-тепловой обработки зависит качество и внешний вид изделия. Поэтому необходимо обратить особое внимание на выбор режимов обработки применяемых при изготовлении изделия.
Показатели качества ниточных соединений зависят от параметров образования строчки (стежкообразования) и от режимов работы исполнительных инструментов швейных машин.
Характеристика машинных строчек и швов, применяемых при изготовлении изделия, представлена в таблице 2.1.
От правильности выбора параметров ВТО во многом зависит внешний вид изделия, параметры зависят от физико-механических свойств ткани и толщины пакета обрабатываемого узла. Выбор параметров влажно-тепловой обработки изделия представлен в таблице 2.3
Таблица 2.2- Параметры влажно-тепловой обработки изделия
|
Наименование материала |
Температура прессования, оК (оС) |
Усиление прессования, КПа | Время обработки, с | Увлажнение, % к массе материала | ||
| пресс | утюг | пресс | утюг | |||
| Курточная ткань | - | 140-150 | 5Ч104 | - | 10-20 | 15-20 |
| Подкладочная ткань | - | 150-160 | - | - | 20-35 | - |
2.2 Выбор методов обработки и оборудования, средств технологической оснастки. Экономическая оценка методов обработки
При изготовлении изделий применяются три метода обработки изделий:
-последовательный – последовательное выполнение всех операций на всех участках детали одним или несколькими инструментами;
- параллельный – одновременное выполнение операций одним или несколькими инструментами;
- параллельно – последовательный – сочетание последовательного и параллельного методов выполнения операции.
Наиболее эффективным является параллельный и параллельно – последовательный метод обработки.
Сокращение времени на выполнение операции можно достичь благодаря следующему:
наиболее прогрессивному оборудованию, использование специальных и специализированных машин;
применением средств малой механизации.
Швейные предприятия уделяют большое внимание выбору оборудования. Коллекция моделей разработана для ООО "Арктика", с учетом того оборудовния, которое имеется на предприятии.
ООО "Арктика" закупила линию оборудования для производства курточного ассортимента. Из многих производителей предпочтение было отдано южно-корейской фирме “Sun Star”. Какие преимущества выдели специалисты фирмы при закупке этого оборудования?
Оборудование оснащено автоматическим блоком управления, значительно повышающее производительность труда за счет освобождения швеи от таких действий, как удержание шкива вручную, подъем лапки, установка иглы в нужном положении, обрезка нити вручную, учета стежков при настрачивании и т.д. Швейные машины с блоком автоматического контроля выполняют все эти функции в автоматическом режиме по установленной оператором программе. Модельный ряд предлагаемого оборудования позволяют производить различные швейные изделия.
Кроме указанных выше преимуществ особое внимание обращено на значительную экономию электроэнергии при использовании указанного оборудования, оснащенного сервомотором.
Машинное время в организационной операции, как правило, составляет от 10 до 20% от общего времени операции, при это обычный двигатель работает постоянно, в то время как серводвигатель работает только при использовании машинного времени. Поэтому, использование машины с блоком автоматического контроля, оснащенной сервомотором, позволит сэкономить более 70% электроэнергии. При этом серводвигатель обеспечивает стабильную работу, отсутствие шумов и, что очень важно, плавное включение, что в свою очередь обеспечивает качественное выполнение операций.
Надежность автоматики, используемой в швейном оборудовании фирмы "Sun Star" в сочетании с более низкой ценой в сравнении с оборудованием других компаний, делает указанное оборудование привлекательным и пользующимся повышенным спросом.
Фирма “Sun Star” предлагает полный набор швейного оборудования по производству изделий из различных материалов.
Оборудование фирмы “Sun Star”, а именно, швейные промышленные машины челночного стежка, представлены в следующих вариантах:
- одноигольная с различными двигателями ткани;
- двухигольные с фиксированными и отключающимися иглами с различным межигольным расстоянием;
- одноигольные с рукавной платформой;
- одно и двухигольные швейные машины с колонковой платформой;
-одноигольные полуавтоматы с различным полем шитья и программируемые под различные строчки;
циклические полуавтоматы с различными функциями: петельные, пуговичные, закрепочные и т. п. Представленные полуавтоматы оснащены блоком автоматического контроля с применением серво – двигателей.
Универсальные одно и двухигольные швейные машины выпускаются в двух вариантах: с фрикционным двигателем; с серводвигателем и блоком автоматического контроля, обеспечивающим: автоматическую закрепку в начале и в конце строчки; автоматическую обрезку нитей; позиционирование иглы; программирование строчек.
Простота в программировании, надежность в эксплуатации электронного блока управления – одно из уникальных достижений разработчиков и создателей. Разработчики фирмы “Sun Star” создали программируемую швейную машину, не имеющую аналогов у других компаний во всем мире.
Поэтому при выборе оборудования, мы рассматривали применение машин только этой фирмы и предусматривали замену старого оборудования на новое. Например, машина 1022-М кл. «Промшвеймаш» (4500 оборотов в минуту) была заменена на машину КМ-350В-7S, это высокоскоростная- одноигольная швейная машина челночного стежка с игольным транспортом и автоматической обрезкой нити. Имеет систему подачи ткани иглой минимизирует стягивание строчки и обеспечивает ровный шов, позиционер, встроенный в шкив, прост и лёгок в регулировке, уникальный механизм обрезки нити имеет простую конструкцию и лёгкую систему контроля.
Для стачивания подкладки применяется машина KM-2300 UMG. это высокоскоростная одноигольная швейная машина двойного челночного стежка с автоматической обрезкой нити, с прямым приводом, имеет минимальные минимальные вибрацию и шум, быстрое и гладкое шитьё, благодаря сухой головке больше нет масляных пятен на изделиях, большая рабочая поверхность и высокое качество шитья.
Характеристика оборудования, рекомендуемого для изготовления изделия и средств оргоснастки, приводится в табл. 2.3, табл. 2.4, табл. 2.5.
Таблица 2.3 - Характеристика технологического оборудования рекомендуемого для изготовления куртки женской из смесовой ткани для младшей возрастной группы
| Оборудование, предприятие, изготовитель | Тип или класс машины | Мах частота вращения гл.вала |
Длина стежка мм |
Иглы ГОСТ (22249-76 |
Толщ ина пакета, мм |
Механизм перемещение материала |
Техноло гические операции |
| Высокоскоростная одноигольная машина двойного челночного стежка, | KM-2300UMG | 5000 | 2ч5 |
DBЧ1#14 (#9≈#18) |
8 | Нижняя рейка | Обработка подкладки |
| Высокоскоростная одноигольная машина челночного стежка | KM-506/7S | 5000 | 2ч5 | DPЧ1#11≈#18 | 8 | Нижняя рейка | Стачивание |
| Высокоскоростная одноигольная машина челночного стежка | KM-350B-7S | 4000 | 2ч5 | DBЧ1#20≈#23 | 8 | Верхняя и нижняя рейка |
Настра чивание, притачивание, втачивание |
| Пресс пневматический трехголовочный для установки металлической фурнитуры | I-93 A | 650 кг | - | - | 4 | - | Установка фурнитуры |
Таблица 2.5 Характеристика средств оргоснастки, рекомендуемых при изготовлении куртки женской из смесовой ткани для младшей возрастной группы
| Требования к выполнению операции | Наименование приспособления | Марка приспособления, предприятие изготовитель | Класс швейной машины, предприятие изготовитель |
| Соблюдение параллельности срезам стачиваемых деталей | Лапка с выдвижной направляющей линейкой | ВА 8173 | KM-350B-7S |
| Формирование подгибов двух срезов деталей и обеспечение прокладывания строчек параллельно подогнутым краям детали | Приспособление для стачивания цельнокроенного пояса | 3 – 5 А | KM-350B-7S |
Таблица 2.6- Характеристика оборудования для влажно-тепловой обработки, рекомендуемого для изготовления куртки женской из смесовой ткани для младшей возрастной группы
| Назначение оборудования | Марка оборудования, тип привода, предприятие изготовитель | Режимы ВТО |
Способ нагрева верхней подушки пресса (утюга) |
|||
| температура прессования, град | усилие прессования, кПА | время обработки, с | увлажнение, % | |||
| Внутрироцессная и окончательная ВТО готового изделия |
Стол утюжил. QT-1200FR Фирма«QUICK» (KHP) |
|||||
| Утюг Rotondi group | 1,8кг | Электропаровой | ||||
Кроме замены оборудования необходимо также усовершенствовать технологию обработки отдельных узлов. Например, была изменена технология обработки борта с застежкой на тесьму- молнию. Применение приспособления для соединения деталей накладным швом с закрытым срезом марки 3 – 5 А позволило изменить технологию обработки борта и сократить затрату времени на обработку данного узла
Данные анализа методов обработки представлены в таблице2.7.
Таблица 2.7 - Анализ методов обработки борта
| Существующая обработка | Рекомендуемая обработка | ||||||||
| № пп | Наименование неделимой операции |
Специальность Разряд |
Затрата времени, сек | Оборудование, средства оргоснастки | № п/п | Наименование неделимой операции |
Специальность Разряд |
Затрата времени, сек | Оборудование, средства оргоснастки |
| 112 | Притачать разъемную тесьму молнию к срезам бортов | М/4 | 130 | 1022-м | 112 | Притачать разъемную тесьму молнию к срезам бортов | М/4 | 120 | КМ-506/-7S |
| 113 | Обтачать отлет воротника и борт | М/4 | 240 | 1022-м | 113 | Настрочить борта на подборт | М/4 | 250 | КМ-506/-7S |
| 114 | Вывернуть куртку на лицевую сторону | Р/2 | 15 | 114 | Обтачать отлет воротника | М/4 | 78 | КМ-506/-7S | |
| 115 | Проложить отделочную строчку по борту | М/4 | 220 | 1022-м | 115 | Вывернуть куртку на лицевую сторону | Р/2 | 15 | |
| итого | 605 | итого | 463 | ||||||
При изменении длины строчки, частоты стежка или скорости машины затрата времени уточняется по формуле:
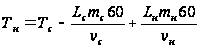 (3)
где: Tн, Tс - новое и существующее время обработки, сек; Lн, Lс - длина стежков, см; mн, mс - новая и существующая частота стежков, в 1 см; Vс, Vн - новая и существующая скорость машины, об/мин.
Расчет роста производительности труда, сокращения затрат времени выбранных методов обработки производится по формулам (4), (5):
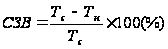 (4)
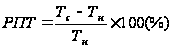 (5)
Для характеристики качества обработки определяют степень механизации обработки данного узла, оказывающую значительное влияние на качество. Степень механизации (Сн) определяют по формуле (6):
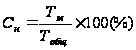 (6)
где Тм – время механизированных операций, с; Тобщ – общая затрата времени, с.
Экономическая оценка осуществляется путем сравнения наиболее трудоемкого метода с другими предложенными вариантами.
Таблица 2.8 - Показатели эффективности методов обработки
| № п/п |
Наименование узла обработки |
затрата времени, сек | Сокращение затраты времени, % | Рост производительности труда, % | Затрата времени на механизированные техн. операции, сек | Степень механизации обработки узла, % | |||
| существующая | проектируемая (новая) | существующая | проектируемая (новая) | существующая | проектируемая (новая) | ||||
| Обработка борта(замена технологии обработки) | 605 | 463 | 23,47 | 30,67 | 590 | 448 | 97,5 | 96,8 | |
| Обработка деталей в заготовительной секции (замена оборудования) | 2240 | 2130 | 4,91 | 5,16 | 2240 | 2130 | 100 | 100 | |
| Обработка подкладки (замена оборудования) | 750 | 715 | 4,67 | 4,89 | 750 | 715 | 100 | 100 | |
| Монтаж (замена оборудования) | 1292 | 1154 | 10,68 | 11,96 | 1292 | 1154 | 100 | 100 | |
| Итого по изделию | 5801 | 5376 | 7,33 | 7,90 | 4887 | 4462 | 78,24 | 80,99 | |
2.3 Технологическая последовательность обработки изделия
На основании выбранных методов составляют технологическую последовательность обработки по неделимым операциям.
Нормы времени устанавливают по отраслевым нормативам времени. Если используют новое высокопроизводительное оборудование, время уточняется. Технологическая последовательность может быть представлена в табличном или графическом виде, в виде графа процесса.
Таблица 2.9- Технологическая последовательность изготовления изделий
| Организационная операция |
Специ альность |
Разряд | Затраты времени на выполнение операции, сек. | Оборудование, приспособления, инструменты | |||||
| модель А | модель Б | модель В | модель Г | модель Д | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Соединение с утепляющей прокладкой | |||||||||
| 1 | Соединить утепляющую прокладку со средней частью полочки | М | 3 | 250 | 200 | 200 | 200 | 200 | KM – 2300 UMQ |
| 2 | Соединить утепляющую прокладку с боковой частью полочки | М | 3 | 150 | 150 | 150 | - | 150 | KM – 2300 UMQ |
| 3 | Соединить утепляющую прокладку со средней частью спинки | М | 3 | 180 | 140 | 140 | 140 | 140 | KM – 2300 UMQ |
| 4 | Соединить утепляющую прокладку с боковой частью спинки | М | 3 | 150 | 150 | 150 | _ | 150 | KM – 2300 UMQ |
| 5 | Соединить утепляющую прокладку с рукавами | М | 3 | 200 | 200 | 200 | 200 | 200 | KM – 2300 UMQ |
| 6 | Соединить утепляющую прокладку с кокеткой полочки | М | 3 | - | 100 | 100 | 100 | 100 | KM – 2300 UMQ |
| 7 | Соединить утепляющую прокладку с кокеткой спинки | М | 3 | - | 70 | 70 | 70 | 70 | KM – 2300 UMQ |
| 8 | Соединить утепляющую прокладку с верхним воротником | М | 3 | 60 | 60 | 60 | 60 | _ | KM – 2300 UMQ |
| 9 | Соединить утепляющую прокладку с нижним воротником | М | 3 | 60 | 60 | 60 | 60 | 60 | KM – 2300 UMQ |
| 10 | Наметить место расположения отделочных строчек на рукаве | М | 3 | 40 | - | - | 40 | _ | KM – 2300 UMQ |
| 11 | Проложить отделочные строчки по рукаву | М | 3 | 70 | - | - | 70 | _ | KM – 2300 UMQ |
| 12 | Наметить место расположения отделочных строчек на полочке | М | 3 | - | - | - | 40 | _ | KM – 2300 UMQ |
| 13 | Проложить отделочные строчки по полочке | М | 3 | - | - | - | 70 | _ | KM – 2300 UMQ |
| 14 | Наметить место расположения отделочных строчек на спинке | Р | 3 | - | - | - | 30 | _ | KM – 2300 UMQ |
| 15 | Проложить отделочные строчки по спинке | М | 3 | - | - | - | 50 | - | KM – 2300 UMQ |
| ОБРАБОТКА ВОРОТНИКА | |||||||||
| 16 | Стачать нижний воротник из частей | М | 2 | - | - | - | - | 15 | KM – 506/ - 7S |
| 17 | Обтачать нижний воротник меховым воротником | М | 4 | - | - | - | - | 110 | KM – 506/ - 7S |
| 18 | Подрезать швы в углах и вывернуть воротник на лицевую стоону | Р | 2 | - | - | - | - | 14 | Ножницы, колышек |
| 19 | Настрочить шов обтачивания мехового воротника | М | 4 | - | - | - | - | 68 | KM – 506/ - 7S |
| Обработка шлевок | |||||||||
| 20 |
Обтачать шлёвки для: -пояса 5 шт. -воротника 5 шт. |
М М |
2 2 |
- - |
65 |
- - |
- - |
95 |
KM – 506/ - 7S |
| 21 | Вывернуть шлёвки на лицевую сторону | Р | 2 | - | 25 | - | - | 35 | |
| 22 | Проложить отделочную строчку по шлёвкам | М | 2 | - | 70 | - | - | 100 | KM – 350B – 7S |
| 23 |
Притачать шлёвки к -поясу |
М |
2 |
- |
- |
- |
- |
85 |
KM – 506/ - 7S |
| 24 | Настрочить шлёвки на воротник | М | 3 | - | 100 | - | - | - | KM – 506/ - 7S |
| Обработка листочки | |||||||||
| 25 | Обтачать боковые стороны листочки | М | 3 | 24 | - | 24 | - | - | KM – 506/ - 7S |
| 26 | Подрезать шов в углах и вывернуть листочку на лицевую сторону | Р | 2 | 15 | - | 15 | - | - | Ножницы |
| 27 | Проложить скрепляющую строчку по нижнему краю листочки | М | 3 | 30 | - | 30 | - | - | KM – 506/ - 7S |
| 28 | Проложить отделочные строчки по листочкам | М | 3 | 36 | - | 36 | - | - | KM – 350B – 7S |
| Обработка фигурной планки спинки | |||||||||
| 29 | Обтачать планки спинки по трем сторонам | М | 3 | 95 | - | - | - | - | |
| 30 | Подрезать швы в углах и вывернуть планки на лицевую стоону | Р | 2 | 20 | - | - | - | - | Ножницы, колышек |
| 31 | Проложить отделочную строчку по планкам спинки | М | 3 | 80 | - | - | - | - | KM – 350B – 7S |
| 32 | Проложить скрепляющую строчку по рельефным срезам планки | М | 3 | 50 | - | - | - | - | KM – 506/ - 7S |
| 33 | Наметить место расположения блочек на планках спинки | Р | 2 | 60 | - | - | - | - | Лекало, мел |
| 34 | Установить блочки на планки спинки | А | 3 | 60 | - | - | - | - | I-93 A |
| Обработка ветрозащитной планки | |||||||||
| 35 | Обтачать ветрозащитные планки по трём сторонам | М | 3 | - | - | - | 47 | - | KM – 506/ - 7S |
| 36 | Подрезать и вывернуть ветрозащитную планку | Р | 2 | - | - | - | 15 | - | Ножницы |
| 37 | Проложить скрепляющую строчку по ветрозащитной планке | М | 2 | 25 | KM
– 506/
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||