Расчет технологического потока по изготовлению куртки женской для младшей возрастной группы из смесовой ткани
Нанести место расположения петель:
на поясе;
на клапане;
Р
Р
3
3
24
-
-
24
-
-
-
-
-
-
Обметать петли:
на поясе2;
на клапане2;
А
А
3
3
-
-
38
-
-
38
-
-
-
-
Намелка места расположения пуговиц:
на поясе;
на клапанах;
Р
Р
-
-
15
-
-
15
-
-
-
-
-
-
Пришить пуговицы:
на поясе;
на клапане;
А
А
3
3
-
-
38
-
38
-
-
-
-
Наметить место расположения металлических кнопок:
на планке;
на кармане;
Р
Р
2
2
-
-
-
-
-
-
38
15
-
-
Установить металлические кнопки:
на планке;
на кармане;
А
А
3
3
-
-
-
-
-
-
95
38
-
-
2.4 Подбор моделей для многомодельных потоков
Многомодельными называются потоки, изготовляющие одновременно несколько технологически сходных между собой моделей одного вида изделий. Эта разновидность потоков наиболее широко применяется в условиях серийного производства. Модели выбираются в соответствии с направлением моды и основываются прежде всего на технологической однородности.
Главными признаками, определяющими технологическую однородность подбираемых моделей, являются:
состав применяемого оборудования и приспособлений малой механизации;
состав и число операций в технологической последовательности изготовления моделей;
последовательность выполнения операций;
сходство физико-механических свойств используемых материалов.
Для определения очередности при запуске моделей производится оценка их технологической однородности путем попарного сравнивания моделей, расчета коэффициента технологической однородности и составления матрицы этих коэффициентов. С помощью матрицы коэффициентов технологической однородности и определяется оптимальная очередность запуска моделей.
Коэффициент однородности рассчитывают по формуле:
Код= 2Nn.од/Nоб
где 2 –
число сравниваемых
моделей; Nт.од.
– число однородных
технологически
неделимых
операций сравниваемых
моделей;
 - общее число
технологически
неделимых
операций (двух
моделей).
Составим схему попарного сравнения этих моделей: А-Б, А-В, А-Г, А-Д, Б-В, Б-Г, Б-Д, В-Г, В-Д, Г-Д.
При сравнении технологических последовательностей моделей А-Б было выявлено 45 однородных технологически неделимых операций. Отсюда следует, что коэффициент однородности равен:
Код(А-Б)=2*45/(59+77)=0,66
Аналогично были рассчитаны все коэффициенты однородности для всех пар моделей:Код(Б-В)=2*56/(77+68)=0,77
Код(В-Г)=2*46/(68+70)=0,67
Код(Г-Д)=2*43/(70+66)=0,63
Код(Д-А)=2*38/(66+59)=0,61
Код(А-В)=2*47/(59+68)=0,75
Код(Б-Г)=2*54/(77+70)=0,73
Код(В-Д)=2*45/(68+66)=0,68
Код(А-Г)=2*42/(59+70)=0,65
Код(Б-Д)=2*49/(77+67)=0,68
Таблица 2. 10- Коэффициент технологической однородности женских курток пяти моделей
| Обозначения моделей | А | Б | В | Г | Д |
| А | 1 | 0,66 | 0,75 | 0,65 | 0,61 |
| Б | 1 | 0,77 | 0,73 | 0,68 | |
| В | 1 | 0,67 | 0,68 | ||
| Г | 1 | 0,63 | |||
| Д | 1 |
3. Техническое проектирование технологического процесса швейного производства
Предварительный расчет потока. Расчет параметров потока
Цель предварительного потока состоит в том, чтобы на начальной стадии проекта, на основе анализа исходных данных выявить наиболее рациональную форму организации потока и разместить его в цехе.
Исходными данными для предварительного расчёта потока являются:
Ассортимент изделий – куртка женская для младшей возрастной группы;
Количество моделей – 5;
Трудоёмкость изготовления изделий
Т1 – 5376 с, Т2 – 6015с, Т3 – 5612с, Т4 – 6056с, Т5 – 5584с;
Средняя трудоёмкость – 5728,6 сек.
При предварительном расчёте потока определяются основные параметры: такт потока, мощность потока (выпуск изделий в смену, количество рабочих).
Так как площадь цеха на задана, она в ООО "Арктика" равна м2, из них для потока по изготовлению изделий из смесовых тканей выделено -, можно определить количество рабочих в потоке по формуле:
 ,
(12)
где Sпот - производственная площадь, м2; Sн - норма площади на одного рабочего, с учетом проходов, оборудования, м2, она равна 6,2 м2. Эта величина зависит от вида изделия, способа перемещения полуфабриката, мощности, организационной формы потока
Такт
потока
 ,
сек, рассчитывается
по формуле ():
 (7),
где Тизд - трудоемкость изготовления, сек; N - количество рабочих;
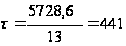 с,
Выпуск изделий в смену рассчитывается по формуле (9):
 ,
(9),
где R - продолжительность смены, сек;
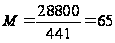 ед.
Зная число рабочих можно определить еще один параметр потока – число рабочих мест:
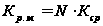 (13)
где: Кср – коэффициент, характеризующий среднее число рабочих мест на потоке, приходящееся на одного рабочего.
Длину поточной линии определяют по формуле (14):
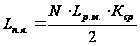 (14)
где: L рм – шаг рабочего места, м,
Шаг рабочего места зависит от вида изделия и вида выполняемых работ.
Результаты расчетов параметров потока сводят в таблицу 3.1.
Таблица 3.1 - Параметры основного потока
| Наименование параметра | Условное обозначение | Расчётная формула | Расчёт величины параметра | Величина параметра, ед. измерения |
| Такт потока | τ |
|
5728,6/13=441 | Секунд |
| Выпуск изделий в смену | М |
|
28800/441=65 | Единиц |
| Численность рабочих | N |
|
13 | Человек |
| Число рабочих мест | Кр.м. |
|
13*1,2=15,6 | Единиц |


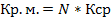
Используя результаты и методику расчета параметров потока, составляется таблица трудоемкости
Таблица 3.2- Трудоемкость изготовления изделия
| Стадия и узлы обработки изделия | Время обработки,сек | Количество рабочих (расчетное),чел | Площадь, м2 |
| Проверка кроя, раздача по рабочим местам | 110 | ||
| Соединение деталей с утепляющей прокладкой | 1154 | 2,55 | 15,81 |
| Обработка воротника | 40,2 | 0,09 | 0,558 |
| Обработка шлевок | 66 | 0,15 | 0,93 |
| Обработка листочки | 42 | 0,09 | 0,558 |
| Обработка фигурной планки | 73 | 0,16 | 0,992 |
| Обработка ветрозащитной планки | 25,4 | 0,06 | 0,372 |
| Обработка клапана | 24,6 | 0,06 | 0,372 |
| Обработка рукава | 15 | 0,03 | 0,186 |
| Обработка накладного кармана | 32,8 | 0,07 | 0,434 |
| Обработка манжет | 68,2 | 0,15 | 0,93 |
| Обработка притачного пояса | 76 | 0,17 | 1,054 |
| Обработка рукавов | 135 | 0,31 | 1,922 |
| Обработка спинки | 188,6 | 0,43 | 2,666 |
| Обработка полочки | 534,6 | 1,21 | 7,502 |
| Обработка подкладки | 695 | 1,57 | 9,734 |
| Монтаж | 1720,4 | 3,90 | 24,18 |
| Отделка | 668 | 1,51 | 9,362 |
| Итого по изделию | 5728,6 | 13 | 77,562 |
Анализ исходных данных, выбор и обоснование типа потока, его структуры, вида запуска изделий в поток, характеристика питания потока
Проектируемый поток на предприятии ООО "Арктика" малой мощности. Агрегатный поток – самая простая, но малоэффективная форма организации потока. Эти потоки обычно имеют малую мощность, их применяют при изготовлении стабильных изделий невысокой трудоемкости. Ритм агрегатного потока свободный. Питание пачковое.
Так как модели имеют отличия в трудоемкости более 15 % был выбран цикличный запуск моделей, модели запускаются на поток по циклам в порядке, заданном расчетом. Цикличный запуск применяют при изготовлении изделий разной трудоемкости, но с однотипными способами обработки, одинаковым оборудованием и приспособлениями и желательно из материалов с одинаковыми свойствами и одного тона.
Составление технологической схемы разделения труда
Условия согласования времени операций потока. Производственные требования к согласованию операций
Основные условия согласования времени операций потока с тактом определяются по формуле (16):
∑tp = (0,95 ч 1,1) τ k - для потоков со свободным ритмом (16)
где τ – такт потока, сек, k – кратность операции
Для согласования потока, кроме условий согласования операций по времени соблюдаются определенные производственные требования:
возможен возврат полуфабрикатов;
максимальная специализация операций, обеспечивающая наилучшее использование рабочей силы и оборудования;
комплектование ведется, соблюдая технологическую целесообразность, сокращение вспомогательных приемов работы;
однородность операций по разрядам, обрабатываемым материалам, специальностям;
возможность использования двух видов оборудования на одном рабочем месте.
Данные расчета условий согласования времени операций для различного количества рабочих целесообразно свести в таблицу 3.3.
Таблица 3.3 -Условия согласования времени операций потока
| Количество рабочих | Величина времени организационной операции, ∑tp min, сек. | Величина max времени организационной операции |
| 1 | 370 | 485 |
| 2 | 740 | 970 |
Технологическая схема основного потока
Технологическая схема основного потока (основной документ потока) составляется на основании последовательности технологической обработки и таблицы согласования времени операций потока. На её основе производится расстановка рабочих мест, определение потребности и монтаж оборудования, оснащение рабочих мест, расчет заработной платы, ТЭП.
Технологическая схема потока должна быть представлена в виде таблицы 3.4.
Графа 7 - норма выработки устанавливается на организационную операцию и определяется по формуле (17)
 (17)
где: R - продолжительность смены, сек, tоп - норма времени на выполнение организационной операции (гр. 6), сек.
Графа 8 - расценка определяется на каждую неделимую операцию путем умножения секундной тарифной ставки, соответствующего разряда на норму времени на выполнение неделимой операции и суммируется по всей организационной операции (с точностью до 0,01)
Графа 9 - расчетное количество рабочих для выполнения организационной операции определяется по формуле (18)
 (18)
где tоп – норма времени на выполнение организационной операции (гр.6), сек, τ - такт потока, сек.
Таблица 3.4- Технологическая схема разделения труда многомодельного потока
| № о/о | № н/о | Содержание организационной операции |
Специ аль ность |
Раз ряд |
Затрата времени по моделям, сек. |
Расц енка коп. |
Нор ма выра ботки, ед в смену |
Число рабочих | Вид оборудования приспособлений | |||||||
| №1 | №2 | №3 | №4 | №5 | общее |
Сред нее |
расчётное | фактическое | ||||||||
| 1 | Проверка кроя, раздача по рабочим местам | Р | 3 | 110 | 110 | 110 | 110 | 110 | 550 | 110 | 0,6435 | |||||
| 127 |
Нанести место расположения петель: на поясе; на клапане; |
Р Р |
3 3 |
24 - |
- 24 |
- - |
- - |
- - |
48 | 9,6 | 0,05616 | Мел, лекало | ||||
| 128 |
Обметать петли: на поясе2; на клапане2; |
А А |
3 3 |
- - |
38 - |
- 38 |
- - |
- - |
76 | 15,2 | 0,08892 | SPS/D – H 6000 - 01 | ||||
| 129 | Чистка изделия | Р | 2 | 100 | 100 | 100 | 100 | 100 | 500 | 100 | 0,54 | |||||
| 132 |
Пришить пуговицы: на поясе; на клапане; |
А А |
3 3 |
- - |
38 |
- 38 |
- - |
- - |
76 | 15,2 | 0,08892 | |||||
| 134 |
Установить металлические кнопки: на планке; на кармане; |
А А |
3 3 |
- - |
- - |
- - |
95 38 |
- - |
133 | 26,6 | 0,15561 | I – 92 A | ||||
| 139 | Скомплектовать куртку по маршрутным листам | Р | 3 | 107 | 107 | 107 | 107 | 107 | 535 | 107 | 0,62595 | |||||
| 140 | Упаковка куртки | Р | 3 | 45 | 45 | 45 | 45 | 45 | 225 | 45 | 0,2632 | |||||
| 141 | Сдача куртки на склад готовой продукции | Р | 3 | 46 | 46 | 46 | 46 | 46 | 230 | 46 | 0,2691 | |||||
| Итого | А | 3 | 432 | 508 | 484 | 541 | 408 | 2373 | 474,6 | 2,7314 | 61 | 1,15 | 1 | |||
| 2 | 1 | Соединить утепляющую прокладку со средней частью полочки | М | 3 | 250 | 200 | 200 | 200 | 200 | 1050 | 210 | 1,2285 | KM – 2300 UMQ | |||
| 2 | Соединить утепляющую прокладку с боковой частью полочки | М | 3 | 150 | 150 | 150 | - | 150 | 600 | 120 | 0,702 | |||||
| 3 | Соединить утепляющую прокладку со средней частью спинки | М | 3 | 180 | 140 | 140 | 140 | 140 | 740 | 148 | 0,8658 | |||||
| 4 | Соединить утепляющую прокладку с боковой частью спинки | М | 3 | 150 | 150 | 150 | _ | 150 | 600 | 120 | 0,702 | |||||
| 5 | Соединить утепляющую прокладку с рукавами | М | 3 | 200 | 200 | 200 | 200 | 200 | 1000 | 200 | 1,17 | |||||
| 6 | Соединить утепляющую прокладку с кокеткой полочки | М | 3 | - | 100 | 100 | 100 | 100 | 400 | 80 | 0,468 | |||||
| 7 | Соединить утепляющую прокладку с кокеткой спинки | М | 3 | - | 70 | 70 | 70 | 70 | 280 | 56 | 0,3276 | |||||
| итого | М | 3 | 930 | 1010 | 1010 | 710 | 1010 | 4670 | 934 | 5,4639 | 31 | 2,12 | 2 | |||
| 3 | 8 | Соединить утепляющую прокладку с верхним воротником | М | 3 | 60 | 60 | 60 | 60 | _ | 240 | 48 | 0,2808 | KM – 2300 UMQ | |||
| 9 | Соединить утепляющую прокладку с нижним воротником | М | 3 | 60 | 60 | 60 | 60 | 60 | 300 | 60 | 0,351 | |||||
| 10 | Наметить место расположения отделочных строчек на рукаве | М | 3 | 40 | - | - | 40 | _ | 80 | 16 | 0,0936 | |||||
| 100 | Втачать подкладки рукавов в проймы с одновременным вкладыванием отрезка ткани в верхней части проймы. | М | 3 | 137 | 137 | 137 | 137 | 137 | 685 | 137 | 0,80145 | KM – 2300 UMQ | ||||
| 101 | Стачать вешалку | М | 2 | 15 | 15 | 15 | 15 | 15 | 75 | 15 | 0,081 | KM – 2300 UMQ | ||||
| 102 | Притачать концы вешалки к горловине спинки подкладки. | М | 2 | 20 | 20 | 20 | 20 | 20 | 100 | 20 | 0,108 | KM – 2300 UMQ | ||||
| 103 | Втачать нижний воротник-стойку в горловину подкладки изделия | М | 3 | 100 | 100 | 100 | 100 | - | 400 | 80 | 0,468 | KM – 506/ - 7S | ||||
| 104 | Нарезать тканевую ленту с товарным знаком. | Р | 2 | 4 | 4 | 4 | 4 | 4 | 20 | 4 | 0,0216 | Ножницы | ||||
| 105 | Настрочить тканевую ленту с товарным знаком на полочку подкладки. | М | 2 | 20 | 20 | 20 | 20 | 20 | 100 | 20 | 0,108 | KM – 2300 UMQ | ||||
| Итого | М | 3 | 456 | 416 | 416 | 456 | 256 | 2000 | 400 | 2,31345 | 72 | 0,91 | 1 | |||
| 4 | 11 | Проложить отделочные строчки по рукаву | М | 3 | 70 | - | - | 70 | _ | 140 | 28 | 0,1638 | KM – 2300 UMQ | |||
| 12 | Наметить место расположения отделочных строчек на полочке | М | 3 | - | - | - | 40 | _ | 40 | 8 | 0,0468 | |||||
| 13 | Проложить отделочные строчки по полочке | М | 3 | - | - | - | 70 | _ | 70 | 14 | 0,0819 | |||||
| 14 | Наметить место расположения отделочных строчек на спинке | Р | 3 | - | - | - | 30 | _ | 30 | 6 | 0,0351 | Мел,лекало | ||||
| 15 | Проложить отделочные строчки по спинке | М | 3 | - | - | - | 50 | _ | 50 | 10 | 0,0585 | |||||
| 93 | Стачать части подкладки кармана | М | 2 | - | 60 | - | 120 | 60 | 240 | 48 | 0,2592 | |||||
| 94 | Стачать средние срезы спинки подкладки. | М | 2 | 33 | 33 | 33 | 33 | 33 | 165 | 33 | 0,1782 | KM – 2300 UMQ | ||||
| 95 | Стачать боковые срезы подкладки. | М | 2 | 56 | 56 | 56 | 56 | 56 | 280 | 56 | 0,3024 | KM – 2300 UMQ | ||||
| 96 | Притачать подборта к подкладке. | М | 2 | 80 | 80 | 80 | 80 | 80 | 400 | 80 | 0,432 | KM – 2300 UMQ | ||||
| 97 | Стачать плечевые срезы подкладки. | М | 2 | 40 | 40 | 40 | 40 | 40 | 200 | 40 | 0,216 | KM – 2300 UMQ | ||||
| 98 | Стачать передние срезы подкладки рукавов. | М | 2 | 40 | 40 | 40 | 40 | 40 | 200 | 40 | 0,216 | KM – 2300 UMQ | ||||
| 99 | Стачать нижний срез подкладки рукавов, оставляя отверстие в шве. | М | 2 | 48 | 48 | 48 | 48 | 48 | 240 | 48 | 0,2592 | KM – 2300 UMQ | ||||
| итого | М | 3 | 367 | 357 | 297 | 677 | 357 | 2055 | 411 | 2,2491 | 70 | 1 | 1 | |||
| 5 | 16 | Стачать нижний воротник из частей | М | 2 | - | - | - | - | 15 | 15 | 3 | 0,0162 | KM – 2300 UMQ | |||
| 17 | Обтачать нижний воротник меховым воротником | М | 4 | - | - | - | - | 110 | 110 | 22 | 0,1386 | |||||
| 18 | Подрезать швы в углах и вывернуть воротник на лицевую сторону | Р | 2 | - | - | - | - | 14 | 14 | 2,8 | 0,01512 | |||||
| 19 | Настрочить шов обтачивания мехового воротника | М | 4 | - | - | - | - | 68 | 68 | 13,6 | 0,08568 | |||||
| 20 |
Обтачать шлёвки для: -пояса 5 шт. -воротника 5 шт. |
М М |
2 2 |
- - |
65 |
- - |
- - |
95 |
160 | 32 | 0,1728 | KM – 506/ - 7S | ||||
| 21 | Вывернуть шлёвки на лицевую сторону | Р | 2 | - | 25 | - | - | 35 | 60 | 12 | 0,0648 | |||||
| 22 | Проложить отделочную строчку по шлёвкам | М | 2 | - | 70 | - | - | 100 | 170 | 34 | 0,1836 | KM – 350B – 7S | ||||
| 23 |
Притачать шлёвки к -поясу |
М | 2 | - | - | - | - | 85 | 85 | 17 | 0,0918 | KM – 506/ - 7S | ||||
| 24 | Настрочить шлёвки на воротник | М | 3 | - | 100 | - | - | - | 100 | 20 | 0,117 | KM – 506/ - 7S | ||||
| 25 | Обтачать боковые стороны листочки | М | 3 | 24 | - | 24 | - | - | 48 | 9,6 | 0,05616 | KM – 506/ - 7S | ||||
| 26 | Подрезать шов в углах и вывернуть листочку на лицевую сторону | Р | 2 | 15 | - | 15 | - | - | 30 | 6 | 0,0324 | Ножницы | ||||
| 27 | Проложить скрепляющую строчку по нижнему краю листочки | М | 3 | 30 | - | 30 | - | - | 60 | 12 | 0,0702 | KM – 506/ - 7S | ||||
| 28 | Проложить отделочные строчки по листочкам | М | 3 | 36 | - | 36 | - | - | 72 | 14,4 | 0,08424 | |||||
| 29 | Обтачать планки спинки по трем сторонам | М | 3 | 95 | - | - | - | - | 95 | 19 | 0,11115 | |||||
| 30 | Подрезать швы в углах и вывернуть планки на лицевую стоону | Р | 2 | 20 | - | - | - | - | 20 | 4 | 0,0216 | |||||
| 31 | Проложить отделочную строчку по планкам спинки | М | 3 | 80 | - | - | - | - | 80 | 16 | 0,0936 | |||||
| 32 | Проложить скрепляющую строчку по рельефным срезам планки | М | 3 | 50 | - | - | - | - | 50 | 10 | 0,0585 | |||||
| 35 | Обтачать ветрозащитные планки по трем стоонам | М | 3 | - | - | - | 47 | - | 47 | 9,4 | 0,05499 | |||||
| 36 | Подрезать и вывернуть ветрозащитную планку | Р | 2 | - | - | - | 15 | - | 15 | 3 | 0,0162 | Ножницы | ||||
| 37 | Проложить скрепляющую строчку по ветрозащитной планке | М | 2 | - | - | - | 25 | - | 25 | 5 | 0,027 | KM – 506/ - 7S | ||||
| 38 | Проложить отделочную строчку по ветрозащитной планке | М | 3 | - | - | - | 40 | - | 40 | 8 | 0,0468 | |||||
| 39 | Обтачать клапан | М | 3 | - | - | 58 | - | - | 58 | 11,6 | 0,06786 | KM – 506/ - 7S | ||||
| 40 | Подрезать швы в углах и вывернуть клапан на лицевую сторону | Р | 2 | - | - | 15 | - | - | 15 | 3 | 0,0162 | Ножницы | ||||
| 41 | Проложить скрепляющую строчку по верхнему срезу клапана | М | 2 | - | - | 20 | - | - | 20 | 4 | 0,0216 | KM – 506/ - 7S | ||||
| 42 | Проложить отделочную строчку по клапанам | М | 3 | - | - | 30 | - | - | 30 | 6 | 0,0351 | |||||
| 43 | Обтачать пату рукавов по двум сторонам | М | 3 | - | - | - | - | 30 | 30 | 6 | 0,0351 | KM – 506/ - 7S | ||||
| 44 | Подрезать швы в углах и вывернуть и вывернуть паты рукавов на лицевую сторону | Р | 2 | - | - | - | - | 15 | 15 | 3 | 0,0162 | Ножницы | ||||
| 45 | Проложить отделочную строчку по патам рукавов | М | 3 | - | - | - | - | 30 | 30 | 6 | 0,0351 | KM – 350B – 7S | ||||
| 46 | Обтачать карман, с цельнокроеным клапаном по четырём сторонам оставляя отверстие | М | 3 | - | - | - | 90 | - | 90 | 18 | 0,1053 | KM – 506/ - 7S | ||||
| 47 | Подрезать швы в углах и вывернуть карман на лицевую сторону. | Р | 3 | - | - | - | 15 | - | 15 | 3 | 0,01755 | Ножницы | ||||
| 48 | Зашить отверстие кармана | Р | 3 | - | - | - | 25 | - | 25 | 5 | 0,02925 | |||||
| 49 | Проложить отделочную строчку по цельнокроеному клапану. | М | 3 | - | - | - | 34 | - | 34 | 6,8 | 0,03978 | |||||
| 50 | Обтачать боковые стороны манжет | М | 3 | - | - | - | - | 52 | 52 | 10,4 | 0,06084 | KM – 506/ - 7S | ||||
| 51 | Подрезать швы в углах и вывернуть манжеты на лицевую сторону. | Р | 2 | - | - | - | - | 15 | 15 | 3 | 0,0162 | Ножницы | ||||
| 52 | Проложить отделочную строчку по манжетам | М | 3 | - | - | - | - | 80 | 80 | 16 | 0,0936 | |||||
| 53 | Стачать боковые стороны манжеты из трикотажного полотна | М | 3 | - | 26 | 26 | - | - | 52 | 10,4 | 0,06084 | KM – 506/ - 7S | ||||
| 54 | Вывернуть манжеты на лицевую сторону. | Р | 2 | - | 10 | 10 | - | - | 20 | 4 | 0,0216 | |||||
| 55 | Закрепить манжету строчкой по верхнему срезу | М | 3 | - | 61 | 61 | - | - | 122 | 24,4 | 0,14274 | KM – 506/ - 7S | ||||
| итого | М | 4 | 350 | 357 | 325 | 291 | 744 | 2067 | 413,4 | 2,3733 | 70 | 0,94 | 1 | |||
| 6 | 33 | Наметить место расположения блочек на планках спинки | Р | 2 | 60 | - | - | - | - | 60 | 12 | 0,0648 | Мел,лекало | |||
| 34 | Установить блочки на планки спинки | А | 3 | 60 | - | - | - | - | 60 | 12 | 0,0702 | |||||
| 56 | Обтачать передние части пояса. | М | 2 | - | 50 | - | - | - | 50 | 10 | 0,054 | KM – 506/ - 7S | ||||
| 57 | Подрезать швы в углах, вывернуть части пояса на лицевую сторону. | Р | 2 | - | 20 | - | - | - | 20 | 4 | 0,0216 | Ножницы | ||||
| 58 | Притачать передние части пояса к полоске из трикотажного полотна. | М | 3 | - | 40 | 40 | - | - | 80 | 16 | 0,0936 | KM – 506/ - 7S | ||||
| 59 | Настрочить шов притачивания передней части пояса к полоске из трикотажного полотна, прокладывая отделочную строчку по поясу. | М | 3 | - | 35 | 35 | - | - | 70 | 14 | 0,0819 | |||||
| 60 | Проложить скрепляющую строчку по верхнему срезу пояса | М | 3 | - | 80 | 80 | - | - | 160 | 32 | 0,1872 | KM – 506/ - 7S | ||||
| 61 | Стачать нижние срезы рукавов | М | 3 | 60 | 60 | 60 | 60 | - | 240 | 48 | 0,2808 | KM – 506/ - 7S | ||||
| 62 | Стачать нижние срезы рукавов, вставляя хлястик по намелке | М | 3 | - | - | - | - | 85 | 85 | 17 | 0,09945 | KM – 506/ - 7S | ||||
| 63 | Притачать манжеты из трикотажного полотна к рукавам. | М | 3 | - | 120 | 120 | - | - | 240 | 48 | 0,2808 | KM – 506/ - 7S | ||||
| 64 | Притачать застёгивающиеся манжеты к низу рукавов | М | 3 | - | - | - | 110 | - | 110 | 22 | 0,1287 | KM – 506/ - 7S | ||||
| 65 | Стачать рельефные срезы спинки, вставляя фигурные планки по надсечкам. | М | 3 | 91 | - | - | - | - | 91 | 18,2 | 0,10647 | KM – 506/ - 7S | ||||
| 66 | Проложить отделочные строчки по рельефным швам спинки | М | 3 | 87 | - | - | - | - | 87 | 17,4 | 0,10179 | |||||
| 67 | Стачать фигурные рельефные срезы спинки от кокетки до бокового шва | М | 3 | - | 65 | - | - | - | 65 | 13 | 0,07605 | |||||
| 68 | Проложить отделочную строчку по фигурному рельефному шву спинки | М | 3 | - | 70 | - | - | - | 70 | 14 | 0,0819 | |||||
| 70 | Проложить отделочную строчку по рельефным швам спинки | М | 3 | - | - | 65 | - | 65 | 130 | 26 | 0,1521 | |||||
| 69 | Стачать рельефные срезы спинки от кокетки до низа изделия | М | 3 | - | - | 60 | - | 60 | 120 | 24 | 0,1404 | KM – 506/ - 7S | ||||
| 73 | Стачать рельефные срезы полочек от кокеток до низа | М | 3 | - | - | 91 | - | 91 | 182 | 36,4 | 0,21294 | KM – 506/ - 7S | ||||
| 74 | Стачать фигурные рельефные срезы полочек от кокеток до бокового шва | М | 3 | - | 96 | - | - | - | 96 | 19,2 | 0,11232 | KM – 506/ - 7S | ||||
| 75 | Притачать листочку к рельефному срезу полочек по рассечкам, притачивая подкладку карманов | М | 3 | 40 | - | 40 | - | - | 80 | 16 | 0,0936 | |||||
| 76 | Притачать подкладку карманов к боковой части полочек | М | 3 | 36 | - | 36 | - | - | 72 | 14,4 | 0,08424 | |||||
| 77 | Стачать фигурные рельефные срезы полочки от пройм до низа | М | 3 | 96 | - | - | - | - | 96 | 19,2 | 0,11232 | KM – 506/ - 7S | ||||
| Итого | А/М | 3 | 530 | 636 | 627 | 170 | 301 | 2264 | 452,8 | 2,63718 | 64 | 1,03 | 1 | |||
| 7 | 71 | Притачать кокетку к спинке | М | 3 | - | 45 | 45 | 45 | 45 | 180 | 36 | 0,2106 | KM – 506/ - 7S | |||
| 72 | Проложить отделочную строчку по шву притачивания кокетки | М | 3 | - | 50 | 50 | 50 | 50 | 200 | 40 | 0,234 | |||||
| 78 | Настрочить рельефные швы полочек | М | 3 | 90 | 90 | 87 | - | 87 | 354 | 70,8 | 0,41418 | |||||
| 79 | Притачать кокетки к полочкам | М | 3 | 55 | 55 | 55 | 165 | 33 | 0,19305 | KM – 506/ - 7S | ||||||
| 80 | Притачать кокетки к полочкам вставляя клапан по надсечкам | М | 3 | - | - | 60 | - | - | 60 | 12 | 0,0702 | KM – 506/ - 7S | ||||
| 81 | Настрочить шов притачивания кокетки полочки | М | 3 | - | 50 | 50 | 50 | 50 | 200 | 40 | 0,234 | |||||
| 82 | Наметить место расположения накладного кармана | Р | 3 | - | - | - | 30 | - | 30 | 6 | 0,0351 | Лекало, мел | ||||
| 83 | Настрочить накладной карман на полочки | М | 4 | - | - | - | 120 | - | 120 | 24 | 0,1512 | |||||
| 84 | Наметить место расположения прорезного кармана на полочках | Р | 3 | - | 30 | - | 60 | - | 90 | 18 | 0,1053 | Лекало, мел | ||||
| 85 | Обтачать вход кармана подкладкой по намелке | М | 4 | - | 50 | - | 100 | - | 150 | 30 | 0,189 | |||||
| 86 | Настрочить подзор на подкладку кармана | М | 4 | - | 50 | - | 100 | - | 150 | 30 | 0,189 | |||||
| 87 | Выполнить разрез по входу в карман | Р | 4 | - | 60 | - | 120 | - | 180 | 36 | 0,2268 | Ножницы | ||||
| 88 | Вывернуть подкладку кармана на изнаночную сторону | Р | 2 | - | 30 | - | 60 | - | 90 | 18 | 0,0972 | |||||
| 89 | Настрочить тесьму-молнию по входу в карман | М | 4 | - | 60 | - | 120 | - | 180 | 36 | 0,2268 | KM – 506/ - 7S | ||||
| 90 | Притачать листочки и подкладку кармана к верхнему срезу нижней боковой части полочки | М | 3 | - | - | - | - | 46 | 46 | 9,2 | 0,05382 | KM – 506/ - 7S | ||||
| 91 | Притачать подкладку кармана к нижнему срезу боковой части полочки | М | 3 | - | - | - | - | 46 | 46 | 9,2 | 0,05382 | |||||
| 92 | Настрочить шов притачивания листочки | М | 3 | - | - | - | - | 46 | 46 | 9,2 | 0,05382 | KM – 506/ - 7S | ||||
| итого | М | 4 | 90 | 570 | 292 | 910 | 425 | 2287 | 457,4 | 2,73789 | 63 | 1,04 | 1 | |||
| 8 | 107 | Стачать плечевые срезы | М | 3 | 45 | 45 | 45 | 45 | 45 | 225 | 45 | 0,26325 | KM – 506/ - 7S | |||
| 108 | Втачать верхний воротник стойку в горловину | М | 4 | 100 | 100 | 100 | 100 | 100 | 500 | 100 | 0,63 | KM – 506/ - 7S | ||||
| 109 | Втачать рукава в проймы | М | 5 | 225 | 225 | 225 | 225 | 225 | 1125 | 225 | 1,51875 | KM – 506/ - 7S | ||||
| 110 | Стачать боковые срезы куртки | М | 3 | 135 | 135 | 135 | 135 | 135 | 675 | 135 | 0,78975 | KM – 506/ - 7S | ||||
| 111 | Притачать пояс к низу изделия | М | 3 | 150 | 150 | 150 | 150 | 150 | 750 | 150 | 0,8775 | KM – 506/ - 7S | ||||
| 113 | Обтачать отлет воротника | М | 4 | 78 | 78 | 78 | 78 | - | 312 | 62,4 | 0,39312 | |||||
| 114 | Притачать подкладку к низу изделия | М | 2 | 135 | 135 | 135 | 135 | 135 | 675 | 135 | 0,729 | KM – 506/ - 7S | ||||
| 116 | Вывернуть куртку на лицевую сторону | Р | 2 | 15 | 15 | 15 | 15 | 15 | 75 | 15 | 0,081 | |||||
| итого | М | 5 | 883 | 883 | 883 | 883 | 805 | 4337 | 867,4 | 5,28237 | 33 | 1,97 | 2 | |||
| 9 | 112 | Притачать разъёмную тесьму молнию к срезам бортов | М | 4 | 145 | 145 | 145 | 145 | 145 | 725 | 145 | 0,9135 | KM – 506/ - 7S | |||
| 117 | Настрочить борта на подборт | М | 4 | 260 | 260 | 260 | 260 | 260 | 1300 | 260 | 1,638 | |||||
| Итого | М | 4 | 405 | 405 | 405 | 405 | 405 | 1975 | 395 | 2,5515 | 73 | 0,89 | 1 | |||
| 10 | 118 | Вывернуть рукава на изнаночную сторону | М | 2 | 135 | 135 | 135 | 135 | 135 | 675 | 135 | 0,729 | ||||
| 119 | Притачать подкладку к низу рукавов | М | 2 | 104 | 104 | 104 | 104 | 104 | 520 | 104 | 0,5616 | KM – 506/ - 7S | ||||
| 120 | Прикрепить проймы подкладки в верхней части с помощью отрезка ткани | М | 3 | 35 | 35 | 35 | 35 | 35 | 175 | 35 | 0,20475 | |||||
| 121 | Прикрепить проймы подкладки в нижней части | М | 3 | 35 | 35 | 35 | 35 | 35 | 175 | 35 | 0,20475 | |||||
| 122 | Прикрепить шов притачивания подкладки к верхнему воротнику и шву втачивания нижнего воротника | М | 2 | 60 | 60 | 60 | 60 | 60 | 300 | 60 | 0,324 | |||||
| 124 | Застрочить отверстие в рукаве подкладки | М | 2 | 56 | 56 | 56 | 56 | 56 | 280 | 56 | 0,3024 | |||||
| 125 | Притачать ветрозащитную планку к срезу борта | М | 3 | - | - | - | 120 | - | 120 | 24 | 0,1404 | KM – 506/ - 7S | ||||
| 126 | Настрочить шов притачивания ветрозащитной планки | М | 3 | - | - | - | 110 | - | 110 | 20 | 0,117 | |||||
| Итого | М | 3 | 425 | 425 | 425 | 655 | 425 | 2355 | 470 | 2,5839 | 61 | 1,06 | 1 | |||
| 11 | 106 | Приутюжить подкладку | У | 2 | 122 | 122 | 122 | 122 | 122 | 610 | 122 | 0,6588 | ||||
| 123 | Вывернуть изделие на лицевую сторону | Р | 2 | 30 | 30 | 30 | 30 | 30 | 150 | 30 | 0,162 | |||||
| 130 | Окончательная ВТО | У | 5 | 250 | 250 | 250 | 250 | 250 | 1250 | 250 | 1,6875 | QT – 1200 FR | ||||
| 135 | Навешивание товарного ярлыка | Р | 2 | 35 | 35 | 35 | 35 | 35 | 175 | 35 | 0,189 | |||||
| 136 | Продёрнуть шнур в блочки фигурной планки спинки | Р | 2 | 60 | - | - | - | - | 60 | 12 | 0,0648 | |||||
| 137 | Надеть наконечники на шнур и завязать узелки | Р | 2 | 50 | - | - | - | - | 50 | 10 | 0,054 | |||||
| 138 | Застегнуть изделия на тесьму- молнию, металлические кнопки | Р | 2 | 11 | 11 | 11 | 11 | 11 | 55 | 11 | 0,0594 | |||||
| Итого | У | 5 | 508 | 448 | 448 | 448 | 448 | 2300 | 460 | 2,8755 | 63 | 1,04 | 1 | |||
| Итого по изделию | 5376 | 6015 | 5612 | 6056 | 5584 | 28643 | 5728,6 | 33,7995 | 600 | 13,15 | 13 | |||||
3.4 Анализ технологической схемы основного потока
Анализ производится расчетным и графическим методами.
Коэффициент согласования Кс определяющий загруженность потока, определяется по формуле (19).