Расчет технологического потока по изготовлению куртки женской для младшей возрастной группы из смесовой ткани
где Tизд - трудоемкость изделия в потоке, сек, Nф - фактическое количество рабочих, τ - такт потока, сек.
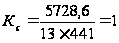
Поток в целом считается согласованным правильно, если Кс = 1 ±0,02; если Кс < 1 – в потоке больше недогруженных операций, если Кс > 1 – в потоке больше перегруженных операций. Если коэффициент согласования отклоняется от единицы более допустимого, то уточняют такт потока. Графический анализ производится по графику синхронности, диаграмме синхронности операций и монтажному графику – схеме перемещения полуфабриката.
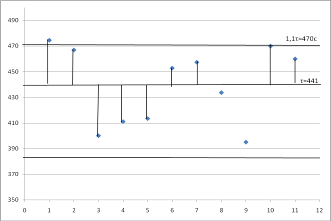
Рис.3.1.График синхронности
 График
синхронности
показывает
время выполнения
операции и
отклонения
времени от
такта.
Диаграмма синхронности показывает загруженность операции и специализацию работ.
Монтажный график наглядно выявляет структуру потока, последовательность движения деталей в потоке, наличие кратных операций, порядок запуска деталей в поток, взаимосвязь между операциями.
На основании монтажного графика решается вопрос о возможности и целесообразности разбивки потока на отдельные секции, расставляются внутрипроцессные транспортные средства.
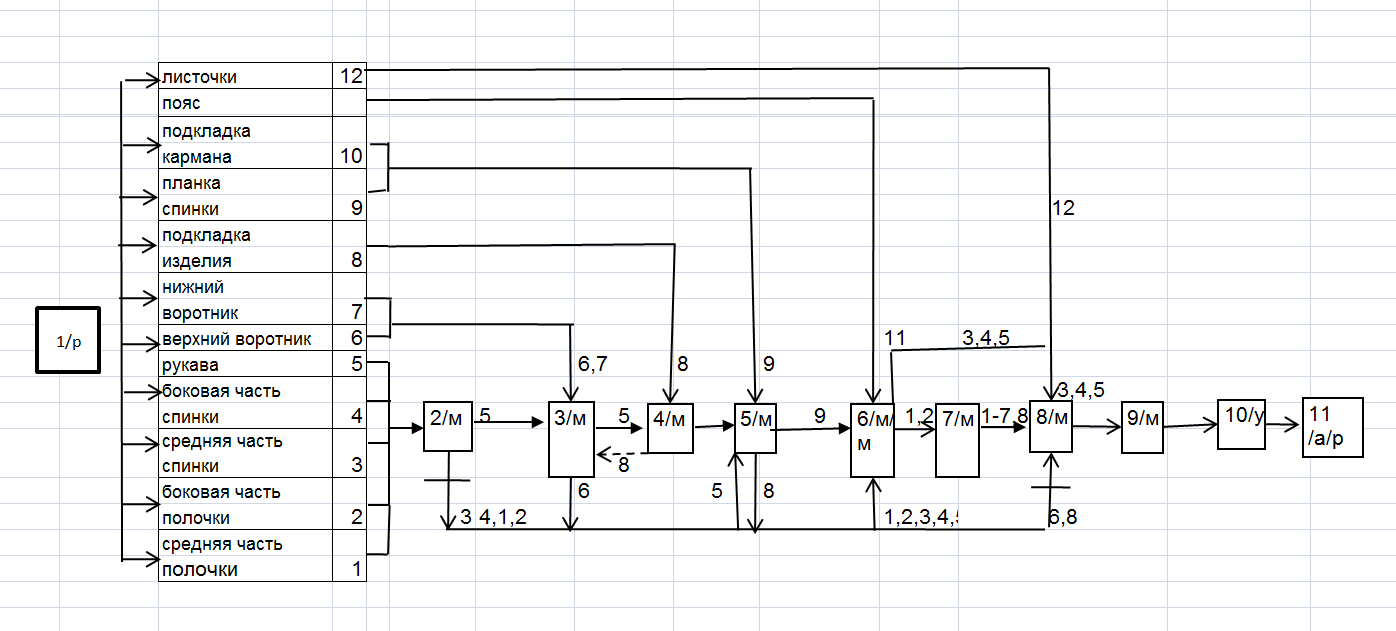
Рис 3.3.Монтажный график
3.5 Расчет и анализ технико-экономических показателей потока
Окончательный итог организационно-технологического построения швейных потоков подводится расчетом основных технико-экономических показателей (ТЭП), оценивающих процесс организации труда в потоке.
Для расчета ТЭП составляется сводная таблица 3.5.
Технико-экономические показатели процесса рассчитываются на основе организационно-технологической схемы потока и сводной таблицы рабочей силы и приводятся в сводной таблице 3.6.
Показатели рассчитываются по следующим формулам:
Выработка на одного рабочего в смену (производительность труда) характеризует технический уровень потока:
 ,
(20)
где Мсм - выпуск в смену, ед, N р - расчетное количество рабочих, чел.
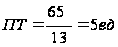
Средний тарифный разряд:
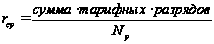 (21)
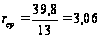
Средний тарифный коэффициент Qср
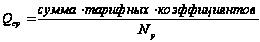 (22)
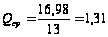
Показатели Qср, rcp характеризуют квалификационную сторону применяемой технологии, но не прогрессивность потока.
Стоимость обработки единицы изделия Ризд, руб.:
Pизд =33,8руб (23)
где: Рi - сумма расценок по организационным операциям
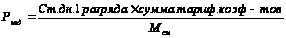 (24)
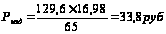
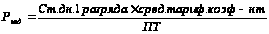 (25)
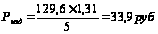
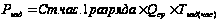 (26)
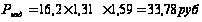
где: Ст дн 1 раз - дневная тарифная ставка 1 разряда; Ст час - часовая тарифная ставка 1 разряда: cумма тарифных коэффициентов (графа 17); Qср - средний тарифный коэффициент; Мсм - выпуск в смену;
ПТ - выработка на 1 рабочего в смену.
Коэффициент механизации потока Км.:
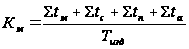 (27)
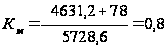
где: ∑t м, ∑t с, ∑t п, ∑tа - сумма времени по специальностям, сек; Тизд - трудоемкость изделия, сек.
Коэффициент использования оборудования
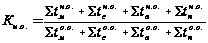 (28)
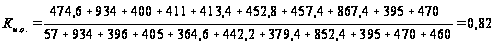
где: ,
 ,
 ,
 - сумма времени
по неделимым
операциям
машинных
специальностей,
сек;
 ,
 ,
 ,
 - сумма времени
по организационным
операциям
машинных
специальностей,
сек.
Ки.о. – характеризует качество разделения труда по специализации рабочих мест.
Съем продукции с 1 м2 производственной площади:
 ,
(29)
где: Мсм - выпуск изделий в смену, ед.; Sпот - площадь потока, м2.
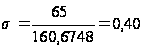 ед.
Таблица 3.6- Технико-экономические показатели проектируемого потока
| № п/п | Технико-экономические показатели | размерность | Числовое значение |
| 1 | Выпуск в смену, Мсм | ед. | 65 |
| 2 | Трудоемкость изготовления изделия, Тизд | сек | 5728,6 |
| 3 |
Численность рабочих: расчетная, Nр Фактическая,Nф |
чел. |
13 13 |
| 4 | Выработка на одного рабочего в смену (производительность труда), ПТ | ед. | 5 |
| 5 | Средний тарифный разряд, rср | 3,06 | |
| 6 | Средний тарифный коэффициент, Qcр | 1,31 | |
| 7 | Стоимость обработки единицы изделия, Ризд | руб. | 33,8 |
| 8 | Коэффициент загрузки (согласования), Кс | 1 | |
| 9 | Коэффициент механизации потока, Км | 0,8 | |
| 10 | Коэффициент использования оборудования, Ки.о. | 0,82 | |
| 11 | Съем продукции с 1 м2 производственной площади,σ | ед. | 0,40 |
4. Организация внутрипроцессного транспорта
Работа промышленного предприятия, особенно в условиях непрерывного поточного производства, связана с необходимостью перемещения большого количества разнообразных грузов. Перемещение грузов, необходимых для производственной деятельности швейных предприятий, осуществляется с помощью транспорта, который по территориальному признаку делят на внешний и внутренний. Внешний транспорт доставляет на предприятие сырье, полуфабрикаты, внутренний обеспечивает перемещение грузов в пределах предприятия в соответствии с требованиями технологии и организации производства.
С целью предотвращения рассыпания предметов труда при использовании ВТП пачка либо связывается тесьмой, либо закрепляется в устройствах фиксации – зажимах.
В швейной промышленности получили широкое распространение бесприводные средства транспортировки пачек деталей и полуфабрикатов. Для ООО "Арктика" можно предложить следующие средства:
Таблица 3.9- Характеристика внутрипроцессных транспортных средств
| Наименование транспортного средства | Марка | Размер | Количество установленное в потоке |
| Тележка-контейнер напольного транспортирования | Т-1М.00.000 | 500Ч510Ч770 | 1 |
| Тележка- стеллаж напольной транспортировки | ОТЗ.00.000 | 900Ч450Ч800 | 1 |
| Тележка- стеллаж напольной транспортировки | СД-1 | 600Ч400Ч600 | 1 |
| Тележка – кронштейн напольной транспортировки | ТР-2С 718.00.000 | 1183Ч500Ч1680 | 1 |
5. Расчет объема незавершенного производства
Незавершенным производством называются предметы труда, сходящиеся на разных стадиях технологической обработки в цехах предприятия и еще не ставшие готовой продукцией. Наличие незавершенного производства является необходимым условием бесперебойного выпуска продукции. Определение объема незавершенного производства является важным этапом в проектировании потока.
В швейном цехе объем незавершенного производства устанавливают из расчета бесперебойной работы потока в течение 2- 3 ч. Этот объем зависит от многих факторов: объема производства, вида изделия, продолжительности производственного цикла, типа потока. Рассмотрим, из чего складывается объем незавершенного производства швейного цеха.
Таблица 5.1-Расчет незавершенного производства
| Наименование производственного участка | число рабочих | Объем незавершенного пр-ва | Объем незавершенного пр-ва, ед. |
| 1. Запас полученного кроя | 1 | 2-3 часовой запас | Мсм Ч 2(3) 8=65Ч2/8=16 |
| 2. Запас проверенного кроя, подготовленного к запуску. |
2-3 часовой запас |
16 | |
| 3. Запас полуфабриката на заготовительной секции | 7 | по 2 пачки на рабочего | 7Ч2Ч10=140 |
| 4. Запас п/ф между заготовительной и монтажной секциями. | 2-3 часовой запас | 16 | |
| 5. Запас п/ф на монтажной секции. | 3 | По 1- 2 пачки на рабочего | 3Ч1Ч10=30 |
| 6. Запас п/ф между монтажной и отделочной секциями | 2-3 часовой запас | 16 | |
| 7. Запас п/ф на отделочной секции | 2 | По 1- 2 пачки на рабочего | 2Ч1Ч10=20 |
| 8. Запас п/фабриката у контролеров ОТК | 1 | По 1- 2 пачки на рабочего | 1Ч1Ч10=10 |
| ИТОГО | 14 | 264 |
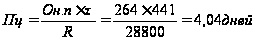
Производственный цикл равен 4 дня.
6. Контроль качества. Организация управления качеством продукции в цехе, на потоке
Всемирное повышение качества швейных изделий является комплексной задачей, решение которой осуществляется мероприятиями, направленными на техническое перевооружение предприятий, внедрение комплексно - механизированных поточных линий, планов инженерного обеспечения, на совершенствовании технологии, моделирование и конструирование изделий, освоение новых материалов, создание новых видов изделия. Выпуск одежды высокого качества способствует четкий контроль ее качества на всех этапах швейного производства.
Требования к качеству швейных изделий изложены в стандартах и технических условиях, являющихся основными нормативно – техническими документами, согласно которым осуществляется государственный и ведомственный контроль качества продукции.
Большое значение для обеспечения качества имеет внедрение комплексной системы управления качеством продукции и разработка стандартов предприятий.
Важной задачей контроля качества выполнения технологических операций является наиболее раннее выявление брака и исполнителя, допустившего неправильное выполнение операции. Это позволяет поручить исполнителю своевременно устранить допущенный дефект и в дальнейшем улучшить качество своей работы. Кроме того, такая организация выявления и исправления брака позволяет значительно сократить количество случаев возврата узлов деталей на переделку из одного участка или секции на другие участки и секции технологической линии, а также сократить затраты труда на исправление брака, выявленного на финишных операциях изготовления изделия.
При организации контроля качества технологических операций и качества полуфабрикатов предусматривается осуществление ряда мероприятий.
Самоконтроль качества обязывает каждого исполнителя проверить соответствие выполнения операции техническим условиям.
Взаимоконтроль заключается в том, что каждый исполнитель перед началом выполнения операции обязан проверить правильность выполнения предыдущей операции, в случае обнаружения дефекта – вернуть полуфабрикат предыдущему исполнителю для ликвидации брака.
Время на выполнение контроля должно предусматриваться при нормировании трудозатрат.
Межоперационный контроль качества готовых узлов изделия перед подачей их в монтажную секцию поточной линии и контроль изделия перед подачей его в отделочную секцию осуществляют высококвалифицированные исполнители, выполняющие конечные операции по обработке узла или изделия.
Мастера и бригадиры осуществляют контроль качества на вверенных им участках производства. Они следят за соблюдением режимов обработки, правильным использованием и обслуживанием оборудования, а также принимают необходимые меры по срочному устранению отклонений от установленного функционирования технологического процесса и по регулированию количественной загрузки рабочих мест деталями кроя и полуфабрикатам.
Выборочный поузловой контроль осуществляется контролерами из отдела технического контроля или отдела управления качеством. Общее количество контролеров ОТК в поточной линии устанавливается согласно «Типовым нормам на разбраковку основных видов готовых швейных изделий», утвержденным Министерством легкой промышленности.
Вводимое количество пунктов контроля качества и численность контролеров зависят от фактического количества случаев возврата на переделку.
В заготовительной секции контролер проверяет качество обработки деталей. В монтажной секции контролер проверяет качество сборки.
В заготовительной и монтажной секциях поточной линии по изготовлению брюк два контролера проверяют качество обработки мелких деталей, соединение подкладки с передними половинками, обработку карманов, пояса.
После выборочной проверки качества, если обработка деталей, узлов и изделия не имеет дефектов, контролер ставит штамп на свободной ведомости учета переделок, беря на себя ответственность за качество проверенной продукции. В случае обнаружения дефектов производится возврат полуфабриката исполнителю для устранения дефекта. Результаты контроля фиксируются также в сводной карте исполнителей и доводятся до сведения мастера, который обязан установить контроль за установлением дефекта в случае его наличия и принять меры к недопущению повторных случаев возникновение дефектов.
Результаты работы, выполненной исполнителями, имеющими личный штамп качества, межоперационному контролю не подлежат. Если выполнение операции осуществляется новыми исполнителями, то результаты работы подлежат усиленному контролю.
Усиленный контроль целесообразно применять на всех секциях поточной линии на стадиях запуска новых моделей или запуска новых поточных линий.
По мере освоения технологии в поточных линиях организуется выборочный контроль качества обработки деталей и узлов швейных изделий. Контролеры закрепляются за определенными группами, но объем продукции, подлежащие проверке, устанавливается укрупнено. Пользуясь информацией о качестве обработки деталей и узлов разными исполнителями и статистикой возвратов, контролеры проверяют качество обработки на тех рабочих местах, где наиболее часто зарегистрировано возникновение дефектов.
Кроме постоянно действующего контроля организуются периодические проверки качества в соответствии с планом проверок службами предприятия и общественными комиссиями.
Основные требования, общетехнические и организационно – методические правила и нормы, методы и средства контроля качества, являющиеся едиными для всех швейных изделий, изложены в государственных стандартах.
Кроме требований, изложенных в государственных и отраслевых стандартах, качество обработки швейных изделий должно соответствовать образцу – эталону и техническим условиям на изготовление модели.
Отдел технического контроля (ОТК) является самостоятельным структурным поздравлением промышленного предприятия. В состав ОТК входят все работники цехов, занятые только техническим контролем. Возглавляет ОТК начальник отдела, который непосредственно подчиняется директору предприятия.
Главные задачи ОТК следующие: предотвращение выпуска предприятием продукции, не соответствующей требованиям стандартов и технических условий, утвержденным образцам, проектно – конструкторской и технологической документации, условиям поставки и договоров, или некомплектной продукции, а также укрепление производственной дисциплины и повышение ответственности всех звеньев производства за качество выпускаемой продукции.
Предприятие может реализовать лишь продукцию, принятую ОТК или изготовленную лицами, работающими в условиях самоконтроля. На продукцию должен быть оформлен сертификат, паспорт, товарный ярлык, формуляр или другой документ, удостоверяющий соответствие этой продукции установленным требованиям.
Организация по управлению качеством продукции заключается в системном проведении комплекса взаимосвязанных инженерных, экономических, организационных и воспитательных мероприятий во всех звеньях производства. Комплексная система управления качеством (КС УКП) имеет различные уровни: межотраслевой, отраслевой и уровень производственных объединений или предприятий.
Целью КС УКП на предприятиях является совершенствование организации производства и управления, направленное на планомерное повышение качества выпускаемой продукции на всех этапах процесса производства.
Служба управления качеством (УК) является самостоятельным структурным подразделением предприятия. Структура и штаты УК утверждаются директором предприятия. Служба УК в своей деятельности руководствуется действующим законодательством, стандартами и другими нормативными документами.
Основной задачей службы УТК является организационно - методическое руководство и координация деятельности всех подразделений предприятия по разработке, внедрению, совершенствованию комплексной системы управления качеством продукции на предприятии.
Руководитель службы управления качеством продукции несет ответственность за выполнение возложенных на службу задач и имеет следующие права: вносить предложения по улучшению качества, согласовывать мероприятия по улучшению качества, представлять к поощрению сотрудников УК, подготовлять проекты приказов по качеству, вносить предложения в нормативно-техническую документацию.
Для обеспечения функционирования комплекса мероприятий по КС УКП предусматривается разработка стандартов предприятия, которые обеспечивают реализацию повышения качества показателей на всех участках производства.
Стандарты предприятия подразделяются на специальные, охватывающие все стадии цикла изготовления продукции, и общие, регламентирующие порядок работ, обеспечивающих качество труда и продукции на всех этапах деятельности предприятия.
Состав стандартов предприятия (СТП) определяется с учетом реализации всех функций системы управления качеством.
7. Организация рабочих мест и труда для различных специальностей
Под организацией рабочего места понимают систему мероприятий по созданию на рабочем месте необходимых условий для достижения высокой производительности труда при минимальной утомляемости и наиболее полном использовании технических возможностей оборудования.
Рациональная организация рабочих мест оказывает весьма заметное влияние на повышение производительности труда, не требуя от предприятия значительных материальных затрат.
Организация рабочих мест часто свидетельствует об уровне организации всего предприятия. Она зависит от особенностей выполняемых работ, степени их механизации и форм специализации и кооперирования труда.
Рациональная организация труда и рабочих мест представляет существенные требования к пространственному размещению всех предметов труда, оборудования и оснащения, к обслуживанию рабочего места, к конструкции оборудования и оснастки, к физиологическим и гигиеническим условиям труда, к эстетическому оформлению техники и интерьера.
Планировка рабочих мест, включая размещение приспособлении, инструментов, заготовок и деталей, должна отвечать требованиям наибольшего удобства и кратчайшего пути перемещения детали, максимальной экономии трудовых движений и росту производительности труда.
Оснащение рабочего места определяется техническим назначением и степенью его специализации, а также уровнем механизации и автоматизации выполняемых на нем работ.
Обслуживание рабочих мест является важным элементом, оно требует значительных затрат труда. Так, в серийном производстве время обслуживания рабочих мест составляет 4 – 10% времени оперативной работы, а в некоторых случаях оно достигает20%.
| Предприятие | Изделие: куртка женская | Модель: типовая | Операция: |
| Лист: | |||
| Операция: Стачать фигурные рельефные срезы полочки от пройм до низа | |||
|
Специальность: М Тарифный разряд: 3 Норма времени, с: 96 Сдельная расценка, коп.: 0,11232 |
Оборудование: KM – 506/ - 7S |
||
| Число стежков в 10 мм строчки: 4 | |||
| Материал: смесовая ткань | Нитки: 44ЛХ | ||
| Иглы: DBЧ1#14(#9≈#18) | |||
| Требования к качеству выполнения операции | Схема соединения деталей | ||
| Стачивание рельефных срезов выполнить от пройм до низа. | |||
| Схема организации рабочего места | |||
| № приема | Содержание приема | Код | Модель: типовая | Операция: | |
| Лист: | |||||
| Время на прием, с | Число приемов | Общее время, с | |||
| 1 | Взять пачку спинок, освободить от тесьмы | - | 4,2 | 1/20 | 5,8 |
| 2 | Разложить пачку спинок на левой боковой плоскости средними срезами к игле, горловинами от себя | - | 1,2 | 1/20 | 0,2 |
| 3 | Взять двумя руками обе половинки спинки, сложенные лицевыми сторонами, и перенести в рабочую зону так, чтобы срез горловины был направлен к игле | А6 | 3,3 | 1 | 15,84 |
| 4 | Взять двумя руками верхние края средних срезов половинок спинки, сложить верхние края | D2 | 2,1 | 1 | 10,08 |
| 5 | Подвести срезы деталей под иглу в области горловины двумя руками | C2 | 0,6 | 1 | 2,88 |
| 6 | Стачать участок срезов от горловины, закрепить начало шва двойной обратной строчкой.Ɩ=40+20=60 мм | S2 | 1,32 | 1 | 6,33 |
| 7 | Взять срезы припуска на обработку шлицы, возвратить левую руку на ткань | D7 | 1,8 | 1 | 8,64 |
| 8 | Стачать средние срезы спинки, выравнивая левой рукой срезы деталей, а правой рукой придерживая срезы у припуска на шлицу. Ɩ=650 мм | S3 | 4,62 | 1 | 22,1 |
| 9 | Выровнять срезы деталей двумя руками. Возвратить левую руку на ткань | D7 | 1,2 | 1 | 5,76 |
| 10 | Стачать последний участок средних срезов спинки, выполняя закрепку. Ɩ=30+20 мм | S4 | 1,26 | 1 | 6,04 |
| 11 | Извлечь спинку из – под иглы машины с автоматической обрезкой ниток | G14 | 0,6 | 1 | 2,88 |
| 12 | Отложить спинку на тележку - стеллаж справа | Н1 | 1,2 | 1 | 5,76 |
| 13 | Связать и отложить пачку спинок | 8,4 | 1/20 | 2,016 | |
| Итого 96 с | |||||
Инструкция по охране труда для рабочих цеха
Общие требования безопасности
к работе допускаются лица не моложе 18 лет, прошедшие при поступление на работу предварительный медицинский осмотр, а также:
вводный инструктаж;
инструктаж по пожарной безопасности;
первичный инструктаж на рабочем месте;
инструктаж по электробезопасности на рабочем месте.
рабочий должен:
проходить повторный инструктаж по безопасности труда на рабочем месте не реже, чем через каждые три месяца;
проходить диспансерный медицинский осмотр – не реже 1 раз 2 года;
выполнять только ту работу, которая входит в его обязанности;
использовать безопасные методы труда;
рабочий должен знать:
действие на человека опасных и вредных производственных факторов, возникающих во время работы;
требования производственной санитарии, электробезопасности и пожарной безопасности;
месторасположение аптечек;
правила внутреннего трудового распорядка, установленные на предприятие;
требование настоящей инструкции, инструкции о мерах пожарной безопасности, инструкции по электробезопасности;
назначение средств индивидуальной защиты;
Правело и нормы по охране труда, техники безопасности;
Уметь оказывать доврачебную помощь пострадавшим, пользоваться средствами пожаротушения, при возникновение пожара вызвать пожарную охрану.
Рабочий в работе должен руководствоваться требованиями настоящей инструкции.
Во время работы на рабочего могут воздействовать следующие опасные факторы:
Повышенная влажность и подвижность воздуха рабочей зоны;
Повышенные уровни шума;
Движущиеся транспортные средства, механизмы, подвижной состав;
Недостаточная освещенность в темное время суток.
Рабочий должен использовать, следующие СИЗ, халат хб.
Рабочий должен выполнять следующие требования пожарной безопасности:
Курить только в отведенных местах;
Не прикасаться к кислородным баллонам руками, загрязненными маслом;
Знать и уметь пользоваться первичными средствами пожаротушения.
личную одежду и спецодежду необходимо хранить отдельно в шкафчиках и гардеробной. Уносить спецодежду за приделы предприятия запрещается.
Принимать пищу следует только в столовых, буфетах и специальных отведенных для этого местах, имеющих соответствующие оборудования. Перед едой необходимо тщательно вымыть руки с мылом.
За выполнение требование безопасности, изложенных в настоящих инструкции, рабочий несет ответственность согласно действующему законодательству.
2 Требования безопасности перед началом работы
2.1 перед началом работы рабочий должен:
Надеть полагающуюся по нормам спецодежду, привести ее в порядок;
Заправить свободные концы одежды так, чтобы она не свисала;
Установить последовательность по выполнению операций;
Осмотреть свое рабочее место;
Проверить наличие исправных инструментов;
Убедиться в надежности освещенности рабочего места.
3.Требования безопасности во время работы
3.1.Быть внимательным во время работы.
3.2.Выполнять только ту работу, которая поручена руководством.
3.3.Во время работы оборудования запрещается передавать что либо через машину, наклоняясь близко к ней, а также касаться движущихся частей машины до полной ее остановки.
3.4.При отборе проб на контроль, пользования только установленными проходами. Перелезать через машины и пролезать под ней запрещается.
3.5. Во время работы контролер должен выполнять свои обязанности, при наличии и исправности ограждений, блокировочных устройств, обеспечивающих безопасность труда при достаточной освещенности рабочего места.
3.6. Не прикасайтесь к находящимся в движении механизмам вращающимся частям машин, а также находящимся под напряжением токоведущим частям оборудования.
3.7. рабочее место и проходы к нему следует содержать в чистоте, допуская загромождения их запасными частями.
3.8. обтирочный материал необходимо складывать в металлические ящики, с плотно закрывающимися крышками
4.Требования безопасности в аварийных ситуациях.
4.1. при возникновении аварийной ситуации контролер обязан прекратить работу, немедленно сообщить мастеру и далее выполнять ее команды.
4.2. при ликвидации аварийной ситуации необходимо действовать в соответствии с утвержденным планом ликвидации аварий.
4.3. при загорании, могущем привести к взрыву, необходимо:
Немедленно сообщить в пожарную охрану;
Приступить к ликвидации пожара;
Организовать эвакуацию людей;
Организовать встречу пожарной части.
При загорании электрооборудования применять только углекислотные огнетушители или порошковые.
4.4. при повреждении изоляции электрооборудования прекратить работу, поставить в известность мастера и возобновлять работу только после устранения повреждений.
4.5. в случае получения травмы или заболевании контролер должна прекратить работу, передать обязанности другому лицу, поставить в известность мастера и обратиться в медпункт.
5.Требования безопасности по окончании работы
5.1. По окончании работы контролер должен:
Привести в порядок рабочее место и устранить следы разлитого масла;
Сложить инструмент, инвентарь в специально отведенное место;
Тщательно убранное место сдать сменщице и сообщить ей и помощнику мастера о замеченных во время работы недостатках.
Снять спецодежду и убрать ее в шкаф гардеробной.
5.2. загрязненную спецодежду при необходимости сдать в стирку.
5.3. после работы или в случаях загрязнения частей тела принять душ.