Исследования свойств штамповой стали после термической обработки
| Сталь | Закалка | Температура отпуска, оС, на твердость, HRC | ||
| Температура нагрева, оС | Твердость, HRC | 50 | 45 | |
| Стали повышенной разгаростойкости | ||||
| 4Х5В2ФС | 1060–1080 | 52–54 | 580–590 | 610–620 |
| Типа 4Х5МС,4Х5ВМС | 1050–1020 | 58–60 | 560–570 | 600–610 |
| Типа 4Х5МФС | 1010–1040 | 52–54 | 580–590 | 610–620 |
| 4Х8В2 | 1000–1100 | 53–56 | 540–550 | 580–590 |
| 4Х3ВМФС, типа 4Х3МС | 980–1020 | 53–56 | 400–420 | 430–450 |
| 7Х3 | 830–860 | 59–61 | _ | 480–580 |
| Типа 2Х12В3МФ | 980–1020 | 53–55 | 580–600 | 610–620 |
| Стали повышенной стойкости | ||||
| 3Х2В8Ф | 1080–1110 | 54–56 | 600–610 | 640–650 |
| Типа 3Х3В8Ф | 1130–1150 | 56–58 | 615–625 | 660–670 |
| Типа 4Х3В11 | 1170–1200 | 56–58 | 630–640 | 670–680 |
| Типа 5Х3В15, 5Х4В18 | 1180–1220 | 56–58 | 650–660 | 680–690 |
| Типа 6Х4В9Ф | 1080–1100 | 58–60 | 580–610 | 610–620 |
| 4Х5В4ФСМ | 1060–1070 | 54–56 | 600–610 | 620–630 |
| 4Х2В5ФМ | 1060–1080 | 54–56 | 610–620 | 630–640 |
| 4Х3В5М3Ф | 1110–1130 | 52–54 | 625–635 | 670–680 |
| Типа 6Х4В6М5, 6Х4В2М8 и 3Х4М6 | 1130–1150 | 56–58 | 650–660 | 680–690 |
При закалке важной задачей является защита от обезуглероживания; поскольку температуры закалки – высокие. Обязательно применение мер защиты; наиболее целесообразен нагрев в контролируемых атмосферах или в вакууме.
После закалки данные стали рекомендуется подстуживать на воздухе до 950–900оС, а затем охлаждать в масле.
Операцию отпуска выполняют немедленно после закалки с целью предупреждения трещин. Как правило, отпуск производят на твердость 45 HRC в штамповых сталях, предназначенных для высадки и выдавливания; 48–53 HRC для ножей и пил горячей резки.
Поскольку при нагреве для отпуска в структуре сохраняется много аустенита, целесообразно проведение двукратного отпуска. Температура второго отпуска может быть на 10–20оС ниже, а его продолжительность на 20–25% меньше, чем первого отпуска. Охлаждение после отпуска проводится на воздухе.
1.1.5 Влияние термической обработки на свойства штамповых сталей
Служебные свойства штампового инструмента и его стойкость в значительной степени определяются соответствующим назначением марки стали, ее термообработкой и условиями эксплуатации инструмента.
Закалка проводится для растворения значительной части карбидов и получения высоколегированного мартенсита (рис. 5). Поэтому температуры закалки – повышенные и ограничиваются лишь необходимостью сохранить мелкое зерно и достаточную вязкость.
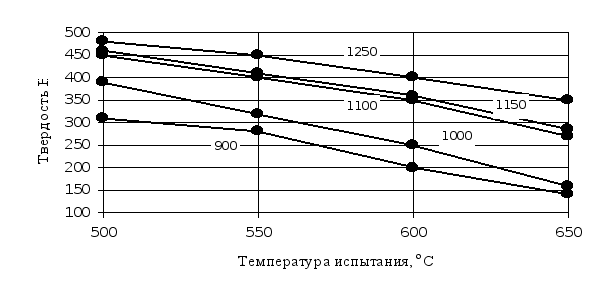
Рис. 5. Влияние температуры закалки на твердость стали 3Х2В8Ф при нагреве; отпуск 600оС [1]
Последующий отпуск вызывает дополнительное упрочнение вследствие дисперсионного твердения. Для повышения вязкости его выполняют чаще всего при более высоких температурах на более низкую твердость: 45–52 HRC и трооститную структуру. Сталь получает менее легированный феррит, а коагуляция выделившихся карбидов при отпуске протекает полнее.
Теплостойкость штамповых сталей определяется составом твердого раствора. Она возрастает с повышением температуры закалки сначала значительно, когда растворяется большая часть вторичных карбидов, а затем более медленно, но при значительном росте зерна.
Нагрев до 1100оС создает достаточно полное насыщение аустенита (мартенсита) и высокие прочностные свойства. Больший нагрев излишен; он уже мало улучшает теплостойкость, но вызывает значительный рост зерна у стали 3Х2В8Ф до балла 8 (при 1150оС) и сильно ухудшает вязкость, пластичность и разгаростойкость.
Изменение твердости и прочности в отличие от теплостойкости характеризуется кривой с максимумом (рис. 6).
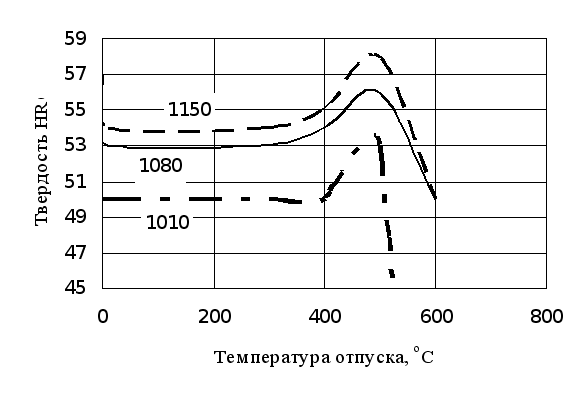
Рис.6. Влияние температуры закалки стали типа 4Х5МС на твердость
С повышением нагрева в области более низких температур они возрастают из-за растворения комплексных карбидов (повышается легированность аустенита и насыщенность его углеродом), а после более высокого нагрева снижаются из-за роста зерна и напряжений. Однако прочность отпущенной стали возрастает с повышением температуры закалки благодаря упрочняющему влиянию дисперсных карбидов, выделяющихся при отпуске.
Рассмотрим влияние температуры отпуска. Отпуск 200–350оС немного снижает твердость из-за выделения и коагуляции цементитного карбида. Отпуск стали 4Х5В2ФС при 530–550оС, а стали типа 4Х5МС при 480–500оС создает вторичную твердость; она возрастает на 0,5–1HRC вследствие дисперсионного твердения (рис. 7).
При 500–550оС выделяется промежуточный карбид типа Ме2С. Выше 550–600оС выделяется карбид Ме6С в сталях с вольфрамом и карбиды Ме23С и Ме6С в сталях с молибденом. Отпуск выше 600–625оС усиливает коагуляцию карбидов.
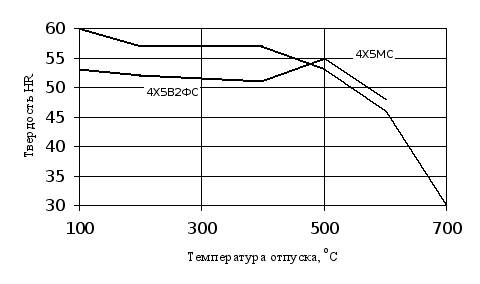
Рис. 7. Твердость сталей 4Х5В2ФС и типа 4Х5МС в зависимости от температуры отпуска [4]
Твердость штампов рационально устанавливать равной 47–50HRC. При большей твердости быстрее образуются трещины разгара, а при меньшей снижается износостойкость.
Характерно влияние температуры закалки на предел текучести отпущенной стали. С повышением нагрева предел текучести повышается, что вызвано более полным развитием дисперсионного твердения при отпуске. Дальнейший нагрев снижает предел текучести, так как влияние наступающего интенсивного роста зерна становится преобладающим.
Теплостойкие штамповые стали имеют предел текучести 135–165 кГ/мм2 при 20оС и 90–110 кГ/мм2 при 600–650оС, что обеспечивает достаточную формоустойчивость штампа [1].
Вязкость отпущенной стали изменяется в зависимости от температуры закалки подобно прочности, но достигаемый максимум вязкости сдвинут к более низким температурам. Закалка с невысоких температур повышает вязкость благодаря растворению карбидов, присутствующих в отожженной стали по границам зерен. При повышении температур закалки вязкость уменьшается из-за усиления при отпуске дисперсионного твердения и образования более легированного мартенсита.
Дисперсионное твердение, проходящее при отпуске, снижает вязкость (рис. 8). Штампы необходимо отпускать несколько выше температур развития дисперсионного твердения для повышения вязкости и пластичности.
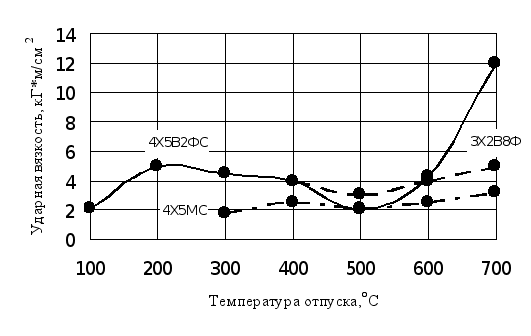
Рис.8. Вязкость в зависимости от температуры отпуска [1]
Вязкость и пластичность в большой степени определяют разгаростойкость сталей с трооститной структурой; она возрастает при их повышении (рис. 9).
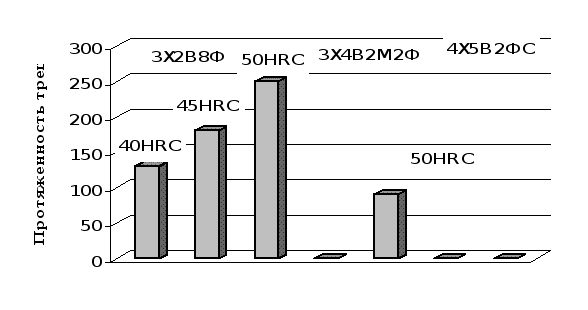
Рис. 9. Влияние твердости после отпуска на разгаростойкость сталей (проведено 100 циклов испытаний) [1]
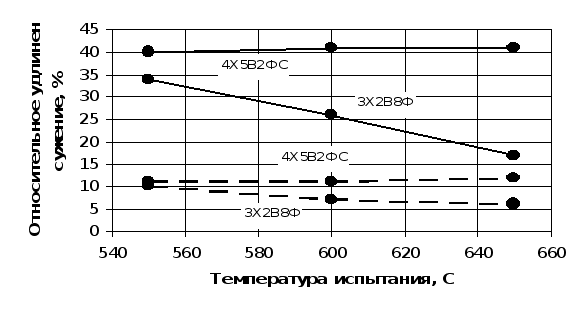
──── относительное сужение
─ ─ ─ относительное удлинение
Рис. 10. Относительное удлинение и сужение сталей; закалка на зерно 10; отпуск на твердость 50HRC [1]
Изменение плотности стали и линейных размеров образцов характеризуется тем, что эти параметры с повышением температуры сначала увеличиваются, а затем уменьшаются вследствие влияния возрастающего количества остаточного аустенита.
Относительное сужение штамповых сталей – не ниже 25% при 20оС и 30–40% (у некоторых вольфрамовых 8–10%) при 650оС (см. рис. 10).
Дефекты, которые могут возникнуть при термообработке, также влияют на свойства и структуру сталей.
Обезуглероживание может вызвать трещины вследствие разности объемных изменений, происходящих при закалке в обезуглероженном и нижележащих слоях, что резко снижает стойкость инструмента.
Вольфрамовые и вольфрамомолибденовые стали чувствительны к образованию нафталинистого излома. Сталь с таким браком имеет крупное зерно, во много раз превосходящее зерно нормальной стали; одновременно могут присутствовать и более мелкие зерна. Сталь с нафталинистым изломом не отличается по твердости и теплостойкости от стали с нормальным изломом, но имеет пониженную вязкость и стойкость.
Причина возникновения нафталинистого излома – выполнение вторичной закалки без промежуточного высокого отпуска (или отжига). Устранить нафталинистый излом и восстановить нормальную вязкость сложно. Нужен многократный и длительный отжиг или еще более длительный отпуск.
1.2 Патентный поиск
Создание высокопроизводительных инструментов связано, в первую очередь, с проблемой получения таких материалов, которые могли бы противостоять тяжелым условиям работы. Поэтому вопросам, связанным с разработкой новых марок сталей, уделяется большое внимание.
Таблица 3. Сведения о разработанных патентах
| Номер патента, заявки и дата публикации | Авторы | Название патента и краткое описание изобретения |
| 1 | 2 | 3 |
|
50949 2001096519 15.11.2002 |
Тюрин М.Ф., Белик О.В., Овчинников В.О., Царицин Е.А. | Штамповая сталь. Предложена сталь, отличающаяся дополнительным содержанием V и Ca при соотношении компонентов (в %): С 0,45–0,65; Si 0,9–1,7; Mn 1,3–1,6; Cr 1,5–2,5; V 0,3–0,8; W 0,2–0,5; Ca 0,001–0,005; Mo 0,5–0,8; Al 0,04–0,1. Результатом изобретения является улучшение механических свойств, в том числе и износостойкости стали. |
|
57093 200010058 16.06.2003 |
Терехов В.М., Артамонов Ю.В. | Инструментальная сталь. Для режущего инструмента предлагают сталь, которая отличается от известного дополнительным содержанием бора при следующем соотношении компонентов (в %): С 0,1–0,35; Si 0,2–1,5; Mn 0,3–1,0; Cr 0,5–3,5; V 0,1–0,5; W 8–15; Cо 15–17,8; Mo 7–12; Ti 0,16–0,80; В 0,005–0,015. |
|
2213799 2002105360/02 10.10.2003 |
Исаев Г.А. | Сталь для резки проката и металлического лома. Предложенная сталь содержит (в %): С 0,23–0,35; Si 0,95–1,1; Mn 0,6–0,7; Cr 0,8–0,95; Ni 0,9–1,1; V 0,05–0,15; W 0,6–0,75; Ca 0,001–0,35; P 0,001–0,005; S 0,001–0,005; Cu 0,005–0,18. Техническим результатом изобретения является повышение коррозионной стойкости, ударной вязкости и износостойкости. |
|
6663726 2000379222 16.12.2003 |
Abe Yukio, Nakatsu Hideshi, Tamura Yasushi, Kada Yoshihiro | Инструментальная сталь с высокой твердостью для холодной деформации, обладающая высокой обрабатываемостью резанием в термически упрочненном состоянии, инструмент и способ его изготовления. Предлагают сталь. обладающую высокой твердостью (более 50 HRC) и хорошей обрабатываемостью резанием после упрочняющей термической обработки. Сталь содержит (в %): С 0,3–0,5; Si 0,7–2,0; Mn 0,1–2,0; Cr 0,1–1,5; W и Мо до 3,5 (каждого); S 0,08–0,25. Инструмент для холодной деформации изготавливают после закалки и отпуска, проводя обработку резанием. |
|
2232201 2003112115/02 10.07.2004 |
Ворожищев В.И., Павлов В.В., Козырев Н.А., Тарасова Г.Н. | Сталь. Для ножей резки металлолома предлагают сталь, содержащую (в %): С 0,50–0,60; Si 0,50–0,80; Mn 0,40–0,60; Cr 1,0–1,30; V 0,12–0,20; W 2,20–2,70; N 0,012–0,020; Mo 0,35–0,50; Al 0,15–0,035. Техническим результатом изобретения является повышение эксплуатационной стойкости ножей за счет увеличения прочности и вязкости стали, а также сопротивления хрупкому разрушению. |
|
6761853 2001060782 13.07.2004 |
Ishida Kiyohito, Oikawa Katsunar, Fujii Toshimitsu, Matsuda Yukinori | Легкообрабатываемая инструментальная сталь. Предлагают обладающую повышенной обрабатываемостью сталь для изготовления штампов и различного рода инструмента, содержащую (в %): С 0,1–0,6, Ti и/или Zr при сумме Ti + 0,52Zr = 0,03–3,5, а также S, Se,Te при сумме S + 0,4Se + 0,25Te = 0,01–1,0 и содержащую дисперсные выделения комплексной фазы на основе Ti и/или Zr, обеспечивающей повышенную обрабатываемость резанием. |
|
6841122 10/133467 11.01.2005 |
Hayano Rinzo, Maeda Iji | Штамповая сталь для горячего деформирования. Предложена сталь, отличающаяся высокой коррозионной стойкостью в среде расплавленного металла и жаропрочностью в среде расплавленного металла, и изготавливаемая из нее оснастка. Сталь содержит (в %): С 0,05–0,10; Si до 0,04; Mn до 0,7; Cr 5,0–13,0; V 0,01–1,0; W 1,0–8,0; Ni до 0,1; N 0,005–0,050; Мо до 2,0; Со 1,0–10,0; В 0,003–0,020 и отдельно или совместно Nb и Ta 0,001–1,0. Для повышения твердости рабочие поверхности могут быть подвергнуты азотированию, цементации и ионной имплантации. |
|
2274673 2004119538/02 20.04.2006 |
Зубкова Е.Н., Водопьянова В.П. | Инструментальная штамповая сталь. Предложена сталь, содержащая (в %): С 0,75–0,9; Si 0,1–0,6; Mn 0,1–1,2; Cr 6,8–8,0; V 0,01–0,5; W 1,1–1,5; Ni 0,01–0,4; Мо 5,0–6,0; Со 5,0–6,0; Al 0,01–0,6; S 0,15–0,35. Изобретение направлено на повышение твердости, теплостойкости, износостойкости, обрабатываемости резанием и шлифуемости без ухудшения свариваемости, термообрабатываемости. Высокие показатели износостойкости, обрабатываемости резанием и шлифуемости обеспечиваются защитными сульфидными пленками, образующимися на рабочих поверхностях в процессе эксплуатации, благодаря комплексному легированию серой, молибденом и кобальтом. Высокие значения твердости и теплостойкости достигаются за счет дисперсионного упрочнения при легировании кобальтом и молибденом. |
1.3 Обоснование выбранного направления
Для исследования была выбрана инструментальная сталь 4Х5МФ1С. Данная марка стали применяется для изготовления штампов для горячей деформации и ножей для холодной резки. Последние находят применение в условиях ОАО «НЛМК» для резки углеродистых и электротехнических сталей, поэтому весьма важным является изучение влияния термической обработки на свойства данной стали, так как оптимизация режимов обработки позволит увеличить производительность, стойкость инструмента и положительно скажется при его эксплуатации.
Кроме того, присутствует экономический эффект, так как варьирование температур закалки и отпуска поможет снизить потери материала при изготовлении инструмента за счет уменьшения припуска на обезуглероженный слой.
1.4 Цель исследования
1. Изучить зависимость твердости от температуры закалки и отпуска. Показать, что сталь склонна к вторичному твердению.
2. Изучить зависимость глубины обезуглероженного слоя от температуры закалки.
3. Изучить зависимость размера аустенитного зерна, а значит и пластических свойств, от температуры закалки.
4. Изучить зависимость износостойкости стали от температуры отпуска и типа нанесенного покрытия.
5. Выявить микроструктуру закаленной стали и закономерности растворения карбидов при закалке.
2. Методика исследования
2.1 Материал и обработка
Для проведения исследования была выбрана штамповая сталь для горячего деформирования марки 4Х5МФ1С, выплавленная в условиях завода «Электросталь». Выплавка, разливка и другие операции производились согласно действующей технологической инструкции. Химический состав стали представлен в табл. 4.
Таблица 4. Химический состав стали 4Х5МФ1С
| C | Si | Mn | Cr | W | V | Mo | Ni |
| 0,32 | 1,05 | 0,35 | 5,00 | – | 1,10 | 0,80 | – |
После выплавки сталь была подвергнута горячей пластической деформации (ковке). Начало ковки при 1160оС, конец – при 850оС. Охлаждение после ковки замедленное. В качестве предварительной термической обработки использовался отжиг, предназначенный для измельчения зерна и получения низкой твердости. Температура отжига составила 850оС. В состоянии поставки сталь имела структуру зернистого перлита.
Далее из поковки диаметром 250 мм были вырезаны образцы размером 10Ч10Ч55 мм и подвергнуты окончательной термической обработке в цеховых условиях. Образцы с маркировочными номерами 1, 12, 24, 42, 59 были закалены в камерной печи на температуры 950, 1 000, 1 050, 1 070 и 1 100°C. Охлаждение производилось в масле. Образцы с номерами 2, 30, 31, 34, 35, 69, 70, 89, 91, 92 закалены с температуры 1 070°C и подвергнуты отпуску с разными температурными режимами. Кроме того на образцы 30, 89, 91 были нанесены покрытия из нитрида и оксинитрида титана.
Таблица 5. Режимы термообработки экспериментальных образцов
| № | Маркировка образца | Термическая обработка | |
| Температура закалки, оС | Температура отпуска, оС | ||
| 1 | 1 | 950 | – |
| 2 | 12 | 1 000 | – |
| 3 | 24 | 1 050 | – |
| 4 | 42 | 1 070 | – |
| 5 | 59 | 1 100 | – |
| 6 | 35 | 1 070 | 230 |
| 7 | 34 | 1 070 | 310 |
| 8 | 31 | 1 070 | 400 |
| 9 | 70 | 1 070 | 530 |
| 10 | 91 | 1 070 | 550 |
| 11 | 30 | 1 070 | 570 |
| 12 | 92 | 1 070 | 570 |
| 13 | 89 | 1 070 | 600 |
| 14 | 69 | 1 070 | 650 |
| 15 | 2 | 1 070 | 660 |
2.2 Методы эксперимента
2.2.1 Выявление микроструктуры
Для изучения микроструктуры образцов необходимо, чтобы их поверхность была специально приготовлена. Изготовление микрошлифа сводится к выполнению следующих операций: шлифование, полирование и травление.
Шлифование производилось на шлифовальной бумаге с постепенным переходом от бумаги марки № 12–3 с зернистостью от 125 до 20 мкм к бумаге марки М40–М5 с зернистостью от 28 до 3,5 мкм (ГОСТ 6456–75).
При переходе от одного номера зернистости к другому образец очищался от абразива и менялось направление шлифования на 90° для полного удаления всех рисок, образовавшихся во время предыдущей операции.
Полировка производилась на специальном полировальном станке, диск которого обтянут фетром, с помощью полировальной жидкости. После полировки образец был промыт водой и высушен фильтровальной бумагой.
Для выявления микроструктуры полированную поверхность микрошлифа подвергали травлению. Выбор состава травителя при этом зависел от конкретной поставленной задачи. В работе использовались следующие реактивы:
1) для выявления аустенитного зерна – пятипроцентный спиртовой раствор пикриновой кислоты, усиленный добавками 0,5–1% алкил-сульфата натрия;
2) для отделения реплик при электролитическом травлении применялся десятипроцентный спиртовой раствор азотной кислоты;
3) для выявления микроструктуры при электролитическом травлении – спиртовой раствор треххлористого железа и лимонной кислоты (0,5 г. FeCl3, 0,5 г. лимонной кислоты, 25мл. спирта).
2.2.2 Методика измерения твердости на приборе Роквелла
Измерение твердости производилось на приборе Роквелла с помощью алмазного конуса с углом при вершине 120° и радиусом закругления в вершине конуса 0,2 мм [12]. Суммарная нагрузка составила 1 500 Н (шкала С). Отсчет производился по черной шкале. Перед работой прибор проверялся с помощью эталона соответствующей твердости, после чего вносилась поправка в полученные значения твердости. Количество произведенных измерений не менее пяти для каждого образца.
2.2.3 Методика измерения микротвердости
Для определения микротвердости исследуемых материалов использовался микротвердомер ПМТ–3 с увеличением 480 крат, принцип работы которого заключается в том, что четырехгранная алмазная пирамида (с углом при вершине между противоположными гранями 136°) вдавливается в испытуемый металл под нагрузкой 2 Н.
Длина диагонали отпечатка определялась по формуле
Значения микротвердости определялись по формуле
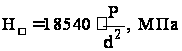 (1)
где P – нагрузка на пирамиду, г;
d – длина диагонали отпечатка, мкм.
При измерении необходимо учитывать неизбежный разброс полученных значений вследствие влияния соседних структурных составляющих с иной твердостью, различной толщины испытуемых элементов структуры, ошибки измерения и других причин. Для возможности статистической обработки результатов эксперимента на каждом образце проводили не менее шестидесяти замеров.
2.2.4 Методика определения глубины обезуглероженного слоя
Глубину обезуглероженного слоя определяют различными способами:
1) металлографическими методами, сущность которых заключается в определении глубины обезуглероженного слоя по структуре под микроскопом после соответствующей термообработки и травления;
2) методом замера термоэлектродвижущей силы на обезуглероженной и необезуглероженной поверхностях образца;
3) методом замера твердости;
4) химическим методом. [13]
В данной работе использовались методы замера твердости и микротвердости.
Метод замера твердости заключается в замере твердости образцов, подвергнутых термической обработке [13]. Замеры твердости производились на приборе Роквелла по ГОСТ 9013–59 непосредственно на поверхности образцов. Образец считали необезуглероженным, если его твердость соответствовала норме твердости, установленной по измерениям на необезуглероженной поверхности. В противном случае с поверхности снимался слой металла толщиной до 0,02 мм, и измерения повторялись. Количество проведенных измерений в каждом случае не менее пяти.
Метод замера микротвердости был реализован с помощью микротвердомера ПМТ–3. При измерениях учитывалось расстояние от обезуглероженной поверхности образца. Для возможности статистической обработки полученных данных было проведено по 10 замеров на каждом зафиксированном расстоянии от поверхности.
2.2.5 Выявление и определение величины аустенитного зерна
Выявление аустенитного зерна
Выявление зерна можно производить различными способами: методом окисления, методом цементации, методом нормализации, методом высокотемпературной металлографии [14].
В данной работе был использован метод окисления. Одна плоскость образцов заданной марки стали была последовательно отшлифована на грубой и тонкой наждачной бумаге. Приготовленные образцы помещены в печь обработанной стороной вверх. Заданный технологический режим находился под контролем. Известно, что кислород атмосферы печи, окисляя поверхность металла, наиболее интенсивно проникает по границам аустенитных зерен, и декорирует их. Образцы, охлажденные в воде и отшлифованные тем же номером наждачной бумаги с расчетом, чтобы на поверхности шлифа сохранилось 10–12% окалины (т.е. делался косой шлиф), были отполированы и потравлены [7].
В качестве травителя был применен пересыщенный водный раствор пикриновой кислоты, который сильнее воздействовал на участки, обогащенные кислородом. Избирательное действие пикриновой кислоты усиливалось добавками 0,5–1% алкил-сульфата натрия, а также травлением с той же добавкой в течение 40–50 минут при 80–85оС. По окончании травления шлиф был промыт холодной водой. Произведенное далее легкое полирование улучшило четкость выявленных границ, так как позволило удалить следы травления, окрашивающие поверхности зерен в разные цвета. [1]
Определение величины аустенитного зерна
Определение величины зерна может быть выполнено различными методами. В данной работе использованы следующие из них:
1) метод визуального сравнения видимых под микроскопом зерен с эталонной шкалой;
2) метод случайных секущих;
3) метод измерения длин хорд.
Метод определения величины зерна сравнением с эталонными шкалами. Величину зерна в работе определяли методом сравнения под микроскопом при увеличении 400 путем просмотра площади шлифа и сравнения видимых зерен с эталонной шкалой на увеличение 400 [14].
После просмотра десяти полей зрения шлифа, был установлен номер зерна, по которому можно дать количественные характеристики структуры, в частности, расчетный диаметр зерна.
Метод случайных секущих. Метод состоит в подсчете пересечении границ зерен случайной секущей. Такой секущей служит средняя линия окуляр – микрометра. Данным методом определяется средний условный диаметр – в случае равноосных зерен или количества зерен в 1 мм3 – в случае неравноосных зерен.
Для определения среднего размера зерен исследуемый образец был установлен на микроскоп и подсчитано количество зерен (число пересечений), укладывающихся на длине линейки окуляра. Увеличение микроскопа подобрано таким образом, чтобы на длине линейки окуляра укладывалось не менее 10 зерен.
Таких подсчеты были сделаны в пяти полях зрения для каждого образца.
Средний условный диаметр зерна (dср)
dср = (L/n) Ч Z, мм (2)
где L – суммарная длина всех отрезков в делениях окуляр-микрометра;
n – общее число зерен, пересеченных отрезками, длиной L;
Z – цена деления окуляр-микрометра для увеличения, при котором проводили подсчет пересечений зерен.
Для определения цены деления окуляр-микрометра вместо шлифа на столик микроскопа в работе устанавливали объект-микрометр, представляющий собой пластину, в центре которой имеется линейка с известной ценой деления (0,01 мм). После совмещения начальных делений обеих шкал объект-микрометра и окуляр-микрометра было подсчитано количество совпадающих делений. Цена деления окуляр-микрометра
Z = (с/а) Ч 0,01, мм (3)
где а – количество совпадающих делений окуляр-микрометра;
с – количество совпадающих делений объект-микрометра [8].
Метод измерения длин хорд. Метод основан на замере линейных размеров отрезков – хорд, отсекаемых в зернах прямыми линиями (линейкой окуляр-микрометра). Общее количество измерений зависит от однородности величины зерна, требуемой точности и достоверности результатов [14].
Замеры хорд были проведены по нескольким линиям в произвольном направлении на шлифе. Подсчитывалось количество длин хорд каждого размера по всем линиям.
Относительная длина зерен в процентах с определенной длиной хорды, соответствующей номеру группы
[li Ч ni/(li Ч ni)] Ч 100, % (4)
где li – длина хорды в i-ой группе;
ni – количество зерен с длиной хорды l;
(li Ч ni) – общая длина хорд всех групп.
По результатам измерений хорд построены гистограммы распределения хорд. Для того чтобы гистограмма правильно отражала закон распределения, весь массив хорд разбит на группы (интервалы), число которых не менее 8.[8]
Для статистической обработки экспериментальных данных и для нахождения точности фиксировалось общее количество зерен, подвергшихся измерениям. Количество произведенных замеров не менее 150 для каждого образца.
2.2.6 Методика нанесения покрытий
На образцы № 91, 30, 89 были нанесены покрытия из нитрида и оксинитрида титана. Покрытия наносились на установке для ионно-плазменной имплантации с титановым катодом (рис. 11). Перед нанесением покрытий образцы предварительно были отполированы и обезжирены в ультразвуковой ванне (Branson 3210).
Перед проведением работы в установке создавался вакуум 1Ч10-3 Па с помощью форвакуумного, а затем турбомолекулярного насоса.
Образец помещали в вакуумную камеру и обрабатывали в плазме аргона в течении десяти минут для очистки поверхности от загрязнений (давление аргона 0,5 Па).
Для нанесения покрытия в установку осуществлялся напуск азота и кислорода в различном соотношении и подавалось напряжение на титановый катод. Полученная в результате распыления катода плазма оседала на поверхности образца, создавая покрытие. Давление аргона и азота в камере составляло 6Ч10-2 Па; давление кислорода равнялось 6Ч10-2 Па и 2Ч10-2 Па для образцов 30 и 91 соответственно.
На образец также подавали отрицательное напряжение (2,5 В), необходимое для лучшего сцепления наносимого покрытия с поверхностью образца.
Напыление покрытия продолжалось в течение пяти минут. После завершения работы в установку напускали воздух из атмосферы и вынимали образец.
2.2.7 Определение износостойкости
Измерения износостойкости были выполнены с использованием трибометра МАТ GmbH. Применялся метод трения «шарика по диску». Шарик, диаметром 3 мм, был выполнен из твердого сплава ВК6. Перед испытаниями шарик и образец очищались в спиртовой ультразвуковой ванне (Branson 3210) в течении 5 минут для удаления поверхностных загрязнений. Далее образец наклеивался на подложку и помещался в трибометр, где его поверхность приходила в соприкосновение с нагруженным шариком (нагрузка на шарик 300 г.). Частота колебаний шарика составляла 3 Гц. Через заданное число циклов прибор автоматически отключался. В работе применялись два режима: 5 000 и 40 000 циклов.
Глубина и сечение следа трения измерялись на профилометре Dektak 8 000. Количество проведенных измерений сечения не менее пяти для каждого следа трения. По полученным данным рассчитывался вынесенный объем материала, по которому можно сравнительно оценить износостойкость. [15]
Также с помощью оптического микроскопа оценивался износ шарика, что позволило проверить достоверность полученных результатов. [15]
2.2.8 Электронная микроскопия
Для изучения карбидной фазы в данной работе применялась просвечивающая электронная микроскопия – метод анализа внутренней структуры и фазового состояния материалов. Анализ проводился с помощью электронного микроскопа ЭМ–200 при увеличениях 3 300 и 8 400.
Методика исследования заключается в получении тонких слепков (реплик), снятых с протравленной поверхности образца и отображающих его рельеф, и последующем просвечивании коротковолновыми электронными волнами для получения визуального изображения. [10]
Для возможности непосредственного наблюдения карбидов применялась углеродная реплика, которая была получена на вакуумной напылительной установке ВУП–4. Для отделения реплики использовалось электролитическое травление в десятипроцентном спиртовом растворе азотной кислоты при напряжении на катоде два вольта. Материал шлифа являлся анодом, катод был сделан из нержавеющей стали. Время отделения реплики порядка шести минут.
Определение размеров карбидов производилось непосредственно под электронным микроскопом при увеличении 8 400 путем сравнения с эталонной шкалой и последующим учетом увеличения микроскопа. Число измерений не менее 150. Весь размерный массив измерений был разбит на восемь групп, которые отражены в гистограммах распределения размеров карбидов.
2.2.9 Определение количественного соотношения структурных составляющих в сплаве
Объемные соотношения структурных составляющих определяют по их площади на плоскости шлифа. В основе метода лежит математический принцип Кавальери, согласно которому доля фазы (α) в объеме (V) сплава, на площади (F) шлифа и на секущей линии (L), равны друг другу
V = F = L = n/n. (5)
Широкое применение нашел линейный метод определения количественного соотношения структурных составляющих (метод Розиваля). По этому методу площади фаз вычисляют по длинам отрезков линейки, попавших на данную фазу [11].
В данной работе метод Розиваля был реализован на фотографиях, сделанных с электронного микроскопа.
Было определено число делений шкалы, попавших на карбидную фазу (а) в 10 полях зрения и вычислено объемное содержание карбидов по формуле
Vк = (aср/L) Ч 100%, (6)
где aср – средняя сумма отрезков шкалы в делениях линейки, попавших на карбиды;
L – длина всей шкалы (в делениях линейки), L = 100 мм.
2.2.10 Оценка ошибки измеряемых величин
Постановка исследования и способ отбора данных по выбранной методике должны обеспечивать надежность результатов и их точность, достаточную для решения конкретной задачи. Точность эксперимента определяется методами математической статистики с использованием нижеприведенных характеристик.
1. Математическое ожидание случайной величины Х (выборочное среднее)
 ,
(7)
где Xi – i-ое значение измерения;
n – число измерений.
2. Среднее квадратичное отклонение Sх
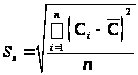 ,
(8)
где ν – число степеней свободы, ν = n-1.
3. Дисперсия случайной величины Х
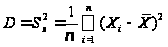 .
(9)
4. Стандартное отклонение среднего результата
 .
(10)
5. Величина доверительного интервала ∆Х при заданной доверительной вероятности (Р = 0,95)
∆Х = t(ν,
Р) Ч
 ,
(11)
где t(ν, Р) – коэффициент Стьюдента, зависящий от числа произведенных измерений.
6. Относительная ошибка результата серии измерений
ε =
 .
(12)
Окончательный результат записывается в виде
Х =
 ± ∆Х. (13)
Статистической обработке подвергали следующие измеренные величины:
1) значения твердости;
2) величины аустенитного зерна, измеренные методом хорд;
3) значения размеров карбидов, выпавших в реплику.
3. Экспериментальная часть
3.1 Влияние температуры закалки на структуру и твердость стали 4Х5МФ1С
Фотографии микроструктуры исследуемых образцов были получены с помощью микроскопа «EPIQUANT» после подготовки поверхности по вышеприведенной методике (см. п. 2.2.1). Травление осуществлялось электролитически при напряжении на катоде 2 В. В качестве травителя применялся спиртовой раствор треххлористого железа и лимонной кислоты.
Структура изучаемой стали представляет собой мартенсит, аустенит остаточный и карбиды (рис.12). Основная структура – мартенсит – плохо выявляется. Структуру необходимо просматривать при больших увеличениях, так как после закалки без перегрева зерна аустенита и кристаллы мартенсита очень малы.
С увеличением температуры нагрева под закалку, в конечном итоге, получаем более крупные мартенситные иглы, что можно наблюдать на фотографиях. Последнее обусловлено ростом действительного зерна аустенита при повышении температуры из-за стремления системы к минимуму свободной энергии. В свою очередь размер действительного зерна аустенита оказывает существенное влияние на дисперсность мартенсита и механические свойства стали в