Исследования свойств штамповой стали после термической обработки
По результатам экспериментов был построен график, характеризующий вынесенный объем материала в зависимости от температуры отпуска (рис. 38). Минимум на приведенной кривой соответствует образцу с максимальной износостойкостью.
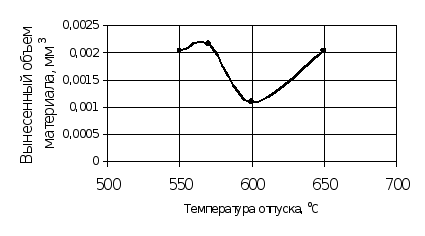
Рис. 38. Сравнительная износостойкость образцов из стали 4Х5МФ1С в зависимости от температуры отпуска
Для сопоставления изменения твердости и износостойкости образцов, отпущенных на различные температуры на приборе Роквелла была измерена их твердость (рис. 39).
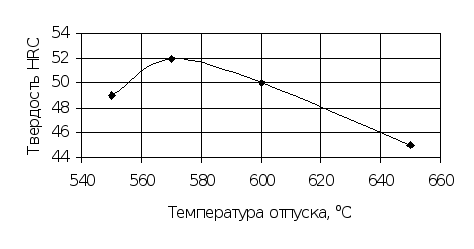
Рис. 39. Зависимость твердости стали 4Х5МФ1С от температуры отпуска
Максимальное упрочнение в исследуемой стали достигается после отпуска на 570оС. С дальнейшим повышением температуры до 600оС износостойкость возрастает, а твердость уменьшается, что связано с различной природой выделяющихся карбидов. При 500–550оС выделяется промежуточный карбид типа Ме2С; выше 550–600оС – карбиды Ме23С и Ме6С. Отпуск выше 600–625оС усиливает коагуляцию карбидов.
Также построена зависимость износа шарика в ходе эксперимента для каждого образца (рис. 40). Видно, что максимальный износ шарика был получен на образце с максимальной износостойкостью.
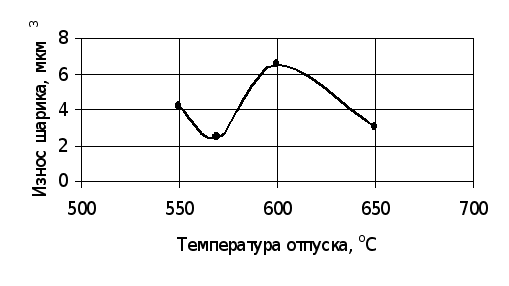
Рис. 40. Износ шарика в ходе экспериментов с образцами, отпущенными на разные температуры
Из полученных данных следует, что наибольшей износостойкостью обладает сталь, отпущенная с температуры 600оС. Данное явление связано с тем, что при этой температуре отпуска проходило дисперсионное твердение, приводящее не только к увеличению твердости, но и росту износостойкости.
Таблица 34. Сравнительная износостойкость образцов до и после напыления покрытий
| Номер образца | 91 | 30 | 89 | ||||
| Состояние поверхности | До напыления | Покрытие Ti + N + O (N:O = 3:1) | До напыления | Покрытие Ti + N + O (N:O = 1:1) | До напыления | Покрытие Ti + N | |
| Количество циклов трения | 5 000 | 5 000 | 5 000 | 5 000 | 10 000 | 10 000 | |
| Сечение профиля износа S, мкм2 | 1 | 42,7 | 625,6 | 32,9 | 1 342,1 | 66,5 | 22,0 |
| 2 | 32,0 | 701,7 | 30,3 | 1 341,0 | 75 | 30,8 | |
| 3 | 27,8 | 547,4 | 31,0 | 1 154,8 | 72,3 | 21,6 | |
| 4 | 31,8 | 602,9 | 38,6 | 1 452,3 | 69,2 | 20,3 | |
| 5 | 28,5 | 693,5 | 35,4 | 1 350,5 | 71,2 | 25,7 | |
| среднее | 32,56 | 634,22 | 33,64 | 1 328,14 | 70,84 | 24,08 | |
| Длина следа L, мкм | 1 991 | 1 996 | 1 998 | 2 002 | 2 005 | 1 985 | |
| Объем вынесенного материала V, мкм3 | 64 826 | 1 265 903 | 67 212 | 2 658 936 | 142 034 | 47 798 | |
Сравнительная оценка износа исходного металла и металла с покрытием приведена на рис. 41.
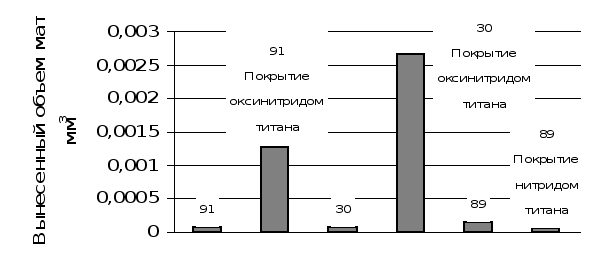
Рис. 41. Гистограмма, представляющая сравнительную износостойкость стали с различными покрытиями
Наибольшее сопротивление износу дает покрытие нитридом титана. Износостойкость при этом увеличивается в три раза. Наоборот, износ покрытий из оксинитрида титана идет активнее, чем на исходном образце. Причем износостойкость тем меньше, чем больше процент кислорода, введенный в покрытие. Для образца с маркировочным номером 91 износостойкость после нанесения покрытия уменьшается в 20 раз, а для образца 30 – в 40 раз.
Таким образом, в перспективе возможно увеличение износостойкости материала за счет нанесения покрытий из нитрида титана.
Обсуждение результатов исследования
Известно, что прочность и вязкость снижаются в результате излишне высокого нагрева под закалку. Это ухудшение свойств – следствие роста зерна с повышением температуры, что является следствием стремления системы к уменьшению свободной энергии. При небольшом перегреве присутствующие в стали карбиды препятствуют росту зерна и заметному ухудшению свойств. Однако при высоких температурах закалки карбидная фаза растворяется в аустените, что снимает препятствия для роста зерна. Чувствительность к перегреву выявляется по величине зерна аустенита, получаемого после нагрева до разных температур. [1]
В штамповой стали 4Х5МФ1С величина зерна определяет прежде всего пластические свойства, ухудшение которых недопустимо для инструмента, так как ведет к образованию трещин и разрушению при эксплуатации. Таким образом, определение размера зерна после того или иного режима термообработки является практически важной задачей.
В настоящей работе была изучена зависимость размера аустенитного зерна от температуры нагрева под закалку. Так как с увеличением температуры аустенитное зерно растет (снижается вязкость стали), то согласно ГОСТ 5950–2000 для стали 4Х5МФ1С размер аустенитного зерна не должен превышать 8 балла. Исследования показали, что при температуре закалки 1 100°C обеспечивается достаточно мелкое зерно, соответствующее 8 баллу, что допустимо. Однако более предпочтительной для закалки является температура 1 070оС, так как в этом случае исключается возможность перегрева стали (балл аустенитного зерна 9).
Величина действительного зерна аустенита в конечном итоге определяет дисперсность мартенсита. В данной работе была изучена микроструктура стали после закалки на различные температуры (рис. 12). Выяснено, что штамповая сталь 4Х5МФ1С после закалки имеет структуру, состоящую из мартенсита, аустенита остаточного и карбидов, причем количество карбидной фазы уменьшается с ростом температуры закалки (рис. 15). Форма и размер включений также меняются. Если при закалке на 950оС в структуре наряду с вытянутыми включениями цементитного типа присутствуют карбиды округлой формы (специальные), то при более высоком нагреве цементитный карбид, не обладающий достаточной теплостойкостью, а также мелкие карбиды других типов, полностью растворяются в аустените. В результате этого средний размер включения растет вплоть до 1 070оС, когда начинают растворяться более крупные карбиды. Количество аустенита остаточного в комплекснолегированных сталях после закалки колеблется в пределах 15–30%. Кристаллы мартенсита в исследуемой стали имеют вытянутое (реечное) строение; дисперсность структуры падает при увеличении температуры нагрева под закалку [4].
Твердость является важнейшим свойством инструментальной стали. Инструменты с недостаточной твердостью не могут резать; под действием возникающих напряжений они быстро теряют форму и размеры. С увеличением твердости в большинстве случаев возрастает и износостойкость. [1]
Так как, инструментальная сталь должна обладать высокой прочностью, твердостью, износостойкостью, то в работе была изучена зависимость твердости стали 4Х5МФ1С от температуры закалки. Было выяснено, что при повышении температуры закалки с 950 до 1 100оС объемная доля карбидов уменьшается от 17,3 до 3,3% за счет их растворения в аустените (табл. 13), который насыщается легирующими элементами, что способствует увеличению твердости вплоть до 54 HRC (рис. 13). Однако твердость мартенсита определяет общую твердость стали главным образом в закаленном состоянии. В процессе высокого отпуска происходит распад мартенсита, и твердость стали зависит от выделяющихся карбидов.
В ремонтных цехах и на малых предприятиях чаще всего нагрев под закалку проводится в окислительной среде, поэтому важно знать глубину обезуглероженного слоя, который необходимо удалять. В работе были использованы методы оценки обезуглероживания по изменению твердости и микротвердости в сечении образца. Результаты исследования показали, что глубина обезуглероженного слоя при температуре нагрева под закалку 1 070°C достигает 0,16 мм, а при 1 100°C – 0,18 мм, что гораздо меньше припуска, который дается на производстве на обезуглероженный слой.
В результате термической обработки существенно изменяются свойства стали, особенно механические свойства. Закалка при нагреве на высокие температуры проводится для растворения значительной части карбидов и получения высоколегированного мартенсита, в результате чего обеспечивается высокая твердость. Последующий отпуск на температуры 500–600°C вызывает дополнительное упрочнение. При указанных температурах возрастает диффузионная подвижность карбидообразующих элементов, что приводит к изменению химического состава мартенсита, увеличению содержания карбидов и эффекту упрочнения. Причина вторичного твердения – замена растворяющихся сравнительно грубых частиц цементита значительно более дисперсными выделениями специального карбида (V4С3, Мо2С и др.). В молибденовых сталях в последовательности карбидных превращений Fе3С → Ме2С + Ме23С6 → Ме6С максимум вторичного твердения соответствует стадии выделения дисперсных частиц Ме2С и Ме23С6. В работе было выявлено, что дисперсионное твердение стали 4Х5МФ1С происходит при температурах порядка 530–570оС (рис. 14). Одновременно с увеличением твердости возрастает и износостойкость, достигая максимального значения при отпуске на 600оС (рис. 38). Наряду с отмеченными выше процессами при отпуске происходит распад остаточного аустенита. Он протекает при 480–580оС, как правило, изотермически, заканчивается полностью и не оказывает влияния на работоспособность материала [4]. В результате превращения остаточного аустенита немного повышается твердость, но его влияние незаметно на фоне вторичного твердения.
В настоящей работе также было проведено исследование износостойкости покрытий из нитрида и оксинитрида титана, нанесенных на сталь 4Х5МФ1С. Установлено, что покрытие из нитрида титана подвергается износу почти в три раза меньшему, чем поверхность исходной стали при одинаковых условиях эксперимента. Таким образом, открывается возможность увеличения износостойкости материала за счет нанесения покрытий методом ионно-плазменной имплантации (п. 2.2.6).
1. Исследовано влияние температуры закалки и отпуска на изменение твердости стали 4Х5МФ1С. Показано, что сталь данной марки склонна к вторичному твердению при температурах порядка 550оС.
2. Изучено влияние температуры закалки на глубину обезуглероженного слоя и показано, что с увеличением температуры нагрева увеличивается глубина обезуглероживания до 0,2 мм при 1 100оС.
3. Разработана методика выявления аустенитного зерна и определена его величина в зависимости от температуры закалки.
4. Изучено влияние температуры отпуска на износостойкость данной стали. Выявлена оптимальная температура отпуска, соответствующая максимальной износостойкости. Изучена износостойкость покрытий из нитрида и оксинитрида титана, нанесенных на образцы с помощью ионно-плазменной имплантации.
5. Проведено электронное микроскопическое исследование структуры закаленной стали. Показано, что с увеличением температуры закалки с 950 до 1 100оС объемная доля карбидной фазы в структуре уменьшается за счет ее более полного растворения в аустените.
6. Экономика и организация производства
6.1 Технико-экономическое обоснование темы дипломной работы
При изготовлении инструмента из стали 4Х5МФ1С применяют термическую обработку (улучшение), оптимизация которой позволит сократить производственные затраты. При назначении температур закалки руководствуются данными по размеру аустенитного зерна, получаемой твердости и глубине обезуглероженного слоя. Все эти факторы имеют тенденцию к росту при повышении температуры обработки. При этом уменьшение дисперсности структуры отрицательно сказывается на пластических свойствах стали и приводит к браку. С другой стороны при понижении температуры получают меньшие значения твердости, что проявляется при дальнейшей эксплуатации изделия, т.е. сокращается время его службы. Увеличение глубины обезуглероженного слоя ведет к потерям материала. Также необходимо экспериментально установить температуру отпуска, соответствующую максимуму вторичного твердения и наилучшей износостойкости, позволяющей продлить срок службы инструмента.
Таким образом, является весьма важным определение оптимального режима термообработки данной стали.
6.2 Организация проведения работы (сетевой график)
С целью лучшей организации и контроля над ходом выполнения дипломной работы исследовательского характера в начале дипломирования был составлен и рассчитан сетевой график.
Сетевой график представляет собой графическое изображение взаимосвязи событий и работ, имеющих место при проведении исследования. График устанавливает сроки выполнения каждого этапа работы, входящей в план исследования, и резервы времени, позволяющие маневрировать ресурсами и сроками начала работ. Кроме этого сетевой график позволяет рационально организовать рабочее время исполнителей, порядок выполнения работ и контролировать процесс выполнения исследования в установленные сроки. [16]
6.2.1 Составление перечня работ и построение сетевого графика
Сетевой график включает в себя три комплекса работ:
комплекс подготовительных работ: изучение технической литературы по теме, обоснование актуальности темы, разработка мер защиты от потенциальных опасностей и вредностей, заказ и получение материалов и т.д.;
комплекс экспериментальных работ: проведение экспериментов, выполнение расчетов, обсуждение результатов и т.д.;
комплекс заключительных работ: обобщение полученных результатов, формулировка выводов, написание пояснительной записки, построение необходимых графиков, предварительная защита и т.д.
Общая продолжительность выполнения дипломной работы рассчитывалась с момента окончания преддипломной практики (3 марта 2007 г.) и до 1 июня 2007 г., с учетом 40-часовой рабочей недели и двух выходных. Таким образом, общая продолжительность выполнения работы составила 62 дня (496 часов).
Перечень работ, выполняемых в дипломной работе, представлен в таблице 34. Сетевой график выполнения дипломной работы изображен на рис. 38.
Таблица 35. Перечень работ, выполняемых в дипломной работе
| Шифр работ | Наименование работ | Формулировка событий |
| 1–2 | Получение задания | Задание получено |
| 2–3 | Подготовка литературного обзора | Литературный обзор подготовлен |
| 3–4 | Составление технико-экономического обоснования | Технико-экономическое обоснование составлено |
| 4–5 | Формулировка цели исследования | Цель исследования сформулирована |
| 5–6 | Изучение действующего оборудования | Действующее оборудование изучено |
| 5–7 | Изучение безопасных приемов работы | Безопасные приемы работы изучены |
| 6–7 | Разработка мер защиты по технике безопасности | Меры защиты по технике безопасности разработаны |
| 7–8 | Составление методики экспериментов | Составлена методика экспериментов |
| 8–9 | Подготовка образцов | Образцы готовы |
| 9–10 | Получение экспериментальных данных | Экспериментальные данные получены |
| 10–11 | Оформление раздела по ОБЖ | Раздел по ОБЖ оформлен |
| 11–15 | Расчет технико-экономической эффективност | Технико-экономическая эффективность рассчитана |
| 10–12 | Проведение расчетов и их обработка | Расчеты проведены и обработаны |
| 12–13 | Обобщение результатов экспериментов | Результаты экспериментов обобщены |
| 13–14 | Обсуждение полученных данных | Полученные данные обсуждены |
| 14–15 | Выводы по работе | Выводы сделаны |
| 15–16 | Оформление пояснительной записки | Пояснительная записка оформлена |
| 16–17 | Оформление плакатов | Плакаты оформлены |
| 17–18 | Подготовка дипломной работы к защите | Дипломная работа к защите подготовлена |
| 18–19 | Защита дипломной работы | Дипломная работа защищена |
6.2.2 Расчет основных параметров сетевого графика
Основными
параметрами
сетевого графика
являются: ожидаемое
время выполнения
работ, ранние
и поздние сроки
начала и окончания
работ, резервы
работ и др. Так
как исследовательская
работа не имеет
заранее установленных
нормативов
ее выполнения,
время выполнения
отдельных работ
определяется
приближенно
с участием
руководителя
работы и консультантов
по различным
разделам на
основе ряда
оценок времени.
Минимальное
время, требуемое
для выполнения
работ при самых
благоприятных
условиях их
протекания
( оптимистическая
оценка); максимальное
время, необходимое
при самых
неблагоприятных
условиях
(
 пессимистическое
время), и наиболее
вероятное
время, необходимое
для выполнения
работы в большинстве
случаев (
 ).
Ожидаемое время
выполнения
работы, которое
используется
при последующих
расчетах сетевого
графика, определяется
по формулам
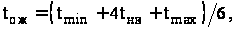 (14)
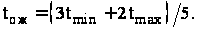 (15)
Рассчитанные по данным формулам ожидаемые сроки выполнения работ представлены на рис. 38 и в таблице 35.
Порядок расчета остальных параметров:
1) устанавливается критический путь и его длительность (имеет максимальную продолжительность и определяет общую длительность выполнения всего комплекса работ);
2) определяются ранние сроки начала и окончания работ, начиная с исходного события;
3) определяются поздние сроки начала и окончания работ, начиная с завершающегося события;
4) определяются резервы совершения работ.
Сетевой график
выполнения
дипломной
работы имеет
критический
путь
 .
Длительность критического пути составляет 62 дня.
Таблица 36. Параметры сетевого графика в индексах работ
| Шифр работ | tmin | tmax | tнв | tож | tрн | tро | tпн | tпо | R |
| 1–2 | 1 | 1 | 1 | 1 | 0 | 1 | 0 | 1 | 0 |
| 2–3 | 3 | 3 | 3 | 3 | 1 | 4 | 1 | 4 | 0 |
| 3–4 | 1 | 1 | 1 | 1 | 4 | 5 | 4 | 5 | 0 |
| 4–5 | 1 | 1 | 1 | 1 | 5 | 6 | 5 | 6 | 0 |
| 5–6 | 1 | 1 | 1 | 1 | 6 | 7 | 6 | 7 | 0 |
| 5–7 | 2 | 2 | 2 | 2 | 6 | 8 | 6 | 8 | 0 |
| 6–7 | 1 | 1 | 1 | 1 | 7 | 8 | 7 | 8 | 0 |
| 7–8 | 4 | 4 | 4 | 4 | 8 | 12 | 8 | 12 | 0 |
| 8–9 | 5 | 5 | 5 | 5 | 12 | 17 | 12 | 17 | 0 |
| 9–10 | 25 | 25 | 25 | 25 | 17 | 42 | 17 | 42 | 0 |
| 10–11 | 2 | 2 | 2 | 2 | 42 | 44 | 42 | 44 | 0 |
| 11–15 | 12 | 12 | 12 | 12 | 44 | 56 | 44 | 56 | 0 |
| 10–12 | 5 | 5 | 5 | 5 | 42 | 47 | 42 | 47 | 0 |
| 12–13 | 2 | 2 | 2 | 2 | 47 | 49 | 47 | 49 | 0 |
| 13–14 | 5 | 5 | 5 | 5 | 49 | 54 | 49 | 54 | 0 |
| 14–15 | 2 | 2 | 2 | 2 | 54 | 56 | 54 | 56 | 0 |
| 15–16 | 1 | 1 | 1 | 1 | 56 | 57 | 56 | 57 | 0 |
| 16–17 | 1 | 1 | 1 | 1 | 57 | 58 | 57 | 58 | 0 |
| 17–18 | 3 | 3 | 3 | 3 | 58 | 61 | 58 | 61 | 0 |
| 18–19 | 1 | 1 | 1 | 1 | 61 | 62 | 61 | 62 | 0 |
6.2.3 Оптимизация сетевого графика
Оптимизация
сетевого графики
заключается
в перераспределении
времени с
ненапряженных
путей на критический
путь. Перед
оптимизацией
определяется
оптимальная
продолжительность
выполнения
всего комплекса
работ. Для этого
складывают
продолжительность
всех путей
графика и полученную
сумму делят
на количество
путей. В результате
получается
теоретически
самый короткий
срок выполнения
всех работ ( ).
Оптимизируя
график, стараются
по возможности
приблизиться
к этой цифре.
Для сетевого
графика на рис.
1 теоретически
самый короткий
срок выполнения
всех работ
будет равен
Tопт = 78/4 ≈ 35 дней, (16)
где 78 – продолжительность всех путей графика, дни;
4 – количество возможных путей.
Полученное число «35» означает, что, теоретически, если перенести несколько работ с нагруженного критического пути на менее нагруженные, то есть вероятность выполнения дипломной работы не за 62, а за 35 дней. На практике это применить, в данной работе не представляется возможным по некоторым причинам.
Все работы, находящиеся на критическом пути, непосредственно зависят друг от друга, т. е. нельзя начать выполнение одной, не завершив другую; также невозможно выполнять несколько работ параллельно друг с другом.
Нет возможности сократить некоторые этапы проведения работ. Сроки выполнения некоторых работ установлены документально, т.е. перенести их на более ранний срок не представляется возможным. Другие работы (подготовка образцов к исследованиям, проведение и обработка экспериментов) требуют длительного времени для их выполнения и зависят от многих неконтролируемых факторов.
6.3 Расчет затрат на выполнение исследования
6.3.1 Затраты на заработную плату
Под исполнителями исследования подразумеваются: непосредственный исполнитель – студент, руководитель работы, консультанты и лаборанты, помогающие в работе. Заработная плата студента устанавливается в размере стипендии. Заработная плата руководителя дипломной работы и консультантов определяется исходя из общего количества времени на одну дипломную работу и часовой тарифной ставки. Заработная плата лаборанта рассчитывается аналогично. Отчисления на социальные нужды и дополнительные отчисления составляют 26% и 12% соответственно от общей суммы основной и дополнительной заработной платы. [17]
На исследование затрачено 3 месяца. Заработная плата студента составила
ЗП(ст.) = 916 Ч 3 = 2 748 руб. (17)
Заработная плата научного руководителя дипломной работы, консультантов и лаборанта определяется по формуле
 (18)
где F – заработная плата за 1 час, руб.;
t – фактически отработанное время.
Таким образом, заработная плата руководителя дипломной работы равна
ЗП(рук.) = 55 Ч 21 = 1 155 руб.
Заработная плата консультанта по экономике равна
ЗП(к. эк.) = 55 Ч 4 = 220 руб.
Заработная плата консультанта по ОБЖ равна
ЗП(к. ОБЖ) = 55 Ч 3 = 165 руб.
Заработная плата лаборанта равна
ЗП(лаб.) = 12 Ч 10 = 120 руб.
Сводные данные по затратам на заработную плату приведены в таблице 36.
Таблица 37. Сводные данные по заработной плате
|
№ п/п |
Исполнитель, должность | Время, затраченное на работу, ч. | Часовая тарифная ставка, руб. | Сумма затрат на зарплату, руб. | Дополни-тельная зарплата, руб. | Отчисле-ния на социальные нужды, руб. |
| 1 | Студент | 3 месяца | – | 2 748 | – | 714,48 |
| 2 | Научный руководитель | 21 | 55 | 1 155 | 138,6 | 336,3 |
| 3 | Консультант по экономике | 4 | 55 | 220 | 26,4 | 64,1 |
| 4 | Консультант по ОБЖ | 3 | 55 | 165 | 19,8 | 48,0 |
| 5 | Лаборант | 10 | 12 | 120 | 14,4 | 34,9 |
| Итого: | 4 408 | 199,2 | 1 197,78 | |||
| Всего: | 5 804,98 | |||||
6.3.2 Затраты на сырье, материалы и реактивы
Затраты на сырьё, материалы и реактивы для исследования определяются по формуле
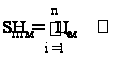 (19)
где
 – количество
материалов
в натуральном
выражении;
 –
цена материала,
руб.
Результаты расчёта затрат на сырьё, материалы и реактивы приведены в таблице 37.
Таблица 38. Расчет затрат на сырье, материалы реактивы
|
№ п/п |
Наименование материальных ресурсов | Цена, руб./ед. |
Количество используемых ресурсов, ед. |
Затраты, руб. |
| 1 | 2 | 3 | 4 | 5 |
| 1 | Сталь 4Х5МФ1С | 65 | 0,8 | 52,00 |
| 2 | Шлифовальная шкурка, пачка | 20 | 1 | 20,00 |
| 3 | Фильтровальная бумага, пачка | 150 | 1 | 150,00 |
| 4 | Азотная кислота, л | 170 | 0,05 | 8,50 |
| 5 | Этиловый спирт, л | 35 | 0, 05 | 1,75 |
| 6 | Дистиллированная вода, л | 5,2 | 10 | 52,00 |
| 7 | Пикриновая кислота, л | 250 | 0,01 | 2,50 |
| 1 | 2 | 3 | 4 | 5 |
| 8 | Алкил-сульфат натрия, кг | 20 | 0,01 | 0,20 |
| 9 | Треххлористое железо, л | 120 | 0,01 | 1,20 |
| 10 | Лимонная кислота, кг | 120 | 0,005 | 0,6 |
|
Итого: — |
228,75 | |||
6.3.3 Затраты на электроэнергию
Затраты на электроэнергию определяются по формуле
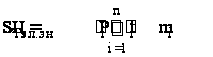 , (20)
где,
 – тариф на 1кВт
ч, руб.;
 – мощность
i–гo
вида прибора
или оборудования,
кВт;
 – время
использования
i–гo
вида прибора
или оборудования,
ч;
 –
количество
оборудования,
шт.
Величина
средней потребляемой
мощности
определяется
по установленной
мощности (по
паспорту) и
среднему коэффициенту
загрузки по
мощности по
формуле
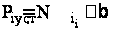 , (21)
где,
 – величина
средней потребляемой
мощности, кВт;
 – установленная
мощность, кВт;
 – средний
коэффициент
загрузки по
мощности.
Цена электроэнергии 1 кВт∙ч = 1,36 руб.
Расчёт затрат на электроэнергию приведён в таблице 38.
Таблица 19. Расчет энергетических затрат
| № п/п | Наименование прибора или оборудования | Мощность электроприбора, кВт | Коэффициент использования мощности | Время использования, ч | Количество электроэнергии, кВт∙ч | Цена 1кВт∙ч, руб. | Сумма затрат на электроэнергию, руб. |
| 1 | Полировальный станок | 0,27 | 0,95 | 25 | 6,41 | 1,36 | 8,72 |
| 2 | Вытяжной шкаф | 0,20 | 10 | 1,90 | 2,58 | ||
| 3 | Микротвердомер ПМТ-3 | 0,02 | 40 | 0,76 | 1,03 | ||
| 4 | Микроскоп «EPIQUANT» | 0,35 | 5 | 1,66 | 2,26 | ||
| 5 | Микроскоп металлографи-ческий МИМ-2 | 0,35 | 15 | 4,99 | 6,78 | ||
| 6 | Электронный микроскоп ЭМ-200 | 0,48 | 10 | 4,56 | 6,20 | ||
| Итого: | 27,57 | ||||||
6.3.4 Затраты на воду для технических нужд
Расход воды для проведения исследования и технологических целей определён по ходу проведения работы и составил 0,035 м3. Затраты на неё определяются исходя из величины расхода за период исследования и цены за 1 м3 по формуле
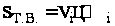 , (22)
где
 – расход воды,
м3;
 – цена 1 м3
технической
воды, руб.
Исследования проводились на территории г. Липецка. Тариф на 1 м3 технической воды – 4,39 руб. Таким образом, затраты на воду составили
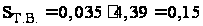 руб.
6.3.5 Затраты на амортизацию оборудования
Амортизационные отчисления рассчитываются от стоимости приборов и оборудования. Данные затраты определяются по формуле
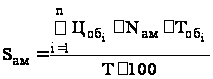 (23)
где
 – балансовая
стоимость
прибора или
оборудования,
руб.;
 – норма амортизации,
%;
 – время
использования
оборудования
в период исследования,
ч;
 – возможное
число часов
использования
оборудования
в течении года
(при односменном
режиме работы
2 100 часов).
Расчёт затрат на амортизационные отчисления приведён в таблице 39.
Таблица 40. Затраты на амортизацию
| № п/п | Наименование прибора или оборудования | Стоимость оборудования, руб. | Время исполь-зования, ч. | Норма аморти-зации, % | Сумма амортиза-ционных отчислений, руб. |
| 1 | Полировальный станок | 500 | 25 | 8 | 0,5 |
| 2 | Вытяжной шкаф | 32 714 | 10 | 8 | 12,5 |
| 3 | Микротвердомер ПМТ-3 | 99 300 | 40 | 8 | 151,3 |
| 4 | Микроскоп «EPIQUANT» | 30 479 | 5 | 20 | 14,5 |
| 5 | Микроскоп металлографи-ческий МИМ-2 | 37 115 | 15 | 10 | 26,5 |
| 6 | Электронный микроскоп ЭМ-200 | 1 500 000 | 10 | 20 | 1 428,6 |
| Итого: | 1 633,9 | ||||
6.3.6 Прочие расходы
Прочие расходы включают в себя затраты на содержание администраций, зданий, охрану труда, технику безопасности, содержание библиотеки, общежития, освещение и т. д.
Величина прочих расходов вычисляется в процентах от затрат на заработную плату. Для ЛГТУ процент прочих затрат составляет 30%.
Таким образом, величина прочих расходов равна
5 804,93 Ч 0,3 = 1 741,48 руб.
Таблица 41. Сводная смета затрат
|
№ п/п |
Наименование затрат | Сумма, руб. | Процент к итогу |
| 1 | Зарплата с отчислениями во внебюджетные фонды | 5 804,98 | 61,52 |
| 2 | Затраты на сырьё и материалы | 228,75 | 2,42 |
| 3 | Затраты на электроэнергию | 27,57 | 0,29 |
| 4 | Затраты на воду | 0,15 | 0,002 |
| 5 | Амортизационные отчисления | 1 633,90 | 17,30 |
| 6 | Прочие расходы | 1 741,48 | 18,46 |
| Итого: | 9 436,83 | 100,00 | |
6.4 Оценка экономической эффективности результатов исследования
Сталь 4Х5МФ1С используется для изготовления ножей для агрегатов резки на ОАО «НЛМК». Проведенные исследования показали возможность экономии материала, идущего на изготовление инструмента, за счет уменьшения припуска на обезуглероживание.
При производстве одной единицы продукции дается припуск на обезуглероженный слой 0,7 мм. В данной работе было показано, что обезуглероживание при температурах закалки до 1 100оС не превышает 0,18 мм, т.е. объемную долю снимаемого материала можно уменьшить.
Ножи имеют следующие размеры:
наружный диаметр D = 0,305 м;
внутренний диаметр d = 0,165 м;
толщина h = 0,016 м.
Вес снимаемого при шлифовке материала
Н = π Ч ρ Ч к Ч (D2-d2)/2, (24)
где ρ – плотность стали, кг/м3;
к – толщина снятого слоя, м.
Н1 = 3,14 Ч 7800 Ч 0,0007 Ч (0,3052-0,1652)/2 = 0,564 кг;
Н2 = 3,14 Ч 7800 Ч 0,00018 Ч (0,3052-0,1652)/2 = 0,145 кг
Эффект, полученный за счет экономного использования материальных ресурсов рассчитывается по формуле
Эм = (Н1-Н2) Ч Цм, (25)
где Н1,Н2 – нормы расхода материальных ресурсов по старой и новой технологии на единицу выпускаемой продукции;
Цм