Исследования свойств штамповой стали после термической обработки
Общей для всех штамповых сталей тенденцией является большое содержание остаточного аустенита после закалки. Причем с повышением легированности твердого раствора понижаются температуры мартенситного превращения и возрастает количество аустенита. В комплекснолегированных сталях его количество может достигать 15–30% после обработки по оптимальным режимам и 60–80%после закалки с перегревом на 50–70оС. [4]
Концентрация углерода в мартенсите определяется химическим составом сталей и температурно-временными параметрами аустенизации. После обработки по принятым режимам (то есть на зерно не крупнее 8 балла) она составляет до 65–85% от общего содержания углерода в стали. При понижении температуры закалки фиксируемые в мартенсите содержания углерода уменьшаются, при этом его перераспределению в легированной стали сопутствует обеднение твердого раствора и легирующими элементами. Этот процесс наряду с выделением карбидов по границам зерен аустенита сопровождается также снижением пластичности, ударной вязкости и теплостойкости.
Твердость является важнейшим свойством инструментальных сталей. Она характеризует напряженное состояние, близкое к неравномерному всестороннему сжатию, и тем самым определяет сопротивление значительной пластической деформации и контактным напряжениям. С увеличением твердости в большинстве случаев возрастает износостойкость; увеличивается возможность получения более чистой и ровной поверхности как металла, обрабатываемого резанием или давлением, так и самого инструмента при его шлифовании или доводке; уменьшается налипание обрабатываемого металла на поверхность инструмента и т.д. В зависимости от состава стали и термической обработки твердость может изменяться в широких пределах.
В данной работе была измерена твердость закаленных образцов на приборе Роквелла. Количество измерений твердости составляет не менее пяти для каждого образца. Снятые экспериментальные данные были обработаны с использованием методов математической статистики. Экспериментальные данные представлены в таблице 6.
Таблица 6. Зависимость твердости стали 4Х5МФ1С от температуры закалки
| Маркировка образца | Температура закалки, оС | Твердость HRC | Среднее квадратичное отклонение результата Sx | Относительная ошибка ε, % | |||||
| № измерения | Среднее значение | ||||||||
| 1 | 2 | 3 | 4 | 5 | |||||
| 1 | 950 | 46 | 44 | 45 | 46 | 45 | 45 | 0,87 | 2,4 |
| 12 | 1 000 | 49 | 49 | 49 | 48 | 49 | 49 | 0,50 | 1,2 |
| 24 | 1 050 | 51 | 52 | 51 | 50 | 51 | 51 | 0,71 | 1,7 |
| 42 | 1 070 | 50 | 51 | 50 | 51 | 51 | 51 | 0,94 | 2,3 |
| 59 | 1 100 | 53 | 54 | 53 | 55 | 54 | 54 | 0,87 | 2,0 |
Исследования показали, что с увеличением температуры закалки увеличивается твердость (рис. 13), так как аустенит (мартенсит после охлаждения) становится более легированным за счет растворения карбидов при нагреве.
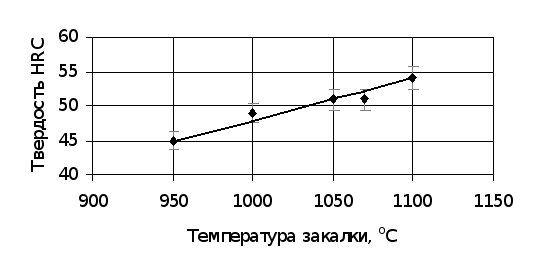
Рис. 13. Зависимость твердости закаленных образцов от температуры закалки
сталь штамповой закалка температура
3.2 Влияние температуры отпуска на твердость стали 4Х5МФ1С
Отпуск является обязательной составляющей термической обработки штамповых сталей и приводит к существенным изменениям в их структуре и свойствах.
В сталях, имеющих после аустенизации определенную легированность твердого раствора, отпуск при 450–550оС приводит к заметному изменению химического состава мартенсита, увеличению содержания карбидов и отчетливо выраженному эффекту упрочнения.
Чтобы определить, как влияет температура отпуска на свойства стали 4Х5МФ1С, была измерена твердость на образцах после закалки на 1070°C и отпуска. Данные измерений приведены в таблице 7.
Изменение твердости стали 4Х5МФ1С в зависимости от температуры отпуска показано на рис. 14.
Таблица 7. Зависимость твердости стали 4Х5МФ1С от температуры отпуска (температура закалки 1 070оС). Время выдержки при отпуске 1час
| Маркировка образца | Твердость после закалки HRC | Температура отпуска, оС | Твердость после отпуска HRC | Среднее квадратичное отклонение результата Sx | Относительная ошибка ε, % | |||||
| № измерения | Среднее значение | |||||||||
| 1 | 2 | 3 | 4 | 5 | ||||||
| 35 | 51 | 230 | 47 | 50 | 48 | 48 | 48 | 48 | 1,12 | 2,9 |
| 34 | 51 | 310 | 50 | 50 | 51 | 50 | 50 | 50 | 0,50 | 1,2 |
| 31 | 51 | 400 | 51 | 52 | 51 | 51 | 51 | 51 | 0,50 | 1,2 |
| 70 | 51 | 530 | 53 | 50 | 53 | 53 | 51 | 53 | 1,58 | 3,7 |
| 92 | 51 | 570 | 52 | 53 | 53 | 52 | 53 | 53 | 0,71 | 2,4 |
| 2 | 51 | 660 | 42 | 43 | 42 | 43 | 43 | 43 | 0,71 | 2,1 |
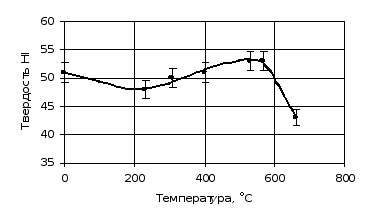
Рис. 14. Зависимость твердости стали 4Х5МФ1С от температуры отпуска
Видно, что отпуск при 200–300оС снижает твердость из-за выделения из мартенсита цементитного карбида. Отпуск при температурах порядка 500–550оС создает вторичную твердость, вследствие дисперсионного твердения. В молибденовых сталях на этой стадии выделяются карбиды Ме23С и Ме6С. При дальнейшем повышении температуры усиливается коагуляция карбидов, что ведет к снижению твердости.
3.3 Влияние режима термической обработки на карбидную фазу
Увеличение количества карбидов, даже при сохранении мелкозернистой структуры, сопровождается снижением прочности, вязкости и других свойств. Это вызвано отличием в свойствах металлической основы и включений, что обуславливает различие в напряжениях и в поведении основы и карбидов при нагружении в процессе эксплуатации. Отрицательное влияние карбидной фазы усиливается, когда она распределяется в структуре неоднородно и присутствует в виде крупных включений или сетки.
Положительная роль карбидов заключается в том, что они препятствуют росту зерна при нагреве до температур закалки и затрудняют пластическое течение металла при повышенных напряжениях, повышая устойчивость рабочей кромки в условиях эксплуатации. Растворение карбидов при нагреве под закалку создает необходимую концентрацию углерода и легирующих элементов в аустените (мартенсите).
В данной работе были оценены размеры включений карбидной фазы и относительный объем, занимаемый карбидами. Анализ проводился с помощью углеродных реплик на электронном микроскопе ЭМ–200. Для отделения реплики использовалось электролитическое травление в десятипроцентном спиртовом растворе азотной кислоты. Время отделения реплики порядка шести минут.
Наблюдается общий характер распределения карбидов. Включения имеют разнообразную форму и размер (см. рис. 15).
Оценка величины карбидных включений проводилась визуально на электронном микроскопе ЭМ–200 (при увеличении 8 400) с использованием эталонной шкалы. Для определения объемного содержания карбидов использовался линейный метод Розиваля, который был реализован на фотографиях реплик. По этому методу площади фаз вычисляются по длинам отрезков линейки, попавших на данную фазу.
3.3.1 Влияние температуры закалки на карбидную фазу
Для оценки величины карбидных включений в реплике просматривали несколько полей зрения на электронном микроскопе ЭМ–200. Размер карбидов определяли по эталонной шкале. Для возможности статистической обработки данных проводилось не менее 150 измерений для каждого образца. Результаты экспериментов приведены в таблицах 8–12.
Таблица 8. Определение величины включений карбидной фазы в стали 4Х5МФ1С после закалки на температуру 950оС
| Размер включения di, мкм | Количество включений данного размера ni | Относительная доля включения данного размера, % |
| До 0,24 | 41 | 21 |
| 0,24–0,48 | 36 | 19 |
| 0,48–0,72 | 31 | 16 |
| 0,72–0,96 | 27 | 14 |
| 0,96–1,20 | 33 | 17 |
| 1,20–1,44 | 23 | 12 |
| 1,44–1,68 | 2 | 0,5 |
| 1,68–1,92 | 1 | 0,5 |
| Всего | 194 | 100 |
| Средний размер включения, мм | ||
| 0,38 | ||
| Среднее квадратичное отклонение результата Sx | ||
| 0,002 3 | ||
| Относительная ошибка ε, % | ||
| 4,1 | ||
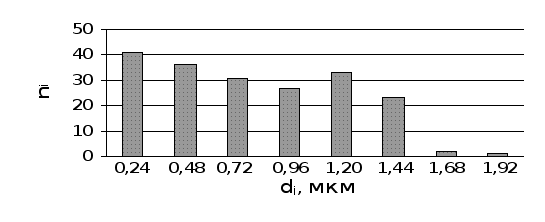
Рис. 16. Гистограмма распределения размеров карбидных включений для образца, закаленного на температуру 950оС
Таблица 9. Определение величины включений карбидной фазы в стали 4Х5МФ1С после закалки на температуру 1 000оС
| Размер включения di, мм | Количество включений данного размера ni | Относительная доля включения данного размера, % |
| До 0,24 | 8 | 5 |
| 0,24–0,48 | 28 | 18 |
| 0,48–0,72 | 41 | 27 |
| 0,72–0,96 | 37 | 24 |
| 0,96–1,20 | 26 | 17 |
| 1,20–1,44 | 8 | 6 |
| 1,44–1,68 | 4 | 3 |
| 1,68–1,92 | 0 | 0 |
| Всего | 152 | 100 |
| Средний размер включения, мм | ||
| 0,43 | ||
| Среднее квадратичное отклонение результата Sx | ||
| 0,002 3 | ||
| Относительная ошибка ε, % | ||
| 1,8 | ||
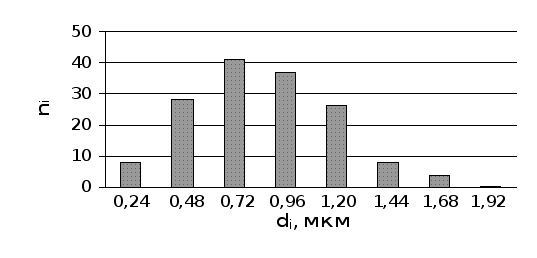
Рис. 17. Гистограмма распределения размеров карбидных включений для образца, закаленного на температуру 1 000оС
Таблица 10. Определение величины включений карбидной фазы в стали 4Х5МФ1С после закалки на температуру 1 050оС
| Размер включения di, мм | Количество включений данного размера ni | Относительная доля включения данного размера, % |
| До 0,24 | 8 | 5 |
| 0,24–0,48 | 12 | 8 |
| 0,48–0,72 | 18 | 12 |
| 0,72–0,96 | 26 | 17 |
| 0,96–1,20 | 35 | 23 |
| 1,20–1,44 | 41 | 27 |
| 1,44–1,68 | 9 | 6 |
| 1,68–1,92 | 2 | 2 |
| Всего | 151 | 100 |
| Средний размер включения, мм | ||
| 0,55 | ||
| Среднее квадратичное отклонение результата Sx | ||
| 0,003 2 | ||
| Относительная ошибка ε, % | ||
| 1,8 | ||
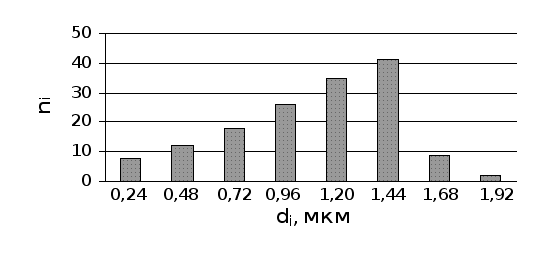
Рис. 18. Гистограмма распределения размеров карбидных включений для образца, закаленного на температуру 1 050оС
Таблица 11. Определение величины включений карбидной фазы в стали 4Х5МФ1С после закалки на температуру 1 070оС
| Размер включения di, мм | Количество включений данного размера ni | Относительная доля включения данного размера, % |
| До 0,24 | 8 | 5 |
| 0,24–0,48 | 45 | 30 |
| 0,48–0,72 | 41 | 27 |
| 0,72–0,96 | 33 | 22 |
| 0,96–1,20 | 13 | 9 |
| 1,20–1,44 | 7 | 5 |
| 1,44–1,68 | 2 | 1 |
| 1,68–1,92 | 1 | 1 |
| Всего | 150 | 100 |
| Средний размер включения, мм | ||
| 0,35 | ||
| Среднее квадратичное отклонение результата Sx | ||
| 0,002 1 | ||
| Относительная ошибка ε, % | ||
| 1,8 | ||
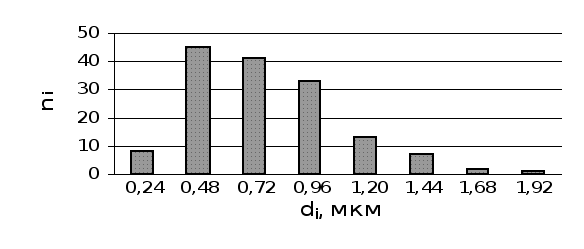
Рис. 19. Гистограмма распределения размеров карбидных включений для образца, закаленного на температуру 1 070оС
Таблица 12. Определение величины включений карбидной фазы в стали 4Х5МФ1С после закалки на температуру 1 100оС
| Размер включения di, мм | Количество включений данного размера ni | Относительная доля включения данного размера, % |
| До 0,24 | 13 | 9 |
| 0,24–0,48 | 47 | 31 |
| 0,48–0,72 | 41 | 27 |
| 0,72–0,96 | 21 | 14 |
| 0,96–1,20 | 24 | 16 |
| 1,20–1,44 | 3 | 2 |
| 1,44–1,68 | 1 | 1 |
| 1,68–1,92 | 0 | 0 |
| Всего | 150 | 100 |
| Средний размер включения, мм | ||
| 0,34 | ||
| Среднее квадратичное отклонение результата Sx | ||
| 0,002 | ||
| Относительная ошибка ε, % | ||
| 1,9 | ||
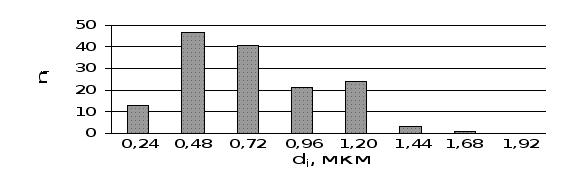
Рис. 20. Гистограмма распределения размеров карбидных включений для образца, закаленного на температуру 1 100оС
Для каждого образца по данным проведенных экспериментов были построены гистограммы, отражающие характер распределения размеров карбидных включений после различных температур закалки (рис. 16–20). При повышении температуры нагрева под закалку с 950 до 1 050оС средний размер включения увеличивается от 0,38 до 0,55 мм. Это явление связано с растворением мелких карбидов в аустените. При дальнейшем повышении температуры начинают растворяться крупные карбиды, таким образом средний размер включения уменьшается до 0,34 мм при закалке на 1 100оС.
Температура закалки также влияет на форму карбидных включений (рис. 14). При нагреве до 950оС в стали присутствует карбид цементитного типа Ме3С, имеющий неправильную вытянутую форму. Данный карбид не обладает теплостойкостью и поэтому растворяется при нагреве до 1 000оС. Включения округлой формы являются специальными карбидами (например, VC). Они обладают большей теплостойкостью и растворяются не полностью и при более высоких температурах нагрева.
3.3.2 Определение объемной доли карбидных включений
С повышением температур закалки доля карбидной фазы, выпадающая в реплику уменьшается (рис.14). Для определения объемной доли карбидных включений использовали метод Розиваля (п. 2.2.9.). Измерения проводили в десяти полях зрения для каждого образца. Полученные результаты представлены в таблице 13.
Таблица 13. Определение объемной доли карбидов методом Розиваля
| Температура закалки, оС | a в поле зрения, мм | aср, мм | Vк, % | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |||
| 950 | 12 | 26 | 26 | 16 | 18 | 11 | 15 | 19 | 17 | 13 | 17,3 | 17,3 |
| 1 000 | 3 | 20 | 11 | 9 | 22 | 4 | 3 | 6 | 14 | 13 | 10,5 | 10,5 |
| 1 050 | 25 | 2 | 0 | 4 | 5 | 5 | 9 | 14 | 0 | 21 | 7,9 | 7,9 |
| 1 070 | 6 | 16 | 0 | 0 | 11 | 4 | 2 | 0 | 9 | 4 | 5,3 | 5,3 |
| 1 100 | 10 | 4 | 0 | 2 | 1 | 0 | 0 | 8 | 5 | 3 | 3,3 | 3,3 |
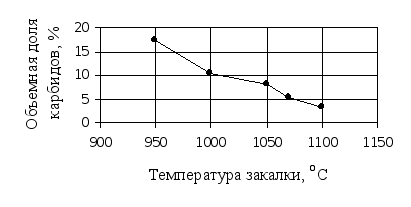
Рис. 21. Зависимость количества карбидной фазы от температуры нагрева под закалку
С повышением температуры закалки от 950 до 1 100оС доля карбидов выпавших в реплику уменьшается от 17,3 до 3,3% (рис. 21), что связано с последовательным растворением включений в аустените. Таким образом, при большем нагреве получаем более легированный мартенсит. Это обеспечивает высокие значения твердости после закалки и возможность дисперсионного твердения при дальнейшем отпуске.
3.3.3 Строение карбидных фаз
В сталях с относительно невысоким содержанием хрома, вольфрама и молибдена карбидная фаза представлена в основном цементитом. Специальные карбиды образуются при достижении определенного соотношения между карбидообразующими элементами и углеродом. О типе карбидов в «монолегированных» составах можно приближенно судить по соответствующим диаграммам равновесия. Более сложным является вопрос прогнозирования возможного типа карбидов в комплекснолегированных сплавах, для которых, как правило, характерно одновременно присутствие частиц с различной кристаллической решеткой (М6С, МС, М23С6 и др.).
Для определения типа карбидов, присутствующих в штамповой стали 4Х5МФ1С была применена электронная микроскопия.
С использованием электронограмм был расшифрован состав некоторых карбидов, выпавших в реплику.
Включения неправильной формы представляют собой карбид типа Ме3С ((Cr,Fe)3C). Хром замещает железо до 18%. Этот карбид не обладает теплостойкостью и растворяется при нагреве в интервале 950–1000оС.
Карбиды округлой формы имеют составы, соответствующие формулам Ме6С и VС.
В сталях, содержащих >0,5% Мо, образуется сложный карбид молибдена Ме6С. Его состав близок формуле Fe3Mo3C, а при недостатке углерода – Fe2Mo2C. В карбиде Ме6С часть атомов молибдена может замещаться атомами хрома и ванадия. Карбиды этих элементов близки по свойствам и растворяются при температурах 950–1250оС.
Ванадий уже при небольшим содержании (0,1%) образует карбид VC (МеС), присутствующий наряду с цементитом. Этот карбид не растворяется в аустените.[1]
3.4 Влияние температуры закалки на глубину обезуглероженного слоя
Значительное обезуглероживание снижает твердость и износостойкость закаленной и отпущенной стали, что недопустимо для инструментальных сталей, так как сильно уменьшает срок эксплуатации инструмента.
Процесс обезуглероживания получает свое развитие при нагреве без применения эффективных защитных сред.
Развитие обезуглероживания зависит (при нагреве в одинаковой среде) от температуры нагрева и его продолжительности, а также состава стали. При относительно короткой выдержке в воздушной среде обезуглероживание уже заметно развивается при 800–850оС и резко усиливается с повышением температуры.
Существует несколько способов оценки глубины обезуглероженного слоя. Для штамповых сталей горячего и холодного деформирования наибольшее распространение получило выявление глубины обезуглероживания травлением закаленных и отпущенных образцов. Контрольным методом обезуглероживания для всех марок является цветное травление четырехпроцентным раствором азотной кислоты в метиловом спирте отожженных образцов.
В данной работе были использованы два метода оценки обезуглероженного слоя: по изменению твердости и микротвердости по сечению образца.
Метод оценки обезуглероживания по изменению твердости по глубине обезуглероженного слоя
Слои металла с помощью шлифовки последовательно снимались с поверхности образцов, после чего измерялась твердость на приборе Роквелла. Полному удалению обезуглероженного слоя соответствовало прекращение изменения чисел твердости по глубине. Снятие слоев металла производилось с помощью шлифования; сечение образца измерялось микрометром. Толщина каждого сошлифованного слоя составляла порядка 0,02 мм. Результаты экспериментов и их статистическая обработка представлены в таблицах 14–18.
Таблица 14. Распределение твердости по глубине образца №1 из стали 4Х5МФ1С после закалки на температуру 950оС
| Расстояние от поверхности, мм | Твердость HRC | Среднее квадратичное отклонение результата Sx | Относительная ошибка ε, % | |||||
| № измерения | Среднее значение | |||||||
| 1 | 2 | 3 | 4 | 5 | ||||
| 0 | 42 | 41 | 42 | 42 | 43 | 42 | 0,70 | 2,1 |
| 0,02 | 40 | 43 | 41 | 44 | 42 | 42 | 1,58 | 4,7 |
| 0,04 | 46 | 42 | 44 | 45 | 43 | 44 | 1,58 | 4,6 |
| 0,06 | 46 | 43 | 43 | 45 | 44 | 44 | 1,32 | 3,7 |
| 0,08 | 43 | 44 | 44 | 45 | 44 | 44 | 0,71 | 2,0 |
| 0,10 | 44 | 46 | 45 | 43 | 45 | 45 | 1,22 | 3,4 |
| 0,12 | 45 | 46 | 45 | 45 | 44 | 45 | 0,71 | 1,9 |
Таблица 15. Распределение твердости по глубине образца №12 из стали 4Х5МФ1С после закалки на температуру 1 000оС
| Расстояние от поверхности, мм | Твердость HRC | Среднее квадратичное отклонение результата Sx | Относительная ошибка ε, % | |||||
| № измерения | Среднее значение | |||||||
| 1 | 2 | 3 | 4 | 5 | ||||
| 0 | 42 | 41 | 43 | 43 | 41 | 42 | 1,00 | 3,0 |
| 0,02 | 42 | 45 | 42 | 42 | 44 | 43 | 0,63 | 4,1 |
| 0,04 | 43 | 44 | 45 | 43 | 44 | 44 | 0,39 | 2,5 |
| 0,06 | 46 | 48 | 47 | 45 | 46 | 46 | 0,55 | 3,3 |
| 0,08 | 46 | 45 | 45 | 46 | 46 | 46 | 0,32 | 1,9 |
| 0,10 | 47 | 47 | 47 | 48 | 48 | 47 | 0,32 | 1,9 |
| 0,12 | 49 | 48 | 49 | 49 | 49 | 49 | 0,22 | 1,2 |
| 0,14 | 49 | 49 | 49 | 48 | 49 | 49 | 0,22 | 1,2 |
Таблица 16. Распределение твердости по глубине образца №24 из стали 4Х5МФ1С после закалки на температуру 1 050оС
| Расстояние от поверхности, мм | Твердость HRC | Среднее квадратичное отклонение результата Sx | Относительная ошибка ε, % | |||||
| № измерения | Среднее значение | |||||||
| 1 | 2 | 3 | 4 | 5 | ||||
| 0 | 43 | 43 | 42 | 43 | 43 | 43 | 0,50 | 1,4 |
| 0,02 | 43 | 45 | 45 | 43 | 44 | 44 | 0,45 | 2,8 |
| 0,04 | 46 | 44 | 46 | 45 | 45 | 45 | 0,39 | 2,4 |
| 0,06 | 45 | 45 | 46 | 46 | 46 | 46 | 0,32 | 1,9 |
| 0,08 | 47 | 48 | 47 | 47 | 47 | 47 | 0,22 | 1,3 |
| 0,10 | 49 | 47 | 48 | 47 | 48 | 48 | 0,39 | 2,3 |
| 0,12 | 48 | 49 | 50 | 49 | 49 | 49 | 0,32 | 1,8 |
| 0,14 | 51 | 51 | 52 | 51 | 51 | 51 | 0,22 | 1,2 |
| 0,16 | 51 | 52 | 51 | 50 | 51 | 51 | 0,32 | 1,7 |
Таблица 17. Распределение твердости по глубине образца №42 из стали 4Х5МФ1С после закалки на температуру 1 070оС
| m | Твердость HRC | Среднее квадратичное отклонение результата Sx | Относительная ошибка ε, % | |||||
| № измерения | Среднее значение | |||||||
| 1 | 2 | 3 | 4 | 5 | ||||
| 0 | 40 | 42 | 42 | 41 | 41 | 41 | 0,87 | 2,6 |
| 0,02 | 42 | 44 | 43 | 43 | 43 | 43 | 0,71 | 2,1 |
| 0,04 | 44 | 44 | 43 | 43 | 43 | 43 | 0,71 | 2,1 |
| 0,06 | 44 | 44 | 44 | 43 | 44 | 44 | 0,50 | 1,4 |
| 0,08 | 44 | 45 | 43 | 44 | 45 | 44 | 0,87 | 2,4 |
| 0,10 | 46 | 46 | 47 | 45 | 46 | 46 | 0,71 | 1,9 |
| 0,12 | 49 | 48 | 47 | 49 | 47 | 48 | 1,00 | 2,6 |
| 0,14 | 47 | 48 | 47 | 47 | 48 | 48 | 0,87 | 2,3 |
| 0,16 | 50 | 49 | 50 | 49 | 51 | 50 | 0,87 | 2,2 |
| 0,18 | 51 | 50 | 51 | 50 | 50 | 50 | 0,71 | 1,8 |
Таблица 18. Распределение твердости по глубине образца №59 из стали 4Х5МФ1С после закалки на температуру 1 100оС
| Расстояние от поверхности, мм | Твердость HRC | Среднее квадратичное отклонение результата Sx | Относительная ошибка ε, % | |||||
| № измерения | Среднее значение | |||||||
| 1 | 2 | 3 | 4 | 5 | ||||
| 0 | 44 | 46 | 45 | 44 | 45 | 45 | 0,87 | 2,4 |
| 0,02 | 47 | 46 | 45 | 46 | 46 | 46 | 0,71 | 1,9 |
| 0,04 | 48 | 48 | 46 | 48 | 47 | 47 | 1,00 | 2,7 |
| 0,06 | 47 | 48 | 48 | 49 | 48 | 48 | 0,71 | 1,9 |
| 0,08 | 50 | 51 | 50 | 49 | 50 | 50 | 0,71 | 1,8 |
| 0,10 | 50 | 49 | 50 | 50 | 49 | 50 | 0,71 | 1,8 |
| 0,12 | 51 | 50 | 50 | 50 | 51 | 50 | 0,71 | 1,8 |
| 0,14 | 52 | 51 | 51 | 52 | 52 | 52 | 0,71 | 1,7 |
| 0,16 | 54 | 52 | 54 | 53 | 53 | 53 | 0,87 | 2,0 |
| 0,18 | 53 | 54 | 54 | 56 | 55 | 54 | 1,22 | 2,9 |
| 0,20 | 54 | 54 | 55 | 54 | 54 | 54 | 0,71 | 1,5 |
Для определения зависимости степени обезуглероживания от температуры нагрева под закалку экспериментальные данные были обобщены в таблице 19.
Таблица 19. Распределение твердости HRC по глубине исследуемых образцов из стали 4Х5МФ1С в зависимости от температуры закалки
| Маркировка образца | Температура закалки, оС | Расстояние от поверхности образца, мм | |||||||||
| 0 | 0,02 | 0,04 | 0,06 | 0,08 | 0,10 | 0,12 | 0,14 | 0,16 | 0,18 | ||
| 1 | 950 | 42 | 42 | 44 | 44 | 44 | 45 | 45 | 45 | 45 | 45 |
| 12 | 1 000 | 42 | 43 | 44 | 46 | 46 | 47 | 49 | 49 | 49 | 49 |
| 24 | 1 050 | 43 | 44 | 45 | 46 | 47 | 48 | 49 | 51 | 51 | 51 |
| 42 | 1 070 | 41 | 43 | 43 | 44 | 44 | 46 | 48 | 48 | 50 | 50 |
| 59 | 1 100 | 45 | 46 | 47 | 48 | 50 | 50 | 50 | 52 | 53 | 54 |
Для удобства определения глубины обезуглероженного слоя по полученным данным (табл. 14–18) представим результаты исследования в графической форме (рис. 22).
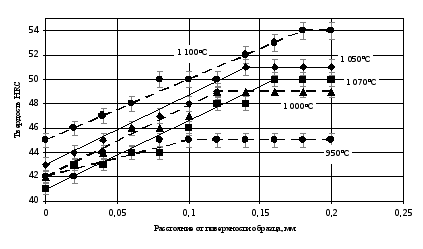
Рис. 22. Зависимость распределения твердости от температуры закалки по сечению образцов из стали 4Х5МФ1С
На основании вышеприведенных данных (табл. 19) можно проанализировать зависимость глубины обезуглероженного слоя от температуры закалки (рис. 23).
Результаты исследования показали, что глубина обезуглероженного слоя при температуре нагрева под закалку 950°C достигает 0,10 мм, при 1 000°C – 0,12 мм, при 1 050оС – 0,14 мм, при 1 070оС – 0,16 мм и при 1 100оС – 0,18 мм. Видно, что повышение температуры вызывает большее обезуглероживание.
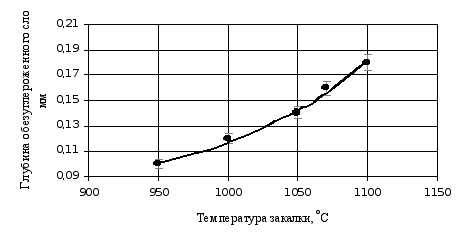
Рис. 23. Зависимость глубины обезуглероженного слоя от температуры закалки
Метод оценки глубины обезуглероженного слоя по изменению микротвердости
Микротвердость измерялась с помощью микротвердомера ПМТ–3 при нагрузке 2 Н на разных расстояниях от обезуглероженной поверхности. На каждом фиксированном расстоянии делалось по несколько замеров для возможности статистической обработки данных. Значения микротвердости вычислялись по размерам диагонали отпечатка индентора по приведенной выше методике. Экспериментальные данные, числа твердости и их статистическая обработка сведены в таблицы 20–24.
Исследования показали, что глубина обезуглероженного слоя, определенная методом измерения микротвердости, близка или совпадает с результатами, полученными выше (табл. 19). Расхождение можно объяснить погрешностями эксперимента и небольшой точностью метода измерения твердости на приборе Роквелла.
Таблица 20. Значения микротвердости для образца №1, закаленного с 950оС
| Расстояние от поверхности, мм | Характеристики твердости | Номер замера | Среднее значение | Среднее квадратичное отклонение результата Sх |
Относительная ошибка ε, % |
|||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||||||||
| 0,02 | Длина диагонали отпечатка, ед шкалы | 130 | 124 | 139 | 135 | 117 | 121 | 128 | 133 | 128 | 131 | − | − | − |
| Длина диагонали отпечатка, мкм | 39,0 | 37,2 | 41,7 | 40,5 | 35,1 | 36,3 | 38,4 | 39,9 | 38,4 | 39,3 | − | − | − | |
| Микротвердость, МПа | 2438 | 2680 | 2132 | 2261 | 3010 | 2814 | 2515 | 2329 | 2515 | 2401 | 2509 | 263 | 7,5 | |
| 0,04 | Длина диагонали отпечатка, ед шкалы | 110 | 119 | 98 | 112 | 118 | 109 | 121 | 110 | 107 | 101 | − | − | − |
| Длина диагонали отпечатка, мкм | 33,0 | 35,7 | 29,4 | 33,6 | 35,4 | 32,7 | 36,3 | 33,0 | 32,1 | 30,3 | − | − | − | |
| Микротвердость, МПа | 3405 | 2909 | 4290 | 3284 | 2959 | 3468 | 2814 | 3405 | 3599 | 4039 | 3417 | 475 | 9,9 | |
| 0,06 | Длина диагонали отпечатка, ед шкалы | 98 | 90 | 100 | 96 | 105 | 112 | 122 | 99 | − | − | − | ||
| Длина диагонали отпечатка, мкм | 29,4 | 27,0 | 30,0 | 28,8 | 31,5 | 33,6 | 36,6 | 29,7 | − | − | − | |||
| Микротвердость, МПа | 4290 | 5086 | 4120 | 4470 | 3737 | 3284 | 2768 | 4204 | 3994 | 620 | 9,7 | |||
| 0,08 | Длина диагонали отпечатка, ед шкалы | 99 | 95 | 97 | 95 | 89 | 96 | 100 | 104 | 97 | 103 | − | − | − |
| Длина диагонали отпечатка, мкм | 29,7 | 28,5 | 29,1 | 28,5 | 26,7 | 28,8 | 30,0 | 31,2 | 30,6 | 30,9 | − | − | − | |
| Микротвердость, МПа | 4204 | 4565 | 4379 | 4565 | 5201 | 4470 | 4120 | 3809 | 3960 | 3883 | 4347 | 390 | 6,4 | |
Таблица 21. Значения микротвердости для образца №12, закаленного с1 000оС
| Расстояние от поверхности, мм | Характеристики твердости | Номер замера | Среднее значение | Среднее квадратичное отклонение результата Sx | Относительная ошибка ε, % | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |||||||||
| 0,02 | Длина диагонали отпечатка, ед шкалы | 134 | 135 | 125 | 129 | 133 | 118 | 123 | − | − | − | |||
| Длина диагонали отпечатка, мкм | 40,2 | 40,5 | 37,5 | 38,7 | 39,9 | 35,4 | 36,9 | − | − | − | ||||
| Микротвердость, МПа | 2294 | 2260 | 2636 | 2475 | 2329 | 2958 | 2723 | 2525 | 259 | 7,3 | ||||
Результаты измерений микротвердости (табл. 20–24) для определения глубины обезуглероженного слоя представили в графическом виде.
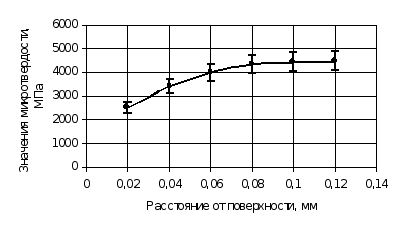
Рис. 24. Распределение значений микротвердости по глубине обезуглероженного слоя для образца из стали 4Х5МФ1С, закаленного с температуры 950оС
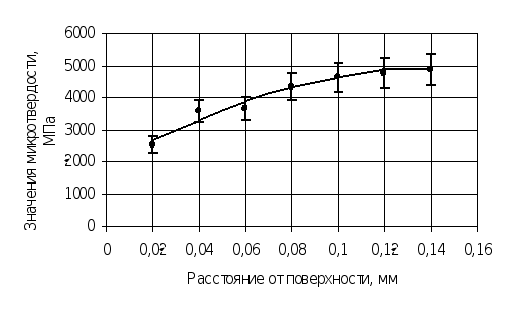
Рис. 25. Распределение значений микротвердости по глубине обезуглероженного слоя для образца из стали 4Х5МФ1С, закаленного с температуры 1 000оС
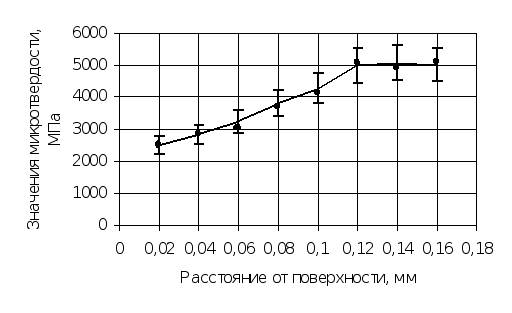
Рис. 26. Распределение значений микротвердости по глубине обезуглероженного слоя для образца из стали 4Х5МФ1С, закаленного с температуры 1 050оС
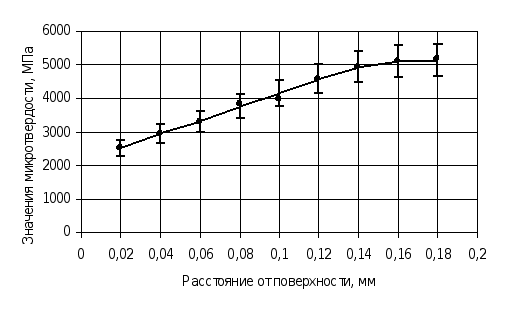
Рис. 27. Распределение значений микротвердости по глубине обезуглероженного слоя для образца из стали 4Х5МФ1С, закаленного с температуры 1 070оС
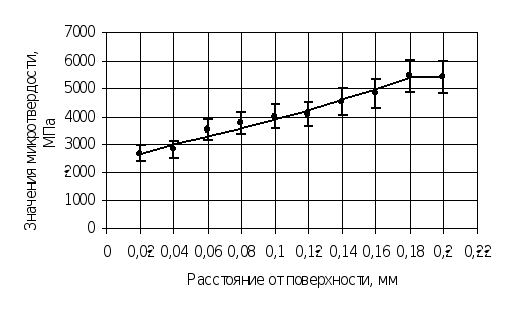
Рис. 28. Распределение значений микротвердости по глубине обезуглероженного слоя для образца из стали 4Х5МФ1С, закаленного с температуры 1 100оС
На приведенных графиках (рис. 24–28) видно, что глубина обезуглероженного слоя при температуре нагрева под закалку 950°C достигает 0,10 мм, при 1 000°C – 0,12 мм, при 1 050оС – 0,12 мм, при 1 070оС – 0,16 мм и при 1 100оС – 0,18 мм. Зависимость глубины обезуглероживания от температуры закалки представлена на рис. 29.
Приведенная кривая зависимости обезуглероживания от температуры закалки, полученная по результатам измерения микротвердости, качественно совпадает с аналогичной кривой на рис. 23, то есть обезуглероживание возрастает с увеличением закалочной температуры.
Для удобства сравнения результаты определения обезуглероживания с помощью измерения твердости и микротвердости сведены в таблицу 25.
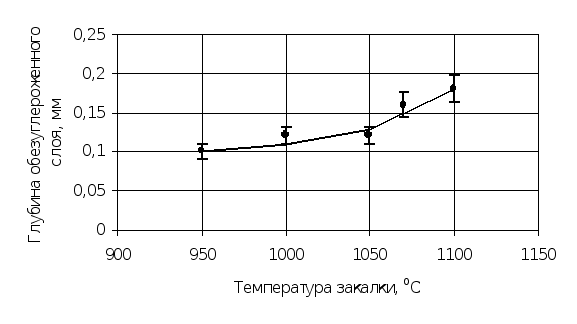
Рис. 29. Зависимость глубины обезуглероженного слоя от температуры закалки
Таблица 25. Зависимость глубины обезуглероживания от температуры закалки по результатам измерения твердости HRC и микротвердости
| Маркировка образца | 1 | 12 | 24 | 42 | 59 |
| Температура закалки, оС | 950 | 1 000 | 1 050 | 1 070 | 1 100 |
| Твердость HRC | 45 | 49 | 51 | 50 | 54 |
| Глубина обезуглероженного слоя, мм | 0,10 | 0,12 | 0,14 | 0,16 | 0,18 |
| Значение микротвердости, МПа | 4248 | 4746 | 4914 | 4929 | 5384 |
| Глубина обезуглероженного слоя, мм | 0,10 | 0,12 | 0,12 | 0,14 | 0,18 |
3.5 Влияние температуры закалки на аустенитное зерно
Качество стали и ее термической обработки удобно контролировать по величине действительного аустенитного зерна. Допустимая величина зерна неодинакова для сталей разных структурных классов. Как правило, рекомендуется зерно баллов 11–9,5 для штамповых сталей нормальной теплостойкости и 11–10 для сталей повышенной теплостойкости [1].
В данной работе аустенитное зерно было выявлено методом окисления (см. п. 2.2.5.). В качестве травителя применялся пятипроцентный раствор пикриновой кислоты с добавками алкил-сульфата натрия.
Для определения величины аустенитного зерна методом секущих при каждой температуре было просмотрено пять полей зрения. В таблице 26 дано количество зерен по длине линейки, имеющей сто делений.
Цена делений шкалы окуляр – микрометра, если число совмещенных делений объект – микрометра с = 100, а число совмещенных делений окуляр – микрометра а = 85
Z = (100/85) Ч 0.01 = 0,012 мм.
Величину аустенитного зерна при каждой температуре рассчитывали по формуле (2) учитывая, что длина линейки окуляр – микрометра L = 100.
Таблица 26. Результаты оценки размера зерна методом секущих
| Количество зерен | ||||||
| Температура закалки, оС | 950 | 1 000 | 1 050 | 1 070 | 1 100 | |
| № поля зрения | 1 | 131 | 111 | 92 | 75 | 56 |
| 2 | 149 | 114 | 74 | 82 | 63 | |
| 3 | 152 | 128 | 82 | 72 | 68 | |
| 4 | 137 | 124 | 87 | 69 | 57 | |
| 5 | 172 | 123 | 84 | 77 | 66 | |
| Среднее количество зерен | 148,2 | 120,0 | 83,9 | 75,0 | 60,0 | |
| Размер зерна, мм | 0,008 1 | 0,010 | 0,014 | 0,016 | 0,020 | |
Видно, что с ростом температуры размер зерна увеличивается (см. рис. 31).
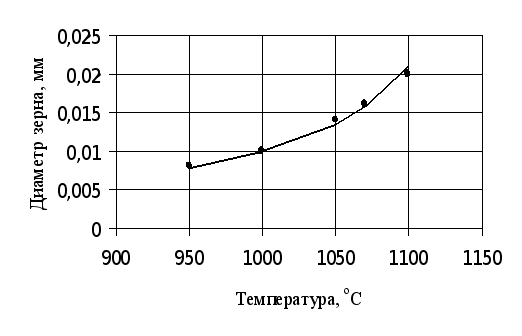
Рис. 31. Зависимость размера аустенитного зерна от температуры закалки
При температуре закалки 950 и 1 000°C обеспечивается достаточно мелкое зерно, соответствующее баллу 10–11. При дальнейшем повышении температуры балл зерна уменьшается до 9–10 (при 1 050оС) и до 8–9 (при 1 100 и 1 070оС).
В работе была проведена также оценка величины зерна аустенита с помощью метода хорд. Число произведенных замеров хорд для каждого образца не менее 150. Полученные данные и их статистическая обработка представлены в таблицах 27–31.
Таблица 27. Определение величины аустенитного зерна стали 4Х5МФ1С после закалки на температуру 950оС
| № размерной группы | Размер хорд di, мм | Количество хорд данного размера ni | Относительная доля длин хорд по данной группе, % |
| 1 | до 0,002 5 | 4 | 0,5 |
| 2 | 0,002 5–0,005 | 5 | 1,5 |
| 3 | 0,005–0,007 5 | 48 | 22 |
| 4 | 0,007 5–0,010 | 39 | 24 |
| 5 | 0,010–0,012 5 | 17 | 13 |
| 6 | 0,012 5–0,015 | 17 | 16 |
| 7 | 0,015–0,017 5 | 12 | 13 |
| 8 | 0,017 5–0,020 | 8 | 10 |
| Всего | 150 | 100 | |
| Средний размер хорды, мм | |||
| 0.007 5 | |||
| Среднее квадратичное отклонение результата Sx | |||
| 0,008 3 | |||
| Относительная ошибка ε, % | |||
| 17,0 | |||
Видно, что в исследуемой структуре наибольшее количество зерен приходится на две размерные группы: 0,005–0,007 5 мм и 0,007 5–0,010 мм (табл. 27).
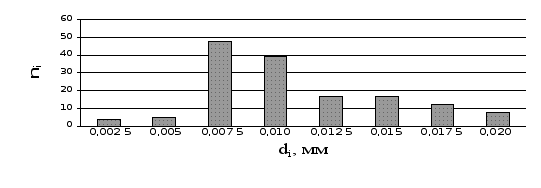
Рис. 32. Гистограмма распределения длин хорд зерен аустенита для образца, закаленного на температуру 950оС
Таблица 28. Определение величины аустенитного зерна стали 4Х5МФ1С после закалки на температуру 1 000оС
| № размерной группы | Размер хорд di, мм | Количество хорд данного размера ni | Относительная доля длин хорд по данной группе, % |
| 1 | до 0,002 5 | 2 | 0,2 |
| 2 | 0,002 5–0,005 | 2 | 0,3 |
| 3 | 0,005–0,007 5 | 25 | 6 |
| 4 | 0,007 5–0,010 | 52 | 17 |
| 5 | 0,010–0,012 5 | 40 | 16 |
| 6 | 0,012 5–0,015 | 35 | 16 |
| 7 | 0,015–0,017 5 | 24 | 13 |
| 8 | 0,017 5–0,020 | 19 | 12 |
| 9 | 0,020–0,022 5 | 4 | 3 |
| 10 | 0,022 5–0,025 | 11 | 9 |
| 11 | 0,025–0,027 5 | 3 | 3 |
| 12 | 0,027 5–0,030 | 5 | 4,5 |
| Всего | 222 | 100 | |
| Средний размер хорды, мм | |||
| 0,010 | |||
| Среднее квадратичное отклонение результата Sx | |||
| 0,005 7 | |||
| Относительная ошибка ε, % | |||
| 7,0 | |||
Наибольшее количество зерен приходится на размерные группы: 0,007 5–0,010 и 0,010–0,012 5 мм (см. табл. 28).
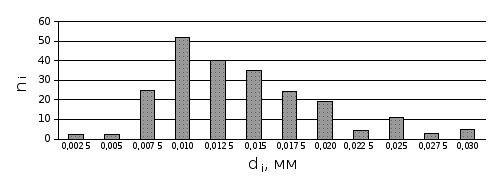
Рис. 33. Гистограмма распределения длин хорд зерен аустенита для образца, закаленного на температуру 1 000оС
Таблица 29. Определение величины аустенитного зерна стали 4Х5МФ1С после закалки на температуру 1 050оС
| № размерной группы | Размер хорд di, мм | Количество хорд данного размера ni | Относительная доля длин хорд по данной группе, % |
| 1 | до 0,002 5 | 2 | 0,2 |
| 2 | 0,002 5–0,005 | 5 | 0,8 |
| 3 | 0,005–0,007 5 | 8 | 1 |
| 4 | 0,007 5–0,010 | 15 | 3 |
| 5 | 0,010–0,012 5 | 48 | 13 |
| 6 | 0,012 5–0,015 | 53 | 17 |
| 7 | 0,015–0,017 5 | 43 | 16 |
| 8 | 0,017 5–0,020 | 12 | 5 |
| 9 | 0,020–0,022 5 | 20 | 10 |
| 10 | 0,022 5–0,025 | 18 | 10 |
| 11 | 0,025–0,027 5 | 12 | 7 |
| 12 | 0,027 5–0,030 | 14 | 9 |
| 13 | 0,030–0,032 5 | 5 | 4 |
| 14 | 0,032 5–0,035 | 2 | 2 |
| 15 | 0,035–0,037 5 | 3 | 2 |
| Всего | 260 | 100 | |
| Средний размер хорды, мм | |||
| 0,015 | |||
| Среднее квадратичное отклонение результата Sx | |||
| 0,006 1 | |||
| Относительная ошибка ε, % | |||
| 4,0 | |||
Наибольшее количество зерен приходится на три размерные группы, которые охватывают интервал 0,010–0,017 5 мм (см. табл. 29).
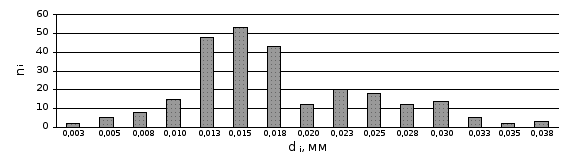
Рис. 34. Гистограмма распределения длин хорд зерен аустенита для образца, закаленного на температуру 1 050оС
Таблица 30. Определение величины аустенитного зерна стали 4Х5МФ1С после закалки на температуру 1 070оС
| № размерной группы | Размер хорд di, мм | Количество хорд данного размера ni | Относительная доля длин хорд по данной группе, % |
| 1 | до 0,002 5 | 3 | 0,2 |
| 2 | 0,002 5–0,005 | 3 | 0,4 |
| 3 | 0,005–0,007 5 | 2 | 0,4 |
| 4 | 0,007 5–0,010 | 16 | 3 |
| 5 | 0,010–0,012 5 | 45 | 11 |
| 6 | 0,012 5–0,015 | 61 | 17 |
| 7 | 0,015–0,017 5 | 34 | 11 |
| 8 | 0,017 5–0,020 | 38 | 14 |
| 9 | 0,020–0,022 5 | 19 | 8 |
| 10 | 0,022 5–0,025 | 23 | 11 |
| 11 | 0,025–0,027 5 | 18 | 10 |
| 12 | 0,027 5–0,030 | 7 | 4 |
| 13 | 0,030–0,032 5 | 2 | 1 |
| 14 | 0,032 5–0,035 | 6 | 4 |
| 15 | 0,035–0,037 5 | 7 | 5 |
| Всего | 284 | 100 | |
| Средний размер хорды, мм | |||
| 0,015 | |||
| Среднее квадратичное отклонение результата Sx | |||
| 0,004 8 | |||
| Относительная ошибка ε, % | |||
| 3,0 | |||
Наибольшее количество зерен приходится на размерную группу 0,012 5–0,015 мм (см. табл. 30).
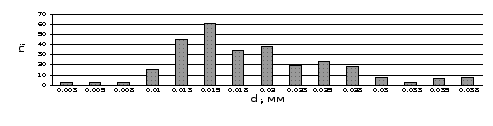
Рис. 35. Гистограмма распределения длин хорд зерен аустенита для образца, закаленного на температуру 1 070оС
Таблица 31. Определение величины аустенитного зерна стали 4Х5МФ1С после закалки на температуру 1 100оС
| № размерной группы | Размер хорд di, мм | Количество хорд данного размера ni | Относительная доля длин хорд по данной группе, % |
| 1 | до 0,002 5 | 0 | 0 |
| 2 | 0,002 5–0,005 | 0 | 0 |
| 3 | 0,005–0,007 5 | 3 | 0,5 |
| 4 | 0,007 5–0,010 | 2 | 0,5 |
| 5 | 0,010–0,012 5 | 4 | 1 |
| 6 | 0,012 5–0,015 | 9 | 3,3 |
| 7 | 0,015–0,017 5 | 17 | 7 |
| 8 | 0,017 5–0,020 | 28 | 14 |
| 9 | 0,020–0,022 5 | 40 | 22 |
| 10 | 0,022 5–0,025 | 33 | 20 |
| 11 | 0,025–0,027 5 | 15 | 10 |
| 12 | 0,027 5–0,030 | 8 | 6 |
| 13 | 0,030–0,032 5 | 5 | 4 |
| 14 | 0,032 5–0,035 | 6 | 5 |
| 15 | 0,035–0,037 5 | 2 | 2 |
| 16 | 0,037 5–0,040 | 2 | 2 |
| 17 | 0,040–0,042 5 | 2 | 2 |
| Всего | 176 | 100 | |
| Средний размер хорды, мм | |||
| 0,022 5 | |||
| Среднее квадратичное отклонение результата Sx | |||
| 0,009 1 | |||
| Относительная ошибка ε, % | |||
| 5,0 | |||
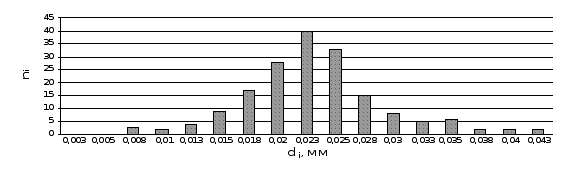
Рис. 36. Гистограмма распределения длин хорд зерен аустенита для образца, закаленного на температуру 1 100оС
Наибольшее количество зерен приходится на размерную группу 0,020–0,022 5 мм (см. табл. 31).
Для сравнения результатов, полученных при использовании различных методик экспериментальные данные сведены в таблицу 32.
Таблица 32. Размер зерна аустенита (мм), определенный различными методами
| Метод | Температура закалки, оС | ||||
| 950 | 1 000 | 1 050 | 1 070 | 1 100 | |
| секущих | 0,008 1 | 0,010 | 0,014 | 0,016 | 0,020 |
| хорд | 0,007 5 | 0,010 | 0,015 | 0,015 | 0,022 5 |
| Балл зерна | 11 | 10 | 9 | 9 | 8 |
3.6 Влияние температуры отпуска на износостойкость
Износостойкость инструментальной стали, то есть способность ее сопротивляться различным видам изнашивания поверхности, является характеристикой долговечности инструмента. Изнашивание сопровождается не только физическим разрушением рабочего слоя и потерей массы металла, но и его пластическим деформированием. В результате обоих процессов изменяются форма и размеры рабочих кромок. Изнашивание усиливается в условиях:
а) динамических нагрузок, вызывающих дополнительно выкрашивание и скалывание поверхностных слоев;
б) нагрева при резании или деформировании, снижающего твердость и сопротивление пластической деформации и облегчающего диффузию атомов между сталью инструмента, обрабатываемым металлом и сходящей стружкой.
Таким образом, износостойкость очень сложное свойство. Она определяется не только химическим составом, структурой и механическими свойствами, но и свойствами обрабатываемого материала, условиями эксплуатации инструмента, его конструкции и т. д. Последние определяют характер износа: абразивный, адгезионный, эрозионный, диффузионный и др.
В данной работе было проведено исследование износостойкости инструментальной стали 4Х5МФ1С в зависимости от температуры отпуска. Для исследования применялся метод трения «шарика по диску». Количество циклов трения было выбрано равным 40 000. В результате серии экспериментов на образцах были получены следы (канавки) трения, сечение которых измерялось на профилометре (рис. 37). Измерения проводились в пяти разных местах следа. Износ образца в дальнейшем оценивался по вынесенному объему металла. Для подтверждения полученных результатов дополнительно оценивался износ шарика (см. табл. 33).
Также была изучена износостойкость покрытий (нитрид и оксинитрид титана), нанесенных на образцы из стали 4Х5МФ1С методом ионно-плазменной имплантации. Целью проведенного исследования было выяснение перспективности нанесения покрытий для увеличения износостойкости материала. Количество циклов трения составило 5 000 для образцов с номерами 91 и 30, 10 000 – для образца 89 (см. табл. 34).
Сравнительная износостойкость образцов, отпущенных с разных температур (температура закалки 1 070оС)
| Номер образца | 91 | 30 | 89 | 69 | |
| Температура отпуска, оС | 550 | 570 | 600 | 650 | |
| Количество циклов трения | 40 000 | 40 000 | 40 000 | 40 000 | |
| Сечение профиля износа S, мкм2 | 1 | 1 844,3 | 1 027,3 | 522,9 | 1 196,9 |
| 2 | 973,3 | 845,3 | 592,8 | 1 212 | |
| 3 | 974,4 | 712,9 | 530,7 | 743,3 | |
| 4 | 578,3 | 1 822,5 | 521 | 1 004 | |
| 5 | 1 085,7 | 1 103,2 | 548,5 | 945,6 | |
| среднее | 1 091,2 | 1 102,24 | 543,18 | 1 020,36 | |
| Длина следа L, мкм | 1 873 | 1 956 | 1 997 | 2 001 | |
| Объем
вынесенного
материала
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||||