Розрахунки допусків і посадок
А1 = 240 h12 (
 );
А2 = 2 h12 (
 );
А3 = 3 Н12 (
 );
А4 = 18 h12 (
 );
А5 = 108,5 Н12 (
 );
А6 = 63 h12 (
 );
А7 = 2,5 Н12 (
);
А8 = 38 h12 (
 );
А9 = 16 h12(
).
Визначаємо номінальний розмір замикальної ланки:
А0 =
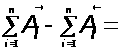 (
А4 + А5 + А6 + А7
+ А8 + А9 ) - ( А1 +
А2 + А3 ) =
= ( 18 + 108,5 + 63 + 2,5 + 38 + 16 ) - ( 240 + 2 + 3 ) = 1 мм.
Розраховуємо розмірний ланцюг на повну взаємозамінність “максимум - мінімум ”
Верхнє відхилення замикальної ланки:
ES( A0
) =
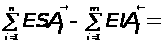 (
ESA4 + ESA5
+ ESA6 + ESA7
+ ESA8 + ESA9
) - ( EIA1 + EIA2
+ EIA3 ) = ( 0 + 0,35 + 0
+ 0,1 + 0 + 0 ) - ( - 0,46 + ( - 0,1 ) + 0 ) = 1,01 мм.
Нижнє відхилення замикальної ланки:
EI( A0
) =
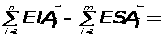 (
EIA4 + EIA5
+ EIA6 + EIA7
+ EIA8 + EIA9
) - - ( ESA1 + ESA2
+ ESA3 ) = ( -0,18 + 0 + ( - 0,3
) + 0 + ( - 0,25 ) + ( - 0,18 ) ) - ( 0 + 0 + 0,1 ) = - 1,01 мм.
Допуск замикальної ланки:
ITA0 = ESA0 - EIA0 = 1,01 - ( - 1,01 ) = 2,02 мм.
Перевіряємо:
ITA0
=
 = ITA1
+ ITA2
+ ITA3
+ ITA4
+ ITA5
+ ITA6
+ ITA6
+ ITA7
+ ITA8
+ ITA9
= 0,1 +0,1 + 0,46 + 0,1 + 0,18 + 0,35 + 0,3 + 0,25 + 0,18 =
2,02 мм.
Висновок: допуск замикальної ланки дуже великий, тому доцільно його розрахувати, виходячи з функціональних вимог працездатності. Визначаємо допуски і граничні відхилення виходячи з необхідності забезпечити
А0 = 1 (
 )
Допуски визначаємо методом одного квалітету.
Підраховуємо кількість одиниць допуску а:
а =
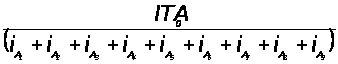 ,
де,
 ;
 ;…;
 -
одиниці допусків
розмірів ланок
А1 ,А2
,… ,А9 .
а =
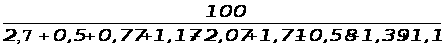 =
8,3 мкм.
За таблицями довідника найближче число одиниць допуска 7, а наступне 10 які відповідають IT56 і IT6. Вибираємо допуск IT5.
Згідно таблиць довідника по IT5 маємо:
А1 = 219 e5
(
 );А6
= 56 e5 (
 );
А2 = 2 e5
(
 );А7
= 2,5 E5 (
 );
А3
= 5 E5
(
 );А8
= 32 e5 (
 );
А4
= 18 e5 (
 );
А9
= 17 e5 (
).
A5 =
101,5 E5 (
 );
ITA1 = 0,02мм;ITA6 = 0,013 мм;
ITA2 = 0,004мм;ITA7 = 0,004 мм;
ITA3 = 0,05мм;ITA8 = 0,011 мм;
ITA4 = 0,008мм;ITA9 = 0,008 мм;
ITA5 = 0,015 мм;
Перевіряємо:
ITA0 = ITA1 + ITA2 + ITA3 + ITA4 + ITA5 + ITA6 + ITA7 + ITA8 + ITA9 =
= 20 + 4 + 5 + 8 + 15 + 13 + 4 + 11 + 8 = 88 мкм.
ITA0 = 100 < 88
8. Визначаємо коректуючу ланку і скоректовуємо її, тобто збільшуємо на
100 - 88 = 12 мкм. Враховуючи більш складну обробку корпуса, призначаємо збільшений допуск на А1 і ITA1 = 20 + 12 = 32 мкм.:
ITA0 = ITA1 + ITA2 + ITA3 + ITA4 + ITA5 + ITA6 + ITA7 + ITA8 + ITA9 =
= 32 + 4 + 5 + 8 + 15 + 13 + 4 + 11 + 8 = 100 мкм.
9. Відхилення коректуючої ланки А1 підраховуємо за формулою:
ESA0
=
(
ESA4 +
ESA5 +
ESA6 +
ESA7 +
ESA8 +
ESA9 )
- ( EIA + EIA2 +
EIA3
);
EIA=
( ESA4
+ ESA5
+ ESA6 +
ESA7 +
ESA8 +
ESA9 )
- ( ESA0
+ EIA2 +
EIA3 )
= ( - 32 + 87 + ( - 60 ) + 18 + ( - 50 ) + ( - 32 ) ) - ( -100 + ( -
18 ) + 20 ) = 29 мкм.
EIA0
=
(
EIA4 +
EIA5 +
EIA6 +
EIA7 +
EIA8 +
EIA9 )
-
- ( ESA1к + ESA2 + ESA3 );
ESA1к = ( EIA4 + EIA5 + EIA6 + EIA7 + EIA8 + EIA9 ) - ( EIA0 + ESA2 + ESA3 ) = ( -40 + 72 + ( -73 ) + 14 + ( - 61 ) + ( - 40 ) ) - ( - 200 + ( - 14 ) + 25 ) = 61 мкм.
ITA1к
= ESA1к
- EIA
= 61 - 29 = 32 мкм.
ITA0
= ITA+
ITA2 +
ITA3 +
ITA4 +
ITA5 +
ITA6 +
ITA6 +
ITA7 +
ITA8 +
ITA9 =
= 32 + 4 + 5 +8 + 15 + 13 + 4 + 11 + 8 = 100
2.6 Визначення допусків і посадових шліцових з’єднань
Умова:
Визначити значення основних відхилень і величин допусків заданого шліцьового
з’єднання:
b - 8 ґ 32 ґ
38 ґ 6

Внутрішній діаметр = 32 мм, позначення полів допусків немає, тому що автоматично виконується вільний розмір:
Внутрішній діаметр Зовнішній діаметр
Втулка - 32 Н11 Втулка - 38 Н12
Вал - 32 а11 Вал - 38 а11
По ширині шліца : втулка - 6 F8;
вал - 6 e8.
Позначення втулки: b - 8 ґ 32 H11 ґ 38 H12 ґ 6 F8
Позначення вала: b - 8 ґ 32 а11 ґ 38 а11 ґ 6 е8.
По табл. Довідників для шліцьового з’єднання знаходимо відхилення розмірів.
Розраховуємо допуски на всі параметри, справочні дані і величину допуска заносимо в таблицю.
| Шліцьова втулка | Шліцьовий вал | |||||||
| Розмір | Поле для | ES | EI | ITD | Поле для | es | ei | ITd |
| D = 38 | H12 | 0,250 | 0 | 0,25 | а11 | -0,31 | -0,47 | 0,16 |
| d = 32 | H11 | 0,160 | 0 | 0,16 | а11 | -0,31 | -0,47 | 0,16 |
| b = 6 | F8 | 0,028 | 0,010 | 0,018 | е8 | -0,02 | -0,0038 | 0,018 |
Розраховуємо граничні розміри і величини зазорів шліцьового з’єднання
Отвору Ж
38

Вала Ж
38

SmaxD = ES - ei = 0,25 - ( - 0,47 ) = 0,72 мм.
SminD = EI - es = 0 - ( -0,31 ) = 0,31 мм.
ITSD = SmaxD - SminD = 0,72 - 0,31 = 0,41 мм.
Розмір і граничні відхилення товщини зубів.
Вала Ж
6 е8 (
 )
Втулки Ж
6 F8 (
 )
Smaxb = ES - ei = 0,028 - ( - 0,038 ) = 0,066 мм.
Sminb = EI - es = 0,010 - ( - 0.,02 ) = 0,03 мм.
ITSb = Smaxb - Sminb = 0,066 - 0,03 = 0,036 мм.
Розмір і граничні відхилення центруючого внутрішнього діаметра Ж 32
Втулки Ж
32 H11 (
 )
Вала Ж
32 а11 (
 )
Smaxd = ES - ei = 0,16 - ( - 0,47 ) = 0,63 мм.
Smind = EI - es = 0 - ( - 0,31 ) = 0,31 мм.
ITSd = Smaxd - Smind = 0,63 - 0,31 = 0,32 мм.
6. Розраховуємо граничні розміри величини зазорів шліцьового з’єднання і результати розрахунків заносимо в таблицю.
| Розмір | Втулка | Вал | Зазор | |||
| max | min | max | min | max | min | |
| Зовнішній діаметр D | 38,25 | 38 | 37,75 | 37,53 | 0,72 | 0,31 |
| Внутрішній діаметр d | 32,16 | 32 | 31,69 | 31,53 | 0,066 | 0,03 |
| Ширина шліца b | 6,028 | 6,010 | 5,98 | 5,962 | 0,63 | 0,31 |
Вибір посадок та відхилень на геометричні параметри різьбових з’єднань
Умова:
Задано з’єднання:
М16 ґ 1,5

Розв’язок:
1. Буква М показує, що різьба метрична, число16 відповідає значенню номіналу зовнішнього параметру різьби, число 1,5 означає величину кроку різьби.
Чисельник дробу 5Н являється позначенням поля допуску гайки, 5 - ступінь точності, Н - основне відхилення; знаменник 6g - поле допуску болта; 6 - ступінь точності, g - основне відхилення.
2. Визначаємо номінальні розміри параметрів різьби. Із позначення різьби слідує:
a = 60 °; D = d = 16 мм; Р = 1,5 мм.
По відомим залежностям розраховуємо:
D2 = d2 = D - 0,65 Ч 1,5 = 16 - 0,65 Ч 1,5 = 15,025 мм.
D1 = d1 = d - 1,082 Ч 1,5 = 16 - 1,082 Ч 1,5 = 14,3 мм.
3. Визначаємо відхилення розміру різьби та їх граничні розміри. Підготовляємо форму таблиці та заповнюємо її даними із позначенням різьби та значенням відхилень, та допусків, визначених по довідниковим таблицям, недостатні дані підраховуємо по відомим залежностям:
ES = EI + ITD
es = ei + ITd
EI = ES - ITD
ei = es – Itd
| Гайка | Болт | ||||||||
| М16 ґ 1,5 5H | М16 ґ 1,5 g6 | ||||||||
| Параметр | Поле | ES | EI | ITD | Параметр | Поле | es | ei | ITd |
| D2 | 5Н | 0,150 | 0 | 0,150 | d | 6g | -0,032 | -0,268 | 0,236 |
| D1 | 5Н | 0,236 | 0 | 0,236 | d2 | 6g | -0,032 | -0,172 | 0,14 |
Для болта:
ITd = es - ei = -0,032 - ( - 0,268 ) = 0,236 мм.
ITd2 = es - ei = -0,032 - ( - 0,172 ) = 0,14 мм.
Для гайки:
ITD2 = ES - EI = 0,150 - 0 = 0,150 мм.
ITD1 = ES - EI = 0,236 - 0 = 0,236 мм.
Калібри
Умова:
Розрахувати калібри для контролю циліндричного з’єднання
Ж 28

Роз’язок:
Визначаємо граничні розміри отвору і вала з’єднання:
Dmax = 28 + 0,021 = 28,021 мм.
Dmin = 28 + 0 = 28 мм.
dmax = 28 + 0,035 = 28,035 мм.
dmin = 28 + 0,022 = 28,022 мм.
Із таблиць стандарту визначаємо параметри точності калібрів:
Для отвору:
H = 4 мкм; Нр = 1,5 мкм;
z = 3 мкм; y1 = 3 мкм.
Для вала:
H1 = 4мкм; Нр = 1,5 мкм;
z1 = 3 мкм; y1 = 3 мкм.
Визначаємо номінальні розміри калібрів:
Для отвору ( калібр - пробка ):
ПР = Dmin + z = 28 + 0,003 = 28,003 мм.
НЕ = Dmax = 28,021 мм.
Для вала ( калібр - скоба ):
ПР = dmax - z1 = 28,035 - 0,003 = 28,032 мм.
НЕ = dmin = 28,022 мм.
Визначаємо виконавчі розміри:
Для отвору ( калібр - пробка ):
ПР = Dmin + z +
 =
28 + 0,003 +
 =
28,005- 0,002 мм.
НЕ = Dmax +
=
28,021 +
= 28,023 - 0,002 мм.
Для вала ( калібр - скоба ):
ПР = dmax - z1 -
 = 28,035 - 0,003 -
=
28,03 +0,002 мм.
НЕ = dmin -
= 28,022 -
= 28,02 +0,002 мм.
Література
Авсиевич Е. А., Санишков В. И. Государственный надзор за стандартами и средствами измерений: Учебное пособие. - М.: Изд - во стандартов, 1987. - 264 с.
Зенкин А. С., Петко И. В. Допуски и посадки в машиностроении: Справочник. - К.: Изд - во “Техника ”, 1990. - 320 с.
Купряков Е. М. Стандартизация и качество промышленной продукции: Учебное пособие. - М.: Изд - во “Высшая школа ”1985. - 285с.
Серый И. С. Взаимозаменяемость, стандартизация и техническое измерение: Учебное пособие. - М.: Изд - во “Колос ”, 1981. - 351 с.
Сірий І. С., Колісник В. С. Взаємозамінність, стандартизація і технічні вимірювання: Навчальний посібник. - К.: Вид - во “Урожай ”1995. - 264 с.
Таныгин В. А. Основы стандартизации и управление качеством продукции: Учебное пособие. - М.: Изд - во стандартов, 1989. - 208 с.