Проектирование технологического потока для изготовления блузки женской из поплина
Tн, Tс - новое и существующее время обработки, сек ;
Для характеристики качества обработки определяют степень механизации обработки данного узла, оказывающую значительное влияние на качество. Степень механизации (Сн) определяют по формуле (8):
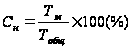 ,
(8),
где Тм – время механизированных операций, с; Тобщ – общая затрата времени, с.
При изменении длины строчки, частоты стежка или скорости машины затрата времени уточняется по формуле:
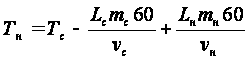 (9)
где: Tн, Tс - новое и существующее время обработки, сек ; Lн, Lс - длина стежков, см; mн, mс - новая и существующая частота стежков, в 1 см; Vс, Vн - новая и существующая скорость машины, об/мин.
Экономическая оценка осуществляется путем сравнения наиболее трудоемкого метода с другими предложенными вариантами.
По итогам анализа проводится расчет показателей эффективности, приведенных в табл.2.6.
Таблица 2.6.
Показатели эффективности методов обработки
|
Наименование узла обработки |
Затраты времени | Сокращение затраты времени | Рост производительности труда % | Затраты времени на мех. и тех. операции, сек | Степень механизации обработки узла,% | |||
| Существующая | Проектируемая | существующая | Проектируемая | существующая | Проектируемая | |||
| Стачивание деталей с одновременным обметыванием срезов (замена 508 кл. на AZ6500Н-А4DF | 320 | 302 | 5 | 5 | 320 | 302 | 100 | 100 |
| Обработка планки замена последовательного метода на параллельный | 160 | 75 | 59 | 146 | 160 | 65 | 100 | 100 |
| Итого по изделию | 2738 | 2645 | 5 | 5 | 1916 | 2015 | 70 | 76 |
2.3 Технологическая последовательность обработки изделия
На основании выбранных методов составляют технологическую последовательность обработки по неделимым операциям.
Нормы времени устанавливают по отраслевым нормативам времени. Если используют новое высокопроизводительное оборудование, время уточняется. Технологическая последовательность может быть представлена в табличном или графическом виде, в виде графа процесса.
Таблица 2.9
Технологическая последовательность изготовления блузки женской из поплина
| №№ п/п | наименование неделимых операций | специальность | разряд | затраты времени по моделям | оборудование, приспособления, инструменты | |
| 1 | 2 | 3 | 4 | 5 | 8 | |
| Заготовительная секция | ||||||
| Дублирование деталей | ||||||
|
|
Соединение верхнего воротника с клеевой прокладкой | п | 3 | 36 | Малогабаритный пресс для дублирования RSP-450 “Global”(Нидерланды | |
|
|
Соединение нижнего воротника с клеевой прокладкой | п | 3 | 36 | ||
|
|
Соединение клеевой прокладки со стойкой воротника | п | 3 | 36 | ||
|
|
Соединение клеевой прокладки с манжетами | п | 3 | 52 | ||
| 160 | ||||||
| Обработка воротника | ||||||
|
|
Обтачивание верхнего воротника нижним | м | 4 | 84 | 131-111+100 АО 1-44.(Л-000)МОМЗ ЦНИИШП | |
|
|
Выполнение надсечек по верхнему срезу отлета воротника | р | 2 | 16 | ножницы | |
|
|
Вывертывание отлета воротника и приутюживание | у |
3 |
28 |
УТП-20Э 101+0981 ЧОЗ | |
|
|
Подкладывание отделочной строчки по воротнику | м | 4 | 74 | 131-111+100 АО М.1.2. МОМЗ ЦНИИШП | |
| 9. | Подкладывание строчки по отлету воротника параллельно нижнему срезу | м | 3 | 32 | 131-111+100 АО 44.(Л-000)МОМЗ ЦНИИШП | |
|
|
Подрезание неровностей отлета по нижнему срезу | р | 3 | 25 | ножницы, | |
|
|
Соединение отлета воротника со стойкой | м | 4 | 75 | 131-111+100 АО "Орша" Беларусь | |
|
|
Подрезание припусков ткани на швы в углах стойки воротника | Р | 2 | 15 | ножницы, | |
|
|
Вывертывание стойки на лицевую сторону | Р | 2 | 15 | колышек | |
|
|
Приутюживание шва соединения отлета со стойкой воротник | У | 3 | 28 | УТП-20Э 101+0981 ЧОЗ | |
|
|
Прокладывание отделочной строчки около шва соединения отлета со стойкой | М | 4 | 46 | 131-111+100 АО "Орша" Беларусь | |
|
|
Подрезание неровностей по нижнему срезу стойки, нанесение надсечек по срезу середины стойки воротника и в местах расположения плечевых швов | Р | 2 | 15 | ножницы | |
| Итого по узлу | 453 | |||||
| Обработка полочки | ||||||
|
|
Застрачивание трех складок на каждой полочке | М | 4 | 210 |
131-111+100 + 2-29. МОМЗ ЦНИИШП |
|
|
|
Приутюживание складок на полочках | У | 3 | 25 | УТП-20Э ОАО "Агат" 101+0981 " | |
|
|
Проверка и подрезка полочек после настрачивания складок | Р | 3 | 52 | Лекало, ножницы | |
|
|
Стачивание нагрудных вытачек на полочке | м | 3 | 50 | 131-111+100 | |
|
|
Стачивание вытачек по линии талии на полочке | м | 3 | 58 | 131-111+100 | |
|
|
Образование бахромы по срезу рюшей | р | 2 | 30 | Ручная игла | |
|
|
Образование сборок по рюше | м | 2 | 30 | 131-111+100+3-127 | |
|
|
Настрачивание рюшей на полочку | м | 3 | 113 | 131-111+100 +3-127 | |
|
|
Обметывание припуска на застежку левой полочки | с | 3 | 20 | AZ8003H-A4DF | |
|
|
Заутюживание припуска на застежку левой полочки | у | 2 | 18 | УТП-20Э ОАО 101+0981 " | |
|
|
Застрачивание цельновыкроенной планки на правой полочке | м | 4 | 75 | 1276-5ґ19 + 3-142 (1-19) | |
| Итого по узлу | 681 | |||||
| Обработка спинки | ||||||
|
|
Стачивание вытачек по линии талии на спинке | М | 3 | 58 | 131-111+100 АО "Орша"Беларусь, 1-44 | |
|
|
Заутюживание талевых вытачек на спинке | У | 3 | 24 | 101+0981 +УПП-М | |
| Итого по узлу | 82 | |||||
| Обработка манжет | ||||||
|
|
Стачивание боковых сторон манжет | М | 2 | 40 | 131-111+100 АО "Орша"Беларусь, 1-44 | |
|
|
Вывертывание манжет на лицевую сторону и приутюживание | У |
3 |
35 |
101+0981 " | |
| Итого по узлу | 75 | |||||
| Обработка рукавов | ||||||
|
|
Намелка места расположения разреза на рукаве и выполнение разреза | р | 3 | 26 | Мел, лекало, ножницы | |
|
|
Окантовывание разреза рукавов | м | 3 | 58 | 131-111+100+4-17 | |
|
|
Закрепление верхнего конца разреза | м | 3 | 34 | 131-111+100 | |
| Итого по узлу | 118 | |||||
| Монтаж | ||||||
|
|
Стачивание плечевых срезов | С | 3 | 35 | AZ6500H-С5DF | |
|
|
Втачивание рукавов в пройму | С | 4 | 120 | AZ6500H-С5DF | |
|
|
Стачивание боковых срезов полочек и спинки и нижних срезов рукавов с вкладыванием тканевой ленты с товарным знаком и контрольного ярлыка | С | 3 | 90 | AZ6500H-С5DF | |
|
|
Втачивание нижнего воротника в горловину | М | 4 | 100 | 131-111+100 | |
|
|
Настрачивание края верхнего воротника на горловину | М | 4 | 96 | 131-111+100+3051924733000 | |
|
|
Притачивание манжет к нижнему срезу рукава | М | 3 | 110 | 131-111+100 +1-44 | |
|
|
Настрачивание манжеты по лицевой стороне рукава | М | 3 | 120 | 131-111+100 +3051924733000 | |
|
|
Вывертывание рукавов на лицевую сторону | Р | 2 | 11 | ||
|
Итого по монтажу |
682 |
|||||
| Отделка | ||||||
|
|
Нанесение места расположения первой петли по борту | р | 3 | 10 | Мел, лекало | |
|
|
Обметывание петель, расположенных по борту | А | 3 | 48 | 1025 +5-2/1 | |
|
|
Нанесение места расположения петель на манжетах | р | 3 | 15 | Мел, лекало | |
|
|
Обметывание петель, расположенных на манжетах | А | 3 | 26 | 1025 +5-2/1 | |
|
|
Удаление талонов с порядковыми номерами и другого производственного мусора | Р | 2 | 23 | ||
|
|
Окончательное приутюживание готовой блузки | У | 4 | 125 | 101+0981 +УПП-М | |
|
|
Нанесение мест расположения пуговиц по борту | Р | 3 | 22 | Мел, лекало | |
|
|
Пришивание пуговиц по борту | А | 3 | 52 | 1595 | |
|
|
Пришивание плоских пуговиц с двумя отверстиями на манжетах | А | 3 | 23 | 1595 | |
|
|
Пришивание пуговиц на запасном кусочке ткани | а | 3 | 13 | 1595 | |
|
|
Навешивание товарного ярлыка и памятки | Р | 2 | 32 | ||
|
|
Застегивание петель на пуговицы | Р | 2 | 12 | с/ крючок | |
|
|
Комплектование блузок | Р | 2 | 11 | ||
|
|
Упаковка блузок | Р | 2 | 25 | ||
|
|
Сдача на склад | Р | 2 | 46 | ||
| Итого по отделке |
483 |
|||||
| Итого по изделию | 2680 | |||||
| Итого по изделию без дублирования (выполняется в раскройном цехе) | 2520 | |||||
3 ТЕХНИЧЕСКОЕ ПРОЕКТИРОВАНИЕ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ШВЕЙНОГО ПРОИЗВОДСТВА
3.1 Предварительный расчет потока. Расчет параметров потока
Цель предварительного расчета потока состоит в том, чтобы на начальной стадии проектирования, на основе анализа исходных данных и показателей работы потока, выявить наиболее рациональную форму организации потока и размещение его в цехе.
Исходными данными для предварительного расчета потока являются:
ассортимент изделий –блузка женская;
количество моделей –три;
количество рабочих – 25человек;
трудоемкость изготовления изделий:
ТА= 2820 сек., ТБ= 2645 сек., ТВ= 2769 сек., Тср= 2745 сек.
При предварительном расчете потока определяются основные параметры: такт потока, мощность потока (выпуск изделий в смену), число рабочих мест,
длина поточной линии.
Такт потока
 ,
сек, рассчитывается
по формуле
(11):
 (11),
где Тизд - трудоемкость изготовления, сек; N - количество рабочих;
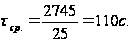
Выпуск изделий в смену рассчитывается по формуле (12):
 (12),
где R -
продолжительность
смены, сек;
- такт потока,
сек;
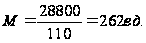
Зная число рабочих можно определить еще один параметр потока – число рабочих мест (14):
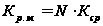 (14)
где: Кср – коэффициент, характеризующий среднее число рабочих мест на потоке, приходящееся на одного рабочего.
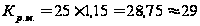 р.м.
Длину поточной линии определяют по формуле (15):
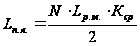 (15)
где: L рм – шаг рабочего места, м; Кср – коэффициент, характеризующий среднее число рабочих мест на потоке, приходящееся на одного рабочего; N - количество рабочих. Шаг рабочего места зависит от вида изделия и вида выполняемых работ, для платья – 1,2.
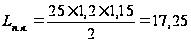 м
Результаты расчетов параметров потока сводят в таблицу 3.2.
Таблица 3.2 - Параметры основного потока
| Наименование параметра | Условное обозначение |
Расчетная формула |
Расчет величины параметра | Величина параметра, ед.изм. |
| Такт потока | τ |
|
|
110 с |
| Мощность | М |
|
|
262 ед. |
| Количество рабочих | N | 25чел | ||
| Количество рабочих мест | Кр.м. |
|
|
29р.м. |
| Длина поточной линии | Lп.л. |
|
|
17,25 м |


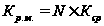

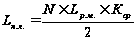

Используя результаты и методику расчета параметров потока, составляется таблица трудоемкости 3.3.
Таблица 3.3 - Трудоемкость изготовления изделия
| Стадия и узлы обработки изделия |
Время обработки, сек |
Кол-во рабочих (расчетное), чел |
Предварительный расчет площади, м2 | Наименование секции, группы |
| Проверить и разобрать крой, разнести по рабочим местам | 117 | 1,06 | 6,49 | |
| Обработка воротника | 462 | 4,20 | 25,62 | №1 группа обработки воротника |
| Обработка манжет | 75 | 0,68 | 4,16 | №2 группа обработки основных деталей |
| Обработка полочек | 664 | 6,04 | 36,82 | |
| Обработка спинки | 82 | 0,75 | 4,55 | |
| Обработка рукавов | 118 | 1,07 | 6,54 | |
| Итого: | 1518 | 13,80 | 84,18 | |
| Монтаж | 732 | 6,65 | 40,59 | Монтажно-отделочная секция |
| Отделка | 495 | 4,50 | 27,45 | |
| Итого: | 2745 | 24,95 | 152,22 |
3.2 Анализ исходных данных, выбор и обоснование типа потока, его структуры, вида запуска изделий в поток, характеристика питания потока
Чтобы организовать любое производство, необходимо иметь три компонента – средство труда, предмет труда и труд (целесообразная человеческая деятельность). Взаимодействие этих компонентов и определяет форму организации производства.
Тип потока – это комплексная характеристика, определяемая уровнем используемой техники и технологии, организованной формой и структурой, способами перемещения полуфабриката, запуска моделей, мощностью и т. д.
Наиболее прогрессивной формой организации труда является агрегатно-групповой поток. Достоинствами агрегатно– группового потока является: достижение минимальной трудоемкости изготовления изделий в результате сокращение числа вспомогательных приемов; возможность использовать специального оборудования полуавтоматического и автоматического высокопроизводительного оборудования, рациональной организации труда и размещения рабочих мест в группах; повышение качества обработки благодаря узкой специализации; возможность механизации и автоматизации отдельных участков производства; возможность учета индивидуальности труда рабочих и маневренности в случае невыходов на работу; возможность приспособить помещение любой конфигурации для размещения потока.
Недостатками такого потока является значительное увеличение объема незавершенного производства, необходимость усиления контроля за ритмичностью работы всего потока и его участков.
Проектируемый поток малой мощности с последовательно-ассортиментным запуском, который применяется при изготовлении изделий с небольшими отклонениями в трудоемкости, с однотипными способами обработки и однотипной оснасткой; способ загрузки потока децентрализованный, пачковый - детали подаются на те рабочие места, где их обрабатывают. Пачковый запуск увеличивает объем незавершенного производства, но уменьшает время на вспомогательные операции. Экономически выгоднее, если предприятие будет работать в две смены и поток будет несъемным - это более прогрессивная форма организации производства.
3.3 Технологическая схема разделения труда и ее анализ
3.3.1 Условия согласования времени операций потока. Производственные требования к согласованию операций
Основные условия согласования времени операций потока с тактом определяются по формуле (16):
∑ tp = (0,95 ч 1,1) τ k (16)
где τ – такт потока, сек, k – кратность операции.
Для согласования потока, кроме условий согласования операций по времени соблюдаются определенные производственные требования:
В агрегатно-групповых потоках:
широко применяются кратные операции;
возврат полуфабрикатов;
максимальная специализация операций, обеспечивающая наилучшее использование рабочей силы и оборудования;
комплектование ведется, соблюдая технологическую целесообразность, сокращение вспомогательных приемов работы;
однородность операций по разрядам, обрабатываемым материалам, специальностям;
возможность использования двух видов оборудования на одном рабочем месте.
Данные расчета условий согласования времени операций для различного количества рабочих целесообразно свести в таблицу 3.4
Таблица 3.4 - Условия согласования времени операций потока
| Количество рабочих | Величина min времени орг. операции, ∑tp min, сек. | Величина max времени орг. операций ∑tp max, сек |
| 1 | 104 | 121 |
| 2 | 208 | 242 |
| 3 | 312 | 363 |
3.3.2 Технологическая схема основного потока
Технологическая схема основного потока (основной документ потока) составляется на основании последовательности технологической обработки и таблицы согласования времени операций потока. На её основе производится расстановка рабочих мест, определение потребности и монтаж оборудования, оснащение рабочих мест, расчет заработной платы, ТЭП.
Технологическая схема потока представлена в виде таблицы 3.5.
Графа 7 - норма выработки устанавливается на организационную операцию и определяется по формуле (17):
 ;
(17)
где: R - продолжительность смены, сек, tоп - норма времени на выполнение организационной операции ( гр. 6), сек.
Графа 8 - расценка определяется на каждую неделимую операцию путем умножения секундной тарифной ставки, соответствующего разряда на норму времени на выполнение неделимой операции и суммируется по всей организационной операции (с точностью до 0,01)
Графа 9 - расчетное количество рабочих для выполнения организационной операции определяется по формуле (18)
 ; (18)
где tоп – норма времени на выполнение организационной операции (гр.6), сек, τ - такт потока, сек.
Наименование изделия - блузка женская
Расчетный выпуск в смену, ед. 262
Количество рабочих в потоке - 25 человек
Затрата времени на изготовление изделия - мод. А- 2820с., мод. Б- 2645с., мод. В – 2769с.; средняя – 2745 с.
Такт потока, с 110
Условия согласования времени, с 104-121
Стоимость обработки, 16 руб. 07 коп.
Таблица 3.5- Технологическая схема разделения труда многомодельного потока
| Номер организационной операции | Номер неделимой операции | Стадия, узел содержание неделимых операций |
Вид работы (специальность) |
Разряд работы | Время выполнения операции, сек |
Количество рабочих |
Норма выработки за смену, шт. |
Расценка за ед, коп |
Оборудование, инструменты, приспособления |
| мод. А | мод.Б | мод. В | расчетное | фактическое |
| ЗАГОТОВИТЕЛЬНАЯ СЕКЦИЯ | ||||||||||||
| 1 | 1 | Проверить и разобрать крой, разнести по рабочим местам | р | 3 | 41 | 41 | 41 | |||||
| 15 | Наметить место расположения складок и вытачек на полочках | р | 2 | 25 | 25 | 25 | Мел, лекало, | |||||
| 32 | Наметить место расположения вытачек на линии талии | р | 2 | 25 | 25 | 25 | Мел, лекало, | |||||
| 38 | Наметить место расположения разреза на рукаве и выполнить разрез | р | 3 | 26 | 26 | 26 | Мел, лекало, ножницы | |||||
| 117 | 117 | 117 | ||||||||||
| Итого по операции | р | 3 | 117 | 1,06 | 1 | 246 | 69,03 | |||||
| 2 | 2 | Обтачать верхний воротник нижним | м | 4 | 84 | 84 | 84 |
131-111+100 +1-44.(Л000) |
||||
| 5 | Проложить отделочную строчку по воротнику | м | 4 | 74 | 74 | 74 | 131-111+100 +М.1.2. МОМЗ ЦНИИШП | |||||
| 6 | Проложить строчку по воротнику параллельно нижнему срезу | м | 3 | 32 | 32 | 32 |
131-111+100 +1-44.(Л000) |
|||||
| 8 | Застрочить срез стойки | м | 2 | 31 | 31 | 31 |
131-111+100 +1-44.(Л000) |
|||||
| 9 | Соединить отлет воротника со стойкой | м | 4 | 70 | 70 | 70 |
131-111+100 +1-44.(Л000) |
|||||
| 13 | Проложить отделочную строчку вдоль шва соединения отлета со стойкой | м | 4 | 45 | 45 | 45 | 131-111+100 +М.1.2. МОМЗ ЦНИИШП | |||||
| 332 | 332 | 332 |
| Итого по операции | м | 4 | 332 | 3,02 | 3 | 85 | 209,16 |
| 3 | 3 | Выполнить надсечки по верхнему срезу отлета воротника | р | 2 | 16 | 16 | 16 | ножницы | ||||
| 4 | Вывернуть отлет воротника и приутюжить | у | 3 | 28 | 28 | 28 | УТП-20Э 101+0981 ЧОЗ | |||||
| 7 | Подрезать неровности отлета по нижнему срезу | р | 3 | 25 | 25 | 25 | ножницы | |||||
| 10 | Подрезать припуски ткани на швы в углах стойки воротника | Р | 2 | 15 | 15 | 15 | ножницы | |||||
| 11 | Вывернуть стойку на лицевую сторону | Р | 2 | 15 | 15 | 15 | колышек | |||||
| 12 | Приутюжить шов соединения отлета со стойкой воротника | У | 3 | 28 | 28 | 28 | УТП-20Э 101+0981 ЧОЗ | |||||
| 14 | Подрезать неровности по нижнему срезу стойки, нанесение надсечек по срезу середины стойки воротника и в местах расположения плечевых швов | Р | 2 | 15 | 15 | 15 | ножницы | |||||
| 17 | Приутюжить складки на полочках | у | 3 | 25 | 25 | 25 | УТП-20Э 101+0981 ЧОЗ | |||||
| 18 | Проверить и подрезать полочки после настрачивания складок | Р | 3 | 52 | 52 | 52 | Лекало, ножницы | |||||
| 25 | Заутюжить припуск на застежку левой полочки | у | 2 | 18 | 18 | УТП-20Э 101+0981 ЧОЗ | ||||||
| у | 3 | 221 | 203 | 221 |
| Итого по операции | 215 | 1,95 | 2 | 134 | 126,85 |
| 4 | 19 | Стачать нагрудные вытачки на полочке | м | 3 | 50 | 50 | 50 | 131-111+100 | ||||
| 33 | Стачать вытачки по линии талии на спинке | м | 3 | 58 | 58 | 58 | 131-111+100 | |||||
| м | 3 | 108 | 108 | 108 |
| Итого по операции | м | 3 | 108 | 0,98 | 1 | 280 | 63,72 |
| 5 | 16 | Застрочить складки на каждой полочке | м | 4 | 200 | 130 | 410 | 131-111+100 + 2-29. МОМЗ ЦНИИШП | ||||
| 39 | Окантовать разрезы рукавов | м | 3 | 58 | 58 | 58 | 131-111+100+4-17 | |||||
| 40 | Закрепить верхний конец разреза на рукаве | м | 3 | 20 | 20 | 20 | 131-111+100 | |||||
| 278 | 208 | 488 |
| Итого по операции | м | 4 | 325 | 2,95 | 3 | 89 | 204,75 |
| 6 | 20 | Образовать бахрому по срезу рюшей | р | 2 | 60 | Ручная игла | ||||||
| 21 | Обметать срезы оборки | с | 4 | 70 | AZ8003H-A4DF | |||||||
| 24 | Обметать срезы припуска на застежку левой полочки | с | 3 | З0 | 30 | AZ8003H-A4DF | ||||||
| 26 | Застрочить цельновыкроенную планку на правой полочке | м | 4 | 78 | 78 |
1276-5-19 + 3-142 (1-19) |
||||||
| 168 | 70 | 108 |
| Итого по операции | м/с | 115 | 1,05 | 1 | 250 | 73,6 |
| 7 | 22 | Образовать сборки по рюше, оборкам | м | 2 | 55 | 35 | 131-111+100+3-127 | |||||
| 23 | Настрочить рюши, оборки на полочку | м | 3 | 110 | 60 | 131-111+100 +3-127 | ||||||
| 28 | Обтачать планку по срезу борта | м | 3 | 40 | 40 | 40 |
131-111+100 +1-44.(Л000) |
|||||
| 29 | Притачать планку к борту | м | 4 | 50 |
131-111+100 +1-44.(Л000) |
|||||||
| 30 | Настрочить шов притачивания планки | м | 4 | 40 | 131-111+100 М.1.2. МОМЗ ЦНИИШП | |||||||
| 31 | Настрочить внешний срез планки на полочку | м | 4 | 70 | 131-111+100 М.1.2. МОМЗ ЦНИИШП | |||||||
| 36 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |