Проектирование технологического потока для изготовления блузки женской из поплина
131-111+100
+1-44.(Л000)
| Итого по операции | м | 4 | 210 | 1,91 | 2 | 134 | 134,4 |
| 8 | 27 | Заутюжить продольный срез планки | у | 2 | 15 | 15 | 15 | УТП-20Э 101+0981 ЧОЗ | ||||
| 34 | Заутюжить талевых вытачек на спинке | у | 3 | 24 | 24 | 24 | УТП-20Э 101+0981 ЧОЗ | |||||
| 35 | Заутюжить продольный верхний срез манжеты | у | 3 | 40 | 40 | 40 | УТП-20Э 101+0981 ЧОЗ | |||||
| 37 | Вывернуть манжеты на лицевую сторону и приутюжить | 35 | 35 | 35 | УТП-20Э 101+0981 ЧОЗ | |||||||
| 114 | 114 | 114 |
| Итого по операции | у | 3 | 114 | 1,04 | 1 | 253 | 67,26 |
| МОНТАЖНАЯ СЕКЦИЯ | ||||||||||||
| 9 | 41 | Стачать плечевые срезы | с | 3 | 60 | 60 | 60 | AZ6500H-С5DF | ||||
| 42 | Втачать рукава в пройму | с | 4 | 135 | 135 | 135 | AZ6500H-С5DF | |||||
| 43 | Стачать боковые срезы полочек и спинки и нижние срезы рукавов с вкладыванием тканевой ленты с товарным знаком и контрольного ярлыка | с | 3 | 117 | 117 | 117 | AZ6500H-С5DF | |||||
| 312 | 312 | 312 |
| Итого по операции | с | 4 | 312 | 2,84 | 3 | 93 | 196,56 |
| 10 | 44 | Втачать нижний воротник в горловину | м | 4 | 110 | 110 | 110 | 131-111+100 | ||||
| 45 | Настрочить край верхнего воротника на горловину | м | 4 | 100 | 100 | 100 |
131-111+100 +3051924733000 |
|||||
| 210 | 210 | 210 |
| Итого по операции | м | 4 | 210 | 1,91 | 2 | 137 | 132,3 |
| 11 | 46 | Притачать манжеты к нижнему срезу рукава | м | 3 | 110 | 110 | 110 | 131-111+100 +1-44 | ||||
| 47 | Настрочить манжеты по лицевой стороне рукава | м | 3 | 100 | 100 | 100 | 131-111+100 +3051924733000 | |||||
| 210 | 210 | 210 |
| Итого по операции | м | 3 | 210 | 1,91 | 2 | 137 | 123,9 |
| 12 | 48 | Вывернуть рукава на лицевую сторону | р | 2 | 11 | 11 | 11 | |||||
| 49 | Нанести место расположения первой петли по борту | р | 3 | 10 | 10 | 10 | Мел, лекало | |||||
| 50 | Обметать петли, расположенных по борту | а | 3 | 48 | 24 | 38 | 1025 +5-2/1 | |||||
| 51 | Нанести место расположения петель на манжетах | р | 3 | 15 | 15 | 15 | Мел, лекало | |||||
| 52 | Обметать петли, расположенные на манжетах | а | 3 | 26 | 15 | 15 | 1025 +5-2/1 | |||||
| 53 | Удалить талоны с порядковыми номерами и другой производственный мусор | р | 2 | 23 | 23 | 23 | колышек | |||||
| 133 | 98 | 112 |
| Итого по операции | а | 3 | 114 | 1,04 | 1 | 253 | 67,26 |
| 13 | 54 | Окончательное приутюживание готовой блузки | у | 4 | 117 | 117 | 117 | УТП-20Э 101+0981 ЧОЗ |
| Итого по операции | у | 4 | 117 | 1,06 | 1 | 240 | 73,71 |
| 14 | 55 | Нанести место расположения пуговиц по борту | р | 3 | 25 | 15 | 25 | Мел, лекало | ||||
| 56 | Пришить пуговицы по борту | а | 3 | 52 | 26 | 42 | 1595 | |||||
| 57 | Пришить плоские пуговицы с двумя отверстиями на манжетах | а | 3 | 26 | 18 | 21 | 1595 | |||||
| 58 | Пришить пуговицу на запасном кусочке ткани | а | 3 | 13 | 13 | 13 | 1595 | |||||
| 60 | Застегнуть петли на пуговицы | р | 2 | 12 | 12 | 12 | с/ крючок | |||||
| 128 | 84 | 113 | Мел, лекало |
| Итого по операции | а | 3 | 108 | 0,98 | 1 | 267 | 63,72 |
| 15 | 59 | Навесить товарный ярлык и памятку | р | 2 | 32 | 32 | 32 | с/ приспособление | |||||||||||||
| 61 | Скомплектовать блузки по маршрутным листам | р | 2 | 11 | 11 | 11 | |||||||||||||||
| 62 | Упаковать блузки в полиэтиленовый пакет | р | 2 | 25 | 25 | 25 | |||||||||||||||
| 63 | Сдать готовую продукцию на склад | р | 2 | 46 | 46 | 46 | |||||||||||||||
| 114 | 114 | 114 | |||||||||||||||||||
| Итого по операции | р | 2 | 114 | 1,04 | 1 | 253 | 61,56 | ||||||||||||||
| ИТОГО ПО ИЗДЕЛИЯМ | 2820 | 2528 | 2652 | ||||||||||||||||||
| 2745 | 24,74 | 25 | 1607,78 | ||||||||||||||||||
3.4 Анализ технологической схемы основного потока
Проводим анализ технологической схемы разделения труда. Он производится двумя методами: расчетным и графическим.
Первый метод расчетный; определяющий загруженность потока расчетом коэффициента согласования.
Коэффициент согласования Кс, определяется по формуле (19):
 (19)
где Tизд - трудоемкость изделия в потоке, сек, Nф - фактическое количество рабочих, τ - такт потока, сек.
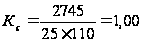
Так как Кс =1,00 поток в целом считается согласованным правильно.
Графический анализ производится по графику синхронности, диаграмме синхронности операций и монтажному графику – схеме перемещения полуфабриката.
 График
синхронности
показывает
время выполнения
операции и
отклонения
времени от
такта, кратность
операций (рисунок
12). Диаграмма
синхронности
показывает
загруженность
операции и
специализацию
работ (рисунок
13).
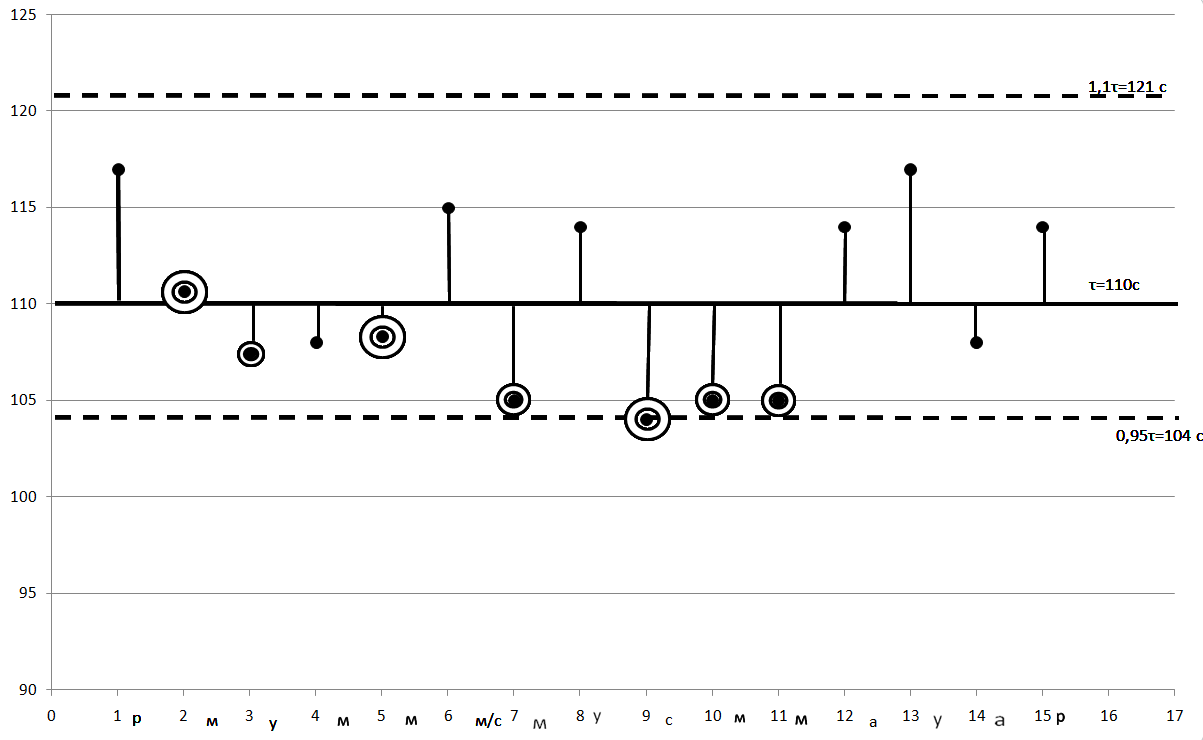
Рисунок 12- График синхронности
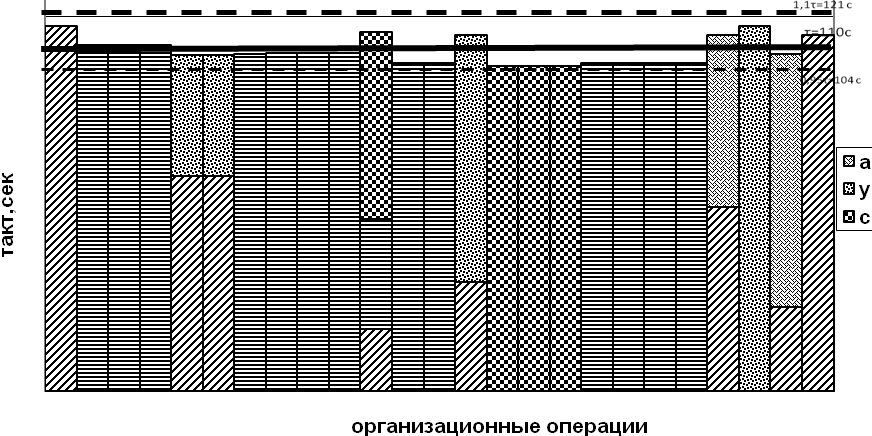
Рисунок 13- Диаграмма синхронности
Монтажный график наглядно выявляет структуру потока, последовательность движения деталей в потоке, наличие кратных операций, порядок запуска деталей в поток, взаимосвязь между операциями (рисунок 14,15).
На основании монтажного графика решается вопрос о возможности и целесообразности разбивки потока на отдельные секции, расставляются внутрипроцессные транспортные средства и более удобной расстановки оборудования в потоке.
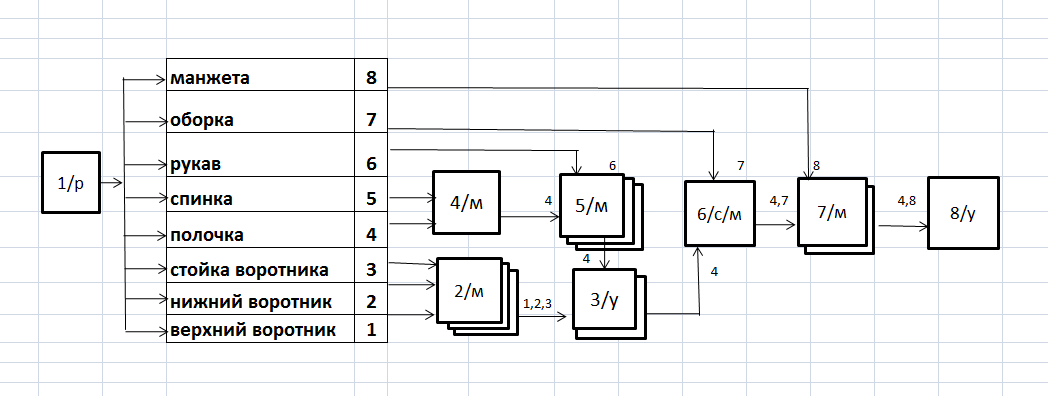
Рисунок 14- Монтажный график заготовительной секции
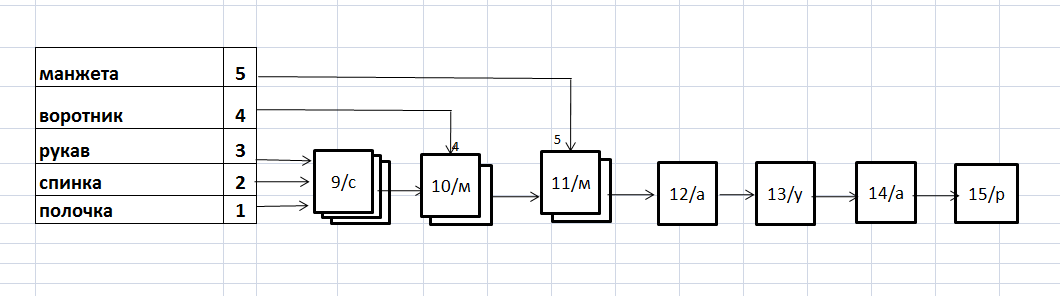
Рисунок 15- Монтажный график монтажной секции
3.5 Расчет и анализ технико-экономических показателей потока
Окончательный итог организационно-технологического построения швейных потоков подводится расчетом основных технико-экономических показателей (ТЭП), оценивающих процесс организации труда в потоке. Технико-экономическими показателями являются: число основных рабочих потока, число единиц оборудования и рабочих мест потока, затрата времени на изготовление изделия, стоимость обработки, производительность труда, средний разряд, средний тарифный коэффициент, коэффициент использования оборудования потока, коэффициент механизации.
Для расчета ТЭП составляется сводная таблица 3.6.
Наименование изделия: блузка женская
Выпуск в смену, ед.: 262
Такт потока, сек: 110
Количество рабочих в потоке: 25 чел.
Таблица 3.6 - Сводная таблица численности рабочих по специальностям в потоке
| Разряд | Затрата времени на работу, сек | Количество рабочих по видам работ | Сумма тарифных разрядов | Тарифный коэффициент | Сумма тарифных коэффициентов | |||||||||||
| Машинные | Спец/машинные (автоматы) | Ручные | Утюжильные | Прессовые | Итого по разделу | |||||||||||
| Время (Тм) | Кол-во рабочих | Время (Тс), (Та) | Кол-во рабочих | Время (Тр) | Кол-во рабочих | Время (Ту) | Кол-во рабочих | Время (Тп) | Кол-во рабочих | Кол-во рабочих | Время (Тизд) | Удельный вес, % | ||||
| 1 | 1,0 | |||||||||||||||
| 2 | 228 | 2,07 | 260 | 2,36 | 60 | 0,55 | 4,98 | 548 | 19,96 | 9,96 | 1,2 | 5,98 | ||||
| 3 | 942 | 8,56 | 329 | 2,99 | 250 | 2,27 | 96 | 0,87 | 14,70 | 1617 | 58,91 | 44,10 | 1,3 | 19,11 | ||
| 4 | 260 | 2,36 | 203 | 1,85 | 117 | 1,06 | 5,27 | 580 | 21,13 | 21,09 | 1,4 | 7,38 | ||||
| 5 | 1,5 | |||||||||||||||
| итого | 1430 | 532 | 510 | 273 | 24,95 | 2745 | 75,15 | 32,47 | ||||||||
Технико-экономические показатели процесса рассчитываются на основе организационно-технологической схемы потока и сводной таблицы рабочей силы и приводятся в сводной таблице 3.6.
Показатели рассчитываются по следующим формулам:
1.Выработка на одного рабочего в смену (производительность труда) характеризует технический уровень потока и рассчитывается по формуле (20):
 (20)
где Мсм - выпуск в смену, ед, N р - расчетное количество рабочих, чел.
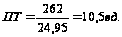
2. Средний тарифный разряд рассчитывается по формуле(21):
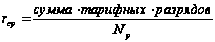 (21)
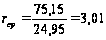
3. Средний тарифный коэффициент Qср рассчитывается по формуле (22):
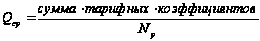 ( 22)
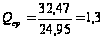
Показатели Qср и rcp характеризуют квалификационную сторону применяемой технологии, но не прогрессивность потока.
4. Стоимость обработки единицы изделия Ризд, руб.:
Pизд =∑Рi =16,08 руб. (23)
где: Рi - сумма расценок по организационным операциям
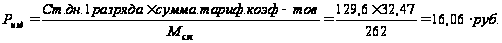 (24)
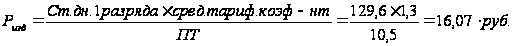 25)
 (26)
где: Ст дн 1 раз - дневная тарифная ставка 1 разряда; Ст час - часовая тарифная ставка 1 разряда; сумма тарифных коэффициентов (графа 17); Qср - средний тарифный коэффициент; Мсм - выпуск в смену; ПТ - выработка на 1 рабочего в смену.
5.Коэффициент механизации потока Км. рассчитывается по формуле (27):
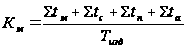 (27)
где: ∑t м, ∑t с, ∑t п, ∑tа - сумма времени по специальностям, сек; Тизд - трудоемкость изделия, сек.
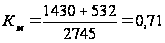
6.Коэффициент использования оборудования рассчитывается по формуле(28):
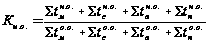 (28)
где: ,
 ,
 ,
 - сумма времени
по неделимым
операциям
машинных
специальностей,
сек;;
 ,
 ,
 ,

- сумма времени
по организационным
операциям
машинных
специальностей,
сек.
Ки.о. – характеризует качество разделения труда по специализации рабочих мест.
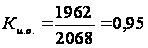
7. Съем продукции с 1 м2 производственной площади рассчитывается по формуле(29):
 (29)
где: Мсм - выпуск изделий в смену, ед.; Sпот - площадь потока, м2.
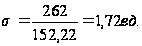
Технико-экономические показатели проектируемого потока представлены в таблице 3.7.
Таблица 3.7 - Технико-экономические показатели проектируемого потока
| № п/п | Технико-экономические показатели | Размерность | Числовое значение |
| 1 | Выпуск в смену, Мсм | ед. | 262 |
| 2 | Трудоемкость изготовления изделия, Тизд | сек | 2745 |
| 3 |
Численность рабочих: расчетная, Nр Фактическая,Nф |
чел. |
24,95 25 |
| 4 | Выработка на одного рабочего в смену (производительность труда), ПТ | ед. | 10,5 |
| 5 | Средний тарифный разряд, rср | 3,01 | |
| 6 | Средний тарифный коэффициент, Qcр | 1,3 | |
| 7 | Стоимость обработки единицы изделия, Ризд | руб. | 16,07 |
| 8 | Коэффициент загрузки (согласования), Кс | 1,00 | |
| 9 | Коэффициент механизации потока, Км | 0,71 | |
| 10 | Коэффициент использования оборудования, Ки.о. | 0,95 | |
| 11 | Съем продукции с 1 м2 производ. площади, σ | ед. | 1,72 |
3.6 Сводная таблица оборудования и рабочих мест
После завершения расчетов ТЭП приводится сводная таблица применяемого в потоке оборудования табл. 3.8.Сводная таблица оборудования и рабочих мест потока составляется на основании технологической схемы потока.
Таблица 3.8 - Сводная таблица оборудования потока
| Тип и класс машины | Количество оборудования | Наименование рабочих мест | Количество рабочих мест | |||
| основное | резервное | запасное | всего | |||
| 131-111 +100 | 14 | 2 | 1 | 17 | машинное | 16 |
| AZ8003H-A4DF | 1 | 1 | 2 | с/машинное | 1 | |
| AZ6500H-С5DF | 3 | 1 | 4 | с/машинное | 3 | |
| 1025 | 1 | 1 | 2 | автоматическое | 1 | |
| 1595 | 1 | 1 | 2 | автоматическое | 1 | |
| Стол утюжильный | 4 | 4 | утюжильное | 4 | ||
| Стол для ручных работ | 2 | 2 | ручное | 2 | ||
| Итого: | 26 | 2 | 5 | 33 | 28 | |
При составлении сводки оборудования количество запасного оборудования рассчитывается в пределах 10% от основного, но не менее одной машины, поломка которой в процессе вызовет резкое увеличение времени изготовления изделия. Резервное оборудование может планироваться только на универсальные машины из расчета одна резервная машина на 7-10 подряд идущие машины. На ручные и утюжильные операции, прессы и аппараты запасные и резервные места не планируются.
3.7 Расчет дополнительных потоков
При размещении в цехе основного потока определяют площадь цеха, которую он займет. При остатке достаточно свободного места, можно дополнительно расположить там еще один или даже несколько потоков.
Дополнительные потоки рассчитываются по укрупненным показателям. Ассортимент изделий должен соответствовать основному. Дополнительный поток должен быть рациональной мощности, параметры его определяют аналогично параметрам основного потока, рассчитывая численность рабочих по величине оставшейся площади.
Определение площади, оставшейся в цехе по формуле (31):
Sдоп.пот = Sц - Sосн.пот (31)
где: Sц - площадь цеха, м2, Sосн.пот - площадь основного потока, м2(32):
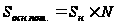 (32)
где: Sн -норма площади на одного рабочего, м2; N – количество рабочих.
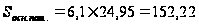 м2
Допустим, что увеличился спрос на блузки женские, поэтому второй дополнительный поток будем планировать такой же по мощности.
Sдоп.пот =18Ч30 -152,22Ч2=235,56м2
Определение расчетного количества рабочих в дополнительных потоках по формуле (33):
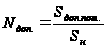 (33)
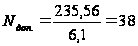 ,6
чел.
На каждом из этих потоков количество расчетное количество рабочих 19, 3 чел.
Такт потока, выпуск изделий в смену определим по известным формулам (11), (12).
На дополнительном потоке выпускаются платья женские.
Предварительный расчет потоков в цехе представлен в табличной форме (табл.3.9).
Таблица 3.9 - Предварительный расчет потоков в цехе
| Изделия | Число потоков | Трудоемкость изделия, сек | Такт потока, сек | Выпуск в смену, ед.. | Расчетное число рабочих | Занимаемая площадь, | Число секций | Наименование потока |
| Блузка женская из шелковой ткани | 1 | 2745 | 110 | 252 | 24,95 | 152,22 | 4 | основной |
| Блузка женская из шелковой ткани | 1 | 2745 | 110 | 252 | 24,95 | 152,22 | 4 | дополнительный |
| Платье женское из смесовой ткани | 2 | 4289 | 226 | 127 | 38,6 | 235,56 | 4 | дополнительный |
| Итого: | 4 | 88,5 | 540 |
3.8 План размещения рабочих мест на потоке
Планировка потоков в цехе и размещение рабочих мест в потоке зависит от выбранного способа организации технологического процесса и предусматривает следующие этапы: выбор типов и размеров рабочих мест в соответствии с каждой организационной операцией технологической схемы разделения труда; выбор расположения рабочих мест на потоке.
Исходными данными для разработки и установления потока в цехе (на участке) являются:
план цеха;
типовые нормы производственных площадей на одного рабочего;
технологическая схема разделения труда по изготовлению изделия и ее монтажный график;
типы и размеры рабочих мест и мест хранения полуфабрикатов;
число единиц оборудования (сводка оборудования);
организационная форма потока;
тип транспортных устройств для перемещения кроя и полуфабрикатов;
нормы безопасности труда.
Рабочие места и оборудование размещаются группами и прямолинейно, в соответствии с технологической последовательностью. Передача деталей с помощью напольных транспортных средств и междустолья.
Типы и размеры рабочих мест выбираются в зависимости от вида изготовляемых изделий. При планировке рабочих мест должны быть учтены требования техники безопасности, пожаробезопасности и санитарные нормы.
Кроме рабочих мест имеются соответствующие места для хранения деталей кроя и готовой продукции. Крой хранят на специальных одно- и двухъярусных стеллажах с ячейками, расположенными в зоне запуска. Ширина полок 0,7ч0,8 м, длина и высота ячеек в зависимости от размера пачек кроя 0,5ч0,9 м. Высота не более 2 м, длина устанавливается в зависимости от запаса деталей.
Готовые изделия из шерсти и шелка хранят