Проектирование технологического потока для изготовления блузки женской из поплина
4 ОРГАНИЗАЦИЯ ВНУТРИЦЕХОВОГО ТРАНСПОРТА
Внутрипроцессный транспорт предназначен для перемещения и внутреннего хранения грузов в пределах цеха( между его участками), подачи грузов к рабочим местам, подачи полуфабриката от одних рабочих мест к другим, а также для транспортирования изделий на склад готовой продукции.
В швейной промышленности широкое распространение получили бесприводные средства транспортирования пачек деталей и полуфабрикатов. К ним относятся: тележки – стеллажи, тележки- контейнеры, тележки- кронштейны и устройства фиксации пачек деталей (зажимы).
Характеристика внутрипроцессных транспортных средств представлена в таблице 4.1
Таблица 4.1 - Характеристика внутрипроцессных транспортных средств
| Наименование транспортного средства | Марка | Размер, мм | Количество установленное в потоке |
| 1 | 2 | 3 | 4 |
| Кронштейн комбинированный без поддона | ТР-2С 718.00.000 | 1183 Ч 500 Ч 900 | 2 |
| Стеллаж двуполочный | ТР-2С 775.00.000 | 1183Ч500Ч 900 | 1 |
| Емкость для хранения несъемная | Т-1м.00.000 | 500Ч510Ч770 | 1 |
| Стеллаж однополочный | СП6-34-1 | 620Ч160Ч800 | 2 |
5 РАСЧЕТ ОБЪЕМА НЕЗАВЕРШЕННОГО ПРОИЗВОДСТВА
Незавершенным производством называются предметы труда, сходящиеся на разных стадиях технологической обработки в цехах предприятия и еще не ставшие готовой продукцией. Наличие незавершенного производства является необходимым условием бесперебойного выпуска продукции. В швейном цехе объем незавершенного производства устанавливают из расчета бесперебойной работы потока в течение 2- 3 ч. Рассмотрим, из чего складывается объем незавершенного производства швейного цеха представленный в таблице 5.1.
Таблица 5.1 - Расчет незавершенного производства
| Наименование производственного участка |
Число рабочих |
Объем незавершенного пр-ва | Объем незавершенного пр-ва, ед. |
| 1. Запас полученного кроя | 1 | 2 часовой запас | 66 |
| 2. Запас проверенного кроя, подготовленного к запуску. | - | 2 часовой запас | 66 |
| 3. Запас полуфабриката на заготовительной секции | 13 | по 2 пачки на рабочего | 2Ч25Ч13=650 |
| 4. Запас п/ф между заготовительной и монтажной секциями. | - | 2 часовой запас | 66 |
| 5. Запас п/ф на монтажной секции. | 7 | По 2 пачки на рабочего | 7Ч2Ч25=350 |
| 6. Запас п/ф между монтажной и отделочной секциями | - | 2 часовой запас | 66 |
| 7. Запас п/ф на отделочной секции | 4 | По 1-2 пачки на рабочего | 1Ч25Ч4=100 |
| 8. Запас п/фабриката у контролеров ОТК | 1 | По 1- 2 пачки на рабочего | 50 |
| Итого | 27 | 1414 |
Объем незавершенного производства на рабочих местах рассчитывается по формуле:
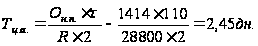 (35)
где: Он..п.— объем незавершенного производства на рабочих местах потока, ед.; R — продолжительность смены, ч; τ — такт потока, ч.
6 КОНТРОЛЬ КАЧЕСТВА. ОРГАНИЗАЦИЯ УПРАВЛЕНИЯ КАЧЕСТВОМ ПРОДУКЦИИ В ЦЕХЕ, НА ПОТОКЕ
Качество продукции — совокупность свойств продукции, обусловливающих ее пригодность удовлетворять определенные потребности в соответствии с ее назначением. Качество продукции проверяется по действующим стандартам.
Под контролем качества понимают проверку соответствия показателей качества продукции установленным требованиям. Контроль качества швейных изделий осуществляется органолептическим и измерительным методами.
Органолептический метод — осмотр изделия, надетого на манекен или расположенного на столе, сопоставление его с образцом-эталоном, проверка креплений, клеевых соединений, совмещение симметричных деталей для проверки их размеров и формы.
Измерительный метод — контроль с помощью линейки, сантиметровой ленты, текстильной лупы и др.
Контроль может быть сплошным, т. е. контроль каждого изделия, и выборочным.
Методы контроля качества отражены в ГОСТ 4103 — 82 «Изделия швейные. Методы контроля качества».
На участках экспериментального, подготовительного и раскройного производства выполняют контроль качества материалов, изготовления лекал, раскладок, трафаретов, контроль настилания материалов и контроль кроя.
В швейных цехах качество определяется многими факторами, основными из которых являются: высокая квалификация исполнителей, точное соблюдение всех технических условий и режимов обработки; исправность и качество оборудования, инструментов и приспособлений, ритмичное поступление кроя и полуфабрикатов. За выпуск высококачественной продукции отвечают мастер и все рабочие, осуществляющие в процессе работы самоконтроль и взаимоконтроль.
Для повышения качества продукции на предприятиях проводят дни качества, в которых участвуют мастера, рабочие, контролеры отдела технического контроля, работники всех служб и отделов. На совещаниях в дни качества цехи отчитываются о состоянии качества, разбирают случаи изготовления изделий низкого качества, вскрывают причины, намечают мероприятия по устранению и предупреждению появления дефектов.
Основными задачами технического контроля являются: предотвращение выпуска продукции, не соответствующей требованиям технической документации, утвержденным образцам-эталонам, условиям поставок и договоров, а также укрепление производственной дисциплины и повышение ответственности всех звеньев производства за качество выпускаемой продукции. Система технического контроля является неотъемлемой составной частью технологического процесса изготовления продукции и разрабатывается одновременно с технологией производства технологической службой производственного объединения (предприятия) при участии или по согласованию с отделом технического контроля (ОТК) предприятия.
Технический контроль подразделяется на входной, межоперационный, операционный, приемочный и инспекционный.
Входной контроль — контроль продукции поставщика, поступившей на предприятие для использования при изготовлении швейных изделий.
Межоперационный контроль — контроль полуфабрикатов, прошедших законченный этап обработки (группу технологических операций).
Операционный контроль — контроль продукции во время выполнения или после завершения технологической операции. Этот контроль подразделяется на следующие виды:
периодический контроль технологических операций, при котором поступление информации о качестве выполнения контролируемых операций происходит через установленные интервалы времени;
самоконтроль, при котором объектом контроля является качество выполнения своей операции;
взаимоконтроль, при котором объектом контроля является качество выполнения предыдущей операции;
приемочный контроль продукции, по результатам которого принимается решение, о ее пригодности к поставкам, осуществляется контролерами ОТК. Приемочный контроль готовой продукции проводится с целью установления соответствия выпускаемой продукции требованиям стандартов, технических условий, техническому описанию, образцу-эталону. На швейных предприятиях приемочный контроль готовой продукции является сплошным, т. е. проверяется качество каждой единицы продукции.
Инспекционный контроль — контроль, осуществляемый специально уполномоченными лицами с целью проверки эффективности ранее выполненного контроля. Инспекционный контроль осуществляется общефабричной постоянно действующей комиссией по качеству (ОПДК), цеховой постоянно действующей комиссией по качеству (ЦПДК), инженерно-техническими работниками ОТК, отделом управления качества и технологической службы предприятия, бригадиром контролеров ОТК, контролером склада готовой продукции.
Контроль качества изделий, изготовленных по индивидуальным заказам, имеет свои особенности. Предприятия, изготовляющие одежду по индивидуальным заказам, должны выпускать изделия высокого качества, отвечающие требованиям моды, разнообразные по моделям, с оригинальными отделками, с учетом индивидуальных особенностей заказчика.
7 ОРГАНИЗАЦИЯ РАБОЧИХ МЕСТ И ТРУДА ДЛЯ РАЗЛИЧНЫХ СПЕЦИАЛЬНОСТЕЙ
Рабочее место должно быть организовано таким образом, чтобы обеспечивался максимум комфорта и безопасности исполнителя.
Рациональная организация рабочих мест - один из основных факторов, определяющих высокие технико-экономические показатели работы потока.
Рационально организовать рабочее место можно с помощью, оргтехоснастки (например, зажимов для пачки деталей), дополнительных плоскостей (что позволит уменьшить размеры крышки стола, изменения конструкции станины швейной машины.
Кроме рабочих мест должны иметься соответствующие места для хранения кроя деталей и готовой продукции.
Крой хранят на специальных одно- и двухъярусных стеллажах с ячейками,
Рабочие места на потоке размещают в зависимости от типа организационной формы потока.
На агрегатных потоках самое удобное размещение рабочих мест - под прямым углом к продольной оси агрегата при расположении рабочего левым боком к междустолью.
Карта инженерного обеспечения рабочего места
| Предприятие | Изделие: блузка женская | Модель: типовая | Операция |
| Лист 1 | |||
| Операция: Стачать плечевые срезы | |||
|
Специальность с Разряд 3 Норма времени, с 60 Расценка 29,25 коп |
AZ6500H-С5DF ОАО «Агат» Россия |
||
| Материал: шелковая ткань |
Количество стежков в 10 мм строчки: 4 |
||
| Требования к качеству выполнения операции: |
Нитки: х/б - № 50 |
||
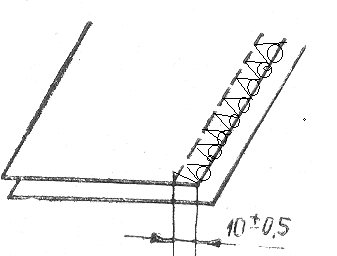
| Ширина шва стачивания – 10 мм | |||
| Иглы: 003702-80- 90 | |||
| Совпадение надсечек |
Схема соединения:
|
||
|
Недопустимо: пропуски стежков; искривление шва |
|||
|
Измерения проводятся металлической линейкой методом наложения |
|||
| Схема организации рабочего места: | |||
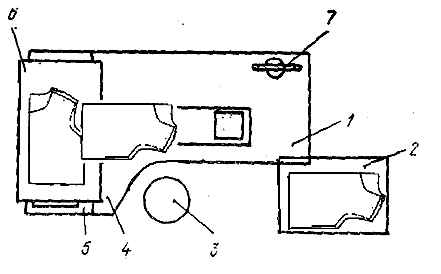
1 Крышка стола
2 Тележка-стеллаж
3 Рабочий стул
4 Подлокотник
5 Плоскость левая боковая
6 Плоскость наклонная
7 Бобинодержатель
| Карта инженерного обеспечения рабочего места | Модель типовая | Операция | |||
| Лист 2 | |||||
| № | Содержание приема | Код | Время на прием | Число приемов |
Общее время |
|
|
Взять левой рукой полочку и спинку и положить их на стол | А2 | 1,90 | 2 | 3,8 |
|
|
Обеими руками взять нижние края полочки и спинки | В1 | 0,6 | 2 | 1,2 |
|
|
Сложить плечевые срезы полочки и спинки | D1 | 0,9 | 2 | 1,8 |
|
|
Подложить под иглу | C2 | 0,9 | 2 | 1,8 |
|
|
Стачать срезы со стороны полочки | S1 | 13 | 2 | 26 |
|
|
Обрезать нитку ножом | G13 | 0,6 | 2 | 1,2 |
|
|
Отложить изделие на тележку-стеллаж | H1 | 0,6 | 2 | 1,2 |
|
|
Взять пачку и развязать пачку развернуть | 6 | 2 | 12 | |
|
|
Пачку развернуть | 2 | 1 | 2 | |
|
|
Пачку разложить | 2 | 1 | 2 | |
|
|
Связать пачку | 7 | 1 | 7 | |
| 60 | |||||
8 ОХРАНА ТРУДА
Все рабочие, поступающие на производство, независимо от их квалификации и стажа работы должны пройти вводный общий инструктаж по технике безопасности и производственной санитарии. Кроме того, не реже чем один раз в год со всеми рабочими независимо от их стажа и опыта работы проводят повторный инструктаж.
При проведении общего вводного инструктажа рабочего следует ознакомить с общими вопросами техники безопасности в объеме, необходимом для всех рабочих независимо от их профессии и места работы.
В производственных помещениях необходимо соблюдать все правила внутреннего распорядка. Приходить на работу следует не менее чем за 5 — 15 мин до начала работы и подготовить рабочее место и оборудование к работе (смазать и почистить машину, разогреть утюг или пресс, проверить исправность оборудования и т. д.).
Подходить к рабочим местам следует только через установленные проходы. Производственную гимнастику разрешается проводить в проходах или других отведенных для этого местах.
В процессе работы необходимо содержать рабочее место в чистоте. По окончании работы необходимо убрать рабочее место, выключить все приборы. Нельзя находиться в производственных помещениях в не застегнутых халатах.
Обо всех случаях нарушения правил внутреннего распорядка, и техники безопасности следует ставить в известность мастера или заведующего производством.
Работающие выполняющие ручные операции должны соблюдать следующие правила:
Быть внимательными, так как при неправильном пользовании оборудованием, инструментами можно подвергнуть себя и других травмированию.
Следить за исправностью инструмента: пользование неисправным инструментом и незнание безопасных способов труда может привести к несчастному случаю.
Выполнять все правила техники безопасности.
В случае ранения, ожога, появления признаков отравления следует немедленно обратиться за медицинской помощью, поставить в известность администрацию о случившемся и без разрешения медицинского персонала и администрации работу не возобновлять.
Обо всех замеченных нарушениях правил по технике безопасности нужно сообщать администрации и требовать устранения причин, которые могут вызвать несчастный случай.
При переносе тяжести одним человеком установлен предел для женщин — не более 20 кг, для мужчин - не более 50 кг.
Каждый работающий обязан знать и выполнять элементарные правила электробезопасности; не прикасаться к оголенным электропроводам.
Запрещается перелезать через ограждения, лазать под машинами или ходовыми частями во время работы машины или станков.
Запрещается загромождать проходы между рабочими местами.
Нельзя самовольно снимать установленные ограждения или устанавливать их в непредусмотренных местах.
Нельзя передавать предметы через работающие машины.
Запрещается развешивать на проводах предметы, так как можно вызвать короткое замыкание, пожар и т. д.
Нельзя без разрешения администрации производить какие-либо эксперименты, устанавливать приспособления, так как не правильная конструкция, незнание техники могут привести к аварии или несчастному случаю.
Работающие на специальных и стачивающих машинах должны соблюдать следующие правила:
Быть внимательными при выполнении работ; при неумелом и неправильном обращении со швейной машиной можно подвергнуть себя опасности прокола пальцев машинной иглой, попадания рук в движущиеся части машины.
Следить за исправностью машины, инструментов и приспособлений.
Проверять до начала работы свое рабочее место, чтобы на машине было ограждение.
При работе на пуговичной и смазку машины на ходу, запрещается надевать ремень на шкив машины на ходу. машине необходимо пользоваться предохранительным экраном.
Не следует класть ножницы около вращающихся частей машины.
Запрещается производить чистку;
Следить за чисткой своего рабочего места и не разбрасывать свои инструменты, а класть их на определенное место.
Работающие с электрическими утюгами должны соблюдать следующие правила:
Быть внимательными при включении электрического утюга, держаться только за деревянную ручку рубильника, следить, чтобы рубильник был закрыт предохранительным кожухом, и не снимать его.
Не дотрагиваться до токопроводящих частей электрического утюга, рубильника, штепсельной розетки, вилки.
Помнить, что работа с электрическим утюгом требует большого внимания.
Проверить до начала работы изоляцию шнура.
До начала работы проверить и подготовить рабочее место.
Осторожнее обращаться с утюгом (металлическая часть утюга может расшататься и электрический элемент соединиться с корпусом утюга).
Следить за электрическим утюгом: замыкание на корпус можно обнаружить по легкому покалыванию рук во время работы.
Следить во время работы, чтобы шнур не касался утюга, так как на шнуре может обгореть изоляция.
Следить за нормальным нагревом утюга и не допускать его перегрева.
Не опускать перегретый утюг в ведро с водой — можно получить ожог рук и глаз.
В случае перегрева выключить утюг и охлаждать, проводя им по влажной тряпке.
Выключать утюг во время перерыва на обед и по окончании работы; из-за не выключенного утюга часто возникают пожары.
При неисправности электрического утюга, рубильника, штепсельной розетки, вилки прекратить работу и вызвать электромонтера.
В случае ожога обращаться в медпункт.
На любом швейном предприятии имеется большое количество электрооборудования, измерительной техники и автоматики.
Наиболее распространенные причины поражения людей электрическим током следующие: неисправность электрооборудования, проводов, пусковых устройств; отсутствие или неудовлетворительное состояние защитных и предохранительных устройств; применение неисправных переносных ламп; прикосновение к незаземленным частям электрооборудования и др.
Поражения электрическим током могут быть внешние и внутренние. Наибольшую опасность представляет внутреннее поражение или электрический удар, при котором в первую очередь поражается центральная нервная система, нарушается дыхание, кровообращение, возможны длительное обморочное состояние и даже смертельный исход.
Основными мероприятиями по предупреждению электротравматизма являются: двойная изоляция; блокировка аппаратов и ограждений для предотвращения доступа к токоведущим частям; применение предупредительной сигнализации и др. Спасение жизни человека, попавшего под действие электрического тока, проводится в два этапа: освобождение пострадавшего от воздействия тока и оказание ему первой помощи.
Пожаром считается неконтролируемое горение вне специального очага, наносящее материальный ущерб Борьба с пожарами ведется в трех направлениях: предупреждение возникновения пожаров, ограничение путей распространения огня, ликвидация возникающих пожаров.
Основными причинами пожаров являются: неосторожное обращение с огнем, неудовлетворительное состояние электротехнических устройств и несоблюдение правил их эксплуатации, неисправность производственного оборудования и нарушение режимов технологических процессов, неисправность отопительных приборов и нарушение правил пожарной безопасности при их эксплуатации.
В задачи противопожарной профилактики входят: полноценное снабжение средствами тушения пожара (огнетушители, пожарные краны и др.), освобождение коридоров, лестничных клеток от захламления, оперативное открывание дверей — пожарных выходов, содержание в постоянной готовности пожарных кранов, наличие планов эвакуации людей при пожаре, а также нумерация лестничных клеток, этажей, входов и выходов.
9 ОХРАНА ОКРУЖАЮЩЕЙ СРЕДЫ
В настоящее время хозяйственная деятельность человека все чаще становится основным источником загрязнения биосферы. В природную среду во все больших количествах попадают газообразные, жидкие и твердые отходы производств, попадая в почву, воздух или воду, они переходят по экологическим звеньям из одной цепи в другую, попадая в конце концов в организм человека.
Вещества, загрязняющие природную среду, очень разнообразны. В зависимости от своей природы, концентрации, времени действия на организм человека они могут вызвать различные неблагоприятные последствия. Кратковременное воздействие небольших концентраций таких веществ может вызвать головокружение, тошноту, першение в горле, кашель.
Исследования воздушной сферы показывают, что в швейном производстве, в зависимости от вида использованного сырья и характера технологического процесса, в рабочую зону выделяется пыль, вредные газы, избыточное тепло.В целях снижения вредных воздействий, необходимо чтобы все машины были оснащены местной вытяжной вентиляцией. Процесс чистки оборудования и помещений фабрики следует механизировать с помощью передвижных пылесосов или централизованных вакуумных установок, обеспечивающих чистоту рабочей среды и сокращение ручного труда.
Для сокращения сырьевых отходов на всех стадиях производства необходимо внедрять мало – и безотходные технологии, а также максимально использовать отходы основного производства непосредственно на данном предприятии. Необходимо организовать сбор производственных отходов для их вторичного использования, изготовления из них товаров народного потребления и изделий производственно технического назначения.
ЗАКЛЮЧЕНИЕ
Целью дипломного проекта является разработка технологического потока по изготовлению блузки женской из шелковой ткани.
Была разработана коллекция моделей блузок, которая отвечает основным тенденциям современной моды и отвечает требованиям, предъявляемым к швейным изделиям заданного ассортимента. Конструкция модели соответствует фигуре человека, поэтому изделие удобно в носке, обеспечивает свободу движения.
Конструкция модели технологична и позволят рационально использовать материалы, применять эффективные методы изготовления одежды, новое оборудование. Изделие надежно в эксплуатации в течение всего периода носки и безопасно в пользовании. Уровень качества модели определяется соответствием, предъявляемым потребительским и промышленным требованиям.
Все материалы верха, приклада, фурнитура и швейные нитки по своим свойствам, размерным признакам, внешнему виду и цвету соответствуют модели, друг другу и направлению моды. Также при выборе материалов были учтены технологические особенности обработки.
Коллекция моделей разработана на одной конструктивной основе. Выполненные раскладки получились рациональными - процент межлекальных выпадов составил % , при нормативе %.
Технология изготовления соответствует уровню современной организации производства, позволяет значительно улучшить качество и повысить производительность труда. Выбранные методы обработки обеспечивают высокую производительность и качество ниточных соединений, а также надежность их при эксплуатации одежды.
Параметры ВТО выбраны в соответствии с физико-механическими свойствами ткани. Для изготовления блузки были применены машины отечественного производства 131 ряда и стачивающе - обметочная AZ6500H-С5DF .
На основе выбранных методов обработки были составлены технологическая последовательность и схема разделения труда.
Анализ графика синхронности показывает, что поток согласован правильно. Коэффициент синхронности равен единице. Диаграмма синхронности показывает специализацию рабочих мест. Монтажный график наглядно выявляет структуру потока, последовательность деталей в потоке, порядок запуска деталей, На основании монтажного графика было решено, что поток будет агрегатно-групповым.
Планировка рабочих мест выполнена с максимальным соблюдением правил. При расстановке рабочих мест обеспечена непрерывность потока от места запуска кроя до сдачи готовой продукции. В потоке нет пересечений линий получения кроя, готовых изделий и перемещения рабочих. Для перемещения полуфабрикатов используются бесприводные транспортные средства. Организация рабочих мест выполнена рационально с применением НОТ и рациональных трудовых приемов.
В потоке предусмотрены мероприятия для повышения качества продукции, предупреждению брака.
В проекте представлена организация работы раскройного, подготовительного и экспериментального цехов, а также охрана труда и окружающей среды.
В дипломном проекте представлена экономическая оценка потока, в которой были рассчитаны следующие показатели:
| Технико-экономические показатели | Числовое значение |
| Выпуск в смену, Мсм | 262 ед. |
| Трудоемкость изготовления изделия, Тизд | 2745 сек |
|
Численность рабочих: расчетная, Nр Фактическая,Nф |
24,95 чел. 25 |
| Выработка на одного рабочего в смену (производительность труда), ПТ | 10,5 ед. |
| Средний тарифный разряд, rср | 3,01 |
| Средний тарифный коэффициент, Qcр | 1,3 |
| Стоимость обработки единицы изделия, Ризд | 16,07 руб. |
| Коэффициент загрузки (согласования), Кс | 1,00 |
| Коэффициент механизации потока, Км | 0,71 |
| Коэффициент использования оборудования, Ки.о. | 0,95 |
| Съем продукции с 1 м2 производ. площади, σ | 1,72 ед. |
| Длительность производственного цикла, Дц | 2,45дн. |
| Рост производительности труда, РПТ | 5 |
| Снижение затраты времени, СЗВ | 5 |
| Межлекальные отходы, Вф | |
| Себестоимость, С | 208,25 |
| Рентабельность, Р | 34,5 |
| Прибыль, П | 71,75 |
СПИСОК ИСПОЛЬЗУЕМОЙ ЛИТЕРАТУРЫ
Белов С.В. Безопасность жизнедеятельности [Текст]: Учебник для студентов средних спец. учеб. заведений/ С.В. Белов, – М.: Высшая школа,- 2003, 357 с.
ГОСТ 12807-99 Изделия швейные. Классификация стежков, строчек, швов.
Зак И.С., Горохов И.К., Воронин Е.И. Справочник по швейному оборудованию [Текст] / И.С. Зак, И.К Горохов, Е.И. Воронин .- М.: Легпробытиздат.- 1981.-
Кокеткин П.П. Одежда: технология-техника, процессы - качество: Справочник [Текст] / П.П. Кокеткин.- М.: МГУДТ.- 2001.- 560с.
Основы функционирования технологических процессов швейного производств: Учебное пособие для ВУЗов и ССУЗов [Текст] / В.Е. Мурыгин, Е.А Чаленко..- М.: Спутник +,-2001.- 299с.
Промышленная технология одежды: Справочник[Текст] /П.П. Кокеткин, Т.Н., Кочегура, В.И., Барышникова и др.- М.: Легромбытиздат.- 1988- 640с.
Современные формы и методы проектирования швейного производства [Текст] / Т.М.Серова, А.И. Афанасьева, Т.И. Илларионова, Р.А Делль. - М.: МГУДТ, 2004.- 340с.
Технология швейного производства: Учеб.пособие для сред.проф.учеб.заведений [Текст] / Э.К. Амирова, А.Т. Труханова, О.В. Саккулина, Б.С. Саккулин.- М: Академия,-2004.-480 с.
Труханова А.Т. Технология мужской и женской верхней одежды [Текст]./ А.Т. Труханова - М.: Высшая школа, - 2003.-
Приложение А
ОРГАНИЗАЦИЯ РАБОТЫ ЭКСПЕРИМЕНТАЛЬНОГО ЦЕХА
Швейное предприятие представляет собой сложный механизм взаимосвязанных основных и вспомогательных цехов, отделов и служб. Упрощенная схема взаимодействия основных цехов предприятия показана на рис.
Как видно из схемы, изготовлению изделий предшествуют процессы подготовки моделей к запуску в производство, подготовки материалов к раскрою и их раскрой, который осуществляется на различных этапах подготовительного – раскройного производства (ПРП).
Основной задачей экспериментального цеха является своевременная и качественная подготовка моделей к запуску в производства, к которой относятся:
разработка перспективного и текущего ассортимента изделий с учетом изучение спроса, конъюнктуры рынка и направление моды;
моделирование;
конструкторская и технологическая проработка новых моделей;
разработка оптимальных режимов технологических процессов;
изготовление лекал, трафаретов и светокопий, нормирование расходов всех материалов;
подготовку технической документации на модель.
Кроме этого в функции экспериментального цеха входит:
осуществление авторского надзора за моделями, внедренными в производства;
контроль за рациональным использование материалов;
постоянное совершенствование конструкции и технологие изделий, внедрение новых методов обработки и т.д.
разработка мероприятий по использованию отходов производства;
испытание и внедрение нового оборудования и средств малой механизации;
оказание помощи швейным цехам в освоение новых видов изделий, моделей, оборудования и приспособление;
контроль за соблюдением технологических режимов обработки в производственных условиях.
В соответствии с задачами экспериментального цеха в нем выделяются следующие группы: моделирование, конструирование, технологическая, лекальная, нормирования.
При разработке моделей на предприятии группа моделирования выполняет ряд функций: эскизная проработка промышленной коллекции моделей; создание образцов моделей, соответствующих современному уровню моделирования, конструирования и технологии; авторский надзор за выпуском продукции в соответствии с образцом - эталонами; изучение потребительского спроса.
Работа группы конструирования направлена на разработку и уточнение конструкции новых промышленных модель, разработку и комплектование всей технической документации на модель, совершенствование процесса моделирования и конструирования в направление стандартизации деталей одежды. В функции группы входит разработка и уточнение конструкции моделей; разработка и уточнение лекал оригиналов (для всех видов материалов на базовый размер и рост); раскрой проработочных образцов, опытной партии и образцов эталонов; градация лекал; разработка технического описание на модель.
Технологическая группа экспериментального цеха работает в тесной связи с группой конструирования и решает следующие задачи:
разработка и уточнение технологии изготовление новой модели;
изготовление проработочных образцов, образцов – эталонов и опытной партии;
разработка технического описание на модель;
разработка прогрессивной трудо – и ресурсосберегающей технологии;
внедрение унифицированных способов обработки;
обучение мастеров и швейных цехов;
контроль за качества изготовление изделий в цехах;
Лекальная группа экспериментального цеха занимается изготовлением и обновлением лекал.
В группе нормирования экспериментального цеха определяется норма расходов всех материалов, анализируется фактический расход материалов и разрабатываются мероприятия по их экономии.
Экспериментальный цех непосредственно связан со всеми основными цехам.
Приложение Б
ОРГАНИЗАЦИЯ РАБОТЫ ПОДГОТОВИТЕЛЬНОГО ЦЕХА
Основной задачей подготовительного цеха является подготовка материалов для передачи их для раскроя, включающая в себя: прием материалов, проверка качества материалов, расчет кусков материалов для их использования с минимальными остатками, подбор кусков материалов и их передача в раскройный цех, изготовление зарисовок раскладок лекал, оформление сопроводительной документации.
Прием и хранение материала.
Материал поступает на швейное предприятия на автомобилях в кусках или кипах, размещенных в контейнерах или не посредственно в кузове. При контейнерной поставке съем материала с автомобиля осуществляется электротралью или автопогрузчиком. Перемещение контейнера в зону выгрузки и распаковки, расположенную внутри помещения, может выполнять грузовоз.
При не контейнерной поставке материал выгружают из автомобиля вручную и транспортируют его в зону распаковки и хранения, используя электропогрузчики, электроштабелеры с поворотными вилами, передвижные контейнеры, передвижные контейнеры-погрузчики, склизы и тележки.
Материал поставляют швейным предприятиям в соответствии с положением о поставке продукции производственно- технического назначения.
Порядок и сроки приема материала определяются инструкциями о порядке приема продукции производственно-технического назначения и товаров массового спроса по количеству.
Прием импортных материалов осуществляется в соответствии: с условиями выполнения российскими внешнеторговыми объединениями заказов российских организаций на импорт товаров; инструкцией о сроках и порядке составления рекламационных актов на импортные товары и направлении этих актов внешнеторговым объединениям; инструкцией о порядке проверки качества и количества импортных товаров экспертами; условиями контракта; техническими требованиями к импортным трикотажным полотнам.
Прием материалов по количеству товарных мест осуществляют по транспортным и сопроводительным документам. Каждому куску присваивают номер и выписывают на принимаемую партию. Всю документацию оформляют в соответствии с руководством по первичному учету. Принятые материалы освобождают от от тары и хранят на участках не разбракованных материалов.
Для сокращения количества ручных операций при транспортировании материалов используют поддоны. Материалы на поддонах размещает в многоярусных станционарных стеллажах с ячейками. Ярусы и ячейки стеллажей имеют буквенно-цифровое обозначение. Склад с многоярусными стеллажами обслуживается с помощью штабелера или крана-штабелера.
В качестве транспортных средств для межцехого и внутрицехого транспортирования целесообразно использовать ручные и электрические тележки с подъемной платформой. Для комплексной механизации подъемно-транспортных операций следует применять электропогрузчики,которые позволяют частично или полностью лмквидировать ручной труд и резко повысить проиводительность труда.
Разбраковка, измерение длины и ширины материала. Контролю подлежат все поступившие материалы на предприятия. При разбраковке определяют качество материалов.
Разбраковку и измерение материалов верха осуществляют параллельно (одновременно на одном рабочем месте) на разбраковочно-измерительной машине или последовательно на разбраковочной машине и трехметровом измерительном столе, подкладочных и прикладных материалов- параллельно на разбраковочно- измерительной машине.
Сортность материала в зависимости от его внешнего вида определяют визуально в соответствии с ГОСТ: для тканей – ГОСТ 358-82, ГОСТ 187-71, ГОСТ 161-75, ГОСТ 357-75; для искусственных тканей на трикотажной основе- ОСТ 17-885-81, на тканной основе- ГОСТ 187-71, ОСТ 17-833-80, ТУ 17-09-79-80, ТУ 17-09-65-80.
Импортный искусственный мех принимают в соответствии с техническими требованиями к импортному искусственному меху из химических волокон.
Хранение и транспортирование разбракованных материалов. Разбракованный материал хранят поштучно на полочных стеллажах. Поштучный способ хранения, при котором каждый кусок хранится в определенном месте, улучшает условия подбора материалов.
Для обеспечения ритмичной работы предприятия в подготовительном цехе должен находиться необходимый и достаточной запас разбракованных материалов в соответствии с временными нормами производственных запасов тканей и инструкцией по определению их для подготовительных цехов предприятий швейной промышленности.
Подача материалов в раскройный цех. В подготовительном цехе на основании карты расчета и первых экземпляров паспортов комплектуется куски материала для настилов. Куски материала снимают со стеллажей с помощью специальных устройств, штабелеров, погрузчиков и других средств в зависимости от установленного на предприятии оборудования. Материал подают в раскройный цех на механических или ручных тележках, указанном в карте расчета.
Подобранные в подготовленном цехе комплекты материалов вместе с зарисовками раскладки лекал на полотне, трафаретами или светокопиями передают в раскройный цех.
Приложение В
ОРГАНИЗАЦИЯ РАБОТЫ РАСКРОЙНОГО ЦЕХА
Раскройное производство является важнейшим этапом швейного производства, где закладываются предпосылки изготовления изделий заданного качества. Основными технологическим процессами раскройного цеха являются: настилание, обрезка краев материала, рассекание настилов на части, вырезание деталей, нумерация кроя и транспортирование его в швейные цеха; навешивание талонов цветовой последовательности; хранение, заполнение товарного и контрольного ярлыков.
Подготовленные согласно заданию материалы получают вместе с зарисовками раскладок, проверяя по сопроводительным документам количество кусков, длину, ширину и артикул, указанную в паспортах кусков.
Первый этап раскроя это настилание материалов. Настилание материалов может быть выполнено «лицом к лицу» или « лицом вниз». Настилание «лицом к лицу» должно быть обязательно парным. Второй способ применяется для всех материалов без учета четного или нечетного числа.
Настилание осуществляется вручную или механизировано с помощью настилочных машин (МНТ-2), полуавтоматического комплекса ПНК-2 и др.
При ручном выполнении процесса настилания столы оборудуют размоточными устройствами, линейками для прижатия переднего конца настила. После контроля качества настила и подмелки контуров детали съемщик настила проверяет общее количество полотен в настиле.
Для обеспечения правильной комплектации деталей последние клеймят или маркируют, прикрепляя или наклеивая талоны, написанные мелом или карандашом.
Раскрой материалов на детали одежды – важнейший этап швейного производства. От качества кроя зависит качество швейных изделий. Процесс раскроя швейных изделий осуществляют в два приема: расчленение настила на части и выкраивание деталей. Существуют три основных метода раскроя материалов: пиление; вырубание; неклассический.
Пиление осуществляется с помощью раскройных ножей. Основной трудностью при пилении является выкраивание деталей с острыми углами.
Вырубание бывает Катковой, прессовое, ротационное.
К неклассическим способам относятся:
- электроискровой. При этом методе раскладка лекал вычерчивается графитом. Один электрод закрепляется к началу линии, другой – к ее концу. При прохождении тока высокой частоты материал под графитом разрушается.
-ультразвуковой осуществляется с помощью специального аппарата, резанье происходит за счет ультразвуковых волн.
Раскрой лучом лазера получил широкое распространение, т.к. избегается ряд операций в технологии изготовления одежды. Обмеловка полотна заложена в программе ЭВМ. За счет оплавления срезов деталей отпадает необходимость обметывания. Разметка вытачек, складок, места расположения карманов производится на стадии раскроя деталей.
- раскрой микроплазмой. В качестве рабочего органа используют газ аргона или азотно-ангидридная смесь.
При раскрое деталей изделий отклонение от заданной формы не должно превышать 1-3 мм. Глубина надсечек во всех деталях должна быть 4-5 мм.
Качество выкроенных деталей проверяют по контрольным лекалам наложением на них деталей верхнего, среднего и нижнего слоев настила.
Приложение Г
РАСЧЕТ СЕБЕСТОИМОСТИ ИЗДЕЛИЯ
Определение себестоимости единицы продукции необходимо для расчета рентабельности, для установления цен на продукцию, для организации коммерческого расчета. Себестоимость определяется на основе калькуляции продукции.
Таблица 1 - Статья 1. Сырье, материалы, фурнитура
| № | Наименование материалов | Единица измерения | Затраты на единицу изделия | ||
| норма расхода | цена, руб. |
сумма, руб. |
|||
|
|
Ткань шелковая плательная | м | 1,36 | 90 | 122,4 |
|
|
Нетканое клеевое полотно | м | 0,4 | 30 | 12 |
|
|
Нитки | кат. | 2 | 3 | 6 |
|
|
Пуговицы | шт. | 6 | 1,5 | 9 |
|
|
Маркировочная лента | шт. | 1 | 0,5 | 0,5 |
|
|
Фабричная марка | шт. | 1 | 1 | 1 |
|
|
Товарный ярлык | шт. | 1 | 1 | 1 |
|
|
Полиэтиленовый пакет | шт. | 1 | 1 | 1 |
| ИТОГО: | 152,9 | ||||
Калькуляция себестоимости включает в себя следующие статьи расходов:
Статья 2 Реализуемые отходы 0,06%
Статья 3 Транспортно-заготовительные расходы 10%-
Статья 4 Основные заработная плата производственных рабочих за ед. изделия-
Статья 5 Дополнительная заработная плата-20%-
Статья 6 Отчисления на социальные нужды -28%-
Статья 7 Общецеховые расходы-1,5%
Статья 8 Общехозяйственные расходы-1,5%
Статья 9 Прочие производственные расходы 10%
Расчет полной себестоимости изделия представлен в табл.2.
Таблица 2 - Калькуляция статей себестоимости