Разработка технологического процесса изготовления детали "Архиметов червяк"
Введение
1 Описание назначения детали
2 Определение и характеристика заданного типа производства
3 Технические условия на материал
4 Определение КИМ
5 Расчёт припусков
6 Разработка технологического процесса изготовления детали
7 Технические характеристики оборудования
8 Выбор и обоснование РТК на токарную операцию
9 Расчёт режимов резания
10 Определение штучного и подготовительно заключительного времени
11 Разработка мероприятий по охране труда
12 Управляющая программа на токарную операцию
13 Спецификация для РТК
Перечень использованной литературы
Введение
Современное машиностроение отличается интенсивным расширением многообразия выпускаемой продукции. Одновременно происходит сокращение продолжительности цикла выпуска изделий одного вида. Объем выпуска продукции, как и прежде, изменяются в широком диапазоне- от единичных образцов до массового производства. Однако преобладающим начинает становится мелко- и среднесерийное производство. Развитие объектов машиностроительного производства (автомобилей, тракторов, станков, локомотивов и пр.) характеризуется интенсивным ростом сложности машин и ужесточением требований к их качеству.
За последние 25-30 лет сложность машин как объекта производства увеличилась в 4-6 раз. Повышение технических характеристик машин и увеличение числа их функций приводит к увеличению числа деталей и сборочных единиц, входящих в машину, усложнению их конструкции и повышению точности изготовления, замена традиционных материалов на новые, обладающие улучшенными физико-механическими свойствами.
В этих условиях автоматизация основных и вспомогательных технологических процессов служит основным средством повышения эффективности производства.
В автоматизированном производстве резко повышается требования к качеству каждого этапа производственного цикла, организации переналаживаемых, гибких технологических процессов и применению технологий с малым участием людей.
Поэтому при внедрении автоматизации большое внимание уделяется использованию микропроцессоров и электронно-вычислительной техники, гибких производственных систем, автоматизации контроля и управления технологическими процессами, загрузки оборудования, транспортировки деталей и сборочных единиц.
Автоматизация способствует интенсификации технологических процессов и снижению себестоимости изготовления изделий машиностроения, в корне меняет условия работы в промышленности, сглаживая противоречия между трудом умственным и физическим
1. Описание и назначение детали
Червячные передачи применяют при небольших и средних мощностях, обычно не превышающих 50 кВт. Применение при больших мощностях неэкономично из-за сравнительно низких КПД и требует специальных мер для охлаждения передачи во избежание сильного нагрева.
Червячные передачи широко применяют в станках, подъёмно-транспортные машинах и т.д. При проектировании передач, состоящих из зубчатых и червячных пар, червячную пару рекомендуется применять в качестве быстроходной ступени, т.к. при увеличении окружной скорости червяка создаются более благоприятные условия для образования устойчивого масленого клина в червячном зацеплении и, следовательно, уменьшается потери на трении. Червячные передачи во избежание их перегрева предпочтительно использовать в приводах периодического действия.
Архимедов червяк в осевом сечении имеет прямоугольный профиль равнобедренной трапеции, аналогичный профилю инструментальной рейки. Угол между боковыми сторонами профиля витка очерчены архимедовой спиралью. В настоящие время наиболее распространены передачи с архимедовым червяком.
Архимедовы червяки подобно ходовым винтам с трапециидальной резьбой. Основным способом их изготовления являются:
нарезание резцом на токарно-винторезном станке.
нарезание модульной фрезой на резьбофрезерном станке.
2. Определение и характеристика заданного типа производства
Серийное производство характеризуется ограниченной номенклатурой изделий изготовленных или ремонтируемых периодически повторяющимися партиями. В серийном производстве организационно технические условия характеризуются преобладанием универсального оборудования, используют универсальное, специализированное и специальное оборудование, в том числе станки с числовым программным управлением (ЧПУ), многоцелевые станки, гибкие производственные системы (ГПС), приспособленные к выполнению определенных видов обработки небольшим количеством изделий в партии, большим разнообразием приемов, менее детальной разработкой технологического процесса. Это вызывает необходимость периодической переналадки оборудования, прерывает приобретенный рабочий ритм в выполнении отдельных приемов и переходов и переключает его на выполнение другой работы требующей определенного времени на ее освоение и приобретение необходимых навыков и ритма. Вследствие этого, требуется более высокая квалификация рабочих, обладающих разносторонними навыками в выполнении значительно большего круга приемов, содержащих большое количество приноровительных, т.е. более замедленных по темпу исполнения движений.
3. Технические условия на материал
Стали 40Х ГОСТ 4543-71 имеет следующие свойства.
Физические свойства
γ=7,817
λ=0,11
α=13,4
Механические свойства
σт=80
σв=100
δ=10
φ=45
αн=6
HB=217
4. Расчет заготовки. Определение КИМ
Определяем коэффициент использования материала (КИМ) из проката и штамповки. При прокате:
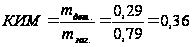
При штамповке:
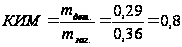
КИМпр < КИМшт
Следовательно, для уменьшения расхода металла в стружку нужно выбрать метод получение заготовки - штамповка.
Расчет припусков
|
Тех-кие переходы об-ки поверхности |
Допуски в мкм. | Припуски в мм |
Расчетный размер |
Операц-й размер | |||
| δ |
Класс точности |
Расч. | № табл. | Принятые | |||
| l=110 | |||||||
| Заготовка |
|
h14 | 113 |
|
|||
| фрезерование |
|
h14 | 1,5 | 1,5 | 111.5 |
|
|
| фрезерование |
|
1,5 | 1.5 | 110 |
|
||
| Ф15K7 | |||||||
| Заготовка |
|
h14 | 17,6 |
|
|||
| Черновое точение |
|
h14 | 1.2 | Т40 | 1,2 | 16,4 |
|
| Чистовое точение |
|
h12 | 1,0 | Т40 | 1,0 | 15,4 |
|
| Шлифование |
|
k7 | 0.35 | Т40 | 0,4 | 15 |
|
| Ф27-0,045 | |||||||
| Заготовка |
|
h14 | 30 |
|
|||
| Черновое точение |
|
h14 | 1,5 | Т40 | 1,4 | 28,6 |
|
| Чистовое точение |
|
h12 | 1,2 | Т40 | 1,2 | 27,4 |
|
| шлифование |
|
0,40 | Т40 | 0,40 | 27 |
|
|


5. Разработка технологического процесса изготовления заданной детали
005 Заготовительная
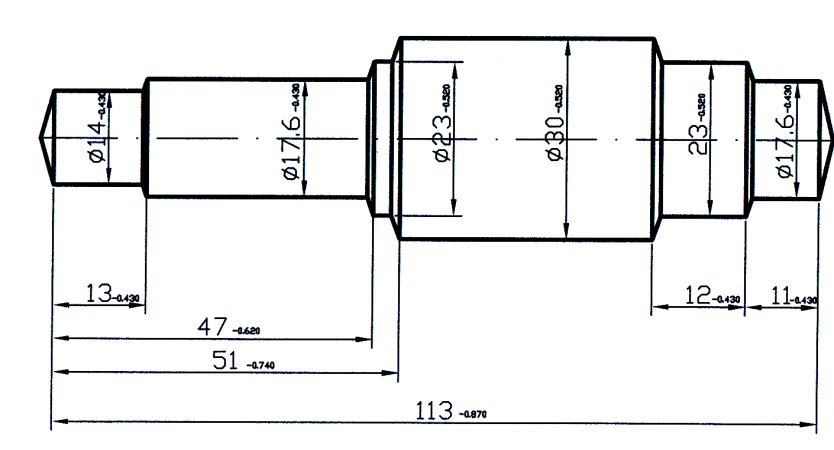
Рассчитать припуски
010 Фрезерно-центровальная
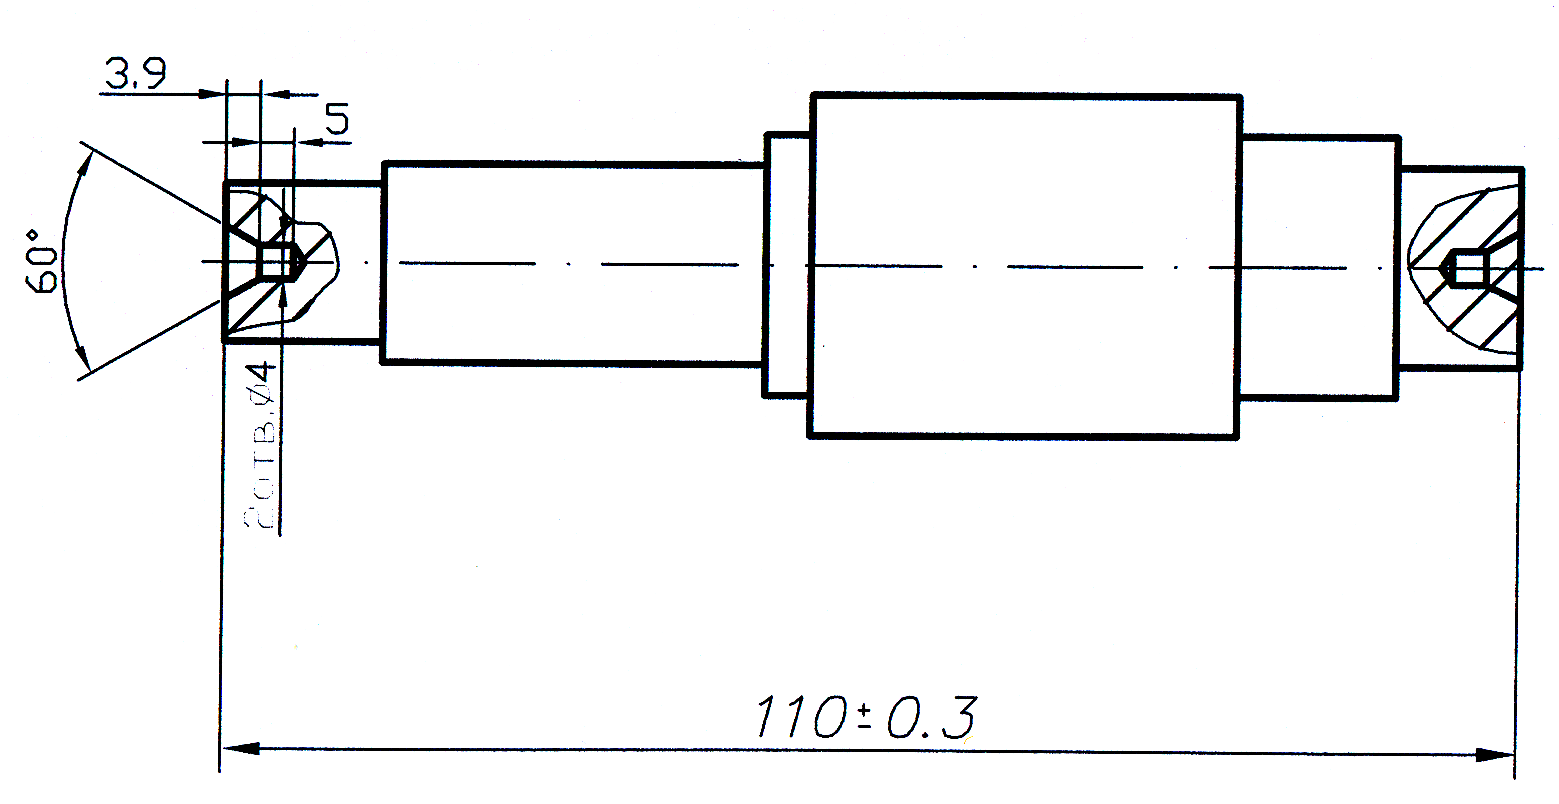
1 Фрезеровать торцы
2 Засверлить центровые отверстия
015 Термическая
Нормализовать 30…..34 HRC
020 Токарная
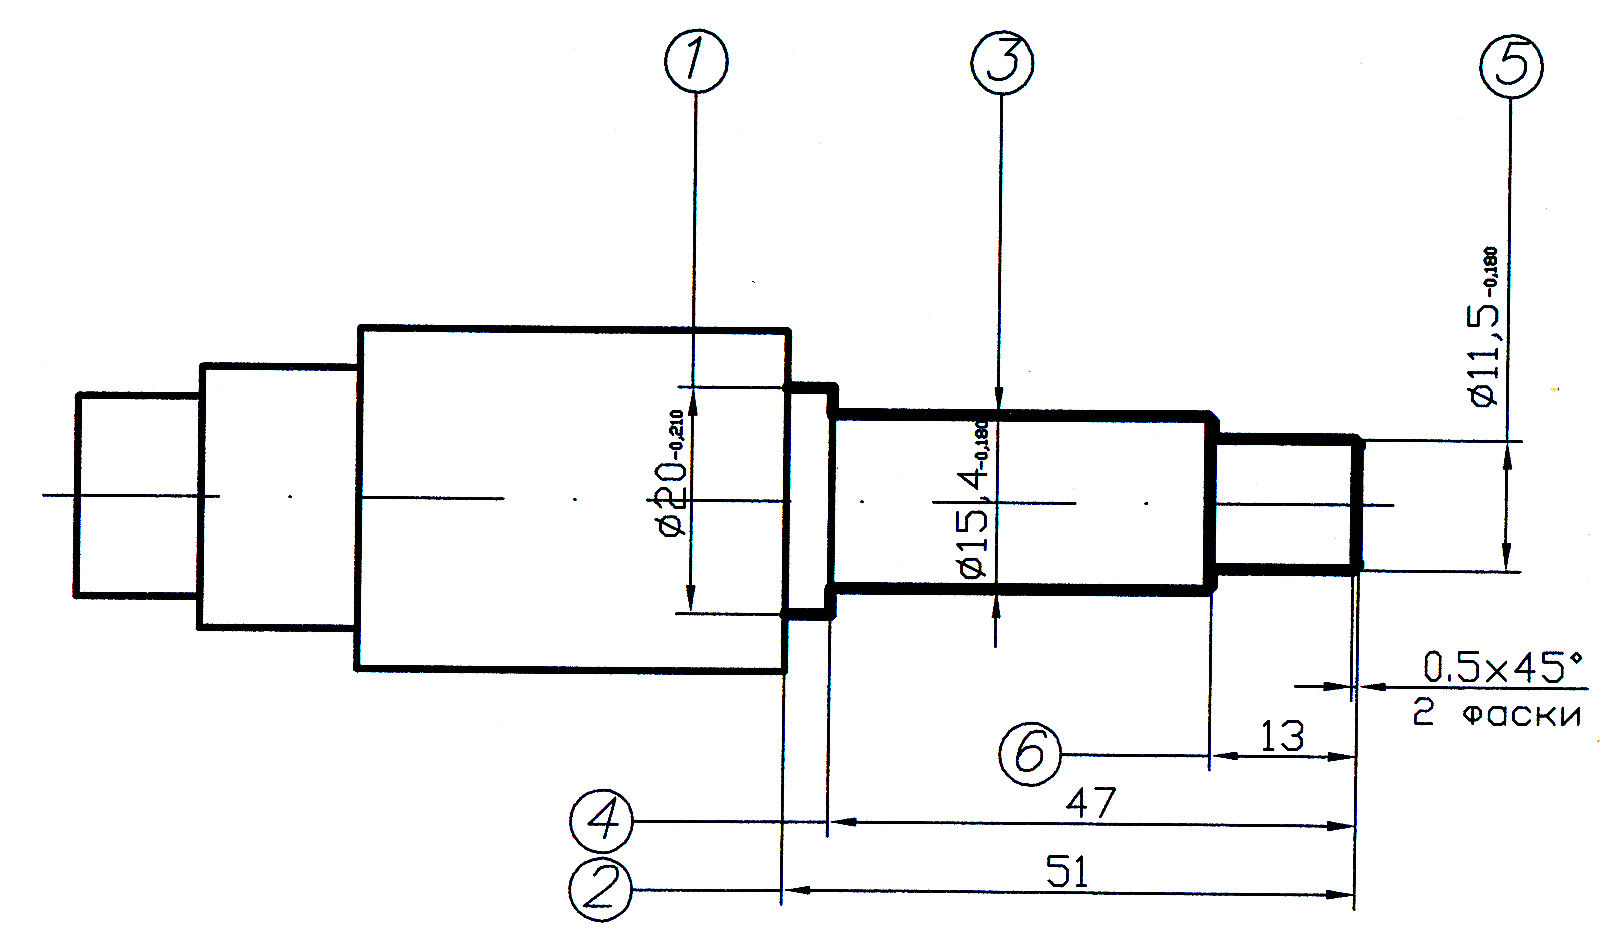
1 Точить поверхность 1 выдерживая размер 2.
2 Точить поверхность 3 выдерживая размер 4.
3 Точить поверхность 5 выдерживая размер 6.
4. Точить 2 фаски 0,5 х450
025 Токарная
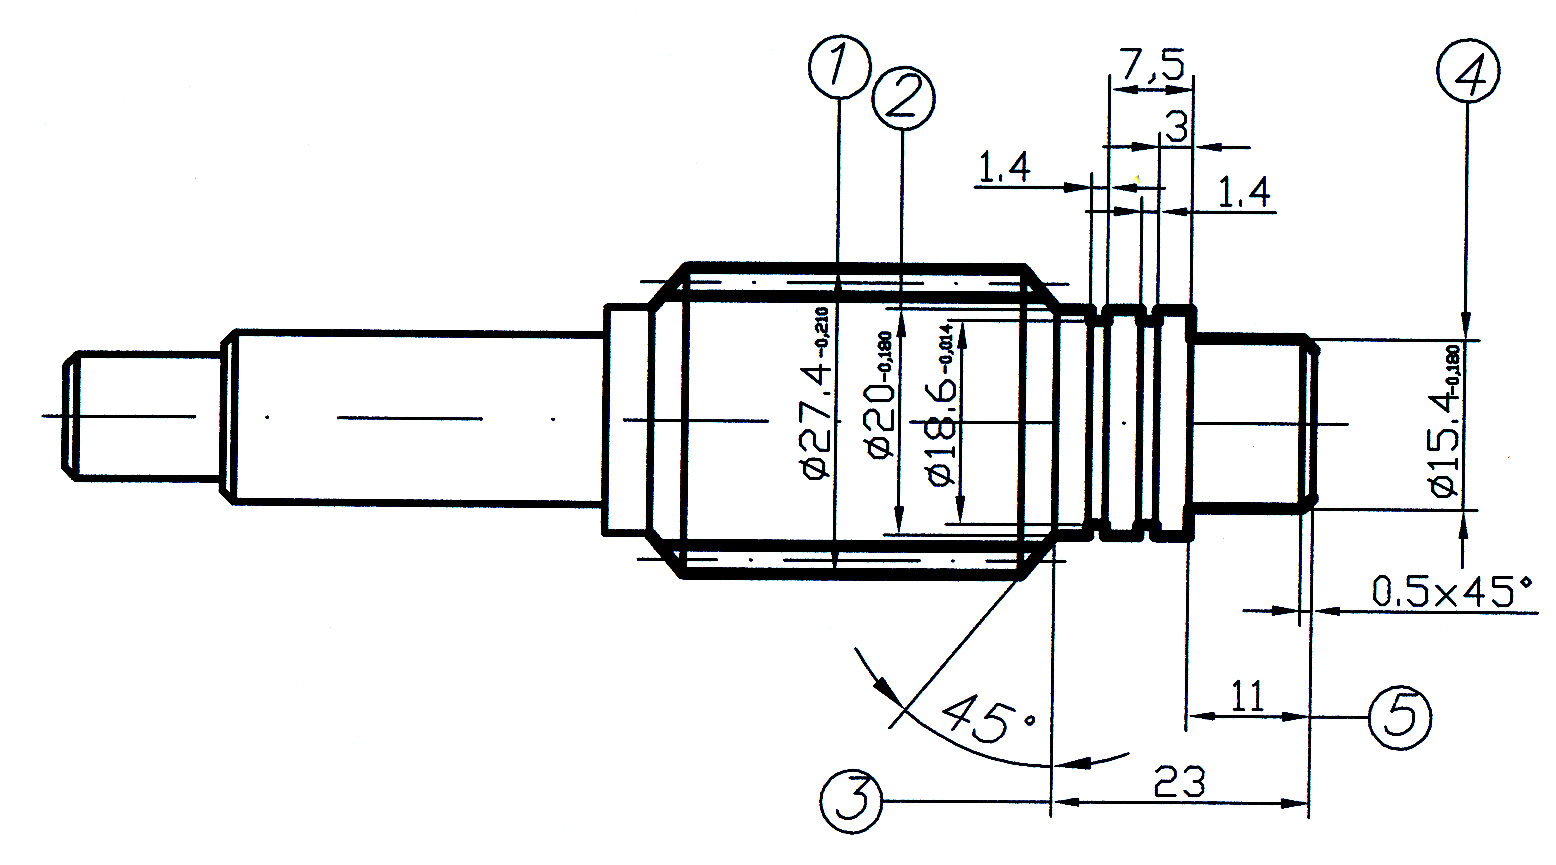
1 Точить поверхность 1
2 Точить поверхность 2 выдерживая размер 3 и два угла 450
3 Точить поверхность 4 выдерживая размер 5
4 Точить 2 канавки 1,4 мм, выдерживая размер по чертежу
5 Точить фаску 0,5х450
6 Нарезать червяк с припуском 0,3 мм на размер под шлифовку
030 Шпоночно-фрезерная
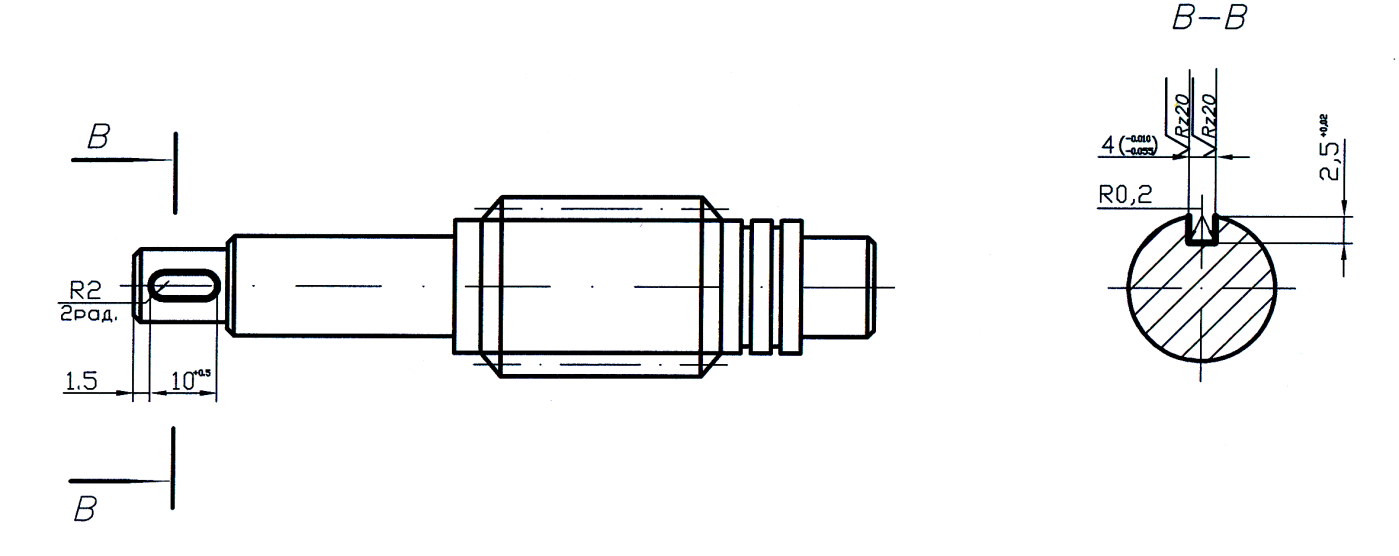
1 Фрезеровать шпоночный паз.
035 Термическая
Установка ТВЧ
Закалить червяк 40…45 HRC
040 Кругло-шлифовальная
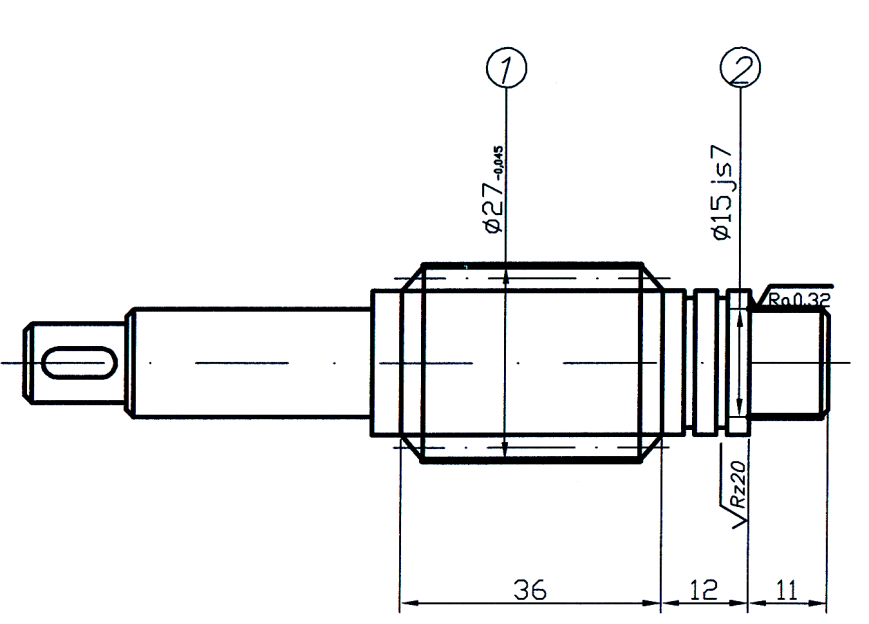
1 Шлифовать поверхность 1 выдерживая размер 1.
Шлифовать поверхность 2 выдерживая размер 2.
045 Кругло-шлифовальная
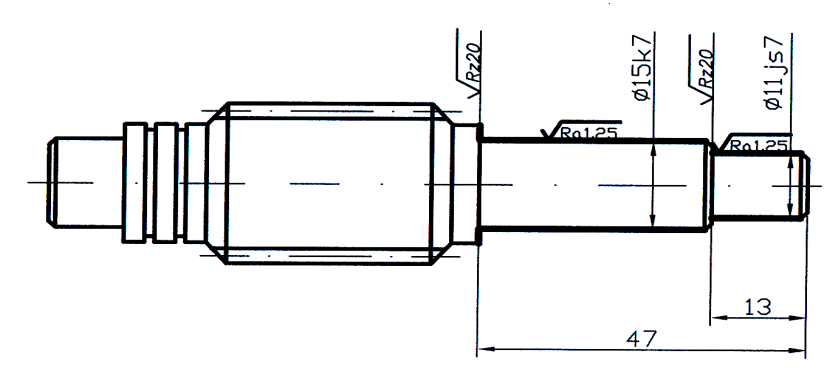
Шлифовать ф15к7,ф15h9,ф11js7.
050 Зубошлифовальная
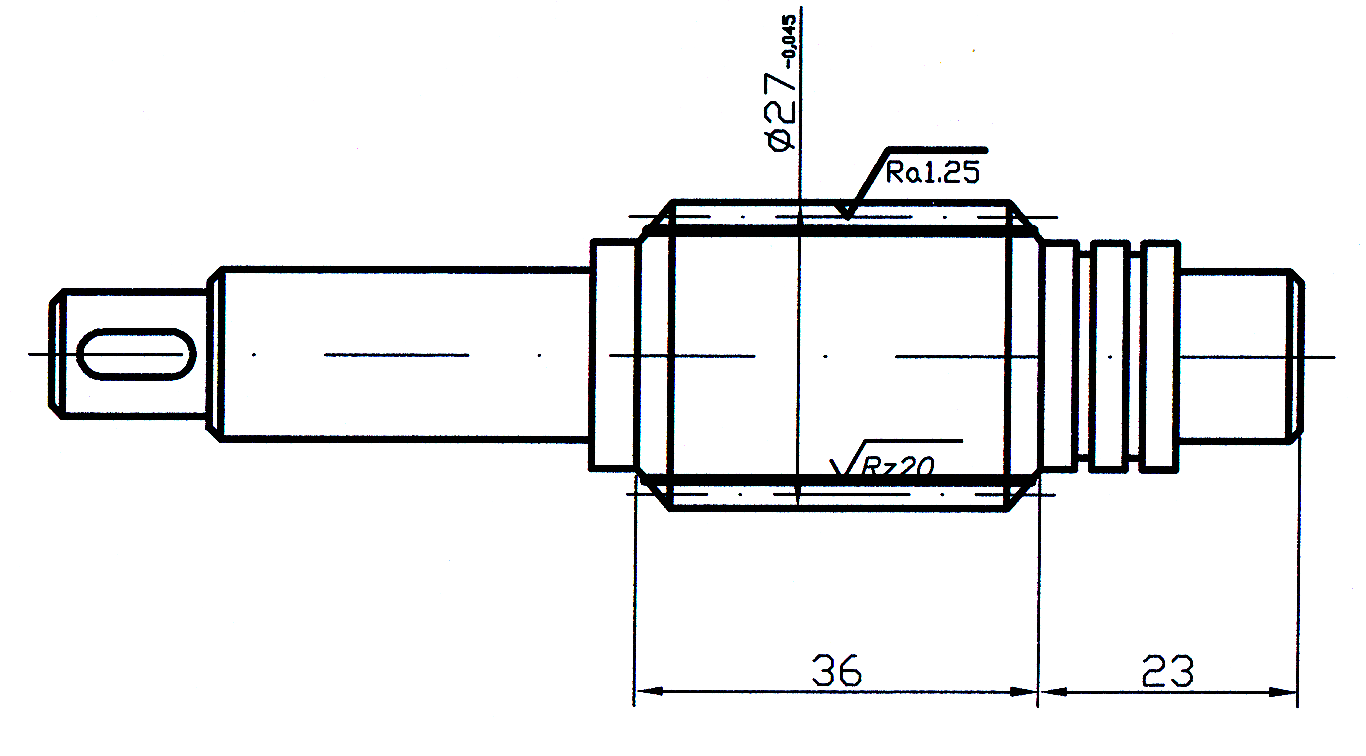
Шлифовать червяк.
055 Полировальная.
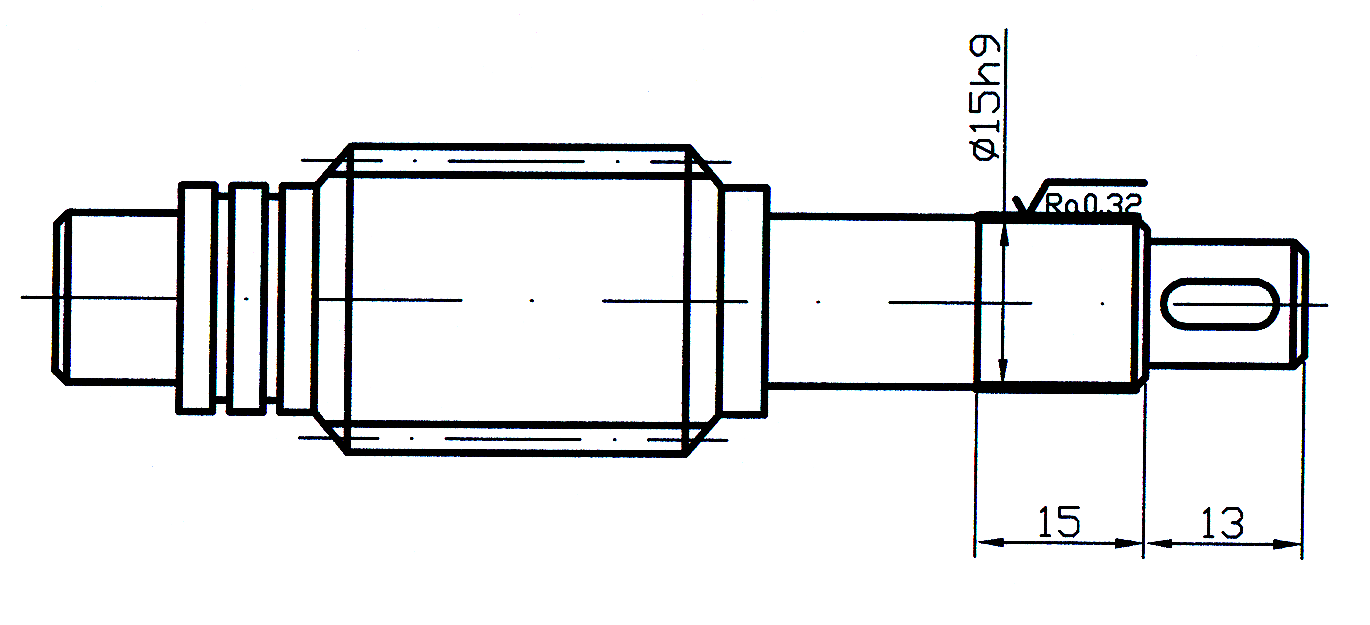
060 Гальвоническая.
Покрытие хим. окр.
065 Контрольная.
6. Выбор оборудования, приспособлений, режущего и мерительного инструмента
005 Заготовительная
Штамп
010 Фрезерно-центровальная
Фрезерно-центровальная полуавтомат МР-71
Приспособление призматического тисочного типа с электромеханическим приводом.
Фрезы торцевые ГОСТ 1062-69
Сверло центровочное ГОСТ 6694-63
Скоба
Пробка
015 Токарная
Станок токарный 16К20Ф3
Патрон токарный самоцентрирующийся трехкулачковый с пневмоприводом ГОСТ 16682-71
Центр
Резец проходной ГОСТ21151-75
Скоба
020 Токарная
Станок токарный 16К20Ф3
Патрон токарный самоцентрирующийся трехкулачковый с пневмоприводом ГОСТ 16682-75
Центр
Резец проходной ГОСТ 21151-75
Резец для нарезания червяка
Резец канавочный (отрезной) ГОСТ 673-61
Угломер
Шаблон
Скоба
030 Шпоночно-фрезерная
Станок 692 М
Тиски механические
Патрон механические ГОСТ 16682-71
Фреза концевая 4 1А ГОСТ 8237-74
Шаблон
Скоба
035 Термическая
Печь
040 Кругло-шлифовальная
Станок 3М150
Приспособления: поводковая планшайба ГОСТ 2572-72, центр ГОСТ 8742-75, хомутик ГОСТ 578-70.
Эталоны шероховатости
045 Кругло-шлифовальная
Станок 3М150
Приспособления: поводковая планшайба ГОСТ 2572-72, центр ГОСТ 8742-75, хомутик ГОСТ 578-70.
Круг абразивный ГОСТ 2424-67, Э16СМ2К
Эталоны шероховатости
050 Зубошлифовальная
Станок резьбошлифовальный 5822
Приспособления: поводковая планшайба ГОСТ 2572-72, центр ГОСТ 8742-75, хомутик
Эталоны шероховатости
055 Полировальная
Станок токарный 16К20
Патрон токарный самоцентрирующееся трёхкулачковый с пневмоприводом ГОСТ 16682-71
Центр
Войлочной круг
Эталоны шероховатости
060 Гальваническая
Ванна
065 Контрольная.
7. Технические характеристики оборудования
Станок 16К20Ф3
Наибольший диаметр, устанавливаемый над станиной 400мм.,
над суппортом 250мм.;
Расстояние между центрами 1000мм.
Частота вращения шпинделя 12,5…2000мин-1
Пределы подач:
продольных 6-1200мм/мин
поперечных 3-600мм/мин
Дискретность перемещения6
продольного 0,01мм.
поперечного 0,005 мм.
Шпоночно-фрезерный вертикальный станок 692Р-I
Рабочая поверхность стола-250x1000мм.
Наибольшее перемещение стола (продольное x вертикальное)700x400мм.
Ширинафрезеруемого паза 4-25 мм.
Частотавращения шпинделя 400-4000 об/мин
Мощнсть электродвигателя главного движения 3,3кВт.
Габаиты 1505x1800мм.
Вертикально сверлильный станок 2Н118
Размер рабочей поверхности стола (ширина x длина) 360x320мм.
Наибольший диаметр сверления в стали 18мм.
Расстояние от торца шпинделя до поверхности стола 0-650мм.
Наибольшее вертикальное перемещение стола 350мм.
Наибольшее усилие подачи 560кгс.
Крутящий момент на шпинделе 880кгсм
Конус Морзе отверстия шпинделя №2
ход шпинделя 150мм.
Число ступеней оборотов шпинделя в минуту 9
Пределы оборотов шпинделя 180-2800
Число ступеней подач шпинделя 6
Пределы подач шпинделя 0,1
0,14
0,2
0,28
0,4
0,56
Мощность электродвигателей кВт.:
Привод главного движения 1,5
Привод насоса охлаждения 0,125
Габариты 870x590x2080мм.
Вес станка 450кг.
Кругло-шлифовальный универсальный станок 3У10МАФ10
Наибольший диаметр устанавливаемого изделия 280мм.
Наибольшая длина устанавливаемого изделия 100мм.
Наибольший наружный диаметр шлифования 280мм.
Бесступенчатое регулирование частоты вращения изделия 30-750 об/мин
РТК
Занимаемая площадь 27м2
Наибольший диаметр обрабатываемой детали 400мм.
Частота вращения шпинделя 25…3150 мин-1
Подача
продольна 0,01..20мм/об
поперечная 0,005…10мм/об
Наибольшая длина обрабатываемой детали 750; 1000; 1500мм
Диаметр загружаемых деталей
наружный 50..250мм
внутренний 38..268мм
Наибольшая масса обрабатываемой детали 20кг
Наибольшая суммарная потребляемая мощность 37кВт
8. Выбор и обоснование РТК на токарную операцию
При серийном производстве деталей типа валов, дисков, фланцев, гильз, втулок и т.п. в настоящее время широко используют роботизированные комплексы (РТК). РТК для механообработки заготовок типа тел вращения могут иметь различные компоновочные схемы в зависимости от выполняемых ими технологических задач.
Наибольшее применение в машиностроении получили РТК, состоящие из автоматизированных станков, оснащенных накопительными устройствами для заготовок и деталей, системой программного управления и обслуживаемых ПР. В первую очередь такие РТК предназначаются для серийного изготовления деталей мелких и средних размеров с небольшим временем обработки.
Исходя из размеров заготовки, массы заготовки, времени обработки, производительности РТК производим выбор РТК [5]. По всем выше перечисленным характеристикам выбираем РТК на базе ст. 16К20Ф3
РТК предназначен для токарной обработки наружных и внутренних цилиндрических, конических, сферических и торцевых поверхностей деталей типа тел вращения со ступенчатым и криволинейным профиле, а также нарезания резьб в автоматическом режиме.
В состав РТК входят: токарный патронно-центровой станок с ЧПУ мод. 16К20Ф3; встроенный в станок ПР мод. М10П62.01 или ПР напольного типа мод. М20П40.01; тактовый стол типа СТ220, на платформы которого устанавливаются в ориентированном виде заготовки; инструментальный магазин барабанного типа с набором сменных режущих блоков, автоматически устанавливаемых в револьверной головке станка при помощи ПР; устройства ЧПУ станка различного типа с возможностью оперативной подготовки и редактирования управляющих программ и ПР типа «Контур», объединенных в единую систему управления РТК; тара для стружки, отводимой конвейером из рабочей зоны станка. При работе данного РТК в составе ГПС он дополнительно оснащается устройствами для активного контроля обрабатываемого изделия при помощи измерительной щуповой головки, установленной на инструментальном диске револьверного суппорта станка, а также устройствами для измерения и контроля инструментов с их автоматической заменой при износе и поломке.
9. Расчет режимов резания. Определение штучного времени
010 Фрезерно-центровальная
1 Фрезеровать торцы
l=18 мм.
t=1,5мм.
S=0,25мм/зуб.
U=249 м/мин
n=990 об/мин.
Sm=1040 мм/мин
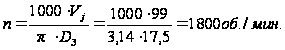
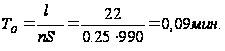
2 Засверлить центровые отверстия
l=8.9 мм .
S= 0,04 мм/об
U= 32 м/мин [8, стр268, т.66]
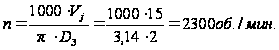
n=800 об/мин
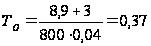
020 Токарная
1 Точить поверхность1 выдерживая размер 2.
l= 4 мм.
t=
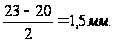
S=0,3Ч0,45=0,13мм/об
V=264Ч0,454=118 м/мин
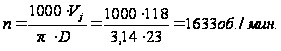
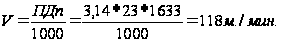
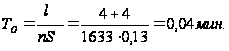
2 Точить поверхность 3 выдерживая размер 4.
l= 34 мм
t=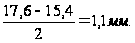
S=0,3Ч0,45=0,13мм/об
V=280Ч0,45=126 м/мин
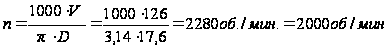
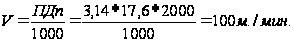
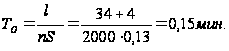
3 Точить поверхность 5 выдерживая размер 6.
l= 13 мм
t=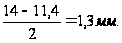
S=0,3Ч0,45=0,13мм/об
V=280Ч0,45=126 м/мин
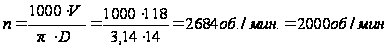
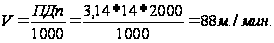
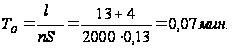
025 Токарная
1. Точить поверхность 1.
l= 36 мм
t=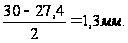
S=0,3Ч0,45=0,13мм/об
V=264Ч0,45=118 м/мин
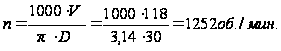
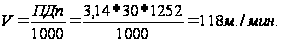
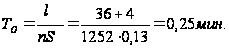
2 Точить поверхность 2 выдерживая размер 3 и два угла 45°.
l= 12 мм
t=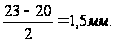
S=0,3Ч0,45=0,13мм/об
V=264Ч0,45=118 м/мин
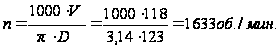
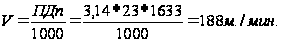
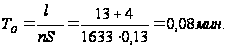
3. Точить поверхность 4 выдерживая размер 5
l= 11 мм
t=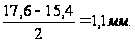
S=0,3Ч0,45=0,13мм/об
V=280Ч0,45=126 м/мин
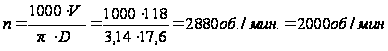
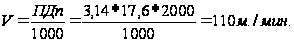
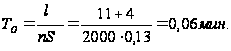
Точить две канавки 1,4мм.
l= 0,7 мм
t=0,7 мм
S=0,06Ч0,45=0,06мм/об
V=304Ч0,45Ч0,5Ч0,81=55 м/мин
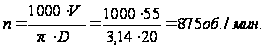 ,
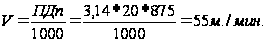
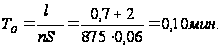
Точить фаску 0,5 Ч 45°
l=0,5 мм.
t=0,5мм.
S=0,13мм/об.
U=126мм/об=110м/мин
n=2000 об/мин
 =0,02
мин
Нарезать червяк с припуском 0,3мм на размер под шлифовку.
l= 36 мм
t=0,57мм.
S=0,41мм/об.
U=25 м/мин
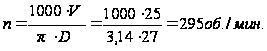
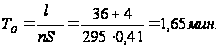
030 Шпоночно-фрезерная
Фрезеровать шпоночный паз
l= 10 мм
 =0,2мм.
 =22,3м/мин.
n=1180 об/мин
S= 472 мм/мин
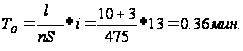
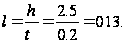
040 Круглошлифовальный
1 Шлифовать ф15 j s 7
l= 11 мм
 =0,4
мм.
 =200
об/мин
 =2000
мм/мин
 =0.013
мм/ход
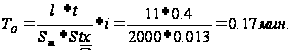
2 Шлифовать
ф27
l= 96 мм
 =0,4
мм.
=200
об/мин
 =2000
мм/мин
 =0.013
мм/ход
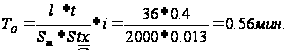
045 Круглошлифовальный
Шлифовать ф 15 к 7,ф 15 h 9,ф 11 js 7
l= 47 мм =
 +
 ,=15,5
мм,
=33,5
=0,4
мм.