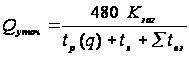Расчет и проектирование автоматической системы технологического оборудования для обработки оси
МИНИСТЕРСТВО ОБРАЗОВАНИЯ И НАУКИ УКРАИНЫ
ДОНЕЦКИЙ НАЦИОНАЛЬНЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
Механический факультет
Кафедра МС
КУРСОВАЯ РАБОТА
По дисциплине: «Теория проектирования автоматизированных станочных комплексов»
На тему: «Расчет и проектирование автоматической системы технологического оборудования для обработки оси»
Выполнила
студента группы МС-02а И. С. Каракуц
Проверил
д. т. н. Л. П. Калафатова
Нормоконтроллер, Ю.А. Гринев
ДОНЕЦК 2006
Исходные данные
Чертеж детали (Приложение А)
Базовый технологический процесс обработки детали
Заданная сменная
производительность
 шт/смену
РЕФЕРАТ
Курсовая работа содержит: 26 с., 8 табл., 4 рис., 6 источников, 2 приложений.
В данной курсовой работе рассматривается процесс проектирования автоматической линии технологического оборудования, которая позволила бы при минимальных затратах добиться заданной производительности.
Цель работы: спроектировать оптимальную структурно компоновочную схему автоматической линии для условий серийного производства детали «Ось». Реализовать структурную схему на практике, выбрав конкретное технологическое оборудование; описать ее работу с помощью циклограммы.
Курсовая работа включает: пояснительную записку, которая содержит все необходимые сведения о проектировании автоматической линии; чертеж компоновки автоматической линии с обозначением всех позиций; циклограмма работы автоматической линии.
АНАЛИЗ, ПРОИЗВОДИТЕЛЬНОСТЬ, РОБОТ, ТРАНСПОРТНАЯ СИСТЕМА, АТОМАТИЧЕСКАЯ ЛИНИЯ, ЭКОНОМИЧЕСКИЕ ПОКАЗАТЕЛИ, ЦИКЛОГРАММА
СОДЕРЖАНИЕ
ТЕХНОЛОГИЧЕСКАЯ ПОДГОТОВКА
Анализ конструкции детали на технологичность
Разработка маршрутного технологического процесса
Выбор режимов резания и расчет технологической производительности
Перечень холостых операций при реализации технологического процесса
Определение требуемой производительности
ОПРЕДЕЛЕНИЕ РАЦИОНАЛЬНОЙ СТРУКТУРЫ СИСТЕМЫ ТЕХНОЛОГИЧЕСКОГО ОБОРУДОВАНИЯ
РОБОТИЗИРОВАННЫЕ КОМПЛЕКСЫ
РАСЧЕТ ЭКОНОМИЧЕСКИХ ПОКАЗАТЕЛЕЙ
ВЫВОД
СПИСОК ИСПОЛЬЗОВАННОЙ ЛИТЕРАТУРЫ
ТЕХНОЛОГИЧЕСКАЯ ПОДГОТОВКА
Анализ конструкции детали на технологичность
Деталь ось – типа вал (см. Приложение А).
Деталь изготовлена из стали 40Х ГОСТ 4543-41.
Это конструкционная легированная сталь, хорошо обрабатываемая резанием, имеющая следующий химический состав и механические свойства:
C = 0.36-0.44 %; Si = 0.17-0.37 %; Mn = 0.50-0.80
%; Cr = 0.80-1.10 %; Ni = 0.3 %; Cu = 0.3 %; P= 0.035 %; S= 0.035 %;
 =
610 МПа;
 =
395 МПа;
В процессе обработки детали, она подвергается объемной закалке до твердости HRC 38…42.
На чертеже представлены все необходимые виды и размеры, чтобы уяснить конструкцию детали. Конструкция детали предельно простая, и в упрощениях не нуждается.
Деталь является нежесткой, так как длина больше 10 диаметров.
Все поверхности детали доступны для непосредственного измерения. Заменить конструкцию детали сборной является нецелесообразным. Точность размеров и параметры шероховатости соответствующих поверхностей увязаны между собой. Получение допуска и шероховатости не вызывает особых технологических трудностей. Нетехнологичных поверхностей на детали, на мой взгляд, нет. Все требования стандартов при проектировании данной детали были выдержаны.
К легко повреждаемым поверхностям можно отнести наружную резьбу М20Ч1,5.
Конструкция детали позволяет использовать высокопроизводительное оборудование, стандартные инструменты и оснастку на всех операциях.
Таким образом, будем считать, что изделие технологично.
Конструкция детали позволяет использовать высокопроизводительное оборудование, стандартные инструменты и оснастку на всех операциях кроме сверления осевого и радиального отверстия.
Деталь в целом технологична.
1.2 Разработка маршрутного технологического процесса
В условиях неавтоматизированного производства при разработки маршрутного технологического процесса нужно руководствоваться следующими правилами:
1) С целью экономии труда и времени технологической подготовки производства использовать типовые процессы обработки детали и типовых поверхностей деталей;
2) Не проектировать обработку на уникальных станках. Применение уникальных и дорогостоящих станков должно быть технологически и экономически оправдано;
3) Использовать по возможности только стандартный режущий и измерительный инструмент;
4) Стремиться применять наиболее совершенные формы организации производства: непрерывные и групповые поточные линии, групповые технологические процессы и групповые наладки на отдельные станки;
5) Обрабатывать наибольшее количество поверхностей данной детали за одну установку.
Маршрутный технологический процесс обработки детали «Ось» в условиях неавтоматизированного производства.
005 Заготовительная
010 Фрезерно-центровальная (Станок фрезерно-центровальный, призмы, прихваты, торцовые фрезы, центровые свёрла, базы: Ж38, Ж38, торец Ж48)
А Установить и снять заготовку
1. Фрезеровать торцы детали
2. Сверлить центровые отверстия
015 Токарная с ЧПУ (станок токарный с ЧПУ, центр и трехкулачковый самоцентрирующий патрон, проходной упорный резец, базы: ось и торец)
А Установить и снять заготовку
1. Точить поверхность 7 под люнет.
020 Токарная с ЧПУ (станок токарный с ЧПУ, центра и инерционный патрон, люнет, проходной упорный резец, базы: ось и торец)
А Установить и снять заготовку
1. Точить
поверхность
2, точить поверхность
4 предварительно,
точить
поверхность
6 предварительно,
точить поверхность
10,
точить поверхность
8, точить поверхность
25, точить поверхность
9
(до левого)
между бортиками
последовательно.
Б Переустановить заготовку
2 Точить поверхность
1, точить поверхность
3 предварительно,
точить
поверхность
5 предварительно,
точить поверхность
24,
точить поверхность
9 между бортиками
(до правого)
последовательно.
025 Токарная с ЧПУ (станок токарный с ЧПУ, центра и инерционный патрон, люнет, проходной упорный резец, канавочный резец, резец для нарезания резьбы, базы: ось и торец)
А Установить и снять заготовку
1.Точить поверхность 1 окончательно, точить поверхность 18, точить поверхность 3 окончательно, точить поверхность поверхность 21, точить поверхность 5 окончательно, точить поверхность 22 последовательно.
2. Точить поверхность 11, точить поверхность 13.
3. Нарезать резьбу на поверхности 1.
Б Переустановить заготовку
4. Точить поверхность 2 окончательно, точить поверхность 19, точить поверхность 4 окончательно, точить поверхность поверхность 20, точить поверхность 6 окончательно, точить поверхность 23 последовательно.
5. Точить поверхность 12, точить поверхность 14.
6. Нарезать резьбу на поверхности 2.
030 Вертикально-фрезерная (станок вертикально-фрезерный, призмы и прихваты, торцовая фреза, базы: Ж35, Ж35, торец Ж45)
А Установить и снять заготовку
1. Фрезеровать
лыску 17 на диаметре,
выдерживая
размеры Ж60
и
245 мм
035 Радиально-сверлильная (Станок радиально-сверлильный, призмы и прихват, кондуктор, сверло, базы: Ж35, Ж35, торец Ж45)
А Установить и снять заготовку
1. Сверлить отверстие 16
Б Переустановить заготовку
2. Сверлить отверстие 15
040 Слесарная (стол слесарный)
А Установить и снять заготовку
Калибровать резьбу дважды, зачистить заусенцы после фрезеровки
045 Термообработка
1. Калить HRC 38…42
050 Круглошлифовальная (станок круглошлифовальный, поводковый центр, центры, абразивный круг, центровые отверстия)
А Установить и снять заготовку
1. Шлифовать 3 предварительно
2. Шлифовать 3 окончательно.
Б Переустановить заготовку
1. Шлифовать 4 предварительно
2. Шлифовать 4 окончательно.
Так как технические требования чертежа предполагают термическую обработку, продолжительность которой по времени заведомо превышает все остальные операции в несколько раз, из базового техпроцесса, который в дальнейшем используется для выбора технологического оборудования автоматической линии, необходимо исключить термическую обработку и все последующие операции. В соответствие с указанными рекомендациями и наложенными ограничениями разработан маршрутный техпроцесс по производству оси.
1.3 Выбор режимов резания и расчет технологической производительности
Выбор режимов резания осуществляется в соответствии с общемашиностроительными нормативами для технического нормирования работ на металлорежущих станках. Результаты расчетов занесены в таблицу 1.1.
Таблица 1.1 – Расчет машинного времени выполнения операций
| Операция | Наименование переходов | Инструмент | Глубина резания, мм | Режим обработки | D,мм | L, мм | tр, мин | ||
| Подача | Скорость резания | Число оборотов в минуту | |||||||
| Токарная | Точение наружной пов-ти 1 и2 | Резец упорный проходной Т5К10 | 4,8 | 0,35 | 125 | 2000 | 40 | 24 | 0,068*2=0,137 |
| Точение наружной пов-ти 3 и 4 | 2 | 0,4 | 110 | 1000 | 40 | 80 | 0,2*2=0,4 | ||
| Точение наружной пов-ти 5 и 6 | 2,8 | 0,5 | 113 | 800 | 51 | 27 | 0,0675*2=0,135 | ||
| Точение наружной пов-ти 10 | 3 | 0,6 | 116 | 500 | 81 | 192 | 0,64 | ||
| Точение наружной пов-ти 7 | 4 | 0,6 | 102 | 500 | 81 | 142 | 0,946 | ||
| Точение наружной пов-ти 8 | 2,5 | 0,6 | 102 | 500 | 75 | 62 | 0,413 | ||
| Точение фаски 1ґ45° - 24, 25 | 1 | 0,6 мм/мин | 102 м/мин | 500 об/мин | 60 | 1 | 0,003*2=0,006 | ||
| Точение наружной пов-ти 9 | 2,5 | 0,6 | 102 | 500 | 75 | 112 | 0,746 | ||
| Токарная | Точение наружной пов-сти 1 и2 чистовое (Ж 20) | Резец упорный проходной Т15К6 | 0,4 | 0,25 мм/об | 180м/мин | 2800 об/мин | 46 | 24 | 0,034*2=0,068 |
| Точение фаски 1ґ45° - 18, 19 | Резец упорный проходной Т15К6 | 1 | 0,25 мм/мин | 168 м/мин | 2800 об/мин | 20 | 1 | 0,0014*2=0,0028 | |
| Точение канавки 11 и 12 | Резец канавочный Т15К6 | 1,1 | 0,16 мм/об | 110 м/мин | 1000 об/мин | 20 | 1,1 | 0,0068*2=0,0136 | |
|
Точение
наружной пов-сти
3 и 4 чистовое
|
Резец упорный проходной Т15К6 | 0,5 | 0,25 мм/об | 110м/мин | 1600 об/мин | 46 | 80 | 0,2*2=0,4 | |
| Точение фаски 1ґ45° - 20, 21 | Резец упорный проходной Т15К6 | 1 | 0,25 мм/мин | 168 м/мин | 1600 об/мин | 35 | 1 | 0,0025*2=0,005 | |
|
Точение Канавки на пов-ти 13 и 14 |
Резец канавочный Т15К6 | 0,25 | 0,16 мм/об | 62 м/мин | 1000 об/мин | 35 | 0,25 | 0,0015*2=0,003 | |
| Точение наружной пов-сти 5 и 6 чистовое | Резец упорный проходной Т15К6 | 0,3 | 0,25 мм/об | 138 м/мин | 1260 об/мин | 36 | 27 | 0,085*2=0,17 | |
| Точение фаски 3ґ15° - 22, 23 | Резец упорный проходной Т15К6 | 0,8 | 0,25 мм/мин | 168 м/мин | 1260 об/мин | 45 | 3 | 0,009*2=0,019 | |
| Сверлильная | Сверлить отв. Ж 4 мм 15, 16 | Сверло Р6М5 | 2 | 0,1 мм/об | 26,1 м/мин | 2000 об/мин | 4 | 24 | 0,12*2= 0,24 |
| Фрезерная | Фрезеровать лыску 17 | Фреза торцевая ВК8 | 5 | 0,15 мм/зуб | 62 м/мин | 315 об/мин | 80 | 255 | 0,85 |
|
|
5,19 | ||||||||
 =
Рассчитаем технологическую производительность:
 ,
(1)
где
 - машинное время
выполнения
всех операций.
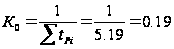 (шт/мин).
1.4 Перечень холостых операций при реализации технологического процесса
Для выполнения этого этапа определим все холостые операции, которые необходимо выполнить для реализации всех рабочих операций. Холостые операции содержат действия, которые связаны с ориентацией заготовки в пространстве, подачу заготовки в рабочую зону, закрепление ее на рабочей позиции, и т.д. Результаты выбора холостых операций оформляем в таблицу 1.2.
Таблица 1.2 – Перечень холостых операций, необходимых для выполнения рабочих операций ТП
| Наименование рабочей операции | Наименование холостой операции |
| Токарная с ЧПУ (черновая): точить 2, 4, 6, 8, 9, 10, 25 |
1.1 Ориентация детали 1.2 Подача детали в рабочую зону 1.3 Закрепление детали 1.4 Подвод резца на быстром ходу 1.5 Отвод резца на быстром ходу 1.6. Раскрепление детали 1.7. Извлечение детали из рабочей зоны |
| Токарная с ЧПУ (черновая): точить 1, 3, 5, 9, 24 |
2.1 Ориентация детали 2.2 Подача детали в рабочую зону 2.3 Закрепление детали 2.4 Подвод резца на быстром ходу 2.5 Отвод резца на быстром ходу 2.6. Раскрепление детали 2.7. Извлечение детали из рабочей зоны |
| Токарная с ЧПУ (чистовая): точить 1, 18, 3, 21, 5, 22, 11, 13; нарезать резьбу 1 |
4.1 Ориентация детали 4.2 Подача детали в рабочую зону 4.3 Закрепление детали 4.4 Поворот револьверной головки 4.5 Подвод резца на быстром ходу 4.6 Отвод резца на быстром ходу 4.7 Поворот револьверной головки 4.8 Подвод резца на быстром ходу 4.9 Отвод резца на быстром ходу 4.10 Поворот револьверной головки 4.11 Подвод резца на быстром ходу 4.12 Отвод резца на быстром ходу 4.13 Раскрепление детали 4.14 Извлечение детали из рабочей зоны |
| Токарная с ЧПУ (чистовая): точить 2, 19, 4, 20, 6, 23, 12, 14; нарезать резьбу 2 |
4.1 Ориентация детали 4.2 Подача детали в рабочую зону 4.3 Закрепление детали 4.4 Поворот револьверной головки 4.5 Подвод резца на быстром ходу 4.6 Отвод резца на быстром ходу 4.7 Поворот револьверной головки 4.8 Подвод резца на быстром ходу 4.9 Отвод резца на быстром ходу 4.10 Поворот револьверной головки 4.11 Подвод резца на быстром ходу 4.12 Отвод резца на быстром ходу 4.13 Раскрепление детали 4.14 Извлечение детали из рабочей зоны |
| 4. Радиально-сверлильная сверлить отверстия Ж4 |
Ориентация детали Подать деталь в рабочую зону Закрепить деталь Подвести шпиндель на быстром ходу Отвести шпиндель на быстром ходу Переместить траверсу для сверления второго отверстия Раскрепить деталь Удалить деталь из рабочей зоны |
| 5. Вертикально-фрезерная - фрезеровать лыску |
5.1. Ориентация детали 5.2. Подача детали в рабочую зону 5.3. Закрепление детали 5.4. Подвод фрезы на быстром ходу 5.5. Отвод фрезы на быстром ходу 5.6. Раскрепление детали 5.7. Извлечение детали из рабочей зоны |
1.5 Определение требуемой производительности
Определение требуемой производительности в условиях неавтоматизированного производства определяется по формуле:
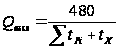 ,
(2)
где
 - производительности
в условиях
неавтоматизированного
производства,
шт/смену;
 - время выполнения
холостых операций,
 .
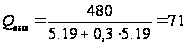 (шт/смену)
2 ОПРЕДЕЛЕНИЕ РАЦИОНАЛЬНОЙ СТРУКТУРЫ СИСТЕМЫ ТЕХНОЛОГИЧЕСКОГО ОБОРУДОВАНИЯ
При обработке на автоматической линии детали «Ось» технологический процесс дифференцируется на составные части, которые выполняются в разных позициях на разных станках. В процессе обработки – от заготовки к готовой продукции – изделие передается последовательно из позиции в позицию, где получает заданный объем технологического воздействия таким образом, что на каждой позиции выполняется лишь определенная часть обработки. При этом принятые методы, маршрут и режимы обработки, технологические базы и режущий инструмент должны обеспечить выполнение заданных требований качества (точность размеров, шероховатость поверхности и др.).
Число
вариантов
построения
автоматической
линии определяется
диапазоном
между минимальным
и максимальным
числом рабочих
позиций в линии
 .
Минимальное
число позиций
определяется
технологическими
возможностями
оборудования,
что используется.
Максимальное
число позиций
лимитируется
необходимостью
удовлетворять
требованиям
качества и
точности обработки.
При определении структуры автоматической линии необходимо проанализировать все возможные варианты и для анализа выбрать те, которые обеспечивают заданную производительность.
Разработка вариантов технологического процесса в автоматезированом производстве:
Вариант №1.
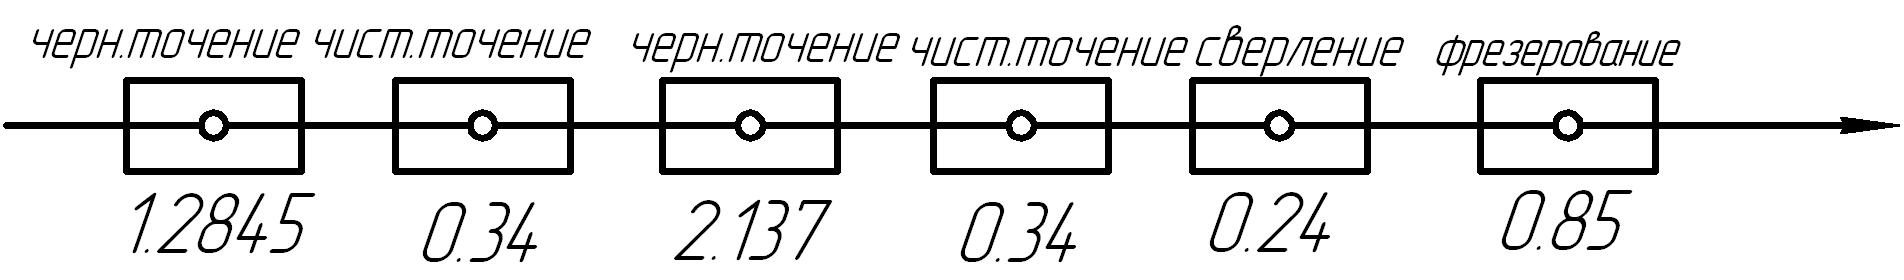
Рисунок 2.1 – Структурный вариант АЛ из 6 рабочих позиций
Лимитирующей позицией является черновая обработка, для которой tр=3,26 мин. Производим укрупненный расчет цикловой производительности QЦ для данного варианта по формуле:
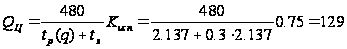 деталей/смена,
где tр(q) - время машинной обработки на лимитирующей позиции, мин;
 - время несовмещенных
вспомогательных
ходов цикла;
Кисп=0,75 – ожидаемый коэффициент использования АЛ.
Вариант №2
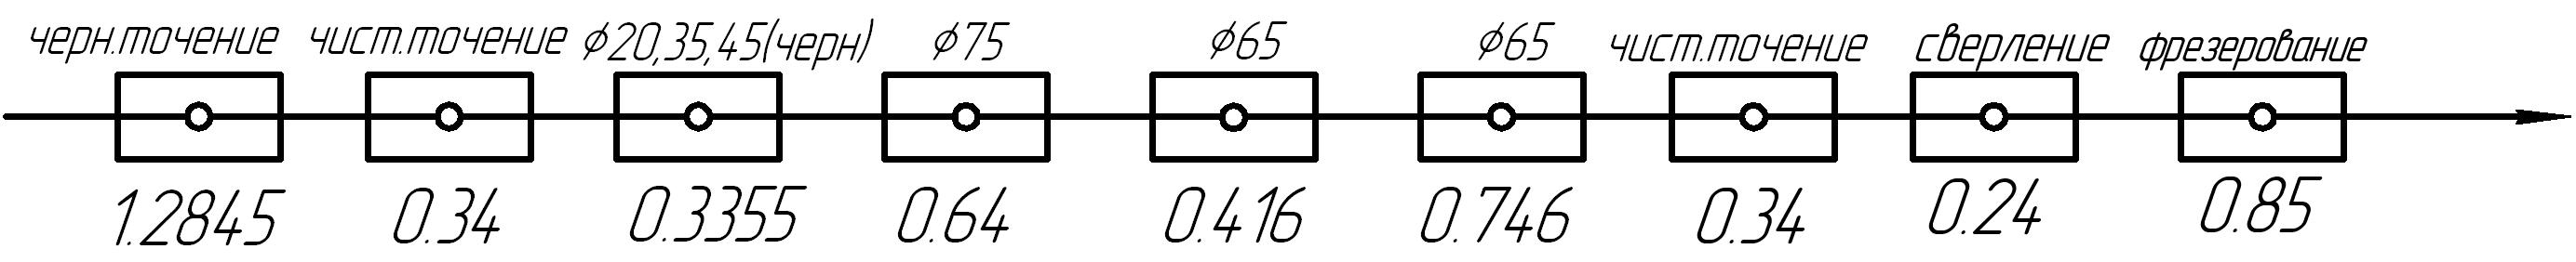
Рисунок 2.2 – Структурный вариант АЛ из 9 рабочих позиций
Лимитирующей позицией является черновая обработка с другой стороны детали, для которой tр=2,81 мин.
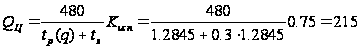 деталей/смена.
Вариант №3

Рисунок 2.3 – Структурный вариант АЛ из 14 рабочих позиций
Лимитирующей позицией является черновая обработка Ж65 при L=140 мм., для которой tр=1,893 мин.
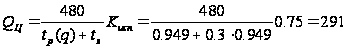 деталей/смена.
Вариант №4
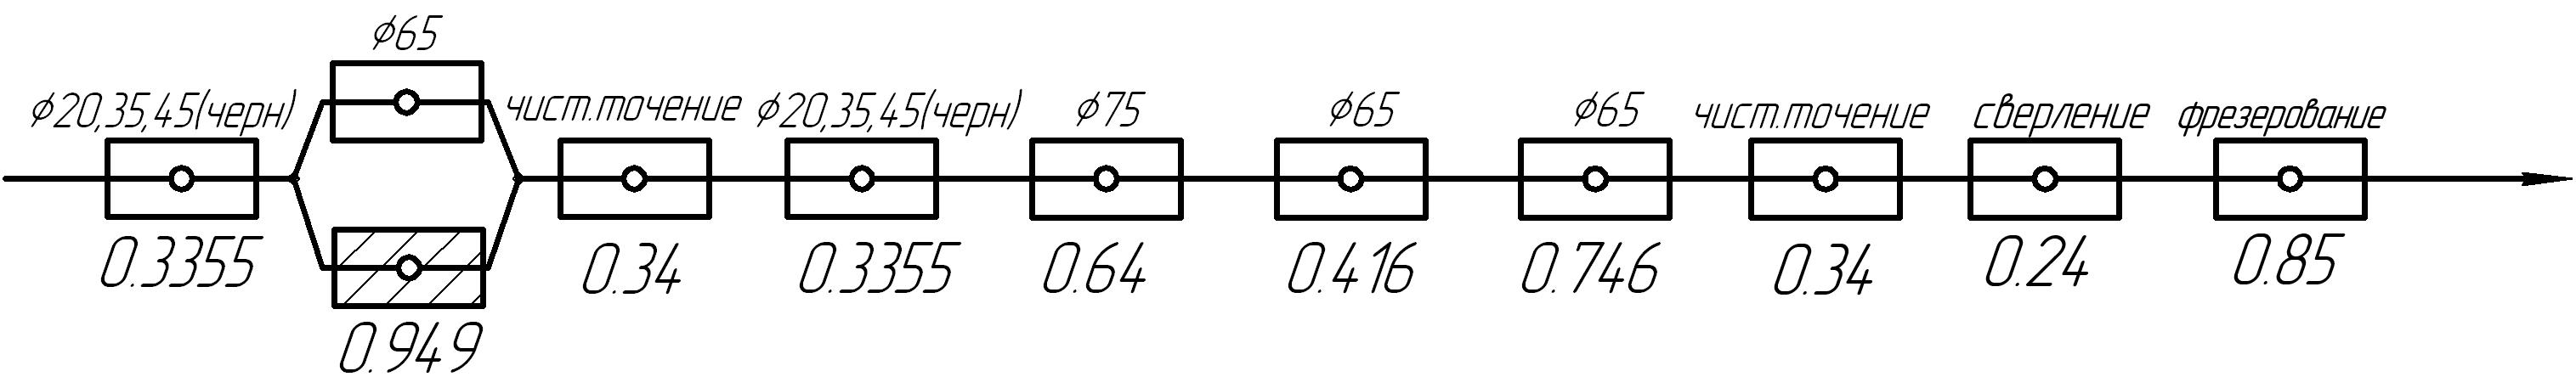
Рисунок 2.4 – Структурный вариант АЛ из 10 рабочих позиций со станком дублером
Лимитирующей позицией является черновая обработка Ж65 при L=110 мм., для которой tр=1,493 мин.
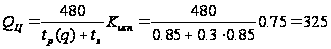 деталей/смена.
Таким образом, вариант №4 обеспечивает заданную производительность АЛ.
Вариант №1
Станок
– полуавтомат:
точить поверхности
10 ( ),
8 (
 ),
2 (
 ).
Станок
– полуавтомат:
точить поверхности
8 ( ),
6 (
 ),
4 (
 ),
2 (
 );
точить фаску
25 (
 ).
Стонок
– полуавтомат:
точить поверхности
7 ( ),
3 (
 ),
1 ();
точить канавки
шириной 10 мм
на поверхности
9.
Станок
– полуавтомат:
точить поверхности
1 (),
5 ( ),
7 ();
точить фаску
24 (
 ).
Станок
– полуавтомат:
чистовое точение
поверхностей
2 ( ),
4 (),
6 (
 ),
точить канавки
12 (
 ),
точить фаску
20 (
 ),
точить канавку
14 (
 ),точить
фаску 23 (
 ),
и фаску 19 (
 ).
Станок
– полуавтомат:
чистовое точение
поверхностей
1 (),
3 (),
5 (),
точить канавку
11 (),
точение фасок
21 (),
точить канавку
13 (),
точить фаску
22 ( )
и фаску 18 ().
Станок
– полуавтомат:
продольное
точение поверхности
9 ( ).
Станок
– агрегатный:
сверление
отверстий 15,
16 ( );
фрезерование
лыски 17 (
 ).
Лимитирующей
позицией является
агрегатная
операция 8, для
которой
мин ( деталей/смен).
Уточненный расчет полной производительности выполним по формуле: