Разработка технологического процесса изготовления детали "Архиметов червяк"
 =2000
мм/мин
 =0.013
мм/ход
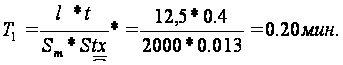
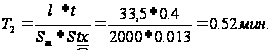
050 Зубошлифовальная
Шлифовать червяк.
l= 96 мм
 =0,4
мм.
=0.013
мм/ход
S=4,71 мм/об
→=942
мм/мин
n=200 об/мин
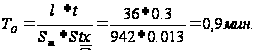
060 Полировать.
Полировать ф 15 h 9
n=200 об/мин
 =
1 мин.
Определение штучного и заключительного времени
010 Фрезерно-центровальная.
Туст=0,65мин
Тпер=0,5мин
Тизм=0,7мин
Твсп= 0,65+0,5+0,7=1,85мин
Топ=Тo+ Твсп=(0,09+0,37)+1,85=2,31мин
Тоб=Тoп∙0,04=2,31∙0,04=0,09мин
Тотд=Тo∙0,04=2,31∙0,04=0,09мин
Тшт= Топ+ Тобс+Тотд= 2,31+0,09+0,09=2,49мин
Тп.з.=10мин
020 Токарная
Туст=0,55мин
Тпер=0,22мин
Тизм1=0,7мин
Тизм2=0,7мин
Тизм3=0,7мин
Твсп = 0,55+0,22+0,07+0,07+0,07=0,98мин
Топ=0,04+0,15+0,07+0,02+0,02+0,98=1,68 мин
Тоб=Тoп∙0,04=1,68∙0,04=0,07мин
Тотд=Тo∙0,04=1,68∙0,04=0,07мин
Тшт= Топ+ Тобс+Тотд= 1,68+0,07+0,07=1,82мин
Тп.з.=11мин
025 Токарная
Туст=0,55мин
Тпер1=0,02мин
Тпер2=0,09мин
Тпер3=0,13мин
Тизм1=0,46мин
Тизм2=0,21мин
Тизм3=0,14мин
Твсп = 0,55+0,02+0,09+0,13+0,46+0,21+0,14=1,6мин
Топ=0,25+0,08+0,06+0,10+0,02+1,65+1,6=3,76мин
Тоб=Тoп∙0,04=3,76∙0,04=0,15мин
Тотд=Тo∙0,04=3,76∙0,04=0,15мин
Тшт= Топ+ Тобс+Тотд= 3,76+0,15+0,15=4,06мин
Тп.з.=11мин
030 Шпоночно-фрезерная.
Туст=0,23мин
Тизм=0,14мин
Твсп = 0,23+0,14=0,37мин
Топ=10,5+0,37=10,87мин
Тоб=Тoп∙0,04=10,87∙0,04=0,43мин
Тотд=Тo∙0,04=10,87∙0,04=0,43мин
Тшт= Топ+ Тобс+Тотд= 10,87+043+0,43=11,73мин
Тп.з.=21мин
040 Кругло-шлифовальная.
Туст=0,11мин
Тпер=0,5мин
Тизм1=0,1мин
Тизм2=0,1мин
Твсп = 0,11+0,5+0,1+0,1=0,81мин
Топ=0,17+0,56+0,81=1,54мин
Тоб=Тoп∙0,04=1,54∙0,04=0,06мин
Тотд=Тo∙0,04=1,54∙0,04=0,06мин
Тшт= Топ+ Тобс+Тотд= 1,54+0,06+0,06=1,66мин
Тп.з.=12мин
045 Кругло-шлифовальная.
Туст=0,11мин
Тпер=0,5мин
Тизм1=0,1мин
Тизм2=0,1мин
Твсп = 0,11+0,5+0,1+0,1=0,81мин
Топ=0,20+0,52+0,81=1,53мин
Тоб=Тoп∙0,04=1,53∙0,04=0,06мин
Тотд=Тo∙0,04=1,53∙0,04=0,06мин
Тшт= Топ+ Тобс+Тотд= 1,53+0,06+0,06=1,65мин
Тп.з.=12мин
050 Зубошлифовальная.
Туст=0,11мин
Тизм=0,1мин
Твсп = 0,11+0,1=0,21мин
Топ=0,9+0,21=1,11мин
Тоб=Тoп∙0,04=1,11∙0,04=0,04мин
Тотд=Тo∙0,04=1,11∙0,04=0,04мин
Тшт= Топ+ Тобс+Тотд= 1,11+0,04+0,04=1,19мин
Тп.з.=12мин
055 Полировальная.
Туст=0,11мин
Тизм=0,1мин
Твсп = 0,11+0,1=0,21мин
Топ=1+0,21=1,21мин
Тоб=Тoп∙0,04=1,21∙0,04=0,05мин
Тотд=Тo∙0,04=1,21∙0,04=0,05мин
Тшт= Топ+ Тобс+Тотд= 1,21+0,05+0,05=1,31мин
Тп.з.=10мин
10. Разработка мероприятий по охране труда
Требования безопасности при работе на фрезерных станках.
Перед установкой на станке обрабатываемой детали и приспособления, особенно их соприкасающиеся базовые поверхности должны быть очищены от стружки и масла. Обрабатываемую деталь необходимо установить на станке правильно и надежно чтобы во время хода станка были исключены возможности ее вылета или какие либо другие нарушения технологического процесса. Деталь закрепляют в местах, находящихся как можно ближе к обрабатываемой поверхности. Прикрепление детали за необработанные поверхности следует примять тиски и приспособления с насечкой на прижимных губках.
Пользоваться можно только исправной фрезой перед ее установкой следует проверить: надежность и прочность крепления зубьев или пластин из твердого сплава, целостность и правильность пластин твердого сплава, которые не должны иметь выкрошившихся мест, трещин и прижегов. При установке хвостовика инструмента в отверстие шпинделя надо убедится в том что он садится плотно без люфта. Набор фрез устанавливают на оправку так чтобы зубья их были расположены в шахматном порядке. Зажим и отжим фрезы ключом на оправке путем включения электродвигателя запрещается. Не допускается после установки фрезы или оправки оставлять ключ на головке затяжного болта. Фрезы должны быть ограждены, в противном случае разрешается работать только в защитных очках.
При скоростном фрезеровании кроме ограждений применяют приспособления для улавливания и отвода стружки. Деталь к фрезе подают тогда, когда последняя получит рабочее вращение.
Врезать фрезу в деталь следует постепенно, при этом механическую подачу нужно включить до соприкосновения детали с фрезой. При ручной подаче нельзя допускать резких увеличений скорости и глубины резания. В процессе фрезерования нельзя допускать скопление стружки на фрезе и оправке. Удалять стружку вблизи вращающейся фрезы только кисточками с ручкой длинной не менее 250мм.
Требования безопасности при работе на сверлильных станках.
Прежде чем преступить к работе на станке следует привести в порядок рабочую одежду: застегнуть и подвязать обшлага рукавов надеть головной убор, женщины должны убрать волосы под косынку. Запрещается работать в рукавицах и перчатках а также с забинтованными пальцами без резиновых напальчников.
При обработке хрупких материалов дающих отлетающую стружку а также при дроблении стальной стружки при обработке необходимо применять специальные очки или индивидуальные щитки для защиты лица.
Перед началом работы нужно проверить исправность станка, кроме того следует убедится что обрабатываемая деталь, тиски и приспособления прочно закреплены на столе.
При сверлении отверстий в вязких металлах применяют спиральные сверла со стружкодробящими канавками.
Установка деталей на станок и снятие их со станка производят при отведенном в исходное положение шпинделе с режущим инструментом за исключением случая когда станок оснащен специальным и многоместным приспособлением обеспечивающим загрузку
еталей вне рабочей зоны. При установке Режущих инструментов следят за надежностью и прочностью их крепления и правильности центровки. Установку инструментов проводят при полном остановке станка.
Нельзя пользоваться инструментом с изношенными конусными хвостовиками. При установке в шпиндель сверла или развертки с конусным хвостовиком следует остерегаться пореза рук о режущую кромку инструмента. Режущий инструмент подводят к обрабатываемой детали постепенно, плавно без удара. В случае заедания инструмента поломки хвостовика сверла, метчика и других, станок необходимо выключить. Перед остановом станка инструмент отводят от обрабатываемой поверхности. После выключения станка нельзя останавливать шпиндель и патрон нажимом руки и прикасаться рукой к сверлу.
Требования безопасности при работе на шлифовальных станках.
Перед началом работы на станке следует проконтролировать центричность круга и шпинделя (отсутствие биения), проверить легко ли перемещаются шлифовальная и задняя бабка и пиноль нет ли на абразивном круге заметных трещин и выбоин. Неисправный абразивный инструмент должен быть заменен. Проверяют также наличие прокладки между зажимными фланцами и кругом, степень крепления гаек зажимающих фланцы.
При работе с магнитной плитой или патронами следует включить сначала «Умформер», а затем станок. Запрещается, детали удерживаемые остаточным магнетизмом снимать ударами или рывками.
При работе на станках с магнитным столами, плитами, патронами, необходимо соблюдать следующие требования: недопускать повышение температуры магнитных узлов т.к. это может вызвать сгорание изоляции, выброс деталей, или взрыв внутри плиты; не устанавливать на станок для шлифования погнутые детали; для снятия деталей удерживаемых остаточным магнетизмом электромагнита переключать ток в обратном направлении, или пользоваться демагнитизатором.
При работе станка шлифовальный круг на деталь или деталь на круг нужно подавать плавно без рывков или резкого нажима. Если кругом предназначенным для мокрого шлифования работали в сухую, то при переходе к работе с охлаждением следует подождать пока круг охладится и только после этого начинать работу с охлаждающей жидкостью. По окончанию работы с охлаждающей жидкостью надо выключить подачу жидкости и включить станок на холостой ход на 2-3 мин. Для просушки круга. При мокром шлифовании нельзя пользоваться кругами с минеральной связкой.
У каждого шлифовального станка или группы станков на которых выполняют работы кругами различного диаметра, на видном месте должна быть вывешена таблица с указанием допустимой рабочей окружной скорости, используемых кругов и частоты вращения шпинделя станка. На станках работающих на скоростных режимах (со скоростью свыше 40м/с) защитный кожух должен иметь окраску отличную от окраски станка. Для удаления абразивной пыли необходимо пользоваться специальной щеткой или совком при этом надо обязательно одевать защитные очки.
Список литературы
«Технология изготовления деталей на санках с ЧПУ и в ГПС»; А.Л. Дерябин; М.А. Эстерзон; Машиностроение 1989г.
«Автоматизация производства»; Б.В. Шандров; А.А. Шапарин; А.Д. Чудаков; Академия 2006г.
«Металлорежущие станки» Ю.М. Ермаков; Б.А. Фролов; Машиностроение 1985г.
«Приспособления для металлорежущих станков» А.К. Горошкин; Машиностроение 1979г.
«Роботизированные технологические комплексы и гибкие производственные системы в машиностроении»; Ю.М. Соломенцев; Машиностроение 1989г.
«Справочное пособие технолога машиностроительного завода»; Б.Белькевич; В. Тимашков; Беларусь 1972г.
«Технология машиностроения»; В.В. Данилевский; Высшая школа; 1972г.
«Прогрессивные режущие инструменты и режимы резания металлов»; В.И. Баранчиков; Машиностроение 1990г.
«Режущий инструмент и оснастка станков с ЧПУ»; Е.Э. Фельдштейн; Высшая школа; 1988г.
Управляющая программа на токарную операцию.
№ 1 F0,95 S3 950 T1
№ 2 х37 z1 E
№ 3 z0
№ 4 L08 A1 P1
№ 5 x28,5 C2
№ 6 z-12
№ 7 x 10
№ 8 z-37
№ 9 x20,5 w-3
№ 10 x 50 z 2 E
№ 11 F0,1 S3 1064 T2
№ 12 x 19
№ 13 z-30
№ 14 z 2
№ 15 x 12 z 0
№ 16 x 12 C1
№ 17 z-20
№ 18 x 19
№ 19 x 25 z-20 M17 E
№ 20 F0,15 S3 1250 T3
№ 21 x37 z1 E
№ 22 z 0
№ 23 L02 D3 x 13,5 A2 P1,5 T4
№ 24 20,5 z 2 E
№ 25 F1,5 W8 T5
№ 26 M 02