Проект вертикально-фрезерного станка 6Р12П
Шестерня 2 посажена на вал при помощи шпонки по переходной посадке.
Второй вал имеет шлицы по которым перемещается блок шестерён z3-z4-z5. Вал вращается в подшипниках качения. Для обеспечения износостойкости трущихся частей принимаем материал вала Сталь 45. Термообработка – цементация и закалка HRC 54-60. σв = 900 МПа, σ-1 = 380 МПа, σт = 650 МПа, τ-1 = 230 Мпа, ψв = 0,1, ψт = 0,05.
Третий вал: тихоходный, вращается в подшипниках качения. Шестерни 7, 8, 9, 13, 14 посажены на вал при помощи шпонок по переходным посадкам. Принимаем материал вала Сталь 35 нормализованную, σв = 520 МПа, σ-1 = 260 МПа, σт = 310 МПа, τ-1 = 130 Мпа, ψв = 0, ψт = 0.
Четвертый вал имеет шлицы по которым перемещается блоки шестерён z10-z11-z12 и z15-z17. Вал вращается в подшипниках качения. Для обеспечения износостойкости трущихся частей принимаем материал вала Сталь 45. Термообработка – цементация и закалка HRC 54-60. σв = 900 МПа, σ-1 = 380 МПа, σт = 650 МПа, τ-1 = 230 Мпа, ψв = 0,1, ψт = 0,05.
Пятый вал представляет собой горизонтальный шпиндель, вращается в подшипниках качения. Блок шестерён 16-18 и коническая шестерня 19 неподвижно закреплёны на валу при помощь шпонок по переходным посадкам. Принимаем Сталь 50.
Шестой вал: быстроходный, вращается в подшипниках качения. Коническая шестерня 20 и зубчатое колесо 21 закреплены на валу при помощь шпонок и стопорных колец. Принимаем Сталь 35 нормализованную, σв = 520 МПа, σ-1 = 260 МПа, σт = 310 МПа, τ-1 = 130 Мпа, ψв = 0, ψт = 0.
Седьмой вал: быстроходный, вращается в подшипниках качения. Зубчатое колесо 22 закреплено на валу при помощь шпонки и стопорного кольца. Принимаем Сталь 35 нормализованную, σв = 520 МПа, σ-1 = 260 МПа, σт = 310 МПа, τ-1 = 130 Мпа, ψв = 0, ψт = 0.
Проверочный расчёт VII вала
Выбор расчётной схемы
Выбор расчётной схемы и определение расчётных нагрузок [5]
Ft2 = 2*T1 / d1, (16)
Fφ = Ft2 * tg aw, (17)
Ft2 = 2 * 1482, / 82,5 = 3593,9 H
Fφ = 3593,9 * tg 20o = 1308,1 H
Определение опорных реакций и изгибающих моментов
Вертикальные:
ΣМа = 0:
Fφ * 283 – Вв * 700 = 0
Вв = Fφ * 283 / 700 = 528,8 Н.
ΣМв = 0:
- Fφ * 417 + Ав * 700 = 0
Ав = Fφ * 417 / 700 = 779,3
Мг = Fφ * (283 * 417) / 700 = 220,53 Н*м
Горизонтальные:
ΣМа = 0:
Ft * 283 – Вв * 700 = 0
Вв = Fφ * 283 / 700 = 1453,8 Н.
ΣМв = 0:
- Ft * 417 + Ав * 700 = 0
Ав = Fφ * 417 / 700 = 2142,1 Н
Мг = Ft * (283 * 417) / 700 = 437,5 Н*м
Расчёт на прочность
Расчёт на сопротивление усталости
Запас сопротивления усталости [5]
S = Sσ * Sτ / (Sσ2 + Sτ2)0,5 ≥ [S] = 1,5, (18)
где Sσ – запас сопротивления усталости по изгибу;
Sτ – запас сопротивления усталости по кручению
σм = 0; σа = 23,8 МПа; τм = τа = 6,01 МПа; ψσ = 0,1; ψτ = 0,05;
σ-1 и τ-1 – пределы выносливости
σ-1 = 0,4 * σв = 0,4 * 520 = 208 МПа
τ-1 = 0,2 * σв = 0,2 * 520 = 104 МПа
Кσ = 2,5; Кτ = 1,8 - коэффициенты концентрации напряжений
Кd = 0,8; КF = 1 – масштабный фактор и фактор шероховатости
Sσ = 208 / 23,8 * 2,5 / (0,8 * 1) + 0,1 * 0 = 2,79
Sτ = 104 / 6,01 * 1,8 / (0,8 * 1) + 0,05 * 6,01 = 7,52
S = 2,79 * 7,52 / (2,792 + 7,522)0,5 = 1,6 ≈ 1,5
Проверка статической прочности
Эквивалентное напряжение
σэкв = (σ2 + 3*τ2)0,5 ≤ [σ], (19)
где σи = 23,8 МПа; τ = 3,79 МПа; [σ] = 0,8*σт = 248 МПа
σэкв = (23,82 + 3 * 3,792)0,5 = 24,7 МПа
Проверка прочности шлицевого соединения
Проверка прочности по смятию
σсм = 2 * Т / d * h * z * l , (20)
где h = 0,5 * (D - d) – 2*f – рабочая высота зуба
Шлицевое соединение: z = 8; D = 60; d = 53; f = 0,5
dcp = 0,5 * (60 + 53) = 56,5 мм
σсм = 2 * 502,6 / 53 * 2,5 * 8 * 205 = 2,65 МПа
Конструирование развёртки коробки скоростей
При конструирований литой корпусной детали стенки следует выполнять одинаковой толщины.
Толщина стенки отвечающая требованиям технологии литья и жёсткости корпуса ε ≥ 6 мм. [5]
ε = 2,6 * (0,1 * Т)0,25 = 2,6 * (0,1 * 1715,9)0,25 = 9,4 мм, (21)
Принимаем толщину стенки равной 10 мм.
Зазор между внутренней поверхностью стенки корпуса и вращающимися частями механизма
Δ = L0,33 + 4 = 3600,33 + 4 = 11,11 мм , (22)
Принимаем Δ = 12 мм.
Длина блоков шестерён складывается из: ширины ступиц зубчатых колёс, ширина «а», канавки для выхода долбяка и т.д.
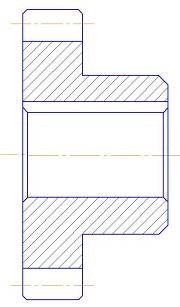
Рис. 3 Зубчатое колесо
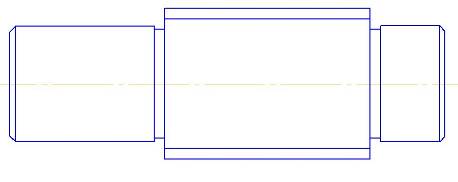
Рис. 4 Эскиз шлицевого вала
Расчёт шпинделя
Основные требования
Шпиндель - одна из наиболее ответственных деталей станка. Он является последним звеном коробки скоростей, несущим заготовку или инструмент. От него во многом зависит точность обработки. Шпиндельные узлы предназначены для осуществления точного вращения инструмента или обрабатываемой детали.
К шпиндельным узлам станков предъявляются следующие требования:
1. Точность вращения, измеряемая биением на переднем конце шпинделя в радиальном или осевом направлении.
2. Жёсткость шпиндельного узла определяемая по упругим перемещениям переднего конца шпинделя.
3. Виброустойчивость шпиндельного узла, существенно влияющая на устойчивость всего станка.
4. Долговечность шпиндельных узлов.
5. Ограничение тепловыделения и температурных деформаций, которые сильно влияют на точность обработки.
6. Быстрое и надёжное закрепление инструмента или заготовки, обеспечивающее их точное центрирование и соответственно точное вращение.
Материал и термическая обработка.
Решающим фактором, определяющим выбор материала шпинделя, является: твёрдость и износостойкость шеек и базирующих поверхностей фланцев и стабильность размеров и формы шпинделя в процессе его работы и изготовления.
Для шпинделей станков нормальной и повышенной точности, имеющим конусные отверстия, фланцы, пазы применяется объёмная закалка, обеспечивающая твёрдость в пределах HRC 56 – 60. В этом случае шпиндель изготавливают из Сталь 50Х.
Выбор конструктивного варианта шпиндельного узла
В вертикально-фрезерном станке, как правило, применяются трёхопорные шпиндели, с целью увеличения демпфирования в шпиндельном узле.
В нашем случае применим к нижней опоре сдвоенный конический роликовый подшипник качения, а в верхней опоре – одинарный роликовый подшипник.
Данная схема обеспечивает достаточную жёсткость, виброустойчивость и стабильность наложения оси при вращении шпинделя.
Расчёт шпинделя на жёсткость
Определим упругие перемещения в месте резания, вызываемые собственно упругими деформациями шпинделя и его опор.
Рассчитаем шпиндель при максимальном вылете гильзы. Так как в нижней опоре принят роликовый подшипник, то можно считать, что шпиндель в этом сечении не имеет поворота. В этом положении будем считать шпиндель как жёстко закреплённую балку.
а – максимальный вылет гильзы
Θ – угол прогиба
у – прогиб
Р – сила резания
Р = (Рх2 + Рz2)0,5, (23)
где Рх – осевая составляющая силы резания,
Рz – тангенциальная составляющая силы резания.
Рz = 9,81 * Cp * tx * Szy * Bu * z * Kp / Dq * nw, (24)
Принимаем коэффициенты, входящих в формулу для концевых фрез, с пластинами из т/с.
Ср = 234; х = 0,24; q = 0,44; y = 0,26; u = 0,1; m =0,37; Sz = 0,1; t = 5 мм; Kp = 0,856
Рz = 19702 / 4,59 = 4292,4 H
Имеет место соотношение между силами резания
Рх / Рz = 1 / 3
Но в процессе износа задней поверхности лезвий силы практически уравновешиваются и имеет место соотношение Рх / Рz = 2 / 3.
Принимаем Рх = 2861,6 Н
Р = (4292,42 + 2861,62)0,5 = 5159,0 Н
Уmax = p*a3 / 3*E*J
Θmax = p*a2 / 2*E*J
где J – момент инерции сечения шпинделя
J = pi*D4 / 64 *(1 - ά)
J = 3,14 * 704 / 64 * (1 – 0,43) = 1415,8 H
Ymax = 5159,0*703 / 3 * 2*106 * 1415,8 * 103 = 4*10-4 мм = 4 мкм.
Θmax = 5159,0*702 / 2 * 2*106 * 1415,8 * 103 = 4,5*10-6 рад.
j = p / Ymax – радиальная жёсткость.
j = 515,90 / 4 = 129 кг/мкм
Радиальное упругое перемещение шпинделя в месте резания с учётом собственной деформации и других деформаций его опор определяется формулой.
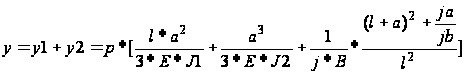 ,
(25)
Угол поворота шпинделя в нижней опоре
Θ = Р * а * l / 3 * E * J1, (26)
где Р – нагрузка
а – длина консоли
l – расстояние между опорами шпинделя
J1 – момент инерции сечения шпинделя в пролёте между опорами
J2 – момент инерции сечения консоли шпинделя
Е – модуль упругости материала
ja – жесткость верхней опоры
jb – жесткость нижней опоры
J1 = 3,14 * 12,54 / 64 * (1 – 0,25) = 898,8 H
J2 = 3,14 * 154 / 64 * (1 – 0,56) = 1862,8 H
ja = 250 кг/мкм
jb = 200 кг/мкм
Подставляя в формулу получаем
у = 5,17 мкм
Θв = 515,9*70*30 / 3*2*106*898,8*103 = 2,09 * 10-5 рад
Радиальная жёсткость
j = 515,90 / 5,17 = 101,16 кг/мкм
Выбор опор шпинделя
В шпиндельных узлах современных станков в качестве опор применяются подшипники качения. Для них характерны небольшие потери на трение и простые схемы смазки, что гарантирует высокую долговечность и надёжность работы узла, а также не требует большого количества времени на обслуживание. Подшипники качения обеспечивают высокую точность вращения шпинделя и необходимую виброустойчивость.
Нижняя опора шпинделя нагружена больше верхней. Её погрешность в большей степени влияет на точность обрабатываемых в станке деталей. Поэтому в нижней опоре устанавливаются подшипники более точные, чем в верхней. Нижнюю опору делают более жёсткой для чего в ней устанавливают сдвоенный подшипник.
В данном случае в нижней опоре присутствует сдвоенный роликовый радиальный двухрядный подшипник с коническими роликами.
Верхняя опора в зависимости от степени нагружения с шариковым или роликовым подшипником. В данном случае применяется роликовый конический подшипник.
Конструкция переднего (нижнего) конца шпинделя
Нижний конец шпинделя служит для базирования и закрепления режущего инструмента. Передний конец шпинделя выполняется по ГОСТ. Точное центрирование и жёсткое сопряжение инструмента со шпинделем коническим соединением. Применяем конус конца шпинделя по ГОСТ 24644 – 81 с уклоном 7:24. Степень точности конуса АТ5.
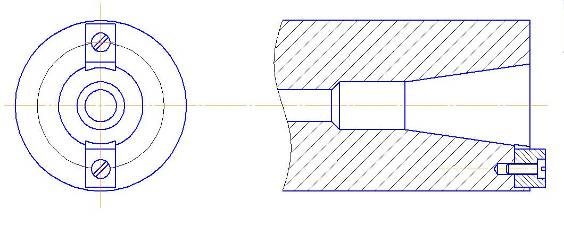
Рис. 5 Конструкция нижнего конца шпинделя
Цепь подач
В вертикально-фрезерном станке движение подач – перемещение стола в продольном, поперечном и вертикальном направлениях. Кроме того, для всех направлений есть ускоренное перемещения.
Привод подач раздельный от цепи привода главного движения и осуществляется отдельным электроприводом. С цепями подач, как правило, сопрягаются цепи подач для быстрых и ускоренных перемещений рабочих органов станков. В отличие от приводов главного движения, приводы подач являются тихоходными, с большой степенью редукции.
Выбор структуры привода
В станкостроении широкое применение получили приводы подач с одним высокомоментным электромотором и зубчатыми коническими и цилиндрическими передачами. Подача осуществляется путём добавления в конце кинематической цепи пары, преобразующей вращательное движение, в поступательное (винт-гайка, колесо-рейка).
Приводы должны обеспечивать широкий диапазон режимов обработки, максимальную производительность, высокую точность позиционирования исполнительных органов.
Анализируя существующую гамму вертикально фрезерных станков, приходим к выводу, что целесообразно применить традиционную схему цепи подач со ступенчатым регулированием режимов обработки. Вращение от электродвигателя передаётся через муфту и зубчатые пары на тяговый механизм винт-гайка.
Выбор электродвигателя
Для выбора электродвигателя по мощностным характеристикам необходимо знать усилие, затрачиваемое на подачу.
Nп = Nэп/ηп (27)
где ηп = 0,15-0,2 КПД привода подач
Nэп – эффективная мощность подачи
Nэп = Q * Sv / 60 * 102 * 1000 (28)
где Q – тяговое усилие станка (принимаем 2000 Н)
Sv – скорость подачи мм/мин
Nэп = 2000 * 1600 / 60 * 102 * 1000 = 0,298 кВт
Nп = 0,298 / 0,15 = 1,987 кВт
Согласно рассмотренной гамме станков и потребной мощности на подачу, принимаем электродвигатель марки АО2-314С2 мощностью 2,5 кВт и частотой вращения ротора 2800 об/мин. Этот электродвигатель обеспечивает подачи стала станка 25-1250 мм/мин и ускоренный его ход 1600 мм/мин.
Кинематическая схема подач вертикально-фрезерного станка
После того как произведён выбор электродвигателя, необходимо разработать принципиальную схему привода подач станка. Принимаем согласно тех заданию привод подач, обеспечивающий пределы подач станка от 25 до 1250 мм/мин. Для обеспечения данного количества подач станка, строим кинематическую схему подач (рис.6).
Все подачи станка могут осуществляться механически и в ручную. Кроме того, для всех направлений предусмотрено ускоренное перемещение.
От электродвигателя мощностью 2,5 кВт вращение передаётся через зубчатое колесо 27 и подвижный блок шестерён 28, находящимся на валу II на вал III, затем через 2 тройных блока шестерён – на вал VI. Посредством пары зубчатых колёс вращение передаётся на вал VII, а от него через зубчатые колёса на вал VIII, от которого через пару конических шестерён осуществляется вертикальное перемещение консоли при помощи ходового винта и гайки.
Вращение от вала VIII на вал IX передаётся через пару зубчатых колёс, и так же от вала IX на вал X через пару зубчатых колёс. От вала IX через две пары конических колёс на винт-гайку и осуществление продольных перемещений стола.
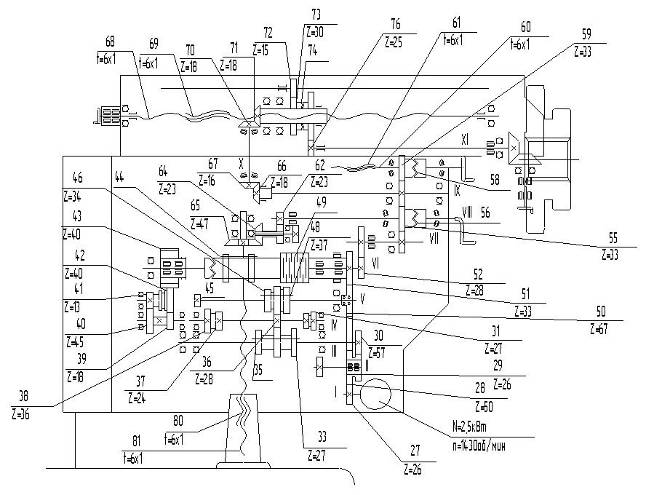
Рис. 6. Кинематическая схема цепи подач
Вращение от вала X посредством винт-гайки преобразуется в поперечное поступательно движение стола.
Ручные перемещения стола осуществляются при помощи маховиков, расположенных на ходовых винтах, а вертикальное ручное перемещение консоли - при помощи рукоятки, насаженной на вал VII.
Расчёт цепи подач
Для примера произведём проверочный расчёт вертикальной подачи консоли.
Расчёт конической передачи
Диаметр внешней делительной окружности колеса.
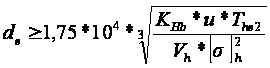 (29)
где VН = 1,035
КНВ – коэффициент зависящий от ψd
Ψd = 0,166 * (φ2 + 1)0,5 = 0,29
Отсюда КНВ по таблице = 1,45
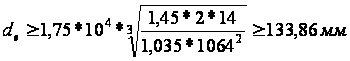
Крутящие моменты на валах
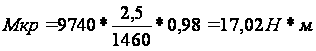
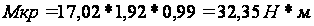
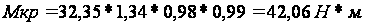
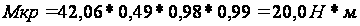
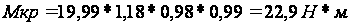
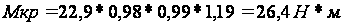
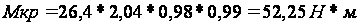
Конусное расстояние и ширина колёс
Угол делительного конуса колеса.
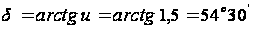

Конусное расстояние
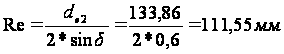 (30)
Ширина колёс
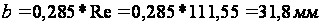 (31)
Модуль передачи
Внешний торцовый модуль передачи
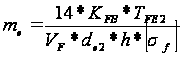 (32)
где VН = 0,85
КFВ = 1,67
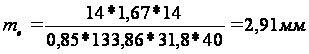
Числа зубьев
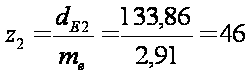 (33)
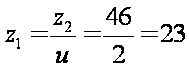 (34)
Окончательные значения размеров колёс
Углы делительных конусов колеса и шестерни
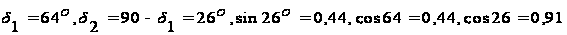
Делительные диаметры колёс
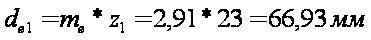 (35)
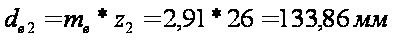 (36)
Внешние диаметры колёс
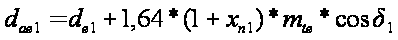 (37)
где хn1 – коэффициент смещения.
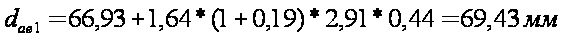
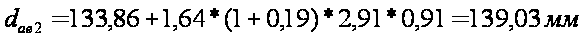
Силы в зацеплении
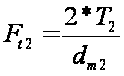 (38)
где dm2 = 0,85*de2 = 0,857*133,86 = 113,78 мм (39)
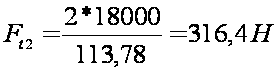
Осевая сила в шестерне
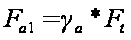 (40)
где γа = 0,44*sinδ1 + 0,7*cosδ1=0,7
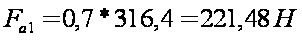
Радиальная сила на шестерне
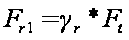 (41)
где γr = 0,44*cosδ1 - 0,7*sin1=0,436
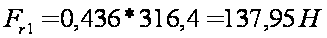
Радиальная сила на колесе
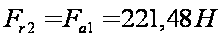
Проверка зубьев колеса по напряжениям изгиба
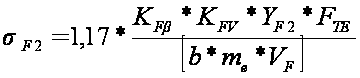 (42)
где YF1 = 3,83, YF2 = 3,62
VF = 0,81
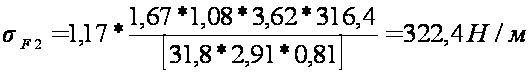
Напряжения изгиба в зубьях шестерни
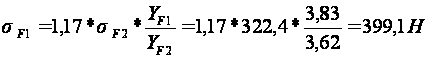 (43)
Проверка зубьев колёс по контактным напряжениям
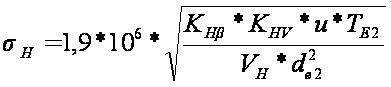 (44)
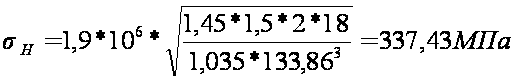
Ориентировочное определение диаметров валов
Диаметры валов коробки подач принимаются одинаковыми:
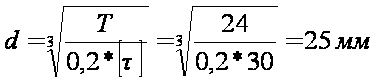 (45)
Выбор материала колёс
Марки сталей одинаковы для колёс и шестерён. Выбираем Сталь 40Х ГОСТ 4543-71. Термическая обработка – улучшение на зубчатом венце и цементация на ступице. Твёрдость после улучшения HRC 48…56.
Твёрдость сердцевины НВ 219…269, σт = 800 МПа.
Допускаемые контактные напряжения и напряжения изгиба:
[σН] = 1064 МПа
[σТ] = 750 МПа
Расчёт передачи ходовой винт-гайка
Расчёт на износостойкость (ведут по среднему давлению)
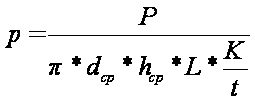 (46)
где Р – наибольшая тяговая сила, Р = 6000 Н
dcp – средний диаметр резьбы, dcp = 25 мм.
t, K – шаг винтовой линии и число заходов, t = 6 мм, K = 1
L = λ* dcp – длина гайки, λ = 1,5 – 4.
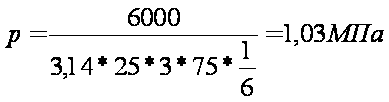
Допустимо р=12 МПа
Крутящий момент, передаваемый ходовым винтом.
Ход винта Н = t = 6 мм.
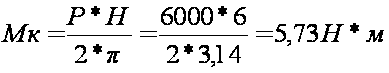 (47)
Площадь поперечного сечения стержня винта при d1 = d – t = 25 – 6 = 19 мм.
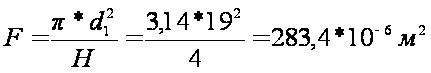 (48)
Момент сопротивления
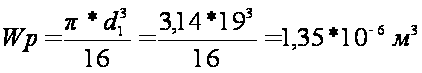 (49)
Расчёт на прочность
Приведённое напряжение
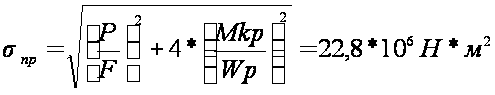 (50)
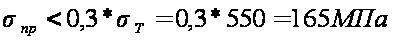
Расчёт на жесткость
Поскольку Е=1,8*1010 Н/м2, максимальная продольная деформация винта:
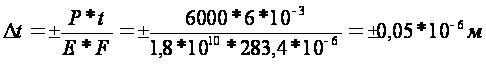
что допустимо
Программное обеспечение «Ansys» для автоматизированного проектирования деталей станков
Широкое распространение современной вычислительной техники за последние 10-15 лет существенно изменило процесс инженерной деятельности. Появление на рынке программного обеспечения современных комплексов CAD и CAE позволяет ускорять процессы проектирования и исследования различных конструкций, в том числе и машиностроительных. Использование современных методов вычислений, реализованных в комплексах CAD, дает возможность проводить исследования различных характеристик проектируемых объектов, что позволяет менять конструкцию этих объектов без создания экспериментальных образцов и не прибегать к длительной и дорогостоящей процедуре натурных исследований.
Среди средств CAE (средств обеспечения исследований) важное место занимают комплексы метода конечных элементов (МКЭ, FEA), позволяющие проводить имитационное моделирование работы исследуемой конструкции на основе подробного описания ее геометрии, физики моделируемых процессов, свойств применяемых материалов, эксплуатационных характеристик и иных указываемых пользователем исходных и начальных данных.
Комплекс МКЭ ANSYS позволяет инженерам-исследователям проводить исследования не только характеристик динамики и прочности машиностроительных, строительных и иных конструкций (то есть расчеты задач механики деформируемого твердого тела, МДТТ), но и расчеты задач расчета полей температур, динамики жидкости и газа, электромагнитных и акустических полей.
Комплекс МКЭ ANSYS применительно к прочности позволяет решать задачи статические (линейные, а также физически и геометрически нелинейные), определять собственные частоты модели (собственные колебания), исследовать поведение модели при воздействии гармонически изменяющихся нагрузок (вынужденные колебания), задачи линейной и нелинейной устойчивости, а также линейные и нелинейные динамические переходные процессы и т. д.
Бурное развитие средств компьютерного проектирования и расчета конструкций породило возможность передачи информации, созданной в одной CAD-САМ-системе, в другие аналогичные системы. В результате объекты, созданные, например, средствами CAD, могут в дальнейшем использоваться при подготовке производства (то есть использоваться средствами из группы САМ), при расчете на прочность и на иные свойства (то есть использоваться средствами из группы CAE) или учитываться при ведении корпоративного проекта (то есть обрабатываться продуктами из группы PDM).
Во многих случаях логически взаимосвязанное применение средств CAD и CAE приводит к существенному ускорению подготовки расчетных моделей для исследования прочностных, динамических и иных рассчитываемых свойств и характеристик проектируемой конструкции.
Список литературы
Тарзиманов Т.О. «Проектирование металлорежущих станков». – М: «Машиностроение», 1980 – 288 с.
Колев М.С. «Металлорежущие станки» -. М: «Машиностроение», 1980 г.
Пуш В.Э. «Конструирование металлорежущих станков». М: «Машиностроение», 1977 г. – 392 с.
Кувшинский В.В. Фрезерование. – М.: «Машиностроение», 1977 г. – 218 с.
Дунаев П.Ф., Леликов О.П. «конструирование узлов и деталей машин», - М. «Высшая школа», 2001 г.
Басов К.А. «Анзис в примерах и задачах». – М: «Компьютер пресс», 2002 г.
Басов К.А. «Графический интерфейс комплекса Анзис». – М: «Компьютер пресс», 2004 г.
Чигарёв А.В. «Анзис для инженеров». - М.: «Машиностроение», 2004 г.