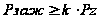Усовершенствование технологического процесса механической обработки детали "Стакан"
Контроль покрытия
Визуальный контроль (по внешнему виду детали):
- на поверхности детали не допускается закатанная окалина, заусенцы;
- поверхность после механической обработки должна быть без видимого слоя смазки или эмульсии, металлической стружки, пыли и продуктов коррозии;
- швы на сварных и паяных деталях должны быть зачищены по всему периметру и исключать затекание электролита в зазор.
Для мелких деталей проверяют 2-5% деталей от общего количества. Внешнему осмотру подвергаются все детали при естественном или искусственном освещении. Цвет покрытия от светло-серого до черного, в зависимости от марки металла, предварительной, механической и термической обработки.
На фосфатированных деталях не допускается:
а) сажистый (рыхлый) осадок;
б) ржавчина и зеленые пятна.
Допускается:
а) разнокристалличность на участках местной закалки, сварки, наклепа, различной шероховатости поверхности, т.е. неоднородность цвета на одной и той же детали;
б) белый налет, удаляемый протиркой;
в) следы медного электрода на деталях, сваренных точечной или роликовой сваркой;
г) отдельные пятна от потеков воды;
д) отдельные пятна от хромовых солей вокруг отверстий, пор, раковин, в местах контакта деталей с приспособлением и местах сопряжения неразъемных сборочных единиц;
е) отсутствие фосфатного покрытия в местах контактов тяжелых крупнокалиберных деталей с приспособлением, а также в глухих узких отверстиях.
После испытания деталей производится окончательное покрытие лаком.
Карта типового технологического процесса нанесения лакокрасочных покрытий.
| № операции | Оборудование и приспособления | Состав раствора, наименование, марка | Температура, С |
| 1 | 2 | 3 | 4 |
| 0010 Подготовка | Рабочий стол 5. ОС. 79. А | ||
| Содержание операции | |||
| 1. Промыть поверхности деталей и сборок салфеткой, смоченной в уайт-спирте. Промыть мелкие детали в ванне. | |||
| Приспособление для промыва деталей, салфетки обтирочные | |||
| 2. Протереть детали и сборки сухими и чистыми салфетками. | |||
| 3. Просушить детали и сборки на воздухе. | |||
| 15-35 | |||
| 4. Предохранить на деталях и сборках от попадания лака поверхности, не подлежащие покрытию. | |||
| Лента ПВХ 15*0,20 голубая 1 сорт | |||
| 0020 Контроль | |||
| 0030 Пропиточная | |||
| Содержание операции | |||
| 1. Приготовить рабочий состав лака. | |||
| Рабочий стол, тара для лакокрасочных участков | Клей БФ-4 ГОСТ 12172-74; вязкость клея 13- для пропитки, 15- для пульверизатора. Растворитель 646 ГОСТ 18188-72; вязкость растворителя 11- для пропитки, 15- окунанием. Нигрозин спирторастворимый А черный ГОСТ 9307-78. | ||
| 2. Протирать детали и сборки первым слоем лака. | |||
| 3. Удалить потеки лака с поверхности детали. | |||
| 4. Просушить лак на воздухе. | |||
| 15-35 | |||
| 5. Протирать детали и сборки вторым слоем лака. | |||
| 6. Просушить лак на воздухе. | |||
| 15-35 | |||
| 7. Удалить изоляцию и протереть от лака поверхности, не подлежащие покрытию. | |||
| 8. Просушить лак в сушильном шкафу. | |||
| 150-180 | |||
| 9. Охладить детали и сборки на воздухе. | |||
| 15-35 | |||
| 0040 Контроль | |||
| 0050 Исправление дефектов пропитки | |||
| Содержание операции | |||
| 1. Зашлифовать дефектные места. | |||
| 2. Протереть поверхности деталей салфеткой, смоченной в уайт-спирте . | |||
| 3. Просушить детали на воздухе. | |||
| 15-35 | |||
| 4. Пропитать дефектные места. | |||
| Вязкость 13-15 | |||
| 5. Просушить детали на воздухе. | |||
| 15-35 | |||
| 6. Просушить детали в сушильном шкафу. | |||
| 150-180 | |||
| 7. Охладить детали на воздухе. | |||
| 15-35 | |||
| 0060 Контроль | |||
| Примечания | |||
| 1* Пропитку лаком производить не позднее 24 часов после выполнения операции фосфатирования. | |||
| 2* Допускается обезжиривание деталей производить растворителем нефрас С2-80/120. | |||
| 3* Детали, не технологичные для пропитки из краскораспылителя, допускается пропитывать методом окунания с последующим удалением потеков. | |||
| 4* Перед пропиткой поверхности деталей и сборок, труднодоступных для покрытия из краскораспылителя, покрыть лаком с помощью кисти КХЖК-2 любого типа. | |||
| 5* При пропитке деталей в два слоя, первую пропитку деталей, отдельные поверхности которых невозможно покрыть из краскораспылителя (пазы, глубокие отверстия и т.д.), производить окунанием в ванне с лаком. | |||
| 6* Снятие потеков лака после пропитки окунанием необходимо производить через 1-2 минуты, чтобы лак не успел просохнуть. | |||
| 7* Нанесение лака на поверхности деталей и сборок из краскораспылителя производить тонкими слоями. Особенно тщательно выполнять это правило при покрытии пружин и проволочных деталей. | |||
| 8* Для деталей, пропитываемых в один слой, переходы 4 и 5 операции 0030 не выполнять, сушку лака производить согласно переходам 6,7,8 операции 0030. | |||
| 9* Отсчет продолжительности сушки начинать при достижении температуры в сушильном шкафу 150 С. | |||
| 10* Промасливание поверхностей, указанных на чертеже, производить после пропитки и сушки. | |||
| 11* Для шлифовки дефектных мест (операция 0050 переход 1) допускается применять другие типы шкурок. | |||
| 12* Сушку фосфатно-лакового покрытия тяжелых и крупногабаритных деталей и сборок производить при температуре 15-35 С в течении 24 часов. | |||
| 13* Пропитку бесцветным лаком поверхностей, указанных на эскизах детали 02.001; 02.023; 02.026; 02.028; изделия 2А42 производить согласно т/п 0504.01279.00031, сушить лак при температуре 15-35 С в течении 20-60 минут. Затем предохранить эти поверхности от попадания черного лака и произвести пропитку черным лаком. | |||
| 14* Пропитку бесцветным лаком участков Ж, К, И, детали 02.023 изделия 2А42 допускается производить кистью или шомполом. | |||
2.6 Разработка операционного технологического процесса
Операционный технологический процесс содержит описание технологических операций с указанием переходов, припусков, режимов обработки и данных о средствах технологического оснащения.
Разработка технологического процесса произведена для изготовления детали “Стакан”, конструкция которой отработана на технологичность. В основе проектирования технологического процесса механической обработки использованы технологический и экономический принципы; в соответствии с ними разрабатываемый технологический процесс должен обеспечить выполнение всех требований рабочего чертежа и технических условий при минимальных затратах труда и средств производства.
2.6.1 Определение припусков и межоперационных размеров
Величина припуска влияет на себестоимость изготовления детали. При увеличении припуска повышаются затраты труда, расходы материала и другие производственные расходы, а при уменьшении приходится повышать точность заготовки, что также увеличивает себестоимость изготовления детали.
В технологии машиностроения существуют методы автоматического получения размеров и индивидуального получения размеров. Минимальный и максимальный припуск на обработку рассчитывают по эмпирическим формулам.
Расчет припусков на обработку поверхности детали “Стакан” на размер 38h12, получаемый при обработке на операции 0020 фрезерная, используя расчетную карту.
Минимальный припуск рассчитываем по формуле:
Zi min= (Rz+h)i-1 + ΔΣ i-1 + εy I, (10)
где Rz i-1 – высота неровностей профиля на предшествующем переходе, мкм;
hi-1 – глубина дефектного слоя на предшествующем переходе, мкм;
ΔΣ i-1 - суммарные отклонения расположения поверхностей (отклонение от параллельности, соосности, перпендикулярности, симметричности, пересечение осей) и в некоторых случаях отклонения форм поверхности (отклонение плоскости, прямолинейности на предшествующем переходе), мкм;
εy I - погрешность установки заготовки на выполняемом переходе, мкм.
Максимальный припуск рассчитывается по формуле:
Zi max= Zi min + TD (11)
Где Zi min – минимальный припуск, мкм;
TD – допуски размеров на выполняемом переходе, мкм.
Для определения элементов припуска используем расчетную карту.
Величина припуска на остальные размеры сведена в таблицу.
Величины припусков вносятся в операционные карты.
Составляем расчетную таблицу 3, определяющую промежуточные характеристики точности по каждому технологическому переходу.
Таблица 3.Расчетная карта припусков и допусков
| Размер детали | Наименование технологических переходов | Элементы припуска |
Допуск δ (мкм) |
Припуск 2z0 (мкм) |
Ср. расч. D (мм) |
|||
| Rz (мкм) | h (мкм) | ΔΣ (мкм) | Δεy (мкм) | |||||
|
38h12 (-0.25) |
Заготовка Обдирочное шлифование h14 |
20 | 20 | 122,34 | 80 | 430 | 956,657 | 38,956 |
| Фрезерование получистовое h13 | 10 | 15 | 6,117 | 3,2 | 330 | 595,54 | 38,361 | |
| Фрезерование чистовое h12 | 5 | 5 | 4,89 | 0 | 250 | 361,117 | 38 | |
Составляющие припуска Rz и h – высота неровностей профиля и глубина дефектного слоя; устанавливают в зависимости от вида обработки.
Для заготовки, прошедшей на стадии заготовительного производства обдирочное шлифование Rz= 20 (мкм), h=20 (мкм). ([1], с.188,т.24)
Rz= 10 (мкм), h=15 (мкм) - для фрезерования получистового ([1], с.188,т.25)
Rz= 5 (мкм), h=5 (мкм) - для фрезерования чистового. ([1], с.188,т.25)
Устанавливаем величину допусков:
для h14 – Δ=520 (мкм);
для h13 – Δ=330 (мкм);
для h12 – Δ=250 (мкм);
Определяем суммарные погрешности формы и взаимного расположения.
Так как заготовкой является штампованная поковка заданной длины, точность будет характеризоваться отклонениями от профиля продольного сечения и короблением.
ΔКОР=0,5 ([1], с.186,т.17).
Точность взаимного расположения характеризуется относительной кривизной профиля, выраженной в мкм на 1 мм длины и определяется по формуле:
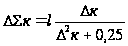 ([1],с.177, ф.12). (12)
Где ΔК – отклонение оси детали от прямолинейности, мкм на 1 мм;
ΔК = 1,5 ([1],с.186, т.15)
l – длина заготовки.
l = 204 мм.
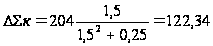 (мкм)
Для всех последующих технологических действий остаточная погрешность будет устанавливаться через уменьшающий коэффициент уточнения:
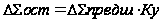 (13)
Где ΔΣост – остаточная погрешность, мкм;
ΔΣпредш – предшествующая погрешность, мкм;
Ку – коэффициент уточнения.
Выбираем коэффициент уточнения:
Ку=0,05 ([1],с.190.т.29)
Ку=0,04.
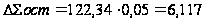
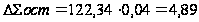
Полученные значения заносим в расчетную карту.
Определяем погрешности установки заготовки по переходам.
Δεy = 80 мкм ([1],с.43, т.14)
На всех последующих переходах происходит уменьшение величины погрешности установки и уменьшение ее определяет остаточные Δεy через коэффициент уточнения.
Δεу = Δεy * Ку (14)
Δεу получист = 80 * 0,04 = 3,2 (мкм);
Δεу чист = 3,2 * 0,03 = 0,096 (мкм).
Значениями меньше 1 пренебрегаем, остальные заносим в расчетную карту.
Определяем значения расчетных межоперационных припусков по переходам:
Zbi = Rz i-1 + hi-1 + ΔΣ + ΔΣ i-1 + εy I (15)
Zb1 =10 + 15 + 6,117 +0 + 330 = 361,117 (мкм);
Zb1 =20 + 20 + 122,34 +3,2 + 430 = 595,54 (мкм).
Определяем значения промежуточных размеров:
aср i = aср i-1 + Zbi (16)
aср =38 + 361,117(мкм) = 38,361 (мм);
aср =38,361 + 595,54(мкм) = 38,956 (мм);
z0 = 38,956 – 38 = 0,956 (мм).
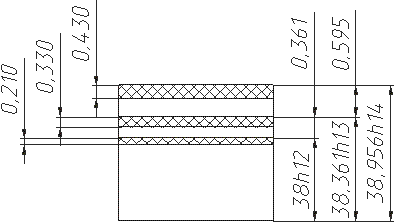
Рис. 2. Схема расположения припусков и допусков.
Исходя из технологических особенностей оборудования, по технологическим нормативам принимаем величину припуска равной 1 мм.
2.7 Определение режимов резания и норм времени
Определяем режимы резания на операцию 0010 фрезерная, переход 1 – фрезерование плоскости.
Фрезерование плоскости производится на горизонтально-расточном станке ИР-500ПМФ4. Деталь устанавливается и закрепляется в фрезерном приспособлении. Обработка производится специальной фрезой с пластинами из твердого сплава Т15К10. Для проверки точности и качества используется специальный калибр.
2.7.1 Назначаем режимы резания по эмпирическим формулам.
Глубина резания t=1 (мм);
Подача на зуб Sz=0,3…0,6,
принимаем Sz=0,5 (мм/зуб) ([2],с.285.т.36).
Определяем подачу на оборот фрезы по формуле:
 (17)
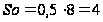 (мм/об)
Определяем скорость резания по эмпирической формуле:
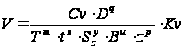 (м/мин). (18)
Где Cv, q, m, x, y, u, p – коэффициент и показатели степени,
Cv=332; q=0,2; x=0,1; y=0,4; u=0,2; p=0; m=0,2. ([2], с.286, т.39).
D – диаметр фрезы, мм;
Т – стойкость инструмента, T=180 мин ([2], с.290, т.40);
t – глубина резания, мм;
Sz – подача на зуб фрезы, мм/зуб;
B – ширина фрезерования, B=76 мм;
z – число зубьев, z=8;
Kv – общий поправочный коэффициент на скорость резания ([2], с.282).
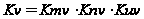 (19)
Где Kmv – коэффициент, учитывающий качество обрабатываемой поверхности;
Knv – коэффициент, учитывающий состояние поверхности заготовки;
Kmv – коэффициент, учитывающий материал инструмента ([2], с.261, т.1).
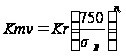 (20)
Где Kr – коэффициент, характеризующий группу стали по обрабатываемости, Kr=1,2;
σВ – предел прочности, σВ=655 МПа;
nv – показатель степени, nv =1,0. ([2], с.262, т.2).
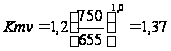
Knv=1,0 ([2], с.263, т.5).
Kuv=0,3 ([2], с.263, т.6).
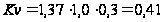
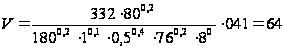 (м/мин)
Определяем частоту вращения шпинделя:
 , мин-1 (21)
Где V – скорость резания,
Dфр – диаметр инструмента (фрезы).
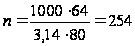 , мин-1
принимаем 254 мин-1.
Определяем силу резания:
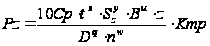 , Н ([2], с. 282) (22)
Где Ср, x, y, u, q, w – коэффициент и показатели степени,
Ср=825; x= 1,0; y=0,75; u=1,1; q=1,3; w=0,2 ([2], с. 291, т.41)
Kmp – поправочный коэффициент на качество обработанного материала ([2], с. 264, т.9).
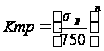 (23)
Где n – показатель степени
n = 0,3.
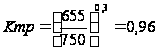
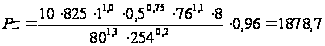 Н
Определяем крутящий момент:
 , Н м (24)
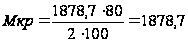 , Н м.
Определяем мощность, потребную на резание, т.е. эффективную мощность:
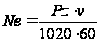 , кВт (25)
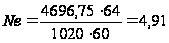 кВт.

Мощность потребная на резание меньше мощности станка, следовательно обработка возможна.
На остальные операции режимы назначаем по техническим нормативам режимов резания и они внесены в операционные карты механической обработки.
2.7.2 Определение основного времени
 (26)
Где Lрх – длина рабочего хода с учетом врезания и перебега,
Sмин – минутная подача на оборот инструмента,
i – количество переходов.
Lрх = l + l1 + l2 (27)
Где l – длина рабочего хода,
l1 – величина врезания,
l2 – величина перебега.
Lрх = 206 + 1+ 1 = 208
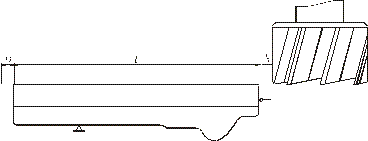
Рис. 3. Схема обработки.
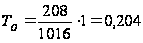 (мин)
Определяем вспомогательное время по формуле:
TB1 = tв1 + tв2 + tв3 + tв4 (28)
Где tв1 = 0,16 (мин) – время на установку и снятие детали ([4], стр. 58, к. 16, л.3);
tв2 = 0,03 (мин) – время на проход инструмента ([4], стр. 108, к. 31);
tв2 = 0,04х2=0,08 (мин) – время на установку инструмента ([4], стр. 109, к. 31);
tв2 = 0,06 (мин) – время на установку режимов резания ([4], стр. 109, к. 31);
tв2 = 0,04х2=0,08 (мин) – время на включение/выключение двигателя и системы ЧПУ ([4], стр. 109, к. 31);
tв3 = 0,15х2 =0,3 (мин) – время на контроль штангенциркулем ([4], стр. 191, к. 86, л. 1);
tв4 = 0,05 (мин) – время на установку щитка ограждения от стружки.
TB = 0,16 + 0,03 + 0,08 + 0,06 + 0,08 + 0,3 = 0,44 (мин).
Определяем оперативное время по формуле:
ТОП = ТО + ТВ (29)
ТОП = 0,204 + 0,44 = 0,644 (мин).
Определяем долю времени, затрачиваемую на обслуживание оборудования и личные надобности из соотношения:
ТОБСЛ + ТОЛН = 10%ТОП (30)
Где ТОБСЛ – время на обслуживание оборудования и рабочего места,
ТОЛН – время на отдых и личные надобности рабочего.
ТОБСЛ + ТОЛН
=
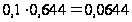 (мин).
2.7.3 Определение нормы штучного времени
ТШТ = ТОП + ТОБСЛ + ТОЛН (31)
ТШТ = 0,644 + 0,0644 = 0,7084 (мин).
2.8 Оформление технологических документов
Комплект технологических документов составлен и оформлен в соответствии с требованиями ГОСТ 3.118-82 и ГОСТ 3.1121-74.
3. Конструкторская часть
3.1 Проектирование и расчет приспособления
3.1.1 Описание работы приспособления
Усилие зажима должно препятствовать изменению положения детали вследствие действия сил резания, веса, центробежных сил, сил инерции.
Специальное фрезерное приспособление применяется для обработки криволинейного контура детали “Стакан” 2А38.02.038 на операции 0060 программная. Обработка ведется на горизонтально-расточном станке ИР-500ПМФ4.
Характерной особенностью данного приспособления является то, что оно служит для одновременной установки и закрепления 2-х заготовок, т.е. является двухпозиционным, что увеличивает производительность.
Приспособление состоит из следующих основных частей:
- стойка;
- прихват (6 шт);
- база (6 шт);
- болт (2 шт);
- шайба;
- плита;
- палец (2 шт);
- шпилька (2 шт).
Заготовка имеет полное базирование в приспособлении, т.е. лишена 6 степеней свободы.
При базировании заготовка опирается плоскими поверхностями на базовые выступы, к которым она поджимается двумя прихватами, приводимыми в действие вращением гайки, установленной на шпильке, причем указанная шпилька оснащена левой и правой резьбой, что позволяет обеспечить одновременное смещение навстречу друг другу зажимов и надежно закрепить одновременно 2 заготовки.
Во избежание смещения заготовок в процессе фрезерования форма прихватов соответствует сложной конфигурации деталей; так, например, скос прихвата позволяет обеспечить обработку фрезерованием паза на заготовке в позиции 2.
Применение винтовых зажимов экономически и технически оправдано в связи с их простотой и дешевизной изготовления, легкостью сборки и обеспечением локального закрепления заготовок сложной формы.
Силовой расчет сводится к назначению параметров резьбы с целью обеспечения требуемого усилия зажима и надежностью конструкции.
3.1.2 Расчет зажимного усилия приспособления
Для определения сил резания выбираем самый нагруженный переход операции, т.е. тот, где снимается наибольший припуск, и усилие резания максимальное. Следовательно, сила зажима должна быть наибольшей, чтобы выдержать эту нагрузку.
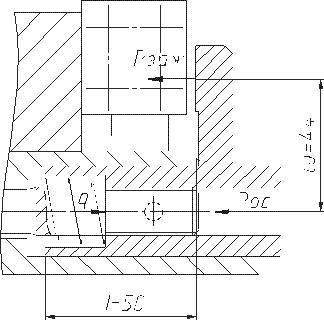
Рис. 4. Схема приложения сил.
Самым нагруженным является 2 переход по обработке контура по программе в заданные размеры. При обработке контура снимается припуск t = 0,5 мм. Ширина фрезерования B = 33,5 мм. Обработка производится инструментом фреза концевая специальная ш14 мм, z = 6 из быстрорежущей стали Р6М5 ГОСТ 17026-71. Частота вращения n=1344 мин-1. Минутная подача Sм=343 об/мин. Мощность потребная на резание N=1,78 кВт.
Определяем скорость главного движения:
 (32)
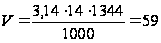 ,
(м/мин).
Определяем силу резания при обработке:
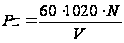 (33)
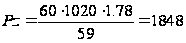 (кгс).
Определяем усилие зажима по следующей формуле: