Усовершенствование технологического процесса механической обработки детали "Стакан"
Где Косн – капиталовложения в специальную оснастку, руб;
0,6 – коэффициент учитывающий норму амортизации и расходы в год на ремонт (для 2-х годичного срока эксплуатации).
Для универсальных приспособлений расчет ведется по формуле:
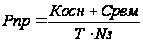 ,
руб. (59)
Где Косн – капиталовложения в универсальную оснастку, руб;
Срем – стоимость ремонта приспособлений, руб; 15% от Косн;
Т – срок службы приспособления; Т=2 года.
Результаты расчета сводим в таблицу 18.
Таблица 18.
| Тип присп. | Косн, руб | Т, год | Nз, шт | Срем, руб | Рпр, руб |
| Базовый технологический процесс | |||||
| Специальные | 147498 | 2 | 606 | - | 146,0376 |
| Универсальные | 21,975 | 2 | 606 | 3,3 | 0,6 |
| ИТОГО: | 147520 | - | - | - | 146,6376 |
| Проектируемый технологический процесс | |||||
| Специальные | 94208 | 2 | 606 | - | 93,27525 |
| ИТОГО: | 94208 | - | - | - | 93,27525 |
4.6.7 Расчет расходов на амортизацию и ремонт режущего инструмента
Для универсального режущего инструмента расходы определяются по формуле:
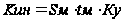 ,
руб. (60)
Где Sм – стоимость работы минуты инструмента, коп;
tм – машинное (основное) время работы инструмента, руб;
Ку – коэффициент случайной убыли; Ку=1,1…1,3.
Для специального инструмента:
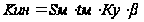 ,
руб. (61)
Где β – коэффициент удорожания инструмента.
Результаты расчетов сводим в таблицу 19.
Таблица 19.
| Номер операции | Наименов. инструмента | Tшт-к, мин | Sм, коп | tм, мин | Ку | β | Рин, коп |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| Базовый технологический процесс | |||||||
| 0140; 0150; 0170-0185 | Шлиф. круг | 2,734 | 1,1 | 1,82 | 1,2 | - | 2,4288 |
| 0110 | Фреза торцевая (унив) | 0,547 | 1,4 | 0,364 | 1,2 | - | 0,62 |
| 0120 | Комплект фрез (сп) | 0,375 | 1,4 | 0,25 | 1,2 | 2 | 0,84 |
| 0130 | Фреза торцевая (у) | 0,296 | 1,4 | 0,2 | 1,2 | - | 0,34 |
| 0160 | Комплект фрез (сп) | 0,375 | 1,4 | 0,25 | 1,2 | 2 | 0,84 |
| 0190 | Фреза концевая (унив.) - 3 шт | 5,3485 | 1,1 | 2 | 1,2 | - | 2,64 |
| Сверло (спец.) | 1,3 | 0,66 | 1,2 | 1,5 | 1,55 | ||
| Сверло (унив.) - 2 шт | 1,3 | 1,35 | 1,2 | - | 2,106 | ||
| Развертка (унив.) | 1,6 | 0,68 | 1,2 | - | 1,31 | ||
| Зенковка (унив.) | 1,6 | 0,65 | 1,2 | - | 1,25 | ||
| 0194 | Фреза концевая (унив.) - 2 шт | 13,05 | 1,1 | 1,86 | 1,2 | - | 2,46 |
| Фреза концевая (спец.) | 1,1 | 0,95 | 1,2 | 1,5 | 1,88 | ||
| Сверло (унив.) - 5 шт | 1,3 | 4,66 | 1,2 | - | 7,27 | ||
| Развертка (унив.) | 1,6 | 0,93 | 1,2 | - | 1,79 | ||
| Развертка (спец.) | 1,6 | 0,93 | 1,2 | 3 | 5,36 | ||
| Зенкер (спец.) - 4 шт | 1,6 | 3,72 | 1,2 | 2 | 14,3 | ||
| 0195 | Фреза концевая (спец.) | 0,375 | 1,1 | 0,25 | 1,2 | 1,5 | 0,495 |
| 0198 | Фреза концевая (унив.) - 3 шт | 12,51 | 1,1 | 7,51 | 1,2 | - | 9,91 |
| Фреза концевая (спец.) | 1,1 | 2,5 | 1,2 | 1,5 | 4,95 | ||
| Сверло (унив.) | 1,3 | 2,5 | 1,2 | - | 3,9 | ||
| 0210 | Фреза торцевая (унив.) | 0,349 | 1,4 | 0,23 | 1,2 | - | 0,39 |
| 0220 | Фреза торцевая (унив.) | 0,388 | 1,4 | 0,26 | 1,2 | - | 0,44 |
| 0230 | Напильник | 0,972 | 0,6 | 0,648 | 1,2 | - | 0,47 |
| 0350 | Развертка (унив.) - 2 шт | 0,03 | 1,6 | 0,015 | 1,2 | - | 0,03 |
| Зенкер (унив.) - 2 шт | 1,6 | 0,015 | 1,2 | - | 0,03 | ||
| 0360; 0370 | Фреза торцевая (унив.) | 0,396 | 1,4 | 0,264 | 1,2 | - | 0,44 |
| 0380; 0390 | Фреза торцевая (унив.) | 0,368 | 1,4 | 0,25 | 1,2 | - | 0,42 |
| ИТОГО: | 68,4598 | ||||||
| Проектируемый технологический процесс | |||||||
| 0010 | Фреза торцевая (спец.) | 1,1 | 1,4 | 0,204 | 1,2 | 2 | 0,68544 |
| 0020 | Фреза торцевая (спец.) - 2 шт | 2,5 | 1,4 | 0,5 | 1,2 | 2 | 1,68 |
| 0030 | Фреза торцевая (спец.) | 1,69 | 1,4 | 0,05 | 1,2 | 2 | 0,168 |
| 0040 | Фреза торцевая (спец.) | 4,6 | 1,4 | 0,04 | 1,2 | 2 | 0,1344 |
| Фреза концевая (унив.) | 1,1 | 0,95 | 1,2 | - | 1,254 | ||
| Сверло (унив.) - 3 шт | 1,3 | 0,44 | 1,2 | - | 0,6864 | ||
| Развертка (унив.) – 2 шт | 1,6 | 0,32 | 1,2 | - | 0,6144 | ||
| Зенковка (унив) | 1,6 | 0,06 | 1,2 | - | 0,1152 | ||
| 0050 | Сверло (унив.) - 5 шт | 15,3 | 1,3 | 3,12 | 1,2 | - | 4,8672 |
| Фреза концевая (унив.) – 3 шт | 1,1 | 1,6 | 1,2 | - | 2,112 | ||
| Развертка (унив.) | 1,6 | 0,7 | 1,2 | - | 1,344 | ||
| Развертка (спец.) | 1,6 | 0,7 | 1,2 | 3 | 4,032 | ||
| Зенкер (спец.) – 4 шт | 1,6 | 2,42 | 1,2 | 2 | 9,2928 | ||
| Зенковка (спец.) | 1,6 | 0,03 | 1,2 | 2 | 0,1152 | ||
| 0060 | Фреза концевая (унив.) | 6,07 | 1,1 | 0,4 | 1,2 | - | 0,528 |
| Фреза концевая (спец.) | 1,1 | 2,74 | 1,2 | 1,5 | 5,4252 | ||
| 0080 | Фреза концевая (унив.) | 1,3 | 1,1 | 0,5 | 1,2 | - | 0,66 |
| 0090 | Фреза концевая (унив.) | 0,8 | 1,1 | 0,034 | 1,2 | - | 0,04488 |
| ИТОГО: | 33,75912 | ||||||
4.6.8 Расчет расходов на содержание, ремонт и амортизацию здания
Величину данных расходов определяем по формуле:
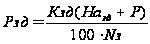 ,
руб. (62)
Где Кзд – капиталовложения в здание, руб;
Назд – норма амортизации для зданий, %; Назд=1%;
Р – процент расходов на текущий ремонт зданий; Р=1,5%.
Базовый технологический процесс:
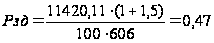 (руб).
Проектируемый технологический процесс:
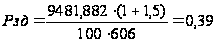 (руб).
4.6.9 Расчет заработной платы наладчика с доплатами и отчислениями на социальное и медицинское страхование
Заработная плата определяется по формуле:
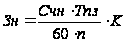 ,
руб. (63)
Где Счн – часовая тарифная ставка наладчика, руб/час; Счн=12,82 руб/час;
Тп-з – суммарное подготовительно-заключительное время в базовом варианте технологического процесса, мин; Тп-з=66 мин;
n – число деталей в партии, шт; n=50 шт;
К – коэффициент учитывающий премии, доплаты, отчисления; К=1,4…2,0; принимаем К=1,8.
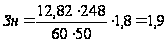 (руб).
Проектируемый технологический процесс разработан для оборудования ИР-500ПМФ4, поэтому наладчик не требуется.
Определяем технологическую себестоимость детали по вариантам.
Таблица 20.
| № п/п | Наименование статей расходов | Сумма затрат, руб |
Уменьшение – Увеличение + |
|
| Базовый | Новый | |||
| 1 | Стоимость материала | 1394,7 | 781,389 | - 613,311 |
| 2 | З/п производственных рабочих | 13,528 | 12,28 | - 1,248 |
| 3 | Стоимость электроэнергии | 2,3477 | 1,57 | - 0,7777 |
| 4 | Амортизация оборудования | 14,24 | 16,47 | + 2,23 |
| 5 | Расходы на ремонт и содержание оборудования | 6,8 | 4,58 | - 2,22 |
| 6 | Расходы на амортизацию и эксплуатацию приспособлений | 146,6376 | 93,275 | - 53,3626 |
| 7 | Расходы на амортизацию и ремонт инструмента | 0,68 | 0,34 | - 0,34 |
| 8 | Расходы на содержание и ремонт зданий | 0,47 | 0,39 | - 0,08 |
| 9 | Заработная плата наладчика | 1,9 | - | - 1,9 |
| Итого на деталь: С1; С2 | 1581,3 | 910,294 | - 671,0093 | |
4.7 Расчет показателей экономической эффективности
Целесообразность внедрения спроектированного технологического процесса определяется рядом показателей:
- экономия капитальных затрат при осуществлении мероприятия;
- снижение себестоимости изготовления детали;
- срок окупаемости дополнительных капитальных затрат;
- производительность труда;
- количество высвобождаемых рабочих;
- годовой экономический эффект от внедрения.
Расчет их ведется сравнением полученных технико-экономических показателей сопоставляемых вариантов технологических процессов.
4.7.1 Экономия капитальных затрат
Если сумма капиталовложений по сравнению с базовым уменьшается, то есть К2<К1, то определяется экономия капиталовложений:
 (64)
Где К2, К1 – капиталовложения по базовому и проектируемому варианту.
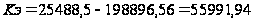 руб.
4.7.2 Снижение себестоимости изготовления детали
Абсолютное снижение определяется по формуле:
 (65)
Где С1, С2 – себестоимость обработки детали по базовому и проектируемому вариантам, руб.
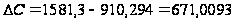 (руб).
Годовая экономия от снижения себестоимости:
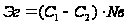 (66)
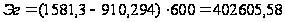 (руб).
4.7.3 Количество высвобождаемых рабочих.
Абсолютное количество высвобождаемых рабочих от внедрения проектируемого технологического процесса определяется:
 (67)
Относительное высвобождение определяется по формуле:
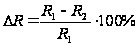 (68)
Где R1, R2 – численность основных рабочих по базовому и проектируемому вариантам, чел.
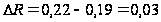 (чел).
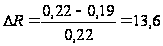 %.
4.7.4 Производительность труда
Уровень производительности определяется как выработка в год на одного основного рабочего в штуках.
 ,
шт/чел. (69)
Рост производительности труда в процентах:
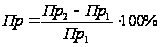 (70)
Где Пр2, Пр1 – производительность труда по проектируемому и базовому вариантам.
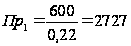 шт/чел;
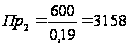 шт/чел;
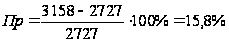 .
4.7.5 Годовой экономический эффект
Он представляет собой экономию на приведенных затратах:
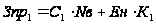 ,
руб; (71)
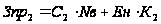 ,
руб. (72)
Где Ен – нормативный коэффициент экономической эффективности; Ен=2,0.
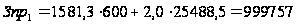 руб;
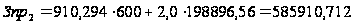 руб.
Если внедрение нового технологического процесса обеспечивает экономию капиталовложений, то
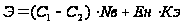 ,
руб (73)
Где Кэ – экономия капитальных затрат по внедряемому варианту, руб.
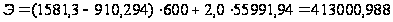 руб.
Показатели экономической эффективности сводим в таблицу 21.
Таблица 21.
| № | Показатель | Ед. измерения | Вариант | Увеличение + Уменьшение - | |
| Базовый | Новый | ||||
| Основные показатели | |||||
| 1. | Себестоимость | руб. | 1579,89 | 910,219 | - 669,761 |
| 2. | Кап. вложения | руб. | 254888,5 | 198896,56 | - 55991,94 |
| 3. | Количество рабочих | чел. | 0,22 | 0,19 | - 0,03 |
| 4. | Уровень производительности труда | шт/год | 2727 | 3158 | + 431 |
| 5. | Годовой экономический эффект | руб. | 998911,7 | 585910,712 | - 413000,988 |
| Дополнительные показатели | |||||
| 1. | Трудоемкость детали | мин. | 38,11 | 34,38 | - 3,73 |
| 2. | Коэффициент использования материала | - | 0,19 | 0,35 | - |
5. Экологическая часть
5.1 Мероприятия по защите биосферы
В процессе производства образуются твердые промышленные отходы в виде лома, стружки, шлаков, окалины, золы, опилок, пыли, мусора и жидкие в виде осадка сточных вод после их обработки, шлама из устройств мокрой очистки технологических и вентиляционных выбросов. Наряду с этим окружающая среда подвергнется возрастающему воздействию неблагоприятных факторов физической природы: шума, вибраций, теплового и радиоактивного загрязнений, электромагнитного и других видов излучений. Современный научно-технический прогресс с возрастающей интенсивностью изменяет облик нашей планеты. Быстрыми темпами растет промышленность, автотранспорт, энергетика, увеличивается численность и урбанизация населения, в широких масштабах осуществляется химизация народного хозяйства - все эти факторы неизбежно приводят к увеличению эксплуатации природных ресурсов, оказывают возрастающее разрушительное воздействие на окружающую природу, ставя её на грань экологического кризиса. В настоящее время масштабы воздействия человека на окружающую среду не имеют подобия в истории планеты и достигли таких размеров, что в ряде регионов земного шара, особенно в крупных промышленных центрах, уровни загрязнений значительно превышают допустимые нормы.
Проблемы охраны окружающей среды является комплексной и носит глобальный характер и поэтому должны решаться не только применительно к конкретному предприятию или производственному циклу, но и в масштабах отдельных городов, промышленных центров, регионов, всей территории страны, группы стран, отдельных континентов и всей земли с учетом социальных, экологических, технических, экономических, правовых и международных аспектов.
В современном обществе резко возросли роль и задачи промышленной экологии, призванной на основе оценки степени вреда, приносимого природе индустриализацией производства, разрабатывать и совершенствовать инженерно-технические средства защиты природы, всемирно развивать и внедрять малоотходные, безотходные и энергосберегающие технологические процессы, создавать предприятия замкнутого цикла, осуществлять тщательный контроль за состоянием окружающей среды, сохранять живую природу как источник здоровья человека и формирования его личности.
Важнейшей задачей является экологическое воспитание будущих специалистов, которых необходимо не только вооружать глубокими экологическими знаниями, навыками оптимального природопользования, но и формировать у них активное творческое отношение к охране окружающей среды, сохранению живой природы, способность предвидеть и учитывать последствия природного использования.
5.2 Техника безопасности
Требования безопасности к производственным процессам включают:
— устранение непосредственного контакта работающих с исходными материалами, заготовками, полуфабрикатами, готовой продукцией и отходами производства, оказывающими вредное воздействие;
— замену технологических процессов и операций, связанных с возникновением опасных и вредных производственных факторов, процессами и операциями, при которых указанные факторы отсутствуют или обладают меньшей интенсивностью;
— комплексную механизацию и автоматизацию производства;
— применение дистанционного управления технологическими процессами и операциями при наличии опасных и вредных производственных факторов;
— герметизация оборудования;
— применение средств коллективной защиты работающих;
— рациональную организацию труда и отдыха с целью профилактики монотонности и гиподинамии, а также ограничение тяжести труда;
— своевременное получение информации о возникновении опасных и вредных производственных факторов на отдельных технологических операциях;
— внедрение систем контроля и управления технологическими процессами, обеспечивающими защиту работающих и аварийное отключение производственного оборудования;
— своевременное удаление и обезвреживание отходов производства, являющихся источниками опасных и вредных производственных факторов;
— обеспечение пожаро- и взрывобезопасности.
Для обеспечения безопасных условий труда все производственное оборудование подчиняется требованиям ГОСТ 12.2.009-80. «Станки металлообрабатывающие. Общие требования безопасности» и соблюдаются меры по технике безопасности. У каждого станка имеется в наличии в исправном состоянии устройства ограждения, исправная электрозащита. При использовании в станках для закрепления деталей пневматических и гидравлических приспособлений, необходимо оберегать от механических повреждений трубки подачи воздуха или жидкости. Применять только исправный инструмент.
При проектировании технологического процесса и модернизации оборудования для безопасной работы учитываются следующие требования электробезопасности:
— провода, подводящие ток к электрооборудованию, надежно изолированы, проложены в металлических трубах и залиты битумом;
— пусковая аппаратура размещена в специальных шкафах, на вводе установлены автоматические предохранители от коротких замыканий и перегрузок тока;
— корпуса электродвигателей и станины оборудования заземлены.
Пожарная безопасность предусматривает такое состояние объекта, при котором исключается возможность пожара, а в случае его возникновения предотвращались бы воздействия на людей опасных факторов пожара. Пожарная безопасность обеспечивается системой предотвращения пожара и системой пожарной защиты
Причинами возникновения пожара могут быть неисправность электрооборудования, а именно повреждение проводки, вследствие чего возможно замыкание проводов, самовозгорание промасленной ветоши, курение в неположенных местах ремонт оборудования на ходу, т.е. в процессе ремонта может произойти короткое замыкание, повреждение изоляции, что приведет к пожару.
Для обеспечения пожарной безопасности применяем следующие меры - плановый профилактический осмотр и ремонт электроустановок, а также двойная изоляция электропроводки.
Все виды ремонтных работ проводят только при отключенном питании электрооборудования. Поэтому на территории завода действует ряд мероприятий, направленных на устранение причин, способных вызвать пожар.
Для устранения этих причин необходимо проводить следующие мероприятия:
— хранить ветошь в металлических ящиках с крышкой, освобождаемых не реже одного раза в смену;
— в электросхемах станков применять тепловые реле, плавкие предохранители;
— СОЖ хранить в специальных помещениях;
— при проливе масла немедленно его собрать и удалить;
— курить в строго определенных для этого местах;
— осторожно обращаться с открытым огнем.
Заключение
Целью данного дипломного проекта было усовершенствование имеющегося технологического процесса механической обработки детали “Стакан”2А38.02.038. При анализе имеющегося технологического процесса были выявлены отступления от нормы при оформлении технологической документации, неадекватный нормальному, коэффициент использования материала, использование метода дифференциации при проектировании, использовании морально устаревшего на данный момент оборудования.
Предложение на усовершенствование было, прежде всего, направлено на устранение недостатков, перечисленных выше. Усовершенствования, базового технологического процесса, заключались в следующем: была произведена корректировка размеров заготовки с целью повышения коэффициента использования материала; был использован высокопроизводительный станок ИР-500ПМФ4 с целью концентрации производства; оформление технологической документации было осуществлено в соответствии с требованиями ГОСТ 3.118-82 и ГОСТ 3.1121-74. А также был произведен расчет приспособления, специального режущего и мерительного инструмента.
Все нововведения позволили добиться необходимых требований, которые были приведены в предложении на усовершенствование. В результате снизилась общая трудоемкость изготовления детали и ее себестоимость. Усовершенствование позволило сократить долю вспомогательного времени. Цикл механической обработки снизился с 23 до 9 операций. Сокращение количества оборудования позволило уменьшить количество рабочих, что выгодно с экономической точки зрения. Таким образом, годовой экономический эффект составил 413000,988 рублей, что является хорошим показателем.
Библиография
1. Справочник технолога - машиностроителя т. 1 - 4 изд. перераб. и доп. Под ред. А.Г. Косиловой, Р.К. Мещерекова" - М., “Машиностроение”, 1985г.
2. Справочник технолога - машиностроителя т. 2 - 4 изд. перераб. и доп. Под ред. А.Г. Косиловой, Р.К. Мещерекова" - М., “Машиностроение”, 1985г.
3. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть 1. Токарные, карусельные, токарно-револьверные, алмазно-расточные, сверлильные, строгальные, долбежные и фрезерные станки. Серийное производство. Под ред. В.И. Яковлевой. Изд. 2-е. М., “Машиностроение”, 1974.
4. Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. Серийное производство. Под ред. В.И. Яковлевой. Изд. 2-е. М., “Машиностроение”, 1974.
5. Справочник «Станочные приспособления» т.1, под редакцией В.Н. Вардашкина и А.А. Шатилова, М., “Машиностроение” 1984г.
6. Справочник «Станочные приспособления» т.2, под редакцией В.Н. Вардашкина и А.А. Шатилова, М., “Машиностроение” 1984г.
7. Малов А.Н. и др. Справочник металлиста. Т.З. М„ “Машиностроение”, 1977г.
8. Сахаров Г.Н. и др. Металлорежущие инструменты, Москва, “Машиностроение”, 1989.