Усовершенствование технологического процесса механической обработки детали "Стакан"
Где k – коэффициент запаса, учитывающий нестабильность силовых воздействий на заготовку и вводят при вычислении зажимного усилия для обеспечения надежного закрепления.
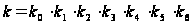 (35)
Где k0 = 1,5 – гарантированный коэффициент запаса, допускающий возникновение в процессе обработки каких-либо неучтенных случайных факторов;
k1 = 1 – коэффициент учитывающий состояние обрабатываемых поверхностей заготовки;
k2 = 1,2 – коэффициент учитывающий увеличение сил резания, Вследствие затупления режущего инструмента;
k3 = 1 – коэффициент учитывающий увеличения силы резания при прерывистом резании;
k4 = 1,3 – коэффициент учитывающий непостоянство зажимного усилия, прикладываемого к заготовке, вследствие конструктивных особенностей привода приспособления;
k5 = 1 – коэффициент характеризующий эргономику немеханизированного зажимного механизма;
k6 = 1,5 – коэффициент учитывающий наличие моментов, стремящихся развернуть заготовку.
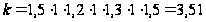 .
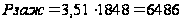 (кгс);
Определяем усилие, создаваемое винтовым зажимом:
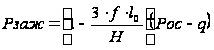 (36)
Где l0 – расстояние от оси до точки приложения силы, l0 =44 мм
H – высота направляющей части,H = 50 мм;
f – коэффициент трения определяется качеством контактируемых поверхностей, принимаем f = 0,18;
q – сопротивление пружины, принимаем q = 3 кгс
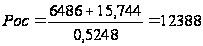 (кгс).
По известной силе зажима табличным путем назначаем резьбу винта М16 с шагом Р = 2 мм; d1 = 13,835 мм; d2 =14,701 мм.
Где d1 – внутренний диаметр резьбы,
d2 – средний диаметр резьбы,
Р – шаг резьбы.
3.2 Проектирование и расчет режущего инструмента
Для обработки фрезерованием паза на детали “Стакан” 2А38.02.038 на горизонтально-расточном станке ИР-500ПМФ4, была спроектирована специальная концевая фреза, используемая на операции 0060 технологического процесса изготовления детали.
Спроектированный инструмент имеет следующие конструктивные особенности:
По способу установки на станке фреза является хвостовой, т.е. для базирования и закрепления инструмента, а также передачи осевой силы и крутящего момента, служит конический хвостовик, выполненный в виде конуса Морзе 3 ГОСТ 25557-82. Коническая поверхность хвостовика является технологической базой режущего инструмента, в связи с этим требуется обеспечение высокого качества ее обработки.
Для обеспечения надежного крепления режущего инструмента в шпинделе станка посредством затяжки шомполом, служит резьбовое отверстие М12, выполненное в хвостовике на длину 30 мм.
По конструкции фреза является сборной: корпус изготовлен из конструкционной стали 50 ГОСТ 1050-88, режущая часть выполнена из быстрорежущей стали Р6М5. Соединение происходит посредством стыковой сварки.
Представленная конструкция является достаточно технологичной, т.к. применение сварных конструкций режущего инструмента позволяет за счет экономии инструментальных материалов расширять номенклатуру режущего инструмента, оснащенного пластинками из дефицитных инструментальных материалов и сплавов, и обеспечивать повышение производительности процессов обработки металлов резанием, т.е. решать одну из основных задач машиностроения.
По материалу режущей части фреза относится к группе быстрорежущих инструментов.
Быстрорежущие стали обладают высокими вторичной твердостью, износостойкостью, красностойкостью, прочностью и вязкостью, что обеспечивает высокую работоспособность инструмента, изготовленного из них, и его способность выдерживать большие силовые и тепловые нагрузки.
3.2.1 Определение геометрических параметров фрезы
Остро заточенная форма зубьев фрезы наиболее распространенная и достаточно технологичная в изготовлении, достаточно универсальная, с точки зрения доработки ее геометрии при перезаточке во время эксплуатации под различные условия обработки.
Прочность зуба обеспечивается углом y=45…50°, Для хвостовых фрез принимается угол y =35°...40°.
Передний угол γ=0…10є в зависимости от свойств обрабатываемого материала; принимаем γ=10є (максимальное значение угла γ облегчает условия врезания в заготовку и деформацию стружки).
Задний угол α предназначен для снижения трения задней поверхности зуба об обрабатываемую поверхность. В зависимости от типа фрезы и обрабатываемого материала угол α назначают в пределах 6…30є. Принимаем α1=16є, α2=35є.
Наличие фаски f упрочняет зуб и служит для восстановления диаметра фрезы при переточках по передней поверхности. Величина f выбирается в пределах 0,5…1 мм, принимаем f=1 мм.
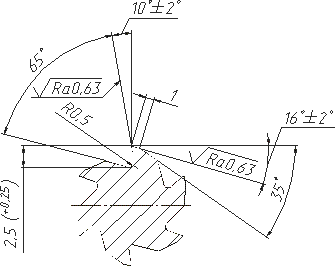
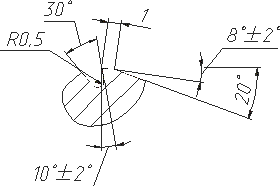
Рис. 5. Геометрические параметры фрезы.
Диаметр фрезы является одним из важнейших элементов, влияющих на процесс фрезерования. Диаметр фрезы назначается конструктивно из условия:
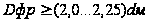 ,
мм.
Где Dфр – диаметр фрезы, мм;
dм – диаметр под шомпол, мм.
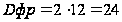 (мм).
С увеличением диаметра фрезы наблюдается следующее:
- уменьшается толщина срезаемого слоя, отделяемого зубом фрезы, увеличивается поверхность контакта зуба с материалом детали, повышается чистота обработанной поверхности, повышается стойкость фрезы;
- повышается интенсивность отвода тепла, возникающего при резании, т.к. масса металла каждого зуба больше. Кроме того, каждый зуб в течение меньшего промежутка времени находится в работе и, следовательно, воспринимает в процессе резания меньшее количество тепла;
- возможно усиление крепления фрезы, что препятствует возникновению вибраций, способствует повышению чистоты поверхности детали, повышению стойкости фрезы и использованию повышенных режимов при эксплуатации РИ.
Но, наряду с достоинствами, фрезы большого диаметра обладают и недостатками:
- повышается крутящий момент, а, следовательно, увеличивается расход энергии на фрезерование;
- увеличивается рабочая длина фрезерования из-за большой величины врезания, что снижает производительность процесса обработки;
- повышается металлоемкость конструкции и стоимость фрезы.
Основным параметром конструкции фрезы, как многолезвийного инструмента является число зубьев, которое оказывает прямое влияние на производительность труда, на сам процесс фрезерования и на потребляемую при резании мощность.
Упрощенно число зубьев концевой фрезы определяется из соотношения:
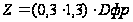 ;
(37)
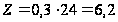 .
Принимаю z=6.
Распределение зубьев по окружности равномерно. Окружной шаг зубьев рассчитывается по формуле:
 ;
(38)
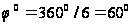 .
3.3 Проектирование и расчет специального мерительного инструмента
Специальный мерительный инструмент спроектирован для операции 0050 программная и предназначен для комплексного контроля размеров детали. Он применяется совместно с калибрами-пробками.
Калибр состоит из следующих основных деталей:
- угольник;
- основание;
- стойка (2 шт.);
- втулка;
- планка (2 шт.).
Принцип работы данного калибра заключается в следующем:
- деталь устанавливается на угольник, 3 планки и между четырьмя базовыми стойками по размеру 38, закрепленными на основании.
Контроль позиционного допуска осей четырех отверстий Ш14H8 производится пробкой ТМТ 000.305.000 направляемой через 4 втулки, установленные на основании.
Контроль допуска симметричности отверстия Ш33H14 производится пробкой ТМТ 000.312.000, направляемой по стойке, находящейся также на основании.
Применение данного калибра дает возможность сократить долю вспомогательного времени и возможность выбраковки негодных деталей.
4. Экономическая часть
4.1 Выбор базового варианта для сравнения
Экономическая эффективность внедрения в производство нового технологического процесса машинной обработки детали определяется путем сравнения и анализа ряда технико-экономических показателей проектного варианта и принятого за базу (чаще всего заводского действующего варианта). При совершенствовании существующего на предприятии технологического процесса за базу принимается именно он. Кроме того необходимо выдержать следующие условия сопоставимости: одни и те же требования к качеству продукции; один объем выпуска продукции (вести расчет на программу выпуска завода); одинаковые условия по режиму работы; сходные условия труда и техники безопасности, обязательных для данного вида производства.
Для экономического обоснования технологического процесса необходимы исходные данные, которые приведены в таблице 4.
Таблица 4.
| № п/п | Наименование операции | Тшт-к, мин | Разряд работы | Модель оборудования | Приспособление | Режущий инструмент |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Базовый технологический процесс | ||||||
| 0110 | Программная | 0,547 | 3 | СФ30Ф3 | Фрезерное спец. | Фреза торцевая (унив.) |
| 0120 | Фрезерная | 0,375 | 3 | 6М82Г | Фрезерное спец. | Комплект фрез (спец.) |
| 0130 | Фрезерная | 0,296 | 3 | ФАС184 | Фрезерное спец. | Фреза торцевая (унив.) |
| 0140 | Шлифовальная | 0,211 | 4 | 30540 | Шлиф. спец. | Шлиф. круг |
| 0150 | Шлифовальная | 0,198 | 4 | 30540 | Шлиф. спец. | Шлиф. круг |
| 0160 | Фрезерная | 0,375 | 3 | 6М82Г | Фрезерное спец. | Комплект фрез (спец.) |
| 0170 | Шлифовальная | 0,625 | 4 | 30540 | Шлиф. спец. | Шлиф. круг |
| 0175 | Шлифовальная | 0,535 | 4 | 30540 | Шлиф. спец. | Шлиф. круг |
| 0180 | Шлифовальная | 0,621 | 4 | 30540 | Шлиф. спец. | Шлиф. круг |
| 0185 | Шлифовальная | 0,544 | 4 | 30540 | Шлиф. спец. | Шлиф. круг |
| 0190 | Программная | 5,3485 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза концевая (унив.) - 3 шт; Сверло (спец.); Сверло (унив.) - 2 шт; Развертка (унив.); Зенковка (унив.) |
| 0194 | Программная | 13,05 | 5 | ИР-500ПМФ4 | Фрезерное спец. | Фреза концевая (унив.) - 2 шт; Фреза концевая (спец.); Сверло (унив.) - 5 шт; Развертка (унив.); Развертка (спец.); Зенкер (спец.) - 4 шт |
| 0195 | Фрезерная | 0,375 | 3 | 6Р12 | Фрезерное спец. | Фреза концевая (спец.) |
| 0198 | Программная | 12,51 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза концевая (унив.) - 3 шт; Фреза концевая (спец.) Сверло (унив.) |
| 0210 | Фрезерная | 0,349 | 3 | 6Р12 | Фрезерное спец. | Фреза торцевая (унив.) |
| 0220 | Фрезерная | 0,388 | 3 | 6Р12 | Фрезерное спец. | Фреза торцевая (унив.) |
| 0230 | Слесарная | 0,972 | 4 | Верстак | Тиски | Напильник |
| 0350 | Сверлильная | 0,03 | 3 | 2Н118-4 | УСП | Развертка (унив.) - 2 шт; Зенкер (унив.) - 2 шт |
| 0360 | Фрезерная | 0,198 | 4 | 6Р12 | УСП Фрезерное | Фреза торцевая (унив.) |
| 0370 | Фрезерная | 0,198 | 4 | 6Р12 | УСП Фрезерное | Фреза торцевая (унив.) |
| 0380 | Фрезерная | 0,184 | 4 | 6Р12 | УСП Фрезерное | Фреза торцевая (унив.) |
| 0390 | Фрезерная | 0,184 | 4 | 6Р12 | УСП Фрезерное | Фреза торцевая (унив.) |
| ИТОГО: | 38,11 | - | - | - | - | |
| Проектируемый технологический процесс | ||||||
| 0010 | Фрезерная | 1,1 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза торцевая (спец.) |
| 0020 | Программная | 2,5 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза торцевая (спец.) - 2 шт |
| 0030 | Фрезерная | 1,69 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза торцевая (спец.) |
| 0040 | Программная | 4,6 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза торцевая (спец.); Фреза концевая (унив.); Сверло (унив.) - 3 шт; Развертка (унив.) – 2 шт; Зенковка (унив). |
| 0050 | Программная | 15,3 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Сверло (унив.) - 5 шт; Фреза концевая (унив.) – 3 шт; Развертка (унив.); Развертка (спец.); Зенкер (спец.) – 4 шт; Зенковка (спец.) |
| 0060 | Программная | 6,07 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза концевая (унив.); Фреза концевая (спец.); |
| 0080 | Программная | 1,3 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза концевая (унив.) |
| 0090 | Фрезерная | 0,8 | 4 | ИР-500ПМФ4 | Фрезерное спец. | Фреза концевая (унив.) |
| ИТОГО: | 34,38 | - | - | - | - | |
Штучно-калькуляционное время определяется по формуле:
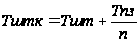 ,
мин. (39)
Где n – величина партии, принимаемая на основе рекомендаций по размеру партии и периоду выпуска, типу производства; n=50 шт.
4.2 Определение потребности в оборудовании
Расчетное количество оборудования одного типоразмера для условий мелкосерийного производства определяется по группам однотипного оборудования по формуле:
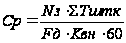 ,
шт. (40)
Где Ср – расчетное число станков;
Nз – годовая программа выпуска, шт;
ΣTшт-к – суммарная трудоемкость операций, выполняемых на оборудовании определенной модели, мин;
Квн – коэффициент выполнения норм; принимаем Квн=1.
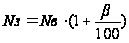 ,
шт. (41)
Где Nв – годовая программа выпуска деталей; принимаем Nв=600 шт;
β - коэффициент, учитывающий планируемые технологические потери; β=1…2%;
Fд – действительный фонд времени работы единицы оборудования, час.
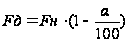 ,
шт. (42)
Где Fн – номинальный фонд времени, берется по производственному календарю, с учетом числа рабочих смен; Fн=4000 часов;
α – коэффициент учитывающий простои оборудования в плановом ремонте; α=5…6%.
Если базовым вариантом является технологический процесс, существующий на заводе, то Tшт-к берется по данным завода.
Расчетное количество оборудования при необходимости округляется в большую сторону до целого числа (в отдельных случаях можно округлять в меньшую сторону, чтобы перегрузка не превышала 10%). После этого рассчитывают коэффициент загрузки оборудования.
 .
(43)
Где Спр – принятое количество оборудования в шт.
В единичном и серийном производстве загрузка оборудования незначительна, поэтому для ее увеличения необходимо предусмотреть догрузку его аналогичными деталями. В этом случае определяют коэффициент занятости оборудования данной деталью.
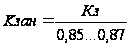 .
(44)
Где 0,85…0,87 – коэффициент учитывающий потери времени по организационно-техническим причинам.
Результаты расчета сводим в таблицу 5.
Таблица 5.
| № п/п | Модель станка | Nз, шт | Тшт-к, мин | Fд, час | Количество станков | Кз | Кзан | |
| Ср | Спр | |||||||
| Базовый технологический процесс | ||||||||
| 0110 | СФ30Ф3 | 606 | 0,547 | 3800 | 0,00145 | 1 | 0,00145 | 0,0017 |
| 0120; 0160 | 6М82Г | 606 | 0,75 | 3800 | 0,00199 | 1 | 0,00199 | 0,0023 |
| 0140; 0150; 0170-0185 | 30540 | 606 | 2,734 | 3800 | 0,00726 | 1 | 0,00726 | 0,0085 |
| 0130 | ФАС184 | 606 | 0,296 | 3800 | 0,00786 | 1 | 0,00786 | 0,0092 |
| 0190; 0194; 0198 | ИР-500ПМФ4 | 606 | 30,9 | 3800 | 0,082 | 1 | 0,082 | 0,0966 |
| 0195; 0210; 0220; 0360-0390 | 6Р12 | 606 | 1,876 | 3800 | 0,00498 | 1 | 0,00498 | 0,0058 |
| 0350 | 2Н118-4 | 606 | 0,03 | 3800 | 0,0079 | 1 | 0,0079 | 0,00929 |
| 0230 | Верстак | 606 | 0,972 | 3800 | 0,0056 | 1 | 0,0056 | 0,0066 |
| ИТОГО: | - | - | 38,11 | - | - | - | - | - |
| Проектируемый технологический процесс | ||||||||
| 0010-0060; 0080; 0090 | ИР-500ПМФ4 | 606 | 33,36 | 3800 | 0,088 | 1 | 0,088 | 0,103529 |
| ИТОГО: | - | - | 34,38 | - | - | - | - | - |
4.3 Определение численности производственных рабочих на заданную программу выпуска по вариантам технологических процессов
Число производственных рабочих определяется по формуле:
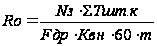 (45)
Где Fдр – действительный годовой фонд времени рабочего в часах.
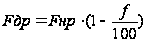 (46)
Где Fнр – номинальный фонд времени работы рабочего по производственному календарю; принимаем Fпр=2000 ч;
f – коэффициент, учитывающий потери времени в связи с невыходом на работу f=10-12%;
m – коэффициент многостаночного обслуживания.

Где tм – основное машинное время на операцию (на лимитирующий переход), мин;
tручн – время ручной работы, мин.
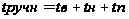 (47)
Где tв – вспомогательное время на операцию, мин;
tн – время наблюдения за работой оборудования, мин; tн=0,3…0,7 мин;
tn – время перехода на другое рабочее место, мин; tn=0,1…0,2 мин.
Результаты расчета сводим в таблицу 6.
Таблица 6.
| Вариант | Nз, шт | Fдр, час | m | ΣTшт-к, мин | Численность рабочих | |
| Расчетное | Принятое | |||||
| Базовый | 606 | 1760 | 1 | 38,11 | 0,22 | 1 |
| Новый | 606 | 1760 | 1 | 34,38 | 0,19 | 1 |
4.4 Определение потребности производственной площади по вариантам технологических процессов
Производственной считается площадь, на которой размещены рабочие места, необходимые для выполнения заданной программы.
Площадь, потребная на выполнение операции определяется по формуле:
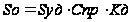 (48)
Где Sуд удельная площадь на единицу оборудования, м2;
Спр – принятое количество оборудования;
Кд – коэффициент, учитывающий дополнительную площадь, т.е. вспомогательную и бытовую на единицу оборудования; значение Кд занесено в таблицу 7.
Таблица 7.
| Sуд, м2 | > 20 м2 | 10…20 м2 | 6…10 м2 | 4…6 м2 | 2…4 м2 | < 2 м2 |
| Kд | 1,5 | 2 | 2,5 | 3 | 3,5 | 4 |
Средние нормативы удельной площади на единицу оборудования принимаются:
- мелкие станки Sуд=8 м2;
- средние станки Sуд=8…15 м2;
- крупные станки Sуд=16…22 м2.
Общая потребная производственная площадь по каждому варианту определяется как сумма площади занимаемая станками всех типоразмеров. Производственная площадь рабочего места слесаря принимается S=5 м2 на человека.
Результаты расчета сводим в таблицу 8.
Таблица 8.
| n операции | Модель станка | Спр | Sуд, м2 | Кд | S, м2 |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Базовый технологический процесс | |||||
| 0110 | СФ30Ф3 | 1 | 16 | 2 | 32 |
| 0120; 0160 | 6М82Г | 1 | 15 | 2 | 30 |
| 0140; 0150; 0170-0185 | 30540 | 1 | 14 | 2 | 28 |
| 0130 | ФАС184 | 1 | 19 | 2 | 38 |
| 0190; 0194; 0198 | ИР-500ПМФ4 | 1 | 19 | 2 | 38 |
| 0195; 0210; 0220; 0360-0390 | 6Р12 | 1 | 12 | 2 | 24 |
| 0350 | 2Н118-4 | 1 | 11 | 2 | 22 |
| 0230 | Верстак | 1 | 5 | 3 | 15 |
| ИТОГО: | 227 | ||||
| Проектируемый технологический процесс | |||||
| 0010-0060;0080; 0090 | ИР-500ПМФ4 | 1 | 19 | 2 | 38 |
| ИТОГО: | 38 | ||||
4.5 Определение капиталовложений по вариантам технологических процессов
Капиталовложения по составляемым вариантам подразделяются на общие, новые и дополнительные. К общим капиталовложениям относят новые, а также восстановительную стоимость используемого на предприятии оборудования и дорогостоящей оснастки. Дополнительные капиталовложения – это разность общих капиталовложений по сравниваемым вариантам. Общие капиталовложения по каждому варианту определяются по формуле:
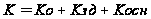 (49)
Где Ко – капиталовложения в оборудование, руб;
Кзд – капиталовложения в здание, руб;
Косн – капиталовложения в оснастку, руб.
Капиталовложения в оборудование складываются из капиталовложений в технологическое, энергетическое, подъемно-транспортное оборудование и определяются по каждому его типоразмеру, по каждому варианту технологического процесса.
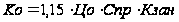 (50)
Где Ко – капиталовложения в технологическое оборудование по операциям, руб;
Цо – стоимость единицы оборудования, руб;
Кзан – коэффициент занятости оборудования; введен в формулу, чтобы учесть ту часть капиталовложений, которая относится к производству данной детали;
1,15 – коэффициент, учитывающий стоимость транспортировки и монтажа.
Если приобретается новое оборудование, то берется его первоначальная стоимость (цена по прейскуранту и затраты на транспортировку и монтаж). Стоимость единицы имеющегося оборудования принимается равной его балансовой стоимости за вычетом стоимости износа на расчетный год.
Капиталовложения в энергетическое и подъемно-транспортное учитываются, если они не входят в состав технологического оборудования или технологический процесс предусматривает закрепление транспортных средств за определенным рабочим местом.
Результаты расчетов сводим в таблицу 9.
Таблица 9.
|
Номер опера- ции |
Модель станка | Спр | Цо, руб | Кзан | Стоимость станков, руб | Капита-ловло-жения Ко, руб | ||
| Сущ. | Приобр. | Существ. | Приобр. | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| Базовый технологический процесс | ||||||||
| 0110 | СФ30Ф3 | 1 | - | 250000 | 0,0017 | 287500 | - | 488,75 |
|
0120; 0160 |
6М82Г | 1 | - | 130000 | 0,0023 | 149500 | - | 343,85 |
|
0140; 0150; 0170- 0185 |
30540 | 1 | - | 160000 | 0,0085 | 184000 | - | 1564 |
| 0130 | ФАС184 | 1 | - | 250000 | 0,0092 | 287500 | - | 2645 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
|
0190; 0194; 0198 |
ИР-500ПМФ4 | 1 | - | 800000 | 0,0966 | 920000 | - | 88872 |
|
0195; 0210; 0220; 0360- 0390 |
6Р12 | 1 | - | 130000 | 0,0058 | 149500 | - | 867,1 |
| 0350 | 2Н118-4 | 1 | - | 100000 | 0,00929 | 115000 | - | 1068,35 |
| 0230 | Верстак | 1 | - | 7000 | 0,0066 | 8050 | - | 53,13 |
| ИТОГО: | 8 | - | - | - | - | - | 95902,18 | |
| Проектируемый технологический процесс | ||||||||
| 0010-0060; 0080; 0090 | ИР-500ПМФ4 | 1 | - | 800000 | 0,103529 | 920000 | - | 95246,68 |
| ИТОГО: | 2 | - | - | - | - | - | 95246,68 | |
Капиталовложения в здание определяются по формуле:
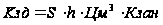 (51)
Где S – производственная площадь под оборудование, м2;
h – высота здания, м; h=8 м;
Цм3 – стоимость 1м3 производственного здания; зависит от типа здания, руб; Цм3=300 руб.
Для существующих зданий, используемых по вариантам, стоимость 1 м3 определяется делением его балансовой стоимости за вычетом фактического погашения износа на объем здания.
Результаты расчета заносим в таблицу 10.
Таблица 10.
| n операции | Высота, h, м | S, м2 | Объем, м3 | Цм3, руб | Кзан | Капиталовложения Кзд, руб |
| Базовый технологический процесс | ||||||
| 0110 | 8 | 32 | 256 | 300 | 0,0017 | 130,56 |
| 0120; 0160 | 8 | 30 | 240 | 300 | 0,0023 | 165,6 |
| 0140; 0150; 0170-0185 | 8 | 28 | 224 | 300 | 0,0085 | 571,2 |
| 0130 | 8 | 38 | 304 | 300 | 0,0092 | 839,04 |
| 0190; 0194; 0198 | 8 | 38 | 304 | 300 | 0,0966 | 8809,92 |
| 0195; 0210; 0220; 0360-0390 | 8 | 24 | 192 | 300 | 0,0058 | 334,08 |
| 0350 | 8 | 22 | 176 | 300 | 0,00929 | 490,512 |
| 0230 | 8 | 5 | 40 | 300 | 0,0066 | 79,2 |
| ИТОГО: | 217 | 1736 | - | - | 11420,11 | |
| Проектируемый технологический процесс | ||||||
| 0010-0060;0080; 0090 | 8 | 38 | 304 | 300 | 0,103529 | 9441,882 |
| ИТОГО: | 43 | 344 | - | - | 9441,882 | |
Капиталовложения в технологическую оснастку складываются из стоимости специальной и универсальной оснастки. Стоимость универсальной оснастки может быть взята в размере 5…10% от стоимости технологического оборудования или определяется по формуле:
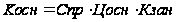 ,
руб. (52)
Где Цосн – цена единицы оснастки, руб;
Кзан=1 для специальных приспособлений; Кзан=Кзан оборудования (станка) для универсальных приспособлений.
Результаты расчета сводим в таблицу 11.
Таблица 11.
| n операции | Наименование оснастки | Кол-во на станок | Спр | Кзан | Цосн, руб | Косн, руб |
| Базовый технологический процесс | ||||||
| 0110 | Фрезерное спец | 1 | 1 | 1 | 8571 | 8571 |
| 0120 | Фрезерное спец | 1 | 1 | 1 | 11442 | 11442 |
| 0130 | Фрезерное спец | 1 | 1 | 1 | 10086 | 10086 |
| 0140;0170-0185 | Шлиф. спец | 1 | 1 | 1 | 18914 | 18914 |
| 0190 | Фрезерное спец | 1 | 1 | 1 | 15448 | 15448 |
| 0194 | Фрезерное спец | 1 | 1 | 1 | 16704 | 16704 |
| 0198 | Фрезерное спец | 1 | 1 | 1 | 15382 | 15382 |
| 0195;0210 | Фрезерное спец | 1 | 1 | 1 | 7653 | 7653 |
| 0150 | Шлиф. спец | 1 | 1 | 1 | 15754 | 15754 |
| 0160 | Шлиф. спец | 1 | 1 | 1 | 11604 | 11604 |
| 0220 | Фрезерное спец | 1 | 1 | 1 | 15940 | 15940 |
| 0350 | УСП подставка | 1 | 1 | 0,0092 | 1465 | 13,478 |
| 0360-0390 | УСП фрезерное | 1 | 1 | 0,0058 | 1465 | 8,497 |
| 0230 | Верстак | 1 | 1 | 0,0066 | 7000 | 46,2 |
| ИТОГО: | 147566,2 | |||||
| Проектируемый технологический процесс | ||||||
| 0010 | Фрезерное спец | 1 | 1 | 1 | 8571 | 8571 |
| 0020 | Фрезерное спец | 1 | 1 | 1 | 9832 | 9832 |
| 0030 | Фрезерное спец | 1 | 1 | 1 | 10573 | 10573 |
| 0040 | Фрезерное спец | 1 | 1 | 1 | 15448 | 15448 |
| 0050 | Фрезерное спец | 1 | 1 | 1 | 16704 | 16704 |
| 0060 | Фрезерное спец | 1 | 1 | 1 | 15204 | 15204 |
| 0080 | Фрезерное спец | 1 | 1 | 1 | 8367 | 8367 |
| 0090 | Фрезерное спец | 1 | 1 | 1 | 9509 | 9509 |
| ИТОГО: | 94208 | |||||
Сводная ведомость капиталовложений по вариантам технологических процессов представлена в таблице 12.
Таблица 12.
| Элемнты капиталовложений | Сумма капиталовложений, руб | Увеличение + Уменьшение - | |
| базовый | новый | ||
| 1. В оборудование | 95902,18 | 95246,68 | - |
| 2. В здание | 11420,11 | 9441,882 | - |
| 3. В оснастку | 147566,2 | 94208 | - |
| ИТОГО: | 254888,5 | 198896,56 | - 55991,94 |
4.6 Расчет технологической себестоимости по сравниваемым вариантам технологических процессов
Для обоснования экономической эффективности достаточно определить только те затраты на обработку детали, которые зависят от характера технологического процесса, т.н. технологическую себестоимость детали. В нее включают следующие статьи затрат:
- стоимость основного материала;
- основная и дополнительная зарплата производственных рабочих с отчислениями на социальное и медицинское страхование;
- стоимость электроэнергии;
- расходы на амортизацию оборудования;
- расходы на ремонт и содержание оборудования;
- расходы на амортизацию и эксплуатацию приспособлений;
- расходы на амортизацию и ремонт инструмента;
- расходы на содержание, ремонт и амортизацию здания;
- зарплата наладчика основная, дополнительная с отчислениями на социальное и медицинское страхование в фонд занятости.
4.6.1 Расчет стоимости основного материала
Стоимость материала определяется по формуле:
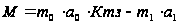 (53)
Где m0 – норма расхода материала, кг;
a0 – стоимость 1 кг заготовки, руб; по данным завода a0=300 руб;
Ктз=1,05…1,08 – коэффициент, учитывающий транспортно-заготовительные расходы;
m1 – масса реализуемых отходов, кг;
a1 – стоимость 1 кг отходов, руб; 20% от стоимости материала; a1=60 руб;
Результат расчета заносим в таблицу 13.
Таблица 13.
| Вариант техпроцесса | m0, кг | a0, руб | Kтз | m1, кг | a1, руб | M, руб |
| Базовый | 5,029 | 300 | 1,07 | 3,66 | 60 | 1394,709 |
| Проектируемый | 2,733 | 300 | 1,07 | 1,59 | 60 | 781,389 |
4.6.2 Расчет заработной платы производственных рабочих
Она определяется исходя из тарифных ставок по разряду работы, принятого на заводе процента премий и доплат. Расчет ведется по каждой операции по сравниваемым операциям по формуле:
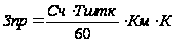 ,
руб. (54)
Где Сч – часовая тарифная ставка по разряду данной операции, руб;
Км – понижающий коэффициент при многостаночном обслуживании;
К – коэффициент, учитывающий премии, доплаты и отчисления на социальное и медицинское страхование в фонд занятости.
Результаты расчетов заносим в таблицу 14.
Таблица 14.
| № п/п | Разряд работы | Сч, руб | Тшт-к, мин | Км | К | Зо, руб/шт |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Базовый технологический процесс | ||||||
| 0110 | 3 | 10,65 | 0,547 | 1 | 1,7 | 0,155 |
| 0120 | 3 | 10,65 | 0,375 | 1 | 1,7 | 0,1065 |
| 0130 | 3 | 10,65 | 0,296 | 1 | 1,7 | 0,084 |
| 0140 | 4 | 12,1 | 0,211 | 1 | 1,7 | 0,068 |
| 0150 | 4 | 12,1 | 0,198 | 1 | 1,7 | 0,039 |
| 0160 | 3 | 10,65 | 0,375 | 1 | 1,7 | 0,1065 |
| 0170 | 4 | 12,1 | 0,625 | 1 | 1,7 | 0,126 |
| 0175 | 4 | 12,1 | 0,535 | 1 | 1,7 | 0,172 |
| 0180 | 4 | 12,1 | 0,621 | 1 | 1,7 | 0,2 |
| 0185 | 4 | 12,1 | 0,544 | 1 | 1,7 | 0,175 |
| 0190 | 4 | 13,05 | 5,3485 | 1 | 1,7 | 1,86 |
| 0194 | 5 | 14,7 | 13,05 | 1 | 1,7 | 5,292 |
| 0195 | 3 | 10,65 | 0,375 | 1 | 1,7 | 0,1056 |
| 0198 | 4 | 13,05 | 12,51 | 1 | 1,7 | 4,353 |
| 0210 | 3 | 10,65 | 0,349 | 1 | 1,7 | 0,099 |
| 0220 | 3 | 10,65 | 0,388 | 1 | 1,7 | 0,11 |
| 0230 | 4 | 9,8 | 0,972 | 1 | 1,7 | 0,254 |
| 0350 | 3 | 10,65 | 0,03 | 1 | 1,7 | 0,0084 |
| 0360 | 4 | 10,65 | 0,198 | 1 | 1,7 | 0,055 |
| 0370 | 4 | 10,65 | 0,198 | 1 | 1,7 | 0,055 |
| 0380 | 4 | 10,65 | 0,184 | 1 | 1,7 | 0,052 |
| 0390 | 4 | 10,65 | 0,184 | 1 | 1,7 | 0,052 |
| ИТОГО: | - | - | 38,11 | - | - | 13,528 |
| Проектируемый технологический процесс | ||||||
| 0010 | 4 | 13,05 | 1,1 | 1 | 1,7 | 0,406725 |
| 0020 | 4 | 13,05 | 2,5 | 1 | 1,7 | 0,924375 |
| 0030 | 4 | 13,05 | 1,69 | 1 | 1,7 | 0,624878 |
| 0040 | 4 | 13,05 | 4,6 | 1 | 1,7 | 1,70085 |
| 0050 | 4 | 13,05 | 15,3 | 1 | 1,7 | 5,657175 |
| 0060 | 4 | 13,05 | 6,07 | 1 | 1,7 | 2,244383 |
| 0080 | 4 | 13,05 | 1,3 | 1 | 1,7 | 0,480675 |
| 0090 | 4 | 13,05 | 0,8 | 1 | 1,7 | 0,2958 |
| ИТОГО: | - | - | 34,38 | - | - | 12,28 |
4.6.3 Расчет стоимости силовой электроэнергии
Стоимость электроэнергии определяется по формуле:
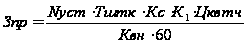 ,
руб (55)
Где Nуст – мощность электродвигателя оборудования, кВт;
Кс – коэффициент спроса; Кс=0,25…0,3;
К1 – коэффициент, учитывающий одновременность работы потребителей; К1=0,6…0,7;
Цквтч – стоимость 1 квтч энергии по данным завода, руб; Цквтч=1,6 руб.
Результаты расчета сводим в таблицу 15.
Таблица 15.
| n операции | Модель станка | Nуст, кВт | Tшт-к, мин | Цквтч, руб | Квн | Эсил, руб |
| Базовый технологический процесс | ||||||
| 0110 | СФ30Ф3 | 8 | 0,547 | 1,6 | 1 | 0,021 |
| 0120; 0160 | 6М82Г | 14 | 0,75 | 1,6 | 1 | 0,059 |
| 0140; 0150; 0170-0185 | 30540 | 2 | 2,734 | 1,6 | 1 | 0,027 |
| 0130 | ФАС184 | 14 | 0,296 | 1,6 | 1 | 0,021 |
| 0190; 0194; 0198 | ИР-500ПМФ4 | 14 | 30,9 | 1,6 | 1 | 2,19 |
| 0195; 0210; 0220; 0360-0390 | 6Р12 | 3 | 1,876 | 1,6 | 1 | 0,028 |
| 0350 | 2Н118-4 | 6 | 0,03 | 1,6 | 1 | 0,0017 |
| ИТОГО: | 2,3477 | |||||
| Проектируемый технологический процесс | ||||||
| 0010-0060;0080; 0090 | ИР-500ПМФ4 | 14 | 33,36 | 1,6 | 1 | 1,57 |
| ИТОГО: | 1,57 | |||||
4.6.4 Расчет амортизации оборудования
Эти затраты определяются на каждый типоразмер оборудования, и определяются по формуле:
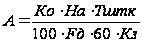 ,
руб. (56)
Где Нa – норма амортизации, %; На=6,7%; для станков с ЧПУ На=10,05%;
Кз – коэффициент загрузки; Кз=0,8…0,85.
Результаты расчета сводим в таблицу 16.
Таблица 16.
| n операции | Модель станка | Ко, руб | Tшт-к, мин | На, % | Fд | Nз | А, руб |
| Базовый технологический процесс | |||||||
| 0110 | СФ30Ф3 | 488,75 | 0,547 | 10,05 | 3800 | 606 | 0,014 |
| 0120; 0160 | 6М82Г | 343,85 | 0,75 | 6,7 | 3800 | 606 | 0,0008 |
| 0140; 0150; 0170-0185 | 30540 | 1564 | 2,734 | 6,7 | 3800 | 606 | 0,015 |
| 0130 | ФАС184 | 2645 | 0,296 | 10,05 | 3800 | 606 | 0,004 |
| 0190; 0194; 0198 | ИР-500ПМФ4 | 88872 | 30,9 | 10,05 | 3800 | 606 | 14,15 |
| 0195; 0210; 0220; 0360-0390 | 6Р12 | 867,1 | 1,876 | 6,7 | 3800 | 606 | 0,056 |
| 0350 | 2Н118-4 | 1068,35 | 0,03 | 6,7 | 3800 | 606 | 0,00011 |
| 0230 | Верстак | 53,13 | 0,972 | 20 | 3800 | 606 | 0,00005 |
| ИТОГО: | 14,24 | ||||||
| Проектируемый технологический процесс | |||||||
| 0010-0060;0080; 0090 | ИР-500ПМФ4 | 95246,68 | 33,36 | 10,05 | 3800 | 606 | 16,47 |
| ИТОГО: | 16,47 | ||||||
4.6.5 Расчет расходов на ремонт и содержание оборудования
Затраты по этой статье включают все расходы по текущему ремонту и обслуживанию, определяются по формуле:
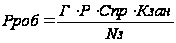 ,
руб. (57)
Где Г – категория ремонтной сложности станка (по его паспорту);
Р – средняя величина расходов на ремонтную единицу, руб/год.
Результаты расчета сводим в таблицу 17.
Таблица 17.
| n операции | Модель станка | Г | Р, руб/год | Спр | Nз | Кзан | Рроб, руб | ||
| Электр | Мех | Электр | Мех | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Базовый технологический процесс | |||||||||
| 0110 | СФ30Ф3 | 30 | 17,5 | 150 | 290 | 1 | 606 | 0,0017 | 0,14 |
| 0120; 0160 | 6М82Г | 11 | 1,35 | 150 | 250 | 1 | 606 | 0,0023 | 0,019 |
| 0140; 0150; 0170-0185 | 30540 | 9 | 7,5 | 150 | 250 | 1 | 606 | 0,0085 | 0,045 |
| 0130 | ФАС184 | 30 | 17,5 | 150 | 290 | 1 | 606 | 0,0092 | 1,45 |
| 0190; 0194; 0198 | ИР-500ПМФ4 | 63 | 60 | 150 | 290 | 1 | 606 | 0,0966 | 4,15 |
| 0195; 0210; 0220; 0360-0390 | 6Р12 | 9,3 | 8 | 150 | 250 | 1 | 606 | 0,0058 | 0,33 |
| 0350 | 2Н118-4 | 5,5 | 14 | 150 | 250 | 1 | 606 | 0,00929 | 0,65 |
| ИТОГО: | 6,8 | ||||||||
| Проектируемый технологический процесс | |||||||||
| 0010-0060;0080; 0090 | ИР-500ПМФ4 | 63 | 60 | 150 | 290 | 1 | 606 | 0,103529 | 4,58 |
| ИТОГО: | 4,58 | ||||||||
4.6.6 Расчет расходов на амортизацию и содержание приспособлений
Для специальных приспособлений расчет ведется по формуле:
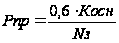 ,
руб.