src="http://xreferat.ru/image/76/1307088138_59.gif" alt="Разработка технологического процесса обработки детали "Корпус"" width="78" height="49" align="BOTTOM" border="0" />,
(2.5)
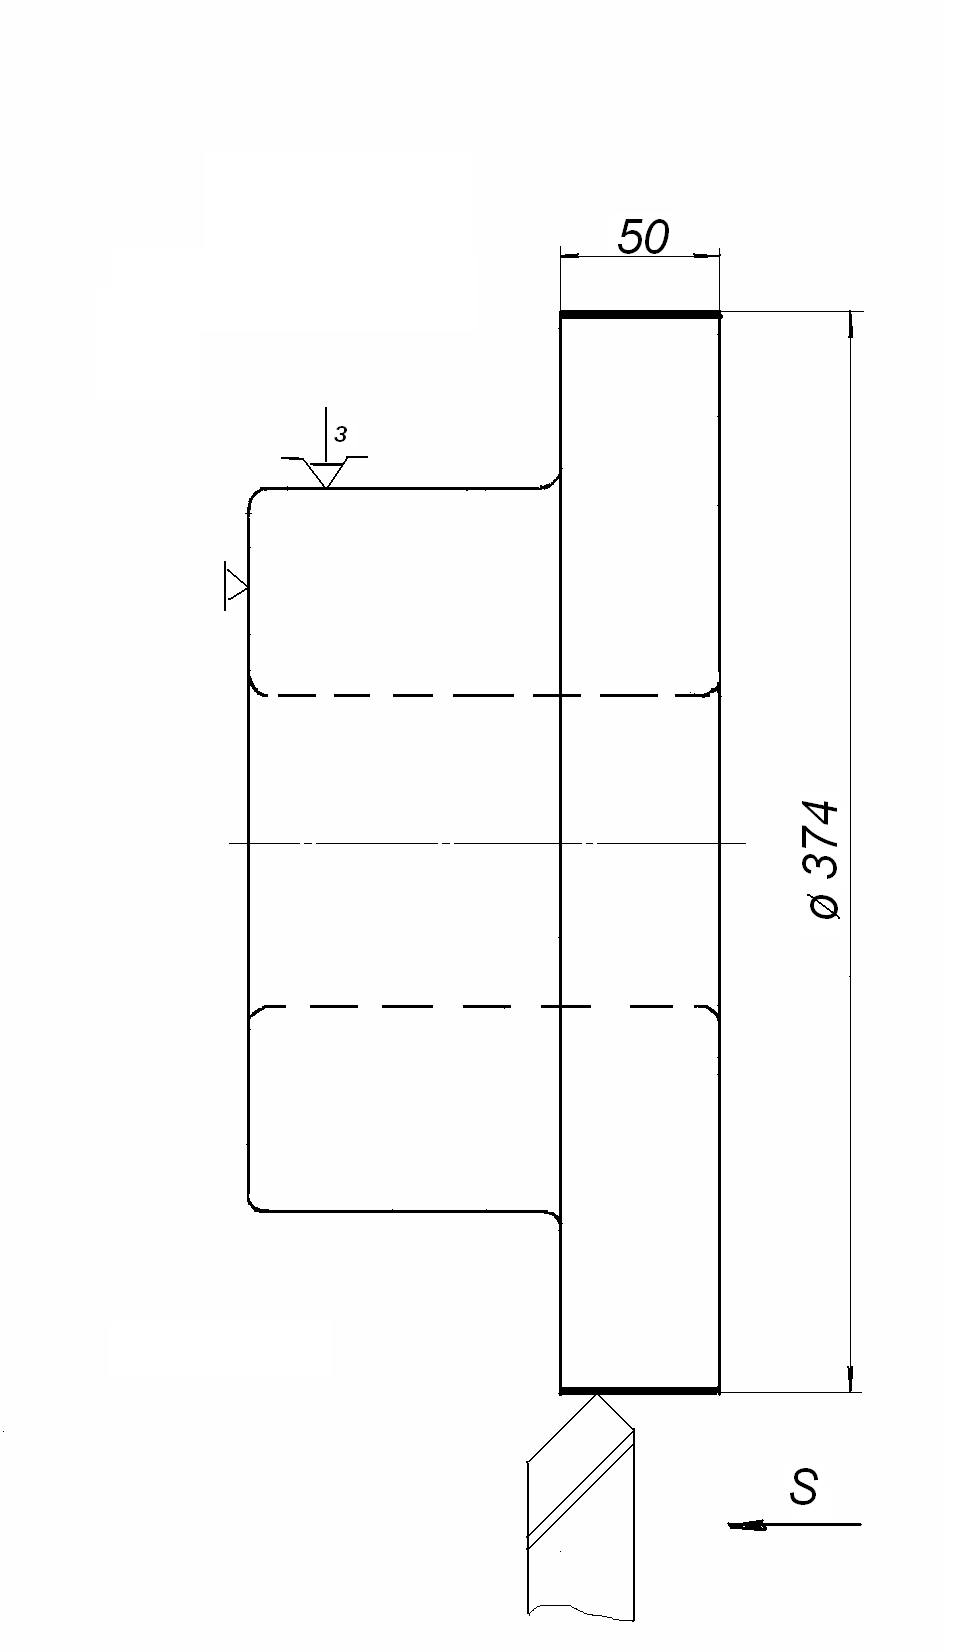
Рисунок 2.2 –
Эскиз обработки
где
 – диаметр заготовки,
мм;
 – диаметр
детали, мм
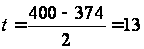 мм.
Обработку
производим
за два прохода,
следовательно,
 мм.
Подача
 в миллиметрах
на оборот.
Для принятых
условий обработки
рекомендуется
([5], с. 266)
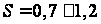 мм/об.
Корректируя
по паспортным
данным станка,
принимаем
 мм/об.
Период стойкости
резца
 в минутах ([5], с.
264)
 мин.
Скорость
резания
 в метрах в минуту
определяется
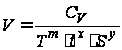 ,
(2.6)
Для принятых
условий обработки
([5], с. 269):
 ;
 ;
 ;
 .
Поправочные
коэффициенты
на измененные
условия работы
в зависимости
от:
обрабатываемого
материала –
сталь
 ,
(2.7)
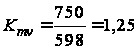 ;
состояния
поверхности
– поковка, обработка
по корке ([5], с.
263)
 ;
марки материала
пластинки
резца – Т5К10 ([5],
с. 263)
 .
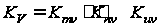 ,
(2.8)
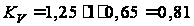 .
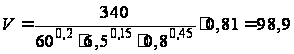 м/мин.
Частота
вращения детали
 в
миллиметрах
на оборот
определяется
по формуле
 ,
(2.9)
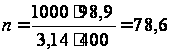 мин-1
Корректируя
по паспортным
данным станка,
принимаем
 мин-1
Фактическая
скорость резания
 в метрах в минуту
определяется
по формуле
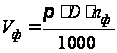 ,
(2.10)
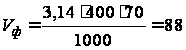 м/мин
Мощность,
затрачиваемая
на резание
 в киловаттах,
определяется
по формуле
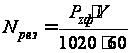 ,
(2.11)
Сила резания
 в ньютонах
определяется
по формуле
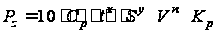 ,
(2.12)
Для принятых
условий обработки
([5], с. 273):
 ;
 ;
 ;
 .
Поправочный
коэффициент
на измененные
условий обработки
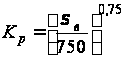 ,
(2.14)
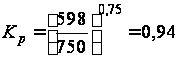 .
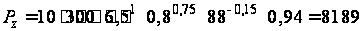 Н
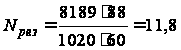 кВт
Проверяем
достаточность
мощности привода
станка.
Необходимо
выполнить
условие
 ,
(2.15)
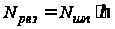 ,
(2.16)
где
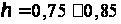 – к.п.д. станка
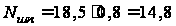 кВт.
Следовательно,
резание возможно,
так как
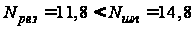 кВт
Основное
время
 в минутах
определяется
по формуле
 ,
(2.17)
где
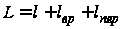 ,
(2.18)
 мм
(по чертежу)
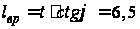 мм
;
 мм,
принимаем
 мм.
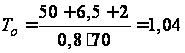 мин.
1.5.2 Расчет
режимов резания
по нормативам
При определении
режимов резания
табличным
методом используют
нормативные
таблицы в зависимости
от выбранного
типа производства
и установленного
вида обработки
заготовки.
Определение
режимов резания
статистическим
методом ведут
следующим
образом:
устанавливают
глубину резания
на обрабатываемую
поверхность;
устанавливают
подачи станка,
исходя из прочности
державки и
пластинки из
твердого сплава,
жесткости
станка и характера
установки
заготовки;
определяют
скорость резания.
определяют
частоту вращения
шпинделя станка
и уточняют ее
по паспорту
станка;
определяют
фактическую
скорость резания;
проверяют
режимы резания
по мощности
станка;
определяют
технические
нормы времени.
Операция
035 Сверлильная
с ЧПУ
На сверлильном
станке ЧПУ
модели 2Р135Ф2-1
сверлят 6 отверстий
 мм
 мм,
шероховатость
 мкм.
Охлаждение
эмульсией.
1 Выбираем
режущий инструмент.
Выбираем
сверло из
быстрорежущей
стали с коническим
хвостовиком
,
Р6М5. Форму заточки
принимаем
нормальную
с подточкой
перемычки НП.
Геометрические
параметры
сверла ([5], с. 250):
 ;
 мм
– длина подточной
кромки;
 мм
– вся длина
подточки;
 ;
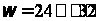 ;
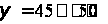
2 Назначаем
режим резания
2.1 Устанавливаем
глубину резания
 в миллиметрах
по формуле
 ,
(2.19)
 мм
2.2 Подача
в миллиметрах
на оборот ([5], с.
277):
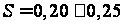 мм/об.
Корректируя
по паспортным
данным станка,
принимаем
 мм/об.
2.3 Период стойкости
сверла
в минутах ([5], с.
279)
 мин.
2.4 Скорость
резания
в метрах в минуту,
допускаемая
режущими свойствами
сверла
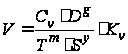 ,
(2.20)
Для принятых
условий обработки
([5], с. 278):
 ;
 ;
 ;
.
Поправочные
коэффициенты:
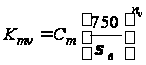 ,
(2.21)
где
 ;
 ([5],
с. 280)
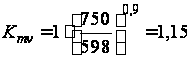
 ;
 по [5], c.280.
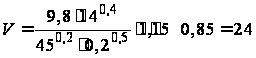 м/мин.
2.5 Частота
вращения шпинделя
в оборотах в
минуту определяется
по формуле
,
(2.22)
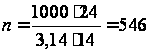 мин-1
Корректируя
по паспортным
данным станка,
принимаем
 мин-1
2.6 Фактическая
скорость резания
в метрах в минуту
определяется
по формуле
,
(2.23)
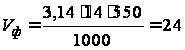 м/мин.
2.7 Мощность,
затрачиваемая
на резание
в киловаттах,
определяется
по формуле
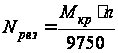 ,
(2.24)
Определяем
величину крутящего
момента
 в ньютонах на
метр по формуле
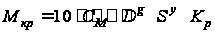 ,
(2.25)
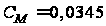 ;
 ;
 согласно [5], c.280.
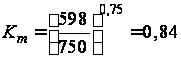
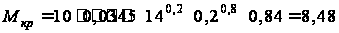 Н·м
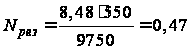 кВт
Проверяем
достаточность
мощности привода
станка.
Необходимо
выполнить
условие
,
(2.26)
,
(2.27)
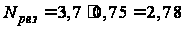 кВт.
Следовательно,
резание возможно,
так как
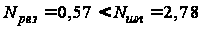 кВт.
3. Основное
время
в минутах
определяется
по формуле
,
(2.28)
где
,
(2.29)
мм
(по чертежу)
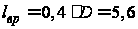 мм
;
 мм,
принимаем
мм.
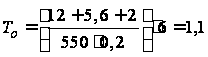 мин.
Остальные
режимы резания
указаны в маршрутных
и операционных
картах механической
обработки
корпуса.
1.6 Разработка
управляющей
программы
1.6.1 Разработка
расчетно-технологической
карты
Операция
025 – Сверлильная
с ЧПУ
Обработка
ведется на
сверлильном
станке с ЧПУ
модели 2Р135Ф2-1 с
УЧПУ 2П32.
Схема операционного
технологического
процесса представлена
на рисунке 2.3.
В качестве
режущего инструмента
используем:
сверло спиральное
 Р6М5;
 мм;
 мм;
ГОСТ 10903-87;
зенкер
 Р6М5;
 мм;
 мм;
ГОСТ 12489-81;
развертка
 Р6М5;
 мм;
мм
ГОСТ 1672- 0
Определяем
пути прохода
для каждого
инструмента:
а) для сверла
мм
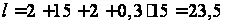 мм;
б) для зенкера
и развертки
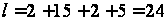 мм
Назначаем
режимы резания
и сводим в таблицу
2.2
Таблица 2.2 –
Режимы резания
| Переход |
,
мм
|
 ,
мм/об
|
,
м/мин
|
,
мин-1
|
 ,
мм/мин
|
| 1 |
7,5 |
0,28 |
16,8 |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Поможем написать работу на аналогичную тему
Получить выполненную работу или консультацию специалиста по вашему учебному
проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты:
-
Описание конструкции и назначения детали, анализ ее технологичности
Анализ технологичности детали "Втулка". Характеристика материала, выбор схемы базирования детали и оборудования для операции (характеристика и модель станка). Установочные элементы приспособления, зажимные устройства. Установка приспособления на станке.
-
Обработка привинтных головок кумулятивного снаряда из штампованных или литых заготовок
Разработка технологического процесса изготовления привинтной головки кумулятивного снаряда. Описание и конструкторский анализ детали, выбор заготовки и технологических баз. Обработка головок из штампованных и литых заготовок, назначение режимов резания.
-
Технологический процесс механической обработки детали
Краткое описание конструкции детали, анализ ее технологичности; материал: химический состав, свойства. Технологический процесс механической обработки детали, операции. Выбор оборудования, приспособлений, режущих, измерительных и контрольных инструментов.
-
Проектирование и операции процесса обработки детали
Анализ назначения детали и ее отдельных поверхностей. Определение химического состава и физико-механических свойств материала детали, способ получения. Проектирование внутришлифовальной, вертикально-сверлильной и токарной операций механической обработки.
-
Проектирование технологического процесса механической обработки детали
Проектирование механической обработки детали "Фланец", материал детали Сталь 30Л. Обрабатываемые поверхности и требования к ним. Способы обработки поверхностей, необходимый тип станка, инструменты и приспособления. Изготовление режущих инструментов.
-
Разработка технологического процесса механической обработки детали типа "Вал"
Методика и основные этапы разработки технологического процесса механической обработки детали - вала первичного КПП трактора ДТ-75. Характеристика и назначение данной детали, расчет необходимых параметров и материалов. Выбор и обоснование режимов резания.
-
Проектирование технологического процесса механической обработки детали типа вал
Служебное назначение, техническая характеристика детали. Выбор технологических баз и методов обработки поверхностей заготовок, разработка технологического маршрута обработки. Расчет припусков, режимов резанья и технических норм времени табличным методом.
-
Разработка технологического процесса изготовления зубчатого колеса
Анализ исходных данных, выбор типа производства, форм организации технологического процесса изготовления колеса зубчатого. Метод получения заготовки и ее проектирование, технологический маршрут изготовления. Средства оснащения, технологические операции.
-
Процедура изготовления конического зубчатого колеса
Выбор и обоснование способа получения заготовки. Определение припусков и допусков на механическую обработку, последовательности технологических операции. Станочные приспособления и станки, металлорежущий инструмент для операций, расчет режимов резания.
-
Производство и механическая обработка заготовок
Определение типа производства. Выбор способа производства заготовки. Определение массы штамповки, коэффициентов весовой точности и использования технологичности материала. Анализ точности и шероховатости. Корректировка чертежа с нумерацией поверхностей.
-
Деталь "корпус поршня"
Конструкция и служебное назначение детали "корпус поршня". Технологический контроль чертежа детали анализ детали на технологичность. Характеристика заданного типа производства. Выбор метода и вида получения заготовки. Обоснование технологических баз.
-
Технологический процесс обработки детали
Назначение машины, описание работы узла, в который входит деталь. Технологический процесс с указанием применяемого оборудования. Анализ детали на технологичность, определение типа производства, маршрут, способы обработки "Звездочка ППМ4Э.17.03.003"
-
Изготовление детали "Вал ступенчатый"
Анализ технологичности конструкции детали, направление и специфика данного процесса. Способ получения заготовки и обоснование его выбора. Технологический процесс изготовления вала ступенчатого, нормирование. Расчёт припусков на механическую обработку.
-
Роль машиностроения в развитии современного общества
Внедрение механизации технологических процессов в машиностроении. Определение типа производства и его основных характеристик. Изготовление исходной заготовки и технологической оснастки: расчет и конструирование приспособлений, проектирование инструмента.
-
Токарные операциии, назначение режимов резания
Эксплуатация станков и инструментов; назначение режимов резания и развертывания с учетом материала заготовки, режущих свойств инструмента, кинематических и динамических данных станка. Расчет глубины резания, подачи, скорости резания и основного времени.
-
Разработка технологического процесса механической обработки детали типа "фланец"
Служебное назначение фланца. Класс детали и технологичность ее конструкции. Определение и характеристика типа производства. Технико-экономическое обоснование выбора заготовки. Оформление чертежа заготовки. Разработка маршрутно-технологического процесса.
-
Расчет норм времени на сверлильной, фрезерной и токарной операциях
Расчет режима резания. Установка структуры операции с учетом необходимости переключения режимов резания, смены режущего инструмента и контрольных замеров поверхности. Определение основного времени. Вспомогательное время на установку и снятие детали.
-
Проектирование технологического процесса механической обработки ступенчатого вала
Анализ технологичности конструкции ступенчатого вала. Определение типа производства изделия. Выбор способа получения заготовки и схемы ее базирования, технологического оборудования, оснастки и средств автоматизации, расчет припусков и режимов резания.
-
Разработка технологического процесса обработки детали "Крышка"
Анализ технологичности детали. Технология получения исходной заготовки штамповкой, описание оборудования и инструмента для холодной листовой штамповки. Технология обработки детали резанием, описание операций и оборудования. Контроль размеров детали.
-
Разработка маршрутной технологии изготовления детали
Выбор заготовки в виде шестигранника для изготовления гайки. Обоснование маршрута изготовления детали. Выбор оборудования, инструментов, приспособлений, режимов резания. Определение трудоемкости механической обработки. Коэффициент использования металла.
|