Разработка технологического процесса обработки детали "Корпус"
Сводим в таблицу 2.3 основные технологические данные
Таблица 2.3 – Таблица технологических данных
| Переход | Инструмент |
мм |
S, мм/мин |
Код F |
мин-1 |
Код
|
Позиция |
| 1 |
Сверло
|
23,5 | 100 | F11 | 355 | S8 | 1 |
| 2 | Зенкер Ж15,7 | 24 | 100 | F11 | 250 | S7 | 3 |
| 3 | Развертка Ж16 | 24 | 125 | F12 | 90 | S4 | 5 |
 ,
 ,


Перерабатываем чертеж детали, проставляя размеры от одной базы (рисунок 2.3)
Таблица 2.4 – Таблица координат опорных точек
|
Номер опорной точки |
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| X, мм | 0 | - 69,29 | - 98 | - 69,29 | 0 | 69,29 | 98 | 69,29 |
| X, имп | 0 | - 69,29 | - 9800 | - 69,29 | 0 | 69,29 | 9800 | 69,29 |
| У, мм | - 98 | - 69,29 | 0 | 69,29 | 98 | 69,29 | 0 | - 69,29 |
| У, имп | - 9800 | - 69,29 | 0 | 69,29 | 9800 | 69,29 | 0 | - 69,29 |
Составляем рукопись управляющей программы для станка модели 2Р135Ф2-1 с УЧПУ 2П32.
Рукопись УП сведена в таблицу 5.4
Таблица 2.5 - Рукопись УП для УЧПУ 2Г32
| № кадра | Содержание | Примечание |
| % | Начало УП | |
| №1 | G81 Tl S8 МЗ F11 R0 Z2350 Х0 Y9800 L1 | Сверление т. 1 |
| N2 | Х-6929 Y- 6929 | Т.2 |
| N3 | Х-9800 Y0 | Т.З |
| N4 | Х- 6929 Y6929 | Т.4 |
| N5 | Х0 Y9800 | Т.5 |
| N6 | Х6929 Y6929 | Т.6 |
| N7 | Х9800 Y0 | Т.7 |
| N8 | G91 X6929Y-6929 | Т.8 |
| :9 | G81 ТЗ S7 МЗ F11 R0 Z2400 Х0 Y9800 L3 | Зенкерование т. 1 |
| N10 | Х- 6929 Y- 6929 | Т.2 |
| N11 | Х- 9800 Y0 | Т.З |
| N 12 | Х-6929 Y6929 | Т.4 |
| N13 | Х0 Y9800 | Т.5 |
| N14 | Х6929 Y6929 | Т.6 |
| N15 | Х9800 Y0 | Т.7 |
| N16 | G91X6929Y-6929 | Т.8 |
| :17 | G81 Т5 S4 МЗ F12 R0 Z2400 Х0 Y9800 L5 | Развертывание т. 1 |
| N18 | Х- 6929 Y-6929 | Т.2 |
| N 19 | Х-9800 Y0 | Т.З |
| N20 | Х- 6929 Y6929 | Т.4 |
| N21 | Х0 Y9800 | Т.5 |
| N22 | Х6929 Y6929 | Т.6 |
| N23 | Х9800 Y0 | Т.7 |
| N24 | G91 X6929Y-6929 | Т.8 |
| N25 | М2 | Конец УП |
1.7 Техническое нормирование операций технологического процесса
Норму времени на обработку заданной детали определяют согласно нормативов на обработку. Норма времени на станочную работу состоит из нормы подготовительно-заключительного времени и нормы штучного времени.
Подготовительно-заключительное время назначается согласно нормативов и зависит вот вида и группы оборудования.
В состав нормы штучного времени входят:
основное время;
вспомогательное время;
время на обслуживание рабочего места;
время на отдых и естественные надобности.
Сумма основного и вспомогательного времени составляет оперативное время.
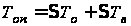 ,
(2.30)
Штучное время
 в минутах
определяется
по формуле
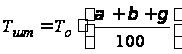 ,
(2.31)
где
 – число процентов
вот оперативного
времени на
техническое
обслуживание
рабочего места,
принимается
 %;
 – число процентов
вот оперативного
времени на
организационное
обслуживание
рабочего места,
принимается
 %;
 – число процентов
вот оперативного
времени на
отдых и
естественные
надобности,
принимается
 %.
 – определяется
по формулам;
 – определяется
по нормативам
и состоит из:
времени на установку и снятие детали;
времени, связанного с переходом на изменение работы станка и на смену инструмента;
времени на контрольные промеры обрабатываемой поверхности.
010 Токарно-винторезная
1) Подготовительно-заключительное
время
 в минутах ([8], с.38,
к.16)
 мин;
2) Вспомогательное
время на установку
и снятие детали
 в минутах ([8], с.15,
к.4)
 мин;
3) Вспомогательное
время, связанное
с обработкой
 в минутах ([8], с.22,
к.9)
 мин;
4) Оперативное
время
 в минутах
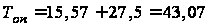 мин;
5) Штучное
время
в минутах
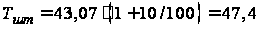 мин;
6) Штучно-калькуляционное
время
 в минутах
определяется
по формуле
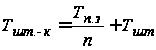 ,
(2.32)
где
 штук – число
деталей в партии.
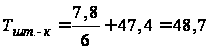 мин.
1.8 Технико-экономическое сравнение операций технологического процесса
Для технико-экономического
сравнения
вариантов
подобраны ранее
разработанные
операции. По
каждому варианту
операций определяем
технологическую
себестоимость
 в гривнах по
формуле
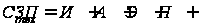 ,
(2.33)
Где ЗП – заработная плата станочника с доплатами и отчислениями, грн.;
И – затраты на эксплуатацию режущего инструментами;
А – затраты на амортизацию оборудования, грн.;
Э – затраты на силовую электроэнергию, грн.;
П – затраты на эксплуатацию приспособлений, грн.
Затраты по заработной плате ЗП в гривнах определяются по формуле
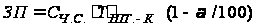 ,
(2.34)
где
 – часовая тарифная
пруда соответствующего
разряда работы,
грн.;
 – штучно-калькуляционное
время на операцию,
грн.;
– дополнительная
заработная
плата, принимается
13% от основной.
Затраты на эксплуатацию режущего инструмента И в гривнах определяется по формуле
 ,
(2.35)
где
 – стоимость
одной минуты
работы режущего
инструмента,
грн.;
 – основное
время на операцию,
мин.
Затраты на силовую электроэнергию, отнесенные к одной детали Э в гривнах определяются по формуле
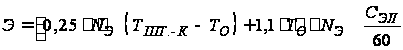 ,
(2.36)
где 0,25 – коэффициент, учитывающий использование мощности станка в период холостых ходов;
 – мощность
электродвигателя
станка, кВт;
1,1 – коэффициент, учитывающий потери холостого хода;
 – стоимость
1 кВт·часа
электроэнергии,
грн.;
60 – коэффициент, переводящий минуты в часы
Затраты на амортизацию оборудования; отнесенные к одной детали А в гривнах определяются по формуле
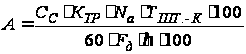 ,
(2.37)
где
 – оптовая цена
станка, грн.;
 – коэффициент,
учитывающий
затраты на
транспортировку
и монтаж, принимается
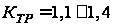 ;
 – процент
амортизационных
отчислений.
При двухсменной
работе
 ;
100 – коэффициент, переводящий процент амортизационных отчислений в коэффициент;
60 – коэффициент, переводящий часы в минуты;
 – действительный
годовой фонд
времени работы
станка, час;
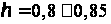 – коэффициент
загрузки станка
с учетом выполнения
всех закрепленных
за ним операций;
100 – коэффициент, переводящий гривны в копейки.
Затраты на эксплуатацию приспособлений П в гривнах определяются по формуле
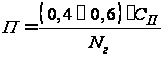 ,
(2.38)
где
 – первоначальная
стоимость
приспособления,
грн.;
 – коэффициент,
учитывающий
стоимость
эксплуатации
приспособления
и зависящий
от принятого
срока окупаемости
приспособления;
N – годовая программа выпуска деталей.
Результаты вычислений сводим в таблицу 2.6.
Таблица 2.6 – Сравнение вариантов обработки детали
| Наименование | Варианты операций | |
| базовый | проектируемый | |
| Наименование операции |
Радиально- сверлильная |
Сверлильная с ЧПУ |
| Модель станка | 2М55 | 2Р135Ф2-1 |
| Мощность, кВт | 5,5 | 3,7 |
| Стоимость станка, грн | 228360 | 368500 |
| Основное время на операцию, мин | 3,47 | 1,28 |
|
Штучно-калькуляционное время на операцию, мин |
11,9 | 7,8 |
| Разряд работы | 3 | 4 |
| Часовая тарифная ставка | 2,61 | 2,68 |
| Стоимость 1 минуты работы инструмента,грн | 1,43 | 1,43 |
| РАСЧЕТНЫЕ ВЕЛИЧИНЫ | ||
| Затраты по заработной плате, грн | 0,58 | 0,19 |
| Затраты на эксплуатацию режущего | 4,96 | 1,83 |
| инструмента, грн | ||
|
Затраты на амортизацию оборудования , грн Затраты на силовую электроэнергию, грн Затраты на эксплуатацию приспособлений, грн Технологическая себестоимость, грн |
12,94 16,95 7,46 42,89 |
13,7 3,7 12,13 37,85 |
Экономия Э в гривнах составит
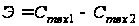 ,
(2.39)
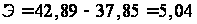 грн.
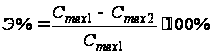 ,
(2.40)
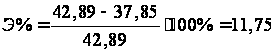 %
Следовательно, более экономичным является проектный вариант.
Литература
1 Добрыднев И.С. Курсовое проектирование по предмету «Технология машиностроения». - М.: Машиностроение, 1985
2 Данилевский В.В. Технология машиностроения. - М.: Высшая школа, 1984
3 Косилова
А.Г. Точность
обработки,
заготовки и
припуски
в
машиностроении.
- М.: Машиностроение,
1976
4 Самохвалов Я.А. Справочник техника-конструктора. - Киев. : Техника, 1972
5 Справочник
техника-машиностроителя,
Т.2 под редакцией
к.т.н.
Косиловой
А.Г. и Мещерякова
Р.К. - М.: Машиностроение,
1985
6 Нефедов
Н.А.; Осипов К.А.
Сборник задач
и примеров по
резанию
металлов
и режущему
инструменту-
М.: Машиностроение,
1967
7 Общемашиностроительные
нормативы
режимов резания
для
технического
нормирования
на металлорежущих
станках.- М.
Машиностроение,
1967
Общемашиностроительные нормативы времени. - М.: Машиностроение, 1974
9 Кован В.М. Основы технологии машиностроения. - М.: Машгиз,1959
10 Нефедов
Н.А. Дипломное
проектирование
в машиностроительных
техникумах.
- М.: Высшая
школа, 1986
11 Козьяков А.Т. ; Морозов Л.Л. Охрана труда в машиностроении - М.: Машиностроение, 1990
Естественное и искусственное освещение. Нормы проектирования СНиП 11-4-79. - М.: Стройиздат, 1980
Система стандартов безопасности труда ( ССБТ) - М.: Издательство стандартов, 1986
Шепеленко Г.И. Экономика, организация и планирование производства предприятия. - Ростов-на- Дону, 2001
15. Економіка підприємства/ За ред.С.Ф. Покропивного - К., 2001
16. Бойчик I.M. Економіка підприємства - К., 2002
37