Проектирование технологического процесса участка сортировки шпона и изготовления фанеры цеха по производству фанеры
Размещено на /
федеральное агентство по образованию
сыктывкарский лесной институт – филиал
ГОУ ВПО «Санкт-Петербургская государственная
лесотехническая академия имени С. М. Кирова»
Кафедра технологии дервообрабатывающих производств
курсовой проект
По дисциплине: Технология клееных материалов и древесных плит
На тему: Проектирование технологического процесса участка сортировки шпона и изготовления фанеры цеха по производству фанеры
Разработал:
Ануфриева Алла Григорьевна,
студентка заочного факультета,
5 курс, 5350 гр.;
бюджетная форма обучения,
специальность ТДО,
№ зач. книжки 060715
Руководитель проекта:
Юрова О. В.
Сыктывкар 2010
федеральное агентство по образованию
сыктывкарский лесной институт – филиал
ГОУ ВПО «Санкт-Петербургская государственная
лесотехническая академия имени С. М. Кирова»
Кафедра технологии дервообрабатывающих производств
ЗАДАНИЕ НА КУРСОВОЙ ПРОЕКТ
По дисциплине: Технология клееных материалов и древесных плит
На тему: Проектирование технологического процесса участка сортировки шпона и изготовления фанеры цеха по производству фанеры
СТУДЕНТ: Ануфриева А. Г. ГРУППЫ: 5350
ИСХОДНЫ ДАННЫЕ
| Показатель | Значение показателя |
| Номер варианта задания | 15 |
| Две последние цифры зачетной книжки | 15 |
| Подлежит проектированию участки | сортировки шпона, изготовления фанеры |
| Заданные условия | |
| 1. Ассортимент фанеры: | |
| а) марка | ФСФ |
| б) формат в обрезном виде (длина Ч ширина), мм | 1830 Ч 1220 |
|
в)
|
|
| 2. Сырье и материалы: | |
| а) порода древесины | Сосна |
|
б)
|
|
| 3. Характеристика прессового оборудования: | |
| а) число этажей | 40 |
| б) скорость движения толкателя загрузочной этажерки, мм/с | 300 |
| в) скорость подъема и опускания стола, мм/с | 150 |
| г) скорость движения экстрактора, мм/с | 350 |
| 4. Количество прессов | 2 |
| 5. Условия работы: | |
| а) число пакетов в рабочем промежутков | один |
| б) сборка пакетов | механизированная |
| в) объем починки, в процентах к общему количеству шпона | 20 |
| г) объем ребросклеивания, в процентах к общему количеству шпона | 15 |


Оглавление
клеевый участок цех фанера
ВВЕДЕНИЕ
1. Характеристика заданной продукции
2. Характеристика сырья и материалов
3.Составление производственной программы клеевого участка цеха фанеры
4. Определение расхода шпона и сырья, потребного на изготовление заданного количества фанеры
5. Составление баланса сырья
6. Расчет количества клеевых материалов
7. Установление производственного задания для проектируемого участка
8. Выбор и расчет потребности в оборудовании на проектируемом участке
9. Описание планировки оборудования заданного участка
10. Определение основных технико-экономических показателей работы проектируемого участка
ЗАКЛЮЧЕНИЕ
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
ГРАФИЧЕСКОЕ ИЗОБРАЖЕНИЕ
ВВЕДЕНИЕ
Проблема использования сырья является важной для любого предприятия, выпускающего материалоемкую продукцию. К такой продукции относится фанера, удельный вес древесины в материалоемкости которой составляет около 50%. Поэтому вопросы, связанные с определением источников отходов и потерь древесины, с рекомендациями по снижению расхода сырья, а также с поиском компромиссных решений при использовании пиловочника для выпуска высокосортной фанеры является важными для любого предприятия. В настоящее время наряду с проблемой, связанной с ухудшением качества сырья, встает проблема износа оборудования, что влечет за собой ухудшение качества обработки, неустойчивость режимов обработки и повышенный расход сырья и ресурсов.
Древесина, поступающая на предприятие, определяет технологию изготовления фанеры, состав, количество и тип оборудования, организацию труда и всего производства в целом, а также тип и экономические показатели. В свою очередь, расход древесины на изготовление 1 м3 фанеры в условиях существующего технологического процесса с его случайными возмущениями будет определяться совокупностью характеристик древесины, качеством подготовки фанерных чураков и технологиями, используемыми в производстве фанеры.
Цель данного курсового проекта – проектировка заданных технологических линий изготовления фанеры.
Задачами курсового проекта являются: составление производственной программы клеевого участка цеха фанеры, определение потребного количества сырья, клееных материалов и оборудования для проектируемого цеха, а также порядка размещения оборудования в цехе.
Курсовой проект состоит из пояснительной записки и графической части с изображением схемы размещения оборудования на участках сортировки шпона и изготовления фанеры.
Характеристика заданной продукции
Фанера влагостойкая ФСФ производится в основном из сосны, свойства которой обеспечивают не только привлекательный и гармоничный вид поверхности, но и отличные показатели прочности при невысоком весе.
Сырьем для влагостойкой фанеры ФСФ по ГОСТ 3916.1-96 является высококачественный сосновый лущеный шпон толщиной от 1,8 мм до 3,6 мм, влажностью 6-2% (по ГОСТ 99-96) и фенолоформальдегидная смола марки СФЖ-3013 по ГОСТ 20907-75.В отличие от фанеры марки ФК, слои шпона в фанере ФСФ склеиваются фенолформальдегидной смолой (Ф-фанера, СФ- смоляной фенолформальдегидный клей).
Так как фанера ФСФ более влагоустойчива и обладает улучшенной износостойкостью, ее можно применять не только для внутренней отделки в домостроении (обшивка стен, основа под полы, сооружение перегородок в жилых помещениях и др.), но и для отделки наружных фасадов и каркасного строительства. Так же фанеру марки ФСФ применяют в автомобилестроении, вагоностроении, для изготовления рекламных щитов и упаковок.
Основные качества фанеры ФСФ - это повышенная влагостойкость, износоустойчивость, механическая прочность и легкость в обработке.
Фанера влагостойкая ФСФ проходит испытания в лаборатории для определения: предела прочности при скалывании по клеевому слою; предела прочности при растяжении вдоль волокон; предела прочности при статическом изгибе вдоль
Характеристика сырья и материалов
Сырьем для фанеры марки ФСФ является лущеный сосновый шпон размерами 1830Ч1220Ч1,8. Шпон из сосны является одним из самых доступных материалов. Он пользуется спросом из-за того, что делает любой интерьер более привлекательным и интересным. Качественный натуральный сосновый шпон успешно используется при изготовлении мебели в качестве отделочного материала. Шпон из сосны, как правило, имеет желтовато-красный, бледно-желтый оттенок, прямые волокна. Этот материал характеризуется прочностью, легкостью обработки и небольшой объемной массой. Что касается текстуры, то ее можно охарактеризовать как не очень грубую. Если сравнить сосновый шпон со шпоном из бука или березы (других лиственных пород деревьев), то этот вид отделочного материала является более мягким, а также влагоустойчив. Шпон из сосны со временем он приобретет более темный оттенок.
Для склеивания фанеры используют смолу фенолоформальдегидную марки СФЖ – 3013 (ГОСТ 20907-75).
Смола фенолформальдегидная марки СФЖ 3013 предназначена для производства фанеры, фанерной продукции и других целей. Качественные показатели смолы представлены в таблице 1.
Таблица 1 – Показатели смолы фенолформальдегидной марки СФЖ 3013:
| Наименование показателя | Норма |
| Внешний вид смолы фенолформальдегидной марки СФЖ 3013 | Однородная вязкая жидкость от красновато-коричневого до темно-вишневого цвета без механических примесей. |
| Вязкость, с | 40-130 |
| Массовая доля нелетучих веществ (сухой остаток), % | 39-43 |
| Массовая доля щелочи, % | 4,5-5,5 |
| Массовая доля свободного фенола, % не более | 0,18 |
| Массовая доля свободного формальдегида, %, не более | 0,18 |
| Предел прочности при скалывании по клеевому слою фанеры после кипячения в воде в течении 1 ч, МПа | 1,47 |
Составление производственной программы клеевого участка цеха фанеры
Производственная программа клеевого цеха составляется на основании расчетов производительности цеха. Производительность цеха по производству фанеры определяется производительностью многоэтажного гидравлического пресса, который является узловым агрегатом главного конвейера. Производительность других участков подчинена производительности горячего пресса. Марка пресса «Китагава» (производство Япония), техническая характеристика которого представлена в таблице 2.
Таблица 2 - Техническая характеристика пресса:
| Показатель | Значение показателя |
| Усиление пресса, МН | 7,5 |
| Давления пресса, МПа | 2,5 |
| Число этажей | 40 |
| Размер плит, мм: | |
| - длина | 2700 |
| - ширина | 1390 |
| - толщина | 45 |
| Высота рабочего промежутка, мм | 40 |
| Число цилиндров: | |
| - главных | 3 |
| - вспомогательных | - |
| Диаметр плунжеров цилиндров, мм: | |
| - главных | 375 |
| - вспомогательных | - |
| Скорость смыкания плит пресса, мм/с | 150 |
| Установленная мощность, кВт | - |
| Габаритные размеры, мм: | |
| - длина | - |
| - ширина | - |
| - высота общая | - |
| - высота от уровня пола | - |
| Масса, кг. | - |
Производительность цеха для каждого вида фанеры Пч, м3/ч, определяется по формуле:
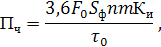
где Fo – площадь обрезной фанеры заданного формата, м2;
 -
заданная толщина
фанеры, мм;
n – число пакетов, склеиваемых в рабочем промежутке пресса;
m – число этажей пресса;
Ки – коэффициент использования рабочего времени. При расчетах можно принять Ки =0,95
τ0 – цикл работы клеильного пресса, с.
Число единичных пакетов, n, загружаемых в один промежуток пресса, зависит от толщины изготовляемой фанеры. По условиям задано n=1.
Цикл работы клеильного пресса складывается из времени, затрачиваемого на ряд операций, и определяется технологией, видом применяемого клея, толщиной склеиваемого пакета, породой древесины, наличием механизмов загрузки и выгрузки, этажностью пресса, организацией работ.
Время, потребное на загрузку пакетов, τ1, определяется по формуле:

где l1 – ход толкателя загрузочной этажерки, мм;
u1 – скорость движения толкателя загрузочной этажерки, мм/с;
Ход толкателя обычно принимается равным наименьшему размеру листа обрезной фанеры с припусками на обрезку (75-80 мм), увеличенному на 150-200 мм, отсюда l1 = 1220 + 80 + 200 = 1500 мм. и:
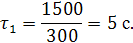
Время, затрачиваемое на подъем стола пресса, τ2, определяется по формуле:
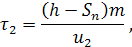
где h – высота рабочего промежутка пресса, мм (см. техническую характеристику пресса);
Sn – толщина пакета шпона, помещаемого в один промежуток пресса, мм;
m – число этажей пресса;
u2 - скорость подъема стола пресса, мм/с
Sn – толщина пакета шпона, помещаемого в один промежуток пресса, мм;
Итак, определяем τ2 для каждого значения:
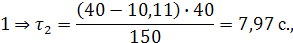
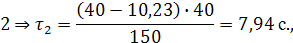
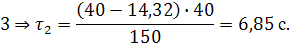
Толщину пакета шпона, помещаемого в один промежуток пресса, Sn определяем по формуле:
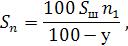
где Sш – толщина склеиваемого материала, мм. Толщина шпона выбирается по ГОСТ 99-96 [7, с. 2] Определяя количество толщин шпона для выработки заданного ассортимента фанеры, следует выбрать одну толщину;
n1
– число пакетов,
помещаемых
в один промежуток
пресса:
 полученный
результат
округляем: от
четного и выше
– в сторону
большего нечетного
значения, менее
четного – в
сторону меньшего
целого нечетного
значения;
у – упрессовка пакета при склеивании, %;
Данные по величине упрессовки фанеры приведены в приложении 2, таблица П2.2 [3, с. 52]. Принимаем величину упрессовки, для фанеры толщиной Sф = 8, 10, 12 мм. соответственно у = 11, 12, 12 %
Для крайних установленных значений упрессовки определяем два значения Sп, чтобы правильнее подобрать слойность и толщину шпона. При этом необходимо помнить, что, как правило, фанера изготавливается из нечетного числа слоев шпона. Толщину шпона подбираем таким образом, чтобы разница между слоями составляла не менее 0,2 мм. и различалась визуально. Толщину шпона из древесины хвойных пород следует принимать в пределах 1,8-3,6 мм, лиственных пород 1,15-1,80 мм. Необходимо также, чтобы количество толщин шпона для выработки заданного ассортимента продукции было минимальным.
Итак, выбираем шпон толщиной 1,8 мм, отсюда:
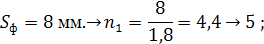
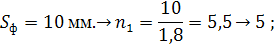
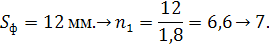
Следовательно,
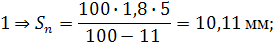
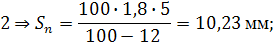
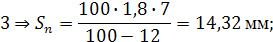
Время, затрачиваемое на создание рабочего давления на пакет, τ3, определяем по формуле:

где τп – время подъема давления, отнесенное к одному этажу пресса (τп = 0,2-0,3 с);
m – число этажей пресса.
Отсюда,
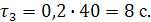
Время выдержки пакетов под давлением, τ4, выбираем по таблицам П2.3, П2.4, П2.5, П2.6 приложения 2 [3, с. 53-54] в зависимости от вида склеиваемой продукции, породы древесины, вида клея, толщины и слойности пакета, принятой температуры плит пресса.
Время снижения давления, τ5 состоит из двух периодов. Продолжительность первого периода можно принять 10-15 с, продолжительность второго следует выбирать из приложения 2, таблица П2.7 [3, с.54].
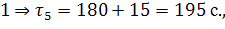
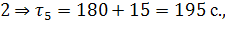
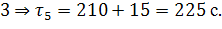
Время, затрачиваемое на опускание стола пресса, τ6, определяем по формуле:
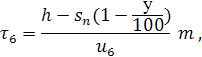
где у – величина упрессовки пакета, %;
u6 – скорость опускания стола пресса, мм/с.
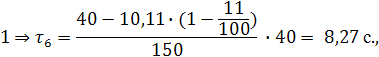
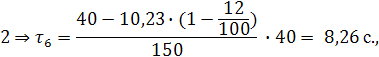
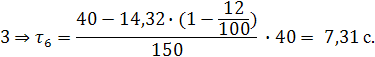
Время, затрачиваемое на выгрузку фанеры из пресса, τ7, определяется по формуле:

где l2 – экстрактора разгрузочной этажерки, равный ходу толкателя загрузочной этажерки, мм;
u7 – скорость движения экстрактора, мм/с.
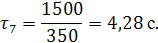
Цикл работы пресса, τ0, составит:

Так как τ1 ≥ τ7, то τ7 не включаем в цикл работы пресса.
Итак,
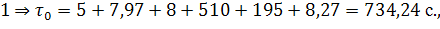
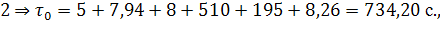
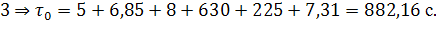
Все данные, необходимые для расчета продолжительности цикла, а также полученные результаты расчета производительности пресса вносим в таблицу 3.
Таблица 3 – Расчет производительности клеильного пресса
| Наименование показателей | Единицы измерения | Обозначение | Значение показателей | ||||
| 1 | 2 | 3 | 4 | ||||
| Исходные данные | |||||||
| Вид продукции | фанера | ||||||
| Марка фанеры | ФСФ | ||||||
| Формат в обрезном виде | ммЧмм | F0 | 1830Ч1220 | ||||
| Толщина продукции | мм | Sф | 8 | 10 | 12 | ||
| Количество фанеры данной толщины от общего ее объема | % | P | 35 | 35 | 30 | ||
| Порода древесины | сосна | ||||||
| Марка применяемого клея | СФЖ 3013 | ||||||
| Пресс: | |||||||
| а) число рабочих промежутков | m | 40 | |||||
| б) высота рабочего промежутка | h | 40 | |||||
| в) скорость движения толкателя загрузочной этажерки | мм/с | u1 | 30 | ||||
| г) скорость подъема и опускания стола | мм/с | u2 | 150 | ||||
| д) скорость движения экстрактора | мм/с | u3 | 350 | ||||
| Данные, подлежащие определению | |||||||
| Число пакетов в рабочем промежутке пресса | n | 1 | |||||
| Толщина пакета | ∑Sп | 34,66 | |||||
| Толщина шпона | Sш | 1,8 | 1,8 | 1,8 | |||
| Слойность пакета | n1 | 5 | 5 | 7 | |||
| Режим склеивания пакетов: | |||||||
| а) температура плит пресса | єC | t | 115 | 150 | 110 | ||
| б) продолжительность выдержки пакетов под давлением | c | τ4 | 510 | 510 | 630 | ||
| в) продолжительность снижения давления | c | τ5 | 195 | 195 | 225 | ||
| Продолжительность части операций цикла работы пресса: | |||||||
| а) загрузки пакетов в пресс | c | τ1 | 5 | 5 | 5 | ||
| б) подъема стола пресса | c | τ2 | 7,97 | 7,94 | 6,85 | ||
| в) создания давления | c | τ3 | 8 | 8 | 8 | ||
| г) опускания стола пресса | c | τ6 | 8,27 | 8,26 | 7,31 | ||
| д) выгрузки материала из пресса | c | τ7 | 4,28 | 4,28 | 4,28 | ||
| Суммарная продолжительность цикла работы пресса | c | τ | 734,24 | 730,20 | 882,16 | ||
| Производительность клеильного пресса | м3/ч | Ппрi | 3,33 | 4,16 | 4,15 | ||
| Средневзвешенная производительность пресса | м3/ч | Пср | 3,82 м3 | ||||
Определим часовую производительность пресса для каждого вида продукции:
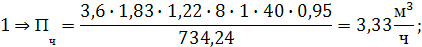
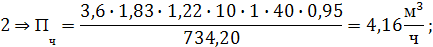
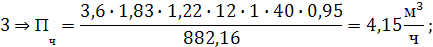
Средневзвешенная производительность пресса, Пср:
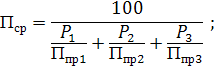
где Ппр1, Ппр2, Ппр3 – производительность пресса при изготовлении продукции определенной толщины, м3/ч;
Р1, Р2, Р3 – процент выпуска фанеры данной толщины от общего ее количества, таблица 1 (Р1+Р2+Р3 = 100 %).
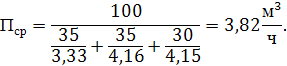
Объем производства каждого вида продукции в смену, Qiсм:
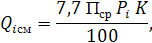
где К – количество установленных прессов в цехе;
7,7 ч – средняя продолжительность смены, ч.
Отсюда,
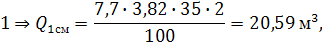
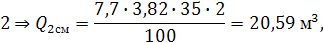
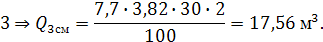
Годовая производительная программа для каждого вида продукции, Qiгод, м3,определяется по формуле:
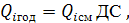
где Д – число рабочих дней в году, можно принять 260 дней;
С – число смен: принимаем три смены, так как фанерные предприятия работают по непрерывному циклу.
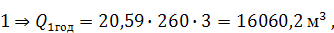
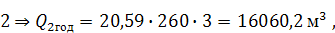
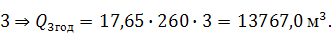
Полученные результаты занесем в таблицу 4.
Таблица 4 – Производственная программы клеевого участка цеха фанеры
| Вид и марка продукции |
Формат в обрезном виде, ммЧмм |
Толщина, мм | Число пакетов в рабочем промежутке | Число этажей пресса | Заданный объем производства продукции, % | Количество прессов | Производительность цикла, с | Производительность пресса, м3/ч |
Средневзвешенная производительность пресса, м3/ч |
Объем производства каждого вида продукции в смену, Qiсм, м3/смен |
Годовая производственная программа, Qiгод, м3 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| фанера марки ФСФ | 1830Ч1220 | 8 | 1 | 40 | 35 | 2 | 734,24 | 3,33 | 3,82 | 20,59 | 16060,20 |
| 1830Ч1220 | 10 | 1 | 40 | 35 | 2 | 734,20 | 4,16 | 3,82 | 20,59 | 16060,20 | |
| 1830Ч1220 | 12 | 1 | 40 | 35 | 2 | 882,16 | 4,15 | 3,82 | 20,59 | 13767,00 | |
| Итого: | 45887,40 |
4. Определение расхода шпона и сырья, потребного на изготовление заданного количества фанеры
Расчеты ведутся в направлении, противоположному ходу технологического процесса, - от готовой продукции к исходному сырью.
Последовательность расчета:
Расчет выхода шпона из чурака и количества образующихся отходов при лущении.
Расчет количества сухого шпона, необходимого для изготовления заданного количества нешлифованной фанеры.
Расчет количества кряжей, необходимых для заданного количества шпона.
4.1 Расчет выхода шпона из чурака и количества образующихся отходов при лущении
В процессе лущения получается большое количество отходов в виде шпона-рванины и карандашей. Выход шпона из чурака (форматного и неформатного) зависит от размеров и формы чураков: качества древесины, точности базирования чураков при установке их в лущильный станок; диаметра оставшегося карандаша.
Расчет ведут двух размеров длин чураков (с целью получения продольного и поперечного шпона), по среднему диаметру. Результаты расчетов вносим в таблицу 5.
Таблица 5 - Расчет выхода шпона из чурака
| Показатель | Единицы измерения |
Обозна- чение |
Значение показателя | |
| 1 | 2 | |||
| Исходные данные | ||||
| Порода древесины | сосна | сосна | ||
| Длина чурака | м | lч | 1,9 | 1,3 |
| Диаметр чурака (средний) | м | dч | 0,28 | 0,28 |
| Объем чурака | м3 | Vч | 0,136 | 0,089 |
| Количество чураков данного сорта в партии сырья | % | Рi | 100 | 100 |
| Коэффициент выхода шпона для сорта | - | Кв | ||
| I | 0,887 | 0,923 | ||
| II | 0,881 | 0,917 | ||
| III | 0,848 | 0,904 | ||
| Коэффициент выхода форматного шпона для сырья сортов: | - | Кл | ||
| I | 0,848 | 0,883 | ||
| II | 0,840 | 0,874 | ||
| III | 0,824 | 0,858 | ||
| Расчетные данные | ||||
| Диаметр оставшегося карандаша из чураков сорта: | м | dк | ||
| I | 0,077 | 0,077 | ||
| II | 0,075 | 0,075 | ||
| III | 0,082 | 0,082 | ||
| Объем неформатного шпона из чураков сорта: | м3 | V2 | ||
| I | 0,058 | 0,065 | ||
| II | 0,061 | 0,069 | ||
| III | 0,034 | 0,073 | ||
| Объем форматного шпона из чураков сорта: | м3 | V3 | ||
| I | 0,553 | 0,633 | ||
| II | 0,545 | 0,622 | ||
| III | 0,510 | 0,584 | ||
| Объем шпона из чураков сорта: | м3 | Vш | ||
| I | 0,611 | 0,698 | ||
| II | 0,606 | 0,691 | ||
| III | 0,544 | 0,657 | ||
| Объем карандаша из чураков сорта: | м3 | Vк | ||
| I | 0,065 | 0,068 | ||
| II | 0,062 | 0,064 | ||
| III | 0,074 | 0,077 | ||
| Объем шпона-рванины из чураков сорта: | м3 | Vр | ||
| I | 0,324 | 0,234 | ||
| II | 0,332 | 0,245 | ||
| III | 0,382 | 0,266 | ||
| Средневзвешенная значения объема: | ||||
| - неформатного шпона | м3 | V2 ср | 0,059 | 0,067 |
| - форматного шпона | м3 | V3 ср | 0,539 | 0,627 |
| - всего шпона | м3 | Vш ср | 0,608 | 0,694 |
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||