Проектирование технологического процесса участка сортировки шпона и изготовления фанеры цеха по производству фанеры
q4:
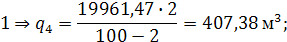
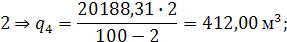
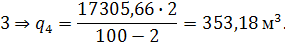
Общее количество шпона при изготовлении неквадратной фанеры разделяем на продольный и поперечной с учетом слойности и строения пакета:
1) Sш = 1,8 мм; n = 5; Sф = 8 мм; Q4 = 20368,85 м3.
3 продольных шпона – Q = 12221,31 м3;
2 поперечных шпона – Q = 8147,54 м3.
2) Sш = 1,8 мм; n = 5; Sф = 10 мм; Q4 = 20600,32 м3.
3 продольных шпона – Q = 12360,19 м3;
2 поперечных шпона – Q = 8240,13 м3.
3) Sш = 1,8 мм; n = 7; Sф = 12 мм; Q4 = 17658,84 м3.
4 продольных шпона – Q = 10090,76 м3;
3 поперечных шпона – Q = 7568,08 м3.
Таблица 6 – Расчет количества сухого шпона на годовую программу
| Продукция | Выпуск данной продукции,% от общего ее количества | Количество,Q1 , м3 |
Переобрезанная фанера |
Необрезанная фанера |
Сухой шпон, поступающий на участок сборки пакета | Сухой шпон, выходящий из сушилок | |||||||||||||
| марка | формат, ммЧмм | толщина, мм | слойность | отходы при обрезке | Количество, Q0, м3 | отходы при обрезке | Количество, Q2, м3 | потери на упрессовку | Количество, Q3, м3 | отходы при сортировании и ребросклеивании | Количество, Q4, м3 | в том числе, м3 | |||||||
|
а1, % |
q1, м3 |
а2, % |
q2, м3 |
а3, % |
q3, м3 |
а4, % |
q4, м3 |
продольный | поперечный | ||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 |
| ФСФ |
1830Ч 1220 |
8 | 5 | 35 | 16060,20 | 2 | 321,20 | 15738,99 | 9,6 | 1705,51 | 17765,71 | 11 | 2195,76 | 1961,47 | 2 | 407,38 | 20368,85 | 12221,31 | 8147,54 |
| ФСФ | 10 | 5 | 35 | 16060,20 | 2 | 321,20 | 15738,99 | 9,6 | 1705,51 | 17765,71 | 12 | 2422,59 | 20188,31 | 2 | 412,00 | 20600,32 | 12360,19 | 8240,13 | |
| ФСФ | 12 | 7 | 30 | 13767,00 | 2 | 275,34 | 13491,66 | 9,6 | 15228,98 | 15228,98 | 12 | 2076,68 | 17305,66 | 2 | 353,12 | 17659,84 | 10090,76 | 7568,08 | |
| Итого: | 45887,40 | 917,74 | 44969,64 | 4873,00 | 50760,40 | 6695,03 | 57455,44 | 1172,5 | 58628,01 | 34672,26 | 23955,75 | ||||||||
4.3 Расчет количества сырья на изготовление заданного количества шпона
Расчет проведем в табличной форме (таблица 7).
В графу 1 переносим размеры листов шпона, определяемые исходя из размеров листов фанеры с учетом припуска на обрезку, и их строения.
Толщину листов шпона, Sш, определим с учетом упрессовки и слойности пакета из выражения:
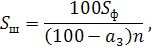
где Sф – толщина фанеры, мм;
n – слойность листа фанеры.
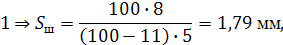
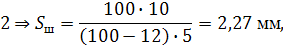
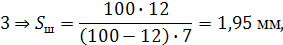
Данные заносим в графу 2. В графу 3 переносим данные граф 19 и 20 таблицы 6. Для каждой толщины шпона приводим количество продольного и поперечного шпона.
Потери шпона на его усушку, а5, по ширине аτ и толщине ар можно принять равными:
а5 = аτ + ар.
При конечной влажности шпона 5-10 % усушку шпона в тангенциальном направлении, т.е. по ширине листа (поперек волокон) можно принять равной аτ = 7 – 9 % по толщине ар = 5 – 6 %.
а5 = 7 + 5 = 12 %.
Количество сырого шпона, Q5, определяется с учетом суммарных потерь на усушку в тангенциальном и радиальном направлениях:
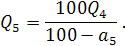
|
Продольный:
|
Поперечный:
|
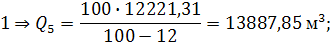
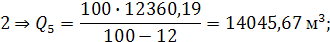
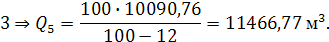
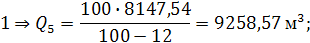
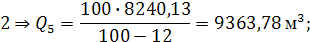
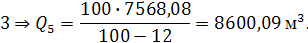
Суммарные потери на усушку шпона по толщине и ширине листов, q5:
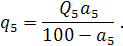
|
Продольный:
|
Поперечный:
|
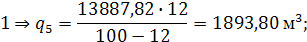
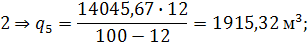
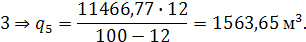
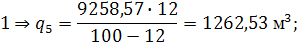
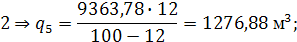
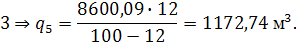
Для заполнения последующих граф необходимо определить количество потребных чураков, N, по формуле:

где V – средневзвешенный выход всего шпона из 1 м3 сырья среднего диаметра и требуемой длины, м3 (таблица 5);
К0 – коэффициент, учитывающий организационные потери древесины на участке лущения чураков, К0 = 0,975-0,995.
|
Продольный: V = 0,608 м3; K0 = 0,975; Vч = 0,136 м3.
|
Поперечный: V = 0,627 м3; K0 = 0,995; Vч = 0,089 м3.
|
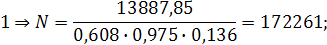
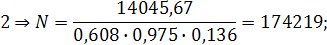
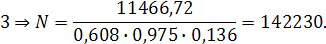
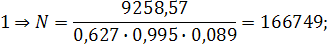
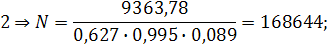
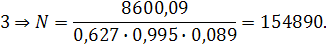
Объем сырья, Q6, определяется по формуле:

|
Продольный:
|
Поперечный:
|
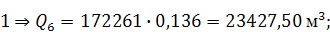
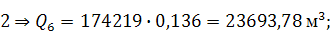
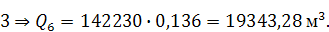
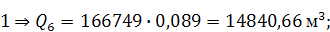
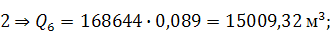
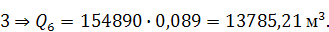
Количество отходов на карандаши, q6, определяем по формуле:

где Vк – объем карандашей, получаемых из 1 м3 сырья, м3.
Продольный: Vк = 0,063 м3
|
Поперечный: Vк = 0,066 м3
|
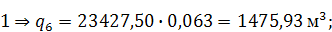
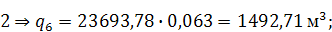
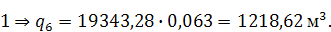
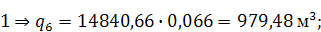
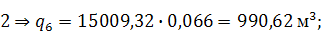
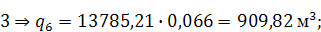
Количество
отходов на
шпон-рванину,
 :

где Vр – объем шпона-рванины, получаемой из 1 м3 сырья, м3.
|
Продольный: Vр = 0,328 м3
|
Поперечный: Vр = 0,239 м3
|
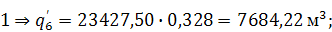
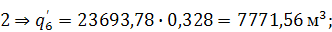
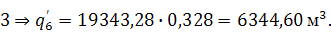
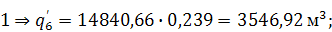
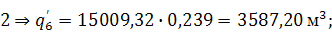
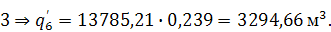
При расчетах величина отходов при раскрое кряжей, а7, может быть принята в пределах 1−3%.
Потребное количество сырья в кряжах, Q7, м3:
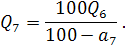
|
Продольный:
|
Поперечный:
|
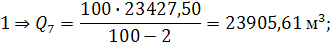
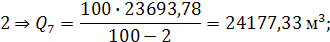
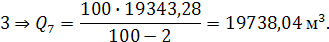
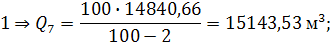
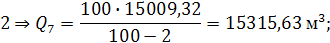
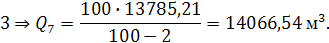
Таблица 7 – Расчет количества сырья
| Сухой шпон | Сырой шпон | Чураки | Кряжи | ||||||||
| Формат, ммЧмм | Толщина, мм | Количество,Q4 , м3 | Суммарные потери на усушку в тангенциальном и радиальном направлениях | Количество,Q5 , м3 | Отходы при лущении | Количество,Q6 , м3 | Отходы при раскрое кряжей на чураки | Количество,Q7 , м3 | |||
| а5, % | q5, м3 |
карандаша, q6, % |
шпона-рванины, q′6, м3 |
а7, % | q7, м3 | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| 1830Ч1220 | 1,79 | 12221,31 | 12 | 1893,89 | 13887,85 | 1475,93 | 7684,22 | 23427,50 | 2 | 478,11 | 23905,61 |
| 1830Ч1220 | 2,27 | 12360,19 | 12 | 1915,32 | 14045,67 | 1492,71 | 7771,56 | 23693,78 | 2 | 483,55 | 24177,33 |
| 1830Ч1220 | 1,95 | 10090,76 | 12 | 1563,65 | 11466,77 | 1218,62 | 6334,75 | 19343,28 | 2 | 394,76 | 19738,04 |
| Итого: | 34672,32 | 5372,86 | 39400,29 | 4184,26 | 21790,51 | 66464,56 | 1356,42 | 67820,98 | |||
| 1220Ч1830 | 1,79 | 8147,54 | 12 | 1262,53 | 3258,57 | 979,48 | 3546,92 | 14840,66 | 2 | 302,87 | 15143,53 |
| 1220Ч1830 | 2,27 | 8240,13 | 12 | 1276,88 | 9363,78 | 990,62 | 3587,20 | 15009,32 | 2 | 306,31 | 15315,63 |
| 1220Ч1830 | 1,95 | 7568,08 | 12 | 1172,74 | 8600,09 | 909,82 | 3294,66 | 13785,19 | 2 | 281,33 | 14066,54 |
| Итого: | 23955,75 | 3712,15 | 27222,44 | 2879,92 | 10428,78 | 43635,19 | 281,33 | 44525,70 | |||
| ВСЕГО: | 58628,07 | 9085,01 | 66622,73 | 7067,18 | 34219,28 | 110099,75 | 2426,93 | 112346,68 | |||
Объем отходов, образующихся при раскрое кряжей на чураки, q7:
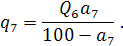
|
Продольный:
|
Поперечный:
|
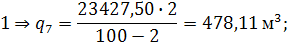
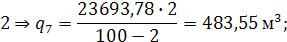
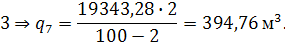
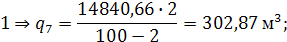
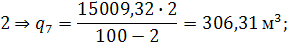
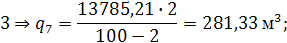
Определяем расход сырья на изготовление фанеры, сырого и сухого шпона.
Расход сырья на 1 м3 готовой фанеры, R:

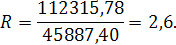
Расход сухого шпона на изготовление 1 м3 готовой фанеры, R4:

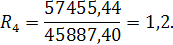
Расход сырого шпона на изготовление 1 м3 сырого шпона, R5:

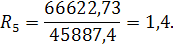
Расход сырья на изготовление 1 м3 сырого шпона, R6:

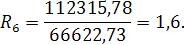
Поверить
правильность
расчетов можно
из выражения:
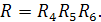
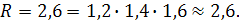
5. Составление баланса сырья
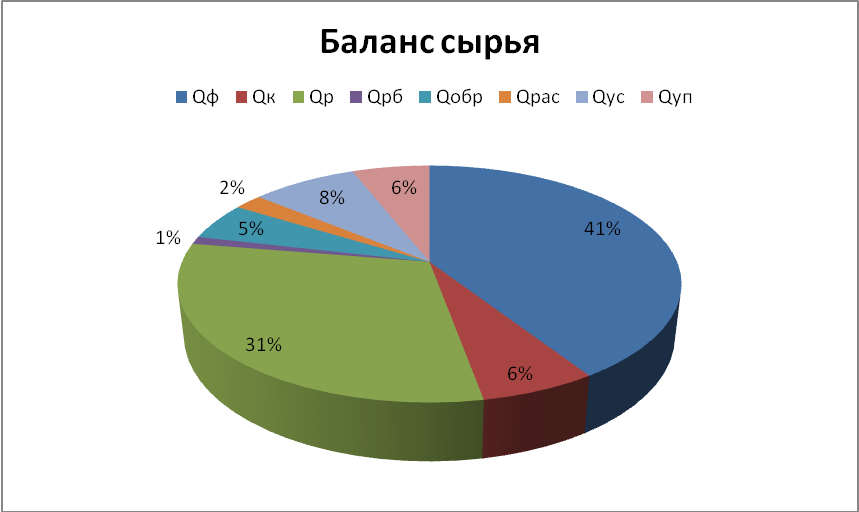
Баланс сырья составляют на основании расчетов по расходу сырья.
Общее количество перерабатываемого сырья в смену выбирается из таблицы 7, графа 12.
Количество выпускаемой фанеры – таблица 6, графа 6.
Количество отходов берется из соответствующих граф таблиц 6 и 7.
Количество выпускаемой фанеры, отходов и потерь в сумме соответствует количеству перерабатываемого сырья (в м3 и %). Баланс сырья сводим в таблицу 8.
Таблица 8 – Баланс сырья на 1 м3
| Составляющие баланса | Обозначение |
Годовой объем, м3 |
В процентах к объему сырья |
| Количество перерабатываемого сырья, м3 | Vсыр | 112346,68 | 100 |
| Количество выпускаемой фанеры, м3 | Qф | 45887,40 | 41 |
| Количество отходов, м3: | |||
| на карандаши | Qк | 7067,18 | 6 |
| на шпон-рванину | Qр | 34219,28 | 31 |
| при ребросклеивании и починке | Qрб | 1172,50 | 1 |
| при обрезке | Qобр | 5790,74 | 5 |
| при раскрое кряжей по чуракам | Qрас | 2426,93 | 2 |
| Потери, м3: | |||
| на усушку шпона | Qус | 9085,01 | 8 |
| на упрессовку шпона | Qуп | 6695,03 | 6 |
Расчет количества клеематериалов
При изготовлении фанеры определяется производственный расход клея в кг. на 1 м3, учитывающий все возможные потери клея как при его изготовлении, так и при использовании.
Потребное количество жидкого клея на 1 м3 фанеры, Qж, определяем по формуле:
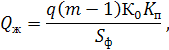
где q – техническая норма расхода, г/м2;
т – слойность фанеры;
К0 – коэффициент, учитывающий потери клея при обрезке материала, К0 = Fн / F0;
Fн – площадь листа склеиваемого материала до его обрезки, м2;
F0 – площадь листа фанеры после его обрезки, м2;
Кп - коэффициент, учитывающий потери