Проектирование технологического процесса участка сортировки шпона и изготовления фанеры цеха по производству фанеры
Sф – толщина фанеры, мм. Техническая норма расхода клея выбирается из таблицы п4.1, приложение 4 [3, с. 56]. Принимаем, q = 110, 140, 110 г/м2 фанерам каждой толщины соответственно.
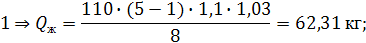
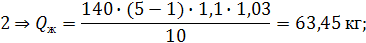
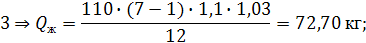
Потребное количество клея на годовую программу:
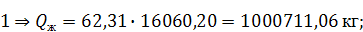
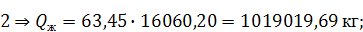
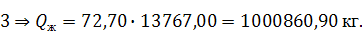
Полученные результаты заносим в таблицу 9.
Таблица 9– Расчет клея
| Ассортимент фанеры | Количество фанеры, м3 |
Толщина шпона, покрываемого клеем, мм |
Вид применяемого клея |
Технологическая норма расхода на 1 м2 поверхности |
Расход клея на 1 м3обрезной фанеры, кг. |
Потребное количество клея на годовую программу, кг. | |||
| формат, мм Ч мм | марка | толщина, мм | слойность | ||||||
| 1220Ч1830 | ФСФ | 8 | 5 | 16060,2 | 1,8 (1,79) | СФЖ-3013 | 110 | 62,31 | 1000711,06 |
| 1220Ч1830 | ФСФ | 10 | 5 | 16060,2 | 1,8 (2,27) | СФЖ-3013 | 140 | 63,45 | 1019019,69 |
| 1220Ч1830 | ФСФ | 12 | 7 | 13767,0 | 1,8 (1,95) | СФЖ-3013 | 110 | 72,70 | 1000860,90 |
Установление производственного задания для проектируемого участка
Задание для проектируемого участка составляется согласно расчетам расхода сухого, сырого шпона и сырья на заданную годовую программу выпуска фанеры.
Производственной программой участка сортировки шпона является количество сухого шпона в год, выходящего из сушилок (таблица 6, графа 18).
Производственной программой участка изготовления фанеры является количество выпускаемой фанеры в год (таблица 6, графа 6).
Производственной программу составляем по таблице 10.
Таблица 9 – Годовая производственная программа для проектируемого участка
| Ассортимент выпускаемой продукции проектируемого участка | Количество выпускаемой продукции, м3 | ||||
| Наименование продукции | Порода | Размер | |||
| длина, мм | ширина, мм | толщина, мм | |||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Участок сортировки шпона | |||||
| Сухой шпон | сосна | 1830 | 1220 | 1,8 | 58628,01 |
| Участок изготовления фанеры | |||||
| Фанера марки ФСФ | сосна | 1830 | 1220 | 8 | 16060,20 |
| Фанера марки ФСФ | сосна | 1830 | 1220 | 10 | 16060,20 |
| Фанера марки ФСФ | сосна | 1830 | 1220 | 12 | 13767,00 |
| Итого: | 45887,40 | ||||
8. Выбор и расчет оборудования на участке сортировки шпона и изготовления фанеры
Сортирование шпона производится с целью распределения его на группы по качественному признаку с учетом пороков древесины и дефектов обработки. Шпон для продукции общего назначения по ГОСТ 99–96 делится на пять сортов.
Для склеивания фанеры марки ФСФ используются фенолоформальдегидный клей марки СФЖ. Нанесение клея на шпон производится на клеенаносящих станках. После нанесения клея, шпон поступает в наборку, набранные пакеты проходят холодную подпрессовку, где и формируются будущие листы фанеры. Сборка пакетов производится в угольник, т.е. листы шпона прижимаются к упорам с двух сторон наборного стола. Пакеты, набранные на основе фенолоформальдегидных смол, проходят холодную подпрессовку, где и формируются будущие листы фанеры. Подпрессовка пакетов в холодном прессе производится по установленному режиму, после чего загружаются в загрузочную этажерку горячего пресса. Склеивание фанеры производится в горячем гидравлическом прессе, оснащенном электронной системой управления прессования, механической загрузкой и выгрузкой.
8.1 Расчет производительности сортировщика шпона
По размерам шпона выбираем сортировщик для сухого шпона типа ViLK фирмы «Рауте» [3, с. 27].
Таблица 10 – Техническая характеристика сортировщика типа ViLK фирмы «Рауте» (тип машины 58Ч106)
| Параметр | Значение |
| Размеры шпона, мм: | |
| - длина максимальная | 1370 |
| -длина минимальная | 1010 |
| -ширина максимальная | 2590 |
| Скорость укладки, лист/мин | 25 |
| Длина кармана, мм | 3500 |
| Ширина кармана, мм | 3120 |
| Масса кармана, кг | 1450 |
По технической характеристике определяем производительность сортировщика:
Скорость укладки 25 лист/мин. Объем одного листа фанеры:
Vш = 0,0018·1,22·1,83 = 0,004 м3.
Следовательно, часовая производительность сортировщика:
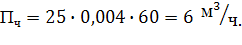
8.2 Расчет производительности клееносящих станков
Сборка пакетов выполняется на подъемном столе между укладчиками намазанного и сухого шпона. Сборка пакетов – механизированная.
Для нанесения клея на шпон выбираем клеенаносящий станок КВ28-1
Таблица 11 – Техническая характеристика клеенаносящего станка
| Параметр | Значение |
| Рабочая длина вальцов, мм | 2800 |
| Диаметр вальцов, мм | 300 |
| Размеры заготовок, мм: | |
| длина максимальная | 60 |
| ширина максимальная | 2600 |
| толщина | 0,3-60 |
| Окружная скорость вальцов, м/с | 0,28…0,57 |
| Расход клея, г/м3 | 90-240 |
| Размеры станка (длинаЧширинаЧвысота) | 3,6Ч0,82Ч1,48 |
| Масса станка | 1930 |
Производительность участка сборки пакетов, Пч, определяется временем сборки одного пакета, м3/ч.
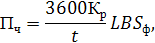
где Кр – коэффициент рабочего времени, Кр = 0,94;
t – время сборки одного пакета, с; находим по формуле: t = tнn,
здесь tн – среднее нормативное время на укладку одного листа, с., по таблице П5.1 приложение 5 [3, с.56]; n – число слоев шпона в пакете фанеры;
L, B, Sф – соответственно длина, ширина и толщина фанеры, м.
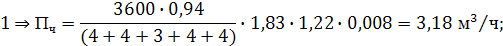
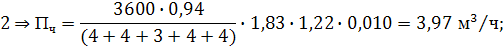
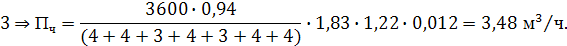
8.3 Расчет производительности холодного пресса
Для холодной подпрессовки пакетов выбираем пресс ДО 838Б (с верхним давлением).
Таблица 12 – Техническая характеристика пресса ДО 838Б
| Показатель | Значение показателя |
| Номинальное усилие, МН | 6,9 |
| Размер стола в плане, мм | 1800Ч1800 |
| Высота рабочего промежутка, мм | 1120 |
| Скорость смыкания, мм/мс | 50 |
| Скорость размыкания, мм/с | 70 |
| Установленная мощность, кВт | 38,5 |
| Высота над уровнем пола, мм | 5400 |
| Габаритные размеры, м | 2,5Ч5,7Ч6,75 |
| Масса, кг | 36500 |
Производительность холодного пресса, Пч, м3/ч:
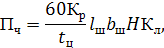
где Кр – коэффициент рабочего времени, Кр = 0,9;
lш,bш – длина и ширина листов шпона, м;
Н – высота рабочего промежутка, м, выбираем по таблице 12;
Кл – коэффициент укладки шпона, Кл = 0,7;
tц – времени цикла подпрессовки, мин, выбирают по таблице П6., приложение 6 [3, с.56].
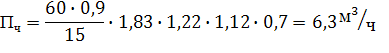
8.4 Определение потребности в оборудовании
Расчет потребности в оборудовании выполняем по следующей методике. Ниже приведены формулы для расчета потребности в оборудовании.
Необходимое число станков (агрегатов, линий), N, находим по формуле:

где Qгод – годовой объем работ для данного участка фанерного предприятия, м3. Если расчетное число станков N более 10 % от целого числа, то его следует округлить до следующего целого числа; если меньше 10 %, то эту часть не учитываем, так как перегрузка может быть устранена за счет интенсификации работы, уплотнения рабочего времени:
Пгод – годовая производительность данного станка:
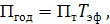
где Пт – часовая производительность станка, м3/ч;
Тэф – эффективный годовой фонд времени работы оборудования, ч; зависит от сменности работы; Тэф = 260·3·7,69 = 6000 ч (при трехсменной работе).
Коэффициент загрузки оборудования, К, %:

где Nр – расчетное число станков, шт.;
Nпр – принятое число станков, шт.
Сортировщик сухого шпона:
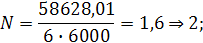
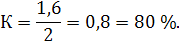
Клеенаносящий станок:
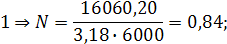
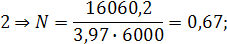
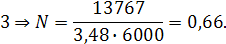
Отсюда,
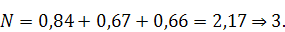
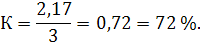
Холодный пресс:
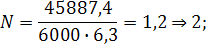
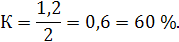
Данные расчетов вносим в таблицу 13.
Таблица 13 – Расчет потребности в оборудовании
|
№ п/п |
Операция | Наименование оборудования | Марка станка | Смен-ность |
Пч, м3 |
Пгод, м3 |
Головой объем работ, Qгод, м3 | Процент загрузки оборудования |
| 1 | Сортировка шпона | сортировщик типа ViLK | «Рауте» 58Ч106 | 3 | 6 | 36036 | 58628,01 | 80 |
| 2 | Нанесение клея на шпон | клеенаносящий станок | КВ28-1 | 3 | 3,54 | 21240 | 45887,4 | 72 |
| 3 | Холодная подпрессовка пакетов | пресс для подпрессовки | ДО 838 Б | 3 | 6,3 | 37800 | 45887,4 | 60 |
| 4 | склеивание фанеры | горячий гидравлический многоэтажный пресс | «Китагава» | 3 | 3,88 | 23280 | 45887,4 | 100 |
9.Описание планировки оборудования заданного участка
План участка строится с учетом принятой технологической схемы, количества установленного оборудования. Оборудование должно быть размещено с учетом необходимых проездов. Ширину проездов принимаем 3 м. и проходов 1 м.
Участок сортировки шпона.
В автоматических сортировках фирмы "Raute" сухой шпон сразу из сушилки попадает на поперечный конвейер 1. Оператор визуально оценивает сорт каждого листа и нажимает номер соответствующего кармана 2. Листы шпона затем с помощью вакуумных присосок поджимаются к верхней перфорированной ленте конвейера и транспортируются до своего места. После формирования стопы она выкатывается на резервный роликовый конвейер 3. [1, с. 107].
Участок изготовления фанеры.
Слои шпона, подлежащие нанесению клея, подаются в клеенаносящий станок с вальцами 2 c подъемного стола 1 и складываются на механизм подачи и укладки намазанного шпона 3. Верхние и внутренние не намазанные слои шпона подаются на укладчик шпона 5 с подъемного стола с роликовым конвейером 6. Пакеты собираются на передвижной платформе с роликовым конвейером 4, откуда подаются на подъемный стол 8 роликовым конвейером 7 и загружаются в холодный пресс для подпрессовки 9. В загрузочную этажерку 11 пресса для горячего склеивания 12 пакеты подаются роликовым конвейером 10. При выгрузке из пресса фанера попадает в разгрузочную этажерку 13, откуда выгрузчиком формируется в стопу.
Габаритные размеры оборудования приведены в таблице 14.
| Позиция | Оборудование | Габаритные размеры в плане, м | |
| длина | ширина | ||
| Участок сортировки шпона | |||
| 1 | Роликовый конвейер | 2 | 2 |
| 2 | Сортировщик шпона | 17,5 | 3,12 |
| 3 | Роликовый конвейер | 17,5 | 1,6 |
| Участок изготовления фанеры | |||
| 1 | Подъемный стол с роликовым конвейером | 2 | 1,6 |
| 2 | Клеенаносящий станок | 3,56 | 0,82 |
| 3 | Механизм подачи и укладки намазанного шпона | 2 | 2 |
| 4 | Передвижная платформа с роликовым конвейером | 2 | 1,6 |
| 5 | Укладчик шпона | 2 | 2 |
| 6 | Подъемный стол с роликовым конвейером | 2 | 1,6 |
| 7 | Роликовый конвейер | 6 | 2 |
| 8 | Подъемный стол с роликовым конвейером | 1,8 | 1,8 |
| 9 | Пресс для подпрессовки | 2,5 | 5,7 |
| 10 | Роликовый конвейер | 3,5 | 2 |
| 11 | Загрузочная этажерка | 1,8 | 2,4 |
| 12 | Пресс для горячего склеивания пакетов | 8 | 9,3 |
| 13 | Разгрузочная этажерка | 1,8 | 2,6 |
10. Определение основных технико-экономических показателей работы участка сортировки шпона и изготовления фанеры
Технико-экономические показатели необходимо привести в виде таблицы 15, 16.
Таблица 17 – Технико-экономические показатели участка сортировки шпона
| Показатель | Значение показателя |
| Наименование выпускаемой продукции | Шпон лущеный |
| Размеры: | 1830Ч1220Ч1,8 |
| Количество выпускаемой продукции, м3/смен. | 75,16 |
| Количество перерабатываемого сырья, м3/смен. | 144,16 |
| Расход сырья, м3/м3 | 1,91 |
| Расход клея, кг/м3 | - |
| Количество рабочих на участке, чел. | 2 |
| Площадь участка, м2 | 174,58 |
| Съем продукции в смену с 1 м2 площади участка, м3/м2 | 0,43 |
Таблица 16 – Технико-экономические показатели участка изготовления фанеры
| Показатель | Значение показателя | ||
| Наименование выпускаемой продукции | Фанера марки ФСФ | ||
| Размеры: | 1830Ч1220Ч8 | 1830Ч1220Ч10 | 1830Ч1220Ч12 |
| Количество выпускаемой продукции, м3/смен. | 20,59 | 20,59 | 17,65 |
| Количество перерабатываемого сырья, м3/смен. | 50,063 | 50,632 | 43,339 |
| Расход сырья, м3/м3 | 2,4 | 2,5 | 2,5 |
| Расход клея, кг/м3 | 62,31 | 63,45 | 72,7 |
| Количество рабочих на участке, чел. | 11 | ||
| Площадь участка, м2 | 795 | ||
| Съем продукции в смену с 1 м2 площади участка, м3/м2 | 0,03 | 0,03 | 0,02 |
Количество перерабатываемого сырья в смену,:
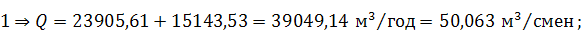
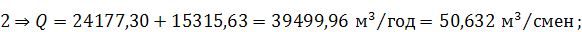
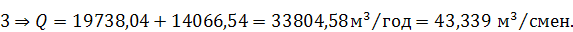
Площадь участка и количество рабочих определяем по планировке. Съем продукции с 1 м2 площади рассчитываем, используя данные о площади участка и выпуске продукции каждого вида в смену.
Заключение
Рассматривая технологический процесс изготовления фанеры с точки зрения его технической базы, следует выделить такие показатели, как уровень техники и стабильность технологических операций, выполняемых на этой технике. Если первое подразумевает прогрессивность технических решений, заложенных в оборудование, то второе – сохранение постоянства показателей (толщина и разнотолщинность шпона, ширина и длина форматных листов шпона, его влажность и т.д.) в течение заданного интервала времени.
На фанерных предприятиях используется такой показатель, как удельный расход фанерного сырья на производство 1 м3 сырого и сухого шпона и фанеры. Несмотря на то, что этот показатель не позволяет оценить качественные характеристики древесины и шпона, он, тем не менее, дает количественную оценку, т.е. технологический и производственный количественные выходы. Первый характеризует возможное количество продукции, получаемое в результате переработки фанерного сырья по принятой технологии, второй – фактическое количество продукции, получаемое с учетом не только технологических, но и производственных потерь и отходов.
Итак, анализируя удельный расход фанерного сырья, можно сделать следующие выводы:
выход готовой продукции составляет 41 % из сырья, что удовлетворяет желаемым результатам
основные потери сырья, как видно из табл. 8, приходится на шпон-рванину – 31%, что тоже удовлетворяет желаемым результатам, так как фанера является материалоемким продуктом.
по другим показателям потерь сырья особых отклонений тоже не наблюдается.
Библиографический список
Волынский, В. Н. Технология клееных материалов [Текст] : учебное пособие для вузов / В. Н. Волынский. – Архангельск : АГТУ, 2003. – 280 с.
Дамдинов, Ц. Д. Технология клееных материалов и древесных плит [Электронный ресурс] : методические указания к курсовому и дипломному проектированию производства деревостружечных плит для студентов специальности 250403 «Технология деревообработки» / Ц. Д. Дамдинов, Е. Д. Балаханова, С. В. Эрдынеев. – Улан-Удэ, Издательство ВСГТУ, 2005 – 48 с.
Юрова, О. В. Технология клееных материалов и древесных плит [Электронный ресурс] : метод. пособие по курсовому проектированию / О.В. Юрова, М. Н. Кочева. – Сыктывкар : СЛИ, 2010.
Справочник по производству фанеры [Текст] / под ред. Н. В. Качалина. – М., 1984. – 430 с.
Положение о дипломном проектировании [Текст] : ч. 1. Единые требования к текстовым документам : нормативн. изд-е / сост. В. А. Паршукова, А. А. Митюшов ; СЛИ. Сыктывкар, 209. – 36 с.
Положение о дипломном проектировании [Текст] : ч. 2. Единые требования к структуре, оформлению и представлению дипломных проектов и дипломных работ : нормативн. изд-е / сост. В. А. Паршукова, А. А. Митюшов ; СЛИ. Сыктывкар, 209. – 36 с.
ГОСТ 99-96. Шпон лущенный. Технические условия [Текст] / Межгост. совет по стандартизации, метрологии и сертификации. – Минск, 1997. – 18 с.
Размещено на