Переработка одноразовых шприцов
Использование простых физических смесей полимеров, состоящих из ингредиентов с взаимодополняющим комплексом свойств, не всегда приводит к желаемым результатам из-за термодинамической несовместимости большинства пар полимеров, которая вызвана малой энтропией смешения таких пар.
Поэтому композиции в той или иной мере распадаются на отдельные фазы, характеризующиеся слабой адгезией, что и обуславливает ухудшение свойств композиций.
Необходимым, но недостаточным условием термодинамической совместимости полимеров, является отрицательное значение свободной энергии смешения Gm
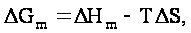 (1.1)
Ввиду большой
молекулярной
массы полимеров
изменение
энтропии смешения
 Sm
мало, следовательно,
чтобы полимеры
были совместимыми,
изменение
энтальпии
смешения
Нm
должно быть
или отрицательным,
или равным
нулю, или иметь
очень малое
положительное
значение.
Согласно
развиваемым
представлениям
лучше всего
смешиваются
не подобные
по строению
(составу) ингредиенты,
а ингредиенты,
в состав которых
входят группы,
противоположные
по функциональности,
способные
образовывать
водородные,
донорно-акцепторные
ионные,
 -связи
и другие.
Предлагают удобное уравнение для вычисления свободной энергии смешения полимеров.
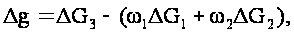 (1.2)
где
gx
- средняя свободная
энергия смешения
полимеров друг
с другом, отнесённая
к 1г смеси;
G3,
G1,
G2
- энергии Гиббса
смешения полимеров
1,2 и их смеси с
общим растворителем
соответственно;
 - массовые
доли полимеров
1 и 2 в ППК.
Во всех случаях смешение является результатом воздействия механического поля на материал, находящийся в рабочей зоне смесителя. Количественное описание любого процесса переработки полимеров в вязкотекучем состоянии, в том числе и смешение, основано на реологических уравнениях, характеризующих наиболее существенное свойство перерабатываемых материалов - вязкость. В экструдере загруженные компоненты подвергаются сложным воздействиям за счёт сдвига и изменения температурного профиля вдоль цилиндра экструдера. Вязкость и соотношение вязкостей фаз изменяется в зависимости от температуры в процессе перемещения материала вдоль шнека, и диспергирование может произойти на различных стадиях экструзии. Изучение влияния различных факторов на структуру и как следствие, на свойства полимер-полимерных систем позволит направленно регулировать ряд характеристик полимер-полимерной системы [10].
1.7 Продукты деструкции вторично переработки полиолефинов
В процессе переработки и эксплуатации материал подвергается механохимическим воздействиям, термической, термо- и фотоокислительной деструкции.
К реакциям деструкции относятся реакции, протекающие с разрывом валентностей основной молекулярной цепи и с уменьшением молекулярной массы полимера без изменения его химического состава. При этом не учитываются концевые группы макромолекулы, составляющие очень малую ее долю.
По характеру продуктов распада различают деструкцию по закону случая и деполимеризацию. Первый вид деструкции в известной степени напоминает процесс, обратный реакции поликонденсации, при этом образующиеся осколки велики по сравнению с размером мономерного звена. При деполимеризации, вероятно, имеет место последовательный отрыв мономеров от конца цепи, т.е. реакция обратная росту цепи при полимеризации. Эти два вида деструкции могут протекать раздельно или одновременно [15].
При деструкции по закону случая молекулярная масса полимера обычно падает очень быстро, а при деполимеризации - значительно медленнее.
При эксплуатации полимерные материалы обычно подвергаются одновременному действию различных факторов, вызывающих деструкцию.
При кинетических исследованиях деструкции обычно определяют зависимость среднечисловой молекулярной массы от времени реакции, поскольку изменение числа молекул в единице времени пропорционально количеству разорванных связей. Установив химическими методами количество новых функциональных групп, появившихся при деструкции, можно непосредственно найти число разорванных связей. Если деструкция приводит к образованию свободных радикалов, то предварительно смешивают полимер с ингибитором, и по расходу ингибитора определяют количество разорванных связей (при каждом разрыве возникают два радикала, которые реагируют с ингибитором).
Склонность полимера к деструкции и характер этого процесса зависят не только от термодинамических, но также от кинетических факторов и от механизма деструкцию. В реакциях деструкции макромолекула участвует как одна целая частица, распадающаяся при разрыве любой связи на две самостоятельные кинетические частицы. Прочность связей в макромолекуле и скорость разрыва не зависят от степени полимеризации.
Деструкция высокомолекулярных соединений отличается от аналогичного процесса у низкомолекулярных веществ тем, что она, как правило, не приводит к образованию новых типов соединений [11].
1.7.1 Окислительная деструкция
Окислительная деструкция полимеров начинается в результате взаимодействия макрорадикалов с кислородом и озоном воздуха и активируется тепловой, световой и механической энергией; соответственно различают термо-, фото- и механоокислительные процессы. В реальных условиях эксплуатации полимеров процесс окисления сопровождается и тепловым, и световым, и механическим воздействиями. Свободные макрорадикалы в твердом полимере остаются после прекращения реакции полимеризации или они возникают под влиянием фотолиза, радиолиза, химического или механического воздействия. В твердом полимере их подвижность мала, и скорость их реакции с кислородом обычно больше скорости рекомбинации [15].
Скорость окислительной деструкции определяется скоростью диффузии кислорода в полимер и скоростью химического взаимодействия полимера с кислородом. Скорость диффузии кислорода в полимер наиболее высока, если полимер находится в растворе или расплаве. Полимеры, набухающие в воде, быстрее подвергаются окислительной деструкции, так как в этом случае также возрастает скорость диффузии кислорода в полимер. Чем выше степень кристалличности полимера, тем ниже скорость диффузии кислорода.
Окислительная деструкция насыщенных полимеров протекает медленнее по сравнению с ненасыщенными и может сопровождаться начальным возникновением перекисей; получающиеся при этом макрорадикалы могут давать полимерные перекиси, разлагаться с одновременным разрывом цепи, стабилизироваться путем рекомбинации диспропорционирования.
Рекомбинация макрорадикалов в твердом полимере протекает очень медленно, если процесс не активируется повышением температуры. Однако рекомбинация макрорадикалов с перекисными концевыми группами происходит с достаточно высокой скоростью, что объясняю: передачей кинетической цепи вдоль макрорадикала.
Склонность полиолефинов к окислению, их реакционная способность в реакциях окисления определяются структурой звеньев и плотностью упаковки макромолекул в полимере.
Полиэтилен при нагревании на воздухе окисляется медленно. Под влиянием света скорость реакции окисления резко увеличивается. Поглощение кислорода вызывает вначале понижение молекулярного веса полимера и температуры его размягчения. При нагревании частично окисленного полиэтилена молекулярный вес начинает увеличиваться в результате соединения макромолекул кислородными мостиками. Процесс старения полиэтилена сопровождается изменением не только химического состава макромолекул, но и их структуры. Скорость окисления полиэтилена несколько выше скорости окисления низкомолекулярных парафинов, что, очевидно, связано с наличием в его макромолекулах небольшого количества карбонильных и винильных звеньев. Световое воздействие приводит к разрушению макромолекул в тех местах, где находятся карбонильные группы.
Чем выше
степень разветвленности
полиэтилена,
тем меньше его
стойкость к
действию кислорода
из-за высокой
концентрации
 -водородных
атомов в макромолекуле.
Одновременно
с увеличением
степени разветвленности
возрастает
объем аморфной
фазы в полиэтилене,
где развивается
процесс окисления.
Разрушение полипропилена кислородом воздуха проходит с большей скоростью, чем полиэтилена. Только при кратковременном нагревании полипропилена до 250-З00°С в присутствии антиоксидантов можно предотвратить его деструкцию и ухудшение механических свойств. Процесс старения полипропилена под действием тепла и света аналогичен старению полиэтилена: вначале преобладают процессы деструкции, и длина цепей полимера уменьшается, затем начинают развиваться процессы межмолекулярного взаимодействия, приводящие к полной потере эластичности и пластичности.
Частичное окисление часто является целенаправленным процессом модификации свойств полиолефинов. Наличие кислородсодержащих групп в составе полиолефинов повышает адгезионное взаимодействие полимерных пленок с защищаемыми поверхностями и адсорбцию азокрасителей, придает изделиям стойкость к окислительной деструкции под влиянием кислорода воздуха, увеличивает жесткость и деформационную устойчивость. В процессе окисления в полимере возникают группы, облегчающие прививку к нему другого полимера. Окислению целесообразно подвергать поверхностные слои готового изделия, применяя в качестве реагента смесь кислорода с озоном. В процессе направленного (контролируемого) окисления в полиолефинах появляются карбоксильные и гидроперекисные группы. Карбоксильные и гидроперекисные группы могут инициировать привитую сополимеризацию [16].
1.7.2 Термическая деструкция полиолефинов
Изменение структуры полимера под влиянием теплового воздействия удается наблюдать только в инертной среде. Процесс термодеструкции может вызывать деполимеризацию полимера, деградацию его молекул, циклизацию до лестничных или графитоподобных структур. Преобладание какого-либо процесса определяется строением полимера и температурой.
Под влиянием высоких температур в инертных средах или в вакууме полимерные насыщенные углеводороды распадаются на полимерные осколки, размер которых тем меньше, чем выше температура и слабее связь С-С в основной цепи. Наибольшей прочностью характеризуется углерод - углеродная связь в основной цепи макромолекулы полиметилена. В полиэтилене углерод - углеродная связь ослаблена в местах боковых ответвлений и в местах окисления до гидроперекисных групп. В полипропилене, прочность связи С-С ослаблена присутствием в каждом звене метильной группы.
Эти особенности структуры полиолефинов ярко проявляются в процессе термодеструкции. Термодеструкция полиэтилена начинается при 290-300°С. Сначала происходит уменьшение молекулярного веса, и только выше 360°С начинается выделение низкомолекулярных продуктов деструкции. Распад молекул в интервале 290-360°С происходит преимущественно по ослабленным связям С-С основной цепи. В процессе деструкции при температуре до 290°С полиэтилен постепенно обогащается звеньями СН=СН.
Уменьшение
молекулярного
веса полипропилена
становится
заметным уже
при температуре
выше 230°С. Процесс
деструкции
сопровождается
выделением
летучих продуктов
в результате
разрыва макромолекул,
прежде всего
в местах окисления
по связи углерод--водород.
Деструкция
при более высоких
температурах
вызвана, по-видимому,
переносом
- водородного
атома от третичного
атома углерода
к соседнему
звену (как в
случае полиэтилена
в местах разветвлений).
Продукты деструкции постепенно, обогащаются осколками с ненасыщенными концевыми звеньями.
В большинстве случаев деструкция полимера по слабым связям или отрыв лабильных групп с рекомбинацией макрорадикалов опережает процесс деполимеризации. Деградация полимера проходит по радикально-цепному механизму, реже - по ионному механизму. Гемолитический распад макромолекул приводит к образованию двух радикалов.
Стойкость к термодеструкции зависит от прочности связи между атомами в основной цепи. Повышение прочности связи С-С в карбоцепных полимерах достигается подбором замещающих групп [15].
1.7.3 Механическая деструкция
Механическая деструкция полимеров протекает под влиянием механических напряжений, превосходящих энергию химических связей в основных цепях макромолекул. Под действием механических напряжений в полимерах проходят одновременно два процесса: скольжение макромолекул относительно друг друга (вязкое течение) и разрыв ковалентных связей в местах наибольшей концентрации напряжений (механическая деструкция). Преобладание любого из этих процессов в линейных полимерах определяется прочностью химических связей, жесткостью макромолекул и величиной межмолекулярного взаимодействия.
Деструкция при механических воздействиях приводит к разрушению макромолекул на осколки, молекулярный вес которых зависит от природы полимера и условий нагружения.
Механическое напряжение вызывает преимущественно гомолитический разрыв макромолекул с образованием макрорадикалов.
При деструкции в присутствии кислорода образуются перекисные радикалы, которые инициируют развитие окислительных процессов, осложняющих рекомбинацию макрорадикалов и приводящих к понижению молекулярного веса линейного полимера или разрушению на случайные осколки сетчатого. В инертной среде макрорадикалы рекомбинируются. Образование связей происходит направленно (в соответствии с направлением механических сил), что проявляется в анизотропии свойств продуктов деструкции. В результате рекомбинации макрорадикалов может повыситься степень разветвленности макромолекул и увеличиться количество гель-фракции, так как часть линейного полимера превращается в сетчатый полимер. При механической деструкции эластичного сетчатого полимера рекомбинация макрорадикалов приводит к образованию новой полимерной сетки, более устойчивой к внешним воздействиям. Одновременно может происходить и диспропорционирование макрорадикалов, в результате которого понижается средний молекулярный вес полимера и становится уже его молекулярно-весовое распределение [12].
Существующие методы механической переработки предполагают переработку одноразовых шприцев в разобранном виде, то есть цилиндр отдельно, поршень отдельно. Необходимым условием данных методов является тщательная сортировка шприцев, что значительно усложняет процесс. Поэтому цель данной работы заключается в изучении способов совместной переработки различных полимерных материалов, таких как полиэтилен и полипропилен, из которого и состоит шприц.
1.8 Добавки
1.8.1 Стабилизаторы
Свойства полимеров ухудшаются из-за деструкции расплава (при переработке), термодеструкции, долговременного теплового старения (термоокисление) и влияния атмосферных условий (включая фотоокисление). Некоторые из этих процессов ускоряются под действием ничтожных количеств металлов. Физические (солнечная радиация и другие высокоэнергетические излучение, тепло) и агрессивные химические агенты (кислород и его активные формы, вредные примеси в атмосфере, такие как NOx, или SO2), усиленные механическим воздействием, атакуют полимер одновременно или в поочередно идущих процессах.
Различия в склонности полимерных материалов к деструкции определяются различиями в химическом строении, и, в частности, присутствием деструкционно-чувствительных компонентов. Прогрессирующая деструкция усиливается или (сенсибилизируется неполимерными включениями, в том числе примесями металлов различного происхождения и фотоактивными красителями и пигментам. Химические изменения сопровождаются изменением внешнего вида полимера пожелтение, потеря глянцевитости или прозрачности, поверхностное растрескивание и нежелательным изменением механических свойств (среди которых удлинение при разрыве, прочность при растяжении, ударная прочность). Для ликвидации химических и физических напряжений на различных этапах своей жизни полимерные материалы нуждаются в стабилизации. Используемые стабилизаторы классифицированы в соответствии с основными механизмами их функционирования [12].
Связь между строением стабилизатора и его общей эффективностью определена для всех классов основных стабилизаторов, применяемых либо в виде отдельных добавок, либо (намного чаще) в виде физических смесей, защищающих полимеры с помощью различных механизмов действия [15].
1.8.2 Пластификаторы
Добавки, улучшающие перерабатываемость и эластичность полимерных материалов, или растягивающие полимер за счет уменьшения вязкости расплава или температуры стеклования и модуля упругости без изменения его химической формулы, называются внешними пластификаторами, наполнителями или технологическими маслами.
В качестве "внешних" пластификаторов используются различные органические соединения. Они присоединяются к макромолекулам физическими (Ван-дер-ваальсовыми) силами и включают вещества с температурой кипения свыше 300 °С. Среди них такие соединения, как ди-2-этилгексилфталат, ди-2этилгексиладипат, олигомеры дикарбоновых кислот с молекулярной массой до 3500, сложные эфиры тримеллитовой кислоты, эпоксидированные жирные кислоты или органические фосфаты, например, три-2-этилгексилфосфат или 2-этилгексилдифенилфосфат. Большинство фосфатов действуют как пламегасящие агенты, причем некоторые из них, одновременно подавляют дым [12].
Неизвлекаемые пластификаторы - это, в основном, сополимеры с существенно более низкой температурой стеклования, например, полиэтиленсовинилацетат с содержанием приблизительно 45% винилацетата, тройной полимер этиленвинилацетат-монооксид углерода или хлорированный ПЭ используются как "внутренние" пластификаторы в полимерных изделиях, предназначенных для применения в медицине. Сочетание внутренних и внешних пластификаторов может обеспечить оптимальный баланс свойств [11].
2. Технологическая часть
2.1 Описание технологического процесса вторичной переработки одноразовых шприцев и последующего изготовления гранул
Термопласты могут быть подвергнуты многократному расплавлению, что объясняется их молекулярным строением. Таким образом, их вторичное использование не влечет за собой особых проблем.
Предприятия, занимающиеся переработкой полимеров, давно знакомы с понятием вторичного использования, поскольку появление отходов связанных с технологией производства, в процессе изготовления изделий из полимеров неизбежно. Отходы измельчаются таким образом, чтобы избежать загрязнения и при наличии соответствующих условий, определенная их часть добавляется в первичное полимерное сырье.
Производство шприцев за короткое время достигло десятков миллионов штук в год. Полиэтилен и полипропилен, применяемый для их изготовления, практически не подвергается каким-либо структурным изменениям за короткий период эксплуатации, и представляет собой, таким образом, прекрасное сырье для вторичной переработки
Экструзионная линия по переработке одноразовых шприцев состоит из следующих стадий:
транспортировка отходов со слада к месту дробления;
транспортировка отходов по конвейерной ленте со встроенным металлодетектором;
передача отходов на ножевую дробилку мокрого размола;
процесс отмывания измельченных отходов в моечном лотке и одновременное отделение материала от посторонних примесей;
центробежная и термическая сушка материала;
очистка воды. Использованная вода фильтруется от посторонних включений и грязи и используется вновь;
полимерная масса подается на экструдер через смеситель силосного типа, который позволяет смешивать несколько партий;
процесс пластикации на экструдере;
нарезка стренгов на гранулы [4].
Технологическая схема получения гранул из отходов смеси полимеров изображена на рисунке 2.1
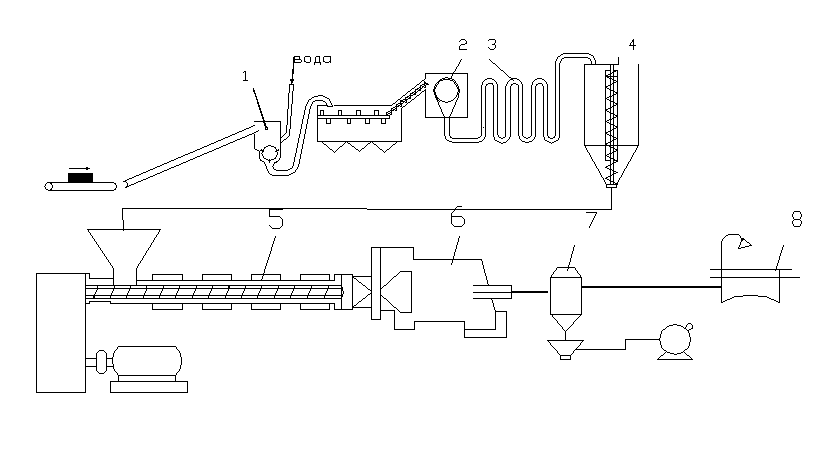
1-ножевая дробилка для мокрого размола; 2 - промывочный лоток; 3-центробежная и термическая сушилка; 4 - смеситель силосного типа; 5-экструдер; 6-ванна охлаждения; 7-сушилка.
Рисунок 2.1 - Технологическая схема получения гранул из медицинских шприцев
Прием вторсырья осуществляется в специальном помещении с хорошей вентиляцией. Поступаемые отходы вываливаются на сортировочный стол, представляющий собой решетку коробом внизу, предназначенным для мелкого мусора (песок, металлы и др.), крупные части отсортировываются вручную. Затем одноразовые шприцы взвешиваются, так как покупаются по весу, и упаковываются в передвижной контейнер, который передает на ножевую дробилку. Если отходы сильно загрязнены, рекомендуется проводить мокрый размол - в процессе измельчения подавать воду, смывающую загрязняющие полимерный материал частицы. Ножевая дробилка - это универсальный станок для измельчения "мягких и твердых" полимерных отходов. Размер частиц измельченного материала составляет от 6,5мм до 7,5мм.
После этого измельченный материал поступает в устройство, где происходит его мойка и разделение. Полимерная масса медленно проходит через промывочный лоток, перемещаясь в нем с помощью вращающихся на валу лопастей. Горячая вода, температурой 60-80°С, под давлением подается в ванну моющей машины, все тщательно перемешивается. Затем определенное время взвеси дают отстояться. В это время тяжелые примеси оседают на дне, а полипропилен и полиэтилен всплывает на поверхность, так как это самые легкие полимеры (не считая вспененных), имеют плотность 0,89 - 0,92 г/см3 [17,18].
Грязь и частицы полимеров, плотность которых превосходит плотность воды, опускаются на дно, откуда время от времени удаляются. Фракция полимера снимается с поверхности воды и передается с помощью разгрузочного шнека на сушильную установку с одновременным предварительным обезвоживанием.
Вода, задействованная в процессе очистки отходов, фильтруется от посторонних включений и грязи и используется вновь. Циркуляция позволяет существенно снизить расход "технологической" воды.
Полимерная масса подается на экструдер через смеситель силосного типа, который позволяет смешивать несколько партий.
Очищенный регранулят поступает в бункер-накопитель, откуда пневмотранспортной сушилкой одновременно подсушивается и перемещается в бункер-накопитель экструдера.
Материал, проходя по цилиндру, уплотняется, расплавляется и гомогенизируется. Корректировку температурных режимов производят в процессе работы в зависимости от свойств сырья.
Для устранения воздуха, газа и летучих веществ материальный цилиндр оснащен прорезами. Выйдя из цилиндра, расплав поступает в зону грануляции. Здесь материал продавливается через головку экструдера с отверстиями, и в виде жгутов (диаметр 2 мм, количество 70 штук), которые сразу после выхода из головки режутся специальным устройством на гранулы, которые падают в воду. Далее гранулы сушатся в сушилке, остывают и попадают в бункер-накопитель и идут на упаковку в мешки [4].
2.2 Характеристика исходного сырья и вспомогательных материалов
В качестве вторичного сырья в данной дипломной работе используются одноразовые шприцы, после их использования. Поскольку шприц состоит на 50% из полиэтилена и на 50% полипропилена, то исходное сырье рассматривается как композиция так как в процесс переработки не входит отделение полипропиленовых частей от полиэтиленовых.
2.3 Описание основного технологического оборудования
Линия переработки отходов состоит из:
ножевая дробильная установка (1 шт),
промывочный лоток,
циклон для очистки воды,
загрузочный бункер,
экструдер,
сушилка.
Если используется разноцветное исходное сырье, то его подвергают окрашиванию в единый цвет. Используют любые красители, цвет зависит от заказчика. Как правило, гранулы окрашивают в цвета более темные, чем первоначальное сырье [17].
2.3.1 Дробильная установка
Механизм разрушения полимерных материалов принципиально отличается от процессов, протекающих при измельчении низкомолекулярных соединений, так как энергия разрушения полимеров расходуется главным образом на механические потери. Это относится как к пластмассам, так и в еще большей степени к резинам, то есть материалам, способным к значительным обратным деформациям. Поэтому оптимальные условия для измельчения данного вида отходов возникают при высоких скоростях деформирования. Разрушению также способствует снижение температуры, при которой материал становится стеклообразным и, следовательно, более хрупким [10].
В процессе работы производительность установки постепенно падает вследствие затупления или поломки ножей. Поэтому при падении производительности измельчителя на 20-30% от первоначального значения при работе на одном материале необходимо затачивать и проверять ножи [9].
На рисунке 2.2 показана конструкция роторно-ножевого измельчителя.
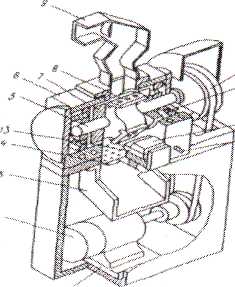
1 - поворотная плита; 2 - электродвигатель; 3 - лоток; 4 - съемная калибрующая решетка; 5 - ротор; 6 - статор; 7 - маслоотражатели; 8 - ножи ротора; 9 - загрузочный бункер; 10 - маховик;
11 - упорные подшипники; 12 - маслодробители; 13 - регулируемые ножи статора; 14 - штуцер для подачи воды.
Рисунок 2.2 - Конструкция роторно-ножевого измельчителя
Криогенная техника измельчения полимерных отходов по сравнению с измельчением при комнатной температуре имеет ряд преимуществ. В частности, расход энергии на измельчение полимерных отходов на одной из таких установок, созданных и используемых в Японии для утилизации полимерных деталей выпускаемой фирмой "Хитачи" электробытовой аппаратуры, составляет 6 Вт ч/кг отходов [18, 19].
2.3.2 Моечная машина
Для очистки дробленого полимерного материала от посторонних примесей, которые в полимерных отходах присутствуют в достаточном количестве, используем машину для отмывания и идентификации полимерных отходов. Моечная машина состоит из моечной ванны, электронасоса, установок для очистки и прогрева воды.
Моечная ванна представляет собой барабан, в него подается дробленый материал, затем под давлением заливается горячая вода (60-80 °С), и все тщательно перемешивается.
Затем взвесь отстаивается, а в это время происходит деление материалов по плотности. Материалы с плотностью, меньшей плотности воды (полиэтилен, полипропилен), всплывают на поверхность, а с большей плотностью (т.к процесс визуального отбора на стадии приемки вторсырья не идеален) - оседают на дне (медицинские иглы) вместе с инородными частицами - например, песка, и других видов материалов. После разделения материалов по плотности, специальные щупы собирают с поверхности весь всплывший материал и вываливают его в бункер-накопитель сушильного агрегата [19].
2.3.3 Стадия очистки воды
Вода, задействованная в процессе очистки отходов, фильтруется от посторонних включений и грязи и используется вновь. Циркуляция позволяет существенно снизить расход "технологической" воды. Полимерная масса подается на экструдер через смеситель силосного типа, который позволяет смешивать несколько партий [20].
2.3.4 Циклон
Новые методы отделения удельно легких видов полимеров от тяжелых связаны с применением гидроциклонов или центрифуг. Схема гидроциклона показана на рисунка 2.3 Принцип отделения основан на центробежных силах, при воздействии которых тяжелые частицы из водянистой полимерной суспензии выбрасываются наружу, а более легкие стекают внутрь гидроциклонов [17].
Решающие факторы, определившие выбор гидроциклона в данной работе:
невысокая стоимость;
невысокие эксплуатационные расходы;
простое обслуживание;
высокая производительность.
2.3.5 Загрузочный бункер
После дробления и окончательной промывки термопласт загружают в экструдер-гранулятор через загрузочный бункер, с помощью пневмозагрузчика. Операция загрузки требует особого внимания, так как самое кратковременное прекращение подачи материала приводит к падению напора расплава в машине, нарушению технологического процесса и получение гранул неправильной формы. Для крошки и стружки загрузочные бункеры оснащаются мешалками-ворошителями, изображенной на рисунке 2.4 [19].
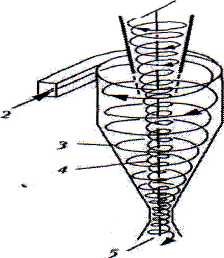
Рисунок 2.3 – Гидроциклон
легкая фракция; 2-суспензия; 3 - периферийный вихрь; 4 - внутренний вихрь; 5-тяжелая фракция.
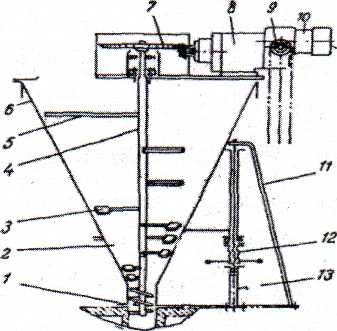
1-фланец; 2-нижняя часть воронки; 3-наклонные лопатки; 4-вертикальный вал; 5-планки; 6-верхняя часть воронки; 7-коническая передача; 8-редуктор; 9-вариатор; 10-электродвигатель; 11,13 - стойка для закрепления бункера на экструдере; 12-домкрат для подъема и поворачивания бункера.
Рисунок 2.4 - Загрузочный бункер с ворошителем одношнекового экструдера.
2.3.6 Экструдер-гранулятор
По устройству и принципу работы основного узла, продавливающего расплав в головку, экструдеры подразделяются на: шнековые, безшнековые и комбинированные.
Устройство экструдера.
В отдельных случаях применяются безшнековые, или дисковые, экструдеры, в которых рабочим органом, продавливающим расплав в головку, является диск особой формы. Движущая сила, продавливающая расплав, создается в них за счет развития в расплаве нормальных напряжений, направленных перпендикулярно касательным (совпадающим с направлением вращения диска). Дисковые экструдеры применяются, когда необходимо обеспечить улучшенное смешение компонентов смеси.
Комбинированные экструдеры имеют в качестве рабочего органа устройство, сочетающее шнековую и дисковую части, и называются червячно-дисковыми. Применяются для обеспечения хорошего смесительного эффекта, особенно при переработке композитов. На них перерабатываются расплавы пластмасс, имеющие низкую вязкость и достаточно высокую эластичность.
Шнековые экструдеры могут быть различных типов: одно - и двухшнековые; одно - и двухступенчатые; универсальные и специализированные; с осциллирующим (вдоль оси) и одновременно вращающимся шнеком; с зоной дегазации и без нее; с вращением шнеков в одну и в противоположные стороны и т.п. Наиболее простым является одношнековый экструдер без зоны дегазации. Основными элементами экструдера являются обогреваемый цилиндр, шнек (с охлаждением или без него), сетки, размещаемые на решетке, и формующая головка. В зависимости от природы полимера, технологических режимов переработки применяются шнеки различного профиля, в частности с различным характером изменения глубины нарезки по длине шнека. В зависимости от вида выпускаемого изделия применяют либо коротко-, либо длинношнековые машины, т.е. с малым или большим отношением длины к диаметру шнека. Значения диаметра и отношения длины к диаметру являются основными характеристиками одношнекового экструдера. Параметрический ряд отечественных экструдеров построен по диаметрам шнека:
D = 20; 32; 45; 63; 90; 125; 160; 200; 250; 320мм.
В наименовании типоразмера червячного пресса указываются L и D
На рисунке 2.5 показана схема одношнекового экструдера
Технологический процесс экструзии складывается из последовательного перемещения материала вращающимся шнеком в его зонах: питания (I), пластикации (II), дозирования расплава (III), а затем продвижения расплава в каналах формующей головки и охлаждения экструдата [20].
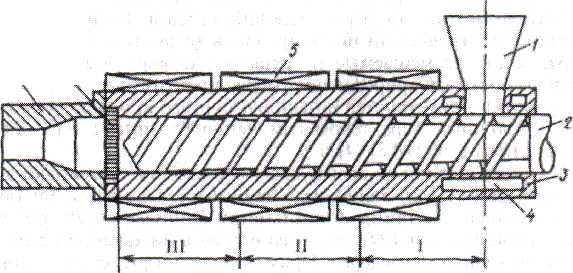
Рисунок 2.5 - Схема одношнекового экструдера
1-бункер; 2-шнек; 3-цилиндр; 4 - полость для циркуляции воды; 5-нагреватель; 6-решетка с сетками; 7 - формующая головка, I, II III - технологические зоны
Деление шнека на зоны I-Ш осуществляется по технологическому признаку, и название зоны указывает на то, какую операцию в основном выполняет данный участок шнека. Разделение шнека на зоны условно, поскольку в зависимости от природы перерабатываемого полимера, температурно-скоростного режима процесса и других факторов начало и окончание определенных операций могут смещаться вдоль шнека, захватывая различные зоны или переходя из одного участка в другой.
Цилиндр также имеет зоны обогрева определенной длины. Длина этих зон определяется расположением нагревателей на его поверхности и их температурой. Границы зон шнека I-III и зон обогрева цилиндра могут не совпадать. Для обеспечения успешного перемещения материала большое значение имеют условия продвижения твердого материала из загрузочного бункера и заполнение межвиткового пространства, находящегося под воронкой бункера.
Рассмотрим поведение материала последовательно на каждом этапе экструзии.
Изменение уровня заполнения бункера материалом по высоте также влияет на полноту заполнения шнека. Поэтому бункер снабжен специальными автоматическими уровнемерами, по команде которых происходит загрузка бункера материалом до нужного уровня. Загрузка бункера экструдера осуществляется при помощи пневмотранспорта.
Питание шнека зависит от формы частиц сырья и их плотности. Гранулы, полученные резкой заготовки на горячей решетке гранулятора, не имеют острых углов и ребер, что способствует их лучшей сыпучести. Гранулы, полученные холодной рубкой прутка-заготовки, имеют острые углы, плоское сечение среза, что способствует их сцеплению и, как следствие, ухудшению сыпучести. При длительной работе экструдера возможен перегрев цилиндра под воронкой бункера и самого бункера. В этом случае гранулы начнут слипаться, и прекратится их подача на шнек (образуется так называемый "козел").
Для предотвращения перегрева этой части цилиндра в нем делаются полости для циркуляции охлаждающей воды.
Зона питания (I). Поступающее из бункера сырье заполняет межвитковое пространство шнека зоны I и уплотняется. Уплотнение и сжатие в зоне I происходит, как правило, за счет уменьшения глубины нарезки шнека. Продвижение осуществляется вследствие разности значений силы трения полимера о внутреннюю поверхность корпуса цилиндра и о поверхность шнека. Поскольку поверхность контакта полимера с поверхностью шнека больше, чем с поверхностью цилиндра, необходимо уменьшить коэффициент трения полимера о шнек, так как в противном случае материал перестанет двигаться вдоль оси шнека, а начнет вращаться вместе с ним. Это достигается повышением температуры стенки цилиндра (нагревом) и понижением температуры шнека (охлаждением водой в зоне I).
В зону подается тепло от нагревателей, расположенных по периметру цилиндра. Если температура цилиндра такова, что начинается преждевременное плавление полимера у его стенки, то материал будет проскальзывать по этой поверхности, т.е. вращаться вместе со шнеком. Поступательное движение материала прекращается. При оптимальной температуре полимер спрессован, уплотнен и образует в межвитковом пространстве твердую пробку. Лучше всего, если такая скользящая пробка образуется и сохраняется на границе зон I и II. Свойства пробки во многом определяют производительность машины, стабильность транспортировки полимера, величину максимального давления и т.д.
Зона пластикации и плавления (II). В начале зоны II происходит подплавление полимера, примыкающего к поверхности цилиндра. Расплав постепенно накапливается и воздействует нa убывающую по ширине пробку. Поскольку глубина нарезки шнека уменьшается по мере продвижения материала от зоны I к зоне III, то возникающее давление заставляет пробку плотно прижиматься к горячей стенке цилиндра, где и происходит плавление полимера.
В зоне пластикации пробка плавится также и под действием тепла, выделяющегося вследствие внутреннего, вязкого трения в материале в тонком слое расплава, где происходят интенсивные сдвиговые деформации, - материал пластицируется. Последнее обстоятельство приводит к выраженному смесительному эффекту. Расплав интенсивно гомогенизируется, а составляющие композиционного материала перемешиваются.
Конец зоны II характеризуется распадом пробки на отдельные фрагменты. Далее расплав полимера с остатками твердых частиц попадает в зону дозирования. Уменьшающаяся глубина нарезки шнека создает давление, которое необходимо для продавливания расплава через фильтрующие сетки, подачи его в головку, уплотнения и в итоге - для выхода сформованного изделия.
Основной подъем давления Р расплава происходит на границе зон I и II. На этой границе образующаяся пробка из спрессованного материала как бы скользит по шнеку: в зоне I это твердый материал, в зоне II - плавящийся. Наличие пробки и создает основной вклад в повышение давления расплава. Запасенное на