Переработка одноразовых шприцов
Зона дозирования (III). Продвижение гетерогенного материала (расплав, частички твердого полимера) сопровождается выделением внутреннего тепла, которое является результатом интенсивных сдвиговых деформаций в полимере. Расплавленная масса продолжает гомогенизироваться, что проявляется в окончательном плавлении остатков твердого полимера, усреднении вязкости и температуры расплавленной части. В межвитковом пространстве расплав имеет ряд потоков, основными из которых являются продольный и циркуляционный. Величина продольного потока (вдоль оси шнека) определяет производительность экструдера Q, а циркуляционного - качество гомогенизации полимера или смешения компонентов. В свою очередь, продольный поток складывается из трех потоков расплава: прямого, обратного (по шнеку) и потока утечек [18].
Течение расплава через сетки и формующую оснастку. Расплав вращающимся шнеком продавливается через решетку, к которой прижаты металлические сетки. Сетки фильтруют, гомогенизируют и создают сопротивление движению расплава, на них теряется часть давления. Проходя через систему фильтрующих сеток, порции полимерного расплава с большей вязкостью задерживаются на сетках. Этого времени должно хватить для того, чтобы порция расплава достигла нужной температуры. Сверхвысокомолекулярные фракции полимера и различные примеси задерживаются сетками и через некоторое время их вместе с сеткой удаляют из цилиндра экструдера.
После прохождения сеток гомогенизированный расплав под остаточным давлением (Р=5,0-35 МПа) продавливается в формующую оснастку и, приобретая определенный профиль, выходит практически под очень небольшим избыточным давлением из фильерной части головки [20].
Фильера (решетка) - пластина или колпачок, в донышке которого имеются калиброванные отверстия, расположенные в определенном порядке. На фильере происходит разделение общего дозированного расплава на ряд струек.
Материал, из которого изготавливают фильеры, их форма и размеры, а также размеры и количество отверстий определяются способом, средой и температурой формования волокон, составом и свойствами расплава. Фильеру как правило изготавливают из металлов, хотя известны попытки использования стекла и керамики. При формовании волокон из расплавов применяют фильеры из высоколегированных высокопрочных нержавеющих сталей.
Обычно фильеры выполняются в виде колпачков (для прядильных растворов) или пластин (для расплавов) круглой формы, рисунок 2.6

Рисунок 2.6 - Виды фильер
Донышко фильеры должно выдерживать давление от 2,5 до 5 МН/м2. Соответственно толщина донышка фильеры должна составлять 5-20мм [17].
2.4 Расчетная часть
2.4.1 Материальный баланс процесса производства вторичных гранул на основе композиций полиэтилена и полипропилена
Материальные расчеты начинаются с определения расхода основного сырья. Расчет расхода сырья производится по выбранным параметрам технологического процесса и потерям, принятым для производства данного вида изделия. Он может быть произведен как для производства в целом, так и по отдельным его стадиям - технологическим переходам.
Данный расчет необходим для оценки возможных потерь в процессе производства и корректировки материальных потоков сырья, вспомогательных материалов и готовой продукции, планирования запасов сырья на складе, упрощения калькуляции себестоимости конечного изделия.
Потери по переходам технологического процесса принимаются, исходя из данных практики работы передовых производств с корректировкой в зависимости от принятого технологического процесса и аппаратурного оформления.
Потери делятся на безвозвратные и возвратные. К безвозвратным относятся потери, которые не могут быть возвращены в производство или направлены на регенерацию, к возвратным - возвращаемые в производство.
Потери по стадиям процесса не следует суммировать, так как они принимаются в процентах от количества сырья, полупродукта или готовой продукции, которое поступает на данный технологический переход.
В ходе расчета общей выработки продукции устанавливается расчетное количество полуфабриката, выходящего с каждого технологического перехода, и определяется количество полуфабриката, необходимое для выпуска продукции на данном переходе и заданного объема готовой продукции.
Расчет расхода сырья и общей выработки продукции рекомендуется проводить на суточную производительность (кг/сут).
Расчет обычно проводится с точностью до 1кг, в отдельных случаях при сравнительно небольшом расходе дорогостоящего материала (краситель, стабилизатор, модификатор и проч.) - до 0,1кг.
Для наглядности расчета материального баланса необходимо привести схему материальных потоков процесса экструзии.
Расчет материального баланса начинают с последней стадии для того, чтобы учесть все потери (Таблица 2.1) [18].
Таблица 2.1 - Процент потерь на каждой стадии производства.
| Стадия производства | Потери,% | |
| возвратные | безвозвратные | |
| Контроль качества | 0,5 | - |
| Механическая обработка | - | 1,0 |
| Экструзия | 1,0 | 2,0 |
| Дробление и измельчение | - | 0,5 |
| Смешение | - | 0,5 |
| Транспортирование и хранение | - | 0,5 |
Приведем схему материальных потоков процесса производства на рисунке 2.7
0,5% 1,5% 3%

0,5%
Рисунок 2.7 Схема материальных потоков процесса производства.
Контроль качества (ОТК).
На стадию ОТК поступает: 1,0050 т.
Возвратные потери составили 0,5%
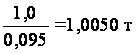
Возвратные потери составили 0,0050 т
Экструдирование.
На стадию экструдирования поступает: 1,036 т
Общие потери составили 3%, в том числе:
безвозвратные потери 2%;
возвратные потери 1%
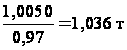
Общие потери составили 0,031 т в том числе:
безвозвратные 0,021 т;
возвратные 0,01 т
Сушка.
На стадию сушки поступает 1,0412 т
Безвозвратные потери составили 0,5%
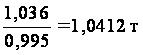
Безвозвратные потери составили 0,043
Мойка.
На стадию мойки поступает 1,0846 т
Безвозвратные потери составили 4%
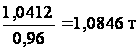
Безвозвратные потери составили 0,0434 т
Дробление.
На стадию дробления поступает 1,1011 т
Безвозвратные потери составили 1,5%
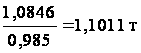
Безвозвратные потери составил 0,0165 т
Транспортировка
На стадию транспортирования поступает 1,0916 т
Безвозвратные потери составили 0,5%
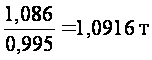
Безвозвратные потери составили 0,0055 т
Постадийный материальный баланс (Таблицы 2.2-2.8)
Таблица 2.2 - Транспортировка и хранение
| Приход, т | Расход, т |
| Отходы: 1,0916 |
Отходы: 1,0861 Безвозвратные потери 0,0055 |
| Итого: 1,0916 | Итого: 1,0916 |
Таблица 2.3 - Дробление
| Приход, т | Расход, т |
| Отходы: 1,1011 |
Дробление: 1,0846 Общие потери 0,0310 Безвозвратные потери 0,0165 |
| Итого: 1,1011 | Итого: 1,1011 |
Таблица 2.4 - Мойка
| Приход, т | Расход, т |
| Дроблёнка: 1,0846 | Промытая дроблёнка: 1,0412 Безвозвратные потери 0,0434 |
| Итого: 1,0846 | Итого: 1,0846 |
Таблица 2.5 - Сушка
| Приход, т | Расход, т |
| Промытая дроблёнка: 1,0412 |
Просушенная дробленка: 1,0360 Безвозвратные потери 0,0052 |
| Итого: 1,0412 | Итого: 1,0412 |
Таблица 2.6 - Экструдирование
| Приход, т | Расход, т |
| Просушенная дроблёнка: 1,0036 |
Гранулят: 1,0050 Общие потери 0,0310 Возвратные потери 0,0100 Безвозвратные потери 0,0210 |
| Итого: 1,036 | Итого: 1,036 |
Таблица 2.7 - Контроль качества
| Приход, т | Расход, т |
| Гранулят: 1,0050 |
Готовое изделие: 1,0000 Безвозвратные потери 0,0050 |
| Итого: 1,0050 | Итого: 1,0050 |
Таблица 2.8 - Сводный материальный баланс
| Приход, т | Расход, т |
| Сырье 1,1066 | Готовое изделие: 1,0000 |
| Безвозвратные потери: | |
| Транспортировка 0,0055 | |
| Дробление 0,0165 | |
| Мойка 0,0434 | |
| Сушка 0,0052 | |
| Экструдирование 0,0021 | |
| Возвратные потери: | |
| Экструдирование 0,0100 | |
| ОТК 0,0050 |
2.4.2 Расчет производительности экструдера
Таблица 2.9 - Исходные данные
| Параметр | Обозначение | Значение |
| Экструдируемый материал | Полиэтилен + полипропилен | - |
| Диаметр червяка, см | D | 6,3 |
| Отношение длины червяка к диаметру |
|
30 |
| Общая длина червяка, см | Lобщ=30D | 189 |
| Длина зоны дозирования, см | Lдоз=15D | 94,5 |
| Длина зоны питания, см | Lпит=4D | 25,2 |
| Длина зоны пластикации, см | Lпласт=6D | 37,8 |
| Шаг винтовой нарезки червяка, см | t=D | 6,3 |
| Глубина канала, см | hпит | 0,6 |
| Степень сжатия материала в зоне дозирования | k | 2,5 |
| Частота вращения шнека, об/мин | N | 45 |

Примем глубину канала hпит=6мм. Для определения ширины гребня винтовой нарезки е воспользуемся формулой (2.1):
e=0,lD, (2.1)
где D-диаметр червяка
е = =0,63
см,
Вычислим
 - зазор между
гребнем червяка
и цилиндром
по формуле
=0,004 ,
(2.2)
где D-диаметр червяка
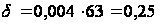
Рассчитаем угол подъема винтовой нарезки на гребне червяка по формуле (2.3):
 =
arctg
 ,
(2.3)
где t-шаг винтовой нарезки червяка, см
D-диаметр червяка.
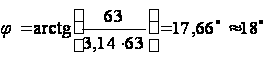
Рассчитаем глубину канала в зоне дозирования по формуле (2.4) (для дальнейших расчетов шнека все метрические значения берем в сантиметрах):
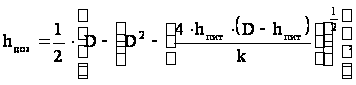 (2.4)
где D-диаметр червяка;
hпит-глубина канала;
к - коэффициент сжатия в зоне дозирования - К = 2,5 (для гранулированного сырья).
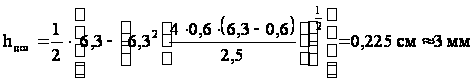 .
По расчетам получилось 3мм < 6мм, условие hдоз <hпит соблюдено, расчет оставляем. Рассчитаем величину прямого потока по формуле (2.5):
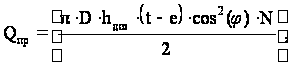 (2.5)
где D-диаметр
червяка, см;
hдоз - глубина
канала в зоне
дозирования,
см; е-ширина
гребня винтовой
нарезки, см; t
- шаг винтовой
нарезки червяка,
см;
-угол
подъема винтовой
нарезки, см;
N-частота
вращения шнека,
об/мин.
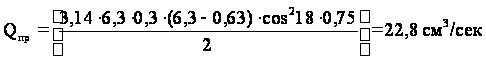
Рассчитаем величину обратного потока по формуле (2.6):
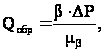 (2.6)
Для того что
бы рассчитать
Qобр нужно
рассчитать
 по формуле
(2.7):
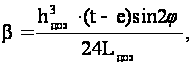 (2.7)
где hдоз - глубина канала в зоне дозирования, см;
е-ширина гребня винтовой нарезки, см;
t - шаг винтовой нарезки червяка, см;
-угол
подъема винтовой
нарезки, см;
Lдоз - длина зоны дозирования, см
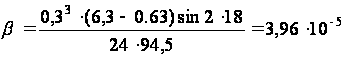
Для определения
эффективной
вязкости расплава
в винтовом
канале червяка
экструдера
рассчитаем
скорость сдвига по формуле
(2.8).
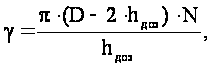 (2.8)
где hдоз - глубинa канала в зоне дозирования, см
N-частота вращения шнека, об/мин.
D-диаметр червяка, см;
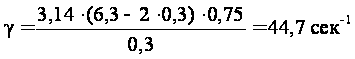
При дальнейших расчетах при определении эффективной вязкости расплава будем пользоваться диаграммой приведенной на рисунке 2.6 [21].
По графику зависимости эффективной вязкости от скорости сдвига, находим значение эффективной вязкости при t=230°C
γ=44,7 c-1; µэф= 2,3 ∙ 10-2 кг с/см2;
 (2.9)
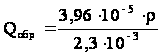 =1,72∙10-3
∙ρ;
Qобр1= 1,72∙10-3 ∙ 80 =0,137 см3/с
Qобр2= 1,72∙10-3 ∙ 90 =0,154 см3/с
Qобр3= 1,72∙10-3∙100 =0,172 см3/с
Qобр4= 1,72∙10-3∙110 =0,189 см3/с
Qобр5= 1,72∙10-3∙120 =0, 206 см3/с
Qобр6= 1,72∙10-3∙130 =0,223 см3/с
Полученные данные сведем в таблицу 2.10
Таблица 2.10 - Значения величины обратного потока от давления экструдера
| Показатель | Значение | |||||
| Р, атм | 80 | 90 | 100 | 110 | 120 | 130 |
| Qобр, см3/с | 0,137 | 0,154 | 0,172 | 0,189 | 0, 206 | 0,223 |
Рассчитаем величину потока утечки по формуле (2.10):
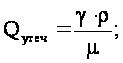 (2.10)
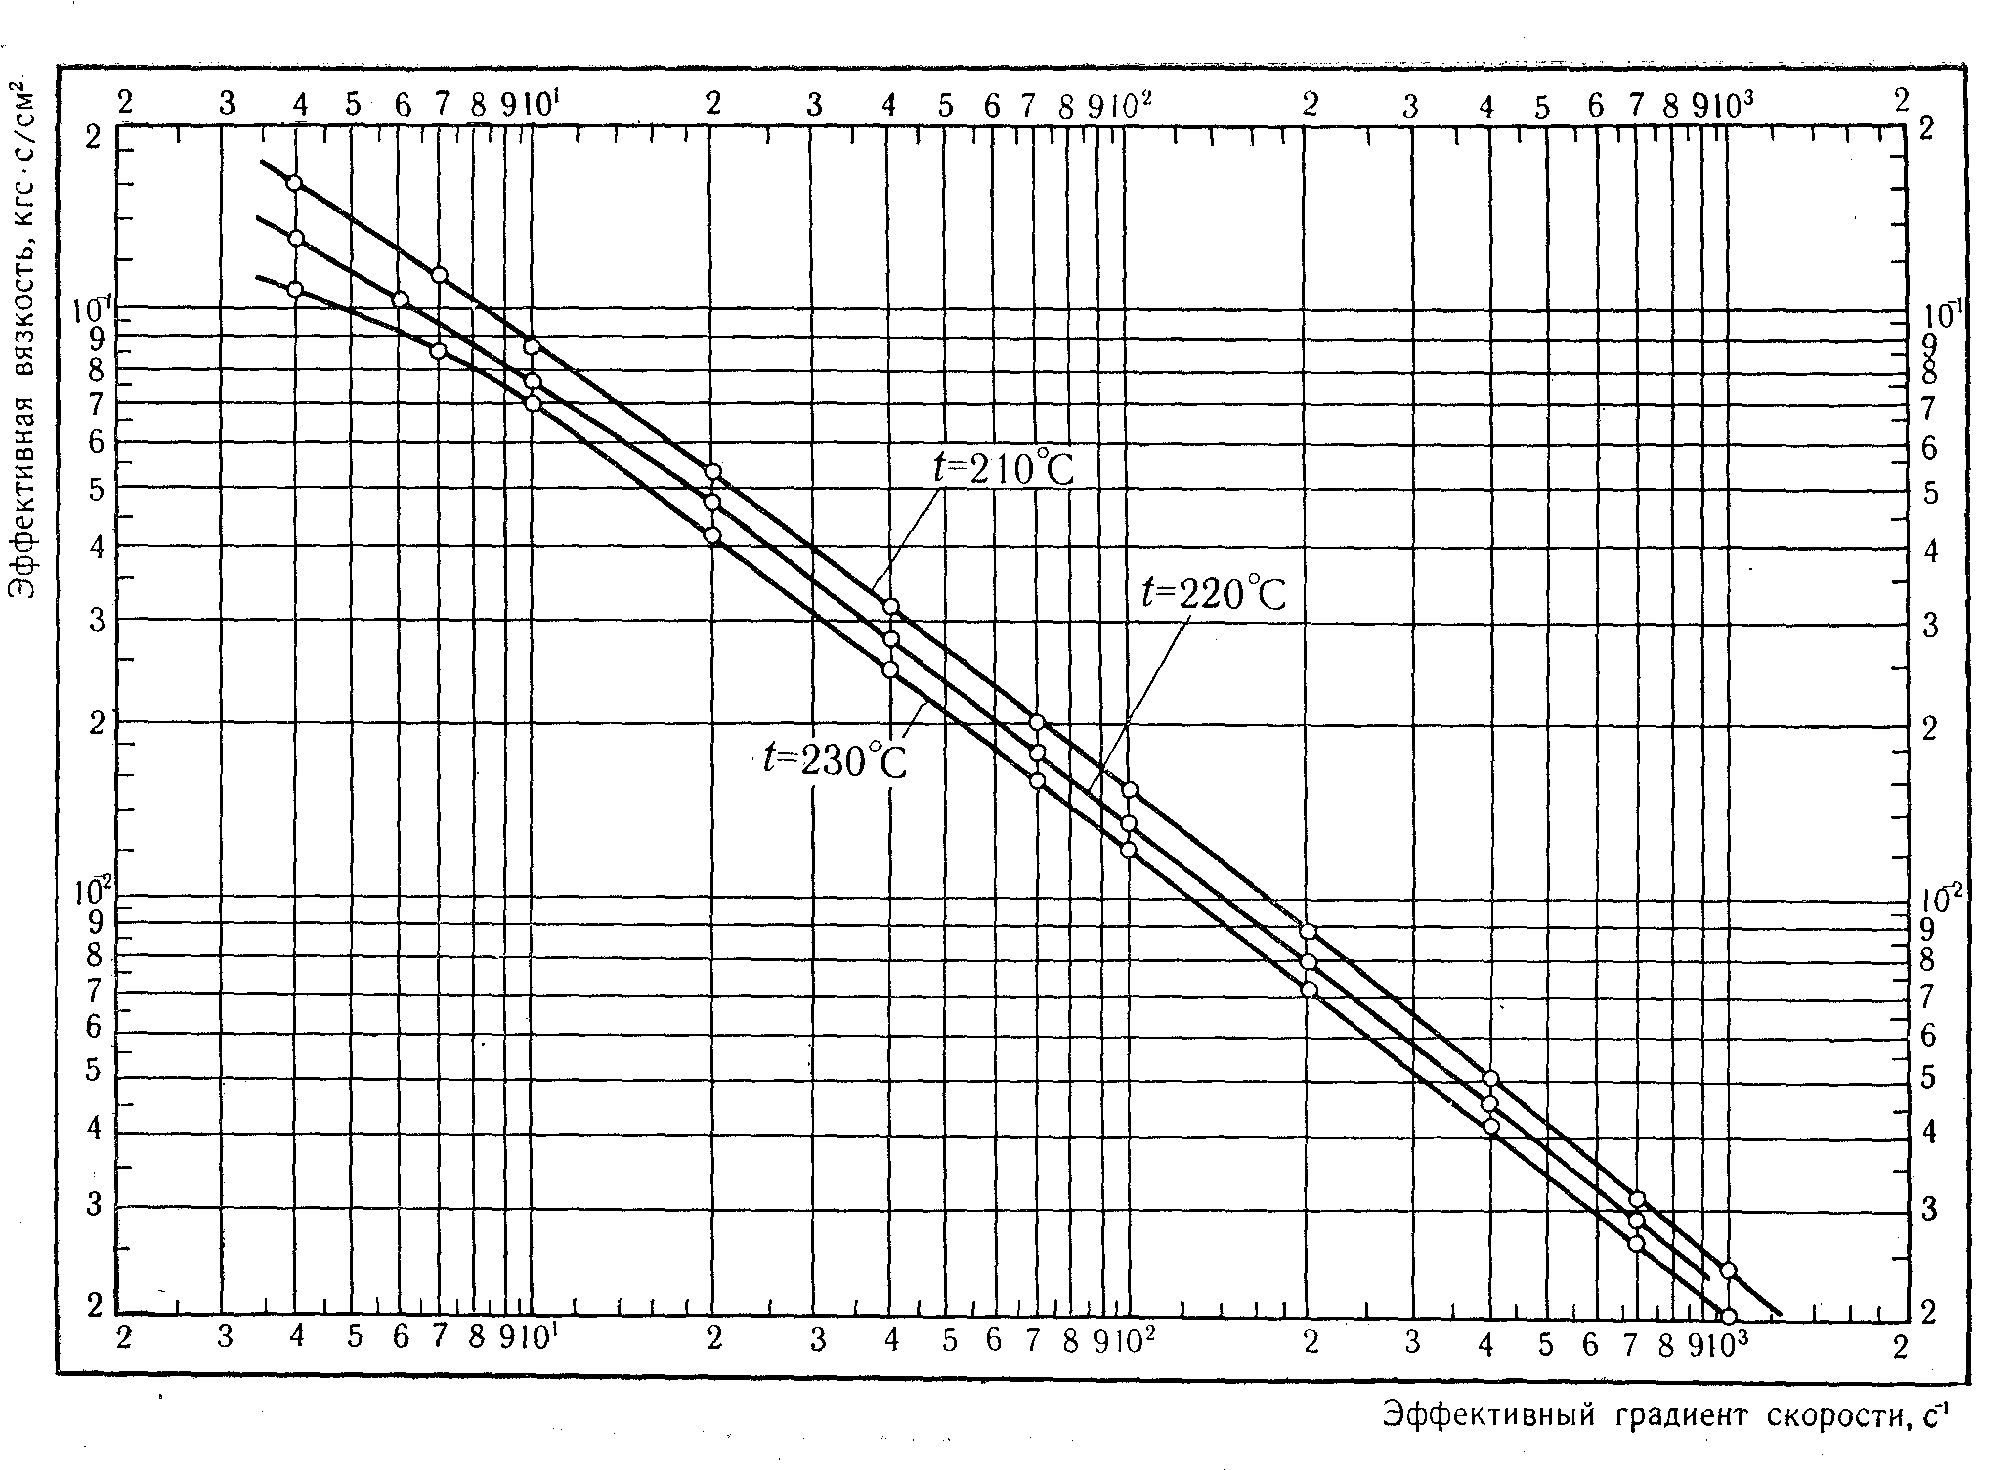
Рисунок 2.6 - График зависимости эффективной вязкости от скорости сдвига
Для того чтобы рассчитать величину потока утечки рассчитаем градиент скорости по формуле (2.11):
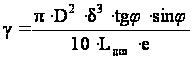 ;
(2.11)
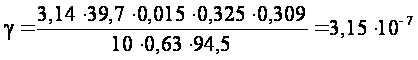
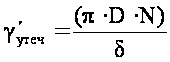 ;
(2.12)

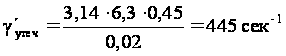
При дальнейших расчетах при определении эффективной вязкости расплава в зазоре будем пользоваться диаграммой 1.
Температура переработки композиции
tплав=230°С,
γ'утеч=445
сек-1 µγ=3,75∙10-3
Далее можно рассчитать величину потока утечки принимая давление создаваемое экструдером от 80-130 атм. (шаг 10 атм). Рассчитаем Q утеч по формуле (2.13)
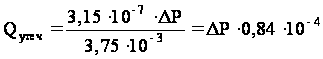 (2.13)
Qутеч1=0,84∙10-4 ∙ 80 = 0,0067 см3/с
Qутеч2=0,84∙10-4 ∙ 90 = 0,0075 см3/с
Qутеч3=0,84∙10-4 ∙ 100 = 0,0084 см3/с
Qутеч4=0,84∙10-4 ∙ 110 = 0,0092 см3/с
Qутеч5=0,84∙10-4 ∙ 120 = 0,0100 см3/с
Qутеч6=0,84∙10-4 ∙ 130 = 0,0109 см3/с
Полученные данные сведем в таблицу 2.11
Таблица 2.11 - Значения величины потока утечки при различных давлениях
| Р, атм | 80 | 90 | 100 | 110 | 120 | 130 |
| Qутеч, см3/с | 0,0067 | 0,0075 | 0,0084 | 0,0092 | 0,0100 | 0,0109 |
Пластификационная производительность экструдера определяется по формуле (2.14)
Q=Qпр - Qобр - Qутеч (2.14)
Q1=22,8 - 0,137 - 0,0067 = 22,65 см3/с
Q2=22,8 - 0,154 - 0,0075 = 22,63 см3/с
Q3=22,8 - 0,172 - 0,0084 = 22,61 см3/с
Q4=22,8 - 0,189 - 0,0092 = 22,60 см3/с
Q5=22,8 - 0, 206 - 0,0100 = 22,58 см3/с
Q6=22,8 - 0,223 - 0,0109 = 22,56 см3/с
По данным полученным в результате всего расчета составим сводную таблицу 2.12.
В таблице 2.12 указаны все значения полученные при расчете проектируемого экструдера.
Таблица 2.12 - Общая таблица полученных результатов.
| Р, атм | 80 | 90 | 100 | 110 | 120 | 130 |
| Qпр | 22,8 | 22,8 | 22,8 | 22,8 | 22,8 | 22,8 |
| Qобр, см3/с | 0,137 | 0,154 | 0,172 | 0,189 | 0, 206 | 0,223 |
| Qутеч, см3/с | 0,0067 | 0,0075 | 0,0084 | 0,0092 | 0,0100 | 0,0109 |
| Q | 22,65 | 22,63 | 22,61 | 22,60 | 22,58 | 22,56 |
Исходя из полученных данных рассчитаем среднюю производительность экструдера:
Qср=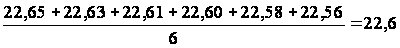 см3/с
Рассчитаем производительность экструдера в пересчете на кг по формуле (2.15):
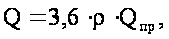 (2.15)
где ρ-плотность перерабатываемого материала
Q=3,6∙0,77∙22,6 =63,25 кг/час
Исходя из всего вышеизложенного можно сделать следующие выводы: предлагаемая технологическая линия наиболее выгодно и эффективно поможет переработать предлагаемые в проекте композиционные материалы на основе вторичного полипропилена и полиэтилена. В предложенном процессе учитываются и соблюдаются все технологические параметры необходимые для переработки композиций. Расчетная производительность экструдера 63 кг/час [20,21].
3. Экспериментальная часть
3.1 Оценка реологических свойств полимера и композиций на их основе
Переработка полимерного материала или композиции начинается с оценки перерабатываемости, критерием которой является технологичность. Под термином "технологичность" подразумевается комплекс показателей его реологических свойств, так как не существует одного универсального показателя, по величине которого можно было бы судить о технологических свойствах полимерного материала. Когда речь идет о переработке нового композиционного материала или создании изделия принципиально нового типа, то во многом приходится полагаться на модельный эксперимент и опыт технолога-переработчика. При этом первичная оценка перерабатываемого материала в любом случае должна начинаться с определения границ области текучего состояния термомеханическим методом с последующим определением реологических характеристик в пределах этого состояния по сравнению со свойствами известных материалов [23].
Изучение реологических свойств, т.е. механических характеристик расплавов полимеров и композиций на их основе, используется в основном в следующих целях для:
оценки свойств полимерных материалов при сравнении отдельных партий сырья или композиций между собой и с эталонными образцами;
характеристики специфических эффектов, наблюдаемых при течении полимеров на различных стадиях технологических процессов;
определения
реологических
параметров,
например вязкости
в широком диапазоне
скоростей (у)
и напряжений
сдвига ( ),
определяемых
зоной перерабатываемости
данного полимерного
материала (ЗП),
при температурах
переработки,
необходимых
для расчета
производительности
оборудования.
Поскольку в текучем состоянии полимеры представляют собой жидкости с большой вязкостью, имеющие упорядоченность структуры на уровне лишь ближнего порядка, то различия кристаллических и аморфных полимеров в таком состоянии стираются: они зависят не от исходного фазового состояния (до Тпл), а от химической природы цепи полимера и его молекулярной массы.
Величина Тт (для кристаллических полимеров это их Тпл) зависит от сил межмолекулярного взаимодействия. Наличие групп, склонных к образованию водородных связей, приводит к росту температур перехода в вязкотекучее состояние [24].
При оценке технологичности традиционных крупнотоннажных термопластов основной реологической характеристикой является показатель текучести расплава (ПТР).
Под ПТР понимают массу расплава полимера в граммах, вытекающую через калиброванный капилляр стандартных размеров под действием фиксированной нагрузки при выбранной температуре расплава определенной для каждого полимера за 10 мин. или пересчитанную на длительность истечения 10 мин.
Оценка термопластов по их ПТР служит основой для классификации марочного ассортимента по тому основному технологическому способу, который рекомендуется для переработки в изделия. В таблице 3.1 представлена зависимость способа переработки полимерных материалов от ПТР [25].
Таблица 3.1 Зависимость способа переработки полимерных материалов от ПТР
| Показатель текучести расплава (ПТР), г/10мин | Способ переработки |
| 0,03 | прессование |
| 0,30-3,00 | экструзия |
| 5,00-20,00 | литье под давлением |
| 15,00-30,00 | производство волокон |
Необходимо отметить, что указанные рекомендации не является строгими [24].
Целью экспериментальной части дипломного проекта является определение реологических характеристик вторичного ПЭ, ПП и композиции на их основе, а также задачи которые необходимы решить.
1) Определение и анализ значений ПТР, вторичных ПЭ, ПП и композиции на их основе с целью выбора способа переработки.
2) Построение реологических кривых с целью выбора режима переработки.
3) Определение термостабильности композиций с целью выбора температурного режима переработки.
3.2 Объекты исследования и методика проведения эксперимента
Объекты исследования:
1) Вторичный ПЭ (цилиндр одноразового шприца);
2) Вторичный ПП (Шток-поршень одноразового шприца);
3) Композиции ПП и ПЭ (50% ПЭ (цилиндр.) и 50% ПП (поршень)) при температурах 210 и 230 °С
Методика проведения эксперимента.
Для определения реологических характеристик используется прибор ИИРТ-5, который представлен на рисунке 3.1. Принцип действия установки основан на измерении скорости и истечении расплава через капилляр при определенной температуре.
Прибор состоит из экструзионной камеры 4 (длина составляет 123±0,25мм, внутренний диаметр 9,5+0,016мм), в полости которого установлен поршень 3 (направляющая головка поршня имеет длину 6,35±0,10мм с диаметром 9,48 ± 0,1мм).
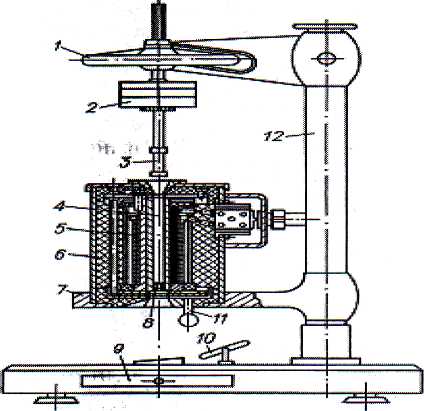
Рисунок 3.1 - Прибор ИИРТ-5
1 - штурвал; 2 - груз; 3 - поршень; 4 - цилиндр; 5 - нагреватель; 6 - теплоизоляция; 7 - подставка; 8 - капилляр; 9 - основание; 10 - зеркало; 11 - стопор; 12 - стойка.
Регулятор температуры прибора обеспечивает нагрев цилиндра в интервале 100-200 °С с точностью ±0,5 °С. В нижней части цилиндра 4 установлен градуированный капилляр 8, фиксируемый стопором 11. Продавливание расплава осуществляется под действием дискообразных грузов 2, которые подвешивают к цанге, закрепленной на ходовом винте со штурвалом 1. Для удобства наблюдения за истечением расплава из капилляра на приборе имеется поворотное зеркало 10.
Необходимая для испытания температура в термостате нагревательными элементами и поддерживается с помощью автоматического регулятора температуры.
1) Методика определения ПТР
1. Загружают навеску исследуемого материала (4-5г) в канал вискозиметра и вручную уплотняют ее. Чтобы исключить попадание воздуха в камеру время загрузки не должно превышать одной минуты.
2. В камеру вставляют поршень и помещают на втулку добавочный груз. После выдержки под давлением в течение пять минут (по ГОСТ 11645) [25], отпускают грузы и дают полимеру течь под действием силы тяжести.
3. Как только нижняя кольцевая отметка на поршне опуститься до верхней кромки экструзионной камеры, выдавленную часть материала отсекают ножом и не принимают в расчет. Одновременно начинают измерение скорости течения расплава до тех пор, пока верхняя метка на поршне не опустится до верхней кромки экструзионной камеры.
4. После охлаждения полученные прутки взвешивают с погрешностью не белее 0,001г. Число их должно быть не менее трех. Прутки, содержащие пузырьки воздуха, бракуют. Масса отрезка определяется как среднее арифметическое результата взвешивания всех отрезков.
5. После окончания цикла измерений капилляр освобождают и удаляют из прибора остатки полимера.
6. За результат испытания принимается среднее арифметическое двух определений на трех отрезках материала, расхождение по массе между которыми не должно превышать 5%.
7. Показатель текучести расплава (ПТР, г/10 мин) определяется по формуле (3.1) [25]:
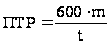 (3.1)
где 600 - стандартное время, с;
m - средняя масса экструдированных отрезков, г;
t - интервал времени между двумя последовательными резаниями прутков, с.
В процессе работы были определены ПТР вторичного ПЭ, ПП и композиции на их основе, при температуре переработки 210 и 230 °С
2) Методика построения реологических кривых
Для построения кривых необходимо несколько точек зависимости эффективной вязкости η от напряжения сдвига τ. Для этого необходимо провести эксперимент при различных нагрузках. В данном эксперименте использовались нагрузки 1,26; 2,16; 3,8 и 5; кг.
Напряжение сдвига τсдв рассчитывается по формуле (3.2):
τсдв= (3.2)
где G-нагрузка на поршень, Н;
d - диаметр поршня (0,00948м);
r-радиус капилляра (0,0010475м);
l-длина капилляра (0,008м).
Скорость сдвига (у) оценивается по формуле (3.3):
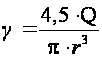 ,
(3.3)
где Q-расход полимерной жидкости в м /с, который можно рассчитать по формуле (3.4);
 (3.4)
где ρ-плотность, г/см3.
Для построения кривых рассчитаем эффективную вязкость по формуле (3.5)
 (3.5)
где τ-напряжение сдвига
γ-скорость сдвига [11].
3) методика определения термостабильности
Термостабильность расплавов характеризует длительность нахождения термопласта выше температуры плавления без нарушения его химического состава и, следовательно, свойств.
Чем длительнее период термостабильности расплава, тем шире технологические возможности материала, тем кривая термостабильности будет иметь меньший разброс точек.
Для определения термостабильности композиции необходимо выдержать расплав в экструзионной камере прибора ИИРТ-5 в течение определенного времени, после чего снимается ПТР.
По полученным данным строится зависимость ПТР от времени выдержки в экструзионной камере.
В данном эксперименте композиция выдерживалась в течении 3, 5, 7, 9 и 11 минут, после чего измерялось значение ПТР
3.3 Результаты эксперимента
1) Для построения графиков зависимости ПТР от нагрузки экспериментальные данные (значения масс экструдируемых отрезков, с учетом времени истечения расплава полимера) подставили в формулу (3.1). Полученные значения ПТР, свели в таблицу 3.2
Таблица 3.2 - Экспериментальные данные для расчета ПТР вторичного полиэтилена, полипропилена и композиций на их основе
| Полимер | Температура, °С | Масса груза, Н | Время, сек | Средняя масса, г | ПТР, г/10 мин |
| ПЭ | 190 | 12,4 | 10 | 0,08054 | 4,8 |
| ПП | 230 | 12,4 | 5 | 0,17582 | 21,0 |
| Композиция 1 | 210 | 12,4 | 5 | 0,08362 | 10,0 |
| Композиция 2 | 230 | 12,4 | 5 | 0,12649 | 15,1 |
| ПЭ | 190 | 21,2 | 5 | 0,08815 | 10,5 |
| ПП | 230 | 21,2 | 5 | 0,34629 | 41,6 |
| Полимер | Температура, °С | Масса груза, Н | Время, сек | Средняя масса, г | ПТР, г/10 мин |
| Композиция 1 | 210 | 21,2 | 5 | 0,18561 | 22,2 |
| Композиция 2 | 230 | 21,2 | 5 | 0,28743 | 34,5 |
| ПЭ | 190 | 37,3 | 5 | 0, 20216 | 24,2 |
| ПП | 230 | 37,3 | 5 | 0,72280 | 86,7 |
| Композиция 1 | 210 | 37,3 | 5 | 0,34477 | 41,3 |
| Композиция 2 | 230 | 37,3 | 5 | 0,50673 | 60,8 |
| ПЭ | 190 | 49 | 5 | 0,27435 | 33,0 |
| ПП | 230 | 49 | 5 | 1,11425 | 133,7 |
| Композиция 1 | 210 | 49 | 5 | 0,59810 | 71,7 |
| Композиция 2 | 230 | 49 | 5 | 0,88448 | 106,0 |
По данным таблицы построили графики зависимости ПТР от прикладываемой нагрузки. График представлен на рисунке 3.2
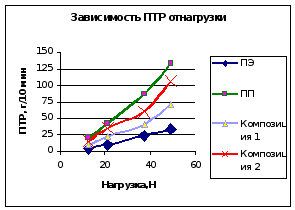
Рисунок 3.2 - Зависимость ПТР от прикладываемой нагрузки
2) Для построения реологических кривых (зависимость τ от η) данные, полученные в ходе эксперимента, подставили в формулы (3.2), (3.3), (3.4) и (3.5), полученные значения, свели в таблицу 3.3
Таблица 3.3 - Эффективная вязкость вторичного полиэтилена, полипропилена, и композиций на их основе
| Полимер | Напряжение сдвига, (10-4 Па) | |||
| 1,1 | 2 | 3,5 | 4,5 | |
| ПЭ | 0,090 | 0,070 | 0,057 | 0,054 |
| ПП | 0,019 | 0,017 | 0,014 | 0,012 |
| Композиция 1 | 0,040 | 0,034 | 0,032 | 0,024 |
| Композиция 2 | 0,027 | 0,022 | 0,022 | 0,016 |
По результатам построили графики зависимости эффективной вязкости (η) от напряжения сдвига (τ) (Рисунок 3.3).
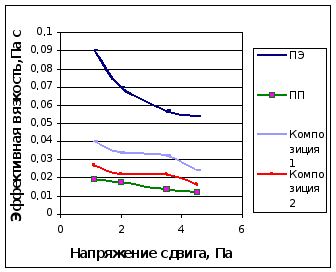
Рисунок 3.3 Графики зависимости эффективной вязкости (η) от напряжения сдвига (τ)
3) Для построения кривой термостабильности были определены значения ПТР композиций содержащих 50%ПЭ и 50% ПП, при температуре 210 и 230°С соответственно, в течении 3,5,7,9 и 11 минут (Таблица 3.4).
Таблица 3.4 - Термостабильность композиции на основе ПЭ и ПП при температурах 210 и 230 °С
| Время, мин | ПТР, г/ 10 мин (210°С) | ПТР, г/ 10 мин (230°С) |
| 3 | 20,5 | 31,5 |
| 5 | 22,6 | 31,8 |