Переработка одноразовых шприцов
По результатам построили графики зависимости ПТР от времени выдержки расплава композиций (рисунок 3.4).
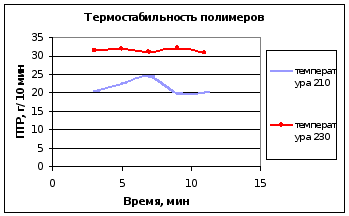
Рисунок 3.4 - Термостабильность полимеров
3.4 Обсуждение результатов
1) Из графика зависимости ПТР от нагрузки (рисунок 3.2), видно, что с увеличением нагрузки резко увеличивается ПТР вторичного ПП. Кривая зависимости ПТР от нагрузки вторичного ПЭ меняется незначительно. Это можно объяснить тем, что во вторичном ПП деструкция идет гораздо глубже, чем во вторичном ПЭ так как, ПЭ и ПП отличаются по своему химическому строению. ПП имеет третичный атом углерода, который способен легче образовывать свободные радикалы за счет своей активности при этом молекулярная масса уменьшается, расплав начинает течь быстрее и ПТР следовательно увеличивается. В то же время ПЭ имеет линейное строение, так как отсутствует третичный атом углерода, деструкция идет незначительно и также меняется молекулярная масса и ПТР.
Аналогичные кривые зависимости ПТР от нагрузки, были построены для композиций состоящих из 50% ПП и 50% ПЭ при температурах 210 и 230 °С, в которых наблюдается резкое увеличение кривой зависимости ПТР от нагрузки и вид кривых напоминает аналогичную зависимость ПТР от нагрузки для ПП.
При стандартной нагрузке 2,16кг, ПТР композиций при температурах 210 и 230°С составил соответственно 10 и 15 г/10 мин, судя по этим данным способом переработки можно предложить литье под давлением.
2) По результатам эксперимента были построены четыре реологические кривые, для ПП, ПЭ и композиций состоящей из 50% ПЭ и 50% ПП (рисунок 3.3).
Кривые зависимости эффективной вязкости от напряжения сдвига, для композиций состоящих из 50% ПЭ и 50% ПП при температурах 210 и 230 °С, меняется по тому же закону что и кривая зависимости эффективной вязкости от напряжения сдвига для ПП, поэтому можно предположить режим переработки композиций состоящей из 50% ПЭ и 50% ПП должен быть близким к режиму переработки вторичного ПП.
Если два полимера имеют различную вязкость, а смеси должны перерабатываться при одинаковой вязкости, их совместная переработка возможна только при добавлении пластификатора. В нашем случае композицию можно перерабатывать при добавлении в качества пластификатора "Recycloblend"
3) Для выбора температурного режима переработки, была определена термостабильность композиции ПЭ-ПП.
Из зависимости представленной на рисунке 3.4 можно сделать следующие выводы:
при температуре 210°С расплав с увеличением времени выдержки имеет различные значения ПТР, связанные с термодеструкцией полимеров, в результате которой меняется молекулярная масса полимеров входящих в композицию;
при температуре 230°С с течением времени ПТР меняется незначительно, это свидетельствует о термостабильности полимера.
Поэтому целесообразно проводить переработку композиции при температуре 230°С.
4. Автоматизация производственных процессов
4.1 Основы автоматизации производства
Современные химические производства характеризуются все возрастающей сложностью и многообразием операций и оборудования. Управление такими производствами возможно лишь при широком использовании методов и средств автоматизации.
Одним из основных направлений развития всех отраслей экономики, дальнейшей интенсификации и совершенствования технологических процессов является автоматизация производств, которая обеспечивает наибольший эффект использования, контроль за эксплуатацией, надежность и безопасность работы технологического оборудования.
Под технологическим процессом понимают совокупность технологических операций, проводимых над исходным сырьем в одном или нескольких аппаратах, целью которых является получение продукта, обладающего заданными свойствами.
Технологический процесс, реализованный на соответствующем оборудовании, называют технологическим объектом управления (ТОУ). ТОУ может быть отдельным аппаратом, агрегатом, установкой, цехом или отдельным производством. Для поддержания нормального функционирования ТОУ или, при необходимости, изменения условий его работы им нужно управлять. Целью управления является обеспечение оптимального значения критерия управления (технологический или технико-экономический показатель) [26,27].
Процесс управления предусматривает: сбор информации о текущем состоянии объекта управления, определение оптимального режима его функционирования, вычисление управляющих воздействий, реализацию оптимальных управляющих воздействий.
В настоящее время для управления производством применяются автоматизированные системы управления (АСУ) - человеко-машинные системы, обеспечивающие автоматизированный сбор и обработку информации, необходимой для оптимизации управления. Причем, сбор, обработка, вычисление критериев, нахождение оптимальных значений осуществляется с помощью технических средств и электронных вычислений, а управляющий персонал осмысливает сложившиеся ситуации и обеспечивает управление ими.
Задача автоматической системы управления технологическим процессом (АСУ ТП) состоит в отыскании оптимальных режимов совместно работающих аппаратов, распределении нагрузок между отдельными или параллельно работающими агрегатами с учетом имеющихся ресурсов сырья, энергии и других показателей. В данном случае информация может передаваться на диспетчерские пункты предприятия, обеспечивающие ее анализ, обработку и использование.
На локальном уровне задача сводится к стабилизации необходимых режимов процессов, протекающих в отдельных аппаратах, путем поддержания заданных значений характерных технологических величин (расход, температура, качественные показатели получаемых продуктов и др.). Кроме того, выполняется оптимизация процессов с учетом их особенностей (процесс проводится при условии максимальной выработки целевого продукта из единицы сырьевого материала, минимальных удельных затрат энергии на получение продукта заданного качества или при других условиях). Одновременно осуществляется сигнализация о нарушении заданного режима, защита и блокировка оборудования, его пуск и остановка, дистанционное управление процессом и т.д. Эти задачи решаются с помощью локальных автоматических систем, входящих в АСУ ТП.
Автоматизация производства не принижает роли исследователя, инженера или техника, управляющего производством. Наоборот, она повышает производительность их труда, требует от них более высокого уровня знаний для решения задач при приеме и обработке информации, умения правильно применить и заложить оптимальную программу производства и дать ее правильное толкование. Применение автоматических средств в производстве освобождает человека от нетворческой механической работы, исключает возможность возникновения субъективных погрешностей [26].
4.2 Основные характеристики системы автоматизации проектируемого экструдера
Разрабатываемая производственная линия по переработке композиций на основе вторичного полипропилена и полиэтилена на предприятии ООО "Алькор" состоит из:
ножевой дробилки для мокрого размола;
промывочного лотка;
центробежной и термической сушки;
смесителя силосного типа;
экструдера.
В данном разделе рассмотрим автоматизацию хвостовой части проектируемой линии - экструдера (гранулирующего устройства). Схема автоматизации экструдера представлена на рисунке 4.1 и на слайде
4.3 Регулирование значений температуры различных зон пластикационого канала
В пластикационном канале, необходимая температура для правильного протекания технологического процесса переработки полимера, устанавливается на щите центрального контроллера и обеспечивается термоэлектро нагревательными элементами (ТЭНами). Вблизи каждого нагревательного элемента расположен датчик температуры.
Датчиками температуры служат термоэлектрические преобразователи (термопары) с металлическими электродами.
Чувствительный элемент представляет собой два термоэлектрода, сваренных между собой на рабочем конце в термопару (рабочий спай) и изолированных по всей длине при помощи керамической трубки. Изолированный чувствительный элемент помещают в защитную арматуру, в комплект которой входит водозащищенная головка с колодкой зажимов. Двойные термопары имеют два электрически изолированных чувствительных элемента. Свободные концы термопар через колодку зажимов присоединяются к вторичному прибору или преобразователю. В качестве вторичного прибора используется милливольтметр.
Принцип действия термоэлектрического преобразователя основан на изменении термоэлектродвижущей силы, развиваемой термопарой из двух различных проводников.
Для автоматического регулирования температуры рабочей зоны экструдера датчики температуры подсоединяют в мостовую схему. Задатчиком температуры устанавливается необходимая температура для каждой зоны нагревания. Мост разбалансируется заданной величиной сопротивления датчика температуры и величиной сопротивления задатчика температуры. По сигналу разбаланса моста регулятор включает устройство питания нагревательных элементов.
При нагревании цилиндра экструдера мост балансируется увеличением значения сопротивления от повышения температуры. Напряжение на входе регулятора температуры уменьшается, соответственно уменьшается и напряжение на нагревательных элементах. При балансе моста регулятор температуры поддерживает напряжение на нагревательных элементах постоянным. При нагреве баланс моста нарушается, фаза моста изменяется на противоположную и регулятор температуры вырабатывает сигнал, которым отключает схему питания нагревательных элементов. При небольшом разбалансе моста в ту или другую сторону регулятор температуры увеличивает или уменьшает напряжение на нагревательных элементах.
Цилиндр экструдера, состоящий из семи зон, наревется семью ТЭНами, и для поддержания заданной температуры функционируют семь нагревательных элементов.
В цилиндре экструдера располагается семь зон нагрева, которые представлены в таблице 4.1
Также следует отметить, что каждой термопарой определяется фактическая температура каждой зоны цилиндра экструдера и её значение высвечивается на центральном щите контроллера. Это позволяет визуально наблюдать работу каждой зоны нагрева [27].
В разрабатываемом проекте используются термопары типа ХК. Технические характеристики термопары ХК приведены в таблице 4.2
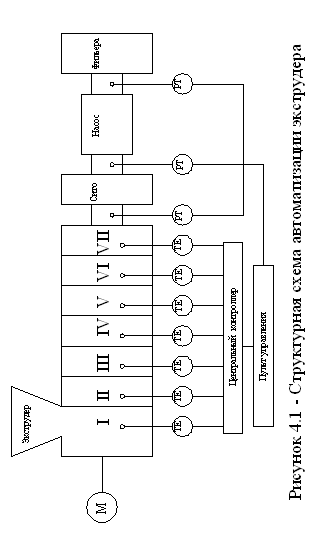
Таблица 4.1 - Температурные режимы
| Номер зоны | Материал | ||
| ПЭВД | ПЭНД | ПП | |
| Зона нагрева 1 | 95 | 95 | 100 |
| Зона нагрева 2 | 180 | 185 | 180 |
| Зона нагрева 3 | 195 | 185 | 180 |
| Зона нагрева 4 | 195 | 185 | 180 |
| Зона нагрева 5 | 200 | 195 | 180 |
| Зона нагрева 6 | 200 | 195 | 160 |
| Зона нагрева 7 | 200 | 200 | 160 |
Таблица 4.2 - Технические характеристики термопары
| Тип термопары | Условное обозначение | Материал термоэлектрода | Температура, °С |
| положительного | отрицательного | от | до |
| ТХК | XK (L) | Хромель ТНХ 9,5 (90,5% №+9,5%Сг) | Копель МНМц 43-0,5 (56% Cu+44% Ni) | -200 | 800 |
4.4 Контроль и регулирование давления расплава в пластикационном канале экструдера
Для определения давления в проектируемом экструдере используется датчик давления типа Dynisco MDT 462L-1/2-35C-15/46-T80.
Датчик представляет собой механический щуп с чувствительной мембраной, расположенной непосредственно в области определения давления, по средствам газовой трубки он соединяется с электронным блоком - преобразователем, который преобразует поступившую информацию в электрический сигнал. Преобразованный сигнал может принимать значения от 0 В до 10 В, что равняется от 0 до 3,5-107 Па соответственно. Если полученный сигнал превышает 2,2-10 Па, центральный контроллер посылает аварийные сигналы на привод двигателя постоянного тока, вращающий шнек, и на насос, подающий расплав на головку. Происходит полная остановка червячной машины.
Датчик служит для определения давления расплава в наиболее сложных местах экструдера:
на дросселе (сужение пластикационного канала, которое находится сразу же после шнека). Если измеряемое давление не соответствует номинальному значению в рассматриваемом месте, преобразованный сигнал с вторичного прибора поступает на центральный контроллер, а оттуда на двигатель постоянного тока, вращающий шнек экструдера. Соответственно, если давление превышает номинальное значение, скорость вращения шнека уменьшается, и наоборот;
на сите, которое служит для фильтрации расплава перед грануляцией. Если увеличивается давление на сите, значит, оно забилось, а если уменьшается - сломалось или повредилось. В этом случае преобразованный сигнал с датчика передается в центральный контроллер, откуда подается звуковой сигнал для обслуживающего персонала (сирена, гудок), сообщающий о срочной операции замены сита;
непосредственно на фильере, после насоса, регулирующего подачу массы на головку. Насос служит для равномерной подачи расплавленной массы на гранулирующую головку. Результат измерения датчика давления поступает в центральный контроллер, где он сравнивается с номинальным, и если равенства нет, контроллер выдает регулирующий сигнал на насос. Если давление недостаточное - насос начинает работать более активно, и наоборот [28].
4.5 Пульты управления
Гранулирующее устройство оснащено тремя пультами управления, с помощью которых устанавливается необходимые параметры, касающиеся производственного процесса.
Пульт управления 1 представлен на рисунке 4.2
Данный пульт управления предусмотрен для установки температуры в зонах нагрева в зависимости от производимого материала и имеет семь рабочих приборов амперметров, которые показывают семь зон нагрева и подаваемую на них силу тока, а также семь полуавтоматов.
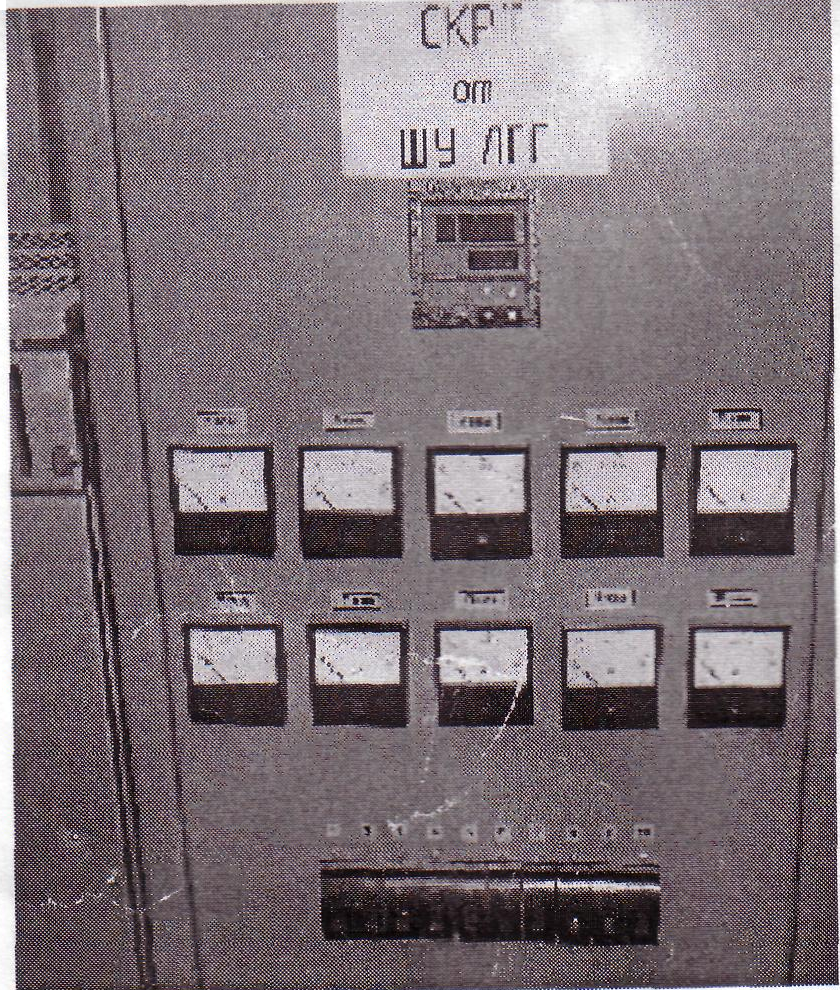
Рисунок 4.2 - пульт управления 1
Пульт управления 2 представлен на рисунке 4.3
Рисунок 4.3 - Пульт управления 2
Пульт управления 2 включает в себя:
вольтметр
три полуавтомата: главный, масло насос, вентилятор.
регулировку вращения главного шнека.
Пульт управления 3 представлен на рисунке 4.4
Пульт управления 3 включает в себя:
кнопки включения и отключения: бункера питателя, центрифуги и ванны охлаждения шнека, головки ножей.
регулировку частоты вращения ножей и окошко цифрового показа частоты на преобразователе.
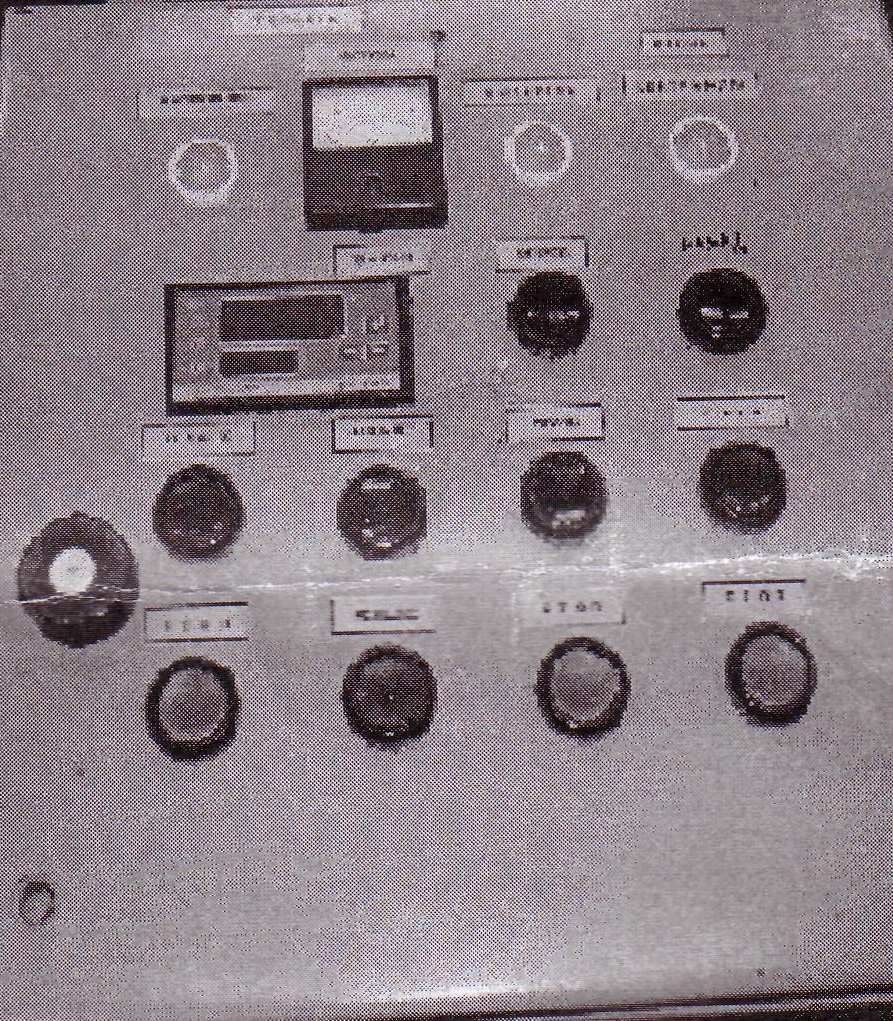
Рисунок 4.4 - Пульт управления 3
В проектируемой линии рассмотрены современные методы автоматизации гранулирующего устройства по производству гранул из композиции на основе вторичного полипропилена и полиэтилена.
Автоматизация производства значительно повысит производительность оборудования, улучшит качество получаемой продукции, уменьшит энергетические и сырьевые затраты.
5. Безопасность и экологичность
5.1 Анализ опасностей и вредных факторов на предприятии по производству пластиковой посуды ООО "Алькор"
Данный дипломный проект посвящен вторичной переработке медицинских шприцев. В разрабатываемую технологическую линию входят:
шредер, предназначен для грубого измельчения отходов перед дальнейшей переработкой;
дробилка служит для измельчения полимерных отходов;
пневмотранспортный канал транспортирует измельченное сырье к последующему агрегату;
гранулятор - это червячный экструдер, который преобразует дробленый материал в гранулы путем продавливания расплавленной массы через калиброванные отверстия решетки (фильеры).
К опасным и вредным химическим факторам данной линии относят выделение летучих продуктов термоокислительной деструкции, наличие которых возможно при производственной переработке пластмасс. К таким продуктам относятся: формальдегид, паров ацетальдегида, паров уксусной кислоты, окиси углерода, аэрозоля полипропилена и полиэтилена и их сополимеров и др. Однако при исследовании воздуха рабочей зоны на предмет наличия вредных веществ в воздухе для здоровья рабочего персонала концентраций вредных факторов, превышающих значения их ПДК обнаружено не было [29].
Ниже прилагаются данные лаборатории Центра Госсанэпиднадзора, в сравнении с данными на предприятии "Алькор" приведённые в таблице 5.1
Таблица 5.1 - Анализ вредных факторов на предприятии "Алькор"
| Вредные факторы | ПДК | Результат измерений |
| Формальдегид, мг/м3 | 0,5 | Не обнаружен |
| Моно оксид углерода, мг/м3 | 0,5 | Не обнаружен |
| Винилбензол, мг/м3 | 30,0 | 10,7 |
| Озон, мг/м3 | 0,100 | 0,057 |
| Этил ацетат, мг/ м3 | 200,0 | 20,2 |
| Пыль полимерная, мг/м | 0,6 | 0,5 |
| Вредные факторы | ПДК | Результат измерений |
| Температура, °С | 18-27 | 27 |
| Относительная влажность,% | 15-75 | 37 |
|
Скорость движения воздуха, м/с |
0,1-0,4 | 0,3 |
| Освещенность, лк | 150 | 130 |
| Шум, дБА | 80 | 83 |
К физическим опасным и вредным факторам данного производства относят повышенный уровень шума на рабочем месте, обусловленный колебанием деталей машин и их перемещением, напряжения электрической цепи, замыкание которой может произойти через тело человека, движущиеся части механизмов и агрегатов, которые могут привести к травмам, а также работа с горячими инструментами и оборудованием [30].
5.2 Обеспечение безопасности
5.2.1 Роторная дробилка
При работе на роторном станке следует всегда выключать его главный выключатель. Роторный станок разрешается допускать к эксплуатации лишь после проверке на возможно забытые детали и инструмент, а также после установки всех защитных приспособлений, роторный станок разрешается снова пускать в эксплуатацию. При работах с ножами следует зафиксировать ротор с помощью деревянного клина.
Предохранительные устройства: гидравлически управляемые фиксирующие пальцы являются гарантами того, что во время измельчения воронка и корпус остаются закрытыми. После отключения роторного станка ротор движется по инерции до полной остановки в течении одной минуты. Поэтому, лишь после срабатывания реле времени, гидравлическая часть может быть введена в эксплуатацию, а измельчительный узел остается на это время защищенным.
Для предотвращения развинчивания зажимные винты ножей следует зафиксировать с помощью предохранительных шайб. Для компенсации высадки следует через каждые 8-16 рабочих часов подтягивать динамометрическим ключом зажимные винты ножа. Поврежденные зажимные винты ножа и шайбы следует немедленно заменить на новые. Образующаяся при работе мельницы полимерная пыль собирается самовстряхивающимся рукавным фильтром.
Звукозащита не предусмотрена, так как вблизи мельницы нет постоянных рабочих мест. Пребывание вблизи мельницы разрешено только в соответствующих наушниках.
Для улучшения санитарно-гигиенических условий предусмотрен местный отсос у роторной мельницы, предназначенной для измельчения обрези. Для защиты от статического электричества и вторичных проявлений молнии предусматривается заземление всего технологического, вентиляционного и другого оборудования 31.
Меры безопасности при работе с роторной дробилкой.
При работе на дробильной установке на работника могут оказывать воздействия следующие факторы:
движущиеся и вращающиеся детали машин;
повышенный уровень шума;
острые крошки полимера.
Для защиты от этих вредных факторов применяется:
от движущихся и вращающихся деталей машины применяют защитные кожухи, заграждения, электрические концевые выключатели;
от повышенного уровня шума - специальные наушники;
от острых крошек полимера - перчатки с резиновым напылением, очки.
Требования безопасности
Перед началом работы:
убедится, что все защитные приспособления установлены;
проверить отсутствие в воронке посторонних предметов;
надеть защитные очки и перчатки.
Во время работы:
не загружать роторный станок металлическими предметами и комбинированными материалами;
при работающем роторном станке не хвататься за проводку материала или воронку;
не выводить из действия защитные приспособления;
не снимать очки и перчатки.
При возникновении аварийной ситуации:
нажать кнопку "Аварийная остановка" на пульте управления дробилкой;
выключить главный выключатель электрического питания;
в случае обнаружения неисправности электропроводки, повреждения заземления, выключить главный выключатель, оповестить об опасности других лиц работающих на участке, доложить руководителю [30].
5.2.2 Расчет искусственного освещения
Искусственное освещение обеспечивается лампами дневного света, расположенными на расстоянии 5м от пола. Количество ламп, необходимых для освещения находится по формуле (5.1):
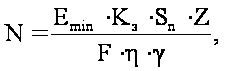 (5.1)
где Е - нормативная освещенность, Е=150 лК;
К - коэффициент запаса, учитывающий снижение освещенности, К=1,5;
Sn - площадь пола, м2;
Z - поправочный коэффициент светильника, Z=1,1;
F - световой поток лампы в светильнике, F = 3000 лК;
 - коэффициент
затемнения
на рабочем
месте,
=0,8-0,9;
 - коэффициент
использования
светового
потока зависит
от индекса
помещения i.
Индекс помещения рассчитывается по формуле (5.2):
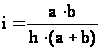 ,
(5.2)
где а - длина помещения, а=17м;
b - ширина помещения, b=22 м;
h - высота подвеса светильника над рабочими местами, h= 5-0,8-0,5=3,7 м
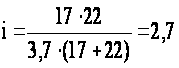
Расчет ламп типа ЛД-40 светильник рассеянного света типа ШОД:
N=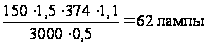
В каждом светильнике установлены две лампы, следовательно, чтобы обеспечить хорошую освещенность рабочего места необходимо установить 31 светильник (62/2=31) [32].
5.3 Охрана окружающей среды
5.3.1 Характеристика загрязнений
Переработка пластмасс на предприятиях химической промышленности сопровождается газообразными выбросами, образованием в значительных количествах твердых отходов, пыли и сточных вод, которые загрязняют окружающую природу. Поэтому очистка газообразных выбросов от вредных газов и сточных вод от вредных веществ, утилизация отходов являются важной народнохозяйственной проблемой.
Борьбу с загрязнениями атмосферы осуществляют различными способами. Согласно санитарным нормам проектирования промышленные предприятия, выделяющие вредные выбросы, отделяются от жилых районов санитарно-защитными зонами. Для предприятий, изготавливающих изделия из пластмасс, наименьшая ширина санитарно-защитной зоны составляет 50метров, эта зона способствует разбавлению выбросов до допустимого уровня.
При организации производства изделий из пластмасс необходимо принимать эффективные меры для уменьшения количества выделяющихся веществ - продуктов деструкции. Это, в частности, снижение температуры переработки полимерных материалов, что достигается добавлением в них нетоксичных пластификаторов, микродобавок, существенно снижающих вязкость расплавов полимеров.
Очистку воздуха от внешних частиц осуществляют механическими пылеулавливателями, микрофильтрами. Основная часть выделяющихся газообразных вредностей улавливается механическими отсосами, остальные растворяются системами общеобменной вентиляции. Вредности, уловляемые системами вытяжной вентиляции, направляются на очистные установки или рассеиваются в атмосфере.
Жидкие отходы производства отсутствуют. После промывания дробленых полипропиленовых отходов вода проходит стадию очистки, и затем снова используется в производстве. Boдa, расходуемая на технологические нужды, направляется непосредственно в канализацию [30].
5.3.2 Очистка сточных вод
Методы очистки воды
Использованная вода может очищаться механическим и физико-механическим способами.
Сущность механического метода заключается в том, чтобы из загрязненной воды путем отстаивания и фильтрации удаляются механические примеси.
В зависимости от размеров грубодисперсные частицы улавливаются решетками и ситами различных конструкций, а поверхностные загрязнения - нефтеловушками, маслоуловителями, смолоуловителями т.п. Механической очисткой можно достигнуть выделения из промывной воды до 60% нерастворимых примесей.
Физико-химическая очистка состоит в добавлении к сточным водам химических реагентов, вступающих в реакцию с загрязняющими веществами и способствующих выпадению нерастворимых и частично растворимых веществ в осадок. В качестве адсорбентов применяют естественные и искусственные материалы. Естественные - это глины, торф, а искусственные активированные угли. Из физико-химических методов широко применяется очистка воды от загрязнений хлорированием.
Хлор - наиболее эффективное средство для обеззараживания воды. Он убивает микроорганизмы и вступает в реакцию с аммиаком. Оставшийся в избытке хлор растворяется в воде, защищая тем самым воду от любого нового источника загрязнения.
Физико-химический метод очистки дает возможность уменьшить количество нерастворимых загрязняющих веществ до 95% и растворенных до 25%.
Твердые отходы образуются постоянно в процессе производства в виде полипропиленовой пыли [31].
5.4 Ликвидация и предупреждение чрезвычайных ситуаций
5.4.1 Возможные чрезвычайные ситуации
К возможным ЧС относят также производственные аварии, пожары, взрывы, неисправности электрической части, разрыв канализационной системы, а также неполадки в механике и гидравлике, которые могут привести к возникновению в рабочей зоне опасных или вредных: факторов для жизни и здоровья людей. Кроме того, на данном предприятии особую опасность представляют аварии, связанные с прорывом газов и легковоспламеняющихся жидкостей, выбросом реакционной массы, термическим разложением химических продуктов. Противопожарные мероприятия: на случай возникновения пожара предусмотрен ряд мероприятий и средств пожаротушения: предусмотрены необходимые первичные средства пожаротушения; для защиты от распространения пламени при пожаре на воздушном трубопроводе возле ПК установлен огнепреградитель; в системе вентиляции выполнена автоматическая система дымоудаления в случае возгорания твердых горючих материалов.
5.4.2 Планы ликвидации аварий
Оперативной частью плана предусматриваются возможные аварии и другие условия данного производства, опасные для жизни людей, а также мероприятия, направленные на спасение людей, ликвидацию аварий в начальной стадии их возникновения и после ликвидации аварий. Кроме того, определяются действия инженерно-технических работников и рабочих при возникновении аварии. При составлении планов ликвидации аварий учитываются возможные нарушения нормальных режимов работы: отключение электроэнергии; прекращение работы вентиляции и выключение освещения; прекращение подачи сырья, топлива, воды, нарушение технологического процесса или режима работы аппаратов, коммуникаций; загорания и др. При любом виде аварии немедленно вызывается газоспасательная служба и пожарная часть для оказания помощи людям, и в ликвидации аварии.
Распределение обязанностей между должностными лицами, участвующими в ликвидации аварии и пожара и порядок их действия регламентированы "Инструкцией по составлению планов ликвидации аварий".
Распределение обязанностей работающих при ликвидации производственных аварий и пожаров представлены в таблице 5.2.
Таблица 5.2 - Распределение обязанностей работающих при ликвидации производственных аварий и пожаров
| Должностное лицо | Обязанность |
| Лицо, первым обнаружившее аварию или возгорание | Сообщить лично или через другое лицо о происшедшем начальнику смены (мастеру) и остальным людям, присутствующим в помещении. |
| Начальник смены | Лично или через ответственных подчиненных немедленно вызывает газоспасательную или пожарную часть, извещает об аварии диспетчера (дежурного) предприятия. |
| Мастер или оператор (аппаратчик) | Принятие мер для вывода людей из рабочих помещений и ликвидации аварии. При необходимости, сообщает диспетчеру о происшедшей аварии и отключает аппараты данного технологического процесса. |
| Начальник цеха | Ответственный исполнитель работ по ликвидации аварий и пожара. |
| Главный инженер предприятия | Ответственный руководитель работ пожаротушения и ликвидации аварий |
| Лица, участвующие в ликвидации аварий - добровольная пожарная дружина (ДПД). Формируется из рабочих, инженерно-технических работников и служащих | Принимает участие в локализации и ликвидации возгорания, эвакуации людей и материальных ценностей из горящих помещений |
План ликвидации аварий изучает весь персонал и рабочие цеха, а также работники газоспасательной станции и пожарной части. Ознакомление с планами оформляется под расписку. Лица, не знающие плана ликвидации аварий в части, относящейся к местам их работы, к работе не допускаются [32].
В разделе безопасность и экологичность были рассмотрены основные опасности и вредности, возникающие при переработке вторичного полиэтилена и полипропилена, а также основные способы защиты и избежание их воздействия на работающих. Также не осталось без внимания влияние данного производства на состояние окружающей среды. Так как линия занимается непосредственно переработкой твердых медицинских отходов и практически не выбрасывает твердых, вредных газообразных и загрязненных жидких отходов, экологическая обстановка в городе не только не ухудшится, но и значительно улучшится за счет сокращения объемов твердого пластикового мусора.
6. Бизнес-план инвестиционного проекта
6.1 Характеристика предприятия
В данном курсовой работе предлагается внедрить на завод "Алькор" линию по переработке медицинских шприцев во вторсырье.
ООО "Алькор" - динамично развивающееся предприятие нового поколения, начавшее свою деятельность в 2001 году.
На сегодняшний день направлениями деятельности завода "Алькор" являются:
производство одноразовой посуды и пластиковой упаковки;
производство изделий из пластмасс, а также полимерной пластмассовой тары.
В настоящее время "Алькор" - современное предприятие, оснащенное новейшим оборудованием ведущих европейских стран. Рабочих мест насчитывается около ста. На заводе действует маркетологическая служба, занимающаяся исследованиями потребительских вкусов, которая вносит обновление в ассортимент выпускаемой продукции; ведется ежегодное планирование производства: анализируют качество работы, количество отходов. Объем выпускаемой продукции.
ООО "Алькор" заинтересовано в улучшении экологической обстановки в своем регионе, для чего в 2005 году было организовано производственное подразделение по сбору и переработке бывшей в употреблении полимерной посуды и упаковки. В ближайшее время планируется приобретение линии по переработке полимерных отходов и производству промышленной упаковки.
Руководство завода заинтересовано в повышении квалификации служащих: на предприятии выписывается специальная литература, периодически происходит аттестация персонала.
Предприятие "Алькор" является обществом с ограниченной ответственностью (ООО), уставной капитал которого разделен на доли определенных учредительными документами размеров; участники общества не отвечают по его обязательствам и несут риск убытков, связанных с деятельностью общества, в пределах стоимости внесенных вкладов.
6.2 Характеристика производимой продукции и оценка рынка сбыта продукции
Предприятие предусматривает переработку использованных шприцов, закупленных в медицинских учреждениях города в гранулы для вторичного использования.
Но так как одноразовый шприц из-за своего краткосрочного использования практически не подвергается деструкции, то и его свойства практически не изменяются. Поэтому шприц является хорошим материалом для изготовления вторичных гранул.
По объёмам использования в качестве упаковки, полимеры уступают лишь бумаге и картону.
Мировое производство пластика превышает 100 млн. тонн в год.
В настоящее время в России отмечается интенсивный рост, как производств пластмасс, так и выпуска изделий из них. В РФ 35% производство полимеров приходится на упаковочную промышленность.
В Челябинской области также существуют заводы по производству полимерных изделий (пакеты, одноразовая посуда, различные пленки и пр).
Предприятия, которые выпускают пластиковые изделия в Челябинской области:
АП "Пластик" Пластмассовые комплектующие для автомобилей "Жигули";
ЗАО "Полимир", Челябинский завод промышленной упаковки, г Челябинск;
ГУП Завод "Пластмасс", Изделия из пластмасс, г. Копейск;
ЗАО "Ада-Уралпласт", Полимерная тара, г. Кыштым;
ЗАО "Поликом", Пластиковая тара, г. Челябинск;
"Полимер" Магнитогорский завод полимерных изделий;
ООО "Алькор" Магнитогорский завод пластиковой посуды и упаковки;
Таким образом, по количеству предприятий перерабатываемых пластические массы можно судить о потребности их в использовании вторичного сырья.
Вторичные материалы обладают комплексом характеристик, которые при умелом их использовании обеспечивают удешевление продукции при минимальном изменении их свойств.
6.3 Расчет производственной программы
Расчет производственной программы показывает, что предприятие имеет организационные и технические возможности реально производить запланированное количество продукции в реально заданные сроки. Расчет производственной программы сводится к определению годового объема производства продукции, эффективного фонда времени работы оборудования.
М=Пч∙Тэф∙N, (6.1)
где N - количество ведущего оборудования, N = 1; Пч - технически обоснованная часовая производительность агрегата, Пч =0,1 т/ч; Тэф - эффективный фонд времени работы оборудования, Тэф =7968 час
М = 0,1 ∙ 7968 ∙ 1 = 796,8 т
Производственная мощность - максимально возможный выпуск продукции (за год, сутки, смену) при полном использовании в соответствии с установленным режимом работы производственного оборудования и производственных площадей [33].
Таким образом, за год на линии горячего гранулирования (ЛГГ.) может быть переработано 796,8 тонн вторичного сырья. Однако медицинские учреждения города могут поставить 130 тонн использованных шприцев, следовательно расчет ведется для шприцев.
6.3.1 Режим работы цеха
График работы оборудования - непрерывный (без остановок на выходные и праздничные дни); 4-х бригадный, в 2 смены продолжительностью 12 часов (таблица 6.1).
Таблица 6.1 - Баланс времени работы оборудования
| Показатель | Количество |
| Календарное время, ч | 8760 |
|
Планируемые простои, ч: капитальные ремонты планово предупредительные работы праздники и выходные |
192 0 192 0 |
| номинальное время, ч | 8568 |
| текущие простои, ч | 600 |
| фактическое время, ч | 7968 |
| часовая производительность, тонн/ часс | 0,1 |
Для непрерывного массового производства фактическое время работы оборудования рассчитывается по следующей формуле (6.2):
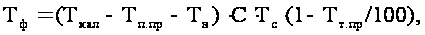 (6.2)
где Ткал - календарный фонд времени; Ткаленд. = 365 дней
Тп. пр - количество дней нахождения оборудования на планово-предупредительных ремонтах (данные ТОиР) сутки; Тп. пр = 8
Т т. пр - процент текущих простоев по отношению к номинальному времени;
Тт. пр = 7% Ткал = 600 (25 дней) (6.3)
где Тв - общее количество выходных и праздничных дней в году, сутки; Тв = 0,С - количество смен работы оборудования; С = 2;
Тс - продолжительность одной смены, ч; Тс = 12 ч;
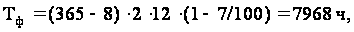
В свою очередь номинальное время рассчитывается по формуле (6.4):
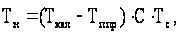 (6.4)
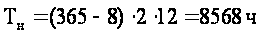
6.3.2 Определение количества оборудования
При проектной производственной мощности М = 130 т/год следует рассчитать количество агрегатов по формуле (6.5):
N= ,
(6.5)
N = =
1
Количество оборудования выражается в определенных единицах измерения веса, длины или в штуках. В данном случае выражается в штуках. Количество оборудования N = 1.
6.4 Определение капитальных затрат
Капитальные затраты - совокупность затрат материальных, трудовых и денежных ресурсов, направленных на расширенное воспроизводство основных фондов [34].
С внедрением новой технологии капитальных затрат предприятие не несет так как технологическая линия на предприятии уже существует, поэтому Кз=0.
6.5 Расчет фонда оплаты труда
6.5.1 Составление баланса рабочего времени
Баланс рабочего времени составляется с целью выявления резервов роста производительности труда за счет более рационального использования фонда рабочего времени и определения численности рабочих. Баланс рабочего времени показывает количество дней (или часов), которые должен отработать один среднесписочный рабочий