Процесс изготовления детали "корпус ТМ966-2120-57"
5П73-2М.0420.78
Втулка
Обоснование номенклатуры проектируемого участка и формы организации производства
Проектирование механического участка начинается с анализа плана производства по номенклатуре и годовому объему выпуска изделия.
Станкоемкость годового объема выпуска каждого изделия в часах составляет:
Тпл=

где Ni - количество изделий данного вида, планируемых к запуску в цехе с учетом расширения производства, шт;
Tштi - суммарное штучное время по всем операциям технологического процесса на одно изделие, мин.
Номенклатура выпускаемых изделий на проектируемом участке подбирается в соответствии с его профилем. Результаты расчетов сводим в таблицу.
Тпл1=
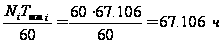
Аналогично рассчитываем для остальных изделий и сводим результаты в таблицу.
Таблица 12
Производственная программа участка
| п/п | Номенклатура изделий | Объем выпуска, шт. | Штучное время (суммарное), мин | Трудоемкость (станкоемкость) годового выпуска, ч |
| 1 | 2 | 3 | 4 | 5 |
| 1 | ТМ966.2120-57 Корпус | 60 | 67,106 | 67,106 |
| 2 | 5П73-2М.0421-50 Корпус | 60 | 146,25 | 146,25 |
| 3 | Б.80.56.10 СБ - Э букса | 2000 | 67,05 | 2235 |
| 4 | П.80.56.50 СБ - Э поршень | 2000 | 43,02 | 1434 |
| 5 | ТМ966.2120-35 Крышка | 60 | 365,52 | 365,52 |
| 6 | TM966.2120-12 Корпус | 60 | 180,90 | 180,90 |
| 7 | 74.01.4103.010 шток | 800 | 738,6 | 9848 |
| 8 | 74.00.4203.404 шток | 800 | 315 | 4200 |
| 9 | 74.00.4107.110 цилиндр | 800 | 604,2 | 8056 |
| 10 | 5П73-2М.0420.78 Втулка | 60 | 241,91 | 241,91 |
| 11 | А50 М24.00.011 цилиндр | 720 | 318,9 | 3826,8 |
| 12 | А50 М24.00.15А шток | 720 | 289,64 | 3475,68 |
| 13 | А60.80.58.01.040 шток | 720 | 348,56 | 4182,72 |
| 14 | IF 300.100.20.000 СБ шток | 720 | 84,42 | 1013,04 |
| 15 | Итого | 19820 | 3976,11 | 40000 |
Форма организации производства на проектируемом участке выбирается в зависимости от коэффициента закрепления операций. В единичном производстве могут быть использованы групповые формы. При групповых формах организации производства, на участке достаточно укрупненные расчеты проектируемого участка.
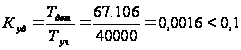
Выбирается предметная форма организации производства. Действительный годовой фонд времени работы оборудования в две смены составляет: Фд = 4015 ч. Общее количество технологического оборудования на участке определяется укрупнено на годовой объем выпуска всей номенклатуры изделий:
Сц =
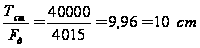
На основании полученного результата составляется сводная ведомость потребного технологического оборудования на производственном участке.
Таблица 13
Сводная ведомость оборудования на участке
| Наименование оборудования | Количество | Оптовая цена, руб. | Балансовая стоимость, руб. | Коэф. ремонтной сложности | |
| Механ. | Электр. | ||||
| Токарный 1К62 | 4 | 658000 | 987000 | 22 | 10 |
| Gildemeister CVX 420 | 6 | 6000000 | 12000000 | 26 | 30 |
| Итого | 10 | 12987000 | |||
Расчет основных рабочих на участке
Численность основных рабочих на участке рассчитывается укрупнено по нормам трудоемкости:
Ро=
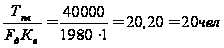
где Тпл - суммарная трудоемкость планируемой производственной программы по изготовлению всей номенклатуры изделий на участке;
Fд - действительный годовой фонд работы одного рабочего, ч;
Кв - средний коэффициент выполнения норм.
Общее количество основных рабочих производственного участка распределяется в соответствии с выполняемыми работами по профессиям и разрядам.
Таблица 14
Сводная ведомость основных рабочих на участке
| Наименование профессии | Численность рабочих по разрядам | |||||
| всего | 1 | 2 | 3 | 4 | 5 | |
| Токарь | 8 | 4 | ||||
| Оператор станков с ЧПУ | 12 | 12 | ||||
Необходимое число вспомогательных рабочих на участке рассчитывается по нормам обслуживания. Количество слесарей и электриков, занятых обслуживанием оборудования определяется отдельно по следующей формуле:
Рв =

где Нвр - норма времени обслуживания на ремонтную единицу (в минутах) соответственно для технологического и электротехнического оборудования; Nр - общее количество ремонтных единиц оборудования на участке, устанавливается по заводским данным или по соответствующим справочникам; Ксм - коэффициент сменности работы оборудования, в проекте принимается равным числу смен; Тсм - продолжительности рабочей смены, мин.
Рв =
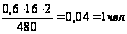
Количество наладчиков оборудования Рн находится по типовым нормам обслуживания:
Рн =
2

где n - количество оборудования на участке; Ci - число физических единиц оборудования данного наименования. Ho - норма обслуживания данной модели оборудования для всех станков, выбирается по общемашиностроительным нормам.
Рн =
2
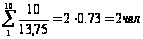
Число контролеров-приемщиков участка определяется по формуле:
Рк =

где Ря - явочная численность производственных рабочих; Рск - количество рабочих, осуществляющих самоконтроль; Нок - норма обслуживания для контролеров-приемщиков.
Рк =
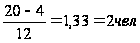
Количество транспортных рабочих участка, необходимых для доставки грузов на рабочие места и вывозки стружки:
Рт =

где Нвр - время на погрузку и перемещение 1 тонны, ч, для отдельных видов грузов. Gгр - масса груза, перевозимого за смену, т.
Рт =
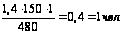
Планово-экономические расчеты проектируемого участка.
Потребность в основных материалах на выпуск продукции проектируемого участка определяется исходя из плановых норм расхода на единицу продукции и запланированного объема выпуска изделий.
Расчет потребности в основных материалах производится по каждому их виду, марке и размеру для всей номенклатуры выпускаемых изделий.
Зм =
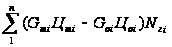
где n - количество изделий;
Gmi - черновая масса заготовки или норма расхода материала на одно изделие, кг;
Goi - масса реализуемых отходов материала на одно изделие, кг;
Цmi - цена весовой единицы данного материала, руб;
Цoi - цена весовой единицы отходов по данным предприятия, руб;
Nгi - годовой объем выпуска определенного вида изделий, шт.
Зм
1=
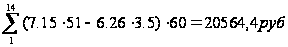
Зм
2=
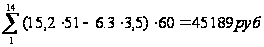
Зм
3=
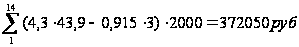
Зм
4=
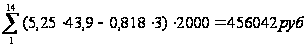
Зм
5=
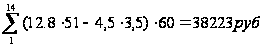
Зм
6=
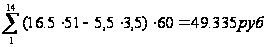
Зм
7=
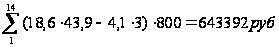
Зм
8=
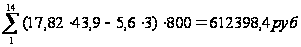
Зм
9=
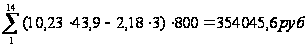
Зм
10=
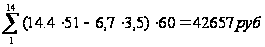
Зм
11=
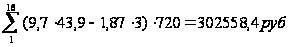
Зм
12=
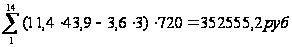
Зм
13=
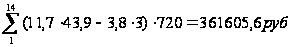
Зм
14=
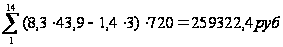
При планировании потребности в основных материалах необходимо также определить коэффициент использования материала по основному виду изделий:
Ки =

где Gд - чистовая масса детали, кг;
Gз - черновая масса заготовки, кг.
Ки1
=

Ки
2=

Ки
3=

Ки
4=

Ки
5=

Ки
6=

Ки
7=

Ки
8=

Ки
9=

Ки
10=

Ки
11=

Ки
12=

Ки
13=

Ки
14=

Таблица 15
Потребность основных материалов
| Наименование детали | Род или марка материала | Норма расхода на 1 деталь, кг | Объем выпуска деталей, шт. | Общая потребность в материалах на программу, кг. | Цена материала за 1 кг, руб. | Стоимость материала на программу, руб. | Стоимость отходов, руб. | Стоимость материалов за вычетом отходов, руб |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| ТМ966.2120-57 Корпус | Сталь 30ХГСА | 7,15 | 60 | 429 | 51 | 21879 | 3,5 | 20564,4 |
| 5П73-2М.0421-50 Корпус | Сталь 30ХГСА | 15,2 | 60 | 912 | 51 | 46521 | 3,5 | 45198 |
| Б.80.56.10 СБ - Э букса | Сталь 40Х | 4,3 | 2000 | 8600 | 43,9 | 377540 | 3,0 | 372050 |
| П.80.56.50 СБ - Э поршень | Сталь 40Х | 5,25 | 2000 | 10500 | 43,9 | 460950 | 3,0 | 456042 |
| ТМ966.2120-35 Крышка | Сталь 30ХГСА | 12,8 | 60 | 768 | 51 | 235008 | 3,5 | 234063 |
| TM966.2120-12 Корпус | Сталь 30ХГСА | 16,5 | 60 | 990 | 51 | 39168 | 3,5 | 38223 |
| 74.01.4103.010 шток | Сталь 40Х | 18,6 | 800 | 14880 | 43,9 | 653232 | 3,0 | 643392 |
| 74.00.4203.404 шток | Сталь 40Х | 17,82 | 800 | 14256 | 43,9 | 625838,4 | 3,0 | 612398,4 |
| 74.00.4107.110 цилиндр | Сталь 40Х | 10,23 | 800 | 8184 | 43,9 | 359277,6 | 3,0 | 354045,6 |
| 5П73-2М.0420.78 Втулка | Сталь 30ХГСА | 14,4 | 60 | 864 | 51 | 44064 | 3,5 | 42657 |
| А50 М24.00.011 цилиндр | Сталь 40Х | 9,7 | 720 | 6984 | 43,9 | 306597,6 | 3,0 | 302558,4 |
| А50 М24.00.15А шток | Сталь 40Х | 11,4 | 720 | 8208 | 43,9 | 360331,2 | 3,0 | 352555,2 |
| А60.80.58.01.040 шток | Сталь 40Х | 11,7 | 720 | 8424 | 43,9 | 369813,6 | 3,0 | 361605,6 |
| IF 300.100.20.000 СБ шток | Сталь 40Х | 8,3 | 720 | 5976 | 43,9 | 262346,4 | 3,0 | 259322,4 |
| КС 4572.31.200. М2.000 цилиндр | Сталь 40Х | 14,6 | 720 | 10512 | 43,9 | 461476,8 | 3,0 | 455385,6 |
| РСМ10.09.02.120 СБ цилиндр | Сталь 40Х | 4,5 | 1500 | 6750 | 43,9 | 296325 | 3,0 | 292005 |
| Итого | 201805,6 | 4920369 | 4842066 |
Планирование фонда заработной платы.
Фонд заработной платы разделяется на часовой, дневной и месячный или годовой. В основе всех этих фондов лежит прямой фонд заработной платы, включающий оплату труда сдельщиков по расценкам и повременщиков по тарифу.
В проекте прямой фонд заработной платы основных рабочих участка может быть рассчитан и укрупнено по суммарной трудоемкости планируемой производственной программы по изготовлению всей номенклатуры на участке:
Фпр =

где Чср - средняя часовая тарифная ставка основных рабочих данного участка, руб
Фпр
=
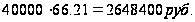
Среднемесячная заработная плата одного рабочего в рублях определяется делением месячного (годового) фонда зарплаты на списочное число рабочих:
Зср = Фг/12Рсп,
где Фг - годовой фонд заработной платы;
Зср = 2648400 / 12 · 20 = 11035 руб.
Планирование себестоимости, цены, прибыли и рентабельности
При планировании себестоимости определяют издержки производства не только в целом на предстоящий период, но и на единицу продукции. Метод установления себестоимости единицы продукции называется калькуляцией.
Полная (плановая) себестоимость единицы продукции определяется по формуле:
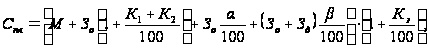
где М - затраты на сырье и основные материалы;
Зо - основная заработная плата;
К1 - косвенные затраты цеха %, К1 = 530%;
К2 - общезаводские расходы %, К2 = 250%;
Зд - дополнительная заработная плата;
 - начисления
по социальному
страхованию
26 %;
 - дополнительная
заработная
плата основных
рабочих.
Завершающим этапом экономического обоснования оптимального варианта технологического процесса является использования метода приведенных затрат.
Зо = 73,37 руб.
Зд = 0,05 · Зо = 0,05 · 73,37 = 3,67 руб.
М = 20564,4/ 60 = 342,74
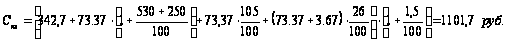
Планируемая прибыль от реализации изделий рассчитывается как разность межу оптовой ценой и полной себестоимостью:
П =
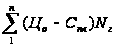
где Цо - оптовая цена предприятия изделия принимается по заводским данным или находится по формуле:
Цо
=

где Р - рентабельность данного изделия, принимается равной 15-40%
Цо
=
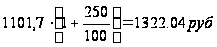
П =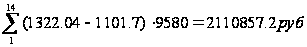
Общая рентабельность производства в процентах определяется:
Ро
=
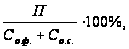
где
 - среднегодовая
стоимость
основных
производственных
фондов;
 - нормируемые
оборотные
средства.
Ро
=
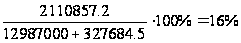
Окончательно вопрос о внедрении новой технологии и организации производства решается после определения срока окупаемости капитальных затрат. В общем виде он представляет собой отношение величины капитальных вложений к полученной экономии:
2. Разработка и конструирование средств технологического оснащения
2.1 Описание работы приспособления
Приспособление для контроля биений наружных и внутренних поверхностей деталей состоит из основания 1, на котором установлено кольцо 9, призма 8, каретка 3. Каретка перемещается по направляющему винту 2, на нем установлен корпус 4, с которым шарнирно соединен кронштейн 5 с рычагом 6 и индикатором. Плита с низу имеет наклонную поверхность, в результате чего деталь по действием собственного веса базируется на призме. При контроле деталь поворачивается вокруг своей оси, и по отклонению индикатора судят о величине радиального биения наружной поверхности относительно внутренней.
2.2 Расчет приспособления на точность
Произведем расчет на точность приспособления, т.е. определим суммарную погрешность измерения.
Суммарную погрешность составляют следующие погрешности: Установки контролируемых деталей на установочные элементы; передаточных средств (элементов); установочных мер, используемых для настройки измерительных средств; свойственные данному методу измерения, вызываемые неточностью отсчета по шкале измерительного прибора, температурными колебаниями и др.; вызванные нарушением первичной настройку и измерительных средств.
Погрешность установки - отклонение фактически достигнутого положения контролируемой детали или изделия при установке от требуемого - величина комплексная, состоит из:
wу.э. - погрешности изготовления установочных элементов и их расположения на корпусе приспособления. Не влияет на процесс измерения wу.э.= 0
wБ - погрешности базирования, возникающие вследствие неточности изготовления измерительных и установочных баз контролируемых деталей в пределах заданных допусков, а также наличия зазора между базовой поверхностью детали и призмой. Установочный элемент - призма неподвижна, поэтому эксцентриситет e = 0, а погрешность базирования wБ = 0.
wс - погрешности смещения измерительной базы контролируемой детали относительно рабочих поверхностей установочного элемента, т.е. смещения от заданного положения. В нашем случае не произойдет смещения измерительной базы от заданного положения, так как контролер всегда поджимает внутреннюю базовую поверхность к установочным элементам и тем самым препятствует измерительному усилию, создаваемому пружиной. Поэтому wс = 0.
wз - погрешности закрепления. В конструкции приспособления отсутствуют зажимные элементы, следовательно, wз = 0
Погрешность передаточных устройств состоит из двух видов:
wр - систематической погрешности, из-за неточности изготовления передаточных элементов (рычагов и других деталей).
Суммарная погрешность рычажных передач равна сумме составляющих погрешностей:
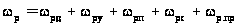
wрд - погрешность от неточности изготовления длин плеч рычагов, в нашем случае равна:
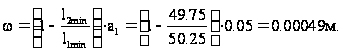
wру - погрешность от неточности углового расположения плеч рычагов:
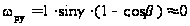 при малых
перемещениях
wрп - погрешность от непропорциональности перемещения рычагов находим по формуле:
 (для нашего
случая
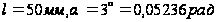 ),
тогда:
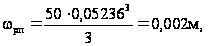
wрс - погрешность от перемещения точки контакта рычагов, находим по формуле:
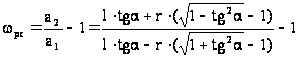
Для
нашего случая
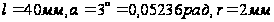 ,
тогда:
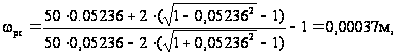
wр.пр - погрешность прямых передач. Найдем погрешность прямой передачи пальца, который перемещается в направляющей втулке высотой 13 мм. Зазор между втулкой и пальцем 0,02…0,03 мм, смещение оси индикатора относительно оси пальца не превышает 0,2…0,3 мм. Погрешность прямой передачи найдем по формуле:
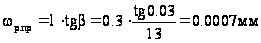
Таким образом, погрешность передаточных устройств будет равна
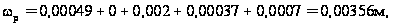
wп - случайной погрешности, обусловленной случайными факторами, а именно наличием зазоров меду осями и отверстиями рычагов, неточностью их перемещения и другими причинами.
wп =0.
Погрешность установочных мер, используемых для настройки измерительных средств, состоит из:
wн - систематической погрешности, учитывающей отклонение установочных размеров от номинальных.
wн = 0.
wн.с. - случайной погрешности, которая возникает при настройке в результате отклонений от соосности, параллельности, перпендикулярности и др.
wн.с. = 0.
Погрешность метода измерения wм зависит от многих факторов: метода измерения, конструктивных особенностей контрольного приспособления, отклонений от нормальных условий измерения, квалификации контролера и др. Показывающим прибором в приспособлении является микрометр часового типа с ценой деления 0.001мм и пределом измерения 1мм. Тогда по таблице 3.6 [9] находим, что погрешность метода измерения wм = 0,007мм.
Приспособление применяется для контроля биения наружной поверхности относительно внутренней. По техническим условиям чертежа это биение не должно превышать 0,03 мм.
Тогда суммарная погрешность измерения на контрольно-измерительном приспособлении:
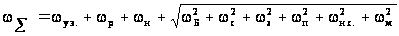
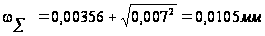
Погрешность КИП составляет 33% от конструкторского параметра, что удовлетворяет требованиям точности измерительной оснастки. Видим, что приспособление удовлетворяет заданной точности.
3. Стандартизация и управление качеством продукции
Стандартизация - важное средство для повышения качества продукции и повышения производительности.
Стандартизация устанавливает и применяет правила, с целью упорядочения деятельности в определенной области на пользу и при участии всех заинтересованных сторон, в частности, для достижения всеобщей оптимальной экономичности, при соблюдении условий эксплуатации и требовании безопасности. Стандартизация устанавливает обязательные требования для обеспечения качества продукции; повышения производительности труда; экономичного использования материалов; энергии и безопасности. К методам стандартизации относится унификация - это метод, направленный на приведение объектов одинакового функционального назначения к единообразию и рациональному сокращению числа этих объектов и их составных частей.
Стандарты предприятий разрабатывают на создаваемые и применяемые только на данном предприятии процессы, требования, детали и узлы к изготовляемым изделиям.
3.1 Основные принципы системы качества (СК), применяющиеся на ОАО "АвиаАгрегат"
При рассмотрении системы качества ОАО "Агрегат" был определён следующий состав функций: политика и планирование качества, организация работ по качеству, контроль качества, информация о качестве, разработка мероприятий, внедрение мероприятий в производственный процесс.
Организация работ по качеству включает в себя следующие этапы:
Во-первых, - это разработка системы качества, т.е. - определение структур, входящих систему качества, их функций и методов работ.
СК создается и внедряется как средство, обеспечивающее проведение определенной политики и достижение поставленных целей в области качества.
СК должна охватывать все 4 стадии жизненного цикла продукции: исследование и разработка; изготовление; обращение и реализация; эксплуатация. Жизненный цикл продукции ("петля качества") разделен на более мелкие этапы (см. рис.4.1).
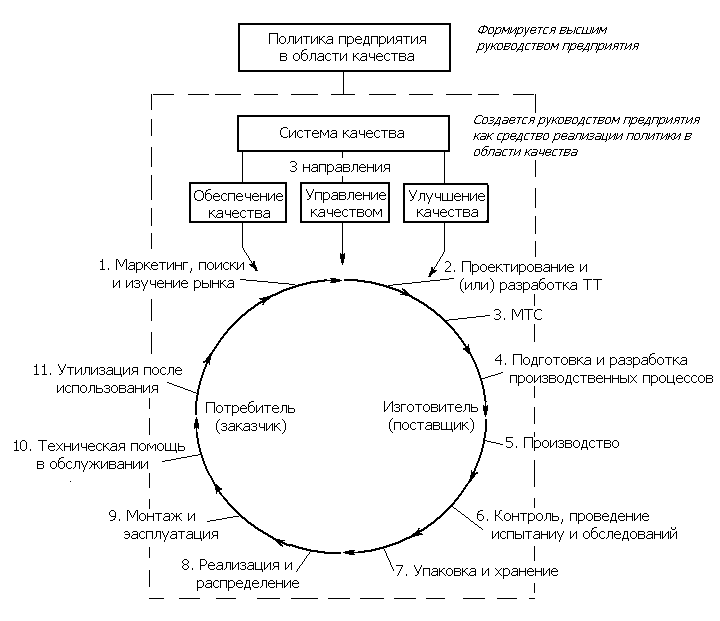
Рис.4.1 "Петля качества" при производстве корпуса.
Рассмотрим 3 направления в "петле качества", важные для поставщика.
Обеспечение качества продукции - совокупность планируемых и систематически проводимых мероприятий, создающих необходимые условия для выполнения каждого этапа петли качества. Планируемые мероприятия определяются целевыми научно-техническими программами повышения качества конкретной продукции, которые содержат требования к материалам, сырью, оборудованию, комплектующим изделиям, метрологическим средствам, производственному персоналу и т.д.
К систематически производимым мероприятиям относятся работы, которые выполняются предприятием постоянно или с определенной периодичностью (работы по изучению рынка, постоянному обучению персонала).
Особое место среди этих мероприятий занимают те, которые связаны с предупреждением различных отклонений.
В соответствии с идеологией стандартов ИСО серии 9000 СК должна функционировать таким образом, чтобы обеспечить уверенность в том, что проблемы предупреждаются, а не выявляются после возникновения (принудительная замена технологической оснастки и инструмента, ППР, обеспечение необходимой документацией всех рабочих мест и своевременное изъятие устаревшей документации).
Управление качеством - методы и деятельность оперативного характера (управление процессами, выявление различного рода несоответствий в продукции, производстве и их устранении).
Пример (рис.4.2) - статистическое регулирование техпроцесса с помощью контрольных карт предупреждает появление дефектов или отклонений и является предпочтительным перед методом, связанным с управлением качеством по уже случившимся отклонениям.
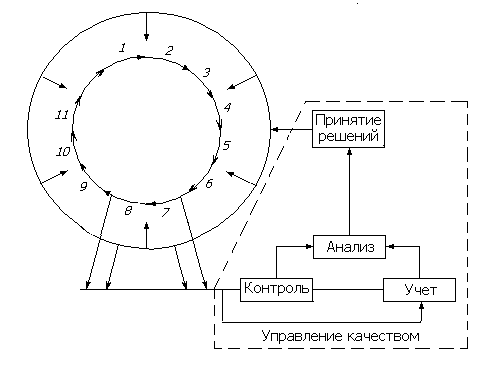
Рис.4.2 Схема "замкнутого управленческого цикла".
как замкнутый управленческий цикл, который включает контроль, учет, анализ (оценку), принятие и реализацию решения.
Управление качеством должно предусматриваться как необходимый принцип по отношению ко всем элементам системы качества на всех этапах петли.
Улучшение качества - постоянная деятельность, направленная на повышение технического уровня продукции, качества ее изготовления, совершенствование элементов производства и системы качества. Улучшение качества связано с решением задачи получения результатов, лучших по отношению к первоначально установленным нормам.
Идеология постоянного улучшения качества прямо связана и вытекает из тенденции повышения конкурентоспособности такой продукции, которая обладает высоким уровнем качества при более низкой цене. В связи с этим целью постоянного улучшения качества является либо улучшение параметров продукции, либо повышение стабильности качества изготовления, либо снижение издержек.
Характерной организационной формой работ по улучшению качества являются группы качества, рационализаторская деятельность, создание временных творческих коллективов.
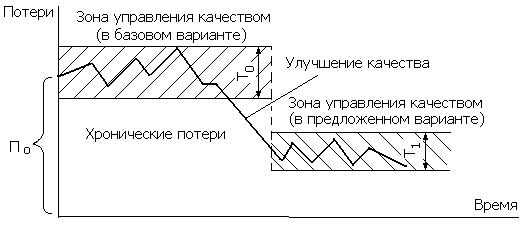
Рис.4.3 Иллюстрация снижения потерь за счет улучшения качества.
П 0 - начальные потери; Т о - размах средних арифметических базовых значений (математического ожидания) показателя надёжности; Т 1 - то же самое в предлагаемом варианте
Материалы, комплектующие детали и узлы, закупленные предприятием, становятся частью выпускаемой им продукции, за качество которой изготовитель несет ответственность.
После разработки следует этап внедрения системы качества, в течение которого проводятся внутренние проверки системы и, как правило, - ее доработка по результатам проверок.
Завершающим этапом можно считать сертификацию системы качества на соответствие стандартам ИСО 9000. Получение такого сертификата от авторитетного, независимого органа существенно укрепляет позиции предприятия на рынках сбыта, т.к. дает заказчикам дополнительную уверенность в возможности предприятия стабильно обеспечивать требуемый уровень качества.
При организации работ по качеству крайне важно обратить внимание на то, чтобы на всех этапах производственного процесса было предусмотрено все необходимое для обеспечения качества продукции: хорошие материалы, современное оборудование инструмент и средства измерений, хорошо обученный дисциплинированный персонал и необходимая документация.
На авиационных предприятиях применяются следующие виды контроля качества:
контроль проектирования
входной контроль материалов и комплектующих изделий;
контроль за состоянием технологического оборудования;
операционный контроль при изготовлении;
авторский надзор за изготовлением;
активный контроль приборами, встроенными в технологическое оборудование;
приемочный контроль готовой продукции;
контроль монтажа и надзор за эксплуатацией на объектах;
выборочный контроль;
сплошной контроль.
Из нормативных документов, регламентирующих метрологическую деятельность, а первую очередь следует упомянуть закон РФ о единстве измерений и международный стандарт ИСО 10012-1: 1992 о подтверждении метрологической пригодности измерительного оборудования.
Оценку качества готовой продукции на предприятии ОАО "Агрегат" проводят в следующей последовательности:
1. Выбор показателя качества оцениваемой продукции.
2. Оценка показателя качества.
3. Сравнение с базовыми значениями.
При обработке детали "Корпус ТМ966.2120-57" к параметрам качества относят следующие параметры: точность размеров; формы и расположение обрабатываемых поверхностей детали; твердость; шероховатость поверхности; структура материала.
Надежность и долговечность работы корпуса в значительной степени зависит от точности размеров, а также структурного состояния материала и шероховатости поверхностей.
3.2 Применение методов контроля заготовок и средств активного контроля для обработки детали
Мероприятия по обеспечению качества продукции Корпус на предприятии ОАО "АвиаАгрегат":
входной контроль качества заготовок;
статистический контроль качества действующих технологических процессов;
активный контроль выполняемых размеров на отдельных операциях;
аттестация выпускаемой продукции.
На этапе поставок прутков на предприятие необходимо обеспечить мероприятия связанные с контролем и выявлением недоброкачественной продукции поставщиков. Для этого необходимо и достаточно реализовать контроль поверхности заготовок, контроль предельных отклонений размеров заготовок, контроль твёрдости материала заготовок, которые должны удовлетворять требованиям предусмотренным ОСТ 1.90073-72, ОСТ 1.41187-78.
Важным моментом эффективности обработки корпуса является применение средств активного контроля.
Задача средств активного контроля (САК) состоит в выдаче информации о размере обрабатываемой или только что обработанной детали. Информация в определенной форме используется оператором или