Альтернативный вариант технологического процесса изготовления детали "Крышка ТМ966.Сб2120–5СБ"
Введение
В настоящее время в нашей стране сложилась такая ситуация, что развитие промышленности является самой приоритетной из всех поставленных задач. Для того, чтобы Россия заняла прочное место среди ведущих мировых держав, в ней должна существовать развитая сфера промышленного производства, которая должна основываться не только на восстановлении основанных в советский период заводов, но и на новых, более современно оборудованных, предприятиях.
Одним из важнейших шагов на пути к экономическому процветанию является подготовка специалистов, которые имели бы не строго ограниченные рамками своей профессии знания, а могли комплексно оценить выполняемую ими работу и ее результат. Такими специалистами являются инженеры-экономисты, разбирающиеся не только во всех тонкостях экономических аспектов функционирования предприятия, но и в сущности производственного процесса, который и обуславливает это функционирование.
Целью данного дипломного проекта является ознакомление непосредственно с процессом производства, а также оценка и сравнение его эффективности не только с экономической, но и с технологической точек зрения.
Производство изделия, его сущность и методы оказывают наиболее весомое влияние на технологические, эксплуатационные, эргономические, эстетические и, конечно, функциональные характеристики этой продукции, а, следовательно, на его себестоимость, от которой в прямой зависимости находятся цена изделия, спрос на него со стороны пользователей, объемы продаж, прибыль от реализации, а, следовательно, все экономические показатели, которые и определяют финансовую устойчивость предприятия, его рентабельность, долю рынка и т.д. Таким образом, то, как изготовляется продукция, оказывает влияние на весь жизненный цикл товара.
Сегодня, когда конкурентный рынок вынуждает производителей переходить к наиболее качественным и дешевым продуктам, особенно важно оценить все аспекты производства, распространения и потребления изделия еще на стадии его разработки, чтобы избежать неэффективного использования ресурсов предприятия. Это помогает также в совершенствовании технологических процессов, которые разрабатываются часто не только исходя из потребностей рынка в изготовлении новый продукции, но и принимая во внимание стремление производителей к более дешевому и быстрому способу получения уже существующей продукции, что сокращает производственный цикл, уменьшает величину связанных в производстве оборотных средств, а, следовательно, стимулирует рост инвестиций в новые проекты.
Итак, проектирование технологического процесса является важнейшим этапом производства продукции, который влияет на весь жизненный цикл товара и способен стать определяющим при принятии решения о производстве того или иного продукта.
1. Разработка технологического процесса
1.1 Служебное назначение и техническая характеристика изделия и детали
Деталь «Крышка ТМ966 Сб2120-5СБ» (рис. 1) является одной из сборочных единиц гидравлической установки для ЗРК «Печора-2М». Характерными особенностями детали является то, что она представляет собой буксу (переднюю крышку) гидроцилиндра. По наружной резьбе М210х3 и торцу 8 сопрягается с цилиндром 5П73-75. По внутренней поверхности через бронзовую втулку со штоком 5П73-72. На торце детали имеются резьбовые отверстия М6, для крепления крышки манжеты.
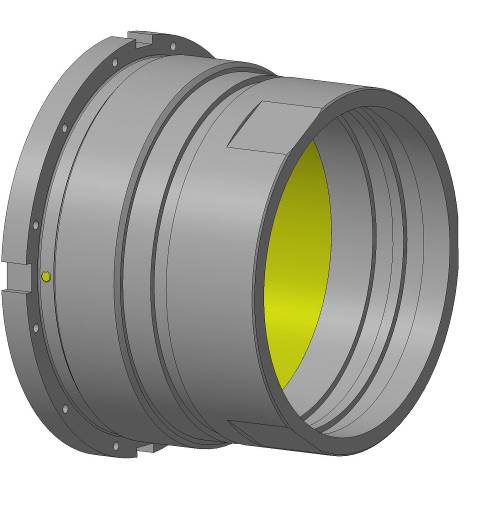
Рис. 1. Общий вид детали ТМ966. Сб2120-5СБ
В качестве материала для изготовления заготовки «Корпус» применяется сплав стали 30ХГСА ГОСТ 4543-71. Применяется для изготовления валов, осей, зубчатых колес, фланцев и др. Это улучшаемые детали, работающие при температуре до 200єС, ответственные сварные конструкции, работающие при знакопеременных нагрузках, крепежные детали, работающие при низких температурах.
Таблица 1. Химический состав в % материала 30ХГСА
| Si | S | Cu | Mn | CR | P | C | Ni |
| 0,9…1,2 | 0,025 | 0,3 | 0,8…1,1 | 0,8…1,1 | 0,025 | 0,28…0,34 | 0,30 |
Механические свойства
Предел прочности
при растяжении
 МПа
Относительное удлинение после разрыва 7% (стабилизирующий отпуск 220°)
Плотность,
 7б85
кг/см3
Твердость по Бринеллю, HB=487
Шероховатость: для поверхностей детали высота неровностей профиля от
Rа = 0,8 мкм до Rа=6,3 мкм.
Степень точности: наименьший квалитет 7.
В качестве материала для изготовления заготовки «Втулка» применяется безоловянная бронза БрАЖН 10-4-4 ГОСТ 1280-90.
Таблица 2. Химический состав в % материала БрАЖН 10-4-4
| Fe | Si | Mn | Ni | P | Al | Cu | Pb | Zn | Sn | Примесей |
| 3.5 - 5.5 | До 0.1 | до 0.3 | 3.5 - 5.5 | до 0.01 | 9.5 - 11 | 77 - 83.5 | до 0.02 | до 0.3 | до 0.1 | всего 0.6 |
1.2 Постановка задачи на проектирование
Совершенствование качества продукции невозможно без чёткой работы всей производственной цепочки от маркетинговых условий до реализации продукции потребителю, от изучения дефектов, возникающих у потребителя в процессе эксплуатации, до внесения коррективов и в технологический процесс, устраняющий эти дефекты.
Изготовления детали осуществляется на основании анализа конструкции и технологичности изделия и его деталей, а также годовой программы выпуска.
С целью обеспечения повышенной надежности работы детали, организации высокопроизводительного процесса обработки её поверхностей необходимо решить следующие задачи:
1. на основе критического анализа существующего технологического процесса разработать более эффективный процесс изготовления детали;
2. предусмотреть возможность широкого использования высокопроизводительного оборудования, режущего инструмента и технологической оснастки;
3. разработать проект токарно-фрезерного с ЧПУ участка по изготовлению деталей;
4. наметить мероприятия по охране окружающей среды и безопасности жизнедеятельности работников цеха и по увеличению ресурса деталей;
5. определить технико-экономические показатели работы участка.
Проектируемый технологический процесс должен иметь более высокие показатели по сравнению с базовым процессом.
1.3 Анализ технологичности конструкции детали
Рабочие чертежи обрабатываемых деталей ТМ966.2120-35 и ТМ966.2120-36 содержат все необходимые сведения, дают полное представление о деталях, т.е. все проекции, разрезы, сечения чётко и однозначно объясняют их конфигурацию и возможные способы получения заготовок.
Показаны размеры с необходимыми отклонениями, требуемая шероховатость обрабатываемых поверхностей, допускаемые отклонения от правильных геометрических форм, а также относительного расположения поверхностей.
При анализе чертежа ТМ966.2120-35 выявили следующее:
Основными конструкторскими базами являются: наружная цилиндрическая поверхность №3 D200 и торец №8. Поверхность №3 выполнена по 9 квалитету точности, с допуском на размер 0,115 мм, с шероховатостью 2.5 мкм.
Вспомогательными конструкторскими базами являются:
— внутренняя цилиндрическая поверхность №14 D190. Отверстия №14 выполняется с допуском на размер 0,072 мм и шероховатостью 2,5 мкм. На последующих операциях в отверстие №14 запрессовывается бронзовая втулка – это способствует снижению износа штока;
— канавка №4 D193, выполняется по 8 квалитету точности, с допуском на размер 0,072 и шероховатостью 2,5 мкм;
— торец №10 выполняется с радиального биения 0,08 мм относительно базы Е (поверхность №3);
— торец канавки №15 выполняется с допуском на размер 0,74 мм, с допуском радиального биения 0,1 мм относительно базы Ж (поверхность №14);
Вышеперечисленные основные и вспомогательные базы связаны между собой допусками:
— допуск радиального биения поверхности №14 относительно базы Е (поверхность №3) 0,3 мм;
— допуск радиального биения торца №8 относительно Е 0,1 мм;
— допуск радиального биения наружной поверхности резьбы №5 относительно базы Е 0,1 мм;
— допуск радиального биения диаметра канавки №4 относительно базы Е 0,08 мм;
Сложность изготовления детали «Корпус» обусловлена высокими требованиями к соосности под уплотнения (канавка №4) и опорно-направляющую втулку (поверхность №14) относительно посадочного места в цилиндр (поверхность №3).Из всех поверхностей детали «Корпус» наименее технологичной является канавка №4. Причин низкой технологичности несколько: высокие требования к шероховатости посадочного места уплотнения 2,5 мкм, к соосности диаметра канавки относительно базы Е 0,08 мм, выполнение размера D193 мм по 8 квалитету точности.
Перед началом разработки технологического процесса необходимо оформить технологический чертёж детали, изображающий деталь без размеров, с присвоением номера каждой поверхности подлежащей обработке.
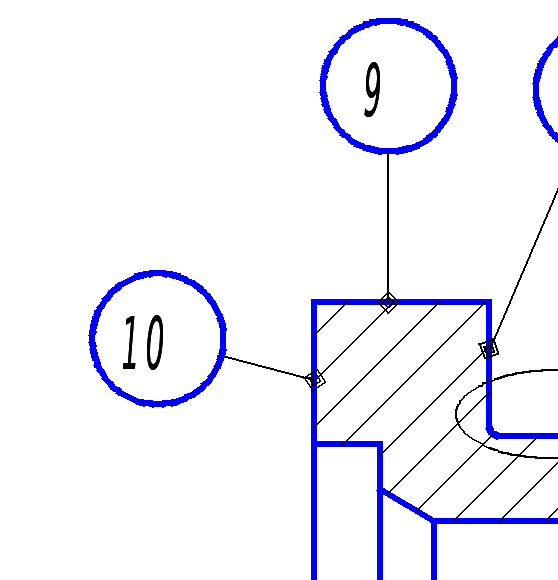
Рис. 2. Технологический чертеж детали «Корпус»
Рис. 3. Технологический чертеж детали «Втулка»
1.4 Выбор и обоснование типа производства
Тип производства согласно ГОСТ 3.1108–74 характеризуется коэффициентом закрепления операции за одним рабочим местом или единицей оборудования:
 ,
где N – число различных операций, выполняемых в течении календарного времени; Pm – число рабочих, на которых выполняются данные операции.
Типы производства характеризуются следующими значениями коэффициентов закрепления операций:
| Тип производства | Кз.о |
| Массовое | 1 |
| Серийное: | |
| крупносерийное | Свыше 1 до 10 |
| среднесерийное | Свыше 10 до 20 |
| мелкосерийное | Свыше 20 до 40 |
| Единичное | Свыше 40 |
Тип производства характеризуется коэффициентом закрепления операций, который показывает число различных операций, закрепленных в среднем по цеху (участку) за каждым рабочим местом в течение месяца.
Для расчета коэффициента закрепления операций составим таблицу №3. В первую графу запишем все операции базового техпроцесса, во вторую нормы времени.
Определим и запишем в третью графу таблицы расчетное количество mp для каждой операции:
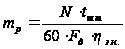 ,
где N – годовой объем выпуска деталей, шт;
tшт – штучное время, мин.;
Fд – действительный годовой фонд времени, ч (действительный годовой фонд времени при двухсменной работе Fд = 3876 ч = 232560 мин)
hз.н. – нормативный коэффициент загрузки оборудования (0,75…0,85).
m10=180*4,28/60/3876/0,75=0,010
m20=180*7,8/60/3876/0,75=0,016
m30=180*24,9/60/3876/0,75=0,026
m40=180*4,5/60/3876/0,75=0,012
m80=180*4,32/60/3876/0,75=0,013
m90=180*40,11/60/3876/0,75=0,052
m100=180*18,7/60/3876/0,75=0,019
m110=180*5,6/60/3876/0,75=0,012
m120=180*6,1/60/3876/0,75=0,014
m130=180*20/60/3876/0,75=0,028
Принятое число рабочих мест P (четвертая графа) устанавливаем, округляя значение mp (третья графа) до ближайшего большего целого числа.
Далее для каждой операции вычисляем значения фактического коэффициента нагрузки.
 .
Количество операций (последняя графа), выполняемых на рабочем месте, определяется по формуле:
 ,
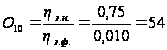
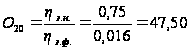
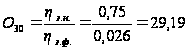
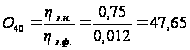
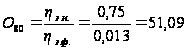
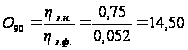
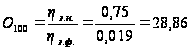
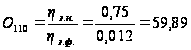
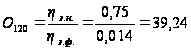
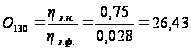
Коэффициент закрепления операций рассчитывается по формуле:

Таблица 3. Расчет коэффициента закрепления операций
| № | Наименование операции | Модель станка | Тшт, мин | mр | P | з.н. | |
| 10 | Заготовительная | Hercules | 10,1 | 0,010 | 1 | 0,010 | 54,00 |
| 20 | Токарно-винторезная | 1М63 | 15,3 | 0,016 | 1 | 0,016 | 47,50 |
| 30 | Токарно-винторезная | 1М63 | 24,9 | 0,026 | 1 | 0,026 | 29,19 |
| 40 | Токарно-винторезная | 1М63 | 11,6 | 0,012 | 1 | 0,012 | 47,65 |
| 80 | Токарно-винторезная | 1М63 | 12,3 | 0,013 | 1 | 0,013 | 51,09 |
| 90 | Токарная с ЧПУ | 16К30 NC 210 | 50,11 | 0,052 | 1 | 0,052 | 14,50 |
| 100 | Токарная с ЧПУ | 16К30 NC 210 | 18,7 | 0,019 | 1 | 0,019 | 28,86 |
| 110 | Вертикально-фрезерная | 6Р12 | 11,2 | 0,012 | 1 | 0,012 | 59,89 |
| 120 | Вертикально-фрезерная | 6Р12 | 13,4 | 0,014 | 1 | 0,014 | 39,24 |
| 130 | Радиально-сверлильная | 2Н55 | 27,5 | 0,028 | 1 | 0,028 | 26,43 |
| Итого | – | – | – | 10,00 | – | 398,35 |
SP = 10, S = 398,35.
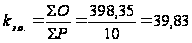 .
Коэффициент закрепления операций технологического равен 39,83, следовательно, производство корпуса будет мелкосерийным.
1.5 Выбор вида и способа получения заготовки. Технико-экономическое обоснование
1. Определение размеров заготовки из круглого проката.
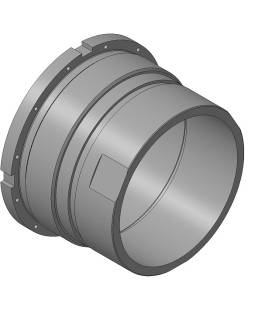
Рис. 4 Деталь «Корпус»
МЦХ
Корпус
Площадь S = 228316.726 мм2
Объем V = 982603.684 мм3
Материал Сталь 30ХГСА ГОСТ 4543-71
Плотность Ro = 0.00785 г/мм3
Масса M = 7713.439 г
МД=7,713 кг, NT=180 шт/г, тип производства мелкосерийное.
Размеры труб-заготовок для последующей механической обработки выбираем, исходя из размеров готового изделия, в соответствии с приложением ГОСТ 23270-89. Расчетный размер округляем до ближайшего стандартного в соответствии с табл. 1 ГОСТ 23270-89.
Выбираем трубу с наружным диаметром 245 мм, с толщиной стенки 45 мм, из стали 30ХГСА:
Труба 245 ґ 45 – 30ХГСА ГОСТ 23270-89
Предельные отклонения по наружному диаметру, толщине стенки и
отклонения по длине труб - по ГОСТ 8732-78 «Трубы стальные бесшовные горячедеформированые» табл. №1 и №2. Точность проката назначаем В – обычной точности, так как производство мелкосерийное.
Ш245±1,25% мм
45±12,5% мм
Кривизна любого участка трубы на 1 м длины не должна превышать 1,5 мм – для труб с толщиной стенки до 20 мм; 2,0 мм – для труб с толщиной стенки свыше 20 до 30 мм; 4,0 мм для труб с толщиной стенки свыше 30 мм.
Затем определяем длину заготовки. По таблице П1.3 Приложения 1 назначаем двусторонний припуск на обработку обоих торцов детали. Тогда длина заготовки Lз составит: Lз = Lд +2Z0=154+10=164 мм.
Предельные отклонения на длину заготовки зависят от способа резки проката на штучные заготовки и определяются по таблице П3.1.
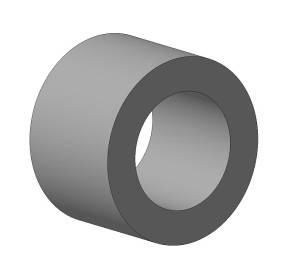
Рис. 5 Заготовка
При разрезке на дисковых, ленточных и ножовочных механических пилах Предельные отклонения равны ±1,5 мм.
МЦХ
Заготовка
Площадь S = 262637.151 мм2
Объем V = 4636990.842 мм3
Материал Сталь 30ХГСА ГОСТ 4543-71
Плотность Ro = 0.00785 г/мм3
Масса M = 36400.378 г
2. Определение диапазона торговых длин проката.
В соответствии с ГОСТ 2327-89 торговая длина трубы выбирается в интервале 1,5-11,5 метров. При расчете некратности необходимо стремиться к минимальным величинам.
Для каждого значения торговой длины проката, следует определить величину некратности Lнк по формулам (1.11) и (1.12) и в дальнейших расчетах использовать ту торговую длину, для которой величина некратности будет наименьшей.
Некратность в зависимости от принятой длины проката:
Lнк = Lпр – Lто – Lзаж –n ∙ ( Lз + Lр ),
где:
Lпр –торговая длина проката из сортамента, мм;
n - целое число заготовок, изготавливаемых из принятой торговой длины проката, шт;
Lз – длина заготовки, мм;
Lр – ширина реза, мм.
Число заготовок, изготавливаемых из принятой длины проката:
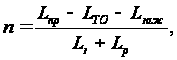
Где Lзаж – минимальная длина опорного (зажимного) конца проката.
Lто = (0,3…0,5) ∙ Dз=0,3*164=50 мм.
Lзаж=80 мм.
Lз=164 мм.
Lр=7 мм.
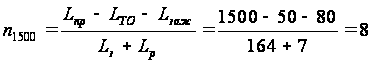
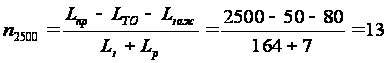
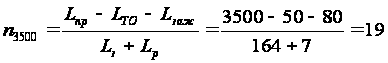
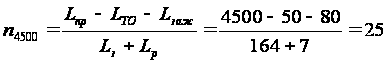
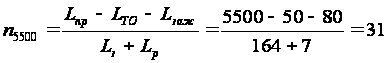
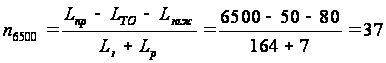
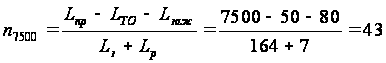
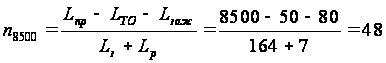
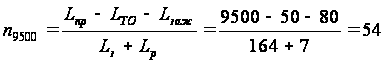
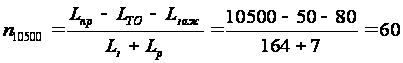
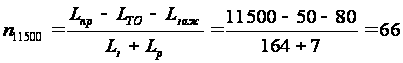
LНК1500 = 1500–50–80–8·(164+7) = 2 мм
LНК2500 = 2500–50–80–13·(164+7) = 147 мм
LНК3500 = 3500–50–80–19·(164+7) = 121 мм
LНК4500 = 4500–50–80–25·(164+7) = 95 мм
LНК5500 = 5500–50–80–31·(164+7) = 69 мм
LНК6500 = 6500–50–80–37·(164+7) = 43 мм
LНК7500 = 7500–50–80–43·(164+7) = 17 мм
LНК8500 = 8500–50–80–48·(164+7) = 162 мм
LНК9500 = 9500–50–80–54·(164+7) = 136 мм
LНК10500 = 10500–50–80–60·(164+7) = 110 мм
LНК11500 = 11500–50–80–66·(164+7) = 84 мм
Окончательно выбираем ту торговую длину, для которой потери на некратность наименьшие т.е. Lпр=1500 мм.
3. Определение общей потери металла.
Общие потери материала Побщ на деталь, изготавливаемую из проката, состоят из потерь на некратность торговой длины проката длине заготовки Пнк, торцовой обрезки Пто, потерь на зажим Пзаж опорных концов и потерь на отрезку Потр в виде стружки при разрезании:
Поб = Пнк + Пто + Пзаж + Потр,
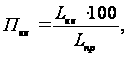
где Lнк – величина некратности длины заготовки торговой длине проката Lпр, мм.
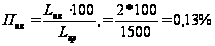
Потери на торцовую обрезку проката, %
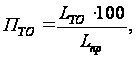
где Lто – длина торцового обрезка, мм.
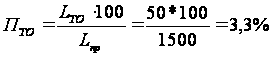
Потери на зажим опорного конца проката при выбранной длине зажима, %:
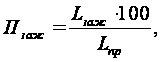
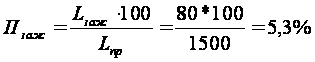
Потери на отрезку заготовки при выбранной по таблице П1.1.2 Приложения 1 ширине реза, %:
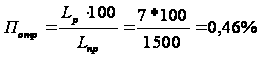
Поб =0,13+3,3+5,3+0,46=9,19%
КИМ= 7,713 /= 36,4 =0,21
4. Определение стоимости См материала заготовки.
Затраты на материал заготовки См определяются по массе проката, расходуемой на изготовление детали и массе возвращаемой в виде отходов стружки:
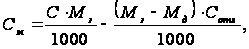
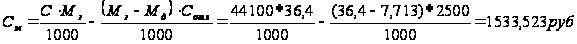
5. Определение tмаш и tшт.к.
Штучно-калькуляционное время приближенно определяется в виде:
tшт.к.= tмаш∙ φк,
где tмаш – машинное время при разрезании заготовки, мин; φк - коэффициент, равный 1,84 для условий единичного и мелкосерийного производства и 1,51 – для массового производства.
tшт.к.= tмаш∙ φк,
tмаш = 0,011*Dз=0,011*245=2,695 мин.
tшт.к.= tмаш∙ φк=2,695*1,84=4,96 мин.
6. Определение стоимости заготовки, стоимость ее механической обработки и стоимость детали.
Технологическая себестоимость i-ой заготовительной операции:
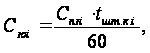
где Спзi – приведенные затраты на i-ой заготовительной операции, руб/час; tшт.к.i – штучно-калькуляционное время выполнения i-ой заготовительной операции, мин.
По данным базового предприятия приведенные затраты за один час работы заготовительного оборудования при правке и резке прутков составляют 25 руб/час
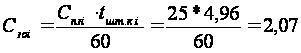
Сд = Сз + Смех=2,07+1533,523=1535,593 руб
1.6 Назначение и обоснование технологических баз, схем базирования и установки заготовки
Достижение конструкторских требований к детали в процессе их изготовления обеспечивается технологией обработки, в которой особая роль принадлежит установке заготовок в рабочие поверхности приспособлений. Определенное положение относительно режущих инструментов и станка придается заготовке в процессе базирования, когда образуются её геометрические связи с элементами приспособления. Чтобы эти связи не нарушились при механической обработке, заготовку закрепляют, создавая силовое замыкание связей. В процессе установки решаются две различные задачи: базирование и закрепление заготовок.
При разработке технологического процесса механической обработки детали основополагающим принципом, обеспечивающим требуемую точность изготовления, считается обеспечение принципа единства конструкторских, технологических и измерительных баз.
Особое значение вопросы базирования приобретают при обработке заготовок в условиях мелкосерийного производства с использованием настроенного на размер оборудования, для стабильности выполнения размеров при механической обработке.
Разработка схем базирования делится на два основных этапа:
Выбор черновых технологических баз;
Назначение чистовых технологических баз.
Назначение черновых технологических баз
При назначении черновых технологических баз учитываем те условия, при которых обеспечивается заданная точность при минимуме припусков на обработку. Для базирования на первой операции используется наружная поверхность стальной трубы, диаметр которой З245 мм. Эта поверхность удовлетворяет требованиям для черновых баз:
достаточные размеры для закрепления;
на поверхностях отсутствуют дефекты;
используются только на первых переходах.
наиболее ответственные поверхности при прокате.
Схема базирования представлена на рис. 4
Назначение чистовых технологических баз
Назначение чистовых технологических баз является многовариантной задачей. Оптимальный вариант можно отыскать только на основе анализа решений технологических размерных цепей. При этом должны соблюдаться принципы соответствия конструкторских и технологических баз (по мере возможности).
Рис. 6. Схемы базирования и установки на черновых операциях
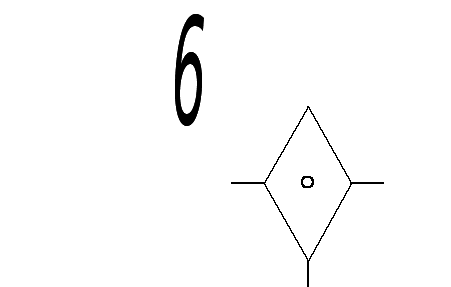
Рис. 7. Схемы базирования и установки на чистовых операциях
1.7 Выбор методов обработки отдельных поверхностей с альтернативными вариантами
Оптимальный способ обработки поверхностей детали означает, что удалось отыскать технологический переход. Таким образом, это является началом поиска структуры технологической операции, а затем и всего технологического процесса.
Применим таблично–расчётный метод выбора способа обработки более точных поверхностей, основанный на определении уточнения.
Уточнение – это отношение допусков заготовки Тзаг на каждую поверхность к соответственным допускам детали Тдет, проставленным на чертеже детали:
 ,
такое уточнение называется общим.
Найдём число
операций для
обработки
поверхности
(4):
 .
Для данной
поверхности
общее уточнение
равно:
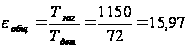
Необходимо обеспечить условие:
eобщ.расч. = e1*e2*e3*…*en ≥ eобщ
Методом подбора определяем количество технологических переходов на обработку данной поверхности. Получаем 3 – черновое точение, получистовое и чистовое.
Находим уточнение после чернового точения
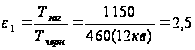 Ra
= 6,3
Находим уточнение после получистого точения
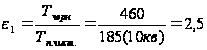 Ra
= 3,2
Находим уточнение после чистого точения
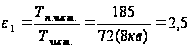 Ra
= 2,5
Общее уточнение после трёхкратной обработки:
eобщ.расч. = e1*e2*e3*…*en = 16,25 ≥ eобщ = 15,97
Условие выполнено, следовательно, другие методы обработки данной поверхности не нужны.
Найдём число
операций для
обработки
поверхности
(3):
