Процесс изготовления детали "корпус ТМ966-2120-57"
Средства активного контроля помогают не только увеличить производительность труда и точность обработки деталей, на и не вводить дополнительное оборудование и производственные площади.
Экономическая эффективность от повышения производительности за счет САК определяется сокращением времени, затрачиваемого на пробные изменения и вспомогательные действия, связанные с измерениями.
Твёрдость детали проверяется с точностью до 10 ед. НВ.
Шероховатость базовых поверхностей проверяют на двойном микроскопе МИС - 11 с точностью измерения 4,5…10 Rа.
Контроль геометрических параметров обработанных поверхностей осуществляется мерительными инструментами, указанными в операционном контроле.
В предлагаемом процессе также в качестве средства контроля режущей кромки инструмента предполагается использовать специальную измерительную руку Renishaw HPPA (Рис.4.4).
Данная рука представляет собой специальный кронштейн, который подводится непосредственно к режущей кромке инструмента и контролирует его с высокой точностью. Данная рука позволяет наладить процесс обработки в автоматическом режиме и устранить брак возникающий по причине поломки инструмента, точность измерения инструмента δ=0,005 мм.
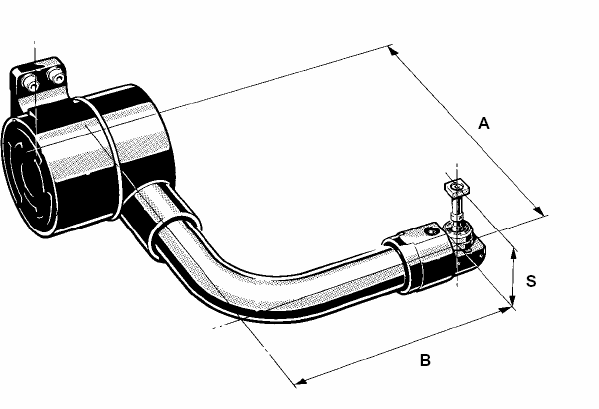
Рис.4.4 Общий вид руки.
Наладка инструмента проводится для следующих типов инструмента:
наладка неподвижных резцов, отрезного инструмента и т.п. в направлениях X и Z.
наладка вращающегося инструмента (приводного инструмента типа сверл, метчиков и пазовых фрез) по длине и/или диаметру в направлениях X и Z (Рис.4.5).
Также осуществляется определение поломки инструмента:
быстрая проверка режущего инструмента на предмет поломки (изменения размеров) после окончания обработки.
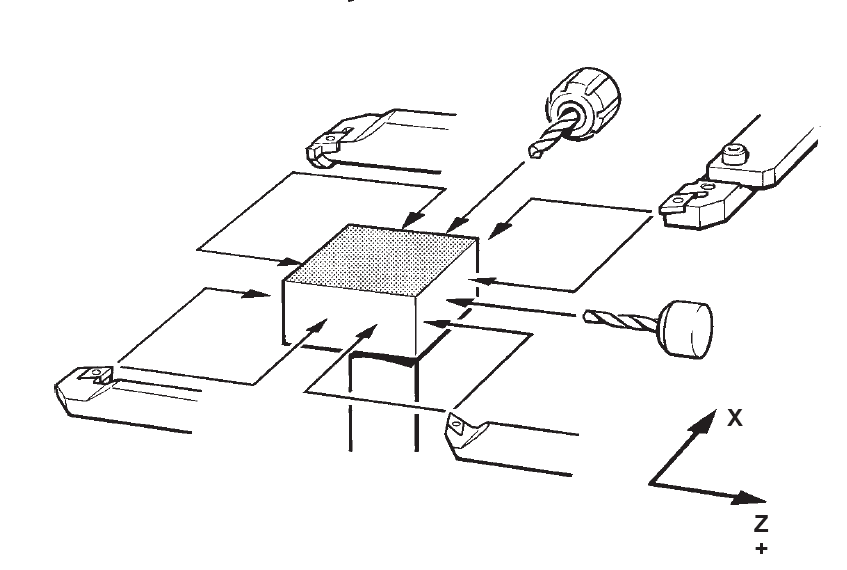
Рис.4.5 Наладка инструмента
3.3 Применение методов статистического регулирования ТП изготовления детали "Корпус ТМ966.2120-57" и статистического приемочного контроля
Применение
статистического
регулирования
технологического
процесса
изготовления
детали "Корпус
ТМ966.2120-57" представляет
собой корректировку
параметров
процесса по
результатам
выборочного
контроля параметров
продукции,
осуществляемого
для технологического
обеспечения
заданного
уровня качества.
Статистическое
регулирование
технологического
процесса
осуществляется
с помощью
контрольных
карт, на которых
отмечают значения
определенной
статистики,
полученной
по результатам
выборочного
контроля. Такими
статистиками
являются среднее
арифметическое
 ,
медиана
 ,
среднее квадратическое
отклонение
S, размах
R, доля
дефектных
единиц продукции
Р и
др. На контрольной
карте отмечают
границы регулирования,
ограничивающие
область допустимых
значений статистики.
Выход точки
за границы
регулирования
(или появление
ее на самой
границе) служит
сигналом о
разладке
технологического
процесса.
Контрольная
карта позволяет
не только
обнаруживать
разладку процесса,
но и помогает
выявлять причины
возникновения
разладки. Кроме
того, контрольная
карта служит
документом,
который может
быть использован
для принятия
обоснованных
решений по
улучшению
качества продукции.
На основании
анализа результатов
контрольной
карты может
быть принято,
например, решение
о пересмотре
допуска на
контролируемый
параметр, либо
это может послужить
достаточным
основанием
для замены или
модернизации
оборудования.
Контрольные
карты используются
в виде графиков,
полученных
в ходе технологического
процесса. Графики
отражают динамику
процесса. Применяют
различные
контрольные
карты: медиан,
р-карты (дефектной
продукции),
pn-карты, с-карты.
По способу отбора изделий, подвергаемых контролю качества, различают сплошной (стопроцентный) и выборочный контроль. Для сокращения затрат на контроль в крупносерийном производстве больших партий изделий (генеральной совокупности) контролю подвергают только часть партии - выборку. Выборка производиться случайным образом. Если уровень качества изделий в выборке соответствует установленным требованиям, то считают, что всю партию можно принять как годную. В противном случае партия бракуется.
Статистический приемочный контроль качества продукции - это выборочный контроль качества продукции, основанный на применении методов математической статистики для проверки соответствия качества продукции установленным требованиям.
В отличие от статистического регулирования технологических процессов, где по результатам контроля выборки принимается решение о состоянии процесса (налажен или разлажен), при статистическом приемочном контроле по результатам контроля выборки принимается решение - принять или отклонить партию продукции. Поэтому статистический приемочный контроль применяется при входном контроле материалов, сырья и комплектующих изделий, контроле закупок, при операционном контроле, при контроле готовой продукции. Статистический приемочный контроль может осуществляться по количественному, качественному и альтернативному признакам. Статистический приемочный контроль может быть одноступенчатым, двухступенчатым, многоступенчатым и последовательным. При одноступенчатом контроле решение о контролируемой партии продукции принимается на основании проверки только одной выборки или пробы. Это наиболее простой вид контроля. При двухступенчатом контроле решение о контролируемой партии продукции принимается по результатам проверки не более двух выборок или проб, причем отбор второй выборки или пробы зависит от результатов контроля первой выборки или пробы. То есть, первоначально для проверки отбирается небольшое число образцов, и если дефектов при их проверке окажется много, партия отклоняется, если мало - принимается. Когда число обнаруженных дефектов оказывается недостаточно убедительным, проверяются образцы второй выборки и соответствующее решение принимается по сумме результатов обеих проверок.
Преимущество двухступенчатого контроля заключается в том, что в среднем он требует при прочих одинаковых условиях на 20-30% меньше изделий для проверки, чем при одноступенчатом контроле. Однако, двухступенчатый контроль требует более высокой квалификации контролеров и организационно более сложен. При многоступенчатом и последовательном контроле решение о контролируемой партии продукции принимается по результатам проверки ряда последовательных выборок, причем при многоступенчатом контроле максимальное число выборок ограничено, а при последовательном - нет. В обоих случаях отбор последующей выборки или пробы зависит от результатов проверки предыдущей выборки или пробы. При последовательном контроле в среднем требуется при прочих равных условиях минимальное количество изделий для проверки. Следует отметить, что среднее число проверяемых изделий с ростом числа ступеней убывает, однако, организационные трудности внедрения многоступенчатого контроля, как правило, не компенсируются экономией от сокращения среднего числа проверяемых изделий. По этой причине многоступенчатый контроль в практике применяется редко. Последовательный контроль получил распространение в практике ресурсных испытаний на надежность, где по условиям их проведения очень важно сокращение объема выборок
3.4 Нормативная документация, использованная при выполнении данного раздела пояснительной записки
ИСО 8402-94. Управление качеством и обеспечение качества. Словарь.
ИСО 9001: 2000 Международная система управления качеством.
ГОСТ 24297 - 87 Входной контроль. Основные положения.
ГОСТ Р ИСО 9002 - 96. Системы качества. Модель обеспечения качества при производстве, монтаже и обслуживании.
Р50 - 601 - 40 - 93. Входной контроль. Основные положения.
P50-601-27-92. Формирование, реализация и актуализация политики предприятия в области качества
РД 50-605 - 86. Приемочный статистический контроль.
ГОСТ 15467-79 Качество продукции
ГОСТ 2.116-84 ЕСКД Карта технического уровня и качества продукции.
ГОСТ 14318-83 ЕСТПП Правила разработки процессов контроля.
ГОСТ 27401-83 Надежность в технике.
ГОСТ 24297-80 ЕСКД Входной контроль качества продукции. Основные положения.
ГОСТ 22.732-77 Методы оценки уровня качества промышленной продукции.
ГОСТ 14.318-77 ЕСТПП Виды процессов контроля.
ГОСТ 94297-80 СПКП Входной контроль качества продукции.
Основные положения.
ГОСТ 22851-77 Выбор номенклатуры показателей качества пром.
продукции.
ГОСТ 14.318-83 ЕСТПП Виды процессов контроля.
ГОСТ 24.002-83 Надежность в технике. Термины и определения.
ГОСТ 27.307-83 Надежность в технике. Прогнозирование надежности изделий.
4. Технологические расчеты цеха и его технико-экономических показателей
Определим объем запуска деталей в производства который определяется по формуле:
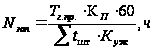
где ∑tшт. - суммарное штучное время изготовления, мин;
Кп - коэффициент потерь на брак и подналадку станка (~ 15%).
Куж - коэффициент ужесточения.
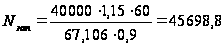 ч
После определения трудоемкости изготовления деталей необходимо определить действительный годовой фонд работы оборудования и действительный годовой фонд рабочих.
Фд.ст. = Фн ∙ КрЧ ч,
где Фн - номинальный годовой фонд работы равный:
Фн = (243 ∙ 8 +8 ∙ 7) = 2000 ч.
где, 243 - число дней в году.
8 - число предпраздничных дней в году.
Эти данные могут быть изменены по решению правительства.
Кр - коэффициент простоев станка на ремонте (3%).
Тогда действительный годовой фонд работы оборудования будет:
Фд.ст. = 2000 ∙ 0,97 = 1940 ч.
Фонд действительный годовой рабочего будет равен:
Фд.р. = Фн ∙ Кп, ч, Фд.р. = 2000 ∙ 0,92 + 1840 ч.
РАСЧЁТ НЕОБХОДИМОГО КОЛИЧЕСТВА ОБОРУДОВАНИЯ.
Расчёт производится по формуле:
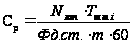 ,
шт.
где, m - число смен работы оборудования
Nзап - объем запуска деталей в производство, ч.
 -штучное
время на одну
операцию, мин.
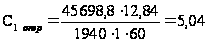 округляем до
5,
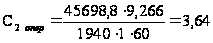 округляем до
4
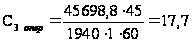 округляем до
18, ∑Ср=5+4+18=27
Расчёт оборудования производится для каждой операции технологического процесса. Расчётное число оборудования округляется до целого и определяется коэффициент загрузки для каждой операции по формуле:
 ;
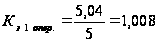
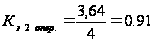
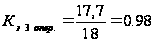
Средний коэффициент загрузки оборудования определяется по формуле:
Кз.ср.
=
 ,
Кз.ср.
=
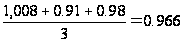
По полученным данным строится график загрузки оборудования.
РАСЧЁТ КОЛИЧЕСТВА ОСНОВНЫХ РАБОЧИХ
Расчёт количества основных рабочих определяется для серийного производства по формуле:
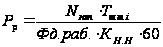 ,
чел.
где Кн.н. - коэффициент потери рабочего времени.
Фд.р. -действительный фонд времени рабочего, ч.
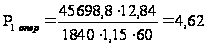 округляем до
5
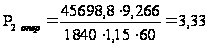 округляем до
4
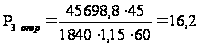 округляем до
17
Таблица 2
Состав рабочих участка (цеха)
|
Наименование профессии |
Всего | Рабочих по разрядам | |||
| 2 | 3 | 4 | 5 | ||
| Токари | 9 | 9 | |||
| Операторы токарно-фрезерного с ЧПУ | 17 | 17 | |||
| ИТОГО | 26 | 26 | |||
Определение площадей участка
Производственная площадь определяется по формуле:
Sпроизводственная = ∑Ср ∙ Sуд, м2
Sпроизводственная = 27 ∙ 25=675 м2
Вспомогательная площадь определяется на основании площадей, приходящихся на ЦРБ, мастерские и т.д.как указано в методических указаниях.
| Наименование вспомогательного отделения | Удельная площадь |
Норма S |
Норма S в % |
Предварит. Принятая Норма площ. |
Принятая норма площади в соответствии с планировкой |
| м2 | % | м2 | м2 | ||
| Цеховая ремонтная база (ЦРБ) | На 1 станок ЦРБ | 25-32 | - | 75 | 56 |
| Ремонтная мастерская приспособлений и инструмента | На 1 станок мастерской | 20-26 | - | 75 | 56 |
| Заточное отделение | На 1 заточной станок | 10-14 | - | 28 | 32 |
| Инструментально-раздаточная кладовая (ИРК) | На единицу основного оборудования цеха | 0,7-0,25 | - | 19 | 36 |
| Кладовая абразивов | На один шлифовальный или доводочный станок | 0,4 | - | 0,8 | 2 |
| Кладовая приспособлений | На 1 станок основного оборудования цеха | 0,5-0,1 | - | 19,5 | 28 |
| Склад вспомогательных материалов (хозяйственный) | На один станок цеха | 0,2-0,1 | - |
7,5 |
8 |
| Площадь отделения для переработки стружки |
На 1 станок цеха: при числе станков 100-300 числе станков 300-700 |
1-0,5 0,5-0,3 |
- | 19,5 | 56 |
| Площадь помещения для хранения стружки (без переработки) |
На 1 станок цеха: при числе станков 100-300 числе станков 300-700 |
0,5-0,25 0,25-0,15 |
- | 9,75 |
16 |
| Кладовая ЦРБ | От площади ЦРБ | - | 10-15 | 7,5 | 8 |
| Мастерская энергетика | От площади ЦРБ | - | 20 | 7,5 | 8 |
| Помещение ОТК | От станочной площади | - | 3-5 | 29 | 36 |
| Склад материалов и заготовок | От станочной площади | - | 10-15 | 100 | 108 |
| Межоперационный склад | От станочной площади | - | 7-10 | 100 | 108 |
| Промежуточный склад готовых деталей | От станочной площади | - | 10 | 100 | 72 |
| Страховой склад | От станочной площади | - | 15 | 146 | 96 |
Sвспом. =75+75+28+19+0,8+19,5+7,5+19,5+
9,75+7,5+7,5++29+100+100+100+146=731,6 м2.
Площадь проезда определяется по вспомогательной площади (50% от Sвсп.).
Sпроезда=0,5∙ Sвспом=731,6∙0,5=365,3 м2.
Технологическая площадь представляет собой сумму площадей:
Sучастка = Sпроизв. + Sвспом. + Sпроезда, м2.
Sучастка = 675+731,6+365,3=1771 м2.
По полученным данным расчетов произведем планировку оборудования для механического и сборочного отделений в масштабе 1: 100 на листе формата А3 (можно на миллиметровке или в компьютерном варианте).
5. Безопасность жизнедеятельности
5.1 Обеспечение безопасных условий труда при обработке шестерни
Развитие научно-технического прогресса в нашей стране служит для облегчения труда людей, работающих на производстве, для ликвидации тяжелого ручного труда, для ликвидации монотонного и неквалифицированного труда.
Важнейшей задачей в машиностроении является обеспечение безопасности жизнедеятельности трудящихся, которая включает в себя разработку организационно-технических и санитарно-гигиенических мероприятий, при которых исключалась бы возможность производственного травматизма, профессиональных отравлений, заболеваний, а также пожаров и взрывов.
Решение этих задач возложено на администрацию предприятий, организаций и т.д. В ее обязанности входит внедрение на предприятии современных средств техники безопасности, предупреждающих производственный травматизм, создание необходимых санитарно-гигиенических условий труда, предотвращающих возникновение профессиональных болезней.
Для обеспечения безопасности жизнедеятельности подчиненных необходимо в течение определенного срока проводить аттестацию каждого рабочего места, выявлять возможные опасности и проводить мероприятия по их устранению.
5.2 Анализ технологического процесса с точки зрения безопасности
Технологический процесс изготовления корпуса гидроустановки включает в себя следующие операции:
отрезная
токарная
токарно-фрезерная
контрольная.
Всю используемое оборудование питается напряжением 380 В.
Рассмотрим более подробно каждую из операций.
Токарная операция выполняется на одношпиндеольном токарном станке 1К62, с использованием охлаждающей жидкости Велс 1М. В качестве инструмента используются 4-х и 3-х угольные пластины с держателями. Станки токарной группы составляют около 30% всего парка металлорежущих станков. При работе на токарных станках наиболее часто отмечаются случаи ранения рук, ног станочника ленточной сливной стружкой, образующейся при обработке вязких материалов.
Отрезная операция выполняется пилой. При работе за пилой рабочий должен строго соблюдать технику безопасности, во избежание травмирования или несчастного случая и использовать приборы и устройства обеспечивающие эту безопасность. Т.к. данный тип оборудования является универсальным, то он имеет весьма низкий уровень автоматизации процессов, поэтому автоматические средства защиты здесь не предусмотрены. Обеспечить безопасность при обработке также призваны оградительные щитки и ограждения.
Токарно-фрезерная операция выполняется на станке Gildemeister CVX 420.
На данной операции производится обработка основных формообразующих поверхностей детали. При работе на станках с ЧПУ следует соблюдать дополнительные меры безопасности в сравнении с универсальным оборудованием. Это связано со спецификой данного оборудования. Станки работая в автоматическом или полуавтоматическом режиме выполняют программу. В связи с этим необходимо следить за тем режимом в котором в данный момент находится оборудование во избежание старта работы станка в процессе наладки станка, что может повлечь за собой травмирование оператора или привести к несчастному случаю. Таким образом к пульту станка допускается только заранее подготовленные операторы.
При наладке станка на работу необходимо уделять отдельное внимание правильному и надежному закреплению инструмента и детали в патроне станка. Зажим на станке осуществляется при помощи патрона с пневматическом приводом. Устройство данного механизма подобно обычному патрону, с той лишь разницей, что привод кулачков патрона приводится в движение рычажной системой, шток которой является одновременно штоком пневмоцилиндра. Контроль зажимного усилия производится при помощи пневмодатчика который контролирует рабочее давлении в рабочей полости пневмоцилиндра и поддерживает его в первоначальном виде для обеспечения силы зажима патрона.
При работе в автоматическом режиме по наладке произведенной оператором, может быть допущена ошибка. Эта ошибка может предотвращается при помощи лазерной системы контроля, которая контролирует рабочие перемещения органов станка и подает сигнал на стойку станка об аварийной остановке. Данная опция в станке помогает предотвратить столкновения, и повреждения органов станка.
Контрольная операция выполняется на 10 % изготавливаемых деталей на контрольном столе 3013.000.33.
При проектировании участка по обработке ведомой шестерни нужно обеспечить безопасность труда рабочих и специалистов инженерно-технического состава, т.е. учесть все возможные опасные и вредные производственные факторы.
К опасным производственным факторам относятся факторы, воздействие которых на работающих может привести к травме:
открыто движущиеся, вращающиеся, выступающие части оборудования (станков, приспособлений, инструментов и т.д.);
отходящая из зоны резания стружка всех видов;
отлетающие частицы абразива;
перемещение тяжелых предметов (вес более 15 кг) с использованием подъемно-транспортных средств и вручную;
промышленный и осветительный электрический ток;
тепловые факторы (горячие предметы обрабатываемых деталей).
К вредным производственным факторам относятся факторы, воздействие которых на работающего может привести к профессиональному заболеванию:
пары и газы от смазывающе-охлаждающей жидкости (СОЖ);
повышенный уровень шума на рабочем месте;
несоответствие естественного и искусственного освещения действующим нормам.
5.3 Разработка мероприятий по устранению опасных и вредных производственных факторов
Для устранения опасных и вредных производственных факторов необходимо применять следующие меры безопасности.
1. Оградительные устройства: кожухи, экраны (прозрачные и непрозрачные), коробки для вращающихся частей станка.
2. Обеспечение надежного закрепления обрабатываемой детали и инструмента.
3. Предохранительные устройства: автоматы.
4. Защита от стружки: экраны.
5. Защита от электрического тока:
надежное заземление оборудования, электроаппаратов, переносных ламп;
применение пониженного напряжения в осветительных установках (источники питания местного освещения не больше 42 В и ток 0,1 А);
предупреждающие надписи.
6. Механизация транспортных и подъемно-транспортных средств и операций в цехе, применение электрокаров, конвейеров, тельферов и т.д.
7. Герметизация и изоляция процессов с выделением газов, паров, пыли.
8. Применение эффективных систем вентиляции рабочих мест.
9. Обеспечение всех рабочих специальной одеждой и средствами защиты от вредных воздействий.
Рассмотрим отдельно особенности работы на токарных и отдельно на шлифовальных станках.
Обработка различных материалов на станках токарной группы является самым распространенным способом получения точных размеров и форм деталей типа тел вращения.
При работе на токарных станках наиболее часто отмечаются случаи ранения рук, ног станочника ленточной сливной стружкой, образующейся при обработке вязких материалов. Чтобы этого избежать, существуют средства управления сливной стружкой.
Из всех вышеперечисленных методов наиболее эффективным средством предупреждения порезов ленточной стружкой является изменение ее формы в процессе резания путем завивания в винтовую спираль или дробления на отдельные элементы. Это осуществляется придание передней поверхности резца криволинейной формы, а также устройством на передней поверхности резца постоянных или регулируемых порогов. Принцип дробления или завивания ленточной стружки в первом случае состоит в следующем: стружка, скользящая по поверхности резца, попадая в канавку, повторяет ее форму (обтекает профиль канавки) и, отклоняемая канавкой, завивается в кольцо. Если кольцо не встречает какого-нибудь препятствия свободному движению, то стружка завивается в непрерывную спираль. При упоре завитка стружки в препятствие (деталь, резец и др.) она дробится на отдельные элементы.
Принцип дробления и завивания ленточной стружки порогами аналогичен дроблению и завиванию канавками.
Наиболее рационально для работы на универсальных станках и автоматическом оборудовании использовать сборные резцы, оснащенные многогранными неперетачиваемыми пластинками с мелкоразмерными канавками, формируемыми при прессовании пластинок.
Следует иметь в виду, что при использовании средств дробления стружки в процессе резания элементы, разлетаясь на значительное расстояние, представляют собой определенную опасность для травмирования глаз. Поэтому использование средств защиты (защитные экраны, очки) являются обязательным и необходимым.
При организации работы на токарно-фрезерных станках к средствам защиты можно отнести автоматическую дверь станка которая закрывается и тем самым ограничивает рабочую зону станка. В двери предусмотрено смотровое окошко, для контроля за процессом резания.
Стружка в процессе обработки выводится специальным конвеером, который складирует ее специальный приемник.
Для хранения инструмента и специальной оснастки на участке предусмотрены специальные стеллажи и ячейки.
Поскольку данные станки с ЧПУ являются сложными машинами с большим количеством дополнительных узлов и агрегатов, то при начале работы со станком необходимо проверить все параметры работы станка, а именно: давление масла, давление воздуха, температуру подшипников шпинделя, параметры стойки с ЧПУ.
5.4 Мероприятия по производственной эстетике
1. Рациональная организация рабочих мест:
удобство в обслуживании оборудования;
рациональное расположение управляющих и рабочих органов станка;
расположение на рабочем месте стеллажа (стола для деталей, инструмента и т.д.).
2. Организация обслуживания рабочих мест:
расположение оборудования по ходу ТП большинства деталей, что уменьшает время на перемещение деталей;
перенос мелких деталей осуществляется в специальной таре;
ИРК располагаются на приблизительно одинаковом расстоянии от всех рабочих мест.
3. Установление оптимального режима труда и отдыха рабочих:
при нормальных условиях труда назначается один перерыв в 60 минут;
при условиях труда с какими-либо вредными факторами назначаются индивидуальные графики труда и отдыха;
расстояние от пунктов питания до цеха при обеденном перерыве в 60 минут должно составлять 500…600 м.
5.5 Оформление интерьера объекта и окраска оборудования
1. Окрашивание стен, потолков, полов в цехе необходимо производить в зависимости от температуры. При высоких температурах целесообразно окрашивать их в холодные тона (светло-голубой, салатный и т.п.).
2. В цехах с низкой температурой желательно применять теплые тона (красный, светло-красный, оранжевый и т.д.).
3. оборудование рекомендуется окрашивать в светло-серый, светло-зеленый, светло-кремовый, светло-салатный цвета.
4. Органы управления необходимо выделять другими цветами, специально для этого подобранными.
5. Осушительные и другие нагревательные приборы необходимо окрашивать в светло-серый цвет.
6. Подъемно-транспортные средства окрашивают в цвет алюминия.
7. Загородительные щиты, душ, поручни окрашивают желтым цветом с наискосок нанесенными красными полосами.
5.6 Санитарные показатели помещений
Для 2 категории предусмотрены следующие показатели, приведенные в таблице 5.1.
Таблица 5.1 - Санитарные показатели помещений
| Показатели | Размерность |
Численное значение |
| Оптимальная температура: | ||
| - холодный период года | 0С | 17…19 |
| - в теплый период года | 20…23 | |
| Относительная влажность: | ||
| - оптимальная | % | 30…60 |
| - допустимая | до 75 | |
| Допустимая скорость движения воздуха: | ||
| - холодный период года | м/с | 0,2 |
| - в теплый период года | 0,3…0,5 | |
| Нормальная освещенность общего и местного освещения на местах | лк | 300 |
| Предельно допустимая концентрации вредных паров, газов или пыли: | ||
| - для ацетона | кг/м3 | 200 |
| - для абразивной пыли | 6 | |
| Допустимая площадь на одного производственного рабочего | м2 | 4,5 |
| Допустимый уровень шума | дБ | 90 |
| Нормируемая кубатура на одного производственного рабочего | м3 | 15 |
| Площадь административного комплекса помещений на одного служащего (в среднем) | м2 | 6 |
5.7 Показатели противопожарной характеристики производственного помещения
Таблица 5.2 - Показатели противопожарной характеристики производственного помещения.
| Показатели | Числен. | Примечание |
| Категория производства по степени пожарной опасности | Д | Негорючие вещества и материалы в холодном состоянии |
| Степень огнестойкости проектируемого здания | II | |
| Наименьшая суммарная ширина проходов для эвакуации людей | 4 м | |
| Число пожарных кранов | 4 | Устанавливаются по периметру через 50 м |
| Число пожарных постов | 4 | 1 на 5000 м2 |
| Число огнетушителей ОУ-2 | 4 | По 2 шт. на посту |
| Число огнетушителей ОХЛ-10 или ОПС-6 | 4 | По 2 шт. на посту |
| Специальные средства и системы пожаротушения |
5.8 Пожарная безопасность
В соответствии с Федеральным законом ППБ РФ 01-93 персональная ответственность за пожарную безопасность предприятий возлагается на их непосредственных руководителей-директоров, а на участках, цехах, лабораториях отделах и т.д. - на руководителей этих подразделений.
На заводе действует СТП 37.101.9660-02:
Причины пожароопасности :
- организационные;
- технические.
- Профилактика ПБ общая :
- планирование мероприятий по защите персонала от Ч. С.;
- контроль нормативных запасов для ликвидации аварий;
- обучение персонала;
- изучение технических процессов, пожароопасных материалов;
- изучение методов и средств пожаротушения;
- установка средств автоматического пожаротушения;
- контроль норм хранения легковоспламеняющихся жидкостей;
- контроль режимов курения;
- обследование противопожарного состояния цехов, оформление актов выявлений нарушений;
- огневые работы;
- -смотры-конкурсы.
- Профилактика ПБ на местах :
- планировка помещений (проходы не менее 1м.; не соединят вентиляционные системы разных категорий; не размещать в первых этажах взрывоопасные помещения);
- организационная (назначение ответственных за ППС, наличие планов эвакуации, организация мест курения и др.);
- обеспечение средствами пожаротушения (наличие огнетушителей, пожарных гидрантов, системы оповещения, системы автоматического пожаротушения)
Для предотвращения пожаров и возгораний по всему периметру участка расположены огнетушители. Для оповещения о пожаре на участке расположен громкоговоритель для массового оповещения рабочих о пожаре и проблесковые маячки.
5.9 Электробезопасность
Эксплуатация основного и вспомогательного промышленного оборудования связана с применением опасной для человека электрической энергии. Электрический ток, проходя через организм человека, оказывает термическое, электрическое и биологическое действие, вызывая местные и общие электротравмы (электрические удары).
Основными причинами воздействия тока на человека являются: случайное прикосновение или приближение на опасное расстояние к токоведущим частям; появление напряжения на металлических частях оборудования в результате повреждения изоляции или ошибочных действий персонала; шаговое напряжение; появление напряжения на отключённых токоведущих частях, на которых работают люди, вследствие ошибочного включения установки.
Защитные мероприятия на участке.
Все металлорежущее оборудование на участке имеет защитную изоляцию, и защитное заземление, зануление что предотвращает опасность поражения электрическим током. Перед работой на станке в соответствии с техникой безопасности каждый рабочий проверяет оборудование перед началом работы.
6. Экологичность проекта разработки технологического процесса обработки детали "Корпус ТМ966.2120-57"
Наука и техника начала третьего тысячелетия развивается в темпах геометрической прогрессии, не является исключением и промышленность как одна из самых (если не самой) масштабных сфер деятельности человека. В связи с не безупречностью технологических процессов на данном этапе неизбежно негативное воздействие промышленности на окружающую среду, промышленных отходов как компонента данного воздействия. Ежегодно во всем мире и в нашей стране миллиарды тонн твердых, пастообразных, жидких, газообразных отходов поступает в биосферу, нанося тем самым непоправимый урон как живой, так и неживой природы. Несмотря на давность и большое количество исследований в области экологически чистого производства, проблема утилизации и переработки промышленных отходов остается актуальной до сих пор.
Описание технологических операций, оборудования, рабочих мест.
Технологические операции обработки детали "Корпус ТМ966.2120-57", можно подразделить на следующие виды:
Операции механической обработки:
токарные;
фрезерные;
сверлильные;
Вспомогательные операции:
контрольные;
моечные;
термическая закалка.
Для выполнения механических операций применяется оборудование: станки с ЧПУ, автоматы.
Инструменты: резцы токарные, фрезы,
При обработке применяют охлаждающую жидкость - Велс-1 (4.5%), масло И-12А (80%), МГ-10, ЛЗ-СОЖ1 МП.
Вспомогательные операции выполняются вручную и на специализированном оборудовании
Основным транспортом являются электрокары. Оборудование на площади участка располагается в основном согласно технологическому процессу. Расстояние между станками соответствует санитарным нормам. Ширина переходов равна 1 м. Для проезда электрокара имеется проезд шириной 3 м.
6.1 Антропогенное воздействие объекта на окружающую среду и мероприятия по экологической безопасности
При использовании на участке станков с ЧПУ для механической обработки, возникают:
1) Отходы производства:
Отходами производства являются остатки материалов, сырья, полуфабрикатов, образовавшихся в процессе изготовления продукции и утратившие полностью или частично свои полезные физические свойства. Отходами производства могут считаться продукты, образовавшиеся в результате физико-химической переработки сырья, добычи и обогащения полезных ископаемых, получение которых не является целью данного производства. Отходы потребления - непригодные для дальнейшего использования по прямому назначению и списанные в установленном порядке машины, инструменты, бытовые изделия. По возможности использования, различаются утилизируемые и неутилизируемые отходы. Виды отходов при механической обработке:
большое количество металлической стружки и пыли;
отработанное масло;
использованная ветошь;
использованный фильтр для очистки СОЖ при шлифовании;
2) Загазованность и запыленность воздушной среды;
3) Возникновение теплового эффекта в зоне обработки деталей.
Мероприятия по предохранению человека от вышеперечисленных факторов:
В области защиты окружающей среды, в соответствии с санитарными нормами проектирования промышленных предприятий, запылённый или загрязнённый ядовитыми газами воздух удаляется местными вентиляционными устройствами и очищается перед выбросом в атмосферу, загрязнённые сточные воды при сбросе в водоём предварительно необходимо очищать и обезвреживать. Температура сточных вод поступающих в канализацию не должна превышать 40۫ С. Содержание вредных веществ, перед спуском в канализацию при механической очистке должно быть снижено на 50-60%, после механической очистке с биофильтрацией на 90 - 95%.
Для сохранения экологической безопасности необходимо правильно и своевременно избавляться от отходов производства. Существуют следующие меры:
1) Стружка вывозится от рабочих мест на специальном транспортере в цех по переработке сырья, там она перерабатывается и вновь используется в производстве. Для отделения отходов разных металлов можно использовать магнитные свойства отходов железа. Притягиваясь к магниту стальные опилки отделяются от других металлических отходов и собираются отдельно в соответствующей таре. Далее они направляются на переработку. В частности из однотипной стружки можно способом горячей штамповки при t=+1000-1200°С получать монолитную деталь не требующую дальнейшей обработки. Преимущество горячей штамповки: работа при более низких температурах (огромная экономия энергетики), отсутствие потерь, 100% использование ТПО. ТПО из нержавеющей стали собираются в отдельную тару и ни в коем случае их нельзя смешивать с другими металлическими отходами. После сбора такие ТПО направляются на переработку.
2) Для уменьшения теплового воздействия, в зону обработки подается охлаждающая жидкость Велс - 1 (4-5 %). Отработанную СОЖ собирают и проводят ее механическую очистку и химическую переработку.
3) Использованную ветошь и тканевые фильтру для механической очистки СОЖ сжигают на отходоперерабатывающих предприятиях.
Кроме технических мероприятий на участке предусматривается обеспечение рабочих спецодеждой (комбинезоны, костюмы), спецобувью, перчатками и индивидуальными средствами защиты (очки и т.д.).
Санитарно-гигиенические нормы вырабатываются согласно СН-245-71. Санитарно-гигиенические условия, необходимые для нормальной трудовой деятельности рабочих, обеспечивается системами отопления, вентиляции и освещения.
Значительную роль в поддержании требуемых санитарно-гигиенических условий воздушной среды в рабочих помещениях отводится вентиляции и отоплению. Комплексная система вентиляции включает в себя естественную и принудительную. Естественная осуществляется через окна (фрамуги) в крыше цеха. Принудительная вентиляция осуществляется посредством приточно-вытяжных установок. Для отопления применяется система центрального водяного отопления.
В производственных помещениях поддерживается влажность воздуха в пределах от 30% - 60%, температура воздуха от 16° до 24°С.
Производственное освещение необходимо для улучшений условий зрительной работы, снижения утомляемости, повышения производительности труда и качества выпускаемой продукции.
Освещение на участке применяется естественное и искусственное. В дневное время естественное освещение осуществляется через окна (верхние и боковые). В вечернее время - искусственное, при помощи газоразрядных люминесцентных ламп по ГОСТ 6825-70. Искусственное освещение выполняется системой общего освещения, в некоторых местах комбинированное (на токарных операциях).
6.2 Заключение по экологичности проекта
Движение к минимизации негативного воздействия промышленных отходов на ОАО "Авиаагрегат" на окружающую среду осуществляется по двум магистральным направлениям:
Технологическое - повышение экологической безопасности производства;
Экозащитное - стабилизация и изоляция опасных отходов от природной среды.
Многостороннее и глубокое решение проблемы утилизации и переработки промышленных отходов - длительный и кропотливый процесс, направленный на их рециркуляцию, вторичное использование и разработку эффективных методов окончательной переработки, обезвреживания и окончательного удаления, а захоронения только отходов, не загрязняющих окружающую среду.
Заключение
В выполненной работе рассмотрен в сравнении с базовым альтернативный вариант технологического процесса изготовления детали "Корпус ТМ966-2120-57". Разработка велась с учетом того, что деталь представляет собой