Разработка единичного маршрутно-операционного технологического процесса изготовления детали "Крышка"
Министерство образования и науки Российской Федерации
ГОУ ВПО Саратовский государственный технический университет
Кафедра "Основы Технология машиностроения"
"Утверждаю"
зав. кафедрой ТМС
проф. Королев А.В.
"___" __________2009г.
Задание №
на курсовой проект по "Технологии машиностроения"
студенту машиностроительного факультета
группы ТАМП–41 Шпак А.В.
Разработать единичный маршрутно-операционный технологический процесс изготовления детали "Крышка", чертеж 227.53.084А
Годовая программа выпуска изделия: 43446 шт.
Дата выдачи задания "___" ____2009г.
Срок выполнения "___" __________2009г.
Консультант _______ Р.А. Березняк
Студент ___________ А.В. Шпак
Содержание
Задание
Введение
1. Определение типа производства
2. Анализ исходных данных
2.1 Конструкторский контроль рабочего чертежа детали
2.2 Служебное назначение детали и условия ее работы в сборочной единице
2.3 Анализ технических требований на изготовление детали
2.4 Анализ технологичности конструкции детали
3. Анализ базового технологического процесса изготовления детали
4. Разработка и обоснование проектируемого ТП изготовление детали
4.1 Разработка и обоснование маршрутного ТП
4.2 Обоснование выбора технологических баз
4.3 Разработка и обоснование операционного ТП изготовления детали
4.4 Обоснование выбора оборудования и технологического оснащения
4.5 Расчет припусков на механическую обработку
5. Технико-экономическое сравнение 2-х вариантов механической обработки
Литература
Введение
В рыночных условиях, когда предприятия стремятся выйти на международный
Уровень, острее становится проблема эффективности производства, механизации и автоматизации производственных процессов.
За эффективностью производства стоят существенные резервы производительных сил, роста производительности труда, экономии материальных ресурсов, повышения отдачи капитальных вложений, улучшения использования производственных фондов, расширения экспорта продукции, улучшения уровня жизни.
Важнейшей задачей в настоящее время является создание высокоэффективных производственных систем, реализующих современные технологии. Такие производства должны обладать высоким уровнем автоматизации всех составляющих элементов. Создание производств базируется на реконструкции действующих и создании новых.
Следует отметить постоянное усложнение объектов проектирования, что обуславливает появление новых направлений и видов проектных работ.
Процесс проектирования превратился в сложнейшую динамическую систему, объединяющую специализированные подразделения инженерно-технических работников различных специальностей и опирающуюся на результаты работы научно-исследовательских институтов, конструкторских бюро, а также промышленных предприятий различного.
В связи с этим цель курсового проектирования – разработка (на основе заводского) нового технологического процесса изготовления детали, отвечающего всем вышеизложенным требованиям.
Курсовой проект должен предусматривать на момент освоения технологию производства, обеспечивающую выпуск конкурентоспособных качественных изделий при минимальных затратах и в установленные сроки.
Отсюда следуют определённые задачи курсового проектирования: анализ технических условий на изготовление детали, выбор заготовки с технико-экономической точки зрения, расчёт промежуточных припусков, режимов резания, составление управляющей программы на технологическую операцию на станке с ЧПУ, нормирование технологических операций.
Определение типа производства
Тип производства согласно ГОСТ 3.1108-74 ЕСТД и ГОСТ 14.004-83 ЕСТПП определяется по коэффициенту закрепления операций:
Кз.о. = О/Р, (3.1)
где О – число различных операций, выполняемых в течение месяца, шт.;
Р – число рабочих мест, выполняющих различные операции, шт.;
ФД – действительный годовой фонд времени работы металлорежущих станков,ч.,
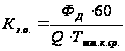 ,
Q – годовой выпуск деталей, шт.,
ТШТ.СР. – среднее штучно-калькуляционное время по основным операциям, мин.
Действительный годовой фонд работы металлорежущих станков выбираем из таблицы 1 "Методических указаний к выполнению курсового проекта по ТМС" для массы станков от 1т до 10т и двух рабочих смен ФД = 4055.
Определим,
необходимые
параметры для
расчета ФД,
 ,
Q.
ТШТ.СР. определим как среднее штучно-калькуляционное время для пяти самых трудоёмких операций базового технологического процесса.
Определим Тшт к как:
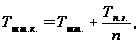 (3.2)
где Тшт. –
Тп.з. –
n – число деталей в партии.

где к- число операций
Фрезерование торца (4Чl)
4Ч78=0,312 мин
выберем поправочный коэффициент по таблице для фрезерования
φк=1.84
Развёртывание чистовое по 9-му квалитету (0.27ЧdЧl)
0.27Ч5Ч5=0,00675 мин
выберем поправочный коэффициент по таблице для развёртывания
φк=1.72
Черновая подрезка торца (0.37Ч(b2 – d2))
0.37Ч(802 – 722)=0,45 мин
выберем поправочный коэффициент по таблице для подрезки тоца
φк=2.14
Растачивание отверстия с 70 до 72Н7 на глубину l=22 мм.
(0.18ЧdЧl)= 0.18Ч72Ч22=0,285 мин
выберем поправочный коэффициент по таблице для растачивания
φк=2.14
Сверление отверстия диаметром 14мм. l=6мм.
(0.52ЧdЧl)= 0.52Ч14Ч6=0,04368 мин
выберем поправочный коэффициент по таблице для сверления
φк=2.14
Определим Tшт для каждой операции:
Tшт1=312Ч1.84=0,574 мин
Tшт2=6.75Ч1.72=0,01161 мин
Tшт3=285Ч2.14=0,6099 мин
Tшт4=45Ч2.14=0,0963 мин
Tшт5=43.68Ч2.14=0,0935 мин
Определим Tшт.ср. по формуле (3.2):
Tшт.ср.=(574+11.61+609.9+96.3+93.5)/5=277Ч10-3=0.28 мин.
Определим годовой выпуск деталей из формулы (3.1)
=>
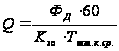
где ФД=4055, а КЗ.0.=20 для серийного производства.
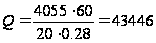
 шт.
Так как Кз.о = 20, то согласно ГОСТ 3. 1119-83 производство является серийным. Следовательно, необходимо определить величину партии деталей запускаемых в производство
Размер партии запуска на стадии проектирования определяют из расчёта суточного задания:
n = Q · f / F , (3,3)
где f = 12 дней– периодичность запуска деталей в днях ( периодичность выпуска);
F = 253 – число рабочих дней в году.
Подставим значения в формулу и определим необходимый размер партии:
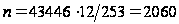
Определим расчётное число смен на обработку всей партии:
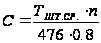 (3.4)
где 476 – действительный фонд времени работы оборудования в смену, мин;
0,8 – нормативный коэффициент загрузки станка в серийном производстве.
Подставим значения в формулу и определим число смен необходимое число смен:
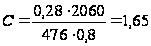 (округляем
до 2, Спр=2)
Определим число деталей в партии, необходимых для загрузки оборудования:
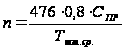
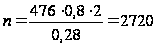 шт.
Примем размер производственной партии n = 2720
Определим число рабочих мест Рм, приходящихся на одну операцию:
 (3.5)
где Тр – такт выпуска деталей.
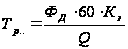 (3.6)
Где Кз = 0,85 – планируемый нормативный коэффициент загрузки.
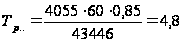
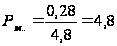
Анализ исходных данных
Конструкторский контроль рабочего чертежа детали
Анализ рабочего чертежа детали производится с целью установления факта соответствия его действующим стандартам ЕСКД.
Проанализировав имеющийся рабочий чертёж детали, можно отметить следующее:
элементы детали расположены на листе грамотно, лист не имеет пустот или участков с большой концентрацией элементов;
на чертеже присутствуют все виды и разрезы детали, позволяющие получить
полное представление об её конструкции;
размеры на чертеже проставлены верно и в достаточном количестве, что позволяет определить величины всех конструктивных элементов детали.
Замечания:
обозначения разрезов элементов детали подчеркнуты (А-А), тогда как в настоящее время стандарт требует этого не делать;
некоторые значения шероховатости поверхностей нормированы параметром RZ, а не Ra, как этого требует стандарт, к тому же параметры Ra, указанные на чертеже, не являются предпочтительными согласно стандарту. Также можно отметить, что значение шероховатости поверхностей, на которых оно не указано, располагается не в правом верхнем углу чертежа, а дано строкой технических требований;
- значения отклонений формы и взаимного расположения поверхностей детали также записаны в технических условиях, а не показаны на чертеже согласно стандарту;
размеры листа, на котором выполнен чертёж, не являются стандартными.
Все указанные замечания будут учтены при оформлении рабочего чертежа детали, который прилагается к курсовому проекту в его графической части.
2.2 Служебное назначение детали и условия её работы в сборочной единице
Деталь 42С5700-2120/3 "Крышка", являющаяся объектом курсового проектирования, входит в редуктор винтового механизма самолёта "ЯК-42".
Фрагмент сборочной единицы:
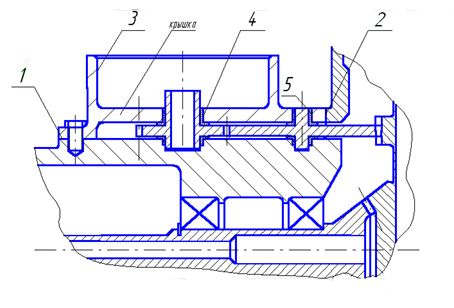
Редуктор – описание и работа
1)Общая часть.
Редуктор передаёт вращение от рулевого привода трансмиссии управления закрылками к механизму концевых выключателей без понижения оборотов.
2)Описание.
Редуктор состоит из корпуса, крышки, входного вала с конической шестерней,
Выходного вала с конической и цилиндрической шестернями и двух цилиндрических шестерён привода механизма концевых выключателей .
Выходной и входной валы изготовлены заодно целое со своими шестернями и установлены на шарикоподшипниках. Шестерня входного вала находится в зацеплении с конической шестерней выходного вала. Цилиндрическая шестерня выходного вала находится в зацеплении с двумя цилиндрическими шестернями, передающими вращение на вал механизма концевых выключателей.
3)Работа.
Вращение рулевого привода передаётся входному валу, который приводит во вращение выходной вал и шестерни привода механизма.
Как видно из описания крышка играет важную роль в передаче крутящего момента от рулевого механизма к механизму концевых выключателей, т.к. обеспечивает взаимное расположение осей двух цилиндрических шестерён привода механизма МКВ-45, а также самого механизма.
Исходя из этого основными исполнительными поверхностями данной детали
Являются 4 и 5 (отверстия, в которые запрессовываются втулки), а также 3 (поверхность, входящая в сопряжение с соответствующей поверхностью механизма МКВ-45).
Основными конструкторскими базами детали, определяющими её положение в сборочной единице, являются поверхности 1 и 2 (нижняя плоскость крышки и торец ребра).
Вспомогательными конструкторскими базами, определяющими положение других деталей сборочной единицы относительно крышки, являются поверхности 3,4 и 5.
В процессе работы сборочной единицы крышка не подвергается воздействию агрессивных сред и экстремальных температур и работает при температуре окружающей среды. Из испытываемых напряжений можно отметить напряжения смятия, которые испытывают отверстия 4 и 5 после запрессовывания в них втулок.
2.3 Анализ технических требований и выбор марки материала
Основные технические требования, указанные на чертеже:
технические условия на штамповку по ОСТ 1.90073 – 72, группа контроля 3.
По ОСТ 1.90073 – 85 ( в настоящее время действует этот отраслевой стандарт, а не указанный на чертеже ) в третью группу контроля входят штамповки и поковки, подлежащие испытанию только на твёрдость.
Другие требования, изложенные в данном стандарте, касаются состояния необрабатываемых поверхностей и поверхностей, подлежащих обработке, макроструктуры и микроструктуры штампованных заготовок.
Настоящий отраслевой стандарт распространяется на штамповки и поковки из алюминиевых сплавов различных марок, изготавливаемые горячей объёмной штамповкой или свободной ковкой;
штамповочные уклоны 3°.
Данное техническое требование верно лишь в том случае, если имеются в виду наружные штамповочные уклоны, внутренние же штамповочные уклоны должны находиться в пределах 5…7° неуказанные штамповочные радиусы 2мм.
Данная величина соответствует наименьшему значению радиусов закругления для поковок массой до 1кг и с глубиной полости штампа 25…50мм, что вполне приемлемо.
термообработка: калить и искусственно старить.
Закалка – это операция, заключающаяся в нагреве материала до температуры, находящейся в критическом интервале и выше, выдержке при данной температуре и быстром охлаждении.
Старение сплава заключается в выдерживании с метастабильной структурой более или менее продолжительное время при комнатной или повышенной температуре. При этом происходит частичный переход структуры к более стабильному состоянию и изменение физических и механических свойств материала.
Искусственное старение осуществляется при повышенной температуре (обычно не выше 200°).
Вид термообработки, обозначенный в технических условиях чертежа, применяется для получения достаточно высоких значений прочности и пластичности алюминиевых сплавов;
допуски на размеры и припуски на обработку штампованных заготовок по ОСТ 1.41187 – 78 5 класс точности.
Настоящий стандарт распространяется на штампованные заготовки площадью проекции до 980см2 и линейными размерами до 500мм из стали, алюминиевых, магниевых, медных и титановых сплавов, изготовленные на молотах и прессах.
В соответствии с требованиями, предъявляемыми к деталям, установлено 6 классов изготовления горячештампованных заготовок, изготавливаемых обычными методами штамповки с применением в отдельных случаях калибровочных операций;
неуказанные предельные отклонения размеров по ОСТ 1.00022 – 80.
Это означает, что на свободные размеры отклонения выбирают по ОСТ 1.00022 – 80. По ГОСТ 520 – 89 это техническое условие записывается: Н12; h12; ±IT12/2.
покрытие Ан. Окс. Хром/ эмаль ЭП – 140 (серо-голубая) 265 ОСТ 1.9005578.
Поверхности Б; В; Г; Д; Е; Ж не грунтовать и не красить.
Запись в числителе обозначает неорганическое покрытие, в знаменателе – лакокрасочное. Поверхности Б; В; Г; Д; Е; Ж являются исполнительными и поэтому не грунтуются и не красятся;
обработку по размерам в квадратных скобках производить совместно с деталью 42С5700 – 2110 СБ.
Отверстия, на которые даны размеры в квадратных скобках, являются крепёжными и поэтому их обработку необходимо производить совместно с деталью, к которой будет крепиться данная деталь в сборочной единице;
маркировать шрифтом ПО – 5 ГОСТ 2570 – 62, размер клейма - Ж12мм.
ПО – 5 – шрифт прописной, основной, 5 – высота шрифта в мм.
Клеймение производится для подтверждения качества обработанной детали.
ОСТ 141026 – 70, указанный на чертеже, в настоящее время заменён на новый ОСТ 141026 – 83.
непараллельность поверхностей Г и Д не более 0,03мм.
Здесь возникает неясность, т.к. в операционной карте технологического процесса указан аналогичный допуск, но на непараллельность осей этих отверстий. Если это так, то этот допуск вполне соответствует допуску на межосевое расстояние цилиндрических зубчатых передач (в эти отверстия устанавливаются зубчатые колёса), установленному стандартом.
- неуказанная шероховатость поверхностей
Эти знаки обозначают шероховатость поверхности детали. Шероховатость поверхности – это совокупность неровностей с относительно малым шагом, образующих рельеф поверхности. Ra – среднее арифметическое значение точек профиля, измеренных в пределах базовой длины.
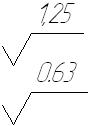
Этот знак
означает, что
все поверхности,
на которых на
изображении
не нанесены
обозначения
шероховатости,
должны иметь
шероховатость,
указанную перед
условным обозначением
( ).
Также знак
говорит о том,
что поверхность
образована
путем удаления
слоя металла.
Rz
– среднее
арифметическое
значение высоты
шероховатости
по пяти точкам.
Это означает, что поверхности, на которых не указана шероховатость не обрабатываются, и их шероховатость определяется шероховатостью штампованной заготовки.
Для изготовления детали выбран алюминиевый сплав АК – 6.
Механические свойства АК – 6:
sв = 42 кг/мм2;
s0,2 = 30 кг/мм2;
d = 13%;
y = 40%;
Е = 7200 кг/мм2;
НВ = 105.
Физические свойства:
плотность –2,85 кг/м3;
теплопроводность – 0,45;
коэффициент линейного расширения – 0,42;
электропроводность – 0,041 ОмЧмм2/м.
Недостатки по записи технических требований на рабочем чертеже внесены в таблицу. (см. табл. 2.1)
Таблица 2.1 – Несоответствия ЕСКД оформления технических требований на рабочем чертеже детали "Колесо зубчатое цилиндрическое"
| Изображено на чертеже | В соответствии с требованиями ЕСКД |
|
|
|
|
|
|
|
|
|


Анализ конструкции детали на технологичность
Технологичность конструкции – совокупность свойств конструкции изделия, обеспечивающих возможность оптимальных базовых затрат при производстве,эксплуатации и ремонте для заданных показателей качества, условий изготовления и эксплуатации.
Для выполнения расчётов пронумеруем поверхности детали и составим нижеследующую таблицу:
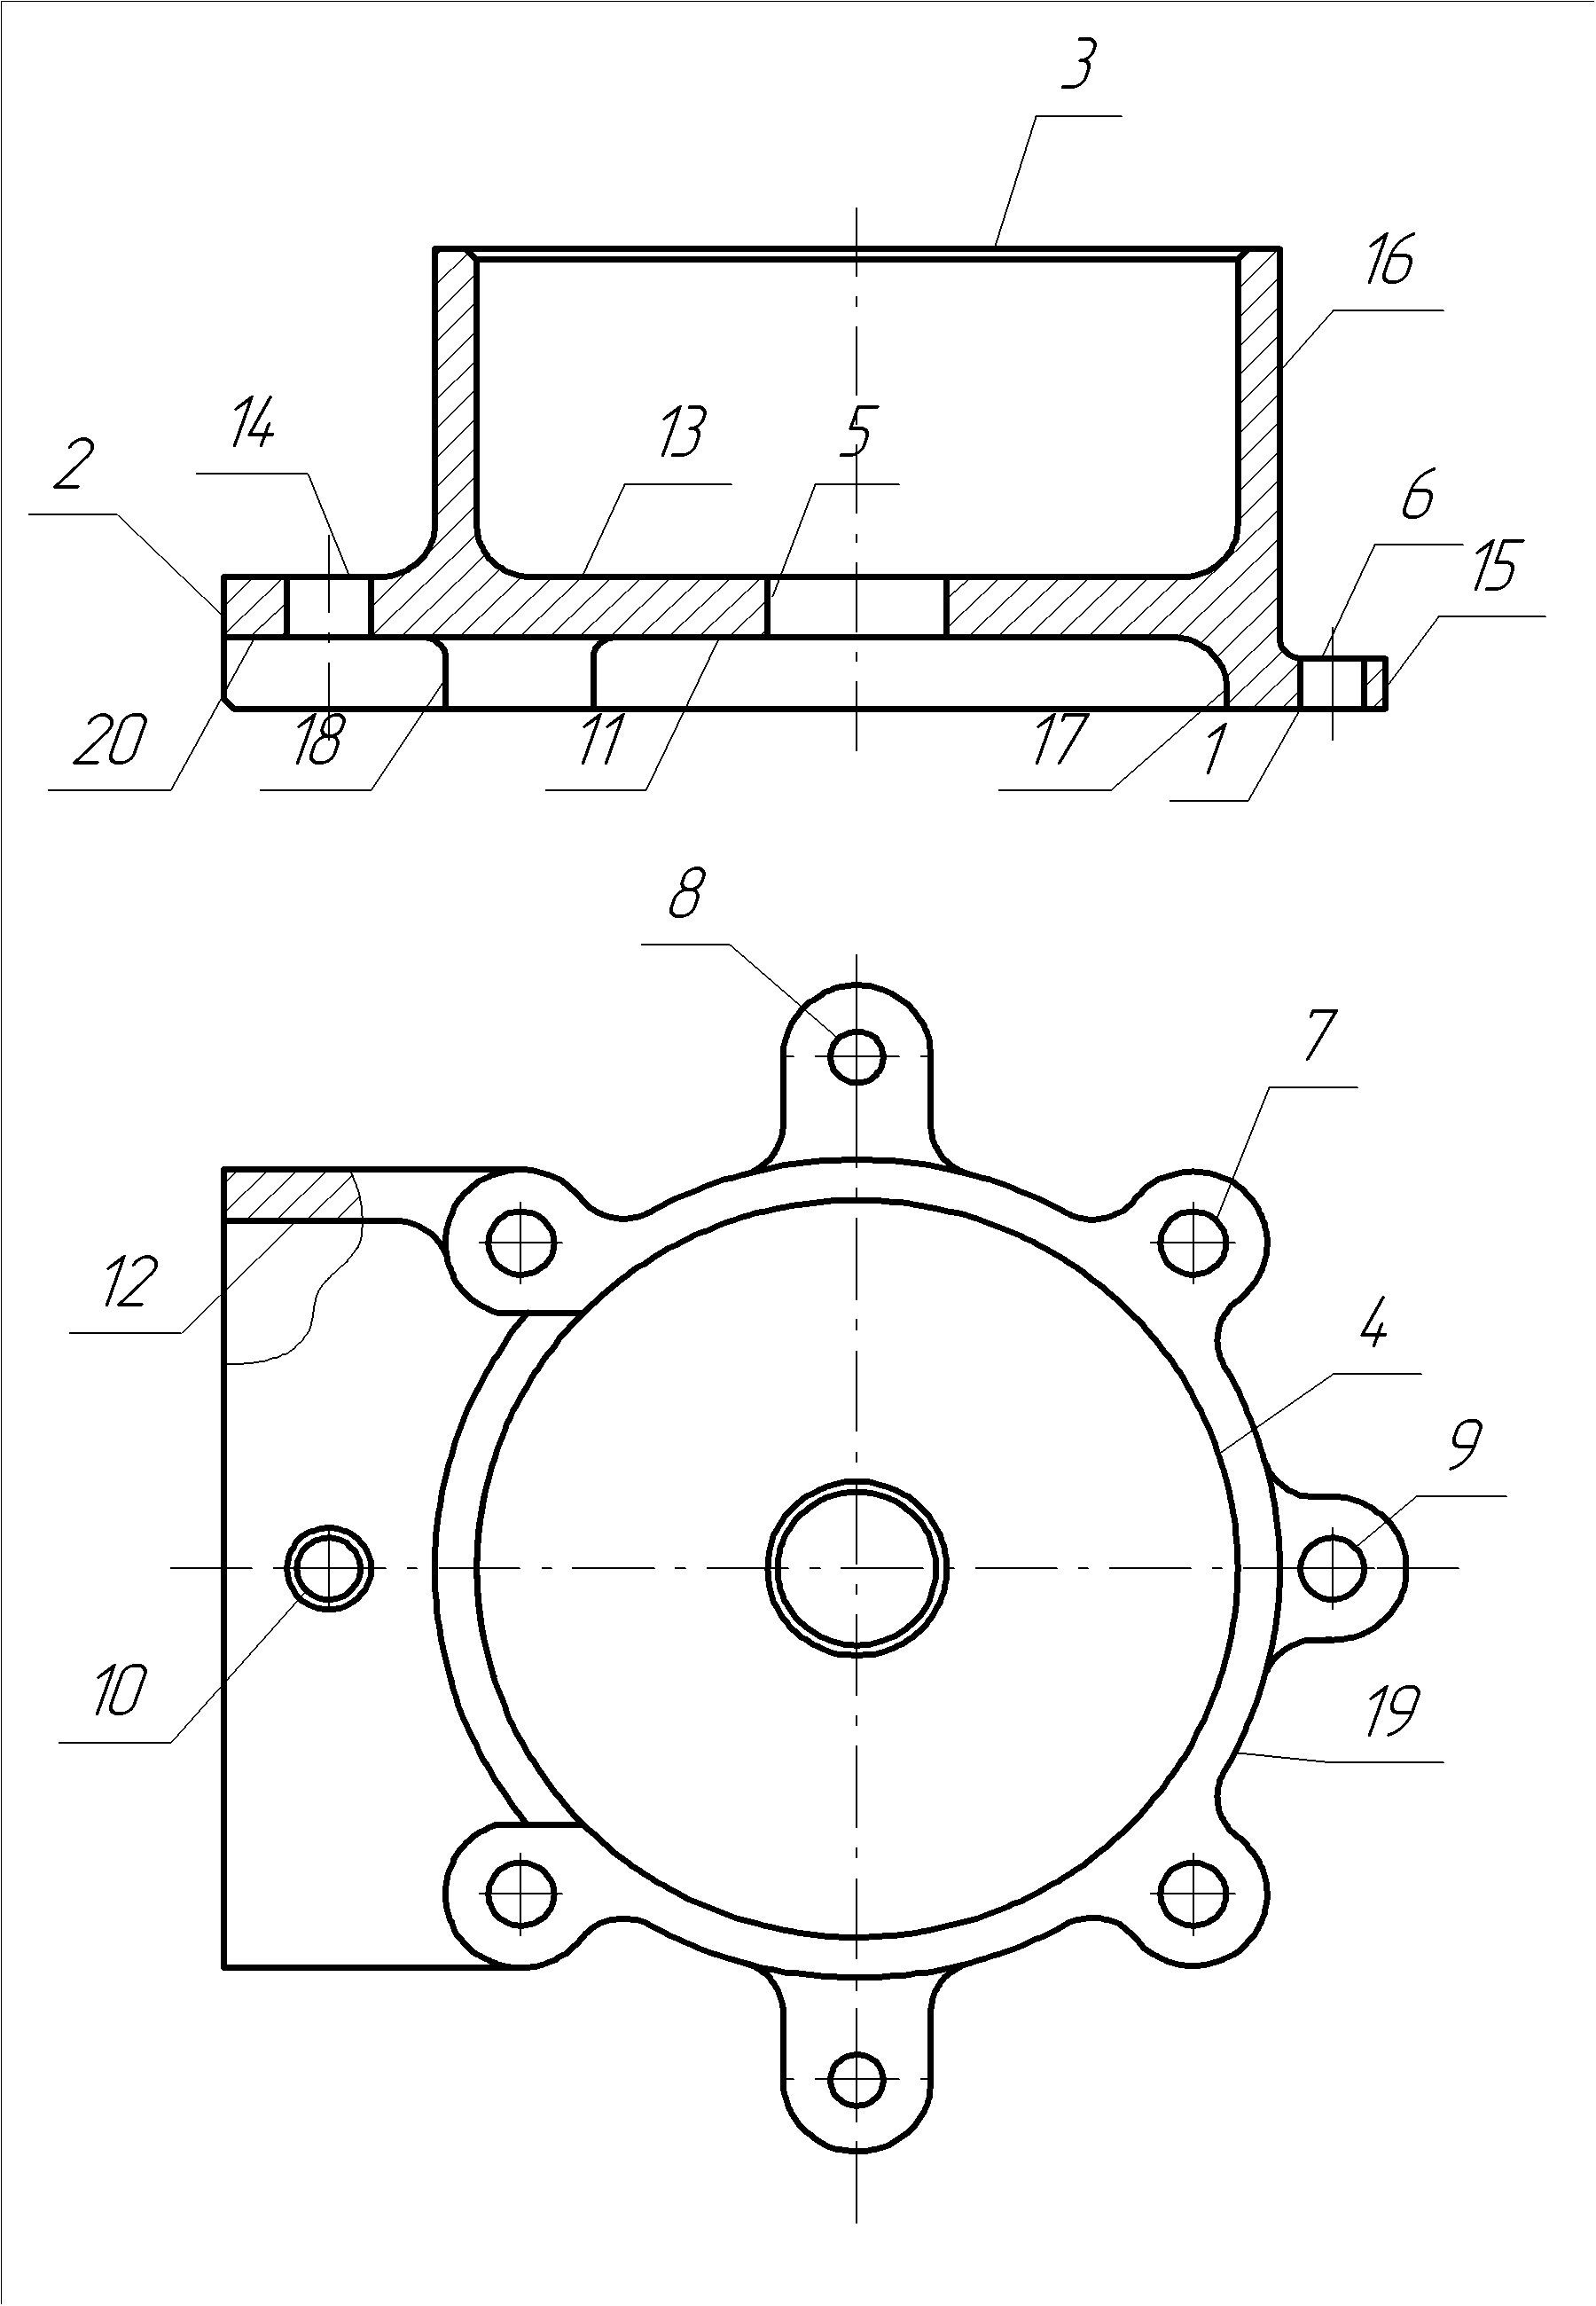
Таблица 2.2
| № |
Идентичные поверхности |
Квалитет | Шероховатость |
Коэффициент приведения |
Примечания |
| 1 | 11 | 6,3 | 4 | ||
| 2 | 11 | 6,3 | 4 | ||
| 3 | 11 | 6,3 | 4 | ||
| 4 | 7 | 1,6 | 6 | ||
| 5 | 8 | 3,2 | 5 | ||
| 6 | 12 | 6,3 | 4 | ||
| 7 | 4 | 11 | 6,3 | 4 | 4 отв. |
| 8 | 2 | 9 | 3,2 | 5 | 2 отв. |
| 9 | 9 | 3,2 | 5 | ||
| 10 | 8 | 1,6 | 6 | ||
| 11 | 14 | 12,5 | 3 | ||
| 12 | 14 | 12,5 | 3 | ||
| 13 | 13 | 12,5 | 3 | ||
| 14 | 14 | не обраб. | |||
| 15 | 14 | не обраб. | |||
| 16 | 14 | не обраб. | |||
| 17 | 14 | не обраб. | |||
| 18 | 14 | не обраб. | |||
| 19 | 14 | не обраб. | |||
| 20 | 14 | не обраб. | |||
|
Всего - 20 Идентичных - 6 |
|||||
Для количественной оценки технологичности определим три коэффициента: коэффициент унификации (КУ.Э.), коэффициент точности (КТ.) и коэффициент шероховатости (КШ.).
1. Коэффициент унификации конструктивных элементов:
 ,
(1.4.1.)
где
 – число унифицированных
типоразмеров
конструктивных
элементов
резьбы, отверстия,
галтели, фаски
и т. д.;
 – число типоразмеров
конструктивных
элементов в
изделии.
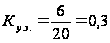 ,
По данному
показателю
конструкция
является
технологичной,
т. к.
 .
2. Коэффициент точности обработки:
 ,
(1.4.3)
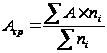 ,
(1.4.2)
где
 – средний квалитет
точности обработки;
А – квалитет точности обработки;
ni – число размеров соответствующего квалитета.
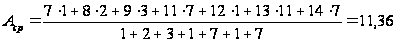
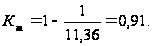
Согласно
этому показателю
конструкция
является
технологичной,
т. к.
 имеет высокое
значение близкое
к единице. Изделие
относится к
средней точности,
т. к.
 .
3. Коэффициент шероховатости:
 ,
(1.4.4)
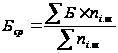 ,
(1.4.5)
где – средняя величина
коэффициента
приведения;
Б – величина коэффициента приведения;
ni.ш. – число поверхностей соответствующего параметра шероховатости.
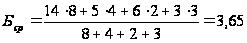 ,
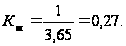
Изделие
относится к
средней степени
точности, т. к.
 .
4. Коэффициент использования материала:
 ,
где
 – масса детали,
кг;
 – масса материала,
израсходованного
на изготовление
детали, кг.
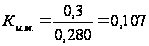 .
Изделие не является технологичным, т. к. Ки.м. < 0,64.
5. Коэффициент использования заготовки:
 ,
где
– масса детали,
кг;
 – масса заготовки,
кг.
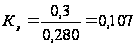 .
Изделие не является технологичным, т. к. Кз < 0,7.
6. По удельному весу применения прогрессивных высокоэффективных методов обработки:
 ,
где
 – количество
эффективных
методов обработки,
применяемых
при изготовлении
изделия;
 – общее количество
методов.
 .
Изделие не является технологичным, т. к. Квм < 0,45.
7. Коэффициент применения типовых технологических процессов
 ,
где
 – число применяемых
типовых технологических
процессов;
 – общее число
применяемых
технологических
процессов.
 .
Изделие не является технологичным, т. к. Кттп < 0,8.
8. Коэффициент применения автоматического и полуавтоматического оборудования:
 ,
где
 – количество
автоматического
и полуавтоматического
оборудования
в технологическом
процессе изготовления
детали;
 – общее количество
оборудования,
используемого
в