Разработка единичного маршрутно-операционного технологического процесса изготовления детали "Крышка"
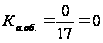 .
Изделие не является технологичным, т. к. Ка.об. < 0,62.
9. Коэффициент применения станков с ЧПУ:
 ,
где
 – количество
оборудования
с ЧПУ, применяемого
в технологическом
процессе изготовления
детали;
 – общее количество
оборудования,
применяемого
в технологическом
процессе.
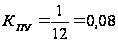 .
Изделие не является технологичным, т. к. Кпу < 0,28.
Таблица 2.3 – Оценка качественных показателей технологичности конструкции детали
| № | Наименование показателя | Степень соответствия |
| 1 | Методы получения заготовок, обеспечивающие получение поверхностей, не требующих дальнейшей обработки или требующих обработки с малыми припусками. | Не используется |
| 2 | Использование основных конструкторских баз как измерительных и технологических. | Да |
| 3 | Позволяет ли простановка размеров на чертеже детали производить обработку по принципу АПР ? | Да |
| 4 | Позволяет ли конструкция детали применение наиболее совершен-ных и производительных методов обработки ? | Да |
| 5 | Обеспечена ли обработка на проход, условия для врезания и выхода инструмента ? | Да |
Таблица 2.4
|
№ п/п |
Наименование коэффициента | Формула расчета | Показатель | |
| расчетный | нормальный | |||
| 1 | Коэффициент унификации элементов |
|
0,3 | 0,65 |
| 2 | Коэффициент точности обработки |
|
0,91 | 0,5 |
| 3 | Коэффициент шероховатости |
|
0,27 | 0,16 |
| 4 | Коэффициент использования материала |
|
0.107 | 0,64 |
| 5 | Коэффициент использования заготовки |
|
0.107 | 0,7 |
| 6 | Коэффициент применения прогрессивных высокоэффективных методов обработки |
|
0 | 0,45 |
| 7 | Коэффициент применения типовых технологических процессов |
|
0 | 0,8 |
| 8 | Коэффициент применения автоматического и полуавтоматического оборудования |
|
0 | 0,62 |
| 9 | Коэффициент применения станков с ЧПУ |
|
0,08 | 0,28 |


Вывод: данная деталь относится к изделиям средней точности. Значения всех коэффициентов соответствуют требованиям, кроме коэффициента КУ.Э.
Анализ базового технологического процесса изготовления детали и предложения по его совершенствованию
После внимательного изучения комплекта документов технологического процесса обработки детали 42С 5700-2120/3 "Крышка", составленного технологами базового предприятия (ЗАО "Саратовский авиационный завод") осталось множество замечаний к его содержанию, большинство из которых, впрочем, может являться результатом недостаточно внимательного отношения работников завода к оформлению документации.
Самые существенные из замечаний касаются базирования заготовки в процессе обработки. Ни на одной из операций эскиз не содержит обозначения полного комплекта технологических баз, необходимых для лишения заготовки числа степеней свободы, достаточного для осуществления обработки. А если и предположить какие поверхности на этих операциях являются базовыми, то непременно оказывается, что в течение всего технологического процесса в качестве баз используются необработанные поверхности ( даже на операциях чистовой обработки ).
Также имеются замечания к количеству переходов при обработке отверстий 4,5 и 10 (см. нумерацию в пункте выше). Так отверстие 4 обрабатывается до 7-го квалитета лишь за два перехода, как и отверстия 5 и 10 до восьмого.
В связи с этим целесообразно изменить схему базирования заготовки и в самом начале технологического процесса обработать плоскость 3. В этом случае базирование заготовки на дальнейших операциях представляется вполне определённым и обеспечивающим необходимую точность.
Отверстия 4 и 5,10 необходимо обрабатывать в три перехода, т.е. ввести дополнительные переходы чистового растачивания (4), чистового зенкерования (10), а чистовое растачивание отверстия 5 заменить зенкерованием и чистовым развёртыванием и перевести его обработку на вертикально-сверлильный станок с целью сделать её совместной с обработкой отверстия 10, обеспечив тем самым требуемую параллельность их осей.
Т.к. базовые поверхности в большинстве операций чётко не обозначены, то говорить о соблюдении или не соблюдении принципов единства и постоянства баз не имеет смысла, а в том, что касается выбора оборудования, нарекания вызывает лишь вертикально-сверлильный станок 2А135, имеющий возможность обрабатывать отверстия диаметром до 35мм, тогда как обрабатываются на нём отверстия диаметром не более 17мм.
Технико-экономическое обоснование способа получения заготовки.
Выбор заготовки является одним из весьма важных вопросов проектирования процессов изготовления деталей. От правильности выбора заготовок зависит число операций или переходов, трудоёмкость и, в итоге, стоимость изготовления детали в целом. Выбранный способ получения заготовки в значительной степени предопределяет дальнейший процесс механической обработки. Если заготовка будет изготовлена достаточно точно, то механическая обработка может быть сведена к минимальному количеству операций, минимальной трудоёмкости и себестоимости.
Т.к., исходя из формы данной детали, для её изготовления целесообразно использовать штампованную заготовку, то в данном разделе дипломного проекта мы будем сравнивать два способа получения штамповок: на молотах и на кривошипных горячештамповочных прессах.
Масса готовой детали составляет 0,28кг, плотность алюминиевого сплава АК6 – 2,85 кг/см3.
Необходимо отметить, что штамповка на КГШП в два-три раза производительнее и обеспечивает получение припусков, меньших на 0,1…0,6мм, по сравнению со штамповкой на молотах.
После назначения припусков на обрабатываемые поверхности детали, мы можем определить массу заготовки для каждого из сравниваемых случаев.
Как известно, масса равна произведению плотности на объём. Плотность нам известна, а объём найдём путём разбиения заготовки на элементарные объёмы, определения значений этих объёмов и суммирования полученных результатов.
После выполнения этих операций получаем: для штамповки на КГШП :
V = 114,58см3, для штамповки на молотах: V = 119,4см3.
Соответственно, в первом случае масса заготовки равна 0,326кг, а во втором – 0,34кг.
Коэффициент использования металла, который равен отношению массы детали к массе заготовки, для штамповки на КГШП равен 0,86, а для штамповки на молотах – 0,82.
Стоимость заготовки определим по формуле:
Sзаг. = ((С/1000) Ч Q Ч Кт Ч Км Ч Кс Ч Кз Ч Кп) – (Q – q) Ч Сотх/1000, (4.1)
где С – стоимость одной тонны штамповок (С = 373р),
Q – масса заготовки,
Кт, Км, Кс, Кз, Кп – коэффициенты, зависящие от класса точности, группы сложности, массы, марки материала и объёма производства заготовок,
Сотх – стоимость тонны отходов (Сотх = 270р).
Тогда, для штамповки на КГШП:
Sзаг. = ((313/1000)Ч0,326Ч1Ч5,94Ч1Ч1,85Ч1) – (0,326 – 0,28)Ч270/1000 = 1,32р.
Для штамповки на молотах:
Sзаг. = ((373/1000)Ч0,34Ч1Ч5,94Ч1Ч1,85Ч1) – (0,34 – 0,28)Ч270/1000 = 1,38р.
Экономическую эффективность определим по формуле:
Эз = (Sзаг1 – Sзаг2)N, (3.2)
где N – объём годового выпуска.
Тогда:
Эз = (1,32 – 1,38) 43446 = 2606р.
Для перевода в современные цены умножим полученные результаты на переводной коэффициент, равный 30. Тогда:
Sзаг1 = 39.6р, Sзаг2 = 41.4р, Эз = 2916 р.
Делаем вывод, что штамповка на КГШП является более экономически эффективным способом изготовления заготовки.
Таблица 4
| № | Наименование показателей | Первый вариант | Второй вариант |
| 1 | Вид заготовки | Штамповка на КГШП | Штамповка на молотах |
| 2 | Годовой объём выпуска ,шт | 43446 | 43446 |
| 3 | Масса заготовки ,кг | 0,326 | 0,34 |
| 4 | Стоимость заготовки, р | 39.6 | 41.4 |
| 5 | К.И.М. | 0,86 | 0,82 |
Разработка и образование проектируемого ТП изготовление детали
4.1 Разработка маршрутного технологического процесса
Исходными данными для выполнения данного раздела являются ранее принятые методы обработки поверхностей.
Предложения по изменению маршрута обработки данной детали уже высказывались ранее в п. "Анализ базового технологического процесса и предложения по его совершенствованию".
Маршрутный технологический процесс, составленный на основе базового с учётом этих предложений подробно см. в маршрутных картах приложения к курсовому проекту.
Маршрутный технологический процесс.
| № оп. | Наименование операции | Содержание операции | Тип станка | Базовые поверхности |
| 005 | Токарно-винторезная | 1.Подрезать торец в р-р 35, 2.расточить отверстие, 3.центровать отверстие, 4.сверлить отверстие | 16К20 | |
| 010 | Вертикально-фрезерная | Фрезеровать плоскость крышки | 6Н12П | |
| 015 | Вертикально-фрезерная | Фрезеровать сторону ребра | 6Н12П | |
| 020 | Программная на с-ке с ЧПУ |
1.Фрезеровать внутренний контур 2.Фрезеровать внутренний контур и подобрать R6, выдерживая размеры согласно эскизу |
МА655 | |
| 025 | Вертикально-фрезерная | Фрезеровать 3 ушка, выдерживая размеры Ж 80 +0,74, 5 +0,5 | 6Н12П | |
| 030 | Вертикально-сверлильная | Сверлить 4 отверстия Ж 5,2 на глубину 35. Сверлить 2 отверстия Ж4,7 +0,1 на глубину 5. | 2Н135 | |
| 035 | Вертикально-сверлильная |
1.Сверлить отверстие Ж 5,7 на глубину 5. 2.Сверлить отверстие Ж 7,7 на глубину 6 3.Зенкеровать отверстие Ж 16,95 +0,042 на глубину 6 +0,3 4.Зенкеровать отверстие Ж 7,95 +0,027 на глубину 6 +0,3 5.Развернуть отверстие Ж 5,2 +0,03 на глубину 5 6.Развернуть 2 отверстия Ж 5 +0,03 на глубину 5 7.Развернуть отверстие Ж 8 +0,022 на глубину 6 8.Развернуть отверстие Ж 17 +0,027 на глубину 6 |
2С135 | |
| 040 | Токарно-винторезная |
1.Расточить отверстие, выдерживая размер Ж 71,816 +0,046 на глубину 22 -0,3 2.Расточить отверстие, выдерживая размер Ж 72 +0,03 на глубину 22 -0,3 3.Точить фаску 1ґ45° в отверстии Ж 72 +0,03 |
16К20 | |
| 045 | Слесарная |
1.Зачистить кругом заусенцы 2.Припилить фаску 1ґ45° на 2-х рёбрах размера 78 3.Снять фаску 1ґ45° в отверстии Ж 17 +0,027 4.Снять фаску 1ґ45° в отверстии Ж 8 +0,022 |
Верстак слесарный | |
| 050 | Люминисцентный контроль | |||
| 055 | Контрольная | |||
| 060 | Покрытие эмалью | |||
| 065 | Контрольная |
4.2 Обоснование выбора баз
Как уже было сказано ранее, наибольшие нарекания в базовом технологическом процессе вызвало базирование заготовки при обработке.
В связи с этим целесообразно изменить схему базирования заготовки и на первой операции обработать плоскость 1 (см. нумерацию поверхностей в п. "Анализ конструкции детали на технологичность"), подготовив таким образом базы для последующих операций и, в частности, для второй операции по обработке стороны ребра 2.
Таким образом, мы лишим заготовку требуемого числа степеней свободы и избавимся от необходимости более одного раза использовать в качестве базовых необработанные поверхности заготовки.
Также в этом случае соблюдаются принципы единства и неизменности баз, т.к. поверхности 1,2 и 3 являются также и основными конструкторскими базами, определяющими положение детали в сборочной единице, и используются в качестве технологических баз на большинстве операций технологического процесса.
4.3 Разработка технологических операций
см. приложение к КП.
4.4 Обоснование выбора оборудования
Общие правила выбора средств технологического оснащения определены ГОСТ 14.301-83 с учётом типа производства, вида изделия, характера намеченной технологии., возможности группирования операций, максимального применения стандартного оборудования, равномерной загрузки.
Выбор модели станка определяется, прежде всего, возможностью изготовления на нём деталей необходимых размеров и форм, качества обрабатываемой поверхности. Если эти требования можно обеспечить на различных станках, то конкретную модель станка выбирают из соображений соответствия его размеров габаритам обрабатываемых заготовок, соответствия станка требуемой мощности при обработке, обеспечения наименьшей себестоимости обработки.
Типы станков, выбранные для данного технологического процесса, занесём в таблицу:
| Наименование операции | Тип станка |
Мощность станка, квт |
Стоимость станка, руб. |
Отклонения Геометрической формы, мкм |
| Токарная | 16К20 | 10 | 4800 | 0,1 |
| Фрезерная | 6Н12П | 4,5 | 6000 | 0,05 |
| Сверлильная | 2С135 | 4 | 1360 | 0.05 |
| Сверлильно-расточная | 2Н135 | 4 | 2150 | 0,05 |
| Программно- комбинированная | МА-655 | 8 | 180000 | 0,025 |
Для вертикально-сверлильной операции в базовом технологическом процессе был выбран станок 2А135, однако, как уже было сказано ранее, технология не предусматривает обработки на нём отверстий диаметром более 17мм. В связи с этим целесообразно будет заменить эту модель станка на 2Н135. Для сверления 6-ти отверстий целесообразно будет применить многошпиндельный станок типа 2С135 таким образом будет достигнуто значительное уменьшения времени обработки. Также заменим токарно-винторезный станок 1К62 более современной моделью 16К20.
4.5 Расчёт припусков и размеров заготовки
В этом пункте мы определим расчётно-аналитическим методом припуски и операционные размеры для обработки отверстия Ж 72Н7.
Обработка данного отверстия состоит из следующих этапов:
растачивание черновое (до 10 квал),
растачивание чистовое (до 8 квал),
растачивание тонкое (до 7 квал).
Расчёт начинаем с последнего перехода.
Определим значение припуска и операционный размер для тонкого (алмазного) растачивания. Минимальный симметричный припуск при обработке поверхностей вращения определяется по формуле:
 2Zmin
= 2 (Rzi-1
+ Ti-1
+ Цri-12
+ eyi2)
где Rzi-1 – высота микронеровностей, оставшихся от предшествующей обработки (принимаем по ГОСТ 2789-73),
Ti-1 – толщина дефектного слоя оставшегося от предшествующей обработки,
ri-1 - суммарное значение пространственных отклонений взаимосвязанных поверхностей, оставшееся от предшествующей обработки,
eyi – погрешность установки заготовки, возникающая на выполняемом переходе.
Выпишем значения величин, входящих в формулу расчёта припуска на тонкое растачивание:
Rzi-1 = 20мкм,
Ti-1 = 0 (для алюминиевых сплавов),
eyi = 7мкм,
Пространственное отклонение ri-1 найдём по формуле
ri-1 = rзаг Ч к
где - rзаг - пространственная погрешность заготовки,
к – поправочный коэффициент для определения пространственного отклонения на соответствующем переходе.

rзаг = Цrсм2 + rэкс2
где rсм - смещение осей поковок, штампуемых в разных половинах штампа,
rэкс - эксцентричность поковки,
выбираем rсм = 0,6мм,
rэкс = 1,5мм, тогда
 rзаг
= Ц0,62
+ 1,52 = 1610мкм,
ri-1 = 1610 Ч 0,04 = 64мкм.
Подставим значения в формулу (2.11.1):
 2Zmin
= 2 (20 + 0 + Ц642
+ 72) = 168мкм
Для определения максимального операционного размера на данном переходе вычтем из наибольшего предельного диаметра отверстия, предусмотренного чертежом, найденное значение припуска:
Dmax = 72,03 – 0,168 = 71,862мм.
Чтобы найти минимальный операционный размер, вычтем из полученного Dmax значение допуска для предыдущего перехода (для Ж 71,862Н8 допуск равен 0,046мм):
Dmin = 71,862 – 0,046 = 71,816мм.
Запишем значение операционного размера для тонкого (алмазного) точения:
Dоп = 7 1,816 + 0,046мм.
Аналогично определяем промежуточные размеры и припуски на оставшиеся переходы. Для чистового точения:
 2Zmin
= 2 (50 + 0 + Ц 972
+ 1352 ) = 432мкм
Dmax = 71,862 – 0,432 = 71,430мм,
Dmin = 71,430 – 0,185 = 71,245мм,
Dоп = 7 1,245 + 0,185мм.
Для чернового точения:
 2Zmin
= 2 (160 + 200 + Ц 16102
+ 1352 ) = 432мкм
Dmax = 71,430 – 3,950 = 67,480мм,
Dmin = 67,480 – 0,740 = 66,740мм,
Dоп = 66,740 + 0,740мм
Все значения, выписанные из нормативной литературы, а также найденные в результате расчётов, занесём в таблицу:
| Переходы | Квалитет | Rziмкм | Тi,мкм | rIмкм | eiмкм | 2Zminмкм | 2Zmaxмкм | ITiмкм | Dminмм | Dminмм |
| Заготовка | 14 | 160 | 200 | 1610 | - | - | - | 740 | 66,740 | 67,480 |
| Растачивание черновое | 10 | 50 | 0 | 97 | 135 | 3950 | 4505 | 185 | 71,245 | 71,430 |
| Растачивание чистовое | 8 | 20 | 0 | 64 | 135 | 432 | 571 | 46 | 71,816 | 71,862 |
| Растачивание тонкое | 7 | 6 | 0 | 32 | 7 | 168 | 184 | 30 | 72,00 | 72,030 |
5. Технико-экономическое сравнение двух вариантов механической обработки заготовки
| Показатели | Варианты обработки | |
| 1 | 2 | |
| Метод обработки | Сверление 6-и отв. одновременно |
Сверление 6-и отв. поочерёдно |
| Модель станка | 2С135 | 2Н135 |
| Категория ремонтной сложности | 13 | 13 |
| Стоимость станка | 1360 руб. | 2150 руб. |
| Мощность станка | 4 квт. | 4 квт. |
| Площадь станка | 2.04 м2 | 1 м2 |
| То мин. | 0.02 | 0.11 |
| Тшт.к. мин. | 0.92 | 13.8 |
| Экономический эффект, Э руб. | 344014 | |
| Себестоимость обработки, С коп. | 1.85 | 28.2 |
Определим норму основного времени по формуле:
То=(πЧDЧl)/(1000ЧVЧS)
1вар. То=(3.14Ч6.2Ч6)/(1000Ч22.4Ч0.25)=0.02 мин.
2вар. То=2Т1о+4Т11о
Т1о=2Ч(3.14Ч6.2Ч6)/(1000Ч22.4Ч0.25)=0.04 мин.
Т11о=(3.14Ч5Ч6)/(1000Ч22.4Ч0.25)=0.07 мин.
То=0.04+0.07=0.11мин.
Определим штучно-калькуляционное время по формуле:
Тшт.к.=(То+ТВКtB)(1+(aабс+аотд)/100)+Тпз/n
где ТВ=tуст+tпер+tизм
Тпз=7%
n=2720
1вар. ТВ=0.7+0.04+0.1=0.84
Тшт.к.=(0.02+0.84Ч1)(1+7/100)+7/2720=0.92 мин.
2вар. ТВ=2+0.01+0.16=2.17 мин.
Т1шт.к.=2Ч (0.02+2.17Ч1)(1+5.5/100)+7/2720=4.6 мин.
Т11шт.к.=2Ч (0.02+2.17Ч1)(1+5.5/100)+7/2720=9.2 мин.
Тшт.к.=4.6+9.2=13.8 мин.
Определим стоимость обработки по формуле:
С =(Сп.з.ЧТшт)/60 , где
Сп.з=Сз+Счз+ЕН(Кс+Кз)
Определим затраты по заработной плате:
Сз =1,53ЧСтЧКн,
где Ст – часовая тарифная ставка станочника соответствующего разряда,
коп/час,
Кн – коэффициент, учитывающий зарплату наладчика.
1,53 – суммарный коэффициент, учитывающий выполнение норм, дополнительные затраты и отчисления на соц. страх.
Примем, что на станках работает рабочий 4-го разряда и наладка осуществляется наладчиком (Ст = 60,6коп/час, Кн = 1), тогда:
Сз = 1,53Ч60,6Ч1 = 92.7 коп/час. для 1-го и 2-го вариантов.
Часовые затраты по эксплуатации металлорежущего станка:
Сч.з. = СоЧКм,
где Со = 36.3 коп/
Км –коэффициент, показывающий во сколько раз затраты, связанные с работой данного станка больше, чем аналогичные затраты, связанные с работой базового станка. Км=0.5
Сч.з. =36.3Ч0.5=18.15 для 1-го и 2-го вариантов.
Капитальные затраты в станок и здание:
Кс = Ц Ч100/3200,
Кз = FЧ75Ч100/3200
1вар. Кс = 1360 Ч100/3200=42.5 коп/час
F=fЧkf=2.02Ч3.5=7.07
Кз = 7.07Ч75Ч100/3200=16.5 коп/час
2вар. Кс = 2150 Ч100/3200=67.19 коп/час
F=fЧkf=1Ч4.40=4.40
Кз = 4.40Ч75Ч100/3200=10.3 коп/час
Расходы на эксплуатацию режущего инструмента:
Си = SиЧТ/То,
где Sи – стоимость эксплуатации инструмента за период стойкости,
Т – стойкость.
1вар. Си = 2Ч0.02/60=0.0008 коп.
2вар. Си = 2Ч0.11/60=0.0044 коп.
Затраты на приспособление (для специальных приспособлений):
Спр = SпрЧ(А + В)Ч100/Q,
где Sпр – стоимость специального приспособления,
А – коэффициент амортизации (А = 0,33),
Б – коэффициент, учитывающий расходы на ремонт и хранение приспособления (Б = 0,2)
1вар. Спр = 68Ч(0.33+0.2)Ч100/43446=0.08 коп.
2вар. Спр = 42Ч(0.33+0.2)Ч100/43446=0.05 коп.
Затраты на электроэнергию:
Сэ = SэЧ(NэЧКзЧТо)/60, где Sэ – стоимость 1кВт/часа электроэнергии (Sэ = 2.2коп)
Nэ=4, Кз=0.6
1вар. Сэ = 2.2Ч(4Ч0.6Ч0.02)/60=0.0016 коп.
2вар. Сэ = 2.2Ч(4Ч0.6Ч0.11)/60=0.0099 коп.
Технологическая себестоимость:
Ст = С + Си + Спр + Сэ
1вар. Ст = 18 +0.0008+0.08+0.0016=1.9 коп.
2вар. Ст = 27.38 +0.0044+0.05+0.0099=27.94 коп.
Стоимость привидённых затрат:
1вар. Сп.з=92.7+18.5+0.15(42.5+16.5)=120.5 коп.
2вар. Сп.з=92.7+18.5+0.15(67.19+10.3)=122.8 коп.
Таким образом стоимость обработки будет определяться:
1вар. С =(120.5.Ч0.92)/60=1.85 коп.
2вар. С =(122.8.Ч13.8)/60=28,2 коп.
Годовой экономический эффект от применения первого варианта:
Э = (С - С) ЧQ/100
Э = (28,2– 1.85)43446/100 =11467 руб.
Чтобы получить эффект в современном выражении, умножим значение Э на коэффициент 30:
Эсовр = 11467Ч30 = 344014 руб.
ЛИТЕРАТУРА
методика обработки конструкций на технологичность и оценка уровня технологичности изделий машиностроения и приборостроения. Государственный комитет стандартов Совета Министров СССР, 1973. – 15с.
Основы технологии машиностроения. Учебник для вузов / под ред. В.С. Корсакова // изд. 3-е, доп. и перераб. - М.: Машиностроение, 1977. – 416с.