Пресс для правки коленчатого вала с гидравлическим приводом
Формула изобретения.
Устройство для правки и упрочнения вала, содержащее выправляющий блок, включающий инденторы, установленные с возможностью регулировочного перемещения параллельно оси вала, и опорный блок с постелью, отличающееся тем, что постель установлена с возможностью регулировочного поворота относительно оси вала и снабжена фиксаторами ее углового положения и стопором для вала, а выправляющий блок выполнен в виде основания с опорной площадкой, на которой размещены инденторы, при этом постель и иденторы выполнены сменными.
Авторское свидетельство СССР № 1606221 кл В 21 D 3/16.
Опубликовано 15.11.93. Бюллетень № 41-42.
Автор изобретения: С.К. Буравцев
Способ правки вала.
Изобретение относится к обработке металлов давлением и касается правки валов, например коленчатых валов двигателей внутреннего сгорания.
Одним из наиболее близких по технической сущности к предлагаемому способу является способ правки вала путем установки ого на опору и приложения к нему нагрузки в плоскости его прогиба со стороны, противоположной опоре.
Известный способ правки может быть использован для правки вала со сравнительно небольшим прогибом, таким, который устраняется при приложении к валу нагрузки, допустимой по условию прочности материала вала. Однако, при значительном прогибе вала приложение к нему даже максимальной нагрузки, выдерживаемой им без поломки, не обеспечивает устранение прогиба полностью, т.е. остается некоторый прогиб вала, (искривление его оси), что препятствует дальнейшему использованию вала.
Цель изобретения – обеспечение возможности правки валов с большим прогибом при нагрузках, ограниченных пределом прочности материала вала.
Для этого при правке вала путем его установки, на опору и приложения к нему нагрузки в плоскости прогиба при сохранении искривленности вала после его правки в плоскости прогиба вал поворачивают от первоначального положения поочередно в разные стороны и правят его в повернутых положениях.
При правке вала о повернутых положениях происходит дополнительная пластическая его деформация, позволяющая устранить искривленность, оставшуюся после правки вала в плоскости прогиба.
Вал при правке поворачивают от первоначального положения е каждую сторону преимущественно на одинаковый угол и правят одинаковыми усилиями, которые могут быть равны усилию, прикладываемому к валу при правке его в плоскости прогиба, или быть меньше этого усилия. Причем вал поворачивают от первоначального положения в каждую сторону предпочтительно на угол, равный половине угла между плоскостью прогиба и перпендикулярной плоскостью, проходящей через ось поворота вала.
Формула изобретения.
Способ правки вала путем установки на опору и приложения нагрузки в плоскости прогиба вала, отличающийся тем, что при сохранении остаточной искривленности вала в плоскости прогиба после приложения первоначальной нагрузки вал поворачивают поочередно в противоположных направлениях на одинаковый угол в пределах между плоскостью прогиба и перпендикулярной плоскостью и в повернутых положениях прикладывают равные нагрузки.
Авторское свидетельство СССР № 1606221 кл В 21 D 3/16.
Опубликовано 15.09.92. Бюллетень № 34.
Автор изобретения: С.К. Буравцев
Способ правки изделия.
Изобретение относится к обработке металлов давлением, и касается правки изделия, в частности коленчатых валов.
Известен способ правки изделия, при котором изделие устанавливают на опоры и прикладывают между опорами сосредоточенную нагрузку против направления наибольшего прогиба.
При осуществлении известного способа на участке между опорами возникает момент, вызывающий изгиб, а иногда и скручивание изделия между опорами. При этом под нагрузкой находится весь отрезок изделия между опорами независимо от расположения погнутого участка. В результате правки по известному способу у изделия в наиболее податливых местах возникают напряжения растяжения, которые способствуют ослаблению изделия в виде появления или расширения трещин, а при применении хрупких материалов, например чугунов – поломок.
Известен способ правки изделий, при котором, помимо прило-жения выправляющих усилий, направленных перпендикулярно продольной оси вала, дополнительно сжимают вал с торцов вдоль его продольной оси.
Однако в известном способе сжимающие усилия с торцов коленчатого вала, которым он подвержен на всей длине, вызывают нежелательные деформации, ослабления наиболее слабых участков (например, щек в местах перекрытия шеек коленчатого вала) и появления в них трещин. Наиболее близким по технической сущности к разработанному решению является способ правки изделий, в частности коленчатых валов, при котором вал устанавливают выпуклой стороной погнутого участка на опору и прикладывают правящие усилия к шейке вала в местах сопряжения ее со щеками кривошипа.
Известный способ может быть применен в основном для правки стальных коленчатых валов, поскольку в этом случае изгибающие усилия, передающиеся через инденторы на погнутый участок, действуют нормально к частям шейки вала, вызывая напряжения растяжения на вогнутой поверхности шейки, способствующие появлению трещин или поломке изделия из хрупких материалов.
Кроме того, при таком способе правки подвергаются силовому воздействию и деформации как искривленный, так и не искривленный участки шейки вала, что снижает качество выправляемых изделий.
Цель изобретения - повышение качества правки и обеспечение возможности правки изделий из хрупких материалов, например из чугуна.
Указанная цель достигается тем, что при правке изделий, включающей установку изделия выпуклой стороной на опору и воздействие на вогнутую часть изделия в направлении опоры двумя инденторами, установленными на границах выправляемого участка, выправляемый участок сжимают усилиями, прикладываемыми инденторами наклонно к изделию в направлении от границ выправляемого участка к опоре.
При предлагаемом способе результирующие выправляющие усилия, прикладываемые инденторами, направленные наклонно к продольной оси изделия, например к шейке коленчатого, вала, своими вертикальными составляющими создают изгибающий момент на вогнутом участке, а горизонтальными составляющими сжимают вогнутый участок.
В результате воздействия нагрузки под инденторами выправляемого блока на поверхности изделия создается сжатие, распространяющееся как вдоль шейки, так и в тело детали. Сжатие в свою очередь вызывает сдвиг слоев металла, вдоль шейки вала, т.е. перпендикулярно направлению направляющего усилия, тем самым участок изделия, находящийся между инденторами выправляющего, блока находится под воздействием продольных сжимающих напряжений, компенсирующих растягивающие напряжения, создаваемые изгибом участка изделия относительно опоры. Таким образом уменьшаются растягивающие напряжения изгиба в плоскости правки, что позволяет увеличить величину изгибающих усилий без опасности поломки изделия.
Формула изобретения.
Способ правки изделий, включающий установку изделия выпуклой стороной на опору и воздействие на вогнутую часть изделия в направлении опоры двумя инденторами, установленными на границах выправляемого участка, отличающийся тем, что, с целью повышения качества правки изделий из хрупких материалов, выправляемый участок сжимают усилиями, прикладываемыми инденторами наклонно к изделию в направлении от границ выправляемого участка к опоре.
2.2 Конструкции прессов для правки коленчатых валов
Кроме исследовании патентного поиска было проведено исследование в области существующих конструкций. Технологической единицей оборудования для восстановления коленчатых валов является пресс для правки модели CP 150 компании «AZspa», который уже используется в области ремонтного оборудования. Имея простую конструкцию, компактность и неприхотливость в использовании, этот пресс является довольно эффективным в своей области эксплуатации.
Привод данной конструкции осуществляется гидравлическим цилиндром , который создает усилие в 8000 кгс. К тому же, давление в гидросистеме создается механическим гидронасосом.
Общий вид пресса CP 150 представлен на рис. 2, а технические характеристики приведены в таблице 15.
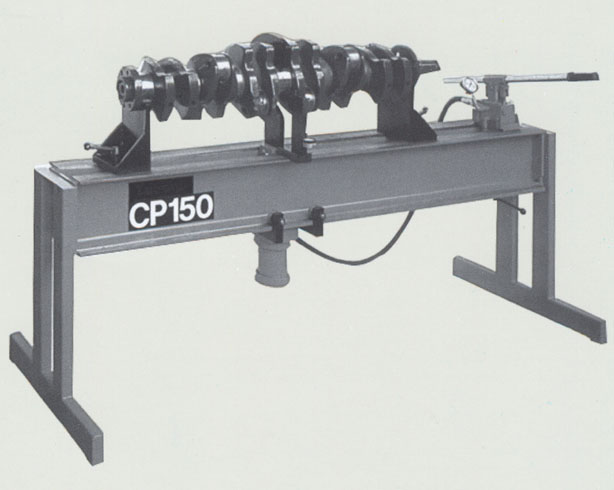
Рис.1. Общий вид пресса CP 150 компании «AZspa»
Таблица 15.
Технические характеристики пресса CP 150 для правки коленчатых валов
| Характеристика | Величина параметра |
| Длина стола | 1900 мм |
| Максимальное расстояние между опорами | 1600 мм |
| Высота оси вращения вала над столом | 215 мм |
| Максимальный диаметр шейки | 110 мм |
| Максимальное усилие | 8000 кгс |
| Габариты | 2100х850х1300 мм |
| Вес | 280 кгс |
Так же, наиболее интересной конструкцией считаю пресс для правки коленчатых валов двигателей автомобилей опубликованного в 2003 г.
Авторами этого изобретения являются: Г.А. Боровиков, Д.Н. Панкратов.
Изобретение относится к обработке металлов давлением и касается правки коленчатых валов двигателей внутреннего сгорания автомобилей различных марок.
Цель изобретения – эффективность, универсальность и простота эксплуатации.
Пресс состоит (рис. 1) из сварной станины с направляющими для двух пар тяг с перекладинами и установочных призм, силового механизма, в основу конструкции которого положен принцип червячно-винтового редуктора с ручным приводом и клинового механизма, а так же измерительно-контрольного узла.
Конструкция червячно-винтового редуктора состоит из корпуса, в котором расположены червячное колесо с винтовой втулкой. Червяк, изготовленный за одно целое с валом, установленным на двух шариковых радиально-упорных подшипниках по схеме «в распор». Венец червячного колеса конструктивно должен быть изготовлен методом литья в форму с предварительно установленной в нее стальной винтовой втулкой. Опорами винтовой втулки червячного колеса являются роликовые радиально-упорные подшипники. Получение необходимого натяга в этих подшипниках, а также регулирование осевого положения червячного колеса относительно оси червяка обеспечивается двумя кольцами-компенсаторами, расположенными между наружными кольцами роликовых подшипников и упорными фланцами.
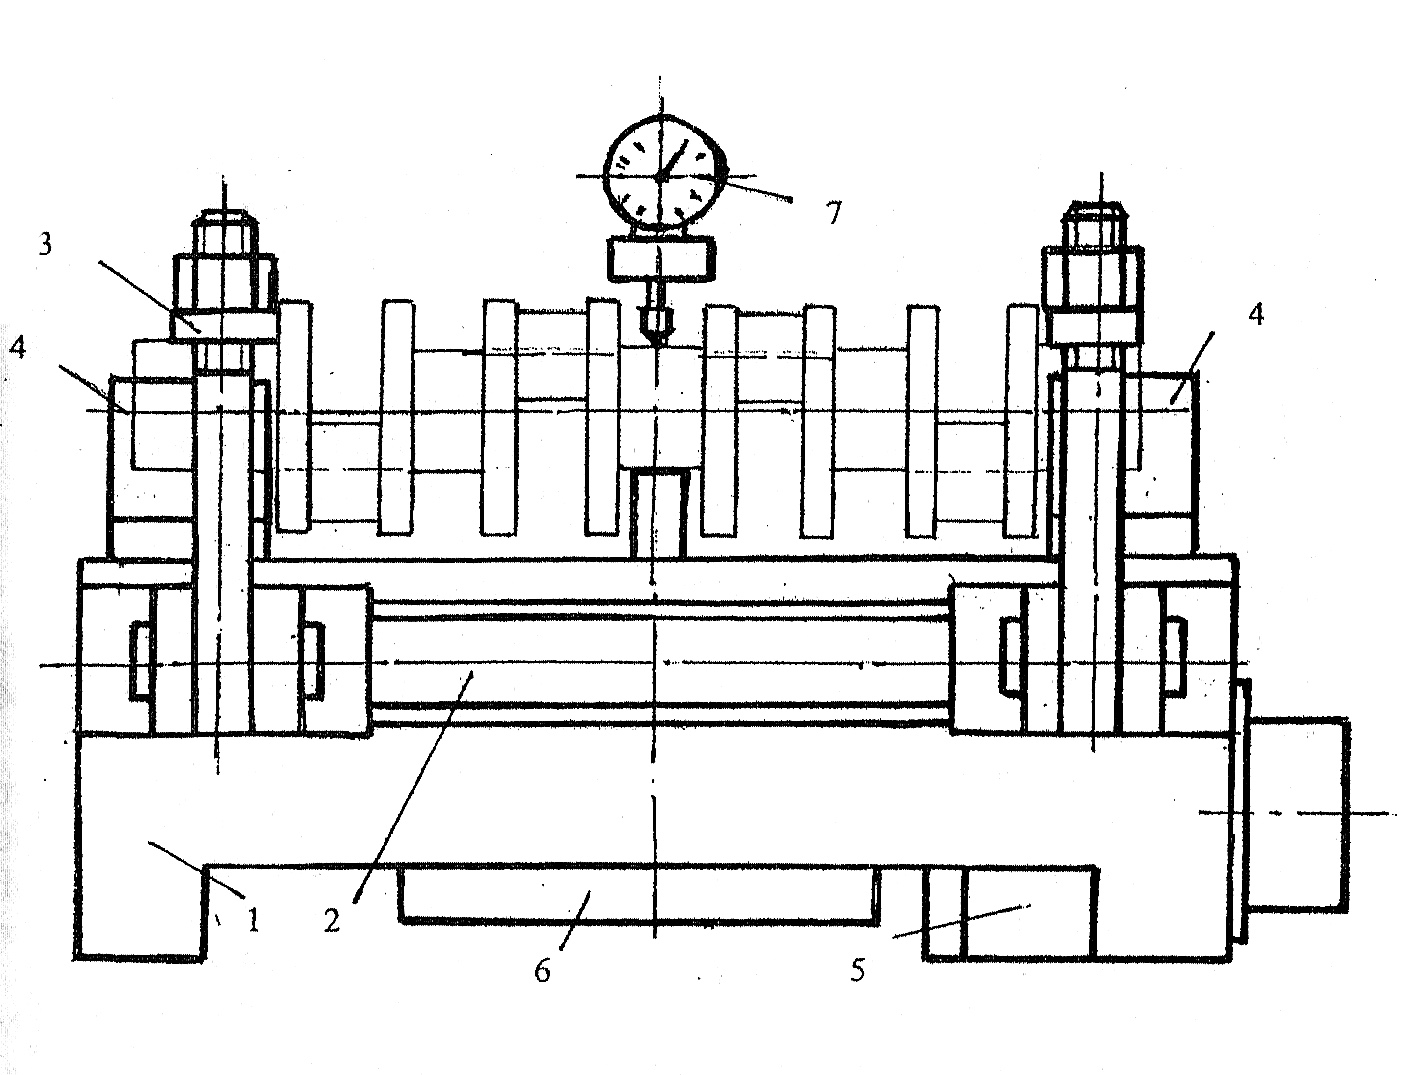
Рисунок 2. Пресс для правки коленчатых валов.
Для правки коленчатый вал устанавливают крайними опорными шейками на двух призмах и закрепляют двумя перекладинами при помощи гаек. Затем, вращая рукоятку червячного винта приводят во вращение червячное колесо, в котором в осевом направлении перемешается винт с клином, по наклонной поверхности которого перемещается вверх ролик с направляющей штока, который и осуществляет давление на среднюю коренную опорную шейку коленчатого вала, изгибая при этом его на величину до 3 мм. После этого снимают давление штока на коленчатый вал и производят контроль величины изгиба измерительным блоком с точностью 0,01 мм. Подобные переходы операции правки коленчатого вала осуществляют до тех пор, пока величина изгиба по средней опорной шейке будет не более 0.02 мм.
В качестве прототипа, для дальнейшего использования в конструкционной части дипломного проекта, принимаем конструкцию пресса для правки коленчатых валов двигателей автомобилей авторами изобретения которого являются: Г.А. Боровиков, Д.Н. Панкратов и пресс СР 150 компании «AZspa». Данные конструкции считаю самыми оптимальными, так как они обладают эффективностью, универсальностью и простотой эксплуатации и конструкции.
III. Конструкторская часть
3. Разработка элементов конструкции пресса для правки коленчатых валов
3.1 Назначение, описание конструкции, принцип работы и техническая характеристика пресса
Пресс состоит (рис. 3) из сварной станины с двумя парами тяг, которые можно передвигать относительно оси коленчатого вала, что позволит править коленчатые валы различных автомобилей. В основе конструкции лежит принцип передачи усилия шейки коленчатого вала от гидроцилиндра через клиновый механизм.
Для правки, коленчатый вал устанавливают крайними опорными шейками на крепление и фиксируют при помощи гаек. При включении станка, гидроцилиндр начинает поступательное движение вдоль оси направляющей приводя в действие клиновый механизм, по наклонной поверхности которого перемещается вверх шток, который и осуществляет давление на среднюю коренную опорную шейку коленчатого вала, изгибая при этом его на величину до 5 мм. После этого снимают давление штока на коленчатый вал и производят контроль величины изгиба измерительным блоком с точностью 0,01 мм. Подобные переходы операции правки коленчатого вала осуществляют до тех пор, пока величина изгиба по средней опорной шейке будет не более 0.02 мм.
Рисунок 3. Пресс для правки коленчатых валов.
3.2 Расчет клинового механизма
“А” - Клин, “Б” - Ползун, “В”- Основание.
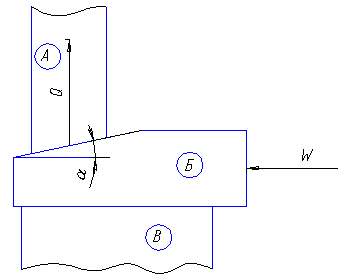
Рисунок 4. Клиновый механизм.
Сила действующая со стороны клина на шейку коленчатого вала равна:
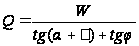 ,
(32)
где
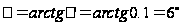 - угол трения
скольжения
на поверхности
клина.
а
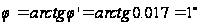 - угол трения
скольжения
на основании
“В” (рисунок
4).
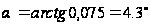 –
угол клина.
Исходное усилие:
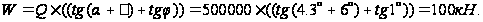
3.3 Расчет на смятие коренной шейки коленчатого вала и штока
Коленчатый вал выполнен из Стали 50Г с закалкой с охлаждением в воде:
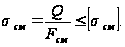 (33)
Находим площадь смятия для шейки:
 (34)
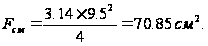
Отсюда по формуле (34) находим:
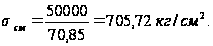
что значительно меньше допустимого [σсм] = 4100 кг/см2.
Шток выполнен из Стали 45 с закалкой с охлаждением в воде до
HRC 48:
Находим площадь смятия для штока:
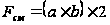 (35)
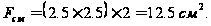
Отсюда находим:
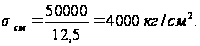
что меньше допустимого [σсм] = 6000 кг/см2.
3.4 Расчет направляющих скольжения
Исходные данные
(рисунок 5): ширина
рабочих граней
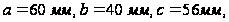
расстояние
между серединами
граней
 длина
стола
 расстояния
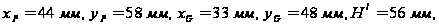
 коэффициент
трения
 сил
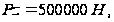
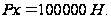
сила
тяжести подвижных
частей

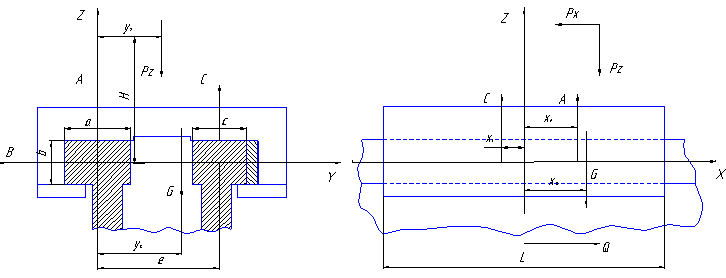
Рисунок 5. Направляющая.
Уравнения равновесия подвижного узла:
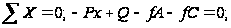
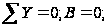
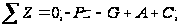 (36)
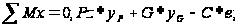
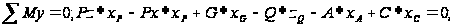
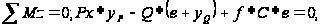
Из первых четырех уравнений находим реакции граней направляющих и тяговую силу:
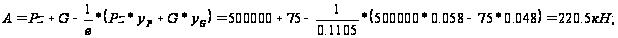

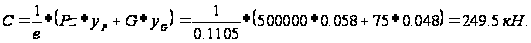
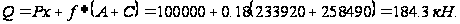
Определяем средние давления на направляющих:
 (37)
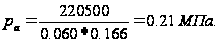
 (38)
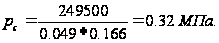
Максимальные
давления
 могут
быть определены
зная координаты
 равнодействующих
реакций. Для
их определения
используется
два последних
уравнения
равновесия
стола и дополнительное
уравнение
перемещений,
являющихся
результатом
деформирования
поверхностей
рабочих граней.
Это уравнение
следует из
предположения,
что момент
внешних сил
относительно
оси Y:
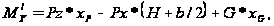 (39)
равный моменту реакций направляющих относительно той же оси
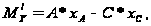 (40)
распределяется между направляющими пропорционально их жесткости, которая сама пропорциональна их ширине. Следовательно, уравнение перемещений имеет вид:
 (41)
Теперь находим
координаты
 :
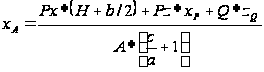 (42)
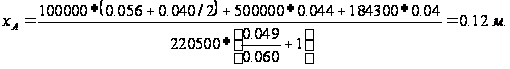
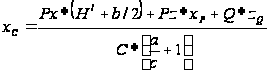 (43)
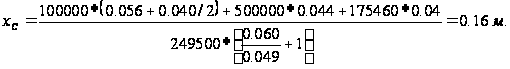
Максимальное давления на направляющие определяют по зависимостям:
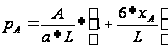 ;
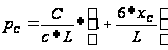 (44)
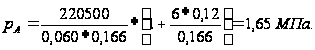

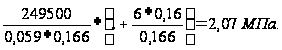
что меньше допустимого 2,5-3 МПа.
Расчет направляющих на жесткость включает определение контактных деформаций их рабочих граней в предположении, что они пропорциональны давлениям на гранях:
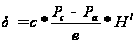 (45)

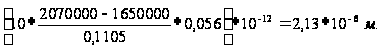
3.5 Расчет силового цилиндра
Силовой цилиндр изготовляется из толстостенной бесшовной стальной трубы (выполненной из Стали 45 с закалкой с охлаждением в воде до HRC 48) (рисунок 6.).
Величину давления выбираем в зависимости от требуемого тягового усилия [8]:
Так как необходимое усилие Р = 100 кН , то принимаем значение давления р = 60 н/м2.
Подобрав значение р ,определяем площадь поршня и диаметр цилиндра:
 ;
 (46)
где F- площадь поршня
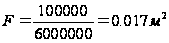
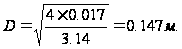
Выбираем ближайшее большее значение диаметра цилиндра из установленного ряда [9]: D=0.16 м.
Рисунок 6. Гидроцилиндр.
1-корпус, 2-поршень, 3- крышка.
Диаметр штока определяем в зависимости от заданного соотношения между скоростями прямого и обратного ходов поршня с учетом прочности и устойчивости.
Для обычных цилиндров диаметр штока вычисляется по уравнению:
 (47)
Принимая
 и решая это
уравнение
относительно
d, получим
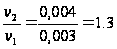
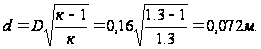
Стенки цилиндра проверяют на прочность (Па)
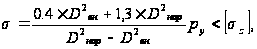 (48)
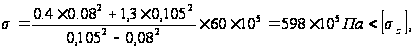
что меньше