Изготовление детали "Корпус"
Q*f1+Q*f2=k*P0
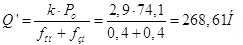
где  – коэффициент запаса;
 – коэффициент трения в местах контакта
зажимных элементов с поверхностью заготовки;
 – коэффициент трения в местах контакта установочных
элементов с базовой поверхностью заготовки.
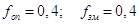 .
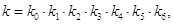 где
 – коэффициент,
учитывающий неточности расчётов;
 – коэффициент, учитывающий влияние случайных
факторов на величину силы резания;
 – коэффициент, учитывающий прогрессирующий
износ инструмента;
 – коэффициент, учитывающий нестабильность
силы резания при прерывистой обработке;
 – коэффициент, учитывающий непостоянство
развиваемой силы закрепления;
 – коэффициент, учитывающий удобство
расположения рукояток в ручных зажимных устройствах;
 – коэффициент, учитывающийся при наличии
моментов стремящихся провернуть заготовку.
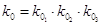 , где
 – коэффициент, учитывающий неточность расчёта
максимальной силы резания;
 – коэффициент, учитывающий неточность расчёта
силы закрепления;
 – коэффициент, учитывающий внезапные факторы
возникающие при обработке.


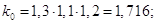
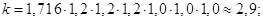
Прочностной расчёт
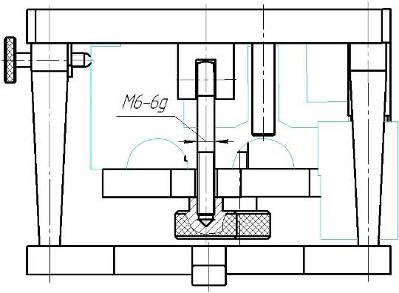
Наиболее нагруженным звеном является откидной болт. Опасное сечение находится в резьбовой части М6.
Условие прочности резьбы:
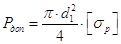 , где
 – внутренний диаметр резьбы
Рдоп – предельно допустимая сила, действующая вдоль оси
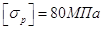 – допускаемое напряжение при растяжении
(сжатии)
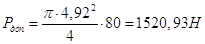
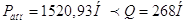
Принимаем резьбу М6.
Точностной расчёт
Схема расчёта погрешности установки
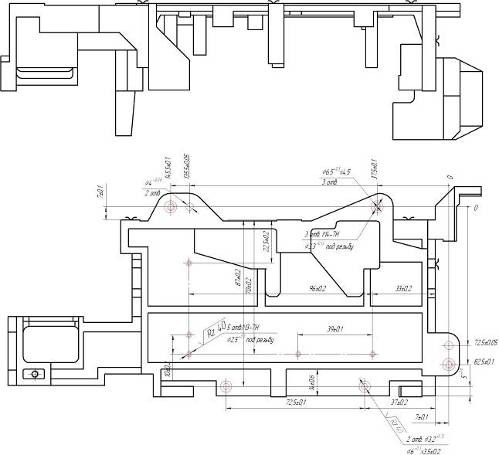
Под погрешностью установки детали в приспособление понимается отклонение фактически достигнутого положения заготовки от требуемого, появляющееся в процессе базирования и закрепления.
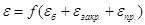
 - погрешность базирования
появляется вследствие несовпадения технологической и измерительной базы.
 - погрешность, вызванная
силами закрепления
 - погрешность приспособления
Погрешность базирования, является следствием не совпадения технологической и измерительной баз.
 , т. к.технологическая и измерительная
база совпадает.
 , т. к.технологическая и измерительная
база совпадает.
 , т. к.технологическая и измерительная
база совпадает.
 , т. к.технологическая и измерительная
база совпадает.
 , т. к.технологическая и измерительная
база совпадает.
 , т. к.технологическая и измерительная
база совпадает.
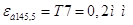
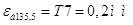
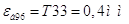
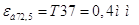
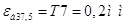
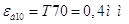
Погрешность
закрепления – это разность между наибольшим и наименьшим смещением
измерительной базы, возникающим под действием сил закрепления.  , т. к. данная погрешность является
систематически повторяющейся и её можно компенсировать.
Погрешность
приспособления включает в себя следующие погрешность: погрешность изготовления
и монтажа установочных элементов  ; погрешность, вызванная
прогрессирующим износом установочных элементов
 ;
погрешность установки приспособления на станок
 .
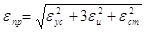 .
Погрешность установки и монтажа характеризует неточность изготовления и сборки установочных элементов. Технологически возможно обеспечить эту погрешность в пределах:
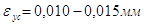 – для приспособлений нормальной точности,
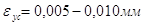 – для приспособлений повышенной точности.
Для
дальнейшего расчета примем  .
Величина износа зависит от количества установок заготовок в приспособлении, от материала и массы обрабатываемых заготовок, от состояния базовых поверхностей заготовок, от условий установки в приспособление, а так же от конструкции установочных элементов.
Величина износа определяется по следующей формуле:
 , где
 коэффициент, учитывающий вид опоры, условия
работы опор по нагрузке, путь сдвига состояние базовых поверхностей заготовок;
 ;
 число контактов заготовки с опорой,
 ;
 .
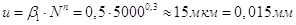 .
выражает погрешность установки
приспособления на станке, обусловленную смещением корпуса приспособления на
столе станка.
Технологически
возможно обеспечить 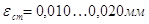 .
Погрешность приспособления:
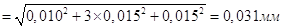 .
Погрешности
установки заготовки в приспособление  .
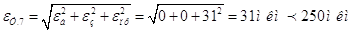
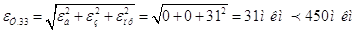
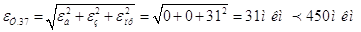
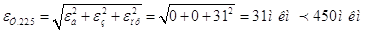
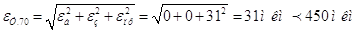
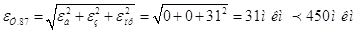
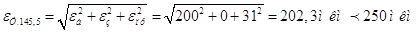
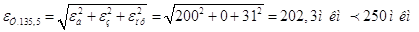
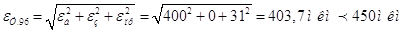
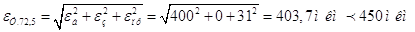
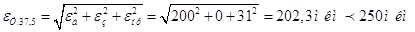
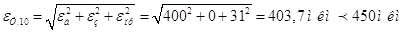
3. Научно-исследовательская часть
Обработка отверстий на станках с ЧПУ
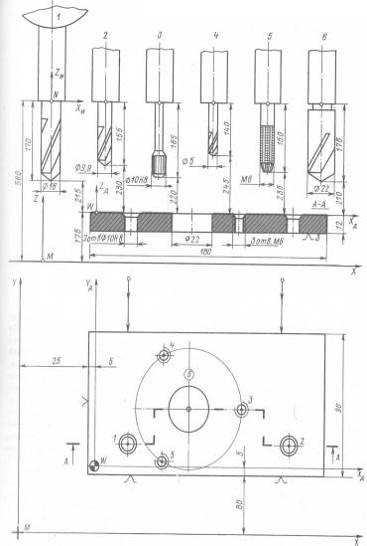
Программирование сверлильных (расточных) операций, так же как и других, начинается с составления расчетно-технологической карты, определения координат опорных точек и т.д. Эскиз обрабатываемой детали представляют в двух системах координат: станка и детали. Для сравнительно простых операций на расчетно-технологических картах показывают исходное положение всех используемых инструментов (указывают также их вылет) из шпинделя.
На рис. 1 показана расчетно-технологическая карта для обработки в детали типа «крышка» двух отверстий диаметром 10Н8, трех резьбовых отверстий М6, и отверстия диаметром 22 мм. В табл. 1 приведены исходные координаты центров всех отверстий в системах координат детали и станка.
Таблица 1. Координаты опорных точек (центров отверстий) при обработке отверстий в детали типа «крышка»
| Отверстие | Координата, мм | ||||
|
|
|
|
|
|
|
|
1 |
20 | 20 | 50 | 105 | 175 |
| 2 | 150 | 20 | 180 | 105 | 175 |
| 3 | 105 | 40 | 135 | 125 | 175 |
| 4 | 52,5 | 70,31 | 82,3 | 155,31 | 175 |
| 5 | 52,5 | 9,69 | 82,5 | 94,69 | 175 |
| 6 | 70 | 40 | 100 | 125 | 175 |


Рис. 1. Рассчетно-технологическая карта для обработки отверстий в детали «крышка»
Общая методика программирования сверлильных операций
До расчета траектории инструментов при сверлильной обработке сначала определяют предварительный состав переходов для каждого отверстия и выбирают инструмент, затем уточняют состав переходов и общую их последовательность. Далее строят схемы осевых перемещений инструментов относительно опорных точек (центров отверстий) и назначают режим резания.
Например, предварительный состав типовых переходов для обработки отверстий 1–6 в детали типа «крышки» может быть принят следующим: центрование (рис. 2, а, б), сверление (рис. 2, в, г, ж), нарезание резьбы (рис. 2, е) и развертывание (рис. 2, д). В связи с этим выбранный инструмент Т01 – T06 может быть размещен в гнездах шестипозиционной револьверной головки сверлильного станка.
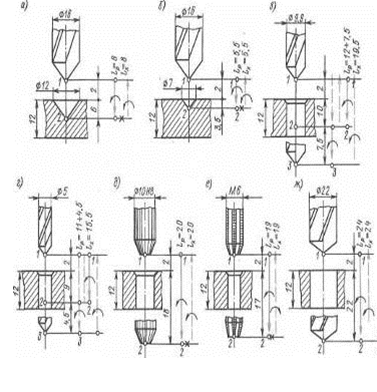
Рис. 2. Типовые переходы работы инструмента для обработки отверстий детали «крышка»
Состав инструментальной
наладки: (по гнездам): 1) сверло ( ) диаметром 16 мм; 2) сверло диаметром 9,9 мм; 3) развертка
диаметром 10Н8; 4) сверло диаметром 5 мм; 5) метчик М6; 6) сверло
диаметром 22 мм. Общая последовательность переходов может быть следующей:
центрование с зенкованием отверстий 1–5, сверление и развертывание
отверстий 1 и 2, сверление
отверстий 3–5 и нарезание в них резьбы, сверление
отверстии 6. Схемы осевых перемещений для расчета
опорных точек траектории инструментов при обработке отверстий 1–6 приведены
на рис. 2.
На этих схемах цифрами 1–3 показаны последовательности опорных точек траектории инструментов,
стрелками – направления рабочих ( ) и холостых (
 ) ходов и
направления вращения шпинделя. Знаком «х» обозначен выстой инструмента. Режимы
резания для участков траектории приведены в табл. 2.
Таблица 2. Типовые переходы при обработке отверстий в детали типа «крышка»
| Переход | Номер отверстия (см. рис. 1) | Инструмент | Схема на рис. 2 | Участок траектории |
sM, мм/мин |
п, об/мин |
| Центрование с зенкованием | 1; 2 | Т01 | а | 1–2 | 40 | 500 |
| 3; 4; 5 | б | |||||
| Сверление |